Solução de problemas de paletizador robotizado: falhas, causas e correções antes que a linha pare
Um paletizador robotizado passa a vida útil repetindo o mesmo movimento: retirar do transportador, transladar até o palete, depositar a camada, retornar. A maioria das falhas não chega como uma quebra dramática. Chega como uma caixa deixada cair a cada vinte ciclos, uma camada que fica alguns graus fora do esquadro, um alarme de vácuo que se limpa no reset, ou um tempo de ciclo que cresce até a célula não mais acompanhar a empacotadora a montante. A solução de problemas de paletizador robotizado é a disciplina de ler esses sinais iniciais, rastrear cada falha até sua causa real e corrigir a raiz, em vez de apagar o alarme e esperar a próxima repetição.
Este guia cobre os padrões de falha que vemos com mais frequência em paletizadores de braço articulado, o caminho causa-e-correção de cada um, o procedimento de troca entre produtos com minutos-alvo e uma programação de manutenção preventiva que vai das verificações diárias ao serviço anual. Os números são faixas de planejamento para um braço típico de classe 120 kg ou 180 kg rodando caixas, sacos ou big bags; verifique-os contra o manual e os registros de FAT da sua própria máquina. Se você ainda está escolhendo entre tipos de máquina, a comparação de layouts gantry e paletizador robotizado explica como o tipo de quadro muda os modos de falha, e a nota técnica sobre como funciona um paletizador robotizado percorre eixos, carga útil, alcance e a matemática do tempo de ciclo que este guia de solução de problemas pressupõe.
Os seis sistemas onde uma falha pode morar
Antes de abrir o cerco, classifique o sintoma em um dos seis sistemas. A maioria dos códigos de alarme nomeia o sistema diretamente; quando não nomeiam, o sintoma aponta para lá mesmo assim.
- Braço do robô e controlador: falhas de servo, alarmes de encoder, avisos de freio, deriva de pontos de ensino, sobrecarga de carga útil, desvios de tempo de ciclo.
- Garra e ferramental: ventosas, gerador de vácuo, apertos de dedos, correias de garra, ganchos de quadro, parafusos de montagem da ferramenta, chicote de cabo do pulso.
- Transportadores e guias: rastreamento da alimentação, guias laterais, batentes, dispositivos de centralização, pulsos de encoder, casamento de velocidade do transportador com a estação de pega.
- Manuseio de paletes: revista de paletes, dispensação de palete, apertos da mesa de formação, sensores de presença de palete, troca de palete vazio e cheio.
- Controle e sensoriamento: receitas da IHM, sensores de visão ou presença, chaves fotoelétricas e de proximidade, entradas de segurança, comunicação de rede entre controlador e PLC do transportador.
- Utilidades: pressão e qualidade do ar comprimido, alimentação de vácuo, alimentação elétrica, aterramento, pó e umidade ambientes.
A regra prática: uma falha que se repete no mesmo ponto de pega pertence ao ferramental ou ao rastreamento do transportador; uma falha que se repete na mesma altura de camada pertence ao manuseio de palete ou à geometria de ensino; uma falha que deriva ao longo de semanas pertence a desgaste, lubrificação ou recalque; uma falha que aparece depois de uma troca pertence à receita, às guias ou ao ajuste de ferramental daquela troca. Classificar assim impede o técnico de trocar ventosas quando o problema real é um encoder do transportador escorregando.
Falha, causa e correção: a tabela de trabalho
A tabela abaixo lista as falhas recorrentes, as causas prováveis em ordem de probabilidade e a correção a aplicar. Pressupõe-se alimentação de ar a 5–6 bar e vácuo no nível especificado pelo manual da garra; verifique ambos antes de qualquer diagnóstico mecânico, porque um sintoma de pressão baixa é idêntico ao de ventosa desgastada.
| Sintoma de falha | Causa provável | Correção |
|---|---|---|
| Caixa cai no meio da translação; alarme de vácuo na elevação | Ventosa desgastada ou endurecida; pressão de ar abaixo de 5 bar; ventosa assentando em área com fita ou impressão | Inspecione e substitua as ventosas; restaure a alimentação a 5–6 bar; ajuste o ponto de pega para que a ventosa pouse na cartulina plana; verifique a leitura do vacuômetro em cada ciclo |
| Caixa desalinhada na camada, ângulo consistente a cada ciclo | Offset de rastreamento do transportador; local de pega ensinado em um batente que deriva; caixa rotacionada pela guia de entrada | Re-rastreie o transportador de alimentação; verifique a posição do batente e reensine o ponto de pega; endireite as guias laterais para que a caixa chegue quadrada à estação de pega |
| Camada apresenta balanço lateral na borda do palete | Dimensões de palete ou caixa erradas na receita; palete assentado fora do centro; offset do alvo de padrão | Confirme o SKU e as dimensões da receita; cheque a centralização do palete na mesa de formação; reensine o padrão de camada contra a referência do palete |
| Alarme de vácuo intermitente, limpa na segunda pega | Cartulina porosa ou úmida; almofada de espuma danificada; vazamento de vácuo em conexão; filtro entupido | Verifique umidade e porosidade da cartulina; substitua a almofada de espuma; teste conexões quanto a vazamento; drene ou substitua o filtro de vácuo; habilite a rotina de re-pega na receita |
| Falha de pressão da garra; aperto não segura | Regulador com ajuste baixo; filtro de linha bloqueado; selo do cilindro vazando | Ajuste o regulador a 5–6 bar; dê manutenção ao filtro; inspecione selo e haste do cilindro; cheque a saída da bobina da válvula da garra no PLC |
| Colisão do robô ou parada por falha na entrada da célula | Ponto de ensino derivado; interferência de acessório ou transportador; ferramento solto no pulso | Restaure o último programa conhecido como bom; inspecione a montagem e a flange da ferramenta; elimine a interferência; retorne à home e rode um ciclo seco em velocidade reduzida |
| Ciclo mais lento; retiradas por hora abaixo do alvo | Altura de aproximação desnecessária; zonas de transição estreitas demais; transportador esperando caixas; robô esperando a troca de palete | Baixe as alturas de aproximação e elevação; alargue as zonas de transição onde o caminho permitir; cheque a espera na alimentação; verifique o temporizador de troca de palete contra a contagem de ciclo |
| Saco escorrega da garra na elevação | Correia da garra ou almofadas de aperto desgastadas; pressão das maxilas baixa demais; filme do saco esticado ou úmido | Aperte ou substitua correias e almofadas; aumente a pressão das maxilas dentro da classificação da ferramenta; inspecione filme e condição da embalagem; confirme o peso do saco contra a classificação de carga útil |
| Gancho do big bag FIBC não assenta; carga pendente em ângulo | Ferramenta de quadro mal assentada no pulso; sling desgastado ou torcido; sensor de assentamento sujo | Reassente e parafuse a ferramenta de quadro; inspecione sling e gancho quanto a desgaste; limpe o sensor de assentamento; rode uma verificação de assentamento sem carga antes de içar um saco |
| Trava no transportador na estação de pega | Largura da guia ajustada estreita demais; objeto estranho na linha; selo ou aba da caixa saliente | Limpe a trava; reajuste a largura da guia às dimensões da caixa; inspecione o selo a montante; rode o transportador vazio para verificar movimento livre |
| Palete desloca na mesa de formação após a deposição | Aperto da mesa de formação não engatando; sensor de palete sujo; tábua do palete danificada | Cheque o cilindro de aperto e o sensor; limpe ou substitua o sensor de proximidade; rejeite tábuas danificadas; verifique a referência do palete após cada dispensação |
| Consumo de ar alto; regulador cai sob carga | Vínculos ou selo da ventosa vazando; cilindro derivando; bypass sem regulagem; bitola de linha subdimensionada | Teste ultrassônico de vazamento em conexões e ventosas; teste deriva do cilindro; verifique a curva de carga do regulador; confirme a capacidade da linha de alimentação para a demanda em Nl/min da célula |
| Cabo ou mangueira do pulso esfregando no braço | Porta-cabo desgastado; roteamento puxado tenso; ferramenta rotacionada além do limite de enrolamento do cabo | Inspecione e substitua o porta-cabo; reencaminhe a folga; cheque o limite de rotação do pulso; amarre o chicote para que se mova com o braço em vez de arrastar |
| Alarme de encoder ou perda de posição após reinício | Bateria de backup fraca; controlador perdeu posição; cabo do encoder danificado | Substitua a bateria de backup do controlador conforme o intervalo; retorne à home do braço; inspecione cabo e conector do encoder; registre o alarme para revisão de serviço |
| Padrão formado não casa com o layout da IHM | Receita errada selecionada após uma troca; dimensões da receita editadas sem salvar; SKU do palete mudado a montante | Re-selecione a receita do SKU correto; verifique as dimensões salvas; reconcilie os SKUs de palete e caixa entre montante e célula; trave a edição de receita fora do modo configuração |
| Controlador avisa excesso de carga útil em cada pega | Caixa ou saco mais pesado que a classificação; massa da garra calculada errada nas configurações de carga útil; produto acumulado dentro da garra | Pese uma caixa representativa; cheque a entrada de massa da garra no controlador; remova os detritos acumulados; mova o produto para uma máquina de maior carga útil se o peso estiver acima da classificação |
Caixas caídas: passo a passo de diagnóstico
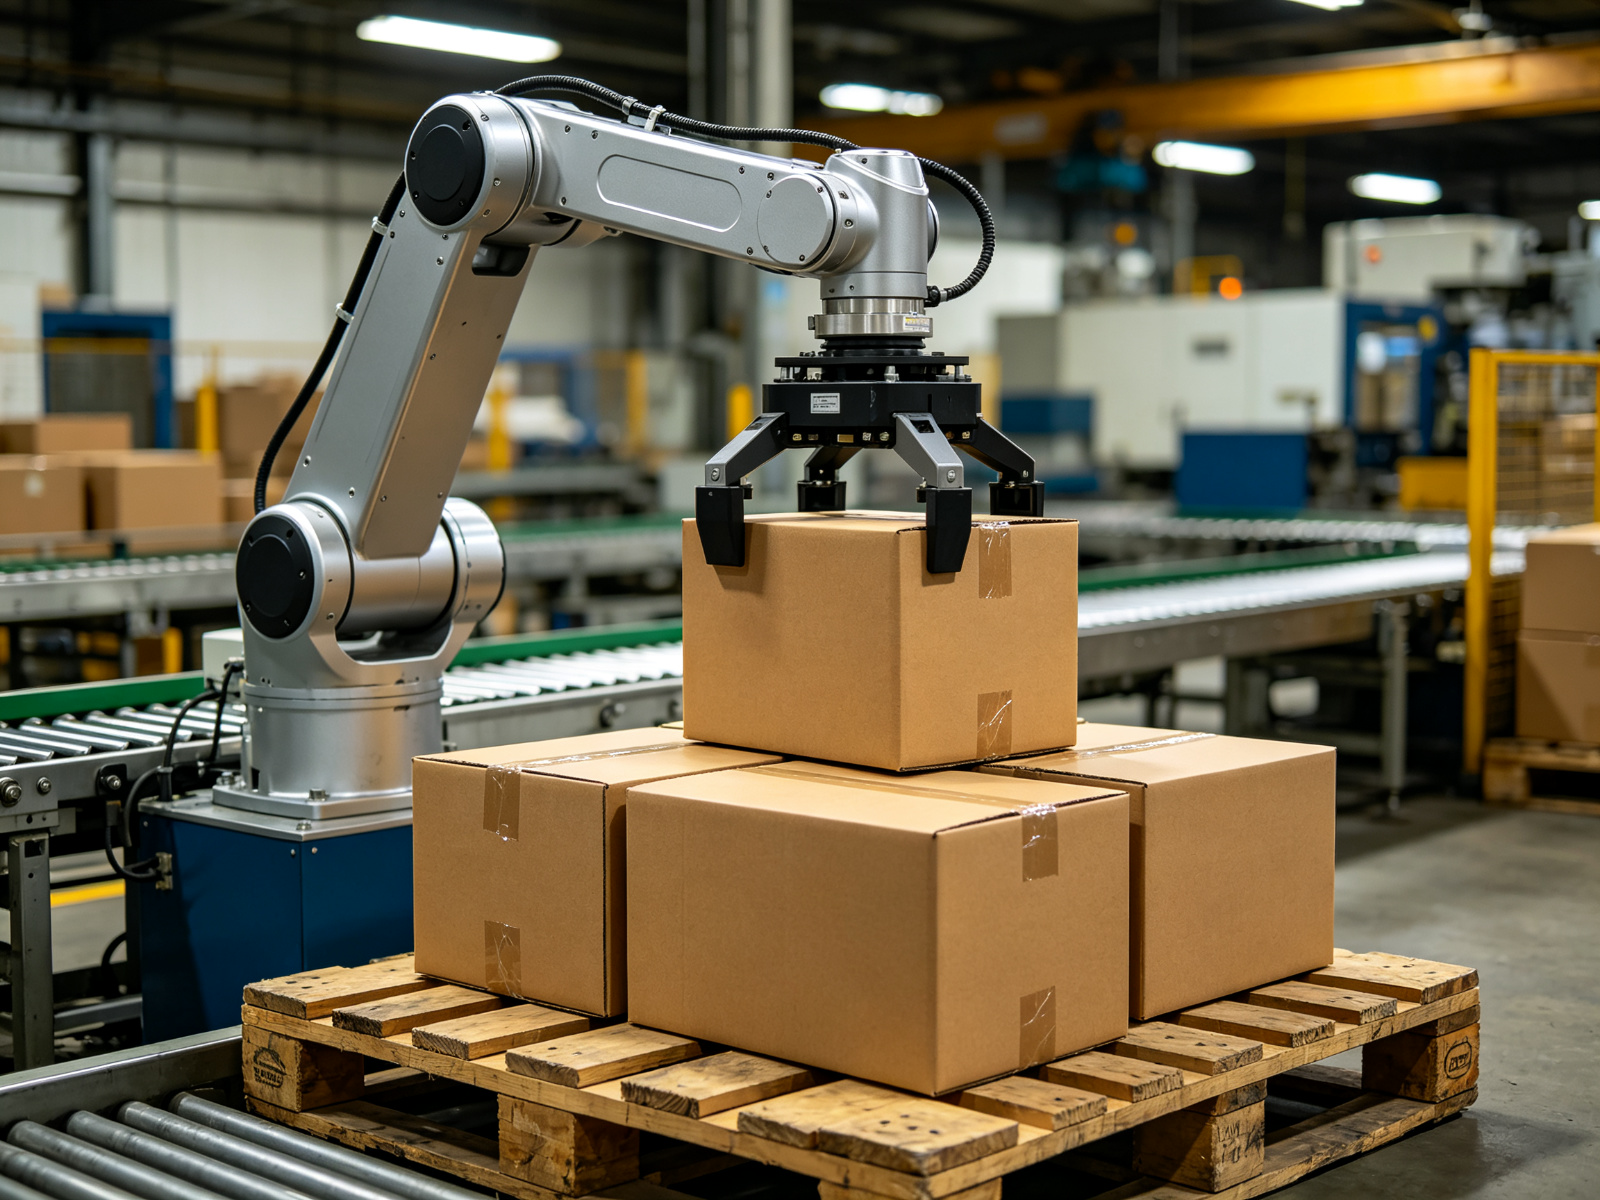
Uma caixa caída é a falha que os compradores notam primeiro, porque cai no chão na frente da linha. Trabalhe o diagnóstico na ordem que isola primeiro a verificação mais barata. Comece pela leitura de vácuo na IHM ou no manômetro: o vácuo atinge o alvo dentro do tempo de retenção permitido depois que a ventosa toca a caixa? Se não atinge, o problema está no lado da sucção. Se atinge o alvo e ainda perde a retenção na translação, o problema é o peso da caixa, a condição da ventosa ou um vazamento que se abre quando o braço acelera.
- Registre a pressão de ar de alimentação no regulador da garra durante um ciclo. Abaixo de 5 bar o gerador de vácuo não consegue reter; restaure a pressão e verifique se o alarme se repete.
- Inspecione cada ventosa quanto a cortes, borda de selagem achatada ou borracha endurecida. Uma ventosa que sela em uma cartulina plana e seca pode falhar em uma aba com fita ou numa área de impressão úmida.
- Cheque o filtro de vácuo e os conexões quanto a vazamento. Um vazamento lento passa em velocidade baixa mas se abre sob aceleração, o que casa com uma falha que aparece apenas na translação rápida.
- Pese a caixa. Se a caixa embalada fica no nível ou acima da carga nominal da garra, a margem de sucção encolhe mesmo quando todo componente está saudável; esse é um problema de classificação da máquina, não de manutenção.
- Verifique se o ponto de pega ensina a ventosa sobre a cartulina plana. Ventosas sobre uma emenda de aba, um rótulo ou uma cartulina perfurada ventilada não selam, e deslocar o ponto de pega em 20–30 mm muitas vezes resolve.
Para um braço de classe 120 kg rodando caixas em ciclo de 3.5–6 s, uma pega perdida por mil caixas vale observação; uma por cem é um problema de linha que precisa do ferramental revisado antes que a velocidade a montante suba. Uma rotina de re-pega no controlador pode absorver uma perda ocasional, mas não deve ser a correção para um padrão de desgaste que só vai piorando.
Camadas desalinhadas e deriva de padrão
O desalinhamento de camada se divide em dois tipos, e confundi-los manda o técnico para a máquina errada. Se toda caixa chega à estação de pega já rotacionada, a falha está na alimentação: guias desalinhadas, o batente não localiza a caixa, ou o encoder do transportador escorrega de modo que o temporizador do batente deriva. Se as caixas chegam quadradas mas saem da garra rotacionadas, a falha está na ferramenta: espaçamento das ventosas, contato dos dedos ou o caminho de elevação deixando a caixa torcer.
A deriva de padrão que cresce ao longo de semanas geralmente começa por recalque, e não por um evento único. A mesa de formação desloca, o sensor da referência do palete muda a leitura, ou um parafuso de montagem da ferramenta afrouxa sob carga repetida. A sequência de verificação: confirme que o palete fica quadrado na mesa de formação contra a referência mecânica, leia os offsets do alvo de padrão na receita, compare o posicionamento da primeira camada atual com o último registro conhecido como bom, e reensine só depois que a referência mecânica for confirmada. Reensinar o padrão sem checar a referência esconde a deriva por mais algumas semanas.
Falhas de vácuo e de garra
Garras a vácuo pneumáticas em células de caixa consomem em média 40–80 Nl/min em alimentação de 5–6 bar, com uma ventosa por face da caixa ou uma almofada de espuma espalhada sobre o topo da caixa. O circuito de vácuo tem sua própria curva de falha: o filtro entope primeiro, depois as ventosas desgastam, depois os conexões afrouxam, depois os selos no gerador degradam. Mantenha um registro do tempo de retenção de vácuo por ciclo; um aumento gradual do tempo de retenção é o sinal de desgaste mais precoce, antes de qualquer queda.
- Ventosas: cheque a borda de selagem a cada inspeção semanal; substitua em conjuntos, e não uma a uma, para que o equilíbrio de sucção fique uniforme.
- Almofadas de espuma: inspecione rasgos e canais comprimidos; uma almofada desgastada vaza pelas bordas e não retém em cartulina que flexiona.
- Vínculos e tubulação: aperte com a linha isolada; procure trincas perto do pulso onde a tubulação dobra a cada ciclo.
- Filtro: drene ou substitua conforme a programação de PM; um filtro entupido baixa tanto a taxa de retenção quanto o vácuo de pico.
- Massa da garra: cada ventosa, almofada e conexão adicionados depois contam contra a carga útil; reinsira a massa da garra no controlador após qualquer mudança de ferramental.
Falhas de manuseio de sacos e big bags
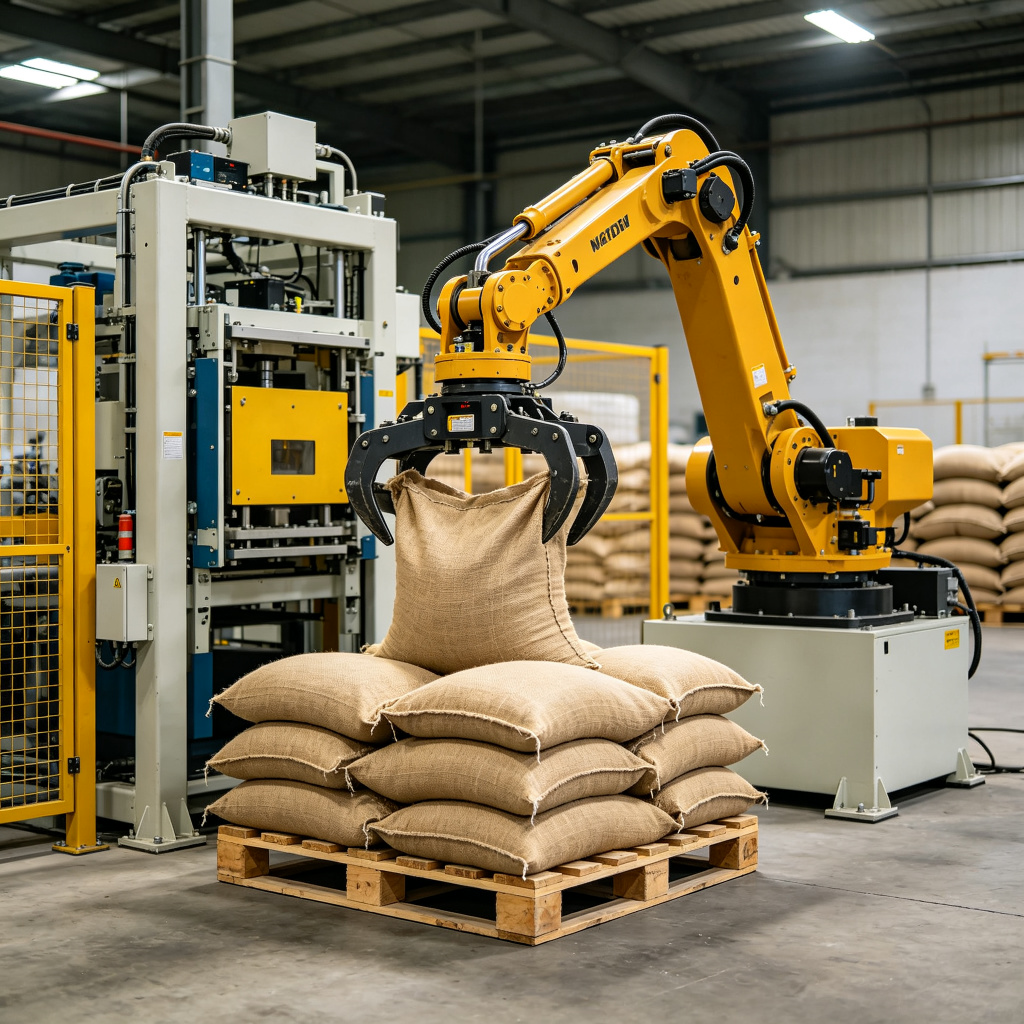
Ferramentas de garra e gancho manipulam uma carga diferente de uma almofada de sucção. Sacos de ráfia, sacos de papel e big bags FIBC são flexíveis, deslocam no aperto e apresentam alças de sling ou faces de maxila, em vez de uma superfície plana no topo. As falhas comuns são desgaste de maxila, escorregão de correia, fadiga de sling e leitura incorreta do sensor de assentamento. Na classe do paletizador robotizado pesado 180 kg, a ferramenta de quadro carrega o big bag por seus quatro slings; inspecione os slings quanto a pontos de costura puxados, abrasão e desgaste de alça a cada inspeção trimestral, e substitua um sling na menor dúvida, em vez de esperar uma falha visível.
O peso do saco importa ao longo da fronteira de carga útil. Um saco cheio que sobe acima da carga nominal, ou um big bag úmido pela umidade ambiente, empurra o pulso além de sua margem; o aviso de carga útil do controlador é o último sinal antes do corte do braço. Se o produto fica rotineiramente perto da classificação, discuta a migração para a classe de carga útil mais pesada em vez de reduzir os limites de aviso.
Troca: procedimento, minutos-alvo e verificação da primeira peça
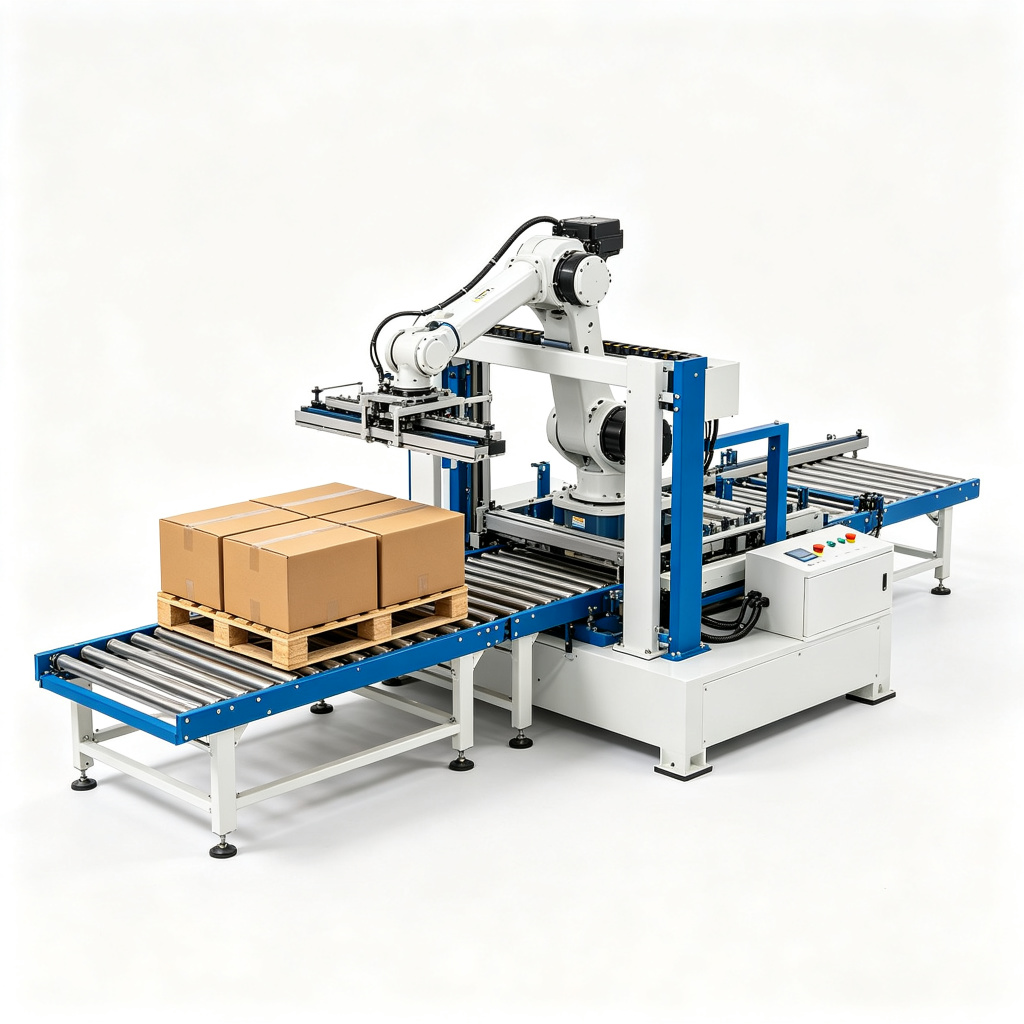
Uma troca entre SKUs é de onde se originam a maioria das falhas evitáveis. A célula roda bem no produto A, muda para o produto B, e passa o turno seguinte caíndo caixas ou formando camadas desalinhadas porque a receita, as guias ou o ferramental foram ajustados pela metade. O procedimento abaixo mira 30 minutos para uma troca com mesma garra em uma célula de caixa, e 45–60 minutos onde a própria garra precisa ser trocada. Os tempos são alvos de referência; a linha de base medida da sua linha deve substituí-los depois que as três primeiras trocas forem cronometradas.
Preparação pré-troca (antes de parar a linha)
- Deixe estacionadas as dimensões da nova caixa, dimensões do palete, padrão de camada e número da receita na IHM; confirme que o arquivo da receita existe e salva.
- Deixe estacionadas ventosas de reposição, almofadas dos dedos ou a garra alternativa com seus parafusos e conector de cabo.
- Tenha uma amostra da nova caixa e um palete de amostra disponíveis nas estações de pega e formação.
- Limpe a célula do último produto: caixas restantes, camadas parciais e paletes vazios do SKU anterior.
Troca passo a passo com minutos-alvo
| Etapa | Ação | Minutos-alvo |
|---|---|---|
| 1. Estado seguro | Rode a célula para concluir a camada atual, estacione o braço, selecione modo configuração, isole o ar onde a garra será tocada; verifique ausência de movimento residual | 3 |
| 2. Carregar receita | Selecione a receita do novo SKU na IHM; verifique comprimento, largura e altura da caixa, dimensões do palete, contagem de camada e orientação do padrão contra o produto de amostra | 5 |
| 3. Verificação ou troca de ferramental | Mesma garra: inspecione ventosas e dedos, ajuste o espaçamento à nova largura da caixa. Troca de garra: remova parafusos, desconecte mangueira e cabo, assente a nova ferramenta, aperte os parafusos da flange, reconecte e verifique ar e vácuo | 8 mesma garra / 25 com troca |
| 4. Guias e batentes do transportador | Ajuste a largura da guia lateral às dimensões da caixa mais folga de corrida; reposicione o batente de pega e o dispositivo de centralização; cheque se a caixa alimenta quadrada na estação de pega | 4 |
| 5. Verificação de ensino de pega e deposição | Rode um ciclo seco em velocidade reduzida; confirme altura de pega, offset de aproximação e altura de deposição contra o palete de amostra; corrija os pontos de ensino se a caixa não estiver centrada na camada | 7 |
| 6. Inspeção de primeira peça e primeira camada | Rode três caixas em velocidade normal; verifique retenção de vácuo, esquadria da caixa na camada e referência do palete; inspecione a primeira camada completa quanto ao balanço lateral e ao casamento do padrão | 5 |
| 7. Reinício e monitoramento | Retorne ao modo produção, libere a célula, observe os dois primeiros paletes; registre o tempo de troca e qualquer ajuste feito para a próxima linha de base | 3 |
Total-alvo com mesma garra: 3 + 5 + 8 + 4 + 7 + 5 + 3 = 35 minutos. Com troca de garra, a etapa 3 sobe para 25 minutos e o total mira 52 minutos. Se uma troca passa do alvo regularmente, o gargalo geralmente é a verificação de ensino: os pontos de pega e deposição não foram salvos para a nova receita, então o técnico reensina do zero a cada vez. Salvar pontos de ensino verificados por receita corta essa etapa pela metade após o primeiro produto.
Aceitação da primeira peça antes de liberar a linha
- O vácuo ou aperto retém em cada pega de amostra, sem re-pega disparada no primeiro ciclo.
- A caixa fica plana e quadrada na camada; sem rotação nos cantos.
- O padrão de camada casa com o layout da IHM; as bordas da caixa ficam dentro do contorno do palete.
- A referência do palete lê corretamente após a dispensação; o aperto da mesa de formação engata.
- O tempo de ciclo no novo produto fica dentro da faixa-alvo para a velocidade da linha a montante.
Manutenção preventiva: programação diária a anual
A manutenção preventiva transforma a curva de desgaste acima em trabalho programado em vez de paradas não planejadas. A programação abaixo divide as tarefas em intervalos diário, semanal, mensal, trimestral e anual. As tarefas diárias levam alguns minutos do operador ou líder de linha em cada turno; os itens anuais são feitos com apoio de serviço e documentados para o arquivo de manutenção.
| Intervalo | Tarefas de manutenção | Função responsável |
|---|---|---|
| Diário (cada turno) | Varredura visual: sem caixas caídas, sem detritos na célula; cheque pressão de alimentação 5–6 bar e leitura de vácuo no ciclo; confirme ausência de alarme ativo ou histórico de falha; inspecione mesa de formação e estação de palete quanto a dano; escute por vazamentos de ar ou ruído de servo incomuns; confirme estado de cerco e intertravamento | Operador / líder de linha |
| Semanal | Inspecione ventosas, almofadas e superfícies de dedos quanto a desgaste; limpe sensores e fotocélulas; cheque parafusos de montagem da ferramenta e roteamento do cabo do pulso; limpe detritos acumulados em guias e transportador; lubrifique os pontos de graxa listados; cheque tensão e rastreamento da correia ou corrente do transportador | Técnico de manutenção |
| Mensal | Drene filtro e regulador de ar; inspecione óleo/água na alimentação do compressor; teste chaves de intertravamento, cortina de luz e funções de parada de emergência; verifique pulsos do encoder do transportador contra a posição de pega; cheque deriva e condição de selo do cilindro; revise o log de alarmes e as tendências de contagem de ciclo; inspecione conexões pneumáticos quanto a vazamento | Técnico de manutenção |
| Trimestral | Cheque condição e nível do óleo da caixa de redução conforme o manual; meça a folga do pulso e dos eixos; inspecione porta-cabo e chicote quanto a esfregamento; inspecione slings, ganchos e almofadas da garra em ferramentas de saco; verifique a retenção do freio e o registro de tempo de parada; aperte parafusos estruturais de ferramenta e quadro; backup do programa do controlador e dos arquivos de receita | Técnico de manutenção com revisão de serviço |
| Anual | Revisão completa do sistema de segurança: tempos de parada, cadeia de nível de desempenho, certificados de dispositivos; inspecione ou substitua itens de desgaste conforme horas rodadas; cheque fundação e parafusos de ancoragem; revise carga útil e horas de ciclo contra a classificação; atualize a lista de sobressalentes; calibre ou substitua sensores fora da vida útil; documente o relatório de serviço e atualize o registro da máquina | Engenheiro de serviço / integrador |
Para que serve a verificação diária
A varredura diária captura as falhas que viram paradas no próximo turno: um manômetro derivando para baixo, uma ventosa que rachou durante a noite, um sensor que acumulou pó, uma tábua de palete que ficou torta na mesa. É visual e curta; não abre o cerco nem toca o ferramental. Qualquer item sinalizado é registrado e agendado para a tarefa semanal, em vez de resolvido na hora.
Trabalho semanal e mensal: os itens de desgaste
A inspeção semanal cobre as peças que entram em contato com o produto: ventosas, almofadas, dedos, correias e os sensores que leem posição. O trabalho mensal cobre o lado das utilidades: preparação de ar, dispositivos de segurança, consistência do encoder e condição do cilindro. A revisão mensal do log de alarmes é onde as tendências lentas aparecem. Se o tempo de retenção de vácuo subiu ao longo do mês, ou re-pegas aparecem duas vezes por semana, isso é uma substituição de ferramental programada, não uma emergência.
Trabalho trimestral e anual: a condição da própria máquina
As verificações trimestrais olham o desgaste dentro da máquina: folga, vida do cabo, condição da caixa de redução, fadiga de sling, comportamento do freio. O trabalho anual recua para o sistema inteiro: desempenho de segurança contra o registro de conformidade, horas de operação contra a classificação de carga útil, condição da fundação e cobertura de sobressalentes. Mantenha os registros de serviço atrelados às horas de ciclo, não apenas aos meses do calendário; uma célula rodando dois turnos acumula desgaste mais rápido que o intervalo anual nominal sugere.
Alimentação de ar: a linha de base de utilidade que a maioria das falhas pressupõe
O ar comprimido dá sustentação a garras, apertos, empurradores e geração de vácuo. Uma garra a vácuo de caixa consome 40–80 Nl/min médio a 5–6 bar; uma ferramenta de aperto ou garra de pinças adiciona sua própria demanda de cilindro. Antes de diagnosticar falhas mecânicas, confirme que a alimentação entrega a pressão nominal na célula sob carga, e não no cabeçote. Um regulador que marca 6 bar parado caindo para 4.5 bar no aperto significa que a bitola da linha, o filtro ou um vazamento é o problema. Trate o ar seco e filtrado como parte do trabalho de manutenção: a água na linha danifica selos e cega ventosas, e um filtro entupido imita uma garra desgastada.
- Registre as leituras de pressão e vácuo diariamente para que a deriva tenha uma linha de base contra a qual comparar.
- Drene o filtro mensalmente; substitua o elemento do filtro conforme a condição, e não por chute.
- Teste vazamento dos conexões com um detector ultrassônico durante a visita mensal; os vazamentos se somam em muitos conexões mesmo quando cada um parece pequeno.
- Dimensionie a alimentação para a demanda de pico, incluindo qualquer mudança futura de ferramental que adicione cilindros ou ventosas.
Logs, tendências e dados que vale a pena revisar
O controlador e a IHM guardam a evidência se você a ler. A cada semana, revise contagem de ciclo, retiradas por hora, contagem de re-pega, histórico de alarmes e tempos de retenção de vácuo ou aperto. Compare a semana atual com a linha de base após o SAT. Uma contagem de re-pega em ascensão aponta para desgaste de ferramental; retiradas por hora caindo sem alarme apontam para caminho ou espera de transportador; alarmes recorrentes no mesmo ponto de pega apontam para um problema de geometria ou guia, e não para uma falha aleatória.
Mantenha um log de troca: par de SKUs, horário de início e fim, ajustes feitos e qualquer peça substituída. Depois de três ou quatro ciclos do mesmo par de SKUs, o tempo-alvo vira sua linha de base medida, e qualquer troca que demora mais tem uma etapa específica a investigar. Os arquivos de receita e os pontos de ensino devem ter backup trimestral, para que uma falha do controlador não apague os padrões verificados dos quais a linha depende.
Quando escalar para o integrador ou engenheiro de serviço
Algumas falhas estão além da fronteira da manutenção interna. Escale em vez de forçar um contorno quando o braço mostra falhas repetidas de servo ou encoder que retornam após o retorno à home; quando a folga ou o comportamento do freio falha na verificação trimestral; quando um dispositivo de segurança não consegue ser resetado ou uma entrada de segurança mostra uma falha inexplicada; quando os avisos de carga útil persistem depois que a pesagem confirma o produto dentro da classificação; ou quando uma falha segue um restauro de backup do controlador ou software. As equipes internas não devem alterar parâmetros de segurança, rebaixar configurações de nível de desempenho, nem bypassar um dispositivo para manter a linha rodando.
Notas específicas por máquina para as células comuns
O caminho de solução de problemas muda com a carga e o ferramental da máquina. O paletizador automático de sacos centra na condição de garra e sling; observe a pressão das maxilas, a tensão da correia e a condição do filme do saco antes de olhar para o braço. O paletizador compacto de caixas tem alimentação curta e guias apertadas, então a largura da guia e as dimensões da receita são a primeira verificação em qualquer desalinhamento. O paletizador robotizado de quatro eixos 120 kg cobre uma faixa intermediária de caixas e sacos mais leves; avisos de carga útil nessa célula geralmente significam que ou o produto ficou mais pesado, ou a massa da garra foi inserida errada. O braço pesado 180 kg carrega big bags e sacos pesados, onde a inspeção de sling e ferramenta de quadro domina a lista trimestral, e a velocidade de ciclo permanece conservadora para proteger o pulso sob carga alta.
A gama completa de final de linha, com classes de carga útil e opções de ferramental para cada tipo de produto, está indexada no índice de produtos de paletizadores. Se um padrão de falha continua se repetindo após as correções deste guia, o próximo passo é comparar peso, velocidade e formato de embalagem do produto contra a classificação da máquina; uma célula comprada na borda de sua capacidade mostrará sintomas de manutenção que nenhuma programação remove.
Como o cluster se conecta
A operação segura enquadra cada tarefa de manutenção: o guia de conformidade sobre segurança de paletizador e conformidade CE cobre distâncias de proteção, intertravamentos e as normas que governam como a célula pode ser acessada para serviço. O mergulho técnico sobre como funciona um paletizador robotizado explica o movimento dos eixos, a matemática de carga útil e os números de tempo de ciclo por trás dos limites de falha usados aqui. E a comparação de layout entre quadros gantry e robô mostra por que o curso fixo de um gantry produz um conjunto diferente de pontos de desgaste que um braço articulado.
Faça a verificação diária, registre a tendência, corrija a causa raiz e mantenha a troca em uma sequência cronometrada. A maioria das paralisações de paletizador não é uma falha súbita; é uma falha pequena que ficou sem leitura por vários ciclos. O hábito de manutenção que compensa é anotar o sintoma, a leitura e a correção a cada vez, para que a terceira ocorrência do mesmo padrão tenha um registro contra o qual casar, em vez de começar do zero.
