CAIRO, Egito — 21 de outubro de 2026 | por Frank, Projetos de Exportação SunAura Machinery
A SunAura Machinery pôs em marcha duas linhas automáticas de selagem de folha por indução para um exportador de mel e alimentos embalados sediado perto do Cairo cujos produtos são expedidos para o Golfo, Norte de África e distribuidores europeus de alimentos étnicos. O exportador embala mel cremoso em boiões de vidro, melaço e tahine em frascos PET e boiões de plástico, e xaropes de fruta em ambos os formatos — uma mistura que até ao mês passado era selada com unidades manuais e semiautomáticas que não conseguiam acompanhar a linha de enchimento e deixavam a empresa incapaz de provar a inviolabilidade em cada recipiente. As duas novas linhas usam seladoras contínuas de folha por indução com arrefecimento a ar sobre transportadores motorizados, uma configurada para boiões de vidro e outra para frascos PET, a rodar até 60 recipientes por minuto cada. Desde o arranque, a falha de selagem de folha na inspeção de receção do cliente caiu de cerca de 4% para menos de 0,3%, e o passo de selagem já não define o ritmo da nave de enchimento.
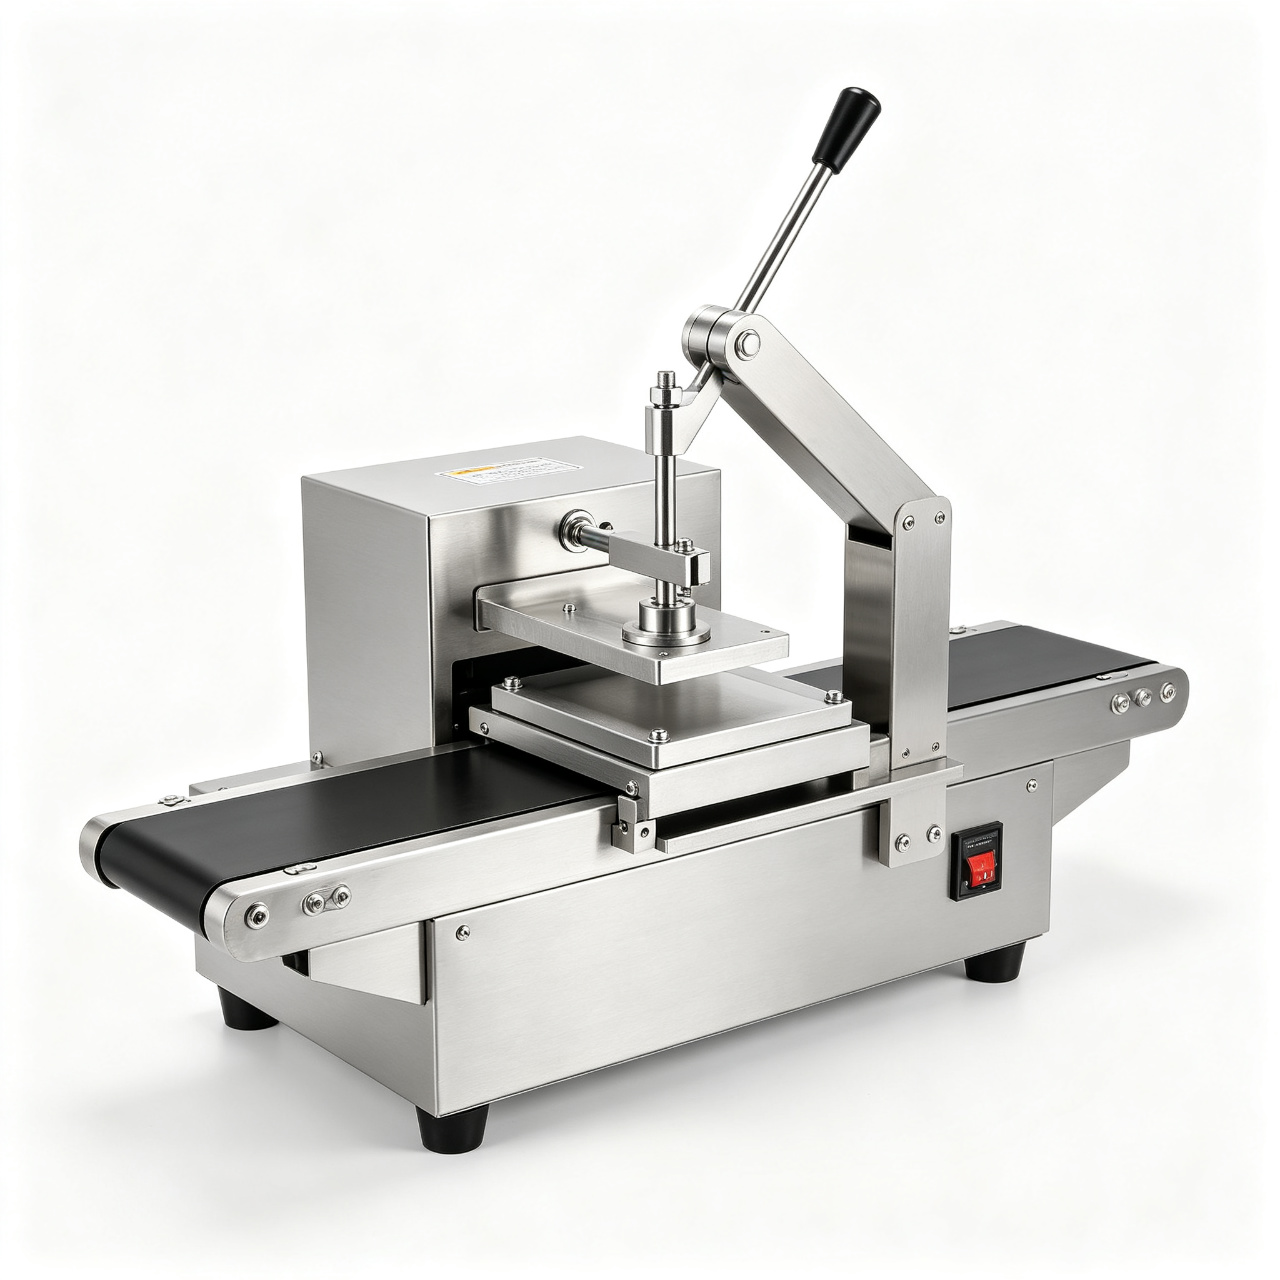
A solução divide-se pelo material do recipiente porque o vidro e o PET comportam-se de forma diferente sob indução e precisam de configurações de cabeçote, manuseamento de transportador e controlo de frasco diferentes.
- Linha de boiões de vidro. Mel em boiões de vidro de 250 g, 500 g e 1 kg corre sobre um transportador motorizado através de um cabeçote contínuo configurado para selagem de folha por indução em boiões de vidro. O vidro tolera calor elevado e segura bem a folha, por isso esta linha usa as configurações de potência mais elevadas para as tampas maiores e o formato de 1 kg, com uma correia de pressão para manter a tampa assente enquanto o forro liga.
- Linha de frascos PET. Melaço, tahine e xarope em frascos PET e boiões de plástico de 350 ml a 1,5 L correm num segundo cabeçote ajustado para selagem automática por indução em frascos PET, onde a potência e o tempo de residência têm de ser controlados para proteger o gargalo de plástico mais leve da distorção enquanto se atinge uma selagem completa.
- Cabeçotes de arrefecimento a ar. Ambas as linhas usam seladoras contínuas de folha de alumínio por indução com arrefecimento a ar em vez de unidades com arrefecimento a água, porque a fábrica é seca e as temperaturas ambientes são elevadas e a equipa de manutenção não queria chillers, controlo de qualidade de água ou as fugas que os cabeçotes refrigerados a água introduzem.
- A montante e a jusante. As máquinas de enchimento de líquidos existentes alimentam as seladoras através de fecho rotativo, e uma estação de rejeição após o cabeçote desvia qualquer recipiente que acione o sensor de tampa ou selagem, para que apenas embalagens verificadas cheguem à rotuladora e ao embalador em caixa.
A gama completa de seleção, incluindo cabeçotes para boiões pequenos e recipientes de boca larga, está abrangida no hub das máquinas de selagem por indução, que também lista a seladora contínua de folha para frascos e boiões usada nos dois formatos.
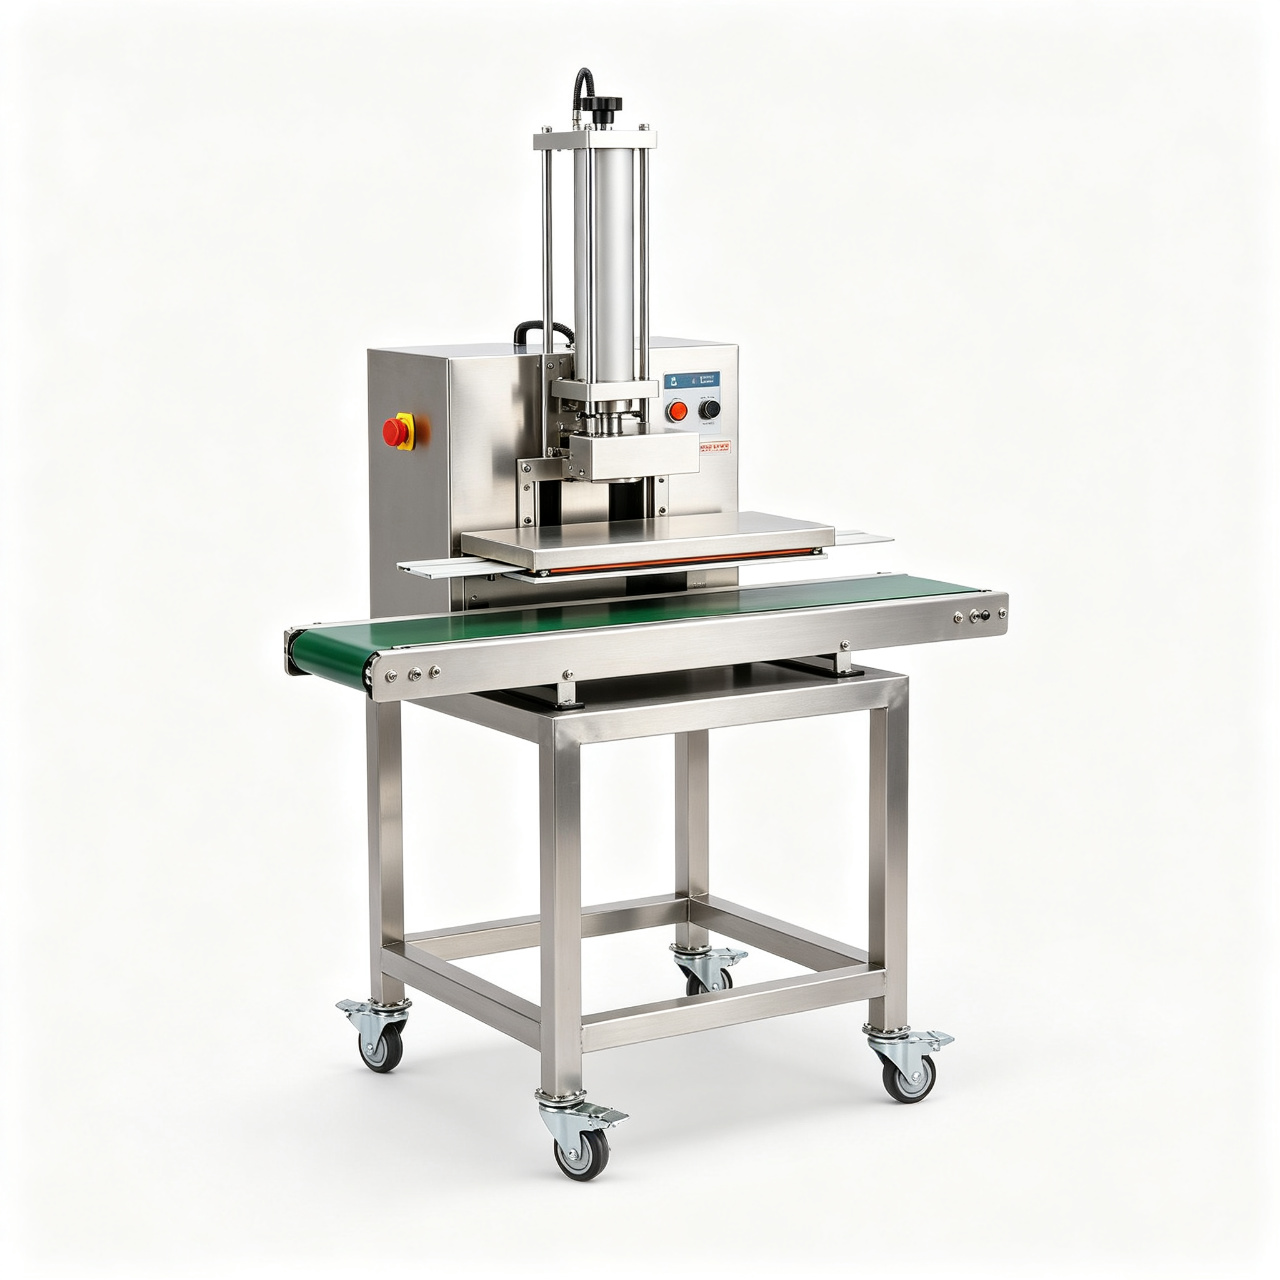
Como funciona realmente a selagem por indução
Compreender o processo explica as falhas comuns. Após o fecho, um forro de folha de uma ou duas peças fica dentro da tampa. O recipiente passa sob um cabeçote de selagem que gera um campo eletromagnético; a camada de alumínio no forro aquece quase instantaneamente, derretendo o revestimento polimérico na face do forro para que ligue à rim do recipiente. A tampa em si não é aquecida e pode ser manuseada imediatamente. Num forro de duas peças, a camada de cera liberta-se e o suporte de cartão fica na tampa como uma pastilha de frescura enquanto a folha permanece no frasco. Quatro variáveis decidem se a ligação é completa: a potência de saída, o tempo sob o cabeçote (definido pela velocidade do transportador), a distância entre o cabeçote e a tampa, e a condição da superfície de selagem — tem de estar presente, plana, seca e livre de produto.
Numa linha manual o operador não consegue manter as quatro constantes; numa linha com transportador, elas são fixas mecanicamente. A altura do cabeçote é definida para o diâmetro da tampa, a potência é guardada numa receita por recipiente, e a velocidade do transportador é bloqueada à linha. O exportador roda cerca de vinte combinações de recipiente e tampa, cada uma guardada como receita, para que uma mudança entre o boião de mel de 500 g e o frasco de xarope de 1 L seja uma seleção e um ajuste de altura do cabeçote em vez de uma sessão de ajuste por tentativa e erro.
Vidro vs PET, e os modos de falha que a fábrica teve de aprender
Os dois materiais exigiram cuidados de arranque diferentes, e o período de arranque produziu a lista previsível de lições. O vidro é tolerante ao calor e a rim grossa dá uma área de selagem larga, mas a rim tem de estar livre de mel e tem de ser usado o forro de alta temperatura correto; num boião de vidro, uma rim húmida ou pegajosa é a principal causa de uma selagem fraca. O PET é mais sensível: demasiada potência ou tempo de residência amolece o gargalo e o frasco pode deformar ou a tampa emperrar, por isso a linha PET roda a uma energia mais baixa com uma janela de velocidade mais estreita e os frascos são mantidos verticais por guias, porque um frasco PET oscilante passa sob o cabeçote a uma altura inconsistente. A fábrica aprendeu também que o forro tem de ser casado ao fornecedor da tampa — um forro comprado pelo preço a um transformador diferente não selava consistentemente até que a folha e a camada polimérica corretas fossem qualificadas — e que a distância do cabeçote é medida por produto, não assumida do formato anterior.
| Medição | Manual / semiautomático | Linha contínua com transportador |
|---|---|---|
| Velocidade da linha | Limitada pelo operador | Até 60 recipientes/min |
| Falha de selagem na receção | ~4% | <0,3% |
| Consistência do tempo de residência | Variável | Fixa por receita |
| Operadores na selagem | 1 por máquina, constante | Apenas monitorização |
| Registo de inviolabilidade | Nenhum | Sensor de selagem/tampa + rejeição |
| Formatos de vidro e PET | Partilhados, mal ajustados | Receitas dedicadas |
Conformidade, proteção da marca e o retorno comercial
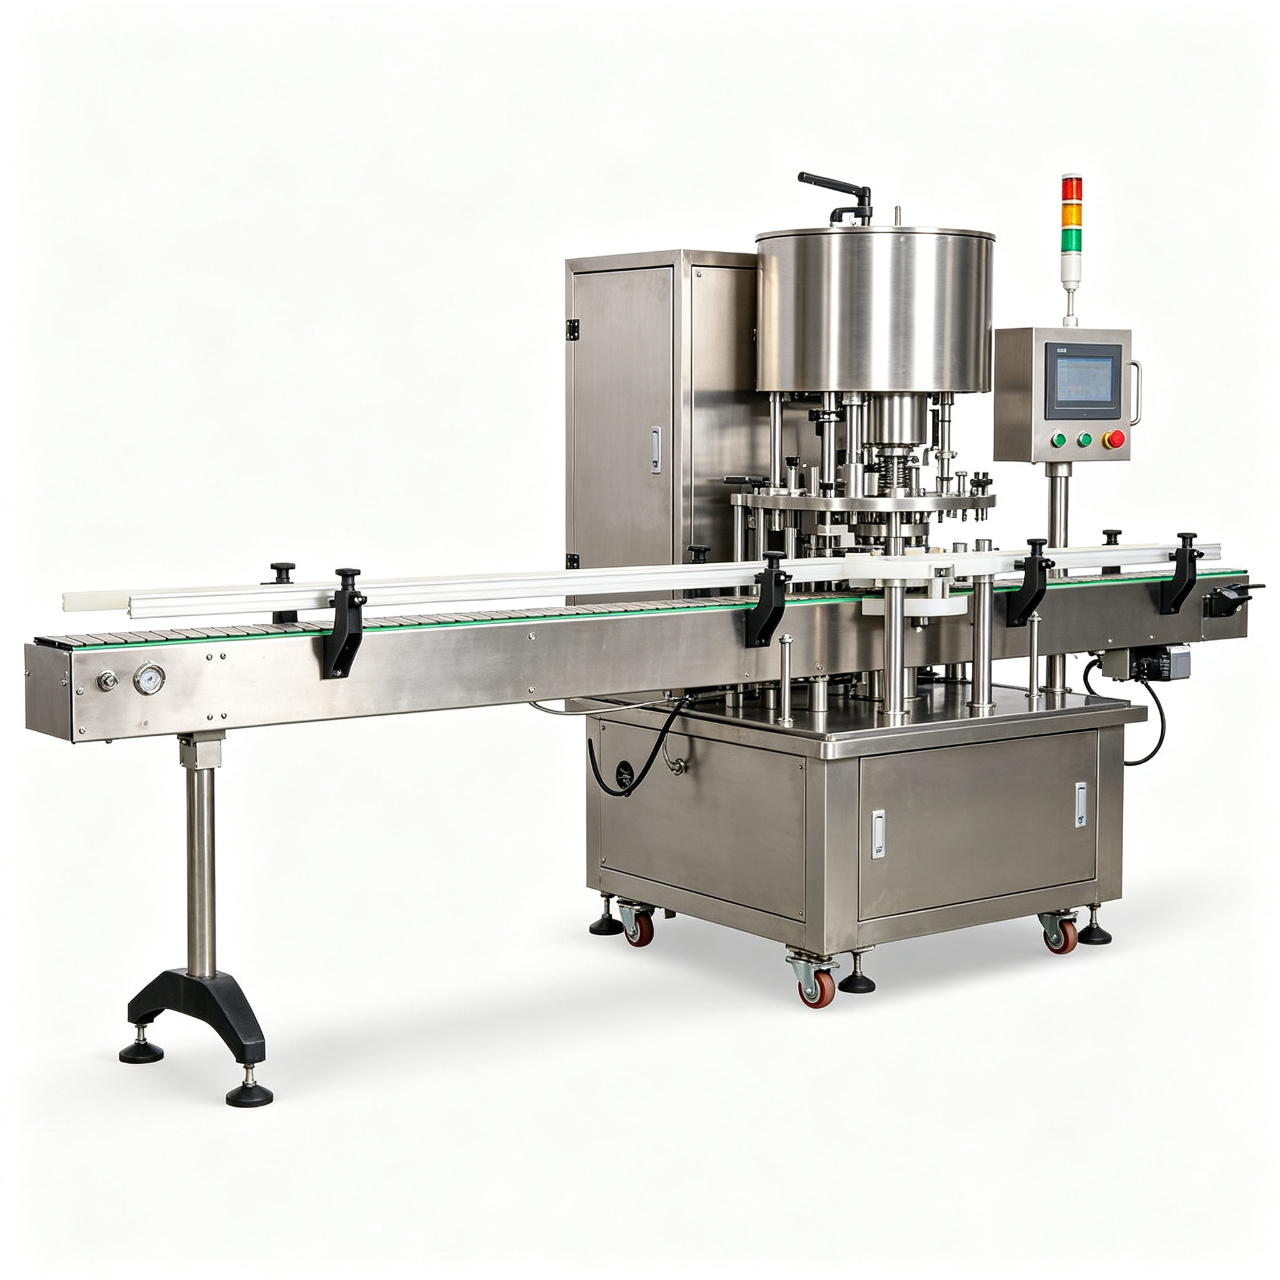
Para os mercados de exportação que o exportador serve, a selagem de folha está cada vez mais ligada à papelada: os retalhistas pedem evidência de embalagem inviolável, e o forro de folha é o lugar para imprimir a marca, o lote e as marcas de autenticidade. As linhas contínuas dão à empresa uma selagem consistente e fotografável em cada recipiente em vez de uma mistura de forros aplicados à mão, e a estação de rejeição produz um registo de que uma tampa em falta ou uma selagem falhada foi apanhada antes do embalamento. O resultado comercial foi imediato — dois distribuidores que anteriormente retinham remessas por problemas de selagem voltaram à liberação normal, e o maior débito da linha libertou a nave de enchimento de um gargalo de selagem, elevando o volume diário embalado de toda a fábrica em vez de apenas o passo de selagem. A lógica de retorno é a mesma que motiva a selagem de folha integrada numa linha chave-na-mão completa de enchimento e fecho de doces e molhos entregue na Turquia.
Limpeza e manutenção numa linha de selagem
Uma seladora por indução não é em si uma máquina de contacto com produto, mas fica num ambiente alimentar pegajoso e a sua fiabilidade depende da higiene circundante. Mel e xarope gotejados no transportador, nas guias e nas rodas de estrela interferem eventualmente com o espaçamento dos frascos e a altura da tampa, por isso ambas as linhas estão em transportadores de washdown e as guias e correias são limpas com a mesma frequência que o enchimento. O cabeçote não tem superfície de contacto com produto e não precisa de CIP, mas os frascos que chegam até ele têm de ter as rims secas, e é por isso que os passos de enchimento e fecho e o passo de selagem são especificados juntos. A relação de higiene entre o enchimento e o fecho selado é explicada no guia de engenharia de limpeza e sanitização de máquinas de enchimento de líquidos com CIP e SIP. A manutenção de rotina é ligeira: manter a face do cabeçote limpa, verificar o fluxo de ar de arrefecimento, verificar o sensor de rejeição, e inspecionar a velocidade do transportador e a altura do cabeçote contra a receita em cada mudança.
Mudança, peças sobresselentes e os primeiros dois meses
O exportador roda cerca de vinte combinações de recipiente e tampa, e as primeiras semanas foram dedicadas a provar que cada formato, não apenas o boião de mel principal, selava à velocidade nominal. O engenheiro de arranque percorreu cada SKU, guardando a potência, altura do cabeçote, velocidade do transportador e código do forro de folha como receita e amostrando um conjunto de selagens de cada corrida, porque um único formato não verificado é o formato que mais tarde falharia no cais de receção de um cliente. Os formatos PET precisaram de mais atenção, com alguns lotes iniciais a mostrar o gargalo amolecido característico que significa que a energia foi definida ligeiramente alta; uma vez corrigida essa receita, a linha manteve a sua taxa de rejeição. A fábrica padronizou também um único transformador de folha qualificado depois de descobrir que um forro mais barato e não aprovado selava de forma inconsistente — uma lição recorrente na selagem por indução, onde o forro é tanto uma parte do processo como o cabeçote.
O pacote de peças sobresselentes para as duas linhas foi deliberadamente curto e prático: filtros de arrefecimento a ar, um conjunto sobresselente de consumíveis do lado do cabeçote, itens de sensor e correia para as secções de rejeição e transportador, e um stock dos forros aprovados. As linhas partilham uma plataforma de comandos comum e receitas comuns, por isso um operador treinado na linha de boiões de vidro trabalha na linha PET sem uma qualificação separada. No final do segundo mês, o exportador absorveu o volume de xarope e melaço da época do Ramadão sem a equipa sazonal de selagem manual que anteriormente contratava, e os dois distribuidores que antes retinham remessas por selagens estavam a liberar contentores no cais.
Perguntas Frequentes
Pode uma única seladora por indução processar vidro e PET?
Um único cabeçote pode muitas vezes selar ambos se os tamanhos de tampa e necessidades de potência forem próximos, mas um exportador de alto volume que roda grandes boiões de vidro e frascos PET mais leves é geralmente melhor servido por dois cabeçotes dedicados ou duas receitas com configurações cuidadosas, porque o vidro e o PET exigem potência e tempo de residência diferentes. As linhas dedicadas são mais rápidas e evitam o risco de uma receita mal definida deformar o PET.
Cabeçote de selagem por indução arrefecido a ar ou a água?
Os cabeçotes de arrefecimento a ar convêm a fábricas secas e quentes e serviço contínuo de um ou dois turnos sem chiller, que é o que a instalação egípcia escolheu. Os cabeçotes refrigerados a água são usados para saídas muito elevadas e contínuas em quilowatts e linhas de serviço extremo de múltiplos turnos, mas acrescentam um chiller, tratamento de água e um risco de fuga.
Porque é que algumas selagens de folha falham mesmo numa máquina nova?
Quase sempre a superfície de selagem, não o cabeçote: uma rim húmida ou contaminada com produto, o forro errado para a tampa ou material, uma altura de cabeçote incorreta, ou uma velocidade de transportador que derivou. Qualifique o forro com o fornecedor da tampa, mantenha a rim seca, e guarde as quatro variáveis numa receita.
Especifique a selagem como parte de toda a linha
Um passo de selagem por indução só funciona quando é especificado juntamente com os passos de enchimento, fecho, transportador e rejeição e casado com o material do recipiente, porque as quatro variáveis que criam a selagem são definidas pelo equipamento à volta do cabeçote tanto quanto pelo próprio cabeçote. Envie à SunAura Machinery os seus tipos e tamanhos de recipiente, especificações de tampa e forro, alvo de recipientes por minuto e padrão de turnos, e a equipa recomendará cabeçotes ajustados a vidro ou PET, arrefecimento a ar ou água, e o arranjo de rejeição e transportador correspondente. Solicite uma disposição de linha e orçamento, e reveja a gama das máquinas de selagem por indução e das máquinas de enchimento de líquidos que ficam a montante de cada recipiente selado.
