BANDUNG, Java Ocidental — 22 de outubro de 2026 | por Frank, Projetos de Exportação SunAura Machinery
A SunAura Machinery concluiu os ensaios de aceitação em fábrica e expediu uma linha de embalagem almofada servo de alta velocidade para um grande produtor de noodles instantâneos em Java Ocidental, Indonésia. A linha está dimensionada para 180 sacos por minuto em blocos de noodles de dose única de 85 g, podendo a mesma máquina rodar maços de cinco e embalagens familiares após uma mudança de receita. Substitui duas embaladoras mecânicas acionadas por came envelhecidas que o produtor vinha a usar desde 2015, e a decisão de comprar servo em vez de mecânica foi tomada depois de os engenheiros do cliente passarem um dia a rodar a sua própria película e amostras de produto através de ambas as arquiteturas no laboratório de ensaios da SunAura. A encomenda é um lembrete de que, para produtores de noodles e snacks de alto volume e múltiplos SKU, a embaladora é muitas vezes o gargalo que determina se toda a fábrica consegue atingir os picos promocionais.
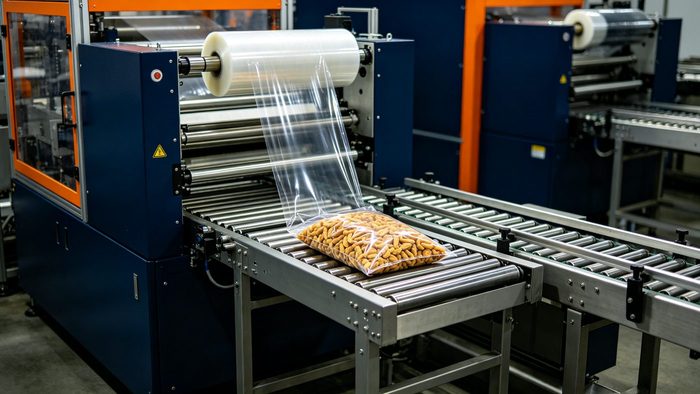
O sistema chave-na-mão foi especificado para ficar a jusante do equipamento existente de formação de blocos de noodle e tempero do cliente, e integra os seguintes módulos de frente:
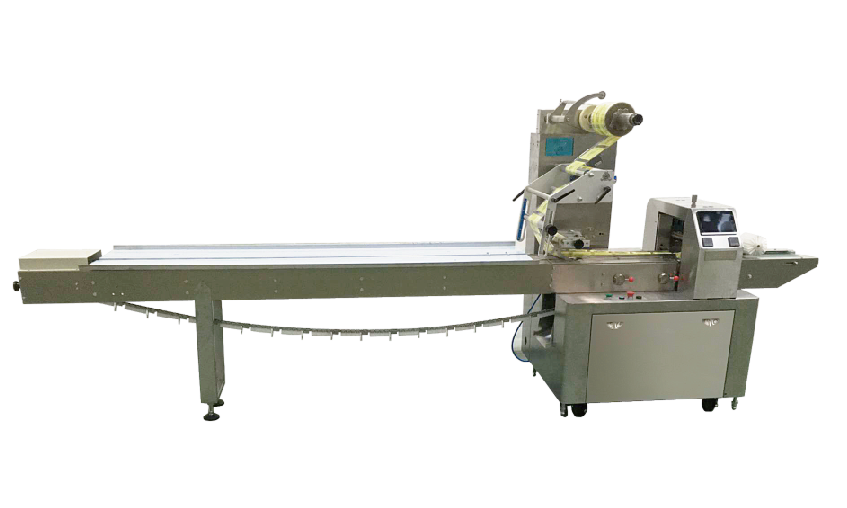
- Flow-wrapper servo de alta velocidade. Uma embaladora de três servos da série de máquina de embalagem almofada servo de alta velocidade — servos independentes para alimentação de película, mordente de selagem e transportador de saída, dimensionada até 200 sacos por minuto em embalagens retangulares, com registo de marca de impressão, aviso automático de empalme de película e controlo independente de temperatura da selagem central.
- Transportador de alimentação por balde. Uma correia com paletas em aço inoxidável que recebe os blocos de noodle dos formadores a montante do cliente a passo variável e é sincronizada eletronicamente com a velocidade da embaladora em vez de engatada mecanicamente.
- Interface de pesagem. A linha é pré-cabada e programada para aceitar uma doseadora multicabeça para a fase posterior de snack; a interface é a mesma arquitetura usada para a doseadora ponderal multicabeça de 18 cabeçotes em linhas de ensacamento.
- Sistema de rejeição. Um desviador por jato de ar na saída remove embalagens não seladas ou de baixo peso por sinal da doseadora ou do sistema de visão fornecido pelo cliente, para que nada aberto ou subenchido chegue ao embalador em caixa.
Como as embalagens serão eventualmente agrupadas para exposição em prateleira, a linha foi disposta como uma linha de embalagem almofada horizontal de alta velocidade com a descarga à altura e orientação corretas para alimentar um futuro agrupador e manga de multipack sem mudança de transportador.
Porque é servo em vez de mecânica
O cliente avaliou tanto uma embaladora mecânica acionada por came como um modelo totalmente servo. Após rodar a sua própria película e amostras através de ambas as máquinas no laboratório de ensaios da SunAura, escolheu o servo por três razões. Esta é a mesma decisão que o guia de engenharia servo vs máquinas de embalagem almofada mecânicas percorre em detalhe.
- Mudança mais rápida. A embaladora mecânica precisava de 45–60 minutos para trocar entre a embalagem individual de 85 g e o maço de cinco porque a largura da película, o comprimento do produto e a temperatura da mordente mudavam todas, e as mesas tinham de ser retemporizadas. A máquina servo guarda vinte pré-ajustes de receita e muda em menos de quinze minutos através do HMI, sendo a única tarefa mecânica o ombro de formação.
- Controlo de película mais estreito. O cliente roda laminado OPP/CPP impresso com marcas de registo. A alimentação de película servo manteve o registo a ±0,5 mm em toda a gama de velocidade, contra aproximadamente ±1,5 mm no equivalente mecânico, reduzindo o desperdício de película impressa no arranque e em corridas longas.
- Menos manutenção ao longo do tempo. A máquina servo tem menos peças de desgaste — sem seguidores de came e sem correias de temporização para tensionar — e a equipa de manutenção do cliente citou isto como fator decisivo, porque as suas embaladoras mecânicas atuais requerem ajustes trimestrais de came por um mecânico.
Resultados do FAT
Os ensaios de aceitação em fábrica decorreram quatro dias. O cliente forneceu a sua própria película de produção (OPP/CPP, 0,055 mm de espessura, 320 mm de largura) e blocos fictícios de noodle, por isso os resultados refletem as suas condições reais de operação em vez do material de ensaio da SunAura.
| Parâmetro | Especificação | Resultado FAT |
|---|---|---|
| Velocidade sustentada (bloco 85 g) | 160 bpm | 172 bpm sustentados durante 2 horas |
| Precisão de registo de impressão | ±1,0 mm máx. | ±0,4 mm em média |
| Integridade da selagem (teste de ruptura) | ≥250 kPa | 310 kPa em média |
| Aviso de empalme de película | Automático a 10% restante | Acionado corretamente a 12% |
| Mudança individual para maço de cinco | ≤20 min alvo | 12 minutos observados |
| Precisão de rejeição | 100% rejeição de selagem aberta | Zero rejeições falsas em 1 000 embalagens |
| Película de exportação mais espessa | Selar sem deriva | Estável durante toda a corrida de 8 horas |
Instalação, formação e os riscos escritos no contrato
O equipamento está programado para sair de Qingdao a 28 de outubro e chegar a Jacarta no final de novembro, com um engenheiro de arranque da SunAura no local para a instalação e formação dos operadores e produção alvo para o início de dezembro. O plano de arranque cobre primeiro as receitas de dose única e maço de cinco, depois a película de exportação mais espessa, e a formação dos operadores inclui fazer uma mudança sem um mecânico — a capacidade que motivou a compra do servo. O cliente encomendou também um pacote de peças sobresselentes de 24 meses: fitas de teflon da mordente de selagem, correias de alimentação de película, controladores de temperatura, sensores e um conjunto de ombros de formação para os formatos de embalagem planeados.
Dois riscos foram resolvidos no contrato em vez de deixados para a instalação. Primeiro, a película e a marca de impressão foram testadas na bobina real do cliente durante o FAT, porque os resultados de registo só significam algo com o laminado real; o FAT incluiu por isso um teste de ruptura e descasque na película do cliente. Segundo, a futura interface de pesagem foi demonstrada no FAT com um painel de comando a simular a descarga da doseadora, para que a fase planeada de snack não requeira uma adaptação do controlador. Especificar o caminho de crescimento da linha antes da compra, em vez de o descobrir depois, é o objetivo do design integrado de pesagem e ensacamento que a SunAura entregou para uma linha paralela de pesagem multicabeça e ensacamento almofada para um produtor indiano de snacks salgados.
Película, selagem e o problema do clima húmido
A alta humidade da Indonésia e a nave quente da fábrica de noodles são hostis a uma embalagem de alta velocidade. A película absorve humidade, a selagem pode falhar se o laminado não for condicionado, e uma selagem de extremidade fraca num saco de noodle é um saco que o distribuidor rejeita num contentor que ficou no cais. A linha roda por isso o laminado OPP/CPP por um caminho de película controlado com as temperaturas de selagem central e de extremidade mantidas independentemente, e a mordente servo aplica um tempo de residência temporizado à película em vez de fixo por uma came. A fábrica especificou também o aviso automático de empalme porque uma mudança de bobina de película despercebida numa linha de 180 sacos produz uma longa série de embalagens vazias ou rasgadas antes de um operador reagir; o aviso a aproximadamente 10% restante dá tempo à equipa para preparar a próxima bobina sem uma paragem brusca. Os testes de ruptura e descasque realizados no FAT foram repetidos na película real do cliente em vez de uma bobina de teste, porque o resultado da selagem é sem sentido sem o laminado real e o passo da marca de impressão real.
A gama de exportação do produtor acrescentou um segundo requisito de selagem: o laminado mais espesso usado para embalagens familiares e algumas encomendas ultramarinas precisa de um tempo de residência mais longo e de temperatura ligeiramente superior. Numa máquina mecânica isso significaria uma mudança de came e uma mordente retemporizada; na embaladora servo é um valor guardado na receita, por isso a embalagem de exportação roda após a embalagem individual sem trabalho mecânico. Este é um pequeno detalhe na fase de orçamento mas decide se a fábrica consegue realmente rodar encomendas mistas numa linha, que era todo o objetivo do investimento.
Segurança, design para o operador e a decisão de pré-cabar para o crescimento
A embaladora está equipada com a proteção e interbloqueios esperados numa linha que roda por uma equipa de cerca de dois turnos: proteções interbloqueadas sobre a mordente de selagem e o caminho da película, uma paragem de emergência no painel e na alimentação, e uma proteção que pára a máquina antes que uma mão possa alcançar a mordente. Igualmente importante para uma fábrica que promove operadores de linha a partir do chão, a mudança é agora uma tarefa HMI em vez de mecânica, por isso a empresa não depende do único mecânico que sabe retemporizar as antigas mesas. O plano de formação dedica por isso mais tempo à seleção de receita, carregamento de película e inspeção de selagem do que à mecânica que a antiga máquina exigia.
A interface de pesagem pré-cabada é a parte da encomenda que merece ênfase para qualquer comprador que planeie uma gama futura. Especificar a estrutura, o bus de comando e a temporização da descarga para um cabeçote de pesagem no momento da compra acrescenta uma pequena fração ao preço, mas adaptar a mesma interface a uma ensacadora que foi construída como uma máquina de produto único é caro e muitas vezes impossível. A gama planeada de snack do produtor usará a mesma embaladora, a mesma proteção e o mesmo operador, com uma doseadora adicionada acima da estrutura; a alternativa — comprar uma segunda linha dedicada de snack — teria duplicado a ensacadora, a área de pavimento e as peças sobresselentes. Se uma fábrica espera adicionar produtos pesados, a interface da doseadora ponderal multicabeça deve estar na encomenda em vez de na lista de desejos.
Perguntas Frequentes
A que velocidade uma embaladora almofada pode embalar noodles instantâneos?
Blocos de noodle retangulares individuais rodam numa flow-wrapper servo a 160–200 sacos por minuto sustentados; a linha aqui comissionada manteve 172 bpm numa corrida FAT de duas horas. O limite prático é definido pela alimentação do bloco e a sincronização de alimentação da embaladora, não apenas pela mordente de selagem.
Pode uma embaladora rodar tanto embalagens individuais como maços de multipack?
Sim, desde que as embalagens partilhem a mesma gama de largura de película e os ombros de formação estejam disponíveis. Uma embaladora servo muda o comprimento da embalagem, velocidade e configurações da mordente através de receitas guardadas, por isso a única mudança mecânica é o ombro de formação; a mudança de individual para maço de cinco aqui foi cronometrada em doze minutos.
Pode uma linha de ensacamento de noodles adicionar depois uma doseadora multicabeça para snacks?
Pode se a linha estiver pré-cabada para isso. O protocolo de comando e a estrutura têm de ser especificados na compra; uma embaladora servo com um bus de comunicação padrão pode aceitar o cabeçote de pesagem mais tarde, enquanto uma embaladora mecânica antiga geralmente não. A futura interface de pesagem nesta linha foi demonstrada no FAT.
Que película convém a uma embalagem almofada de noodle de alta velocidade?
Laminados OPP/CPP de cerca de 0,05–0,06 mm são padrão para embalagens de noodle impressas, com a temperatura de selagem e o tempo de residência da mordente casados à película. Uma embaladora servo deixa ajustar o tempo de residência independentemente para laminados de exportação mais espessos sem mudar peças mecânicas.
Uma embaladora dimensionada para os picos, não para a média
Para um produtor de noodles instantâneos cuja capacidade é julgada pelos picos promocionais e encomendas de exportação de multipack, a embaladora é a máquina que ou suporta o crescimento ou o limita. A linha expedida para Java Ocidental dá ao produtor um sustentado de 160+ sacos por minuto, uma mudança de doze minutos, registo de impressão submilimétrico e uma interface pronta para a fase de snack. Envie à SunAura Machinery as suas dimensões de bloco ou embalagem, especificação de película, formatos de embalagem e alvo de sacos por minuto, e a equipa de engenharia rodará as suas amostras e recomendará a velocidade de embaladora, alimentação e configuração pronta para o crescimento. Solicite um orçamento ou uma corrida de ensaio, consulte a gama de máquinas de embalagem almofada, e compare arquiteturas no guia servo vs mecânica. Saiba mais sobre a SunAura Machinery.
