Диагностика роботизированного паллетоукладчика: неисправности, причины и устранение до остановки линии
Роботизированный паллетоукладчик проводит рабочий срок, повторяя одно и то же движение: захват с конвейера, перенос к паллету, укладка слоя, возврат. Большинство неисправностей приходит не как драматический отказ. Они приходят как одна сорванная коробка на двадцать циклов, слой, стоящий на несколько градусов мимо квадрата, вакуумная тревога, которая снимается сама при сбросе, или время цикла, которое ползёт вверх, пока ячейка уже не поспевает за упаковщиком выше по потоку. Диагностика роботизированного паллетоукладчика — это дисциплина чтения этих ранних сигналов, прослеживания каждой неисправности до фактической причины и устранения корня, а не сброса тревоги в ожидании следующего повтора.
Это руководство покрывает типовые сбои, которые мы чаще всего видим на паллетоукладчиках с шарнирным манипулятором, путь причина–устранение для каждого, процедуру переналадки между продукциями с целевыми минутами и график профилактического обслуживания от ежедневных проверок до годового сервиса. Цифры — плановые диапазоны для типичной руки класса 120 kg или 180 kg, работающей с коробками, мешками или биг-бэгами; сверяйте их с руководством вашей машины и протоколами FAT. Если вы ещё выбираете между типами машин, сравнение компоновок портального и роботизированного паллетоукладчика объясняет, как тип рамы меняет режимы отказов, а техническая заметка о том, как работает роботизированный паллетоукладчик, разбирает оси, полезную нагрузку, радиус и математику времени цикла, на которые опирается это руководство по диагностике.
Шесть систем, в которых может жить неисправность
Перед открытием барьера разложите симптом по одной из шести систем. Большинство кодов тревог прямо называют систему; когда не называют, симптом всё равно указывает туда.
- Рука робота и контроллер: сервонеисправности, тревоги энкодера, предупреждения тормоза, дрейф обучаемых точек, перегрузка по нагрузке, отклонения времени цикла.
- Захват и инструмент: присоски, вакуумный генератор, пальцевые клещи, ремни когтей, рамные крюки, крепёжные болты инструмента, кабельная проводка кисти.
- Конвейеры и направляющие: натяжение подачи, боковые направляющие, упоры, центрирующие устройства, импульсы энкодера, согласование скорости конвейера со станцией захвата.
- Обработка паллет: магазин паллет, выдача паллет, прижимы стола сборки, датчики наличия паллета, обмен пустых и полных паллет.
- Управление и датчики: рецепты HMI, датчики зрения или наличия, фотоэлектрические и бесконтактные выключатели, входы безопасности, сетевая связь между контроллером и PLC конвейера.
- Сети: давление и качество сжатого воздуха, вакуумная подача, электроснабжение, заземление, окружающая пыль и влага.
Практическое правило: неисправность, повторяющаяся в одной и той же позиции захвата, относится к инструменту или натяжению конвейера; неисправность, повторяющаяся на одной и той же высоте слоя, — к обработке паллет или обучаемой геометрии; неисправность, дрейфующая неделями, — к износу, смазке или осадке; неисправность, появившаяся после переналадки, — к рецепту, направляющим или настройке инструмента от этой переналадки. Такое разложение уберегает техника от замены присосок, когда реальная проблема в проскальзывающем энкодере конвейера.
Неисправность, причина и устранение: рабочая таблица
В таблице ниже перечислены повторяющиеся неисправности, вероятные причины по порядку вероятности и применяемое устранение. Подача воздуха принята 5–6 bar, вакуум — на уровне, указанном в руководстве захвата; проверьте оба до любой механической диагностики, потому что симптом низкого давления выглядит идентично симптому изношенной присоски.
| Симптом неисправности | Вероятная причина | Устранение |
|---|---|---|
| Коробка срывается в переносе; вакуумная тревога при подъёме | Изношенная или затвердевшая присоска; давление воздуха ниже 5 bar; присоска садится на заклеенный или печатный участок | Осмотрите и замените присоски; восстановите подачу до 5–6 bar; сместите точку захвата, чтобы присоска села на плоский картон; проверяйте показания вакуумметра на каждом цикле |
| Коробка перекошена на слое, угол одинаковый каждый цикл | Смещение натяжения конвейера; точка захвата обучена на дрейфующий упор; коробка повёрнута входной направляющей | Заново выровняйте подающий конвейер; проверьте позицию упора и переобучите точку захвата; выпрямите боковые направляющие, чтобы коробка приходила на станцию захвата квадратно |
| Слой выходит за край паллета | Неверные размеры паллета или коробки в рецепте; паллет установлен не по центру; смещение целевой схемы | Подтвердите SKU и размеры рецепта; проверьте центровку паллета на столе сборки; обнулите схему слоя относительно установочного гнезда паллета |
| Перемежающаяся вакуумная тревога, снимается при втором захвате | Пористый или влажный гофрокартон; повреждена поролоновая подкладка; утечка вакуума в фитинге; забит фильтр | Проверьте влажность и пористость картона; замените поролоновую подкладку; проверьте фитинги на утечку; слейте или замените вакуумный фильтр; включите в рецепте режим повторного захвата |
| Неисправность давления захвата; клещи не держат | Регулятор выставлен низко; фильтр линии забит; уплотнение цилиндра протекает | Выставите регулятор на 5–6 bar; обслужите фильтр; осмотрите уплотнение и шток цилиндра; проверьте выход катушки клапана захвата от PLC |
| Столкновение робота или останов по неисправности при входе в ячейку | Дрейф обучаемой точки; помеху создаёт приспособление или конвейер; инструмент ослаблен у кисти | Восстановите последнюю рабочую программу; осмотрите крепление и фланец инструмента; устраните помеху; переустановите домашнюю позицию и выполните холостой цикл на сниженной скорости |
| Цикл замедляется; захватов в час ниже цели | Лишняя высота сближения; зоны сопряжения слишком узкие; конвейер ждёт коробок; робот ждёт обмен паллет | Снизьте высоты сближения и подъёма; расширьте зоны сопряжения там, где трасса позволяет; проверьте выдержку подачи; сверьте таймер обмена паллет со счётчиком циклов |
| Мешок соскальзывает с когтя при подъёме | Изношен ремень когтя или накладки захвата; давление щёк слишком низкое; плёнка мешка натянута или мокрая | Подтяните или замените ремни и накладки; поднимите давление щёк в пределах рейтинга инструмента; осмотрите плёнку и состояние упаковки; подтвердите вес мешка против номинала нагрузки |
| Крюк биг-бэга FIBC не садится; груз висит под углом | Рамный инструмент не сел у кисти; стропа изношена или перекручена; датчик крюка загрязнён | Переустановите и приболтите рамный инструмент; осмотрите стропу и крюк на износ; очистите датчик посадки; выполните проверку посадки без нагрузки перед подъёмом мешка |
| Заклинивание конвейера на станции захвата | Ширина направляющих выставлена слишком узко; посторонний предмет в линии; выступает уплотнение или клапан коробки | Устраните заклинивание; сбросьте ширину направляющих под размеры коробки; осмотрите уплотнение выше по потоку; прокатайте конвейер пустым для проверки свободного движения |
| Паллет смещается на столе сборки после укладки | Прижим стола сборки не срабатывает; датчик паллета загрязнён; доска паллета повреждена | Проверьте цилиндр прижима и датчик; очистите или замените бесконтактный датчик; отбракуйте повреждённые доски; подтвердите гнездо паллета после каждой выдачи |
| Высокий расход воздуха; регулятор падает под нагрузкой | Утечка фитингов или уплотнения присоски; дрейф цилиндра; нерегулируемый байпас; линия недоразмерена | Ультразвуковая проверка утечек фитингов и присосок; испытание дрейфа цилиндра; проверка кривой нагрузки регулятора; подтверждение ёмкости подающей линии под запрос Nl/min ячейки |
| Кабель или шланг кисти перетирается у манипулятора | Изношена кабельная цепь; проводка натянута; инструмент повёрнут за пределы ограничения обмотки кабеля | Осмотрите и замените кабельную цепь; проложите запас заново; проверьте предел поворота кисти; закрепите жгут так, чтобы он двигался вместе с рукой, а не волочился |
| Тревога энкодера или потери позиции после перезапуска | Слабая резервная батарея; контроллер потерял позицию; повреждён кабель энкодера | Замените резервную батарею контроллера по интервалу; переустановите руку в домашнюю позицию; осмотрите кабель и разъём энкодера; запишите тревогу для сервисного разбора |
| Собранная схема не совпадает с компоновкой HMI | После переналадки выбран неверный рецепт; размеры рецепта отредактированы без сохранения; SKU паллета изменён выше по потоку | Выберите заново правильный рецепт SKU; проверьте сохранённые размеры; сверьте SKU паллета и коробки между вышестоящим участком и ячейкой; заблокируйте редактирование рецепта вне режима наладки |
| Контроллер предупреждает о превышении нагрузки на каждом захвате | Коробка или мешок тяжелее номинала; масса захвата неверно введена в настройки нагрузки; продукция накопилась внутри захвата | Взвесьте репрезентативную коробку; проверьте ввод массы захвата в контроллере; удалите накопленный мусор; переведите продукцию на машину большей нагрузки, если вес выше номинала |
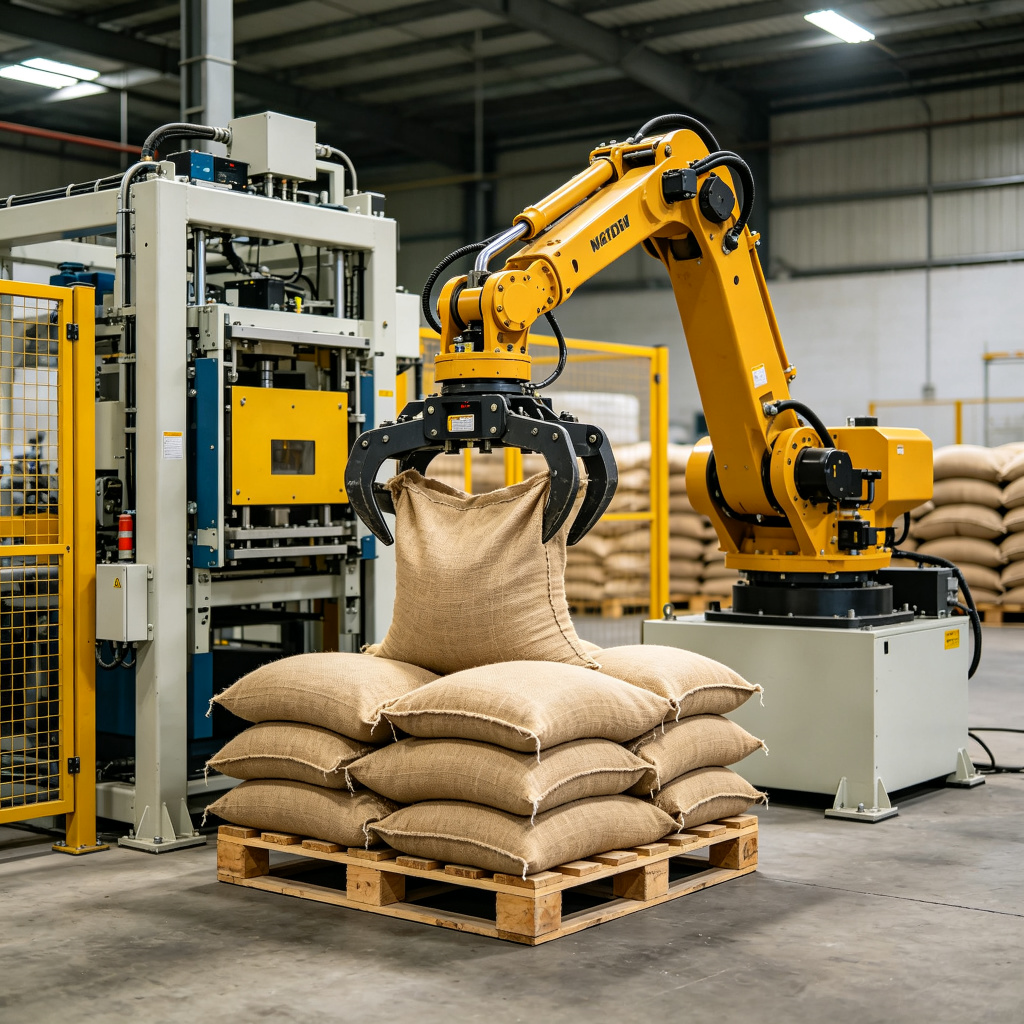
Сорванные коробки: порядок диагностики
Сорванная коробка — неисправность, которую заказчик замечает первой, потому что она падает на пол перед линией. Ведите диагностику в порядке, где первой изолируется самая дешёвая проверка. Начните с показания вакуума на HMI или манометре: доходит ли вакуум до цели за допустимое время удержания после касания присоской коробки. Если нет, проблема на стороне сцепления. Если цель достигается и удержание всё равно теряется в переносе, проблема либо в весе коробки, либо в состоянии присоски, либо в утечке, которая открывается при разгоне руки.
- Зафиксируйте давление подачи воздуха на регуляторе захвата во время цикла. Ниже 5 bar вакуумный генератор не держит; восстановите давление и проверьте, повторяется ли тревога.
- Осмотрите каждую присоску на порезы, сплющенную кромку уплотнения или затвердевшую резину. Присоска, герметизирующая на сухом плоском картоне, может отказать на заклеенном клапане или влажном печатном участке.
- Проверьте вакуумный фильтр и фитинги на утечку. Медленная утечка проходит на низкой скорости, но открывается под ускорением, что совпадает с неисправностью, появляющейся только при быстром переносе.
- Взвесьте коробку. Если упакованная коробка на номинале захвата или выше, запас по сцеплению уменьшается, даже когда все компоненты исправны; это проблема рейтинга машины, а не обслуживания.
- Проверьте, что обучаемая точка сажает присоску на плоский картон. Присоски над швом клапана, этикеткой или перфорированной вентилируемой доской не герметизируются, и смещение точки захвата на 20–30 mm часто это чинит.
Для руки класса 120 kg с коробками на цикле 3.5–6 s один потерянный захват на тысячу коробок стоит наблюдения; один на сто — проблема линии, которой нужен разбор инструмента до роста скорости выше по потоку. Режим повторного захвата в контроллере может поглотить случайный промах, но он не должен быть устранением для нарастающего износа, который будет только ухудшаться.
Перекошенные слои и дрейф схемы
Перекос слоя делится на два типа, и смешение отправляет техника не к той машине. Если каждая коробка приходит на станцию захвата уже повёрнутой, неисправность в подаче: направляющие сбиты, упор не центрует коробку либо энкодер конвейера проскальзывает, поэтому тайминг упора дрейфует. Если коробки приходят квадратными, но выходят из захвата повёрнутыми, неисправность на инструменте: шаг присосок, контакт пальцев либо трасса подъёма, дающая коробке провернуться.
Дрейф схемы, нарастающий неделями, обычно начинается с осадки, а не одного события. Стол сборки смещается, датчик гнезда паллета меняет показание либо крепёжный болт инструмента ослабляется под повторной нагрузкой. Порядок проверки: подтвердите, что паллет стоит квадратно на столе сборки против механического гнезда, считайте целевые смещения схемы в рецепте, сравните текущую укладку первого слоя с последней рабочей записью и обнулите только после подтверждения механического гнезда. Переобучение схемы без проверки гнезда прячет дрейф ещё на несколько недель.
Вакуумные и захватные неисправности
Пневматические вакуумные захваты на коробочных ячейках в среднем расходуют 40–80 Nl/min при подаче 5–6 bar, по одной присоске на грань коробки либо поролоновая подкладка на всю верхнюю грань. Вакуумный контур имеет собственную кривую отказов: сначала забивается фильтр, затем изнашиваются присоски, затем ослабляются фитинги, затем деградируют уплотнения генератора. Ведите журнал времени удержания вакуума на цикл; постепенный рост времени удержания — самый ранний сигнал износа, до любого срыва.
- Присоски: проверяйте кромку уплотнения при каждом еженедельном осмотре; меняйте комплектами, а не по одной, чтобы баланс сцепления оставался равномерным.
- Поролоновые подкладки: осматривайте на разрывы и сплющенные каналы; изношенная подкладка пропускает по краям и не держит на прогибающемся картоне.
- Фитинги и трубки: затягивайте при отключённой линии; проверяйте трещины у кисти, где трубка изгибается каждый цикл.
- Фильтр: сливайте или заменяйте по графику ПО; забитый фильтр снижает и темп удержания, и пиковый вакуум.
- Масса захвата: каждая позже добавленная присоска, подкладка и фитинг вычитаются из полезной нагрузки; повторно введите массу захвата в контроллер после любой смены инструмента.
Неисправности обработки мешков и биг-бэгов
Когтевые и крюковые инструменты обрабатывают другой груз, чем вакуумная подкладка. Тканые мешки, бумажные пакеты и биг-бэги FIBC гибкие, смещаются в захвате и представляют строповые петли или щеки, а не плоскую верхнюю поверхность. Распространённые неисправности — износ щёк, проскальзывание ремня, усталость строп и неверное чтение датчика посадки. На классе усиленный роботизированный паллетоукладчик 180 kg рамный инструмент несёт биг-бэг за четыре стропы; осматривайте стропы на вытянутые швы, абразив и износ петель при каждом квартальном осмотре и меняйте стропу при любом сомнении, а не дожидаясь видимого отказа.
Вес мешка имеет значение на границе полезной нагрузки. Наполненный мешок, подползающий к номинальной нагрузке, либо биг-бэг, отсыревший от влажности среды, выталкивает кисть за её запас; предупреждение контроллера по нагрузке — последний сигнал перед отключением руки. Если продукция регулярно сидит у номинала, обсудите переход на более тяжёлый класс нагрузки, а не занижайте пороги предупреждения.

Переналадка: процедура, целевые минуты и проверка первой детали
Переналадка между SKU — место, откуда происходит большинство устранимых неисправностей. Ячейка работает нормально на продукте A, переходит на продукт B и следующую смену тратит на срывы коробок или перекошенные слои, потому что рецепт, направляющие или инструмент выставлены частично. Процедура ниже нацелена на 30 минут для переналадки без смены захвата на коробочной ячейке и 45–60 минут там, где сам захват нужно поменять. Времена — целевые ориентиры; ваш измеренный базовый график линии должен заменить их после первых трёх переналадок, для которых снято время.
Подготовка до переналадки (до остановки линии)
- Подготовьте на HMI новые размеры коробки, размеры паллета, схему слоя и номер рецепта; подтвердите, что файл рецепта существует и сохраняется.
- Подготовьте запасные присоски, накладки пальцев либо сменный захват с болтами и разъёмом кабеля.
- Имейте образец новой коробки и образец паллета на станциях захвата и сборки.
- Освободите ячейку от последней продукции: оставшиеся коробки, частичные слои и пустые паллеты предыдущего SKU.
Пошаговая переналадка с целевым временем
| Шаг | Действие | Целевые минуты |
|---|---|---|
| 1. Безопасное состояние | Доведите ячейку до завершения текущего слоя, остановите руку, выберите режим наладки, отключите воздух там, где будет касаться захват; подтвердите отсутствие остаточного движения | 3 |
| 2. Загрузка рецепта | Выберите новый рецепт SKU на HMI; подтвердите длину, ширину, высоту коробки, размеры паллета, число слоёв и ориентацию схемы по образцу продукции | 5 |
| 3. Проверка или смена инструмента | Тот же захват: осмотрите присоски и пальцы, отрегулируйте шаг под новую ширину коробки. Смена захвата: снимите болты, отсоедините шланг и кабель, посадите новый инструмент, затяните болты фланца, подсоедините и проверьте воздух и вакуум | 8 тот же захват / 25 со сменой |
| 4. Направляющие и упоры конвейера | Выставьте ширину боковых направляющих по размеру коробки плюс рабочий зазор; переставьте упор захвата и центрирующее устройство; проверьте, что коробка подаётся на станцию захвата квадратно | 4 |
| 5. Проверка обучения захвата и укладки | Выполните холостой цикл на сниженной скорости; подтвердите высоту захвата, смещение сближения и высоту укладки по образцу паллета; исправьте обучаемые точки, если коробка не по центру слоя | 7 |
| 6. Проверка первой детали и первого слоя | Пропустите три коробки на нормальной скорости; проверьте удержание вакуума, квадратность коробки на слое и гнездо паллета; осмотрите первый полный слой на свес и совпадение схемы | 5 |
| 7. Возобновление и наблюдение | Вернитесь в производственный режим, освободите ячейку, наблюдайте первые два паллета; запишите время переналадки и любую регулировку для следующего базового графика | 3 |
Итоговая цель без смены захвата: 3 + 5 + 8 + 4 + 7 + 5 + 3 = 35 минут. При смене захвата шаг 3 растёт до 25 минут, и итог нацелен на 52 минуты. Если переналадка регулярно выходит за цель, узкое место обычно проверка обучения: точки захвата и укладки не сохранены для нового рецепта, поэтому техник переобучает заново с нуля каждый раз. Сохранение проверенных обучаемых точек по рецепту сокращает этот шаг вдвое после первого продукта.
Приёмка первой детали до выпуска линии
- Вакуум или сцепление держит на каждом образце захвата, повторный захват не срабатывает на первом цикле.
- Коробка лежит плоско и квадратно на слое; нет поворота по углам.
- Схема слоя совпадает с компоновкой HMI; края коробок остаются в контуре паллета.
- Гнездо паллета читается корректно после выдачи; прижим стола сборки срабатывает.
- Время цикла на новой продукции лежит в целевом диапазоне под скорость вышестоящей линии.
Профилактическое обслуживание: график от ежедневного до годового
Профилактическое обслуживание превращает кривую износа выше в плановую работу вместо внеплановых остановок. График ниже делит задачи на ежедневные, еженедельные, месячные, квартальные и годовые интервалы. Ежедневные задачи занимают у оператора или старшего линии несколько минут за смену; годовые пункты выполняются при сервисной поддержке и документируются в дело обслуживания.
| Интервал | Задачи обслуживания | Ответственная роль |
|---|---|---|
| Ежедневно (каждая смена) | Визуальный обход: нет сорванных коробок, нет мусора в ячейке; проверьте давление подачи 5–6 bar и показание вакуума на цикле; подтвердите отсутствие активной тревоги или истории неисправностей; осмотрите стол сборки и станцию паллета на повреждения; прислушайтесь к необычным утечкам воздуха или шуму сервопривода; подтвердите состояние барьера и блокировки | Оператор / старший линии |
| Еженедельно | Осмотрите присоски, подкладки и поверхности пальцев на износ; очистите датчики и фотоэлементы; проверьте крепёж инструмента и проводку кисти; очистите накопленный мусор с направляющих и конвейера; смажьте указанные точки смазки; проверьте натяжение и трассировку ремня или цепи конвейера | Техник обслуживания |
| Ежемесячно | Слейте воздушный фильтр и регулятор; осмотрите масло/воду в подаче компрессора; испытайте блокировочные выключатели, световую завесу и функции аварийной остановки; сверьте импульсы энкодера конвейера с позицией захвата; проверьте дрейф цилиндра и состояние уплотнений; просмотрите журнал тревог и тренды счётчика циклов; осмотрите пневматические фитинги на утечки | Техник обслуживания |
| Квартально | Проверьте состояние и уровень масла редуктора по руководству; измерьте люфт кисти и осей; осмотрите кабельную цепь и жгут на перетирание; осмотрите стропы, крюки и накладки когтей на мешковых инструментах; подтвердите удержание тормоза и запишите время остановки; подтяните конструкционные болты инструмента и рамы; сделайте резервную копию программы контроллера и файлов рецептов | Техник обслуживания с сервисным разбором |
| Годово | Полный разбор системы безопасности: времена остановки, цепь уровня характеристик, сертификаты устройств; осмотрите или замените изнашиваемые предметы по наработанным часам; проверьте фундамент и анкерные болты; сверьте нагрузку и часы цикла с рейтингом; обновите перечень запчастей; откалибруйте или замените датчики за пределами срока службы; оформите сервисный отчёт и обновите запись машины | Сервисный инженер / интегратор |
Для чего нужна ежедневная проверка
Ежедневный обход ловит неисправности, которые к следующей смене станут остановкой: манометр, уходящий вниз, присоска, лопнувшая за ночь, датчик, накопивший пыль, доска паллета, стоящая криво на столе. Она визуальная и короткая; она не открывает барьер и не касается инструмента. Всё отмеченное заносится в журнал и планируется в еженедельную задачу, а не устраняется на месте.
Еженедельная и месячная работа: изнашиваемые предметы
Еженедельный осмотр покрывает детали, контактирующие с продукцией: присоски, подкладки, пальцы, ремни и датчики позиции. Месячная работа покрывает сетевую сторону: подготовку воздуха, устройства безопасности, согласованность энкодера и состояние цилиндров. Месячный обзор журнала тревог — место, где всплывают медленные тренды. Если время удержания вакуума выросло за месяц либо повторные захваты появляются дважды в неделю, это плановая замена инструмента, а не авария.
Квартальная и годовая работа: собственное состояние машины
Квартальные проверки смотрят износ внутри машины: люфт, срок службы кабеля, состояние редуктора, усталость строп, поведение тормоза. Годовая работа отступает к системе в целом: безопасность по соответствию записи, наработанные часы против номинала нагрузки, состояние фундамента и покрытие запчастями. Держите сервисные записи привязанными к часам цикла, а не только к календарным месяцам; ячейка в две смены накапливает износ быстрее, чем предполагает номинальный годовой интервал.
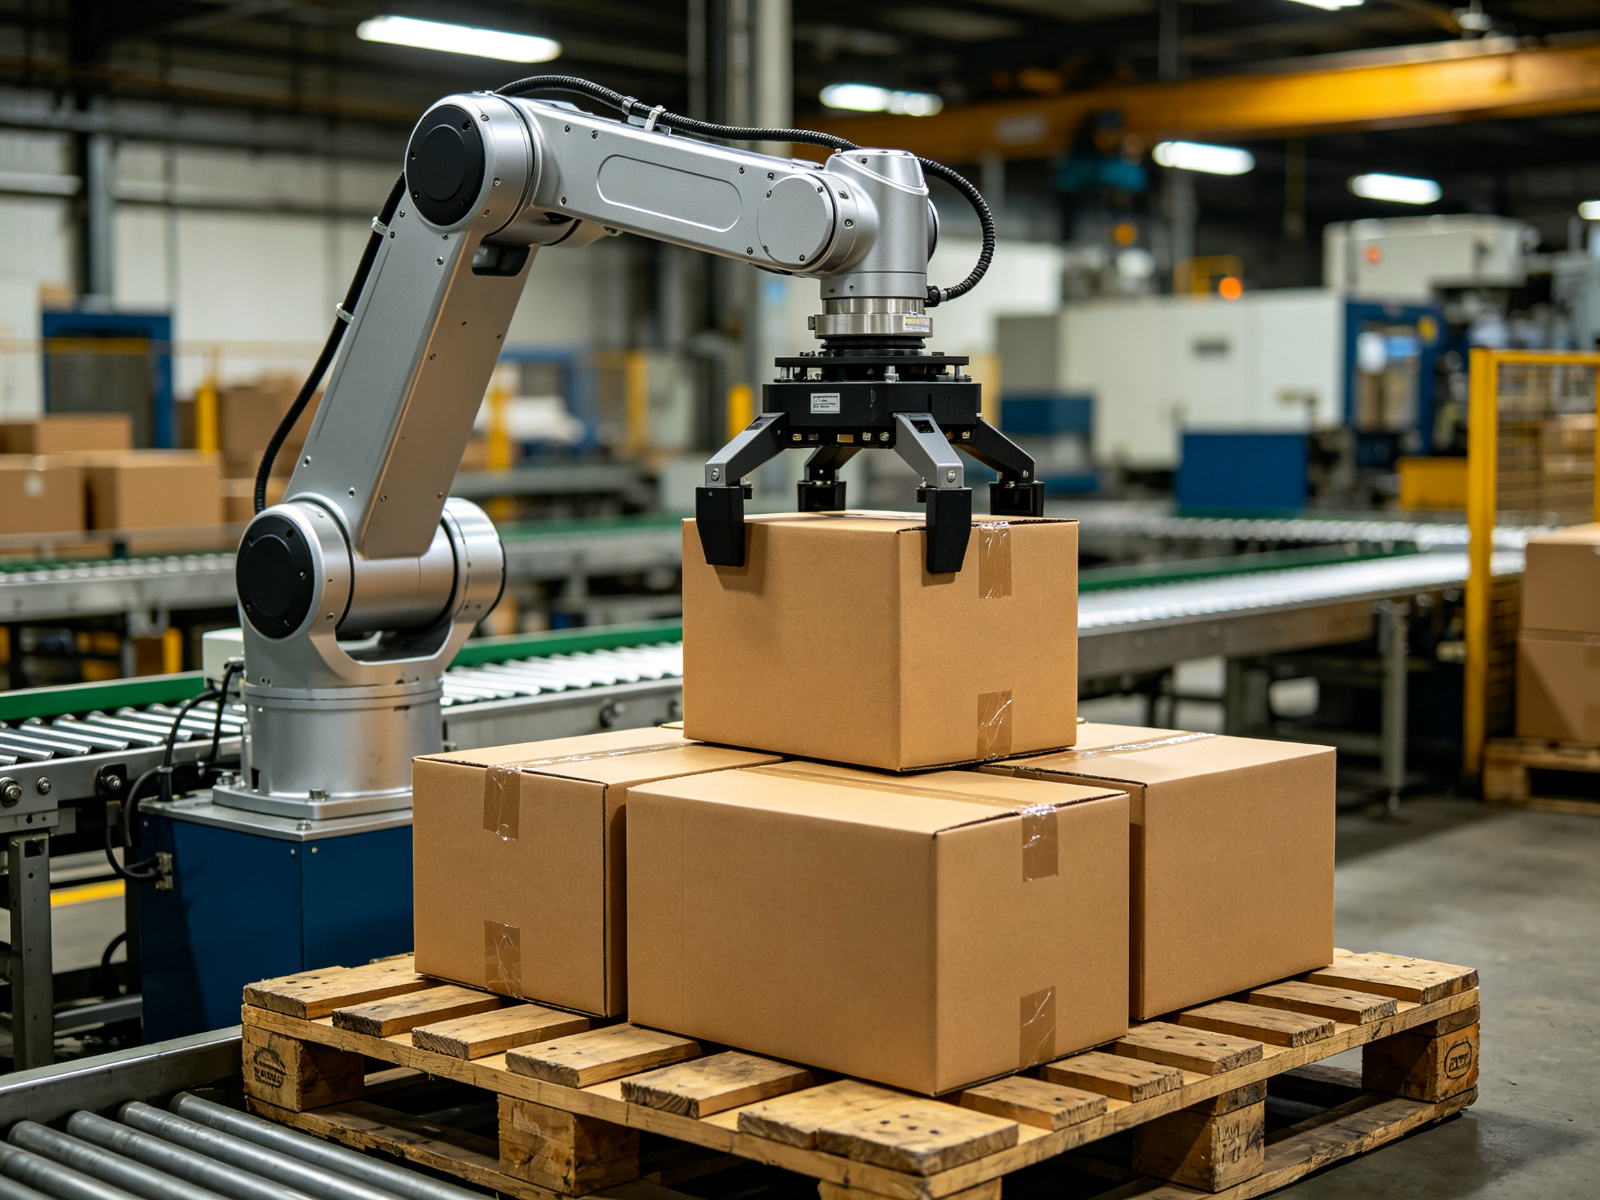
Подача воздуха: исходный параметр, отталкиваясь от которого диагностируют большинство сбоев
Сжатый воздух лежит в основе захватов, клещей, толкателей и генерации вакуума. Коробочный вакуумный захват расходует в среднем 40–80 Nl/min при 5–6 bar; клещевой или когтевой инструмент добавляет собственный запрос цилиндра. Перед диагностикой механических неисправностей подтвердите, что подача выдаёт номинальное давление на ячейке под нагрузкой, а не на коллекторе. Регулятор, показывающий 6 bar в покое и падающий до 4.5 bar при сцеплении, означает проблему в размере линии, фильтре или утечке. Считайте сухой отфильтрованный воздух частью обслуживания: вода в линии повреждает уплотнения и ухудшает сцепление присосок, а забитый фильтр имитирует изношенный захват.
- Записывайте показания давления и вакуума ежедневно, чтобы у дрейфа была база для сравнения.
- Сливайте фильтр ежемесячно; заменяйте фильтрующий элемент по состоянию, а не по догадке.
- Проверяйте фитинги на утечку ультразвуковым детектором при месячном визите; утечки складываются по многим фитингам, даже если каждая кажется мелкой.
- Подбирайте подачу под пиковый запрос, включая любую будущую смену инструмента, добавляющую цилиндры или присоски.
Журналы, тренды и данные, достойные обзора
Контроллер и HMI хранят доказательства, если их читать. Каждую неделю просматривайте счётчик циклов, захваты в час, число повторных захватов, историю тревог и время удержания вакуума или сцепления. Сравните текущую неделю с базой после SAT. Растущее число повторных захватов указывает на износ инструмента; падающие захваты в час без тревоги — на ожидание трассы или конвейера; повторяющиеся тревоги в одной и той же позиции захвата указывают на проблему геометрии или направляющих, а не на случайный отказ.
Ведите журнал переналадок: пара SKU, время начала и конца, сделанные регулировки и заменённые детали. После трёх-четырёх циклов той же пары SKU целевое время становится вашим измеренным базовым графиком, и любая затянувшаяся переналадка имеет конкретный шаг для расследования. Файлы рецептов и обучаемые точки должны резервироваться поквартально, чтобы отказ контроллера не стёр проверенные схемы, от которых зависит линия.
Когда эскалировать интегратору или сервисному инженеру
Часть неисправностей выходит за границы внутреннего обслуживания. Эскалируйте, а не форсируйте обходной манёвр, когда рука показывает повторные сервонеисправности или неисправности энкодера, возвращающиеся после переустановки в домашнюю позицию; когда люфт или поведение тормоза не проходят квартальную проверку; когда устройство безопасности не сбросить либо вход безопасности показывает необъяснённую неисправность; когда предупреждения по нагрузке сохраняются после подтверждения взвешиванием, что продукция в номинале; либо когда неисправность следует после восстановления резервной копии контроллера или ПО. Внутренние бригады не должны менять параметры безопасности, понижать настройки уровня характеристик либо обходить устройство, чтобы удержать линию работающей.
Заметки по конкретным машинам для типовых ячеек
Путь диагностики смещается с грузом и инструментом машины. Автоматический мешковый паллетоукладчик ориентирован на состояние когтей и строп; следите за давлением щёк, натяжением ремня и состоянием плёнки мешка до того, как смотреть на руку. Компактный коробочный паллетоукладчик имеет короткую подачу и плотные направляющие, поэтому ширина направляющих и размеры рецепта — первая проверка при любом перекосе. Четырёхосевой роботизированный паллетоукладчик 120 kg покрывает средний диапазон коробок и более лёгких мешков; предупреждения по нагрузке на этой ячейке обычно означают либо продукция стала тяжелее, либо масса захвата введена неверно. Усиленная рука 180 kg несёт биг-бэги и тяжёлые мешки, где в квартальном графике на первом месте осмотр строп и рамного инструмента, а скорость цикла остаётся консервативной, чтобы беречь кисть под высокой нагрузкой.
Полный ряд конце линии с классами нагрузки и вариантами инструмента под каждый тип продукции проиндексирован в индексе продукции паллетоукладчиков. Если характер неисправностей повторяется после устранения причин, описанных в этом руководстве, следующий шаг — сравнить вес, скорость и формат упаковки продукции с рейтингом машины; ячейка, подобранная на грани своей ёмкости, покажет симптомы обслуживания, которые не снимет никакой график.
Как связан кластер
Безопасная работа очерчивает каждую задачу обслуживания: руководство по безопасности паллетоукладчиков и соответствию CE покрывает расстояния ограждения, блокировки и стандарты, управляющие тем, как ячейку можно открывать для сервиса. Технический разбор как работает роботизированный паллетоукладчик объясняет движение осей, математику нагрузки и цифры времени цикла, за которыми стоят пороги неисправностей, используемые здесь. А сравнение компоновок портального и роботизированного паллетоукладчика показывает, почему неподвижный ход портала даёт другой набор точек износа, чем шарнирный манипулятор.
Выполняйте ежедневную проверку, ведите журнал трендов, устраняйте корневую причину и держите переналадку в ограниченной по времени последовательности. Большинство простоев паллетоукладчика — не внезапный отказ; это малая неисправность, оставшаяся непрочитанной несколько циклов. Выгодная привычка обслуживания — записывать каждый раз симптом, показание и устранение, чтобы третье появление того же характера сбоя имело запись для сверки, а не старт с нуля.
