Термоформовочные машины — Стаканчики, лотки и крышки из листа
SunAura строит линейные термоформовщики, нагревающие и формующие пластиковый лист в стаканчики, лотки, блистеры и крышки — первичную упаковку, идущую прямо на вашу линию розлива.
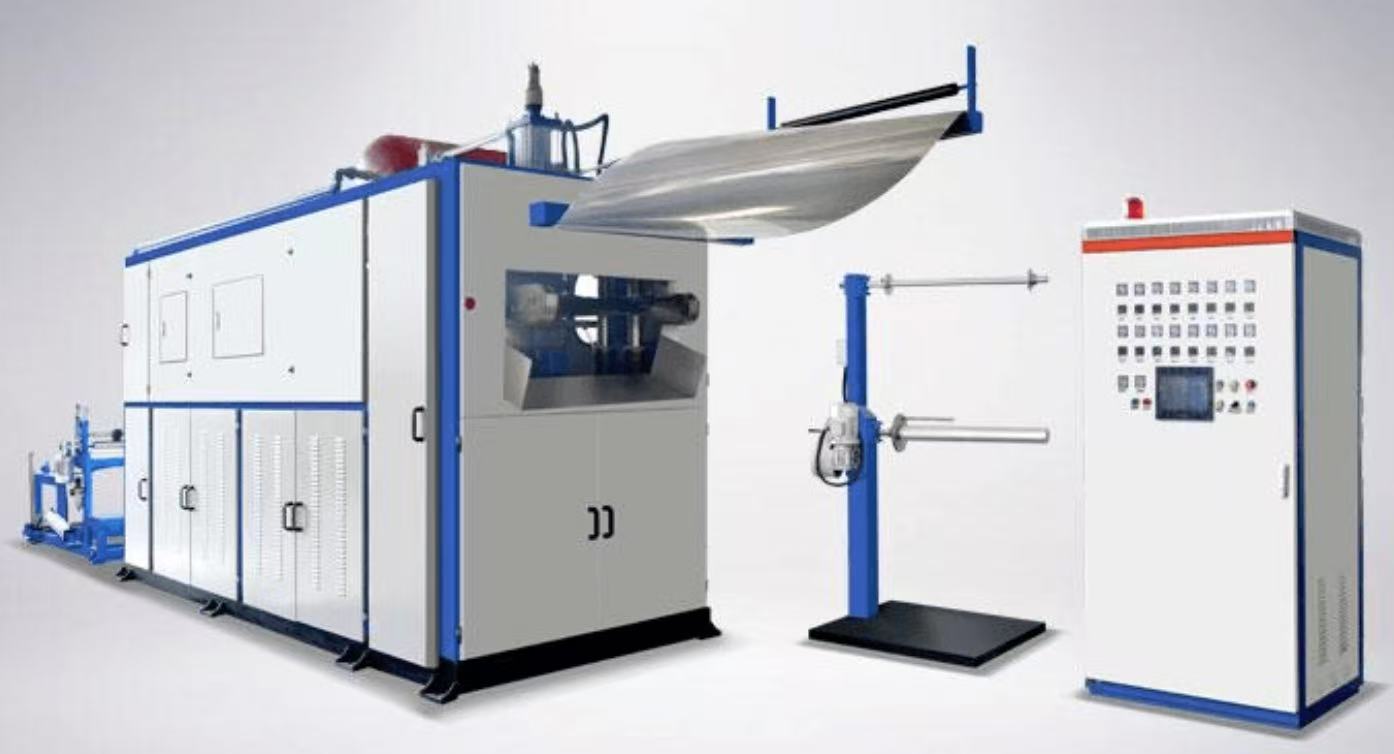
Формуйте собственную упаковку на месте
Термоформовочная машина нагревает рулонный пластиковый лист и втягивает его на пресс вакуумом или сжатым воздухом для формования стаканчиков, лотков, крышек и раскладных контейнеров. Собственное формование снижает стоимость упаковки против покупки готовой тары, а сформированные стаканчики или лотки питаются прямо в машину розлива-запайки SunAura — единая непрерывная формовочно-розливная линия.
Ассортимент термоформовочных машин
| Model | Тип | Лучше всего подходит для |
|---|---|---|
| High-Speed Cup Former | Pressure forming | Water, yogurt, sauce cups |
| Negative-Pressure Former | Vacuum forming | Trays, clamshells |
| Positive/Negative Former | Pressure + vacuum | Deep-draw trays |
| Servo-Driven Former | Servo index | Medical, precision trays |
| Heavy-Gauge Former | Thick sheet | Automotive, inserts |
| Double-Layer Former | Thick sheet | Large hollow parts |
Сначала формовка, затем розлив
Сочетайте формовщик стаканов SunAura с нашей плёночная машина розлива и запайки стаканов для линейной машины формования–розлива–запайки — сформированные стаканчики идут прямо на розлив и запайку. Мы поставляем конвейер, магазин и отвод как единую управляемую систему.
Как термоформовочная машина превращает рулонный материал в готовую упаковку
Многие покупатели выбирают термоформовочную машину только по ширине листа и стаканчикам/мин. Мы — нет. Эти цифры важны, лишь когда понимаешь, что машина реально делает цикл за циклом, потому что на нагреве и формовании решается 80% качества вашей детали.
Каждая линия термоформования, которую мы строим, проходит тот же пятишаговый цикл, и мы подбираем каждый пост под материал, который вы ведёте, а не под типовую спецификацию. Лист сходит с приводного размотчика, проходит через ряд качающихся рычагов, удерживающих натяжение постоянным, и подаётся вперёд серво- или пневматической индексной цепью. После индексации прижимная рама закрывается и запирает лист по всей формующей площади. Эта рама важнее, чем думают: если она гнётся, вытяг неровный, и лотки выходят с тонкими углами.
Зажимнутый лист затем идёт в печь. Мы ведём несколько независимо зонированных керамических или инфракрасных нагревательных блоков — спереди и сзади, сверху и снизу, — чтобы лист равномерно попадал в окно формования, а не перегревал поверхность при холодном центре. PP и PLA сидят в узком окне; PET чуть шире. Держите лист слишком долго — он провисает и кристаллизуется; перемещаете слишком рано — материал жёсткий и не тянется. Это шаг, который операторы учатся настраивать, и поэтому наши печи дают вам поблочную температурную обратную связь на HMI, а не один регулятор.
Далее идёт сам формовочный участок. На negative pressure thermoforming машины один вакуум затягивает размягчённый лист на мужской выталкиватель или в женскую полость — быстро, дёшево и достаточно для мелких деталей вроде крышек и мелких лотков. Где нужны более глубокие вытяги или контроль толщины стенки, мы переходим к positive/negative pressure thermoforming, где сжатый воздух прижимает лист сверху, а вакуум тянет снизу, и механическая вытяжная вставка растягивает материал преднатяжением до касания пресс-формы. Именно эта комбинация позволяет держать равномерную толщину стенки на стаканчике йогурта или десерта глубиной 120 мм без утончения основания до трещины при розливе.
После формования деталь идёт на пробойно-отрезной пост, где закалённый стальной нож отделяет сформированный полотенцевый материал от рамки отходов. Отходы отводятся гранулятором перемотки и либо измельчаются в линии, либо сматываются для утилизации. Готовые детали падают на укладчик, где фотоэлемент считает и разделяет их на аккуратные стопки, готовые к вашему дозатору или упаковке. A cup forming machine работа тонкой PP-ленты на скорости даёт несколько сотен таких циклов в минуту; thick sheet thermoforming ячейка для 4–10 мм ABS или HDPE под автомобильные вкладыши выполняет тот же цикл медленно — этого требует тепловая выдержка.
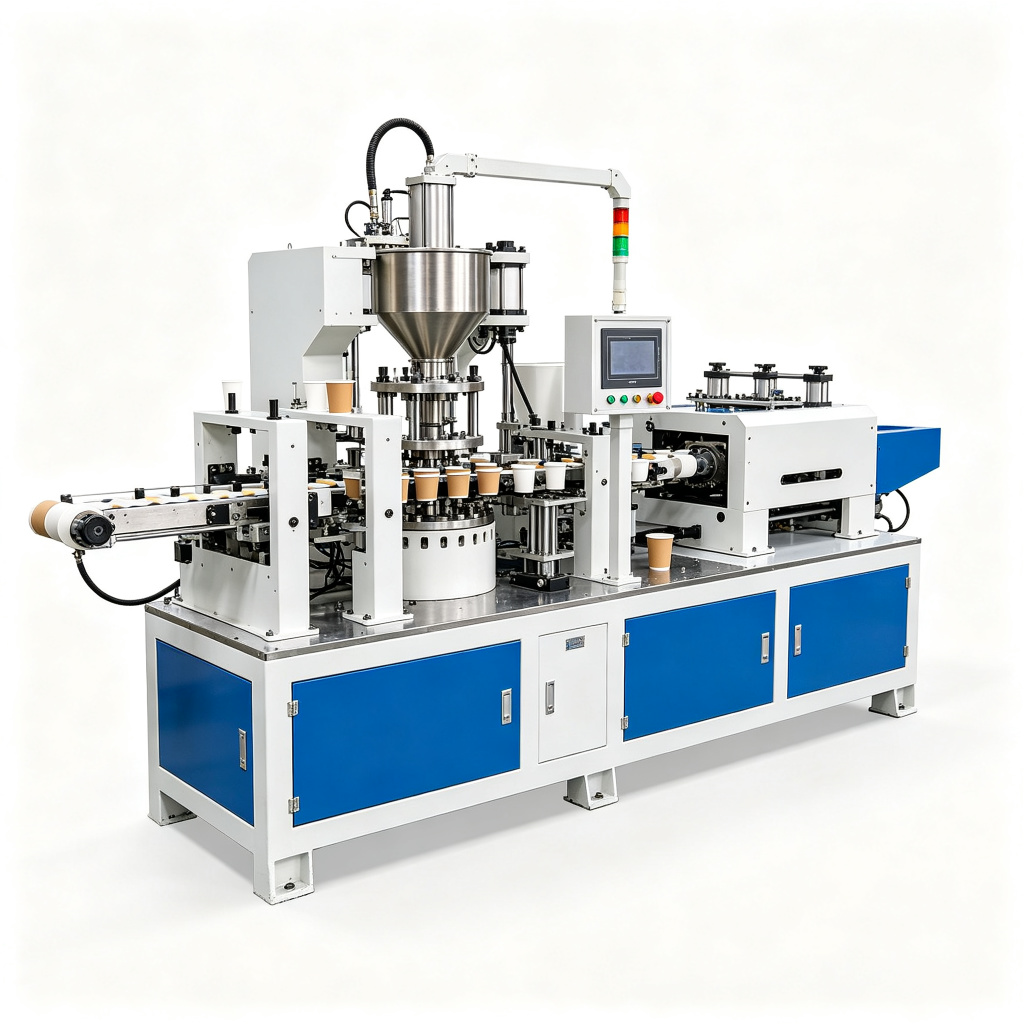
Что даёт наша термоформовочная платформа на практике
Ниже — рабочий диапазон поставляемых машин, а не рекламные пики. Финальную цифру мы подстраиваем под вашу деталь, материал и целевой цикл.
| Параметр | Thin-gauge cup / tray line | Positive/negative pressure line | Thick-sheet (heavy gauge) cell |
|---|---|---|---|
| Forming speed | До 60 стаканов / ходов в минуту | 30–45 strokes per minute | 3–8 cycles per minute |
| Max forming width | До 720 мм | До 760 мм | Лист до 1200 × 2000 мм |
| Sheet thickness range | 0.2 – 2.0 mm | 0.2 – 3.0 mm | 2.0 – 10.0 mm |
| Heating zones | 12–20 independently controlled zones | 16–24 zones, top & bottom | 6–12 зон с длинным профилем выдержки |
| Vacuum level | −0.08 MPa (reservoir accumulator) | −0.08 MPa, vented in <0.5 s | −0.09 MPa, high-volume pump |
| Сжатый воздух | 0.6 – 0.8 MPa, 1.0 m³/min | 0,6 – 0,8 МПа, до 2,0 м³/мин | 0.7 – 0.9 MPa |
| Index / drive | Servo index chain, repeatability ±0.1 mm | Servo index ±0.05 mm | Servo sheet feed ±0.2 mm |
| Plug assist | Pneumatic, optional | Servo-driven plug, programmable speed | Manual / servo male mold |
| Clamping force | Рама до 80 тонн | До 120 тонн | Пресс-рама до 200 тонн |
| Materials handled | PP, PET, PS, PLA, PVC, OPS | PP, PET, PS, multilayer, barrier film | ABS, HDPE, PP, PC, PMMA, HIPS |
Цифры репрезентативны для машин, отгруженных с нашего завода 48 000 м². Финальные значения зависят от компоновки полостей, глубины вытяжки и материала; мы фиксируем их с вами при обзоре планировки до начала сборки.
Где эти машины окупаются
Мы поставили термоформовочное оборудование более чем в 100 стран. Формы деталей повторяются в разных отраслях, даже когда заказчик не раскрывает название.
Пищевые стаканчики и десертные стаканчики
Питьевые стаканчики PP и PET, стаканчики йогурта, десертные и соусные баночки работают на скоростной thermoforming machine напрямую в линию розлива-запайки стаканчиков. Толщина стенки и ровность края решают, чисто ли запаивает ваш нижестоящий дозатор.
Медицинские и фармацевтические лотки
Лотки блистерного типа, процедурные лотки и упаковки приборов формуются из PETG или APET на нашем servo driven thermoforming machineгде повторяемость глубины гнезда важнее голой скорости.
Лотки для свежих продуктов и мяса
Лотковые корпусы, совместимые с MAP, с заданными запайочными поверхностями бортика, вентиляционными отверстиями и штабельными гнёздами — тот мелкий вытяг, где основную работу делает отрицательное давление.
Упаковка электроники и вкладышей
Электропроводящие лотки PS и вкладыши комплектующих с плотной геометрией гнёзд, часто в паре с twin sheet / double-layer thick sheet format for shipping protection.
Какая термоформовочная платформа подходит под вашу деталь
Покупатели регулярно приходят к нам после заказа машины неверного класса. Решение обычно сводится к четырём вопросам: глубина вытяжки, контроль стенки, толщина листа и скорость.
Выбирайте это для мелкой вытяжки глубиной примерно до 40 мм — крышки, мелкие лотки, кожухи. Наименьший капитал, быстрее всего в запуске. Наши negative pressure thermoforming страница разбирает компромиссы.
Добавляйте это при глубокой вытяжке (60–150 мм) или когда стаканчику нужна равномерная толщина стенки, например десертные стаканчики 90 мм или готовые к запайке пищевые контейнеры. Верхняя воздушная продувка плюс выталкиватель и дают такой контроль.
Pick a servo driven thermoforming рамы, когда важны частота переналадок, повторяемость и тихое поведение в чистой комнате — медицинские лотки, барьерная упаковка, короткие серии по многим SKU.
Когда лист толще 2 мм, физика меняется. Тепловая выдержка, более медленные циклы и рама 200 тонн становятся нормой. См. наш heavy-gauge sheet thermoforming машина для этого сегмента.
⚠ Типовые ошибки выбора, которые мы видим на практике
- Покупка только вакуумной машины для глубокой вытяжки. Стаканчик 90 мм на машине только с вакуумом утончает дно до разрыва на дозаторе. Задайте прессовую версию до КП.
- Ignoring scrap ratio. Площадь формования против ширины полотна решает, сколько вторички вы генерируете. Широкое полотно под мелкую деталь тихо поднимает материалозатраты на двузначные проценты.
- Завышение печи для коротких серий. Лишние нагревательные зоны не бесплатны — они жгут энергию и время прогрева. Согласуйте число зон с материалами, которые реально ведёте.
- Упущенный интерфейс нижележащей машины. Быстрый формовщик, питающий медленный дозатор, лишь создаёт очереди стопок. Сначала балансируйте циклы с дозатором и весами.
Наши подробные материалы по этой теме: thermoforming machine buying guide разбирает полный запрос RFP, руководство по материалам листов: PP, PET, PS и PLA помогает выбрать смолу, термоформование против запайки готовых лотков compares forming in-house against buying ready trays.
Сформованные стаканы и лотки не останавливаются у укладчика
В реальном цехе формовщик стоит в начале упаковочной линии, а не на отдельном острове. Мы интегрируем его так, что сформированные детали сразу питают дозатор, весы и запайщик — без ручной выгрузки.
На линии стаканчиков сформированные стаканчики выходят из магазина и сразу попадают в линейная машина розлива жидкостей, где их заполняют, фольгуют и укладывают обратно в стопку — классический тракт стаканчиков йогурта, воды, соуса и лапши быстрого приготовления. Там, где продукт взвешивается твёрдым, а не дозируется по объёму, multihead weigher сбрасывает продукт в открытый лоток или стаканчик по мере прохождения, а запайочный пост закрывает крышку над сформированным бортиком. Сформированный бортик здесь реально работает: он должен быть достаточно плоским и параллельным, чтобы запайщик делал герметичный шов каждый ход. Поэтому мы настраиваем выталкиватель и жёсткость зажимной рамы с оглядкой на шаг запайки, а не только на сформированную деталь.
Мы балансируем ходы формовщика в минуту против головок дозатора и тайминга выпуска весов на едином PLC линии, так что ни одна машина не голодает и не переполняется. Нижестоящий кормоукладчик, паллетоукладчик или стреппер в этот разговор мы не проектируем — это системы после упаковки, которые оцениваем отдельно, когда закрыт основной упаковочный контур. Если проектируете весь маршрут, наши packaging lines обзор — правильная отправная точка.
Термоформовочные машины: ответы тех, кто их производит
Краткие ответы на вопросы, которые наши коммерческие и технологические инженеры получают почти на каждой консультации.
В чём разница между отрицательным и положительно-отрицательным давлением при термоформовании?
Сколько стаканчиков в минуту выдаёт ваша термоформовочная машина?
Какие материалы перерабатывает машина пластикового термоформования?
Нужна ли термоформовочная машина с серво-приводом, или пневматического механизма подачи достаточно?
Можно ли подключить формовщик напрямую к нашему дозатору и весам?
Какие допуски и повторяемость ожидать?
Как выполняется термоформование толстого листа или двух полотен?
Получите заводское КП за 24 часа
Назовите размер короба, дневной выпуск и напряжение — инженеры ответят рекомендацией модели, ценой и сроком поставки в течение одного рабочего дня.
Как работает термоформовочная машина: вакуумное, прессовое и двухполотенное формование
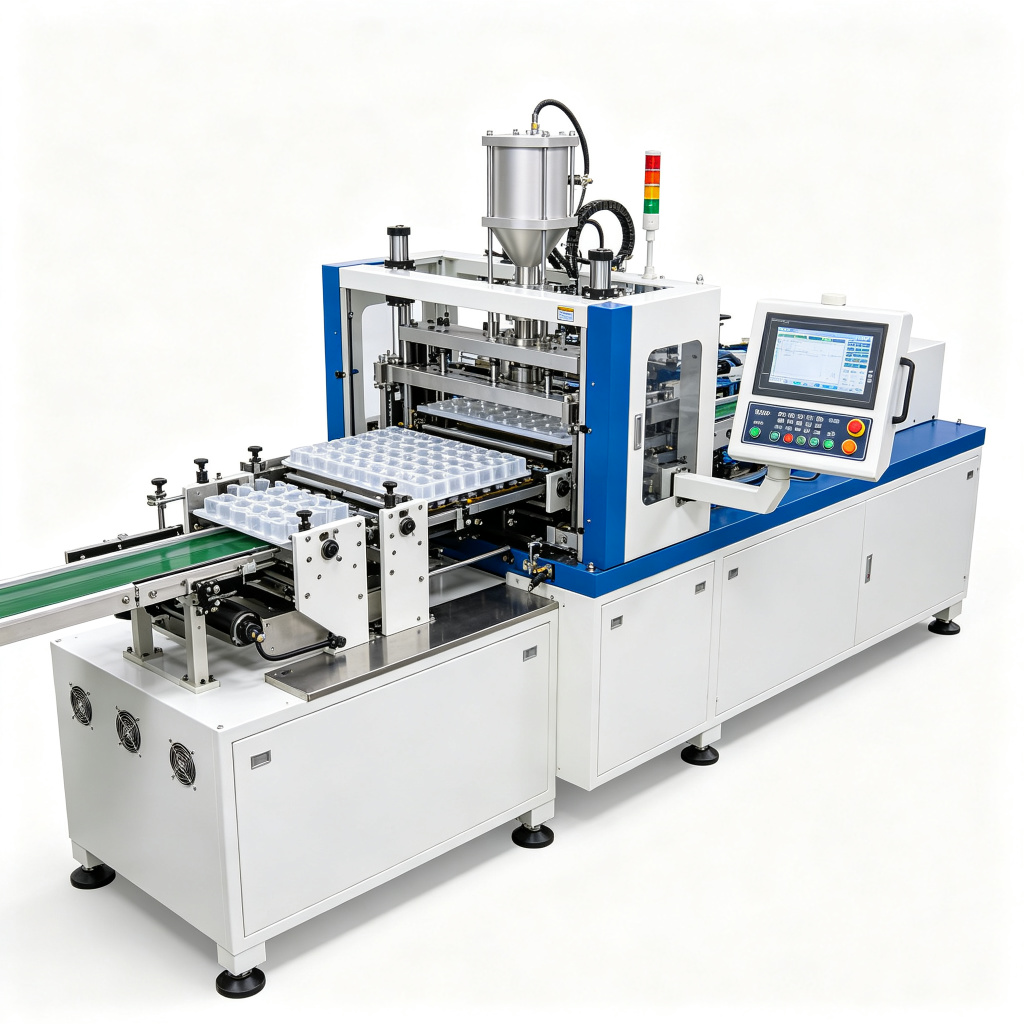
A thermoforming machine превращает плоское нагретое термопластичное полотно в трёхмерную упаковочную деталь: зажимает лист над формой, размягчает в многозонной печи и затягивает или прижимает к полости формы, пока он остынет и сохранит форму. Как фронтовой thermoforming packaging machine, он стоит вышестояще по отношению к дозаторам, укусорам и этикетировщикам, производя стаканчики, лотки, блистеры, крышки и скины на той же линии, что отгружает готовый продукт. Понимание трёх методов формования — первый шаг в выборе верной thermoforming equipment.
Вакуумное / отрицательное давление формование
In negative-pressure thermoforming, через форму откачивается только вакуум после того, как горячий лист драпируется над полостью. Атмосферное давление прижимает лист к стенке формы, давая детали умеренного рельефа и разброс толщины стенки. Это самый дешёвый метод формования, широко применяемый для тонколистовых лотков, крышек и одноразовых стаканчиков, где глубокая вытяжка или мелкий косметический рельеф не требуются.
Прессовое формование и формование положительным/отрицательным давлением
Формование давлением добавляет сжатый воздух (обычно 4–7 бар) над листом, пока снизу откачивается вакуум. Больший перепад давления даёт более чёткую деталь формы, равномернее распределение стенки и более мелкие коэффициенты вытяжки, чем один вакуум. Twin sheet thermoforming — точнее формование положительным и отрицательным давлением — использует одновременное формование с обеих сторон и рекомендуется для глубоких жёстких упаковок вроде откидных кламшеллов, утеплённых стаканчиков и двухсекционных контейнеров. positive-negative-pressure thermoforming machine совмещает выталкиватель, верхнюю напорную коробку и нижнюю вакуумную плиту для контроля затягивания материала.
Система выталкивания и привода
Обработанный алюминиевый или эпоксидный выталкиватель опускается в лист до подачи воздуха, предварительно растягивая материал, чтобы углы и боковые стенки оставались тонкими и ровными. Современные servo-driven thermoforming платформы заменяют пневмо- или гидроцилиндры на зажимной раме, пробойнике и подаче листа замкнутыми серво-осями. Результат — повторяемый цикл за циклом тайминг, тише работа, ниже энергопотребление и более быстрая смена рецепта, чем у полностью пневматических или гидравлических машин.
Основные характеристики и руководство по выбору
Selecting an automatic plastic thermoforming machine начинается с четырёх цифр: глубина вытяжки детали, выпуск в минуту, ширина полотна и толщина материала. В таблице ниже сведены рабочие диапазоны платформы термоформования SUNAURA; финальные параметры подтверждаются на FAT после оснасточных испытаний.
| Параметр | Thin-Gauge Cup / Tray Line | Positive-Negative Pressure Line | Heavy-Gauge / Thick-Sheet Line |
|---|---|---|---|
| Web / sheet thickness | 0.20–1.50 mm | 0.30–2.00 mm | 2.00–12.00 mm |
| Forming area | до 700 × 1100 мм | до 850 × 1250 мм | до 2100 × 1250 мм |
| Cycle time | 1.5–4 s / stroke | 3–8 s / stroke | 15–60 s / part |
| Clamp force | до 30 т | до 60 т | до 120 т |
| Forming pressure | только вакуум | vacuum + 4–7 bar air | вакуум + воздух до 6 бар |
| Heating zones | 20–40 independent | 30–60 independent | 40–80 independent |
| Compatible materials | PP, PET, PS, PLA, PE | PP, PET, PVC, PS, PLA | ABS, PP, PE, PETG, PMMA, HDPE |
| Типовая производительность | 30–120 strokes/min | 12–30 strokes/min | 6–25 parts/min |
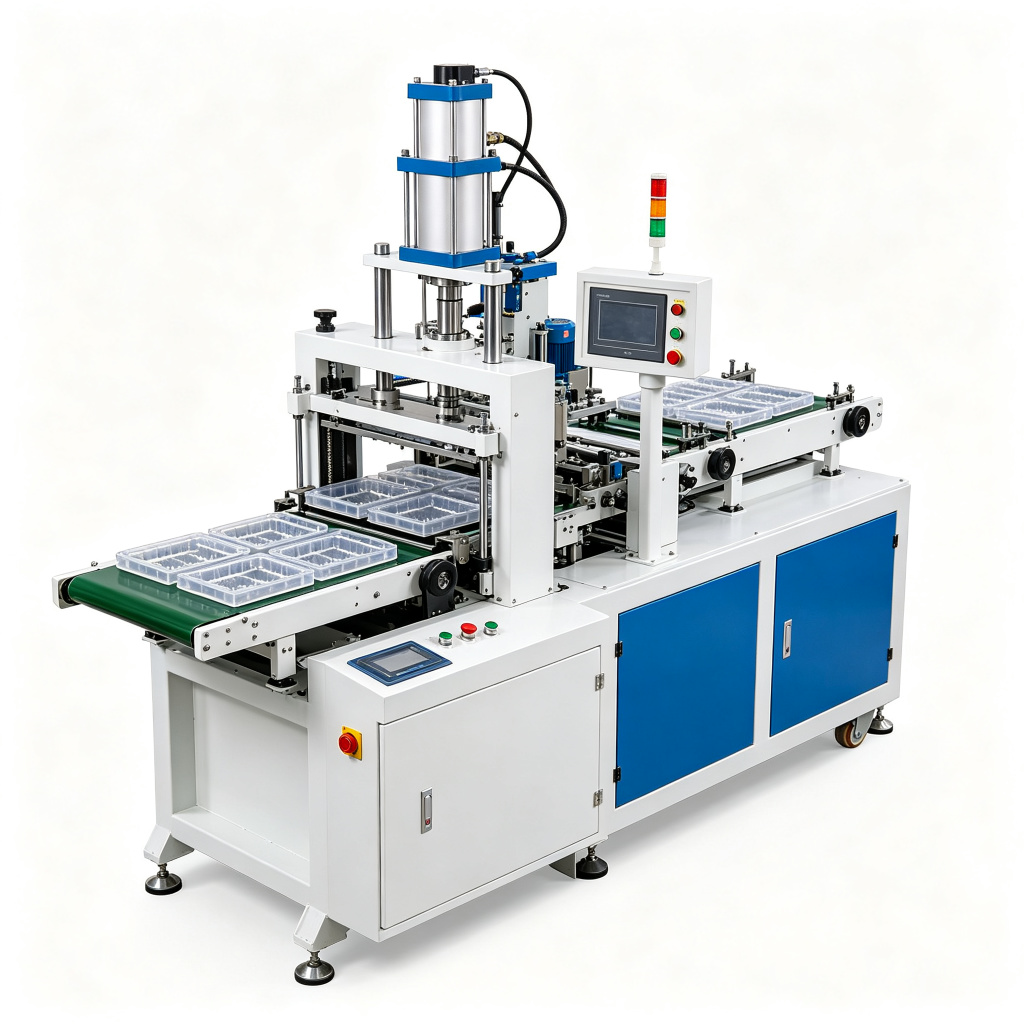
Материал оснастки следует объёму детали: эпоксидные или композитные формы для прототипирования, алюминиевые формы для серий свыше 100 000 изделий, водоохлаждаемый литой алюминий для скоростных стаканчикововых линий. Линейная обрезка встроена в раму пресса на тонколистовых линиях, толстолистовые детали обрезаются вне линии на отдельной пробойной или ЧПУ-фрезерной установке. Вторичка из рамки и обрезков возвращается до 25% от первичной смолы в зависимости от спецификации материала.
Отрасли и применение
SUNAURA thermoforming packaging machine платформы применяются в пище, напитках, молочке, косметике, фарме и промышленных товарах. Тонкостенные линии производят PP-стаканчики йогурта, PET-раскладные лотки салатов, PS-горшочки десертов и PLA-компостируемые крышки; толстостенные ячейки — вставки продукта, кожухи оборудования, лайнеры холодильников и автомобильные интерьерные компоненты. high-speed cup forming machine вариант спроектирован под питьевые стаканчики, порционные стаканчики и крышки 30–120 ходов/мин, тогда как heavy-gauge sheet thermoforming machine служит для прочной упаковки и промышленных применений.
Интеграция с другим упаковочным оборудованием переднего участка
Отдельный формовщик редко даёт ценность сам по себе. Инженеры SUNAURA встраивают формовщик в полную упаковочная линия которая совмещает ритм выпуска с нижестоящим оборудованием: денестор роняет сформированные стаканчики или лотки на конвейер, поршневой или объёмный дозатор дозирует продукт, роторный укусор накладывает крышки или фольгу, а этикетировщик печатает и накладывает рукава или самоклеящиеся этикетки. Детекторы обрыва плёнки, мониторы состояния вакуумного насоса и аварийная сигнализация температуры формы связаны с PLC линии, так что неисправность формовщика останавливает вышестоящий дозатор и предотвращает порчу продукта. Формовщик подбирается под наивысшую скорость линии и буфер-питается для поглощения кратких перебоев.
Почему выбрать SUNAURA как поставщика термоформовочного оборудования
SUNAURA управляет производственной площадью 48 000 м², где рама, прижим, печь и шкаф управления изготавливаются собственными силами. Каждая машина проходит Factory Acceptance Test (FAT) на нашей площадке с заказчиковой смолой, оснасткой и целевой производительностью до упаковки в ящик. Платформа спроектирована согласно Директиве CE по машинам и собрана по ISO 9001; см. страница сертификатов и патентов. Глобальная сеть монтажа вводит машины в эксплуатацию на шести континентах, служба послепродажного обслуживания держит на складе нагревательные патроны, вакуумные клапаны, щётки прижима и сенсорные экраны HMI для отправки на следующий день.
Часто задаваемые вопросы
В чём разница между вакуумным и прессовым формованием?
Вакуумное формование втягивает мягкий лист на пресс только разрежением, а прессовое добавляет сжатый воздух сверху листа, прижимая его сильнее к полости. Прессовое формование даёт более острые детали, лучшее распределение толщины стенки и точнее углы; это процесс, применяемый для twin sheet thermoforming и жёсткие блистеры работают.
Какие пластмассы обрабатывает автоматический термоформовщик?
Стандартные формовщики SUNAURA ведут PP, PET, PVC, PS, PE и PLA на тонкостенных линиях, ABS, HDPE, PETG и PMMA на толстостенных ячейках. Профилирование температуры печи, углы уклона оснастки и компоновка охлаждающих каналов подстраиваются под смолу; аморфные материалы вроде PVC и PETG требуют более медленного охлаждения, чем кристаллический PP.
Как выбрать между онлайн- и офлайн-обрезкой?
В линии обрезка встроена в раму пресса и предпочтительна для высокообъёмной тонкостенной работы, где остов нужно отделять на скорости формования. Внешняя обрезка применяется для толстостенных деталей, где усилия пробоя превышают ёмкость пресса, либо там, где декоративная обрезка и надсечка «kiss-cut» требуют выделенного поста.
Какой цикл ожидать для линии пищевых лотков?
Серво-линия тонкого листа для лотков или кламшеллов обычно цикл 1,5–4 сек на ход, давая 30–120 ходов/мин в зависимости от числа полостей, глубины детали и времени восстановления печи. Толстолистовые детали идут 15–60 сек на деталь.
Как проводится onsite-ввод машины после FAT?
После FAT на нашем заводе линия отгружается, закрепляется, выравнивается и подключается к коммуникациям нашей монтажной командой. Операторы заказчика проводят производственные испытания на заданной скорости и целевом браке; обучение охватывает управление рецептами HMI, смену форм, настройку нагревательных зон и базовую диагностику. Удалённая диагностика доступна через onboard PLC VPN.