Линейные упаковочные решения — от входного участка до конечной интеграции автоматизация «под ключ»
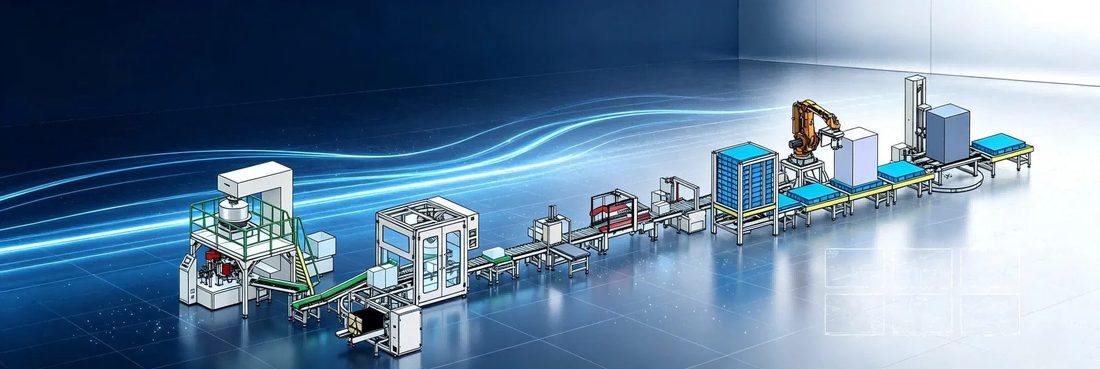
От розлива, укупорки и поточной обёртки до многоголовочных весов, термоформования и индукционной запайки SunAura Machinery проектирует и интегрирует фронтовую линию. Концевые модули (формовка коробов, запайка коробов, стреппинг, термоусадка, паллетирование и стретч-обёртка) поставляются нашим Упаковочные машины SunAura. Одна линия «под ключ», одна инженерная ответственность, спроектирована вокруг вашего продукта, скорости и планировки.
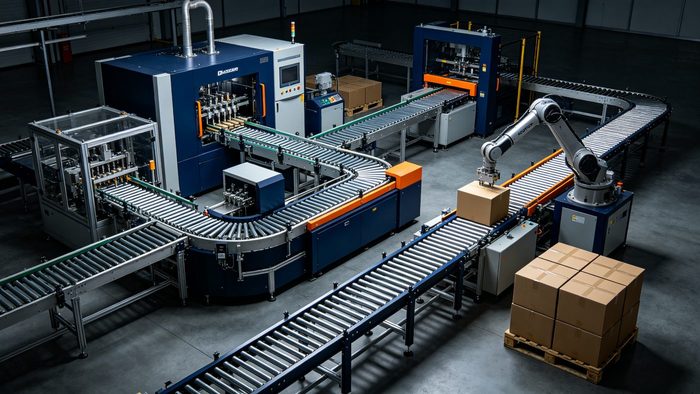
Ассортимент упаковочных линий SunAura
Нажмите на модель для полной спецификации, видео и формы запроса.
Примечание по области применения: Модули розлива, укупорки, поточной обёртки, многоголовочного взвешивания, термоформования и индукционной запайки спроектированы и собраны SunAura Machinery в Циндао. Концевые модули — формовка коробов, запайка коробов, стреппинг, термоусадка, паллетирование и стретч-обёртка — поставляет наш Упаковочные машины SunAura и встроены в линию под инженерную ответственность SunAura Machinery.
Модуль формовщика коробов (упаковочные машины SunAura)
Автоматически формирует и запаивает коробы снизу — поставляет Упаковочные машины SunAura
Модуль розлива
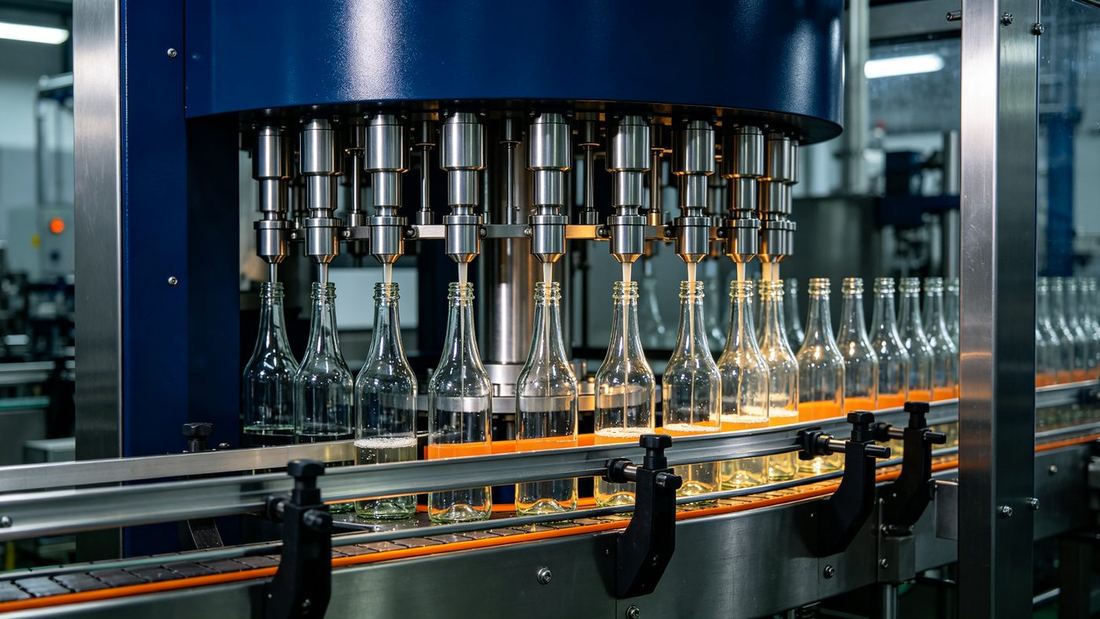
Piston / servo / vacuum fillers, 1–12 heads
Модуль запайки коробов (упаковочные машины SunAura)
Полуавтомат, автомат или угловая запайка — поставляет Упаковочные машины SunAura
Модуль стреппинга (упаковочные машины SunAura)
Автоматические PP-стрепперы — поставляет Упаковочные машины SunAura
Модуль термоусадки (упаковочные машины SunAura)
L-образный запайщик + термоусадочный туннель для мультипаков — поставляет Упаковочные машины SunAura
Модуль паллетирования (упаковочные машины SunAura)
Робот-паллетирование + стретч-обёртка для беспилотного конца линии — поставляет Упаковочные машины SunAura
Как выбрать упаковочную линию: полное руководство
Упаковочная линия связывает отдельные машины — розлив, укупорку, поточную обёртку, многоголовочное взвешивание, термоформование, индукционную запайку на фронте SunAura, плюс концевые посты (формовка коробов, запайка коробов, стреппинг, термоусадка, паллетирование) поставляет наш Упаковочные машины SunAura — с конвейерами, чтобы продукт шёл от поста к посту без ручного перемещения. Ниже как понять, когда линия окупает себя, и как мы её строим.
Когда одной машины перестаёт хватать — и линия окупает себя
Упаковочная линия связывает отдельные машины — розлив, укупорку, поточную обёртку, многоголовочное взвешивание, термоформование, индукционную запайку на фронте SunAura, плюс концевые посты (формовка коробов, запайка коробов, стреппинг, термоусадка, паллетирование) поставляет наш Упаковочные машины SunAura — с конвейерами, так что продукт идёт с поста на пост без ручной обработки. Толчок к переходу от отдельных машин к линии редко один драматический момент; это медленное накопление трудозатрат, нестабильности и узких мест передач между машинами. Как эмпирическое правило, если вы ведёте две и более упаковочных машин и всё ещё держите персонал для ручной переноски продукта между ними, исследование линии почти наверняка окупится за 12–24 месяца.
SunAura проектирует и интегрирует линии упаковки «под ключ» на заводе 48 000 м² в Циндао: фронтовые посты (розлив, укупорка, поточная обёртка, многоголовочное взвешивание, термоформование, индукционная запайка) собраны на месте, концевые посты (формовка коробов, запайка коробов, стреппинг, термоусадка, паллетирование и стретч-обёртка) поставляет наш Упаковочные машины SunAura — пищевым, напитковым, бытовой химии, фармацевтическим, электронным, метизным и агроклиентам в 100+ странах. Один поставщик, одна инженерная ответственность, одна сервисная линия: нет перекладывания вины между брендами, когда что-то нужно починить.
Три уровня автоматизации — начните с того, где расчёт сходится
Уровень 1 — полуавтоматический вход (500–2000 ед./день): упаковочный пост (SunAura) плюс ручная или поставляемая соседним сайтом формовка коробов, запайка коробов, стреппинг и ручное паллетирование. Низкий капитал, обычно 1–2 оператора на пост, окупаемость до 12 месяцев против бригады ручной упаковки из 3–4 человек.
Уровень 2 — средняя автоматизация (2000–8000 изделий/день): фронт SunAura розлив/обёртка с конвейерной связью плюс автоматические формовка, запайка, стреппинг и термоусадка сестринского сайта; 1–2 супервайзера ведут всю линию. Сюда попадает большинство пищевых и e-commerce операций.
Уровень 3 — полная автоматизация «под ключ» (8000+ изделий/день): добавляет автоматический розлив SunAura и обёртку непрерывного движения, плюс роботизированное паллетирование и стретч-обёртку сестринского сайта в конце. Численность падает до надзора за линией + ОК; выпуск ограничен вышестоящей производственной линией, а не упаковкой.
Не перетягивайте. Полностью автоматическая линия, работающая одну смену, использует автоматизацию лишь треть дня — лишние капзатраты редко окупаются. Мы честно скажем, какой уровень подходит вашему объёму; это часть бесплатного проектного изучения.
Типовые архитектуры линий, которые мы строим
Кормовая линия: формовщик коробов (SunAura Packaging Machines) → упаковочный пост (фронт SunAura) → запайщик коробов (SunAura Packaging Machines) → стреппинг (SunAura Packaging Machines, опционально) → паллетный обёртчик (SunAura Packaging Machines) → этикетка. Самая распространённая архитектура; масштабируется с Уровня 1 до 3. Концевые посты поставляются Упаковочные машины SunAura и интегрированы SunAura Machinery.
Линия розлива в бутылки: подача/ориентация бутылок → розлив (поршень/серво/вакуум) → укупорка → этикетирование → термоусадка мультипаков → упаковка в короба. Линии розлива–укупорки–этикетирования SunAura охватывают пищевое масло, соусы, мёд, напитки и фарму.
Линия термоусадки/мультипака: подача продукта и поточная обёртка SunAura → L-запайка и туннель смежного производства → кормоукладка или прямое паллетирование смежного производства. Для мультипаков напитков, косметических наборов и товаров народного потребления. Концевые посты поставляются Упаковочные машины SunAura.
Вакуумная пищевая линия: фронтовая обработка, взвешивание и поточная обёртка SunAura → вакуумная упаковка соседнего сайта (одно- или двухкамерная, подобрана под выпуск) → сушка/контроль → кормоупаковка соседнего сайта. Часто сочетается с термоусадкой соседнего сайта для розничных упаковок. Посты вакуума и кормоупаковки поставляются Упаковочные машины SunAura.
Компоновка: где линии работают, а где дают сбой
Наше исследование неудачных планировок линий упаковки 2026 года выявило одни и те же четыре ошибки по отраслям: (1) несогласование высот конвейеров между машинами разных поставщиков, (2) узкие места передач, где короба приходится перемещать вручную, (3) отсутствие буферных зон — простой одной машины останавливает всю линию, (4) недооценка сервисного доступа, не оставляющая места для обслуживания запайочной головки или вакуумного насоса.
Хороший проект линии решает все четыре до резки металла: согласованные высоты конвейеров, автоматические передачи с минимумом ручных шагов, буфер 3–5 минут между постами и сервисные проходы у каждой машины. Пришлите планировку (даже ручной эскиз с размерами), и мы спроектируем вокруг неё.
Наш 5-этапный процесс поставки
1. Сбор данных: тип продукта, размеры, дневной выпуск, режим смен, планировка пола, существующее оборудование. 2. Проектирование линии: наши инженеры выдают 3D-планировку линии со списком оборудования, скоростями, комплектацией и бюджетом примерно за неделю. 3. Сборка и испытание: каждая машина собрана собственными силами, затем собранная линия непрерывно работает 48 часов на номинальной скорости с вашими образцами. 4. Монтаж: заграничные инженеры доступны для площадочного монтажа и ввода; каждая линия отгружается с удалённым видео-руководством. 5. Поддержка жизненного цикла: 12-месячная гарантия, запчасти за 48 часов, пожизненная удалённая поддержка.
Бюджет и реальная окупаемость
Используйте три уровня как каркас бюджета: линии L1 начинаются в нижней части пятизначной суммы, L2 обычно средние пять — нижние шесть знаков, линии L3 оцениваются индивидуально после проектного изучения. Счёт окупаемости, который важен: сэкономленный труд минус стоимость автоматизации в месяц — большинство наших линейных заказчиков выходят в плюсовой денежный поток за 12–24 месяца при приведённых выше объёмах, и проектное изучение даёт точную цифру до того, как вы вложите первый доллар. Почему SunAura как линейный партнёр: мы сами изготавливаем почти каждую машину линии, поэтому контролируем согласование скоростей, высоты конвейеров, интеграцию PLC и доступность запчастей — три вещи, которые губят линии с несколькими поставщиками. Мы сертифицированы CE и ISO 9001 (аудит SGS), держим 20+ патентов и поставили линии под заказ в 100+ стран.
Суточная производительность
500–2000 → L1 полуавтомат; 2000–8000 → L2 средний; 8000+ → L3 автомат. Не переоценивайте — линия на одну смену использует автоматизацию треть дня.
Экономия труда
Обследование линии окупается за 12–24 месяца, когда персонал переносит продукт между машинами или упаковочный труд превышает 3 человека.
Архитектура линии
Линии коробов, жидких бутылок, термоусадки/мультипаков и вакуумной упаковки — модули переднего участка SunAura, интегрированные с концевыми постами смежного сайта.
Компоновка и буфер
Согласованные высоты конвейеров, авто-передачи, буферы 3–5 мин между постами, сервисные проходы у каждой машины.
Уровень бюджета
L1 — нижняя часть пятизначной суммы; L2 — средние пять — нижние шесть знаков; L3 оценивается индивидуально после проектного изучения.
Пять ошибок, которые стоят заказчикам времени и денег
- Overshooting automation — Полностью автоматическая линия в одну смену использует автоматизацию треть дня — лишние капзатраты редко окупаются.
- Разная высота конвейеров от разных поставщиков — Несогласование высот между брендами создаёт ручные передачи. Один изготовитель избегает их конструкцией.
- No buffer zones — Без буфера на 3–5 мин простой одной машины останавливает всю линию.
- Пренебрежение доступом для обслуживания — Нет места для обслуживания запайочной головки или вакуумного насоса превращает плановый уход в простой линии.
Технические характеристики в обзоре
Десять параметров, производственные конфигурации. Все значения настраиваются без дополнительной инженерной стоимости.
| Dimension | L1 Semi-Auto Entry | L2 Medium Automation | L3 Full Turnkey |
|---|---|---|---|
| Суточная производительность | 500–2,000 units | 2,000–8,000 units | 8,000+ units |
| Typical build | Формовщик (или вручную) + полуавтоматическая запайка + стреппинг + ручное паллетирование | Автоформовка + автозапайка + стреппинг + термоусадка, связано конвейером | Автоматический розлив + непрерывная упаковка + робот-паллетирование |
| Manning | 1–2 operators per station | 1–2 supervisors + QC | Supervision + QC, no handlers |
| Payback | < 12 months | 12–18 months | 18–24 месяца (по загрузке) |
| Typical industries | Small e-commerce / workshops | Food, beverage, daily chemical, logistics | Large food, beverage, pharma, export plants |
Где эти машины окупаются
Опыт работы на линиях пищевой, логистической, электронной и фармацевтической отраслей.
Пищевая промышленность и напитки
Линии жидких бутылок: розлив → укупорка → этикетирование → термоусадка мультипаков → упаковка в коробы.
Бытовая химия
Линии средней автоматизации для коробов моющих средств, личной гигиены и бытовой химии.
Фармацевтика
Линии уровня 2–3 с точным дозированием, этикетированием и упаковкой, готовой к полной прослеживаемости.
Электроника и метизы
Фронтовая поточная обёртка и взвешивание, с угловой запайкой и стреппингом от смежного производства для тяжёлых, чувствительных к вибрации отгрузок.
Сельское хозяйство
Вакуумные пищевые линии для овощей и мяса, часто в комбинации с термоусадкой для розничных упаковок.
Производитель SunAura — изготовитель, а не перекупщик
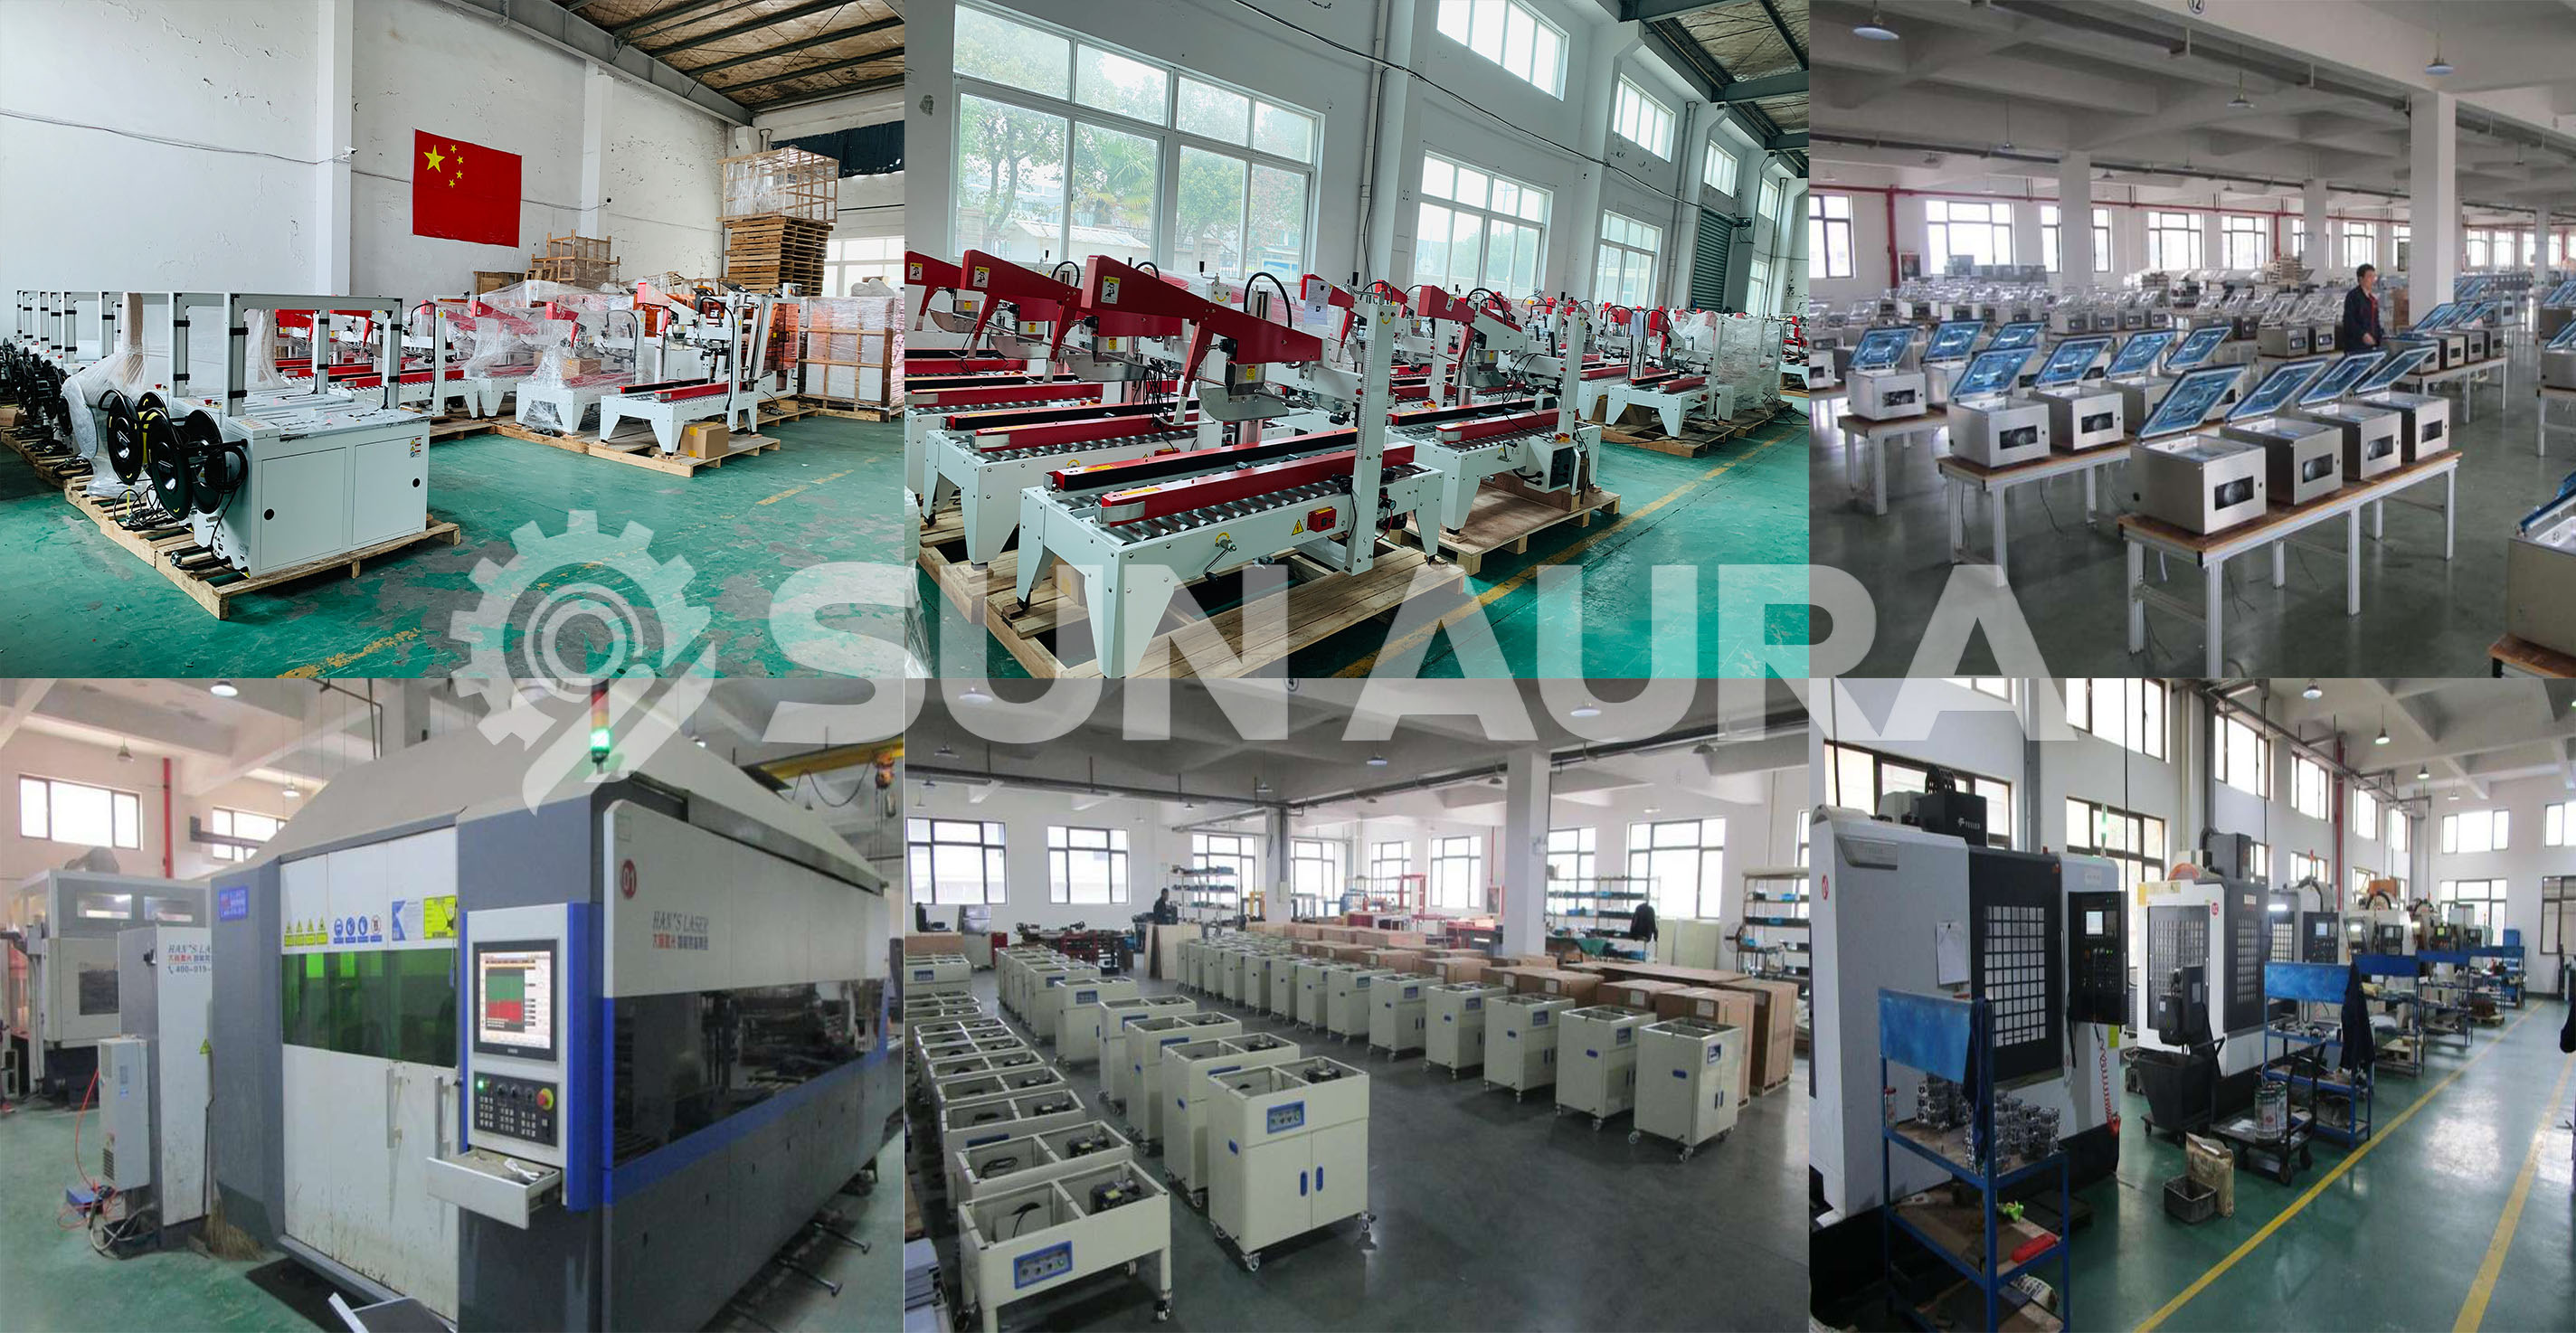
SunAura почти каждую машину линии производим сами, поэтому контролируем согласование скоростей, высоты конвейеров, интеграцию PLC и доступность запчастей — три вещи, убивающие мультипоставочные линии. Мы сертифицированы CE и ISO 9001 (аудит SGS), держим 20+ патентов и поставили кастомные линии в 100+ стран. Каждая собранная линия непрерывно работает 48 часов на номинальной скорости с вашими образцами до отгрузки. Стандартные линии отгружаются 30–45 дней с одобрения проекта; крупные кастомные 60–90 дней, с заграничными инженерами для площадочного монтажа и 12-месячной гарантией плюс пожизненная удалённая поддержка.
Часто задаваемые вопросы
Как понять, нужна ли мне полная упаковочная линия?
Триггер — ручное перемещение между машинами. Если у вас две и более упаковочных машин и персонал всё ещё переносит продукт вручную между ними, или труд в упаковке превышает 3 человек, изучение линии обычно окупается за 12–24 месяца.
Каков типовой срок реализации проекта?
Стандартные линии 30–45 дней от утверждения проекта; крупные линии под заказ (фронт SunAura плюс роботизированное паллетирование сестринского сайта) 60–90 дней. Каждая машина проходит 48-часовой прогон перед отгрузкой.
Какие данные нужны для проектирования линии?
Тип и размеры продукта, дневной выпуск, часы смен, планировка пола (даже эскиз), доступное питание и любое существующее оборудование, которое хотите сохранить. Мы выдаём первичную планировку и бюджет примерно за неделю.
Можете ли вы интегрировать наши действующие машины?
Да. Мы согласуем высоты конвейеров и управление с вашим существующим оборудованием. Честный совет включён — если существующую машину стоит заменить для надёжности, мы объясним почему.
Кто монтирует и вводит линию в эксплуатацию?
Выездные инженеры доступны для монтажа на площадке; каждая линия отгружается с удалённым видеоинструктажем и протоколом ввода в эксплуатацию. Большинство заказчиков вводят линию с нашими инженерами за 5–10 дней на месте.
Какой бюджетный диапазон?
Полуавтоматические линии L1 начинаются с нижней пятизначной суммы; линии «под ключ» L3 с розливом/обёрткой SunAura и робопаллетированием смежного производства котируются индивидуально после проектного изучения. Мы публикуем честные диапазоны в предложении, а не расплывчатую цену.
Можно ли адаптировать линию под мой продукт?
Да — скорость линии, конфигурация машины, планировка конвейеров, напряжение, цвет машины и документация настраиваются. Доступен брендинг OEM/ODM.
Какая гарантия и поддержка идут к линии?
12-месячная полная гарантия, пожизненная удалённая поддержка, запчасти отгружаются за 48 часов, выделенный инженер проекта на весь срок жизни линии.
Как полная упаковочная линия SunAura балансирует производительность
Полная упаковочная линия так же быстра, как её самая медленная машина. Мы подбираем каждый выше- и нижестоящий модуль так, чтобы реальный бут./ч на выходе определялся ритмом линии, а не одним дозатором.
Большинство сбоев линий, которые мы устраняем при вводе, — не сломанные детали. Это дозатор на 6000 bph, питающий укусор, упирающийся в потолок 4200 bph, так что дозатор либо голодает, либо укусор накапливает против стены отбраковки. Мы начинаем линию «под ключ» наоборот: сначала фиксируем узкую машину, затем даём каждому соседу 15–20% запаса выше этого узкого места. На практике это значит, что дозатор 6000 bph стоит на линии, где укусор задан на 7200 bph, а этикетировщик идёт на 8000 bph, так что микропростои одного поста не каскадом перетекают в следующий.
Сам ритм следует за тарой. На бутылочной линии последовательность: сортировщик → ополаскиватель/воздухоочиститель → дозатор → расходоменный или индукционный запайщик → резьбовой укусор → тестер течей → этикетировщик → контроль веса → кормоукладчик (на этом сайте мы останавливаемся; формовка коробов, стреппинг и паллетная обёртка принадлежат нашей смежной линии). Каждый пост стоит на конвейерном базисе 750 мм, с 1,5–2 м накопления между дозатором и укусором и между укусором и этикетировщиком. Эти два буфера позволяют трёхсекундной паузе цикла момента укусора поглотиться без срабатывания дозатора. На стаканчиковой или лотковой линии вышестояще сортировщик заменяется на thermoforming machine который формует стаканчик в линии, затем подаёт прямо в постой запайки рулонным материалом — без раскладывателя, без воздушной мойки, на один питатель меньше для заклинивания.
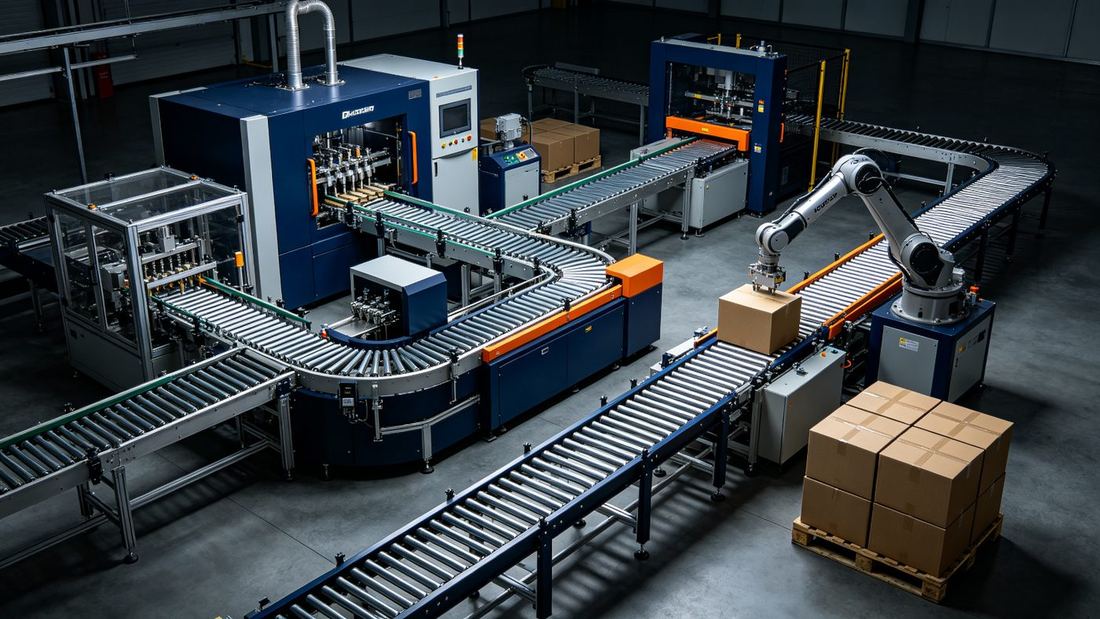
Другая половина ритма линии — переналадка. Линия на 6000 бут./ч по SKU A, но за 90 минут перехода на SKU B, теряет примерно 900 бутылок эффективного выпуска на каждую смену SKU. Мы настраиваем машины розлива жидкостей, укупорочные машины и общие рецепты конвейеров на единый PLC, так что смена продукта — один вызов рецепта HMI, а не ручная настройка трёх машин. Подробнее об этом в руководстве по выбору ниже.
Типовые параметры линии, которые мы указываем в КП
Цифры ниже репрезентативны для решений упаковочных линий, отгруженных за последние 24 месяца. Ваш проект ляжет где-то в этом конвертере в зависимости от тары, вязкости продукта и целевого OEE.
| Параметр | Bottle / Jar Line | Cup / Tray Line | Примечание |
|---|---|---|---|
| Line speed (nominal) | 3,000 – 12,000 bph | 30 – 120 cups/min | Bottles 50–1,000 ml; cups 50–500 ml |
| Container diameter range | φ30 – φ110 mm | 40 × 60 – 180 × 260 mm | Change parts per format |
| Container height range | 60 – 320 mm | 20 – 80 mm (formed) | Index screw + guide rail adjust |
| Changeover time (single operator) | 25 – 45 min | 30 – 60 min | Без инструмента, где возможно |
| Целевой OEE через 12 месяцев | ≥ 85% | ≥ 82% | Исходя из двухсменной работы |
| Installed power | 22 – 55 kW | 30 – 75 kW | Incl. filler, capper, labeler, checkweigher |
| Сжатый воздух | 1.2 – 2.5 m³/min @ 0.6 MPa | 1.5 – 3.0 m³/min @ 0.6 MPa | Dry, oil-free |
| Contact parts | 304 / 316L stainless | 304 / 316L stainless | Gaskets EPDM / silicone per product |
| Управление | Single PLC + 10" HMI | Single PLC + 12" HMI | Siemens or Schneider per customer spec |
| Footprint (typical) | 14 m × 3.5 m | 10 m × 3.0 m | Без верхнего участка насыпного паллетирования и нижнего участка коробов |
Допуски: объём розлива ±0,5% номинала при 20 °C для свободнотекущих жидкостей; ±1,0% для соусов и паст с видимыми включениями. Повторяемость момента укупорки ±5% заданного значения на резьбовых укусорах. Эти цифры гарантированы по контракту в наш 72-часовой FAT, а не лучшие лабораторные показатели.
Где мы устанавливаем эти линии
Автоматизация упаковочной линии не универсальна. Мы подбираем контактные материалы, моечный класс и валидационную документацию под отрасль.
Пищевая промышленность и напитки
Сок, чай, газированные напитки, соусы и приправы в ПЭТ или стекле. CIP-контуры встроены в дозатор, IP66 мойка на корпусе укусора, этикетировщик с поворотным столом ведёт и самоклеящиеся, и рулонные оборотные этикетки. Типовой выпуск 6000–10 000 бут./ч.
Домашняя и личная гигиена
Шампунь, гель для душа, жидкое мыло, лосьон и жидкое моющее. Поршневой или шестерённый насос для вязкости до 50 000 cP, резьбовая или напрессовочная укупорка, тайминг антикапельного сопла, чтобы ПАВ не тянулись между циклами.
Фармацевтика и нутрицевтики
Пероральные жидкости, сиропы, добавки и бутылки настойок. Документационный след GAMP 5, валидированное управление рецептами, контактные детали AISI 316L и контроль веса с разрешением 0,1 г, питающий бункер отбраковки, сблокированный с PLC линии для прослеживаемости.
Пищевое масло
Оливковое, подсолнечное, арахисовое и купажированные масла в 250 мл–5 л ПЭТ или стекле. Гравитационный или время-поточный дозатор с опцией азотной подушки, расходоменно-индукционная запайка для контроля кислорода над уровнем, и резьбовая укупорка с моментным кодом, держащая горячий розлив при 70 °C.
Как мы подбираем линию под вашу площадку
До построения компоновки четыре решения определяют спецификацию материалов. Сделайте их верно — остальное детали.
Ниже 6000 бут./час на бутылках однодорожка почти всегда дешевле, легче моется и переналаживается. Выше 8000 бут./час двухдорожка делит скорость дозатора на дорожку и позволяет вести одну дорожку для малых SKU, пока вторая простаивает. Мы подбираем это по вашему целевому выпуску в две смены, а не по маркетинговому слайду.
Пневматика приемлема при ≤60 циклов/мин и некритичном движении. Выше — и везде, где движение влияет на точность розлива или момент укупорки — мы переходим на серво. Серво даёт управляемые рецептом профили ускорения и повторяемость, которых не получить от цилиндра с регулировкой потока.
Мы подключаем дозатор, укусор, контрольные весы и этикетировщик к одному PLC с одним HMI, а не к четырём панелям на четырёх машинах. В этом разница между линией упаковки «под ключ» и четырьмя агрегатами, собранными вместе. Читайте наши single PLC integration guide для архитектуры линии.
Длину линии легко сократить на бумаге; проходы обслуживания 900 мм со стороны оператора и 600 мм сзади — то, о чём покупатели жалеют, убрав их. Наши руководство по компоновке линии и площади показывает минимальный габарит.
⚠ Типовые ошибки выбора, которые мы выявляем на месте
- Задать дозатор по макс. бут./ч и забыть, что укусор на 20% медленнее — укусор становится узким местом в день запуска.
- Покупка четырёх машин у четырёх поставщиков с ожиданием, что они «заговорят». OPC-UA помогает, но блокировки, логика отбраковки и обмен рецептами всё равно нуждаются в едином подрядчике по управлению. См. automated packaging line integration.
- Подбор сжатого воздуха по номинальному расходу шильдика, а не по пиковой потребности цикла. Пневматические укусоры дают двойной номинал на первом цикле после выходных.
- Пропуск FAT под предлогом «устраним на вводе в эксплуатацию». 72-часовой FAT в нашем цехе в Циндао обходится в долю процента от стоимости двухнедельной задержки ввода на вашей площадке.
- Игнорирование запаса по коммуникациям. Линии, нуждающейся в 30 кВт, но живущей на фидере 25 кВт, будет просадка каждый раз при включении запайщика.
Для оценки бюджета наша команда публикует отдельный разбивка стоимости автоматической линии розлива и укупорки чтобы вы могли сравнить сопоставимые варианты до нашего КП. По более широкой фронтально-задней компоновке см. смежную статью о полные решения упаковочных линий от розлива до запайки охватывает те же вопросы со стороны инженера-интегратора.
Как мы объединяем дозатор, укупор и весы в одну линию
Мы строим решения для упаковочных линий 18+ лет на площадке 48 000 м² в Циндао, поставили в 100+ стран, и каждая линия уходит из цеха после 72-часового приёмочного испытания на заводе.
Интеграция начинается на уровне управления. Мы не отгружаем дозатор во вторник, укусор в четверг и надеемся, что монтажник разберётся с рукопожатием. Все машины приходят одним грузовиком, предварительно разведанные к общему шкафу управления, и линия три полных дня работает в нашем цехе до упаковки. Во FAT мы прогоняем вашу реальную тару и реальный продукт (или ближайший прокси, если вы не можете его выпустить) и логируем точность розлива, момент укупорки, процент отбраковки и OEE против спецификации контракта. Заказчик подписывает данные до заклейки ящика. Документация CE и ISO отгружается в том же ящике, что и руководства.
Механическая интеграция — менее броская половина. Мы стандартизируем высоту конвейера 750 мм на каждой машине, чтобы передача бутылки между дозатором и укусором нигде не падала и не поднималась. Накопительные конвейеры подбираем на 60–90 секунд производства между постами — достаточно, чтобы поглотить паузу момента укусора, и достаточно коротко, чтобы заклинившая линия не ссыпала продукт в кучу 2 м. Где продукт — сухие товары, вышестоящая часть становится multihead weigher питающим линейный ведёрный дозатор; тайминг сброса весов привязан к индексу дозатора, чтобы каждое ведро с первого сброса получало целевую массу.
На площадке ввод обычно 5–7 дней: механическое выравнивание, юстировка лент, загрузка рецептов, обучение операторов и производственная обкатка. Мы оставляем запасной комплект на площадке, выделенного инженера проекта на WhatsApp на весь срок линии и включённую удалённую диагностику, чтобы наша команда управления могла читать HMI из Циндао, если код неисправности сработал в 2 часа ночи по вашему времени.
Часто задаваемые вопросы
Что такое полная упаковочная линия и чем она отличается от покупки отдельных машин?
Сколько длится переналадка между SKU на автоматизированной упаковочной линии?
Какой OEE ожидать от новой упаковочной линии через 12 месяцев?
Поставляете ли вы решения упаковочных линий для жидких и сухих продуктов?
Можно ли интегрировать машины, которые мы уже купили у других поставщиков?
Какие инженерные коммуникации нужны типовой автоматизированной упаковочной линии?
Каков срок поставки линии упаковки «под ключ»?
Получите заводское КП за 24 часа
Назовите размер короба, дневной выпуск и напряжение — инженеры ответят рекомендацией модели, ценой и сроком поставки в течение одного рабочего дня.
Как работает полная упаковочная линия переднего участка
A complete packaging line — больше ряда машин, воткнутых в одну розетку. Это синхронизированный поток тары, продукта, колпачков, укупорок и этикеток, спроектированный двигаться единым сбалансированным ритмом от выхода сортировщика до конечного конвейерного сброса. В SUNAURA наши turnkey packaging line намеренно охватывает только фронт: подачу тары, розлив, укупорку, индукционную запайку, этикетирование и конвейеризацию. Линия заканчивается там, где берёт нижестоящий упаковщик, что держит границу ответственности чистой, сертифицированной и простой для приёмки.
Типовая последовательность начинается с дефраболатора или подающего шнека, ориентирующего пустые бутылки в однорядную дорожку. Затем бутылки идут по безцентровому или захватному конвейеру к дозатору, где продукт дозируется поршневыми, переливными или расходомерными клапанами. Далее укусор ставит и затягивает резьбовые колпачки, напрессовочные крышки или помпы/распылители. Для продуктов, требующих защиты от вскрытия, индукционный запайчик спаивает фольговую прокладку с горлышком до того, как этикетировщик накладывает передне-задние, оборотные или гильзовые этикетки. Финальный конвейер направляет готовые, запечатанные и этикетированные тары на ваш нижний пост. Каждый пост подключён к общему PLC с главным HMI, поэтому остановка дозатора автоматически ставит дефраболатор на паузу и замедляет укусор, предотвращая заторы, пропуск колпачков и раздавленные бутылки.
Ключевые характеристики и руководство по выбору
Когда мы проектируем packaging line solutionsмы уравновешиваем самый медленный пост против самого быстрого. На практике потолок почти всегда задаёт дозатор или этикетировщик; разворотчик, укусор и запайщик подбираются с запасом 10–15%, чтобы никогда не стать узким местом. В таблице ниже — типовые диапазоны параметров фронтовой инсталляции SUNAURA.
| Параметр | Typical Range | Примечания |
|---|---|---|
| Line output | 20 – 200 containers/min | До 300/мин в конфигурациях дозатора с трекингом |
| Container volume | 50 ml – 5 L | Round, square, oval PET / glass / HDPE |
| Filling accuracy | ±0.2 – 0.5% | Piston servo-driven, volumetric repeatable |
| Cap types | Screw, ROPP, press-on, spray, pump, trigger | Change parts per closure type |
| Индукционная запайка | 15 – 120 mm neck diameter | Foil liners for PET / glass / PP / HDPE |
| Labelling accuracy | ±1 mm | Wrap-around, front-back, sleeve, self-adhesive |
| Electrical supply | 380 V / 50 Hz, 3-phase (customisable) | UL/NEMA variants available |
| Сжатый воздух | 0.6 – 0.8 MPa, filtered & dry | Typical 0.6 – 1.2 m³/min |
| Changeover time | 15 – 45 min | Tool-less guides, recipe recall on HMI |
| Wetted contact parts | 304 / 316L stainless steel | CIP-friendly for food, pharma, cosmetic lines |
Чтобы правильно подобрать линию, мы просим у каждого покупателя одни и те же пять входных данных: чертёж тары (диаметр горлышка, высота, форма дна, материал), данные продукта (вязкость, температура, склонность к вспениванию, частицы), целевой выпуск на смену, габариты планировки и высота потолка на площадке, и ваши коммуникации (питание, сжатый воздух, вода, канализация). С этими пятью ответами мы можем выдать CAD-планировку и твёрдое предложение за несколько дней.
Отрасли и применение
Наши платформы переднего участка работают на четырёх регулируемых рынках. линии упаковки пищевой продукции и напитков, оборудование ведёт соусы, мёд, пищевое масло, сок и молочные альтернативы с контактными деталями 316L и циклами CIP. В упаковочные линии косметики и средств личной гигиеныпродукты варьируются от жидких тоников и лосьонов до густых кремов и шампуней, часто с помпами и триггерными распылителями, требующими укусоров с контролем момента. pharmaceutical packaging linesмы проектируем с учётом гигиены GMP: наклонные поверхности, асептические контактирующие детали и полностью прослеживаемое дозирование. chemical packaging linesмы работаем с агрессивными жидкостями, растворителями и моющими средствами через клапаны с наконечниками Hastelloy, уплотнения Viton и полностью защищённые зоны выгрузки.
Интеграция с другим оборудованием переднего участка
Проект «под ключ» надёжен настолько, насколько надёжны его интерфейсы. Мы интегрируем наши машины розлива жидкостей, укупорочные машины, машины индукционной запайки, этикетировочные машины и конвейеры под единой электрической и программной оболочкой. Преимущества единого поставщика интегрированной фронтовой линии конкретны: одна программа PLC, один набор рецептов HMI, одно подписание FAT, одна команда ввода, один список запчастей и один гарантийный документ. Когда вместо этого вы собираете линию из четырёх поставщиков, вы наследуете перекладывание вины на каждом стыке, несогласованные фотоэлементы, разные протоколы fieldbus и процедуры переналадок, которые не запомнит ни один оператор.
Наш проектный процесс стандартизирован: сбор требований → CAD-планировка → подбор компонентов → внутренний FAT на нашем заводе 48 000 м² → отгрузка контейнера и продукта → экспортная обрешётка → морской фрахт → монтаж на площадке → SAT (приёмочный испытание на площадке) с вашей производственной тарой → обучение операторов → передача. Коммуникации планируются заранее: мы помечаем точные точки трёхфазного питания, сжатого воздуха 0,7 МПа, водоснабжения CIP и дренажа пола, чтобы ваша строительно-монтажная команда знала, куда идёт каждая траншея до прибытия ящиков.
Почему выбрать SUNAURA
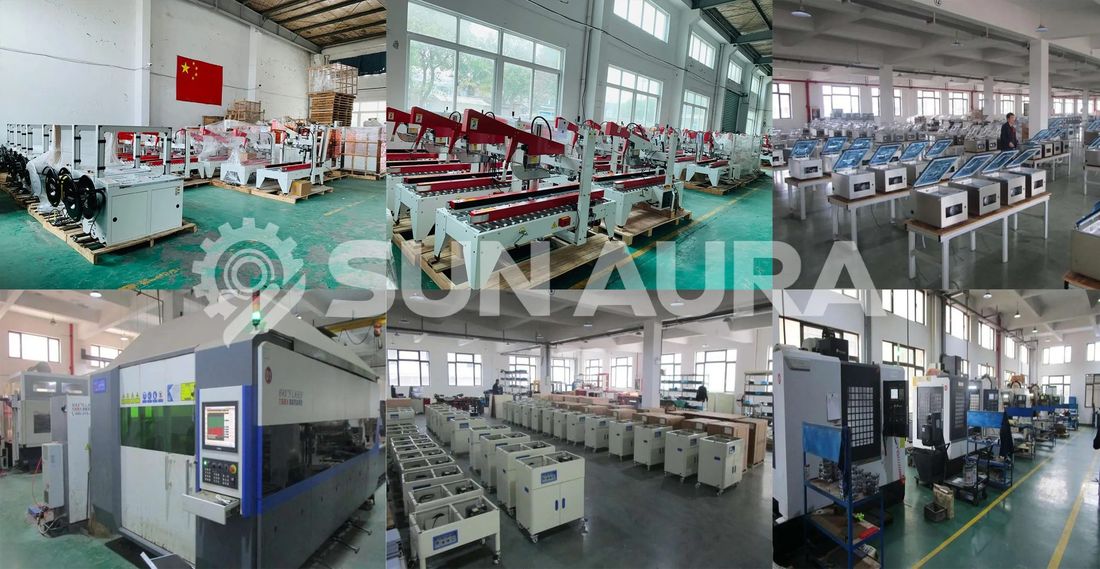
Мы специалист фронтовой части с производственной базой 48 000 м² в Циндао. Каждая интегрированная линия покидает наш завод только после свидетельского FAT, где ваши тара, колпачки, этикетки и реальный продукт идут на полной скорости линии минимум четыре часа. Наши машины несут маркировку CE, система качества работает под ISO 9001, с задокументированными сертификатами и патентами в учёте. Мы поддерживаем глобальную сеть инсталляций с местными инженерами в Юго-Восточной Азии, на Ближнем Востоке, в Европе, Латинской Америке и Африке, подкреплённую удалённой послепродажной поддержкой и техническим центром. Нужна ли вам пилотная линия, производственная линия или многосменный цех — одна инженерная команда ведёт проект от первого эскиза до передачи.
Часто задаваемые вопросы
Какие данные нужны для КП на полную упаковочную линию?
Нужно пять вводных: чертёж тары с габаритами и материалом, вязкость и температура продукта, целевой выпуск за смену, планировка пола с высотой потолка и доступные инженерные сети (питание, сжатый воздух, вода, дренаж). С этим мы быстро выдадим CAD-планировку и твёрдое предложение.
Сколько длится типовой проект упаковочной линии «под ключ»?
Стандартные линии занимают 45–75 дней от предоплаты до отгрузки, включая FAT. Линии под заказ или фармацевтического уровня обычно идут 90–120 дней в зависимости от валидационной документации и сроков поставки импортных компонентов.
Вы выполняете монтаж и ввод в эксплуатацию на нашей площадке?
Да. Наши инженеры выезжают на предприятие для механического монтажа, поддержки электрического подключения, SAT с вашей производственной тарой и продуктом и обучения операторов. Удалённая поддержка продолжается после передачи через нашу глобальную сеть.
Справится ли линия с будущей сменой тары?
Да. Каждый пост спроектирован со сменными частями, быстросъёмными направляющими и вызовом рецепта HMI. Типовая переналадка между двумя форматами тары — 15–45 минут в зависимости от сложности колпачка и этикетки.
В чём разница между FAT и SAT?
FAT (приёмочное испытание на заводе) проводится на нашем заводе в Циндао до отгрузки на вашей поставленной таре и продукте. SAT (приёмка на площадке) проводится на вашем предприятии после монтажа, подтверждая работу линии на ваших реальных коммуникациях и в реальной производственной среде.