SunAura ergänzt einen Schmelzklebstoff-Kartonaufrichter für bandfreie Wellpapplinien
SunAura hat seine Kartonaufrichter-Baureihe um einen eigenen Schmelzklebstoff-Kartonaufrichter erweitert, der den Kartonboden ohne Haftklebeband oder eine mechanische Schlitz-und-Lasche-Verriegelung verschließt. Die Maschine öffnet flache Wellpappzuschnitte, faltet die Bodenklappen, legt Klebstoffraupen über die Klappenüberlappung und hält den Karton unter Andruck, bis die Verbindung abbindet. Sie steht neben den bestehenden Band- und Aufrichtrahmen in der SunAura-Endverpackungsaufstellung und richtet sich an Hersteller, die an befüllten, beschichteten oder Exportkartons einen festen Boden brauchen, ohne Bandrollen durch die Linie zu führen.
Der Klebstoff-Aufrichter läuft an Standardzuschnitten mit 15–25 Kartons pro Minute, verarbeitet Zuschnittmaße etwa im Bereich 200×150×100 mm bis 600×400×400 mm je nach Rahmen und hält die Bodenrechtwinkligkeit an einem passenden Zuschnitt innerhalb etwa ±2 mm. Das Schmelzgerät hält den Klebstoff auf 150–180 °C, Schläuche und Düsen führen die Raupen zu den Bodenklappen; Druckluft bei 0,6 MPa treibt Falter- und Ventilkreise, und der Standardrahmen liegt einschließlich Heizlast im Bereich 3–6 kW. Diese Notiz behandelt den Zweck der Maschine, die Arbeitsweise der Klebstoffstation, ihre Einordnung gegenüber Band und Selbstverriegelung und die Angaben, die es für ein Angebot an einer realen Linie braucht.
Die Maschine entstand aus Anfragen, die über mehrere Quartale am Anwendungstisch eintrafen. Käufer, die bereits Band-Aufrichter betrieben, berichteten drei wiederkehrende Probleme: Kantenablösung des Bands an schweren oder erschütterten Ladungen, schwache Haftung auf beschichtetem oder vorgedrucktem Bogen und der organisatorische Aufwand, Bandbreiten für mehrere Kartongrößen zu bestellen, zu lagern und zu wechseln. Eine Klebstoffstation streicht das Verbrauchsmaterial Band aus dem Bodenverschluss und verbindet über die Klappenüberlappung, statt nur eine Naht zu überbrücken. Der neue Rahmen ist die Antwort auf diese Anfragen und baut auf derselben Aufricht- und Faltfolge auf, die sich an den Standard- und Schwerlast-Aufrichtern von SunAura bereits bewährt hat.
Die Maschine auf einen Blick
| Parameter | Standardausführung | Hinweise |
|---|---|---|
| Leistung | 15–25 Kartons/min | Abhängig von der Kartongröße; über die Schicht mit 70–80% der Nennrate planen |
| Zuschnittbereich | Etwa 200×150×100 mm bis 600×400×400 mm je Rahmen | Jeder Rahmen deckt eine Spreizung ab, meist unter 2:1 in der Zuschnittlänge |
| Verschlussart | Schmelzklebstoff-Raupen, Andruck-Verweilzeit | Kein Bandstreifen; keine Schlitz-und-Lasche-Verriegelung nötig |
| Rechtwinkligkeit | Etwa ±2 mm an einem passenden Zuschnitt | Unregelmäßige Kartons laufen schlecht in den nachfolgenden Deckelverschließer |
| Magazinkapazität | 50–100 Zuschnitte; größerer Trichter optional | Nachfüllunterbrechungen nehmen mit größerem Magazin ab |
| Saugnäpfe | 4–8 pro Kopf, auf die Zuschnittfläche dimensioniert | Verschlissene Näpfe sind die häufigste Ursache einer Fehlöffnung |
| Klebstofftemperatur | 150–180 °C | Aufheizen zu Schichtbeginn; Wartung von Düse und Schläuchen nötig |
| Klebstoffeinsatz | Etwa 8–20 g pro Karton | Hängt von Raupenbild und Klappenüberlappung ab |
| Druckluft | 0,6 MPa, etwa 0,3–0,4 m³/min freie Liefermenge | Trockene Luft nötig; Feuchtigkeit lässt Ventile kleben und Zylinder verschleißen |
| Leistungsaufnahme | 3–6 kW, 380 V Drehstrom | Die Schmelzgerät-Heizung bringt über den Aufrichtmotor hinaus Last |
| Geräusch | Unter 75 dB(A) in 1 m | Der größte Lärm kommt von Vakuumpumpe oder Verdichter |
| Stellfläche | Etwa 2,4×1,3 m plus 1,2 m Wartungszugang | Der Abstand an der Mechanikerseite muss frei bleiben |
| Preisspanne, FOB | 8.000–28.000 US$ je Konfiguration | Ohne Fracht, Zölle und Aufstellung; Lieferzeit 25–45 Tage |
Aufbau, Schutzeinrichtungen und Materialien
Der Rahmen ist standardmäßig pulverbeschichteter Stahl, für nasse oder korrosive Räume ist Edelstahl 304 optional. Kontaktflächen und Schutzeinrichtungen folgen dem Reinigungsregime: eine trockene Produktionslinie nutzt den standardmäßig lackierten Rahmen, während ein lebensmitteltauglicher Waschraum Kontaktteile aus Edelstahl, abgedichtete Elektrik und zur Reinigung abhebbare Abdeckungen vorsieht. Orange verriegelte Schutzgitter umgeben den Aufricht- und Faltbereich; öffnet eine Schutzeinrichtung, stoppt der Zyklus, und die Heizungssteuerung ist verriegelt, damit kein Zugang über einer heißen Düse erfolgt. Der Signalturm oben meldet Lauf-, Stör- und Verbrauchsmaterial-niedrig-Zustände auf einen Blick von der anderen Seite der Linie.
Das Bedienpult trägt HMI, Start- und Stopp-Steuerung, Not-Aus und den Formatrezept-Speicher. Rezepte speichern Zuschnittmaße, Führungspositionen, Faltzeit und Raupeneinstellungen je Kartongröße, damit ein Formatwechsel eine Einstellung abruft, statt sie über Skalen neu aufzubauen. Die Elektrokomponenten stammen von Markenlieferanten mit lokalem Vertrieb; die Komponentenliste steht im Angebot, damit der Käufer die Verfügbarkeit in seiner Region vor der Bestellung prüfen kann. Das Geräusch bleibt in einem Meter unter 75 dB(A), wobei der größte Schall eher von Vakuumpumpe oder Verdichter kommt als von der Heizung.
Der Wartungszugang ist in das Layout eingeplant. Die Mechanikerseite trägt Antrieb, Ventilblock und Filter-Druckregler; entlang dieser Seite bleiben etwa 1,2 m Freiraum, damit Einstellungen keine Demontage des Rahmens erfordern. Die Tropfschale unter der Klebstoffstation fängt Spülklebstoff und Düsentropfen auf und lässt sich zur Reinigung ohne Werkzeug herausziehen. Der Freiraum unter dem Rahmen hilft, Staub und Bogenreste auszukehren, statt sie am Sockel einzufangen.
Die Ausschussbehandlung ist in den Zyklus eingebaut und nicht dem Bediener überlassen. Sensoren bestätigen, dass ein Zuschnitt abgenommen ist, der Karton winklig geöffnet ist, die Klappen vor dem Verschließen gefaltet sind und der Karton die Station vor der nächsten Abnahme verlassen hat. Ein Störzustand stoppt den Zyklus, lässt den Turm aufleuchten und zeigt am HMI einen Code; Kartons, die die Verschlussprüfung nicht bestehen, können vor der Befüllung ausgeschleust werden, statt auf die Palette zu gelangen. Das Ausschussprotokoll der ersten Produktionswochen zeigt, welche Station am häufigsten stoppt, und dieses Muster legt die ersten vorbeugenden Wartungstermine fest, statt auf einem allgemeinen Plan zu beruhen.
Wie der Klebstoff-Zyklus läuft
Die Aufrichtfolge entspricht dem Rest der SunAura-Aufrichter-Baureihe. Zuschnitte werden in das Magazin geladen und in Abnahmeposition gehoben; Saugnäpfe ziehen einen Zuschnitt vom Stapel; der Formrahmen öffnet den Zuschnitt zu einem vierkantigen Schlauch; die kleinen Klappen falten zuerst, die großen als Zweite. Der Unterschied beginnt, sobald die Klappen geschlossen sind. Statt eines Bandkopfes, der einen Streifen über die Mittelnaht legt, führen eine oder zwei Düsen erwärmten Klebstoff auf die Innenflächen der Bodenklappen, und der Karton durchläuft eine kurze Kompressionsstrecke, die die Klappen zusammenhält, während der Klebstoff den Liner benetzt und abbindet. Der verschlossene Karton läuft auf das Linienband aus, und der nächste Zuschnitt tritt in den Rahmen ein.
Die Überlappungsverbindung ist der mechanische Kern des Entwurfs. Band haftet über einen Streifen an der Außenseite der Naht; Klebstoff verbindet die Klappenflächen über ihre Überlappung, sodass sich die Last auf eine breitere Fuge verteilt. Für einen befüllten Karton, der Stapelung und Containererschütterung durchläuft, lässt sich diese breitere Fuge schwerer durch Kantenablösung öffnen. Die Verbindung ist zudem dauerhaft: Wo ein Karton wieder geöffnet und neu befüllt werden muss, ist der verklebte Boden aufzuschneiden oder aufzuhebeln, weshalb die Maschine für Versandkartons ausgelegt ist und nicht für wiederverwendbare Einzelhandelskartons.
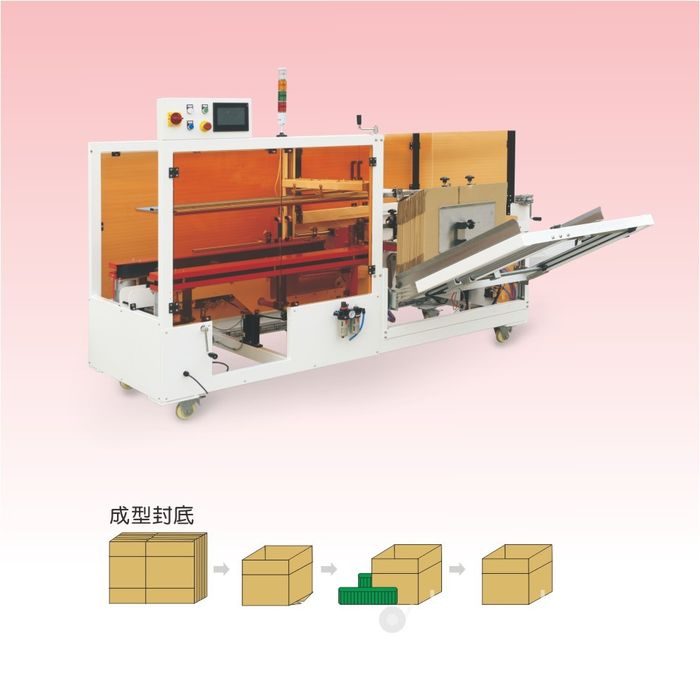
Die Klebstoffstation: Schmelzgerät, Schläuche, Düsen und Raupenbild
Das Schmelzgerät hält festen Klebstoff auf einer Arbeitstemperatur von 150–180 °C, je nach Klebstofftyp und Bogen. Beheizte Schläuche führen die Schmelze zum Düsenblock über der Klappenstation, und Düsen legen Raupen in einem auf die Kartongröße eingestellten Bild: gerade Raupen entlang der Klappenlänge, eine Raupe über die Überlappung oder eine Kombination an größeren Klappen. Raupenbreite und -abstand sind auf den Zuschnitt abgestimmt, damit die Verbindung die Überlappung deckt, ohne Klebstoff auf den äußeren Liner auszuweiten. Der Klebstoffverbrauch liegt bei etwa 8–20 g pro Karton; der genaue Wert wird in einem Probelauf beim FAT gewogen, nicht aus dem Prospekt angenommen.
Das Aufheizen ist der betriebliche Unterschied zur Bandmaschine. Das Schmelzgerät braucht zu Schichtbeginn 10–25 Minuten bis zur Arbeitstemperatur, deshalb fährt der Bediener die Station hoch, bevor der erste Zuschnitt vorgesehen ist. Zwischen den Schichten läuft das Schmelzgerät je nach Einstellung im Leerlauf oder schaltet ab; eine den ganzen Tag heiße Maschine trägt Standby-Heizlast und verkürzt die Klebstofflebensdauer, während eine über Nacht abgeschaltete am nächsten Morgen Aufheizzeit einbüßt. Beim Abschalten werden Düsen und Leitungen gespült, damit Klebstoff in den Schläuchen nicht abbindet; eine verstopfte Düse zeigt sich als dünne, ausgesetzte oder vom Bild abweichende Raupe, bevor der Verschluss selbst ausfällt.
Der Klebstofftyp muss auf Bogen und Raum abgestimmt sein. Ein glatter Liner verbindet mit einem Allzweck-Schmelzklebstoff; beschichteter, glänzender oder staubiger Bogen braucht eine für diese Fläche formulierte Type, und ein Kühlraum verlangt einen Klebstoff, der bei niedriger Temperatur flexibel bleibt, statt spröde abzubinden. Der Klebstofflieferant sollte die Verträglichkeit für die Bogenqualität und die niedrigste Arbeitstemperatur im Werk schriftlich bestätigen. Anwendungen im Lebensmittelraum nutzen bei Bedarf Lebensmittelkontakt-Erklärungen, und Kontaktflächen sowie Rahmenausführung sind auf das Reinigungsregime ausgelegt.
Bewahren Sie feste Klebstoffblöcke in einem trockenen, verschlossenen Lager bei 5–30 °C auf, nicht auf dem Betonboden und entfernt von Staub, denn Oberflächenverunreinigung gelangt ins Schmelzgerät und verkohlt an der Heizung. Die meisten Typen geben eine Haltbarkeit von etwa 12 Monaten in ungeöffneter Verpackung an; drehen Sie den Bestand nach Lieferdatum und verschließen geöffnete Kartons wieder, sodass die ältesten Blöcke zuerst aufgeschmolzen werden und nicht über ihre Typgrenze hinaus lagern.
Wo der Klebstoff-Aufrichter gegenüber Band und Selbstverriegelung steht
Die neue Maschine ist eine Option in einer dreifachen Wahl, die Käufer am Bodenverschluss treffen. Selbstverriegelnde Zuschnitte greifen über gestanzte Schlitze und Laschen ohne Verbrauchsmaterial ineinander; Band überbrückt die Mittelnaht mit einem Haftklebestreifen; Klebstoff verbindet die Klappenüberlappung mit erwärmtem Klebstoff. Die drei Verfahren passen zu unterschiedlichen Bogenverhältnissen, Volumina und Wiederöffnungsanforderungen. Den vollständigen Vergleich nach Wellpappenspezifikation, Geschwindigkeit und Verbrauchsmaterialkosten enthält der Leitfaden Selbstverriegelung, Band und Schmelzklebstoff; die Tabelle unten fasst zusammen, wo der Klebstoffrahmen landet.
| Kriterium | Selbstverriegelnder Zuschnitt | Haftklebeband | SunAura Schmelzklebstoff-Aufrichter |
|---|---|---|---|
| Verschlussgrundlage | Mechanisches Laschen-Schlitz-Greifen | Äußerer Streifen über die Mittelnaht | Klebstoffverbindung über die Klappenüberlappung |
| Verbrauchsmaterial pro Karton | An der Maschine nichts; Stanzen erhöht den Zuschnittpreis | Bandrolle, 48–72 mm breit | Klebstoff, etwa 8–20 g pro Karton |
| Beste Bogenpassung | Leichter, hinreichend steifer Einwell-Bogen | Sauberer, poröser Standard-Liner | Die meisten Wellpappen; Type auf beschichteten oder kalten Bogen abgestimmt |
| Festigkeit am befüllten Karton | Mittel; Laschen können an schwerem Bogen ziehen | Gut; Risiko der Kantenablösung unter Erschütterung | Hoch über die Überlappung; für zweiwellige und Exportkisten |
| Aufheizzeit | Keine | Keine | 10–25 Minuten Aufheizung des Schmelzgeräts |
| Wiederöffnung | Löst, ohne die Schachtel zu zerstören | Schält ab; mit frischem Band wieder verschließbar | Dauerhafte Verbindung; zum Öffnen schneiden oder hebeln |
| Wartungsschwerpunkt | Genauigkeit der Zuschnitt-Stanzung | Rolle, Messer und Bandhaftung | Düsen-Spülung, Schlauchzustand, Klebstofftyp |
| Typische Leistung | 8–18 Kartons/min an leichten Zuschnitten | 8–20 Kartons/min | 15–25 Kartons/min |
| Wesentliche Grenze | Nichts für schwere oder steife Kisten | Schwach auf beschichtetem, staubigem oder kaltem Bogen | Aufheizung, Klebstoffbestand und Düsenpflege |
Einsatzszenarien
Hochvolumen-Linien für Lebensmittel und Getränke. Gleichmäßige Zuschnitte laufen in zwei oder drei Schichten mit 15–25 Kartons/min, und der Boden muss verpackte Lebensmittel oder flüssigkeitslastige Kartons durch die Palettenstapelung halten. Die Überlappungsverbindung trägt die Last, und eine Klebstoffstation hält auf einer schnellen Konsumlinie mit. Wo der Raum nass oder der Bogen beschichtet ist, werden Klebstofftyp und Waschraum-Ausführung zusammen mit der Maschine vorgegeben; Lebensmittelkontakt-Erklärungen liegen vor, wenn das Audit sie verlangt.
Schwere Geräte, Baustoffe und Exportkisten. Zweiwelliger Bogen und befüllte Kartons durchlaufen Containerverladung und raue Fracht, wo sich Band-Kantenablösung und das Ausziehen von Laschen zuerst zeigen. Die Klebstoffverbindung über die Klappenüberlappung ist für dieses Profil die Vorgabe; die Schwerlastrahmen-Einstellung nutzt größere Saugnäpfe und kräftigere Faltarme, um den steifen Bogen zu öffnen. Hoch gestapelt oder per Container versandte Kartons profitieren von einem erschütterungsfesten Verschluss statt eines Streifens, der sich an einer Kante hebt.
Beschichtete und vorgedruckte Kartons. Glänzend beschichtete Liner und bedruckte Flächen schwächen die Bandhaftung, weil der Klebstoff die Fläche nicht benetzen kann. Eine abgestimmte Schmelzklebstoff-Type verbindet mit der beschichteten Fläche, und das Raupenbild sitzt an der inneren Klappe, wo es den äußeren Druck nicht markiert. Für Markenverpackungen, deren sichtbare Außenseite sauber bleiben muss, sind Düsenplatzierung und Kompressionsstrecke so eingestellt, dass Klebstoff nicht auf den äußeren Liner quillt.
Linien, an denen die Bandversorgung ein Engpass ist. Werke, die mehrere Kartongrößen fahren, halten Bandbreiten von 48 bis 72 mm vor, bestellen Rollen nach und tauschen zwischen den Größen die Köpfe. Eine Klebstoffstation führt eine Klebstofftype statt eines Bestands an Bandbreiten, was die Verbrauchsmaterial-Lagerung auf Linien vereinfacht, die derzeit mehrere Rollenbreiten vorhalten. Die Abwägung ist ein Klebstofflieferant und eine Type, die über die Lebensdauer der Maschine lokal verfügbar sein müssen.
Kühlkette und temperaturgeführte Packung. Kartons mit gekühltem oder gefrorenem Produkt durchlaufen Kühlräume, in denen Standardklebstoff spröde abbinden und den Halt verlieren kann. Die Klebstofftype ist hier auf Tieftemperatur-Flexibilität ausgelegt, und die Kontaktteile sowie Elektrik des Rahmens sind auf Luftfeuchtigkeit und Waschraum-Niveau des Raums abgestimmt. Weil kalter Bogen auch weniger vorhersehbar zugeführt wird, stehen Zuschnittlagerung und Napfzustand stärker unter Beobachtung als an einer trockenen Raumlinie; der FAT sollte eine Prüfung von Bogen aus dem Kühllager einschließen, nicht nur raumwarmes Material.
Wo der Klebstoffrahmen nicht die richtige Wahl ist
Die Maschine hat Grenzen, die vor dem Angebot zu benennen sind. Bei niedrigem Tagesvolumen, unter etwa 400 Kartons am Tag, zahlen sich Aufheizung, Klebstoffbestand und Düsenwartung nicht aus, und manuelle Aufrichtung oder eine einfache Bandstation bleiben vernünftig. An einer High-Mix-Linie, die alle paar Minuten das Format wechselt, bringt eine beheizte Station Rüst- und Reinigungszeit pro Batch; ein flexibler Bandrahmen mit Rezeptabruf liefert meist die niedrigere Fünf-Jahres-Kosten. Kartons, die zum Nachfüllen ins Lager zurückkehren, sollten nicht verklebt werden, denn die dauerhafte Verbindung zerstört den Karton beim Öffnen. Feuchte, verzogene oder schlecht gelagerte Zuschnitte verursachen an jedem Aufrichter Vakuum-Fehlzufuhren, und eine Klebstoffmaschine kompensiert keinen Bogen, der im Trichter nicht flach liegt.
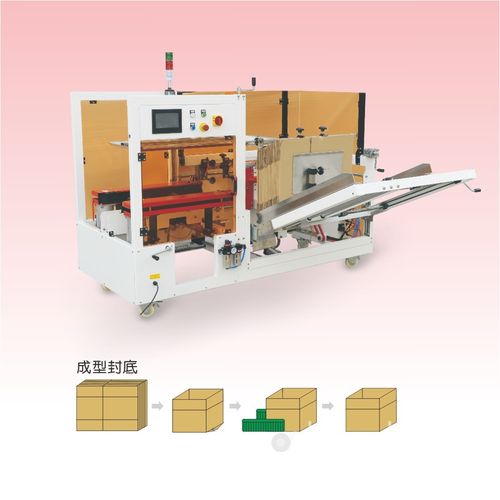
Linienintegration und Medien
Der Klebstoff-Aufrichter steht am Anfang der Endverpackung und muss Fördererhöhe, -takt und -leistung der umgebenden Stationen treffen. Nach der Befüllung wird der Deckel von einem eigenen Kartonverschließer geschlossen; kleinere Kartons können durch eine Kartonverschließmaschine laufen. Befüllte Kartons gelangen auf Förderern zu Palettierern, und beladene Paletten können an Umreifungsmaschinen gesichert werden. Eine komplette Verpackungslinie taktet die Stationen auf eine gemeinsame Leistung; der Aufrichter sollte den Packer hinter sich nicht überlaufen, sonst bilden sich Schlangen und stauen zurück.
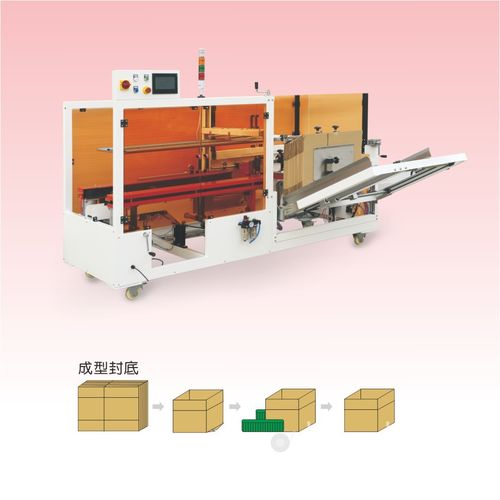
Zwischen den Stationen zu verdrahten sind das Signal Karton vorhanden, das Signal Verbrauchsmaterial niedrig und das Störsignal, damit die Linie sauber stoppt, statt Produkt in eine angehaltene Maschine zu schieben. Auf der Medienseite bestätigen Sie die freie Druckluft-Liefermenge zu Schichtbeginn, wenn die gesamte Ringleitung Luft zieht; planen Sie einen eigenen Drehstromkreis mit Erdung für Heizung und Motor; und halten Sie den Wartungszugang an der Mechanikerseite für Ventilblock und Antrieb frei. Standortprüfung, Nennleistung und Luftmenge werden vor Versand in der Medien-Checkliste abgestimmt.
Aufstellung, Inbetriebnahme und Abnahme
Eine Standard-Station ist in zwei bis drei Tagen aufgestellt; Klebstoffvarianten dauern länger, weil Heizung, Schläuche und Düsen separat geprüft werden. Die Folge entspricht dem Rest der SunAura-Baureihe: Standort- und Medienprüfung ein bis zwei Wochen vor Versand, mechanische Aufstellung mit Nivellierung und Ausrichtung am Förderer, Strom- und Luftanschluss, Probelauf durch jede Station, Kalibrierung am eigenen Zuschnitt des Käufers und ein Produktionsversuch bei der angestrebten Dauerleistung. Die Abnahmekriterien stehen vor der Bestellung in Zahlen, Leistung über einen festen Zeitraum, Rechtwinkligkeit, Raupenbild und Erscheinungsbild des Verschlusses, Ausschussquote, und werden sowohl beim Factory Acceptance Test als auch beim Standortversuch verwendet.
Der Dokumentenpack zur Übergabe enthält mechanische und elektrische Zeichnungen, die Ersatzteilliste, den Kalibrier- und Prüfbeleg, die Konformitätserklärung und ein englisches Betriebs- und Wartungshandbuch. Die Schulung weist Bediener in Anfahren, Formatwechsel, das Spülen der Düsen und Fehlersuche erster Ebene ein und einen Mechaniker in Einstellung und Austausch von Verschleißteilen, abgeschlossen mit einer schriftlichen SOP. Die Garantie folgt den SunAura-Standardbedingungen: zwölf Monate auf Teile und Arbeit für Herstellungsfehler, vierundzwanzig Monate auf den Rahmen, wobei Verbrauchsmaterial und Verschleißteile ausgeschlossen sind und dieser Ausschluss schriftlich festgehalten ist.
Wartung und Verschleißteile
Am Klebstoff-Aufrichter teilen sich die gelisteten Verschleißteile in Aufrichtteile und Teile des Klebstoffsystems. Saugnäpfe halten an staubigem Bogen 6–12 Monate und verursachen verschlissen Fehlöffnung oder fallende Zuschnitte. Faltarmlager laufen 12–24 Monate und zeigen Verschleiß als schiefe Kartons. Die Klebstoffdüse wird im Abstand von 6–12 Monaten geprüft und gereinigt; eine verstopfte oder verkohlte Düse verändert das Raupenbild, bevor der Verschluss ausfällt. Schläuche werden auf Hitzeabbau und Verschleiß des Außenmantels geprüft, und der Filter des Schmelzgeräts bleibt frei, damit unaufgeschmolzener oder verkohlter Klebstoff nicht zu den Düsen gelangt.
Halten Sie den ersten Ersatzsatz ab der Inbetriebnahme vor Ort: Näpfe, Düsenspitzen, Faltlager und Dichtungssätze für die Ventilkreise. Setzen Sie die Austauschabstände anhand des in den ersten Monaten beobachteten Verschleißes fest, statt einen allgemeinen Plan anzuwenden. Wartungsplan, Staufehler, Napfverschleiß und Formatwechsel-Schritte behandelt der Leitfaden Fehlerbehebung und Formatwechsel, und Schutzeinrichtungen sowie Verriegelungsanforderungen an der beheizten Station sind im Leitfaden Sicherheit und CE-Konformität ausgeführt.
Häufige Fragen zum Klebstoff-Aufrichter
Läuft die Maschine auch Bandkartons? Die Verschlussstation ist beim Kauf festgelegt: ein Klebstoffrahmen ist um Schmelzgerät, Schläuche und Düsen gebaut, ein Bandrahmen um Rolle, Andruckrolle und Messer. Sie teilen den Aufrichtrahmen, werden im Produktionsbetrieb aber nicht getauscht. Braucht die Linie beide Verschlussarten auf unterschiedlichen Zuschnitten, besprechen Sie eine Doppelstation mit dem Anwendungstisch, statt anzunehmen, ein Kopf wechsele mit.
Wie lange bleibt das Schmelzgerät zwischen den Schichten heiß? Die Einstellung wird für den Schichtbetrieb gewählt. Eine Linie in zwei oder drei Schichten kann das Schmelzgerät auf Leerlauf-Temperatur halten; eine Einschicht-Linie schaltet die Heizung über Nacht ab und heizt zu Beginn der nächsten Schicht auf. Die Heizung dauerhaft eingeschaltet zu lassen, verkürzt die Klebstofflebensdauer und ergänzt Standby-Strom, deshalb sollte die Leerlauf-Regel in der Betriebs-SOP stehen.
Kann der Klebstoff beschichteten oder Recycling-Bogen verbinden? Die meisten beschichteten Liner verbinden mit einer abgestimmten Schmelzklebstoff-Type, doch die Bogenprobe sollte beim FAT getestet werden. Recycling-Bogen mit viel Linerstaub oder losen Fasern kann jede Klebstoffverbindung schwächen, und feuchter Bogen beeinträchtigt sowohl Vakuum-Abnahme als auch das Abbinden. Schicken Sie einen Probezuschnitt mit der Anfrage, damit Type und Raupenbild am realen Bestand validiert werden.
Was passiert, wenn eine Düse mitten im Lauf verstopft? Das Raupenbild wird an der betroffenen Klappe dünn oder setzt aus, und der Karton sollte vor der Befüllung ausgeschleust werden. Der Bediener spült oder räumt die Düse nach der SOP; eine verkohlte oder verschlissene Düsenspitze wird aus dem Ersatzsatz ersetzt. Anhaltende Verstopfung verweist auf Klebstoff-Verkohlung durch Über-Temperatur, verunreinigten Klebstoff oder einen verstopften Schmelzgerät-Filter, was der Wartungsplan im Service-Abstand prüft.
Wie schneidet der Klebstoffpreis über ein Jahr gegenüber Band ab? Bei hohem Volumen an stabilem Zuschnitt liegt der Klebstoff pro Karton gewichtsbezogen meist unter dem Band pro Karton, doch das Schmelzgerät ergänzt Heizstrom, und die Maschine trägt einen höheren Kaufpreis. Der Fünf-Jahres-Vergleich arbeitet Maschine, Fracht, Aufstellung, Verbrauchsmaterial, Strom und Luft, Ersatzteile und die Arbeit, die die Station wegnimmt, durch; die Kostenseite ist im TCO-Überblick zum Kartonaufrichter ausgeführt.
Was für ein Angebot einzuschicken ist
- Kleinster und größter Zuschnitt: Maß, Welle, Bogenqualität, ein- oder zweiwellig, beschichteter oder glatter Liner.
- Gewicht des befüllten Kartons und Transportablauf: interne Läufe, Palettenstapelung, Export-Containerverladung, raue Fracht.
- Angestrebte Dauerleistung in Kartons pro Minute mit Schichtbetrieb und Zahl der Formate pro Woche.
- Lagerzustand des Bogens und Arbeitsumgebung: trocken, nass, kalt, staubig oder korrosiv.
- Ob Kartons wieder geöffnet und neu befüllt werden müssen, was einen dauerhaft verklebten Boden ausschließt.
- Nachfolgende Maschinen und ihre Geschwindigkeiten: Packer, Deckelverschließer, Förderertakt und -höhe, Palettierer.
- Stromversorgung: Spannung, Phase, Frequenz und verfügbare Stromkreis-Kapazität; freie Druckluft-Liefermenge zu Schichtbeginn.
- Konformitätserklärungen oder Audit-Anforderungen, einschließlich Lebensmittelkontakt-Dokumenten zum Klebstoff.
Mit diesen Angaben stimmt das Angebot Rahmenbereich, Düsenaufbau und Klebstofftype auf die reale Linie ab, und eine Layout-Zeichnung folgt in der ersten Antwort. Die komplette Kartonaufrichter-Aufstellung, Standard, Schwerlast, mittelschnell, Klebstoff und Nagel-Aufrichtung, ist auf der Produktübersicht aufgeführt. Verwandte Modelle sind der Standard-Aufrichter, der Schwerlast-Aufrichter, der mittelschnelle Aufrichter mit 15–20 Kartons/min, die Nagel-Maschine zur Aufrichtung und zum Bodenverschluss und die Produktseite des Schmelzklebstoff-Aufrichters mit ihren Standard-Spezifikationen.
Für den Kauf und die Fünf-Jahres-Ausgabe hinter dieser Maschine arbeitet der Überblick Kosten und TCO des automatischen Kartonaufrichters Preisspannen, Verbrauchsmaterial, Arbeit und Amortisation durch. Die Mechanik von Abnahme, Aufrichtung, Faltung und Verschluss erklärt der Durchgang zur Funktionsweise eines automatischen Kartonaufrichters. Anfragen und Probezuschnitte laufen über den Kontakt; Hintergrund zum Erbauer steht auf der Seite Über uns, Konformitätserklärungen sind unter Zertifizierungen und Patente aufgeführt, und weitere Maschinennachrichten erscheinen auf der Nachrichten-Seite.
