SunAura erweitert das Programm um eine Stickstoff-Gasspül-Durchlauf-Schweißmaschine für Kaffee, Snacks, Nüsse und Trockenware
SunAura hat seine Baureihe der Durchlauf-Schweißmaschinen um ein Gasspülgestell erweitert: eine kontinuierliche Beutelschweißmaschine, die den Beutelkopfraum vor dem Heißverschluss mit Inertgas spült, den Beutel dann durch dieselben Heizblöcke, dieselbe Kühlstrecke und dieselbe Präge- oder Kodierstation führt wie die Standard-Band-Schweißmaschine. Die Maschine richtet sich an Lebensmittelverpacker, die Röstkaffee, Snackmischungen, Nüsse und Kerne, Trockenobst, Gewürze und Trockentierfutter in Verbundbeutel siegeln, wo Restsauerstoff im Kopfraum zu Ranzenbildung, Aromaverlust und kürzerer Haltbarkeit führt. Die Gaspülstation sitzt vor der Heißnaht an einem horizontalen Bandgestell, mit Beutelbreiten bis etwa 400 mm und Füllungen von etwa 50 g bis 2 kg je Beutelformat.
Diese Notiz behandelt, was die Gaspülstation leistet, wo sie im Siegelpfad sitzt, die Konfigurationswerte, die Einkäufer vergleichen sollten, die Produkte, für die sie passt, sowie Folien- und Versorgungsbedingungen, die die Packung erfüllen muss. Sie konzentriert sich auf die Maschine und den Siegelprozess. Die Wahl der Stickstoffversorgung – Druckflasche, Dewar, Tanklager oder Erzeugung vor Ort – ist eine separate Betriebsnutzen-Entscheidung und wird hier nur umrissen; die Band-Schweißmaschine selbst verbindet sich mit welcher Gasquelle auch immer der Betrieb führt, über Regler und Stellventil am Maschineneinlauf.
Die Referenzwerte sind die üblichen Bänder der SunAura Gasspül-Band-Schweißmaschine: Bandgeschwindigkeit 0–12 m/min, Nahtbreite 8–12 mm (10 mm typisch), Blocktemperatur 0–300 °C Regler, Siegeln eingestellt 120–200 °C, Heizlast 0,6–1,0 kW, Antriebsmotor 60–120 W, Gasverbrauch 8–25 L/min je Beutelgröße und Spüleinstellen, Restsauerstoffziel 1–3% im versiegelten Kopfraum, Folie 60–120 µm Verbundbeutel. Das Preisband für das Gasspülgestell liegt im oberen Bereich der kontinuierlichen Siegelmaschinen, etwa 6.500–12.000 $ je Ausrichtung, Kodierung und Linienintegration; bestätigen Sie die Konfiguration anhand Ihres eigenen Beutels in einer Siegelprobe.
Warum der Kopfraum mit Inertgas gespült wird
Wenn ein Trockenlebensmittel-Beutel in gewöhnlicher Luft versiegelt wird, hält der Kopfraum etwa 20,9% Sauerstoff. Dieser Sauerstoff reagiert mit Ölen und Fetten in Nüssen, Kernen, Kaffee und Snacküberzügen: Öle oxidieren und werden ranzig, knusprige Snacks ziehen Feuchte und werden weich, Trockenobst dunkelt nach und verliert Aroma, und Schimmel oder Insektenbefall haben den Sauerstoff, den sie zur Entwicklung brauchen. Stickstoff ist ein inertes Trockengas, das nicht mit dem Lebensmittel reagiert; das Spülen des Beutels ersetzt den Großteil dieser sauerstoffreichen Luft durch Stickstoff, sodass der versiegelte Kopfraum auf niedrigem Restsauerstoffniveau liegt statt offener Luft.
Der praktische Haltbarkeitsunterschied zeigt sich bei öligen und aromatischen Produkten. Einfach versiegelte Nuss- und Kernbeutel werden bei Raumtemperatur oft nach 4–6 Wochen ranzig; ein stickstoffgespülter Barriereverbundbeutel kann unter derselben Lagerung 3–6 Monate halten. Röstkaffee behält seine Röstnoten länger, wenn Sauerstoff verdrängt wird, und Snackmischungen bleiben knusprig über das Haltbarkeitsfenster des Handels hinaus. Manche Produkte nutzen eine Stickstoff-Kohlenstoffdioxid-Mischung – CO2 ist schwerer und wirkt gegen Schimmel bei bestimmten Backwaren – doch das Standard-SunAura-Gasspülgestell ist für Stickstoff angeschlossen, wobei Gasart und Fluss auf die Produktspezifikation eingestellt werden.
Gasspülung ist nicht dasselbe wie Vakuumverpackung. Eine Vakuumkammer zieht vor dem Siegeln Luft aus dem Beutel, was weiche oder druckempfindliche Produkte zusammendrückt; eine Gasspül-Band-Schweißmaschine erzeugt kein tiefes Vakuum. Sie bläst Inertgas durch den Kopfraum, um Luft zu verdrängen, und verschließt den Beutel dann mit einem leichten positiven Gaskissen im Inneren. Dieses Kissen schützt empfindliche Formen – gepuffte Snacks, Röstbohnen, zerbrechliches Trockenobst – die unter Vakuum zermalmt würden, und hält den Beutel so weit aufgebläht, dass er im Regal steht. Wo das Produkt wirklich sauerstofffreie Lagerung mit minimalem Kopfraum braucht, ist eine Vakuum- oder MAP-Kammerlinie die separate Gerätewahl; die Band-Schweißmaschine adressiert kontinuierliches Hochgeschwindigkeits-Beutelsiegeln mit Gasspülung.
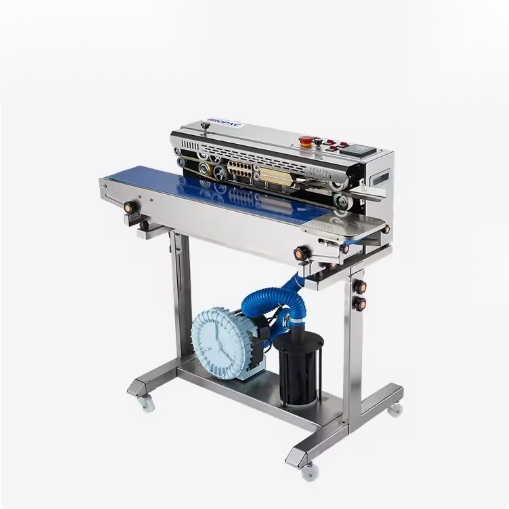
Wo die Gasstation im Siegelpfad sitzt
Der Siegelpfad einer Gasspül-Band-Schweißmaschine fügt vor dem Standard-Heißsiegeln eine Station hinzu. Der gefüllte Beutel gelangt am Einlauf hinein, und der Bediener oder ein Zuförderband zentriert die offene Naht zwischen den beiden PTFE-Bändern. Bevor der Beutel die Heizblöcke erreicht, läuft er unter oder durch einen Gasverteiler: eine geschlitzte Düse oder Haube, die Stickstoff über den offenen Kopfraum abgibt und die Luft verdrängt, die über dem Produkt steht. Das Band führt den teilweise gespülten Beutel in die Wärmestation, wo eine zweite kurze Spülung oder ein kontinuierlicher Gasvorhang Sauerstoff am Wiedereintritt hindert, während sich die Naht schließt. Die Heizblöcke schmelzen die innere Siegelschicht auf, die Kühlstrecke fixiert die Verbindung, und die Präge- oder Kodierwalze markiert die fertige Naht.
Flussrate und Spülzeit sind die beiden gasseitigen Einstellungen. Regler und Stellventil stellen die Stickstoffabgabe in L/min ein; ein kleiner Snackbeutel braucht einen niedrigeren Fluss als ein breiter Kaffee- oder Nussbeutel, und eine zweistufige Spülung bei größeren Packungen verdrängt mehr Luft als ein einzelner Vorhang. Die Bandgeschwindigkeit legt fest, wie lange der Beutel unter dem Verteiler steht: langsamere Geschwindigkeit gibt mehr Spülewirkung, senkt aber Beutel/min, sodass die Einstellung Restsauerstoff gegen Durchsatz abwägt. Ziel ist der niedrigste Gasfluss, der den gemessenen Restsauerstoff noch in der Spezifikation hält, denn überhöhter Fluss verschwendet Stickstoff und verbessert die Naht nicht.
Heiz- und Kühlsubsysteme arbeiten wie an der Standard-Band-Schweißmaschine. Heizblöcke halten 120–200 °C gegen die Folien-Siegelschicht, die Kühlstrecke fixiert die Verbindung unter Druck vor dem Auslauf, und die Prägewalze oder Ink-Einheit markiert Datum und Charge nach dem Abkühlen. Die Gasstation fügt das Gebläse oder die Verteiler-Hardware und den Gasanschluss hinzu; sie ändert nicht, wie die Naht selbst entsteht. Zur vollen Mechanik von Band, Blöcken und Kühler siehe den technischen Durchgang zur Funktionsweise der Durchlauf-Schweißmaschine.
Konfiguration und Spezifikationswerte
| Parameter | Band der Gasspül-Band-Schweißmaschine | Hinweis für die Spezifikation |
|---|---|---|
| Bandgeschwindigkeit | 0–12 m/min, stufenlos | Langsamere Geschwindigkeit verlängert Spül- und Wärmekontakt; nachhaltige Rate mit 70–80% der Spitze über die Schicht planen |
| Nahtbreite | 8–12 mm, 10 mm typisch | Durch Block-Band-Kontakt festgelegt; Verbundband am Probestreifen nach dem Abkühlen prüfen |
| Blocktemperatur | 120–200 °C Arbeitsbereich, 0–300 °C Regler | Auf Folien-Siegelschicht abstimmen; langsame Spülung nicht durch bloßes Erhöhen der Hitze ausgleichen |
| Heizlast | 0,6–1,0 kW | plus 60–120 W Antriebsmotor und 20–40 W Kühlgebläse; Kreiseinstufung am Installationsort prüfen |
| Gasverbrauch | 8–25 L/min Stickstoff | Kleine Beutel 8–12 L/min; breite Kaffee- oder Nussbeutel 15–25 L/min; Fluss auf Restsauerstoffziel einstellen |
| Restsauerstoffziel | 1–3% Kopfraum | Empfindliche Nüsse und Öle oft unter 2% spezifiziert; mit Sauerstoffmessgerät an versiegelten Proben bestätigen |
| Beutelbereich | Breite bis etwa 400 mm, Füllung 50 g–2 kg | Schwere oder gewölbte Beutel vertikales Gestell prüfen; Muster zum Zuführversuch schicken |
| Folienanforderung | 60–120 µm Barriereverbund | PET/AL/PE, metallisiertes PET/PE oder hochbarrieres OPP/PE; reines PE hält das Gas nicht |
| Kodierung | Prägewalze Standard; Inkodierungsoption | Datum und Charge nach dem Abkühlen markiert; Tintenart auf Folienoberfläche abstimmen |
| Maschinenpreisband | Etwa 6.500–12.000 $+ USD | Hängt von Ausrichtung, Kodierung, Gashardware und Linienintegration ab; Gasversorgungsnutzen separat angeboten |
Produkte, für die das Gasspülgestell passt
Röstkaffeebohnen und gemahlener Kaffee. Kaffee gibt nach dem Rösten CO2 ab und oxidiert schnell, sobald er gemahlen ist; die Stickstoffspülung senkt den Sauerstoff, der abgestandene Geschmack antreibt, und ein Barriereverbund hält das Gas. Frischröstpackungen kombinieren die Spülung oft mit einem Einweg-Entgasungsventil am Beutel, das Nachröst-CO2 entweichen lässt, ohne Sauerstoff einzulassen. Die Kaffeebeutel-Siegelmaschine des Programms deckt kaffeespezifische Beutelformate ab; das Gasspülgestell fügt die Inertspülung vor der Naht hinzu.
Nüsse, Kerne und Nussmischungen. Walnüsse, Mandeln, Cashewnüsse, Erdnüsse und Kernmischungen tragen hohen Ölgehalt, der in Sauerstoff ranzig wird. Ein gespülter Barrierebeutel hält Öle und Aroma über Monate statt Wochen. Druckempfindliche Hälften und ganze Kerne profitieren vom Gaskissen statt von einem Vakuumzug; die Packung bleibt aufgebläht, und die Nüsse reiben im Beutel nicht gegeneinander.
Snacks und Snackmischungen. Kartoffelstifte, Mais-Snacks, Trail-Mischungen, überzogene Erdnüsse und gepufferte Snacks verlieren Knusprigkeit, wenn Kopfraumsauerstoff und Feuchte durch die Folie wandern. Die Stickstoffspülung bremst das Altbackenwerden und hält den Beutel gepolstert, damit empfindliche Stücke im Transport nicht brechen. Bei Snacklinien mit hoher Beutelzahl werden Spülfluss und Bandgeschwindigkeit gemeinsam abgestimmt, damit die Gasstation nicht zum Engpass am Abfüller wird.
Trockenobst, Gewürze und Trockentierfutter. Trockenobst und Gewürze behalten Aroma und Farbe bei niedrigem Sauerstoff; Trockentierfutter schützt Fette vor Ranzigkeit über die Beutelhaltbarkeit. Diese Produkte sind trocken und rieselfähig, was an einem horizontalen Bandgestell gut einläuft; feuchte oder halbfeuchte Füllungen gehören in eine andere Siegelbewertung. Wo der Beutel aufrecht steht und mehrere Kilogramm fasst, sollte die vertikale Gestellausrichtung geprüft werden, statt eine horizontale Öffnung zu zwingen.
Ganze Gewürze, loser Tee und Kernmischungen. Aromatische Gewürze und Teeblätter verlieren flüchtige Öle durch Oxidation und nehmen Fremdgerüche aus der Umgebungsluft auf; ein stickstoffgespülter Barrierebeutel hält den Kopfraum neutral und begrenzt den Aromatransfer durch die Folie. Kernmischungen zum Backen oder Snacken tragen dasselbe Öl-Ranzigkeitsrisiko wie Nüsse. Diese Packungen sind meist klein, 50–500 g, daher bleibt der Gasfluss im unteren 8–12 L/min-Band und die Siegelmaschine läuft am schnelleren Ende des Drehzahlbereichs; die Haupteinstellungsprüfung ist, dass feiner Gewürz- oder Teestaub nicht auf der Siegelleiste sitzt, was die Verbindung blockieren würde.
Folien- und Barrierebedingungen, die die Packung erfüllen muss
Gasspülung hält nur, wenn der Beutel selbst eine Barriere ist. Ein reiner Polyethylen-Beutel lässt Stickstoff und Sauerstoff innerhalb von Tagen durch die Folienwand, sodass der gespülte Kopfraum mit der Außenluft ausgleicht und der Haltbarkeitsvorteil verschwindet. Barrierestrukturen im 60–120 µm-Bereich sind erforderlich: PET/PE mit Aluminiumfolienlage (PET/AL/PE), metallisiertes PET/PE für eine leichtere Barriere oder hochbarrieres OPP/PE für klare Snackpackungen. Folienstärke, Siegelschicht und Druckseite sollten mit dem Folienlieferanten bestätigt werden, bevor die Siegelmaschinen-Konfiguration festgelegt wird, denn das Temperatur- und Drehzahlfenster hängt von der inneren Siegelschicht ab, die Gasrückhaltung von der äußeren Barriere.
Die Nahtqualität eines gespülten Beutels muss sowohl das Lebensmittel als auch das Gaskissen halten. Eine intakte Verbundnaht zeigt ein gleichmäßiges 8–10 mm Verbundband, keine Falten und keine offenen Ecken, mit Schälkraft um 4–6 N/15 mm nach dem Abkühlen. Eine Naht, die verbunden aussieht, aber an einer Ecke Gas durchlässt, verkürzt die Haltbarkeit, auch wenn die Spülung selbst richtig eingestellt war. Prüfen Sie Ecknähte bei Falzbeuteln zuerst; Falzfalten und Folienstärke an der Seitnaht sind die üblichen Leckstellen, und die Siegelprobe sollte einige gefüllte, gewogene Packungen umfassen, die zur Beobachtung auf Kopfraumverlust liegen bleiben.
Stickstoffversorgung: die Maschine an die Betriebsgasquelle anschließen
Die Band-Schweißmaschine braucht am Maschineneinlauf eine geregelte Stickstoffversorgung mit Manometer, Stellventil und Partikelfilter in der Zuleitung. Übliche Quellen sind Hochdruckflaschen, für kleine oder intermittierende Linien zu einem Verteiler verbunden, Flüssigstickstoff-Deware für mittleres Volumen und Tanklager oder Erzeugung vor Ort für verbrauchsstarke Betriebe. Die Reinheit der Versorgung liegt typisch bei 99,0–99,9% Stickstoff; niedrigere Reinheit lässt zu viel Sauerstoff im Quellgas, um das 1–3%-Kopfraumziel zu erreichen. Gasanschluss, Regler und Durchflussmesser der Maschine sind auf das obige Verbrauchsband abgestimmt; Versorgungsbehälter, Leitungen und Reinigung liegen außerhalb der Siegelmaschine und werden als Betriebsnutzen-Arbeit geplant.
Schätzen Sie den Gasverbrauch, bevor Sie die Quelle wählen: Flussrate in L/min mal Laufminuten je Schicht, dann mal Schichten und Tage je Monat. Eine 15 L/min-Spülung in einer 8-Stunden-Schicht nutzt etwa 7.200 L (7,2 m³) Stickstoff; zwei Schichten bringen das auf 14,4 m³ pro Tag. Flaschendruck und Volumenangaben sind vor dem Vergleich der Kosten je Kubikmeter auf freies Gasvolumen umzurechnen. Erzeugung vor Ort, Flaschenwechsel und Dewar-Anlieferung passen jeweils zu einem anderen Verbrauchsniveau, und dieser Vergleich ist eine separate Nutzenentscheidung von der Wahl des Siegelmaschinengestells. Der Lieferant kann Gasanschluss und Verbrauch der Maschine anbieten, ohne den Versorgungsweg des Betriebs festzulegen.
Gasspülung gegen Vakuum und MAP-Verpackung
Drei Verfahren senken Sauerstoff in einer versiegelten Packung, und sie werden oft verwechselt. Eine Vakuumkammer evakuiert Luft aus dem Beutel, siegelt ihn und füllt wahlweise in einem zweiten Zyklus mit Gas zurück; der Beutel kollabiert am Produkt an. Eine MAP-Verpackungslinie spült eine feste Schale oder einen flexiblen Beutel mit einer Gasmischung und siegelt dann unter einer Gashaube, oft auf einer Form-Fill-Seal-Maschine. Eine Gasspül-Band-Schweißmaschine ist der kontinuierliche Mittelfall: Sie spült den offenen Beutelkopfraum über einen Verteiler mit Stickstoff und siegelt dann auf dem laufenden Band, ohne Kammerzyklus und ohne den Beutel kollabieren zu lassen.
Die Kompromisse folgen aus diesem Unterschied. Vakuumversiegelung komprimiert die Packung, was zu starren oder elastischen Gütern passt, aber gepufferte Snacks, ganze Röstbohnen und zerbrechliches Trockenobst zermalmt; sie zieht zudem lose Partikel in den Siegelbereich. Ein Kammerzyklus ist chargentaktend, daher liegt der Durchsatz je Platz niedriger als bei einer kontinuierlichen Bandlinie. MAP-Schalenlinien geben präzise Gasmischungen und lange Haltbarkeit bei Fertiggerichten und Backwaren, laufen aber auf dedizierten Schalen- oder Folienformgeräten auf höherem Kapitalniveau. Die Gasspül-Band-Schweißmaschine tauscht den niedrigstmöglichen Restsauerstoff gegen kontinuierliche Geschwindigkeit, ein gepolsterter Beutel und einen niedrigeren Maschinen-Einstiegspreis; der Restsauerstoff liegt im 1–3%-Band statt unter den unter 1%-Werten, die eine gute Kammer erreichen kann.
Wählen Sie das Verfahren nach Druckempfindlichkeit des Produkts, Haltbarkeitsziel und Packungsformat. Trockene, rieselfähige Güter, die eine gepolsterte Form behalten – Kaffee, Nüsse, Snacks, Kerne, Trockenobst – passen zur Bandmaschinen-Spülung. Produkte, die eng an der Packung anliegen müssen, Flüssigkeit halten oder Sauerstoff unter 1% brauchen, sind dagegen auf Kammer-Vakuum- oder MAP-Geräten zu bewerten. Die beiden Anforderungen auf einer Maschine zu mischen bedeutet meist, das falsche Gestell zu kaufen: Eine Gasspül-Band-Schweißmaschine kann kein tiefes Vakuum ziehen, und eine Kammerlinie kann die kontinuierliche Bandrate bei Hochvolumen-Beutelsiegelung nicht erreichen.
Einstellreihenfolge für einen gespülten Beutel
- Bestätigen, dass die Beutelfolie ein Barriereverbund im 60–120 µm-Bereich ist, mit Siegelschichttyp und -stärke erfasst. Reines PE oder dünnes OPP hält das Gas nicht, und das Siegelfenster passt nicht zu den Maschinenstellungen.
- Stickstoffversorgung prüfen: Flasche, Dewar oder Tankleitung angeschlossen, Regler und Filter montiert, Quellreinheit bei 99,0% oder darüber, Versorgungsdruck im Einlaufbereich der Maschine.
- Bandführungen auf Beutelbreite und Nippeldruck einstellen, damit die Naht flach einläuft. Heizer auf die Starttemperatur der Folie aufheizen, 120–200 °C je Siegelschicht, und einige Minuten am Sollwert halten.
- Gasventil auf den Startfluss der Beutelgröße öffnen: 8–12 L/min für kleine Snackbeutel, 15–25 L/min für breite Kaffee- oder Nussbeutel. Bestätigen, dass die Verteilerschlitze mit dem offenen Kopfraum ausgerichtet sind.
- Drei bis fünf Probebeutel fahren. Siegeln, dann an einer Probe mit dem Sauerstoffmessgerät den Restsauerstoff messen, Nahtband und Ecken prüfen und nach vollständigem Abkühlen einen 15-mm-Teststreifen schälen.
- Eine Variable nach der anderen anpassen: Fluss erhöhen oder Band verlangsamen, wenn der Restsauerstoff über dem Ziel bleibt; Fluss senken, sobald der Sauerstoffwert in der Spezifikation hält, um Gas zu sparen. Nach jeder Drehzahländerung die Naht erneut prüfen, weil langsamere Bandgeschwindigkeit auch den Wärmekontakt verlängert.
- Präge- oder Inkokennung auf Charge und Datum einstellen; Temperatur, Drehzahl, Gasfluss und Restsauerstoff gegen die Foliencharge festhalten, das Blatt mit der Maschine für den nächsten Lauf aufbewahren.
Häufige Gasspül-Fehler und ihre Anzeichen
Einen nicht barrierebehafteten Beutel siegeln und Haltbarkeit erwarten. Die Spülung verdrängt zum Siegelzeitpunkt Sauerstoff, aber eine reine oder dünne Folie lässt Gas innerhalb von Tagen durch die Wand wandern. Wenn die Packung weich wird oder der Sauerstoffwert nach der Lagerung steigt, prüfen Sie die Folienbarriere, bevor Sie der Spülung die Schuld geben. Spezifizieren Sie PET/AL/PE, metallisiertes PET/PE oder eine hochbarriere OPP/PE-Struktur mit dem Folienlieferanten, und bestätigen Sie Sauerstoff- und Feuchtebarrierewerte für das Haltbarkeitsziel.
Den Gasfluss höher fahren als das Produkt braucht. Überhöhter Stickstoff verbessert die Naht oder Haltbarkeit nicht, sobald der Restsauerstoff in der Spezifikation liegt; er verschwendet nur Gas und erhöht die Packungskosten. Stellen Sie den Fluss auf den niedrigsten Wert ein, der den gemessenen Sauerstoffzielwert hält, und prüfen Sie nach Folien- oder Beutelgrößenwechseln erneut. Ein hoher Fluss kann den offenen Beutel auch aufblähen und Produktpartikel in den Siegelbereich drücken, was die Verbindung schwächt.
Die Siegelmaschine dem Abfüller davonlaufen lassen. Wenn das Band schneller läuft als Beutel ankommen, passieren leere oder teilweise gefüllte Beutel die Spülstation, verbrennen Gas an Luft, und der Bediener hetzt die Platzeinlage, sodass Nähte versetzt einlaufen. Gleichen Sie die Bandgeschwindigkeit an den Abfüllerausstoß an und nutzen Sie einen kurzen Puffer zwischen den beiden Stationen; die Spitzenrate der Siegelmaschine ist nicht die Arbeitsrate der Linie.
Nahtlecks an Falzen und Ecken ignorieren. Eine gute Spülung an einem Beutel, der an einer Falzfalte oder Seitenecke leckt, verliert sein Gas innerhalb von Tagen. Probepackungen sollten gefüllt, versiegelt und zur Beobachtung liegen gelassen werden, mit einer wiederholten Sauerstoffmessung nach dem Lagerintervall, und Ecknähte an jedem Falzformat geprüft werden. Folienfalten an der Siegleiste, Produktstaub auf der Siegelschicht und ein ungleichmäßiger Bandnippel sind die üblichen Leckquellen; der unten verlinkte Leitfaden zur Fehlersuche deckt die nahtseitigen Prüfungen in Reihenfolge ab.
Linienintegration, Qualitätsprüfungen und Konformität
An einer kontinuierlichen Linie steht die Gasspül-Siegelmaschine nach dem Abfüller vor Etikettierung und Packen. Die Abfüllerausgangshöhe muss am Siegelmaschineneinlauf passen, damit Beutel ohne Fall oder Drehung einlaufen; ein Pufferförderband zwischen Abfüller und Siegelmaschine fängt kurze Pausen auf, damit die Siegelmaschine nicht verhungert oder staut. Bei manuellem Beschicken zentriert eine Person die Beutel am Einlauf, während gepackte, gespülte Beutel auf einer Packbank auslaufen. Gleichen Sie die Bandgeschwindigkeit an den Abfüllerausstoß an, statt die Siegelmaschine mit Spitzenlauf zu fahren, denn eine Siegelmaschine, die dem Abfüller davonläuft, erzeugt leere Spülzyklen, die Gas verschwenden.
Qualitätsprüfungen an gespülten Packungen umfassen einen Restsauerstoffwert an versiegelten Proben, einen Schälkraftstreifen aus der Naht, eine Sichtprüfung des Verbundbands und der Ecknähte sowie eine Kopfraumrückhaltungsprüfung an Packungen, die über das Haltbarkeitsfenster gelagert wurden. Erfassen Sie Temperatur, Drehzahl, Gasfluss und Restsauerstoff je Foliencharge, damit die Einstellung über die Läufe wiederholt werden kann. Schutz um die heißen Blöcke und den Bandnippel, Not-Halt und Lebensmittelkontaktmaterialien folgen denselben Konformitätsanforderungen wie andere Band-Schweißmaschinen; der Leitfaden zu Sicherheit und CE-Konformität der Band-Schweißmaschine deckt Heizblockschutz, Bandabdeckungen und Not-Halt-Anordnung ab.
Die Tagesfehler am Gasspülgestell teilen sich in nahtseitige und gasseitige Fehler. Schwache, gefaltete oder wieder geöffnete Nähte folgen dem Standard-Fehlerbaum der Band-Schweißmaschine; hoher Restsauerstoff führt auf niedrigen Fluss, einen versetzten Verteiler, eine Folie, die an der Naht leckt, oder ein Reinheitsproblem der Versorgung. Der Leitfaden zu Fehlersuche und Formatwechsel der Band-Schweißmaschine geht Bandspurhaltung, Temperaturfehler, Nahtdefekte und den Wartungsplan durch, einschließlich Bandreinigung und PTFE-Prüfung. Zum Fünfjahresaufwand über Maschine, Gas, Verbrauchsteile und Arbeitskraft lesen Sie die Kosten- und TCO-Aufschlüsselung der Band-Schweißmaschine.
Verfügbare Konfigurationen und nächste Schritte
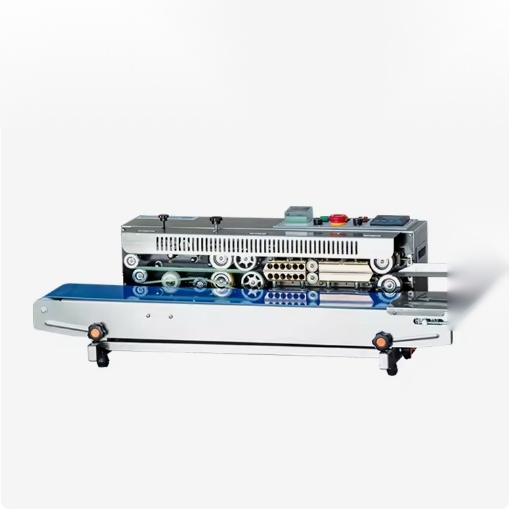
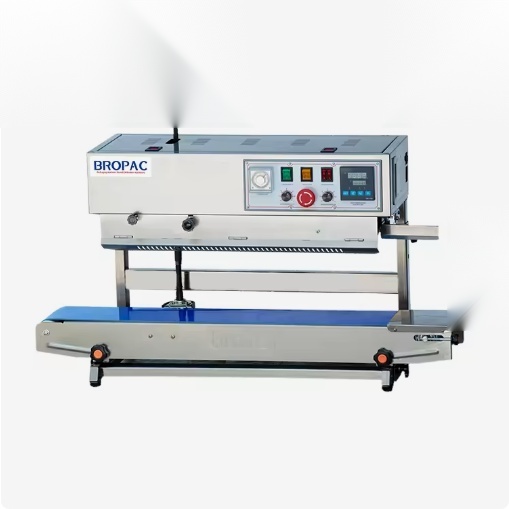
Die Gasspül-Option lässt sich auf dem Standard-horizontalen Bandgestell für flache Beutel konfigurieren, auf einem Ständergestell auf Bedienhöhe oder auf einem vertikalen Gestell für schwere aufrechte Beutel. Die Kodierwahl deckt geprägtes Datum und Charge auf der Siegelwalze oder Inkodruck nach dem Abkühlen ab. Die Produktseite der Stickstoff-Gasspül-Band-Schweißmaschine listet das konfigurierte Gestell, und die breitere Familie der Durchlauf-Schweißmaschinen deckt Standard-, Ständer-, vertikale und Kodiermodelle ohne Gasstation ab. Verwandte Gestelle umfassen die automatische Durchlauf-Schweißmaschine für linienbeschickte Beutel, den Ständer-Durchlauf-Schweißmaschine, die horizontale Inkodier-Band-Schweißmaschine, die vertikale Inkodier-Band-Schweißmaschine und die 2-in-1-Ständer-Band-Schweißmaschine mit digitalen Temperaturanzeigen.
Um das Gasspülgestell gegen eine manuelle oder Standardmaschine zu vergleichen, stellt der Vergleich Band-Schweißmaschine gegen Impulsgerät kontinuierliches Siegeln dem manuellen Backensiegeln nach Material, Durchsatz und Konstanz gegenüber. Verpacker, die prüfen, ob sich Gasspülung für ihr Produkt auszahlt, sollten Haltbarkeitsverlängerung gegen Gasverbrauch und Barrierefolien-Prämie abwägen; die oben verlinkte TCO-Notiz rechnet diese Zeilen über einen Fünfjahreshorizont auf.
Schicken Sie Beutelmuster, Folienspezifikation, Ziel-Beutel/min und Füllgewicht über das Kontaktformular für eine Siegelprobe mit Restsauerstoffmessung. Der Bereich Zertifizierungen und Patente listet die mit der Maschine verfügbaren Konformitätsdokumentationen, und das Unternehmensprofil fasst das Verpackungsgeräteprogramm zusammen. Weitere Maschinennotizen und Produktaktualisierungen erscheinen im Nachrichtenbereich.
