Was ist Induktionsversiegelung und warum ist sie wichtig?
Gehen Sie nach einer langen August-Schicht eine Abfüllanlage entlang, finden Sie sie auf der Retouren-Palette: ein paar hundert PET-Flaschen, die durch den Verschluss lecken, Produkt läuft am Gewinde herunter. Das Verschluss-Drehmoment ist in Ordnung. Der Liner sitzt im Deckel genau dort, wo er soll. Wo liegt also der Fehler? Fast immer hat die Flaschenversiegelungsstation an dieser Linie nie wirklich eine hermetische Barriere erzeugt — sie hat lediglich eine Schaumscheibe flachgedrückt. Wenn Sie sich je gefragt haben, wie Induktionsversiegelung funktioniert an einer Linie wie der Ihren, lautet die kurze Antwort: Sie schweißt eine Folien-Scheibe direkt auf den Flaschenrand, und sie ist eines der günstigsten, ertragreichsten Upgrades, die eine Flüssig- oder Pulverabfüllanlage machen kann.
Induktionsversiegelung ist ein berührungsloses Verfahren, das eine dünne Aluminiumfolien-Lamelle direkt auf den Rand einer Kunststoff- (oder speziell beschichteten Glas-)Flaschenmündung nach dem Aufsetzen des Verschlusses aufbringt. Der Verschluss erfüllt weiter seine normale Aufgabe — Staub abhalten, Staubkappen halten, Griffigkeit geben — aber die Folien-Scheibe wird die eigentliche Barriere zwischen Produkt und Außenwelt. Einmal versiegelt, ist die Flasche hermetisch: kein Leckpfad, kein Durchfeuchten, keine Sauerstoffwanderung. Und der Erste, der den Deckel dreht, sieht eine aufgebrochene, verletzte Folie — das ist die Manipulationssicherung, die ein einfacher Liner nicht vortäuschen kann.
Eine hermetische Dichtung, die man nicht fälschen kann
Ein druckempfindlicher Liner und ein spezifikationsgerechtes Verschluss-Drehmoment verlangsamen die Verdunstung eine Zeit lang. Sie stoppen nicht das Durchnässen des Gewindes unter Vibration. Wir sahen einen Pharmahersteller in Jiangsu, der vor dem Umstieg auf Induktionsversiegelung etwa 3 % der abgefüllten Produkte durch Verschlussleckage verlor — vor allem Sirupe und Suspensionen, die über die sechsmönate Haltbarkeit am Gewinde hochliefen. Diese 3 % klingen klein, bis man sie auf eine 6.000-Flaschen-pro-Stunde-Linie hochrechnet. Die hermetische Dichtung für Lebensmittelverpackungen und Pharmaanwendungen ist eine regulatorische Erwartung ebenso wie eine technische: Sobald die Folie mit dem Rand verschmolzen ist, wölbt sich die Flasche von selbst, bevor sie durch die Dichtung leckt.
Wo sie in der Produktionslinie auftaucht
Sie finden sie an Speiseölflaschen, Erdnussbuttergläsern, pharmazeutischen Sirupen und Tabletten, Agrochemie, Kosmetik und Motorenöl — jedem abgefüllten Produkt, das auf einer Palette gestapelt wird. Der Aluminiumfolien-Versiegelungsschritt sitzt nach dem Verschließen und vor der Datumscodierung, daher erzwingt er selten eine Linienumkonstruktion. Die meisten Kunden bauen den Siegelierer an einem Wochenende ein und fahren am Montagmorgen Produkt.
Die Physik: Wie elektromagnetische Induktion eine hermetische Dichtung erzeugt
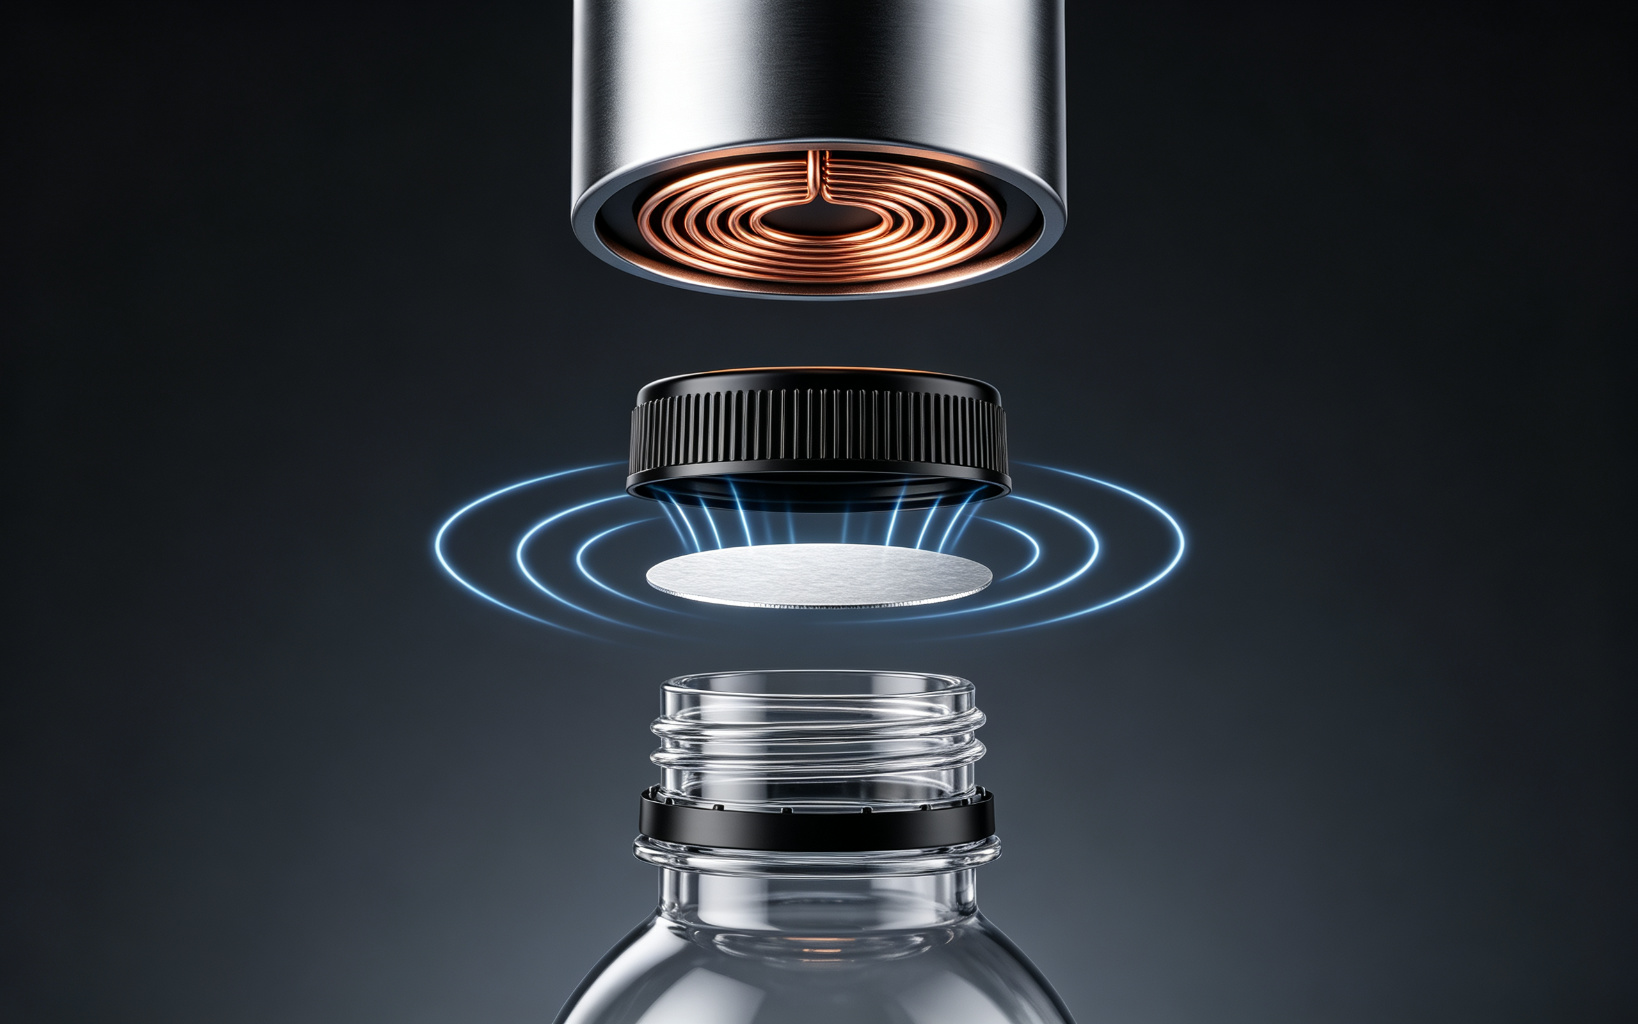
Hier ist, was im Werk wirklich passiert. Der Versiegelungskopf enthält eine Spule aus Kupferrohr, gespeist von einem Hochfrequenz-Generator, typischerweise 20–100 kHz. Passiert ein verschlossener Verschluss die Spule, erzeugt der Wechselstrom ein magnetisches Wechselfeld, das durch den Verschlusskunststoff hindurch direkt in die dünne Aluminium-Scheibe im Inneren koppelt. Das Aluminium ist leitfähig, also induziert das Feld in der Folie Kreisströme — Wirbelströme. Diese Ströme treffen auf den Widerstand des Aluminiums, der Energie in Wärme umwandelt — genau wie ein Induktionskochfeld einen Topf erhitzt, ohne ihn zu berühren.
Wirbelströme und der Folien-Lamellenaufbau
Der Liner im Verschluss ist keine einzelne Folie. Es ist eine Lamelle, meist ein Dreischicht-Aufbau: eine obere PET- (oder Schaum-) Schicht, die die Folie schützt, eine dünne reine Aluminiumfolie in der Mitte, die heizt, und eine wärmesiegelbare PE-Schicht unten, die den Flaschenrand berührt. Die Wirbelströme erhitzen das Aluminium in etwa 0,5–2 Sekunden. Diese Hitze schmilzt die untere PE-Schicht, die verfließt und den Flaschenrand benetzt, während der Verschluss sie andrückt. Sobald die Flasche das Feld verlässt, kühlt das PE ab und erstarrt und klebt die Folien-Scheibe an den Rand. Genau dieser Aufbau lässt Aluminiumfolien-Versiegelung auf nicht leitfähigem Kunststoff funktionieren: Der Kunststoff selbst heizt sich nicht auf, nur die Folie — deshalb kann man eine dünne PET-Flasche versiegeln, ohne das Gewinde zu verformen.
Warum es nur eine Sekunde dauert
Die gesamte Verweilzeit ist kurz. An einer 28–38 mm Hals-PET-Flasche mit 1.000–2.000 Flaschen/Stunde ist die Spule 0,3–0,8 Sekunden bestromt. Bei einem 200 mm Gläserdurchmesser — eine Gallone Öl oder ein großer Nahrungsergänzungs-Eimer — liegt die Siegelzeit typischerweise bei 1,5–2,5 Sekunden, weil mehr Föchenfläche zu heizen und mehr Rand zu benetzen ist. Die Maschine berührt den Verschluss nie. Das ist der Sinn der elektromagnetischen Induktion: Wärme entsteht in der Folie selbst, berührungslos, ohne verschleißende Dichtungen und ohne etwas zwischen den Läufen zu reinigen. Für eine tiefere materialwissenschaftliche Darstellung bietet Packaging World ein solides technisches Archiv zu Liner-Design und Spulengeometrie unter packworld.com.
Anatomie einer Induktionsversiegelungsmaschine
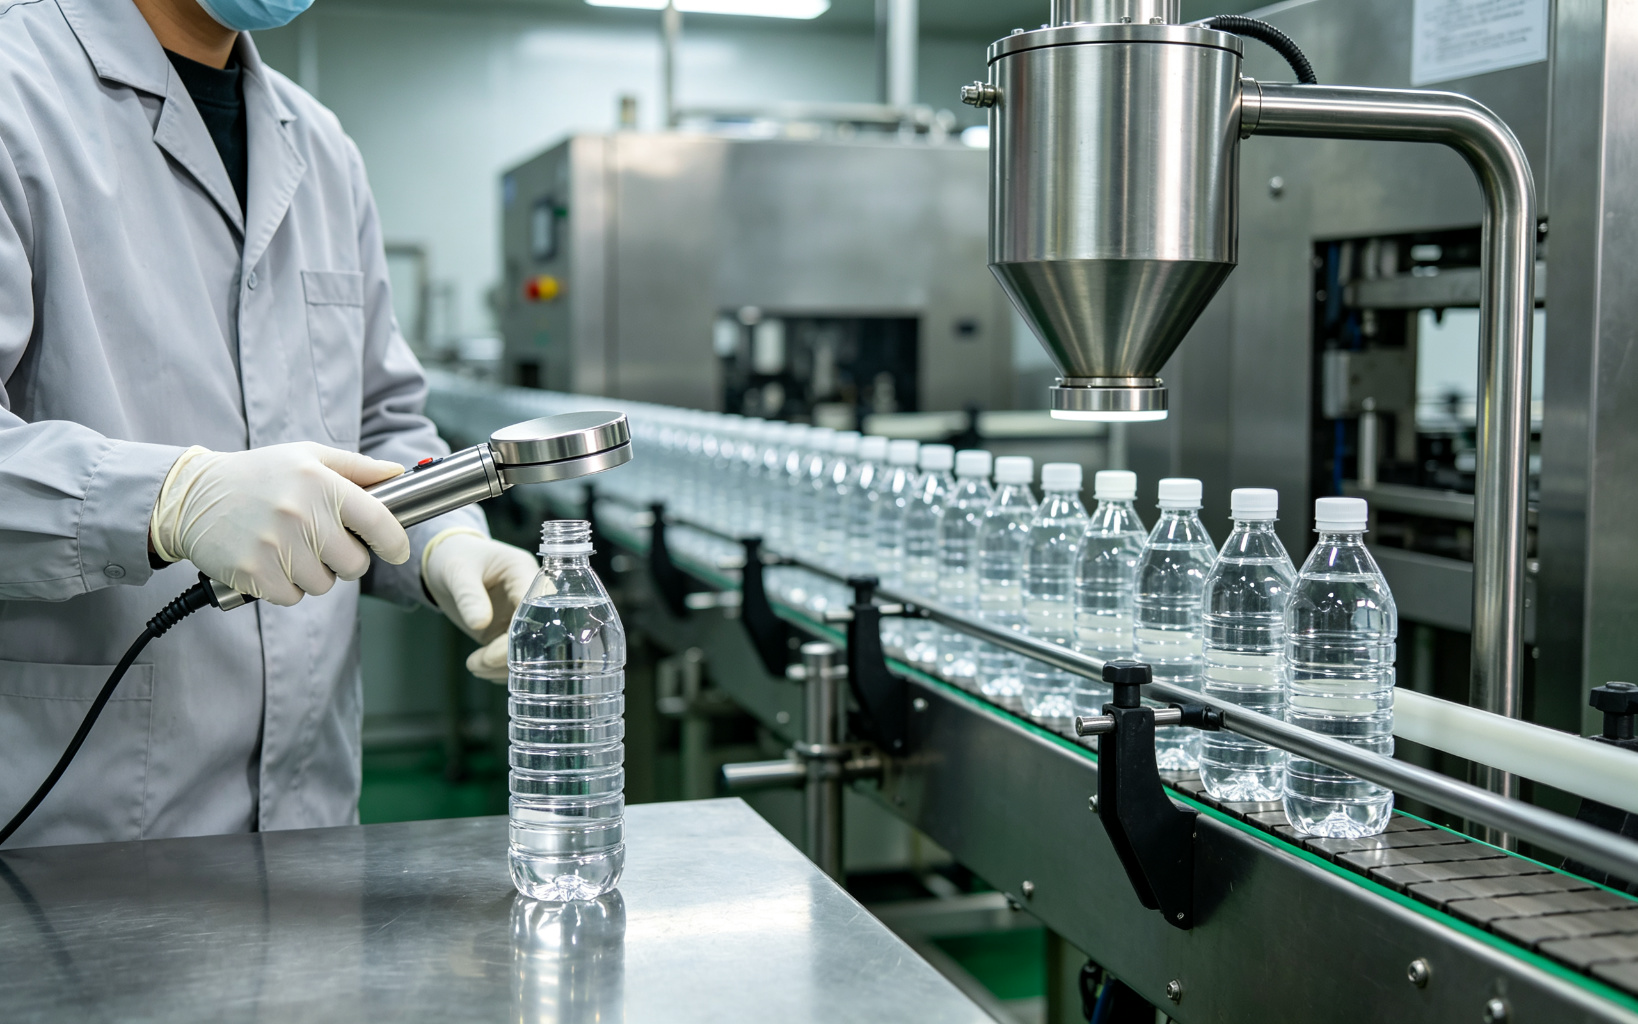
Eine industrielle Induktionsversiegelungsmaschine hat vier Grundblöcke: einen Hochfrequenz-Generator (die Stromversorgung), eine Kupfer-Induktionsspule, geformt auf Ihren Verschlussdurchmesser, einen Förderer oder ein Schaltwerk, das jede Flasche unter die Spule bringt, und eine Steuerung, die Leistung, Zeit und Kopf-Abstand vorgibt. Die Unterschiede zwischen den Modellen liegen fast alle im Durchsatz und darin, wie die Flasche zur Spule gelangt. SUNAURA baut sowohl kontinuierliche als auch Hand-Plattformen auf derselben Generator-Elektronik, was Feld-Nachrüstungen unkompliziert macht, wenn eine Linie wächst.
Kontinuierliche Inline-Systeme
Kontinuierliche Induktionssiegelierer werden über einen vorhandenen Förderer montiert. Flaschen laufen mit Linienge schwindigkeit unter einer Ring- oder Flachspule vorbei, während der Generator kontinuierlich läuft — kein Start/Stopp pro Flasche. Die Leistung liegt bei 1–5 kW für typische kontinuierliche Modelle, mit Hochleistungsgeräten (5–10 kW+) für große Gläser, dickwandige Behälter oder schnelle Linien über 200 BPM. Das ist, was Sie auf eine bereits laufende Abfülllinie schrauben. Kombinieren Sie sie mit unseren Fördererlösungen, die Ihnen einen geraden, stabilen, zentrierten Lauf unter der Spule geben — eine Flasche, die seitlich unter dem Siegelkopf wandert, ist eine Flasche mit halbversiegeltem Rand. Die gesamte Induktionsversiegelungsmaschinen-Palette finden Sie auf unserer Produktseite, einschließlich des für 28–89 mm-Verschlüsse konfigurierten PET-Flaschen-Induktionssiegelierers.
Hand- und Tischgeräte
Ein Hand-Induktionssiegelierer ist ein Stab: Sie halten die Siegelspitze über eine verschlossene Flasche, drücken den Auslöser, und die Spule wird für einen fest eingestellten Timer bestromt. Die Leistung liegt meist bei 0,5–2 kW, der Durchsatz bei wenigen hundert bis etwa 1.000 Flaschen pro Schicht, und der Bediener bewegt sich von Flasche zu Flasche. Diese eignen sich für F&E-Labore, Kurzläufe, Lohnabfüllung oder Linien unter ~30 BPM. Sie sind auch das richtige Werkzeug, wenn Sie nur eine Induktionsversiegelungsmaschine für pharmazeutische Flaschen in einem Kleinraum-GMP-Raum brauchen und keinen vollen Förderer rechtfertigen können, oder wenn Sie gelegentliche SKUs eines Co-Packers versiegeln, die keine Inline-Hardware verdienen.
| Parameter | Kontinuierlicher Inline-Siegelierer | Hand- / Tischsiegelierer |
|---|---|---|
| Typische Leistung | 1–5 kW (bis 10 kW+ für große Gläser) | 0,5–2 kW |
| Realistischer Durchsatz | 30–300+ Flaschen/Minute, abgestimmt auf die Linienge schwindigkeit | ~10–40 Flaschen/Minute, bedienerabhängig |
| Verschluss- / Halsbereich | 20–200 mm, Spule je SKU gewechselt | 20–100 mm mit wechselbaren Spitzen |
| Linienintegration | Wird über vorhandenen Förderer montiert; braucht zentrierten Lauf | Tischgerät, keine Integration nötig |
| Am besten geeignet | Stabile Läufe: Lebensmittel, Pharma, Chemie | F&E, Kurzläufe, Pilotchargen |
| Konsistenz | Wiederholbare Leistung/Zeit an jeder Flasche | Abhängig von Bediener-Platzierung und Verweilzeit |
Kritische Parameter: Leistung, Zeit und Flaschenmaterial
Die meisten Ingenieure verkennen dies beim ersten Lauf. Sie drehen die Leistung auf Maximum, drücken Start und wundern sich, warum die Dichtung entweder schwach ist (lässt sich flächig abziehen) oder durchgebrannt (Folie geschmolzen, Verschlussdeckel verzogen). Drei Zahlen entscheiden über das Ergebnis: Spulenleistung, Verweilzeit und der Abstand zwischen Spulenfläche und Verschlussdeckel. Steht auch nur eines daneben, retten die beiden anderen Sie nicht.
Leistungs- und Abstandseinstellungen
Die Startregel ist niedrig und langsam. Für einen Standard-28-mm-PET-Verschluss gilt: Ein 1,5-kW-Kontinuierlicher, der mit 40–60 % Leistung 0,4–0,6 Sekunden läuft, landet typischerweise in einem guten Fenster. Stellen Sie den Abstand auf 3 bis 5 mm ein — zu nah und Sie riskieren Lichtbogen und Überhitzung des Verschlussdeckels; zu weit und das Feld koppelt schwach, die Dichtung läuft kalt. Induktionsversiegelungs-Temperatureinstellungen werden nicht direkt am HMI eingegeben; Sie stellen Leistung und Zeit ein, und die PE-Schicht zeigt Ihnen (durch sauberes Abziehen), ob die Liner-Grenzfläche 130–180 °C erreicht hat. Bauen Sie einen kleinen DOE auf — Leistung 40/50/60 %, Zeit 0,4/0,5/0,6 s — ziehen Sie pro Kombination fünf Dichtungen ab, und Sie sind in einer halben Stunde fertig.
Wenn sich PET, HDPE und Glas unterschiedlich verhalten
PET dichtet sauber, weil seine Oberflächenenergie hoch ist und es geschmolzenes PE gut benetzt. HDPE ist rutschiger und braucht etwas heißere, etwas längere Verweilzeit — sonst lässt sich die Folie flächig abziehen mit einem glänzenden, unbenetzten Rand. PP liegt dazwischen. Glas verbindet sich mit Standard-PE überhaupt nicht; auf Glasgläsern brauchen Sie einen Folien-Liner mit einer speziellen, auf die Glaszusammensetzung abgestimmten Heißsiegellack-Schicht, und die Linienge schwindigkeit sinkt meist, weil die Glasmasse Wärme abführt. Wenn Sie das Harz zwischen Produktläufen wechseln, wiederholen Sie die Siegelentwicklung, statt der alten Rezeptur zu vertrauen. Halten Sie bei Pharma-L您 die Siegelvalidierungsaufzeichnungen auf die Sterilbarriere-Erwartungen der ISO 11607 abgestimmt, und bestätigen Sie, dass die Liner-Materialien die FDA-Leitlinie für lebensmittelkontaktierende Verpackungen für das jeweilige Produkt erfüllen.
Häufige Siegeldefekte und ihre Behebung
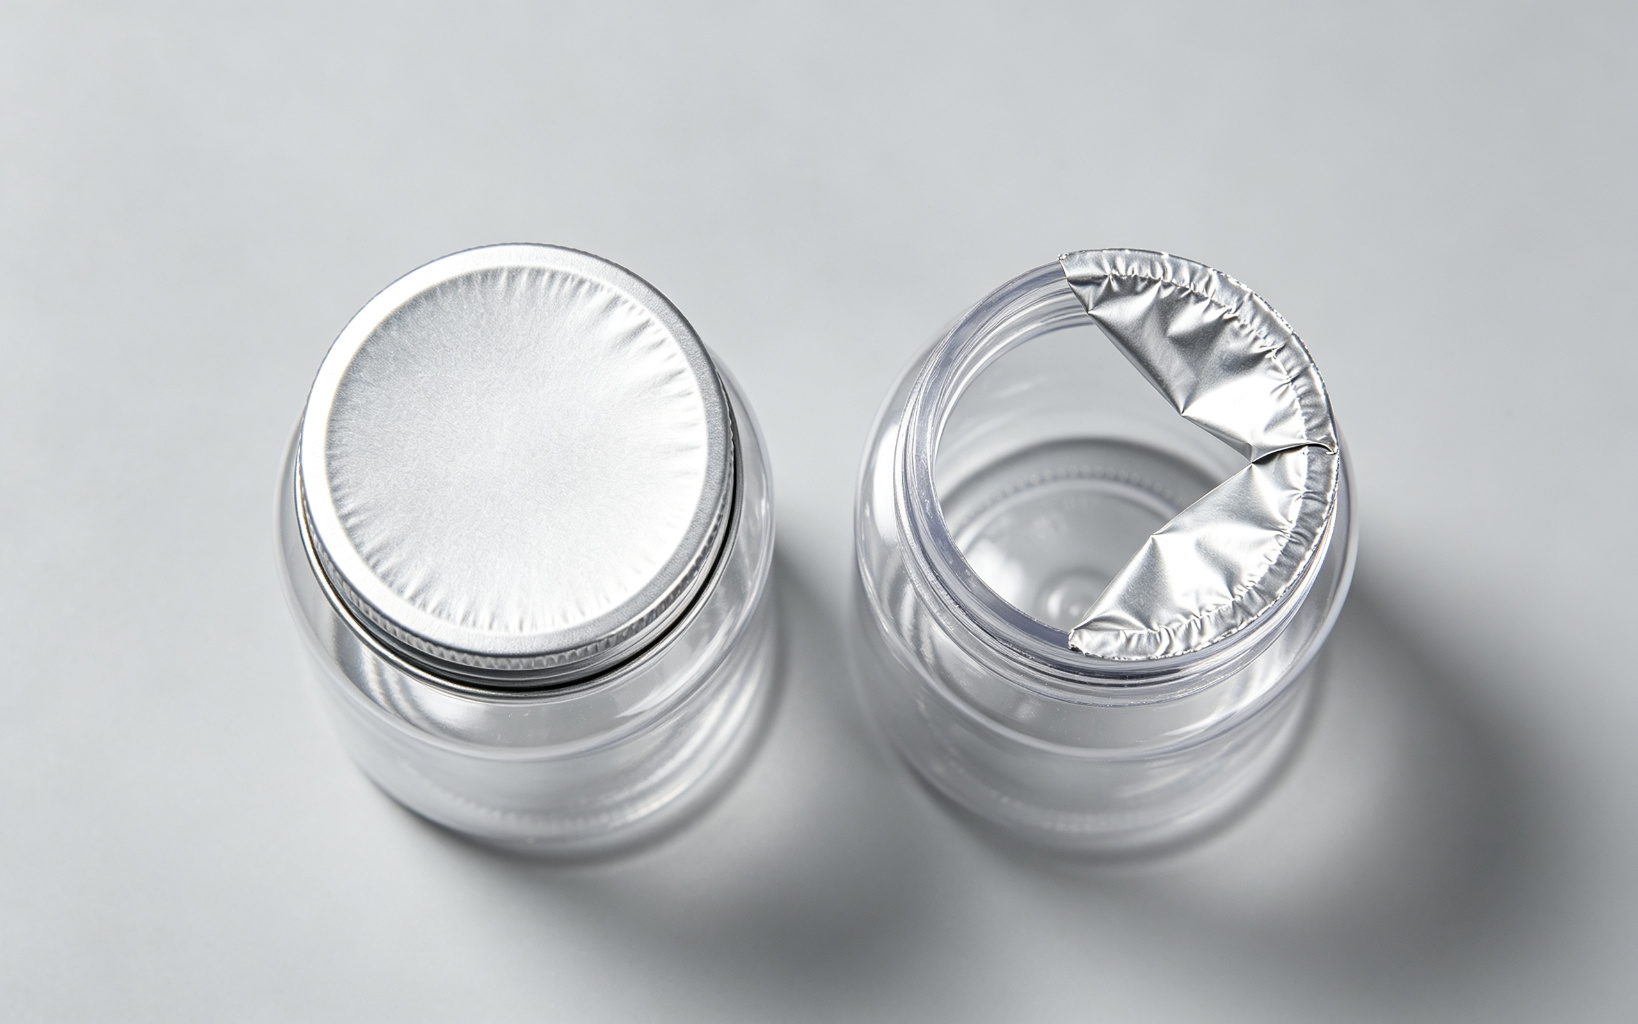
Das Knifflige ist, dass viele Defekte wie „schlechte Liner“ aussehen, obwohl es eigentlich ein Einstellproblem ist. Ziehen Sie zehn fehlerhafte Dichtungen aus Ihrem Ausschussbehälter, und Sie finden meist eine Ursache, nicht zehn. Wo Leute falsch liegen, ist, den Liner-Lieferanten zu beschuldigen, bevor sie Leistung, Abstand und Verschluss-Drehmoment geprüft haben.
| Defekt | Wahrscheinliche Ursache | Abhilfe |
|---|---|---|
| Folie lässt sich sauber abziehen, Rand unberührt | Zu wenig Leistung oder zu kurze Verweilzeit; Verschluss-Drehmoment zu niedrig, Liner schwebt über dem Rand | Leistung um 10–15 % erhöhen oder 0,1 s hinzufügen; Verschluss-Drehmoment auf 8–15 in-lb für 28-mm-Verschlüsse einstellen |
| Gefaltete oder partielle Dichtung um den Rand | Flasche wandert auf dem Förderer; Verschluss außermittig; Spulenabstand ungleichmäßig | Förderer neu führen, Spule zentrieren, Sternrad-Abstand prüfen |
| Verschlussdeckel verfärbt / Folie durchgebrannt | Zu viel Leistung; Abstand zu klein; Spule zu nah am Verschluss | Leistung um 10–15 % senken, Abstand auf 4–5 mm erhöhen, Verweilzeit verkürzen |
| Dichtung sieht gut aus, leckt aber im Falltest | Liner-PE-Harz falsch für Ihre Flasche; kaltes Produkt kühlt den Rand ab | Liner-Güte an das Flaschenharz anpassen; Produkt vorwärmen oder Linie verlangsamen |
| Mal gute, mal schlechte Dichtungen | Netzspannungseinbruch; lose Spulenleitung; Flaschenhöhen-Variation | Netzstabilisator und Spulenklemmung prüfen; konstante Hals Höhe verifizieren |
Häufig gestellte Fragen
Wie entscheide ich zwischen kontinuierlichem Induktionssiegelierer und Handgerät?
Rechnen Sie mit Flaschen pro Stunde. Hält Ihre Linie eine volle Schicht lang stabil bei 30 BPM oder mehr, nehmen Sie kontinuierlich — die Rückzahlung durch reduzierte Leckage kommt meist innerhalb von sechs Monaten. Wenn Sie unter ~1.000 Flaschen pro Tag versiegeln, kurze SKUs fahren oder ein neues Produkt in der F&E validieren, rechnet sich ein Handstab an einem Wochenende und kann später immer in den Laboreinsatz übergehen.
Mit welchen Induktionsversiegelungs-Temperatureinstellungen soll ich starten?
Sie stellen die Temperatur nicht direkt ein. Sie stellen die Ausgangsleistung (meist 40–70 % an einem 1,5-kab-Gerät für 28-mm-Verschlüsse) und die Verweilzeit (0,3–0,8 s) ein. Die Liner-Grenzfläche erreicht typischerweise 130–180 °C, genug, um die PE-Siegelschicht zu schmelzen, ohne das PET weich werden zu lassen. Bestätigen Sie das Ergebnis mit einem Abzugstest, nicht mit einem Thermometer — ein sauberer Abzug, der einen durchgehenden PE-Film auf dem Rand hinterlässt, ist Ihr wahres Ziel.
Kann ich Glasflaschen induktionsversiegeln?
Ja, aber nicht mit einem Standard-PET-Liner. Glas braucht einen Folien-Liner mit einem für Glas formulierten Heißsiegellack, und Sie fahren meist 20–40 % mehr Verweilzeit, weil die Glasmasse Wärme vom Rand abführt. Rechnen Sie damit, die Linie leicht zu verlangsamen. HDPE- und PP-Gläser sind einfacher — bestätigen Sie nur, dass die Liner-Güte zum Harz passt.
Wie verifiziere ich, dass die Dichtung wirklich hermetisch ist?
Drei preiswerte Prüfungen decken 95 % der Aufgabe ab: visueller Abzugstest (Folie muss als eine Scheibe abgehen, mit PE vollflächig am Rand benetzt), ein Vakuum- oder Druckabfalltest an einer Stichprobe und ein Falltest aus 1,2 m auf Beton. Für Pharma protokollieren Sie Leistung und Zeit jeder Charge, damit Sie den Validierungsweg haben, den Regulatoren erwarten. Besteht eine Flasche alle drei, ist sie hermetisch.
Nächster Schritt: Dimensionieren Sie Ihren Induktionssiegelierer mit unseren Ingenieuren
Wenn Sie einen industriellen Induktionssiegelierer für Ihre Linie dimensionieren, können unsere Ingenieure Sie durch die Rechnung führen. Schicken Sie uns Ihre Flaschenspezifikationen — Halsdurchmesser, Harz, Verschlussart, Ziel-Flaschen pro Minute und Produkttemperatur — und wir kommen mit einem empfohlenen Modell, einer Start-Leistungs/Zeit-Rezeptur und einem realistischen SUNAURA-Induktionssiegelierer-Preis zurück, bevor Sie Hardware kaufen. Jedes Gerät wird in unserem 48.000 m²-Werk in Qingdao gebaut, CE- und ISO-9001-zertifiziert, 48 Stunden Dauerlauf vor dem Versand getestet und mit 12-monatiger Gewährleistung abgesichert. Senden Sie Ihre Spezifikationen an [email protected], und wir antworten innerhalb eines Werktags.
Engineering-Referenz: Leistung, Kopfgröße und Linienge schwindigkeits-Abgleich
Sobald Sie vom Handstab auf einen Inline-Siegelierer wechseln, ist der häufigste Dimensionierungsfehler, einen für den Verschlussdurchmesser zu kleinen Kopf zu wählen. Ein 1,5 kW-Kopf, der einen 28 mm-PET-Verschluss bei 60 BPM sauber siegelt, kämpft an einem 89 mm-Soßenglas selbst bei 20 BPM, weil die Spule genug Energie liefern muss, um eine viel größere Folien-Scheibe in derselben 0,5–1 s-Verweilzeit zu heizen. Wir dimensionieren Köpfe nach drei Zahlen gemeinsam: Verschlussdurchmesser, Ziel-Flaschen pro Minute (BPM) und Produkt-/Behältertemperatur. Liegt eine davon außerhalb der Hüllkurve des Kopfes, tauschen Sie Durchsatz gegen Siegelqualität — an einer Lebensmittel- oder Pharma-Linie ist das kein akzeptabler Tausch.
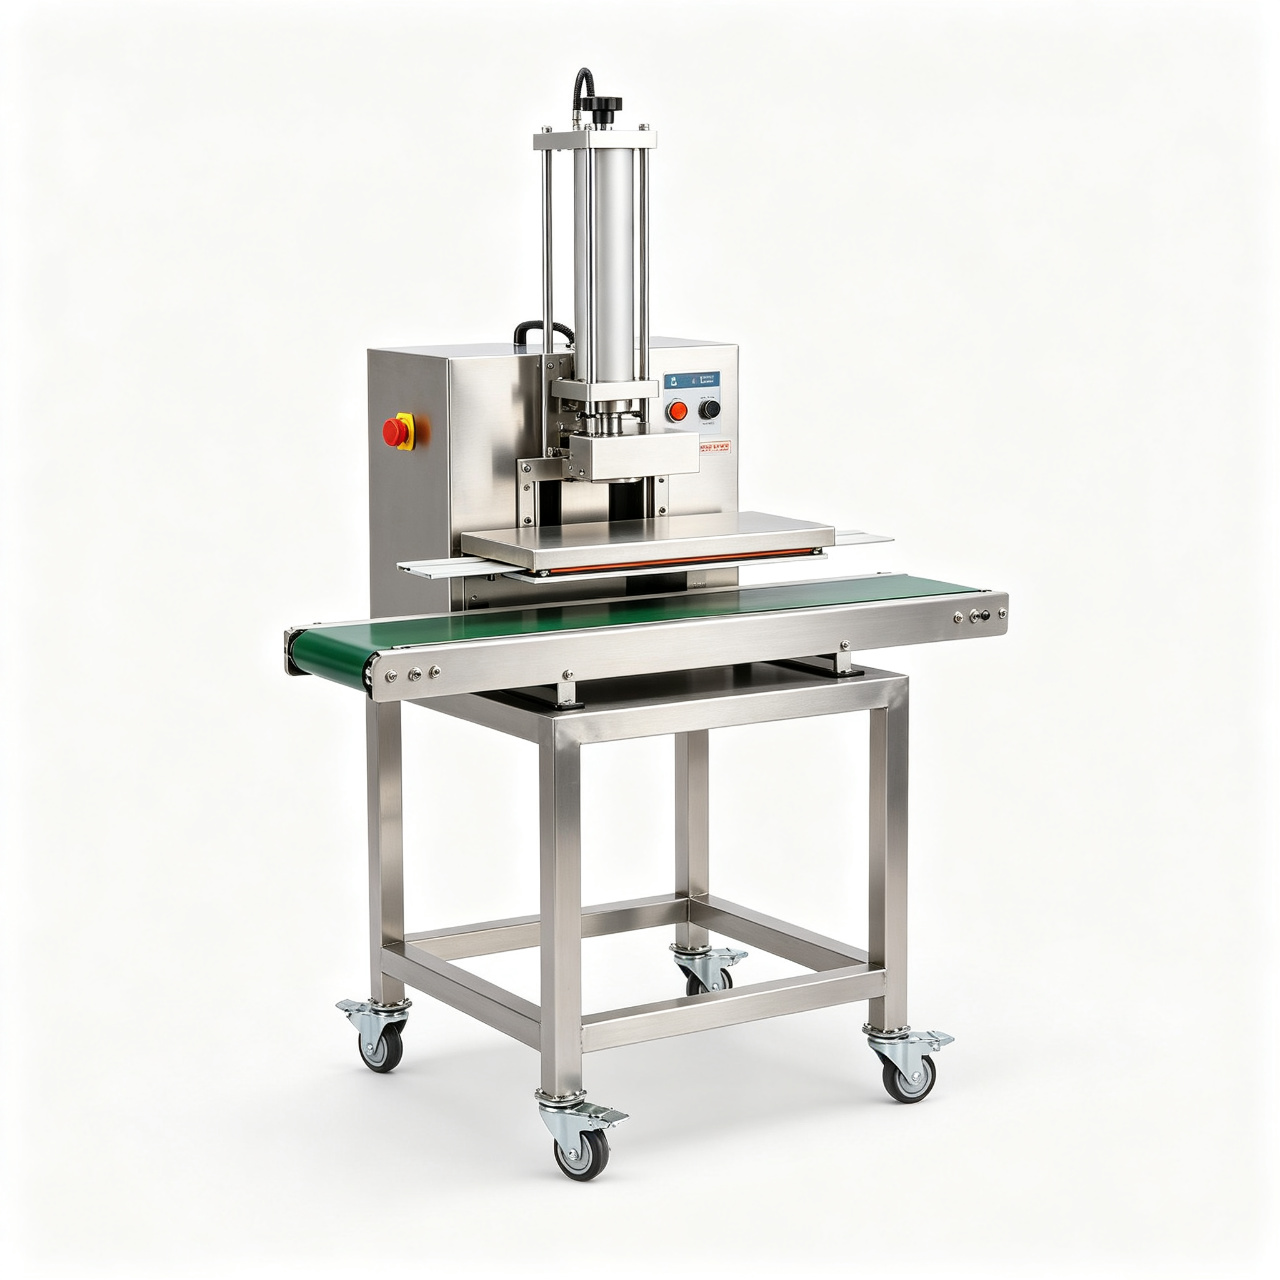
Die Tabelle unten ist der Startpunkt, den wir Kunden während 72-stündiger FAT-Läufe in unserem 48.000 m²-Werk in Qingdao an die Hand geben. Das sind keine Marketing-Zahlen — sie spiegeln wider, was eine volle Schicht mit echtem Produkt, echten Flaschen und einem Umgebungstemperaturhub von 3 °C übersteht. Die exakte BPM hängt von Liner-Dicke, Harz und Produkttemperatur ab, also behandeln Sie die rechte Spalte als eine Deckengröße, von der Sie in der Siegelentwicklung zurückgehen, nicht als eine Spezifikation, die Sie bis zum Limit fahren.
| Kopf-Leistung | Verschluss- / Halsdurchmesser | Max. Linienge schwindigkeit (typisch) | Einsatz an der Abfülllinie |
|---|---|---|---|
| 1,5 kW (luftgekühlt) | 20–50 mm | bis 40–50 BPM | Pharma-Sirupe, Tropfflaschen, kleine Kosmetik-Fläschchen |
| 2,0 kW (luftgekühlt) | 20–65 mm | bis 60–80 BPM | Lebensmittelgläser, Würzsaucen, Shampoo, 500 ml-Getränke |
| 3,0 kW (luftgekühlt) | 30–89 mm | bis 100–120 BPM | Speiseöl, Molkerei, große Nahrungsergänzungsflaschen |
| 5,0 kW (wassergekühlt) | 50–120 mm | bis 150 BPM | 1 l-Soßengläser, Erdnussbutter, 1 l-Motorenöl |
| 8,0 kW (wassergekühlt) | 89–200 mm | bis 200 BPM+ | Gallonen-Krüge, 5 l-Eimer, Hobbocks, große Wannen |
Faustregel: Dimensionieren Sie den Kopf für den größten Verschluss Ihrer Linie, und reduzieren Sie dann um 20–30 %, damit Sie den Generator nicht an jeder Flasche mit 100 % Auslastung fahren. Ein Kopf, der dauernd am Maximum hängt, ist ein Kopf, dessen Ausgang driftet, sobald sich die Spule erhitzt — das zeigt sich als schwache Verbindungen in der vierten Schichtstunde.
Spulendurchmesser vs. Verschlussdurchmesser
Die Kupferspule (der Siegelkopf) ist auf Ihren Verschluss geformt. Als Startpunkt sollte der Spulen-Innendurchmesser 3–8 mm größer als der Verschlussdurchmesser sein — klein genug, dass das Feld eng mit der Folie koppelt, groß genug, dass der Verschlussdeckel bei höheren Verschlüssen die Spule nicht physikalisch berührt. Fahren Sie eine Mehr-SKU-Linie mit Verschlüssen von 28 mm bis 63 mm, planen Sie zwei oder drei wechselbare Köpfe statt einer Kompromiss-Spule; eine Kompromiss-Spule siegelt den mittleren Verschluss gut und die Extrema schlecht. Dies dokumentieren wir in der Linien-Erweiterungs-Referenz, die wir für Kunden zusammengestellt haben, die eine zweite SKU auf einen vorhandenen Siegelierer nachrüsten.
Material- und Behälter-Verträglichkeit
Induktionsversiegelung (oder Liner-Versiegelung, wie sie an der Linie oft genannt wird) funktioniert nur, weil die Folien-Scheibe leitfähig ist. Wenn der Flaschenrand von der Heißsiegel-Schicht auf der Rückseite dieser Folie nicht benetzt werden kann, rettet Sie keine kW-Zahl. Wir sehen mehr Linien durch einen Behälterwechsel verzögert als durch ein Generatorproblem. Die kurze Verträglichkeitsliste unten ist, was wir Kunden in der Siegelentwicklung durchgehen.
| Behälter / Liner | Induktionssiegel-Verhalten | Worauf zu achten ist |
|---|---|---|
| PET-Flasche + Standard-PE-Folienliner | Ausgezeichnet. Geringste Leistung, schnellste Linie. | Dünnwandiges PET (<0,25 mm) kann den Hals verformen, wenn die Verweilzeit lang ist; bei 0,3–0,5 s starten. |
| HDPE-Glas + Standard-PE-Liner | Gut, braucht aber heißigere/längere Verweilzeit. | HDPE-Oberflächenenergie ist niedrig. Zeit um 15–20 % erhöhen oder zu einem coronabehandelten Liner wechseln. |
| PP-Glas + Polyolefin-Liner | Funktioniert mit der richtigen Liner-Güte. | Laufen Sie keinen Standard-PE-Liner auf PP — er lässt sich flächig abziehen. Spezifizieren Sie eine PP-spezifische Siegelschicht. |
| Glasglas + lackbeschichtete Folie | Funktioniert, aber die Linienge schwindigkeit sinkt um 20–40 %. | Die Glasmasse führt Wärme ab. Verwenden Sie lackbeschichtete Folie, nicht PE, und rechnen Sie mit längerer Verweilzeit. |
| Metalldose / Metallhals | Nicht für Induktionsversiegelung geeignet. | Der Metallhals heizt sich selbst auf, bildet Lichtbögen und verzieht den Verschluss. Verwenden Sie einen Twist-off-/Kronenverschluss. |
| Nur Schaumliner (keine Aluminiumfolie) | Induktion kann überhaupt nicht funktionieren. | Es gibt keine leitfähige Schicht zum Heizen. Wechseln Sie zu einem Folienlaminat-Liner, bevor Sie den Siegelierer beschuldigen. |
Die zwei Ausfallmodi, wegen derer wir am häufigsten gerufen werden, sind (a) ein Kunde, der ohne erneute Siegelentwicklung von PET auf HDPE wechselt, und (b) ein Glasglas, das versehentlich mit einem PET-Liner bestellt wurde. Beide zeigen sich als sauberer Abzug, der den Rand trocken hinterlässt. Beide werden durch Änderung der Liner-Spezifikation behoben, nicht durch Erhöhen der Leistung.
Felddiagnose: Durchbrennen, Flash und schwache Verbindungen
Die frühere Defekt-Tabelle deckt die fünf Symptome ab, die Sie an der Linie sehen; dieser Abschnitt behandelt dieselben Liner-Siegelprobleme aus der QA-Perspektive. Dieser Abschnitt geht eine Tiefe ebene, denn in der Produktion ist der Unterschied zwischen Durchbrennen und einer schwachen Verbindung der Unterschied zwischen einer ausgeschiedenen Flasche und einer undichten, die ins Regal des Kunden gelangt. Die Siegelintegrität bei einem abgefüllten Produkt ist ein QA-Gespräch, nicht nur eines des Bedieners — wir lehren dies bei der Inbetriebnahme an jeder von uns ausgelieferten Linie.
| Defekt | Was Sie am Rand sehen | Ursache | Gegenmaßnahme |
|---|---|---|---|
| Durchbrennen | Folie gelocht, Verschlussdeckel braun verfärbt / blasig | Leistung zu hoch, Abstand <2 mm, Verweilzeit zu lang, oder Spule passt nicht zum Verschluss | Leistung um 15–20 % senken, Abstand auf 4–6 mm erhöhen, Verweilzeit verkürzen; Spulen-Innendurchmesser verifizieren |
| Unvollständige Dichtung | Abzugstest zeigt einen unverbundenen Bogen, meist an der Halsrückseite | Flasche außermittig unter der Spule, Liner im Verschluss verrutscht, Verschluss-Drehmoment zu niedrig | Förderer neu führen, Spule zentrieren, prüfen, dass der Liner flach aufliegt, Verschluss-Drehmoment 8–15 in-lb für 28 mm einstellen |
| Gefalteter Liner | Folie gekräuselt, nicht flach am Rand; sichtbare Falten unter dem Verschluss | Flasche wandert, Verschluss schief aufgesetzt, Liner-Durchmesser etwas zu groß | Seitführungen / Sternrad einbauen, Ausrichtung des Verschließerfutters prüfen, korrekten Liner-Durchmesser spezifizieren |
| Flash / Herausquellen | PE-Perle quillt auf den Außenhals; klebriger Rand | Zu lange Verweilzeit, Verschluss überdreht, Liner zu dick | Verweilzeit um 0,1–0,2 s reduzieren, Verschluss-Drehmoment senken, zu dünnerem Folien-/PE-Aufbau wechseln |
| Schwache Verbindung | Folie lässt sich sauber als Blatt abziehen, ohne PE-Rückstand am Rand | Liner-Güte falsch für das Harz, kaltes Produkt kühlt den Rand, Hals mit Produkt verunreinigt | Liner an das Flaschenharz anpassen, langsame Linie vorwärmen, Halsreiniger / Luftmesser vor den Verschließer einbauen |
Wenn eine Linie gemischte Ergebnisse meldet — einige Flaschen dichten, andere nicht, ohne erkennbares Muster — ist die Ursache fast nie der Siegelierer. Es ist der vorgelagerte Verschließer, der inkonsistentes Drehmoment aufbringt, oder der Füller, der einen Produktfilm am Hals hinterlässt. Ziehen Sie zehn ausgeschiedene Flaschen und betrachten Sie drei Dinge: Verschluss-Drehmoment-Streuung, Hals-Sauberkeit und Flaschenhöhen-Konstanz. An einer gut eingestellten Linie ist die Induktionssiegelierer-Leistung das Letzte, was Sie ändern, nicht das Erste.
Integration an einer Füll-–Verschließ-Linie
Wo der Siegelierer in der Linie sitzt, ist wichtiger als Ingenieure annehmen, und es ist der größte Hebel zur Leckageverhütung bei abgefüllten Produkten. Die korrekte Position ist unmittelbar nach dem Verschließer und vor dem Etikettierer oder Datumskodierer. Stellen Sie ihn früher hin, ist der Verschluss noch nicht angezogen, also schwebt der Liner über dem Rand und Sie erhalten unvollständige Dichtungen. Stellen Sie ihn später hin — nach dem Etikettierer — und eine durchgebrannte Folie kann ein Kunststoffetikett verschoren, was ein hässlicher Ausschuss und ein verschwendetes Etikett bedeutet. Die Reihenfolge ist einfach: füllen, verschließen & anziehen (der Versiegelungsschritt), induktionsversiegeln, kodieren, etikettieren, kartonieren.
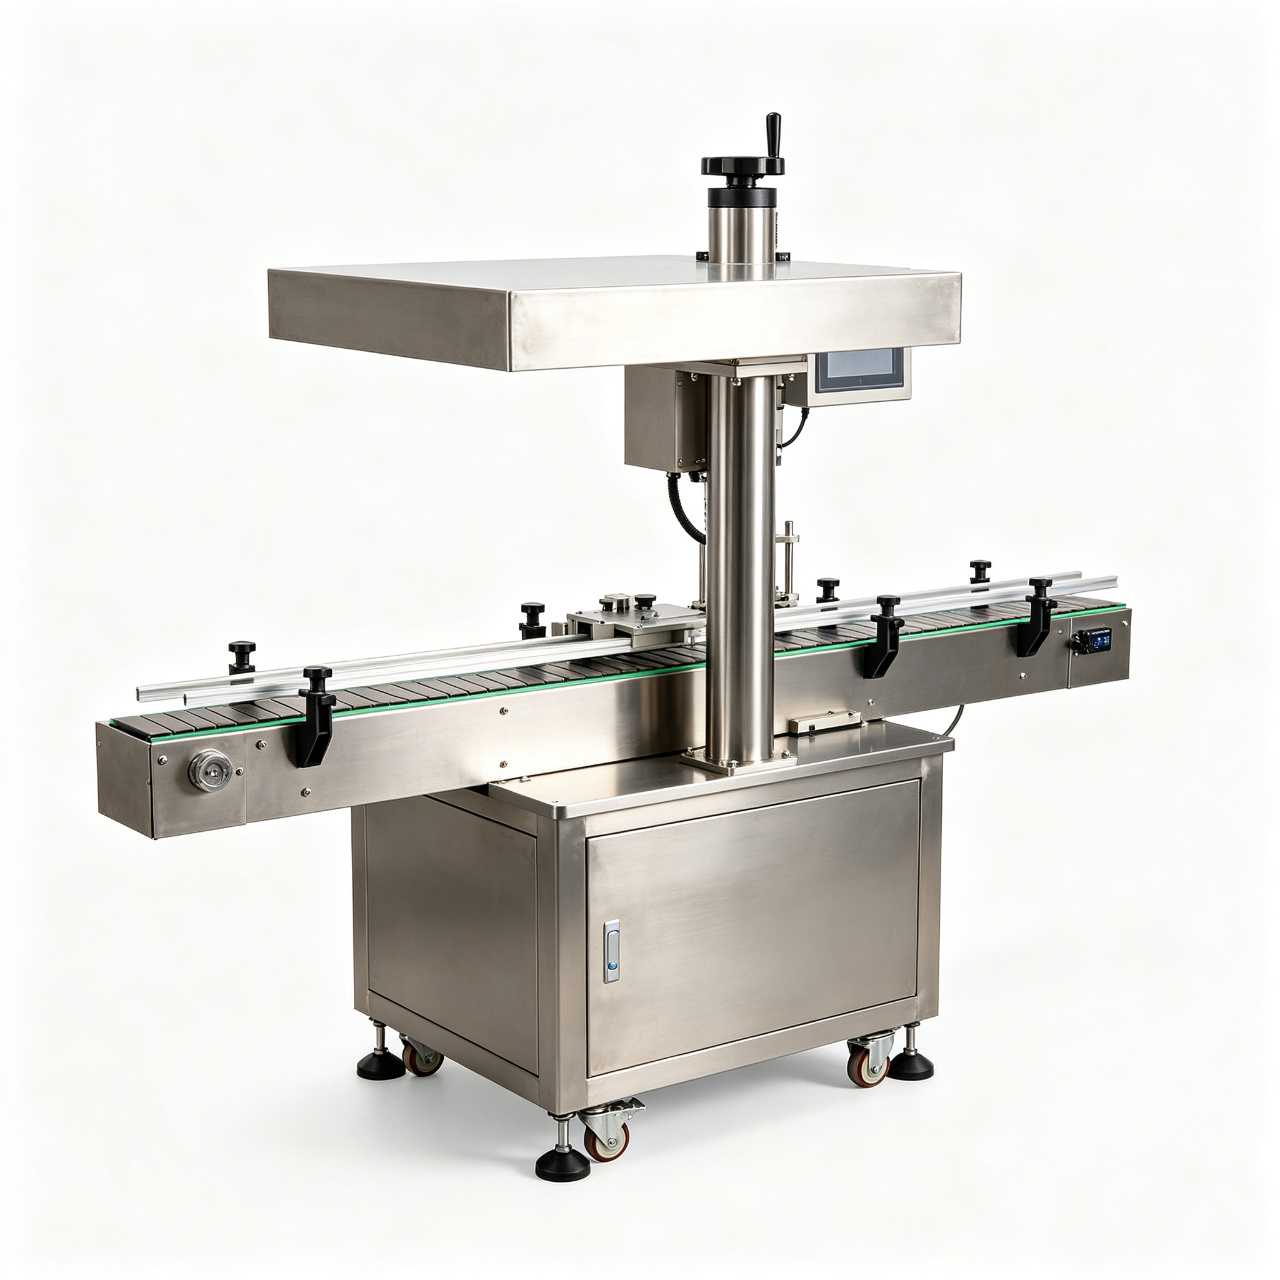
Drei Integrationsdetails verursachen die meisten Feldrückrufe, und alle drei sind beim ersten Mal preiswert richtig zu machen:
- Zentrierter Förderlauf. Die Flasche muss jedes Mal auf derselben Mittellinie unter der Spule laufen. Seitliches Wandern um nur 5 mm zeigt sich als partielle Dichtung auf einer Seite. Verwenden Sie Seitführungen oder einen Zahnriemen zwischen Verschließer-Auslauf und Siegelierer-Einlauf, nicht einen losen Rollenförderer.
- Flaschenhöhen-Sensor. Der Kopf sollte eine Keine-Flasche-/Falsch-Höhe-Verriegelung haben, damit die Leistung nicht bei einem fehlenden Verschluss oder einer zu hohen Flasche zündet. Das ist eine 30-minütige SPS-Anbindung und rettet eine ruinierte Spule.
- Ausschuss-Synchronisation. Binden Sie ein Vision- oder Drehmomentsignal in das Chargenprotokoll des Siegelierers ein, damit eine ausgeschiedene Flasche an derselben Station herausgezogen wird, unabhängig davon, welcher Defekt sie verursacht hat. Wir behandeln dies im Linienintegrationsleitfaden, den wir für mehrstationige Abfülllinien geschrieben haben.
Wenn Sie eine neue Linie bauen statt nachrüsten, spezifizieren Sie den Induktionssiegelierer zur gleichen Zeit wie die Flüssigfüller und Verschließmaschinen — Förderbreite, Kopfabstand und Sternrad-Abstand wirken zusammen. Der Verschließer insbesondere muss konsistentes Drehmoment liefern; wir haben einen Leitfaden zum Verschließdrehmoment, der das Drehmomentfenster aufschlüsselt, das Sie Ihrem Verschließer-Lieferanten vorgeben sollten. Eine Linie, die gut füllt und verschließt, aber schlecht siegelt, ist meist ein Verschließer-Problem, kein Siegelierer-Problem. Für eine größenordnungsmäßige Budgetierung zeigt unsere Kostenreferenz für Füll-–Verschließ-Linien, wie viel die Induktionsstation zum Gesamt-Capex der Linie beiträgt.
SunAura hat in unseren 18+ Jahren Füll-–Verschließ-–Siegel-Linien für den Export in über 100 Länder gebaut, jedes Gerät 72 Stunden Dauerlauf in Qingdao unter CE- und ISO-9001-Kontrollen vor dem Versand FAT-geprüft. Die Induktionsstation erfährt dieselbe Behandlung: Wir fahren echte Flaschen, echte Verschlüsse und echtes Liner-Material auf unserem Boden durch den Siegelierer, ziehen das Ergebnis ab und übergeben dem Kunden die Leistungs/Zeit-Rezeptur, bevor die Kiste das Ladedock verlässt.
Weitere Fragen zur Induktionsversiegelung
Welche Induktionssiegelierer-Leistung brauche ich für einen 38 mm-Verschluss bei 100 BPM?
Ein 3 kW-luftgekühlter Kopf ist die typische Abstimmung. Ein 2 kW-Kopf dichtet den Verschluss sauber, hält aber 100 BPM nicht, ohne zum Maximum zu driften, was spät in der Schicht schwache Verbindungen erzeugt. Dimensionieren Sie auf 3 kW hoch und reduzieren Sie auf 60–70 % Ausgang für eine stabile Rezeptur.
Kann ich Induktionsversiegelung ohne Förderer-Umbau in eine vorhandene Linie nachrüsten?
Fast immer ja. Der Siegelierer wird über einen Abschnitt des vorhandenen Förderers montiert; die einzige Förderer-Arbeit, die Sie meist brauchen, ist das Hinzufügen von Seitführungen, damit die Flasche zentriert unter der Spule bleibt. Die Kopfhöhe passt sich Ihrem Flaschenbereich an, und das Gerät fällt nach dem Verschließer ein. Die meisten Nachrüstungen passen an einem Wochenende.
Was ist der Unterschied zwischen luft- und wassergekühlten Induktionsköpfen?
Luftgekühlte Köpfe (typisch bis 3 kW) leiten Kühlluft über die Spule und laufen unbeaufsichtigt. Wassergekühlte Köpfe (5 kW und aufwärts) nutzen einen geschlossenen Wasserkreislauf, weil sie lang genug und heiß laufen, dass Luft die Wärme nicht abführen kann. Wenn Ihre Linie bei 3 kW gedeckelt ist, brauchen Sie keinen Kühler; wenn Sie Gallonen-Gläser versiegeln oder 150 BPM fahren, planen Sie den Wasserkreislauf ein.
Wie bestätigen Sie die Siegelintegrität in der Produktion, nicht nur im FAT?
Ziehen Sie alle 30–60 Minuten eine Stichprobe: ziehen Sie eine Flasche ab (Folie muss als eine Scheibe mit vollflächig am Rand benetztem PE abgehen), lassen Sie bei einer zweiten einen Vakuumabfalltest laufen, und lassen Sie eine dritte aus 1,2 m fallen. Protokollieren Sie Leistung, Zeit und Abstand für die Charge. An Pharma-Linien ist dieses Protokoll Teil des Validierungsberichts, den Regulatoren erwarten; an Lebensmittel-Linien ist es der schnellste Weg, eine Drift zu erkennen, bevor sie zum Feldleck wird.
