¿Qué es el sellado por inducción y por qué es importante?
Al terminar un turno largo de agosto, recorra una línea de llenado y encuentre en la paleta de devoluciones unos cientos de botellas PET que pierden por el tapón: el producto resbala por la rosca. El par de apriete del tapón es correcto. El revestimiento está en su sitio dentro del tapón. ¿Dónde está el fallo? Casi siempre, la estación de sellado de la línea nunca ha generado realmente una barrera hermética: se ha limitado a aplastar un disco de espuma. Si alguna vez se ha preguntado cómo funciona el sellado por inducción en una línea como la suya, la respuesta corta es que suelda un disco de aluminio directamente sobre el borde de la boca de la botella, y es una de las mejoras más rentables que puede incorporar una línea de llenado de líquidos o polvos.
El sellado por inducción es un proceso sin contacto que aplica una fina lámina de aluminio directamente sobre el borde de una botella de plástico (o de vidrio con revestimiento especial) después de colocar el tapón. El tapón sigue cumpliendo su función normal — retener el polvo, sujetar la cápsula de seguridad, dar agarre — pero el disco de aluminio se convierte en la verdadera barrera entre el producto y el exterior. Una vez sellada, la botella es hermética: sin camino de fugas, sin humedad que penetre, sin migración de oxígeno. Y el primero que gira el tapón encuentra una lámina rota, dañada: esa es la garantía antimanipulación que un simple revestimiento de espuma no puede simular.
Un sellado hermético que no se puede falsificar
Un revestimiento sensibles a la presión y un par de apriete según especificación ralentizan la evaporación durante un tiempo. No detienen la humedad que penetra por la rosca bajo vibración. Vimos a un fabricante farmacéutico en Jiangsu que, antes de pasar al sellado por inducción, perdía alrededor del 3 % de su producto llenado por fugas en el tapón — especialmente jarabes y suspensiones que subían por la rosca durante la caducidad de seis meses. Ese 3 % parece pequeño hasta que lo escala a una línea de 6.000 botellas por hora. El sellado hermético para envasado de alimentos y aplicaciones farmacéuticas es una expectativa regulatoria tanto como técnica: una vez que la lámina se fusiona con el borde, la botella se abomba por sí sola antes de que llegue a tener fugas por el sellado.
Dónde aparece en la línea de producción
Lo encuentra en botellas de aceite comestible, frascos de mantequilla de cacahuete, jarabes y comprimidos farmacéuticos, agroquímica, cosmética y aceite de motor — cualquier producto llenado que se apila sobre un palé. La estación de sellado de aluminio se sitúa después del taponado y antes de la codificación de fecha, por lo que rara vez exige una reconstrucción de la línea. La mayoría de los clientes instalan el sellador en un fin de semana y producen el lunes por la mañana.
La física: cómo la inducción electromagnética genera un sellado hermético
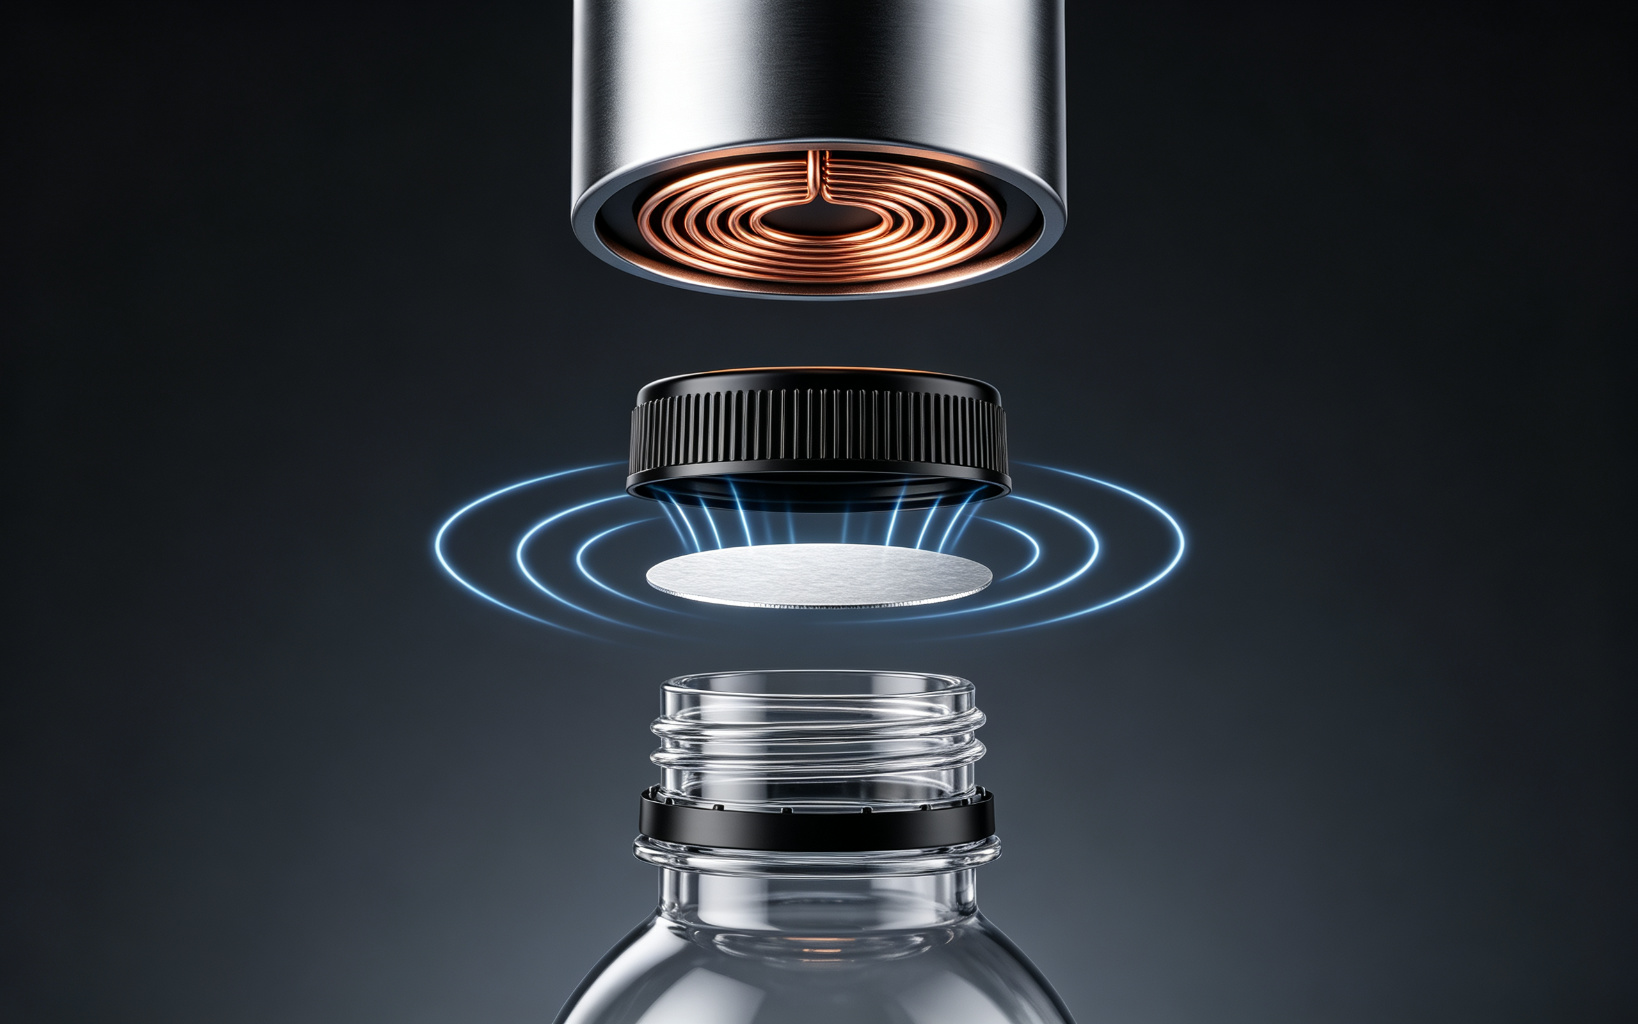
Esto es lo que ocurre realmente en fábrica. El cabezal de sellado contiene una bobina de tubo de cobre alimentada por un generador de alta frecuencia, típicamente 20–100 kHz. Cuando un tapón cerrado atraviesa la bobina, la corriente alterna genera un campo magnético alterno que se acopla a través del plástico del tapón directamente al fino disco de aluminio en el interior. El aluminio es conductor, por lo que el campo induce en la lámina corrientes circulares — corrientes de Foucault. Estas corrientes encuentran la resistencia del aluminio, que convierte la energía en calor — igual que una placa de inducción calienta una cacerola sin tocarla.
Corrientes de Foucault y la estructura de la lámina
El revestimiento del tapón no es una sola lámina. Es una lámina laminada, normalmente de tres capas: una capa superior de PET (o espuma) que protege la lámina, una fina lámina de aluminio puro en el centro que se calienta, y una capa inferior de PE termosellable que toca el borde de la botella. Las corrientes de Foucault calientan el aluminio en unos 0,5–2 segundos. Este calor funde la capa de PE inferior, que fluye y moja el borde de la botella mientras el tapón la presiona. En cuanto la botella abandona el campo, el PE se enfría y solidifica, pegando el disco de aluminio al borde. Esta estructura es la que permite que el sellado de aluminio funcione sobre plástico no conductor: el propio plástico no se calienta, solo la lámina — por eso se puede sellar una botella PET delgada sin deformar la rosca.
Por qué dura solo un segundo
El tiempo de permanencia total es breve. En una botella PET de 28–38 mm de cuello a 1.000–2.000 botellas/hora, la bobina está alimentada 0,3–0,8 segundos. En un frasco de 200 mm de diámetro — una garrafa de aceite de 5 litros o un cubo grande de suplemento — el tiempo de sellado típico es de 1,5–2,5 segundos, porque hay más superficie de lámina que calentar y más borde que mojar. La máquina nunca toca el tapón. Esa es la gracia de la inducción electromagnética: el calor nace en la propia lámina, sin contacto, sin juntas de desgaste y sin nada que limpiar entre lotes. Para una explicación más profunda de la ciencia de materiales, Packaging World mantiene un archivo técnico sobre diseño de revestimientos y geometría de bobinas en packworld.com.
Anatomía de una máquina de sellado por inducción
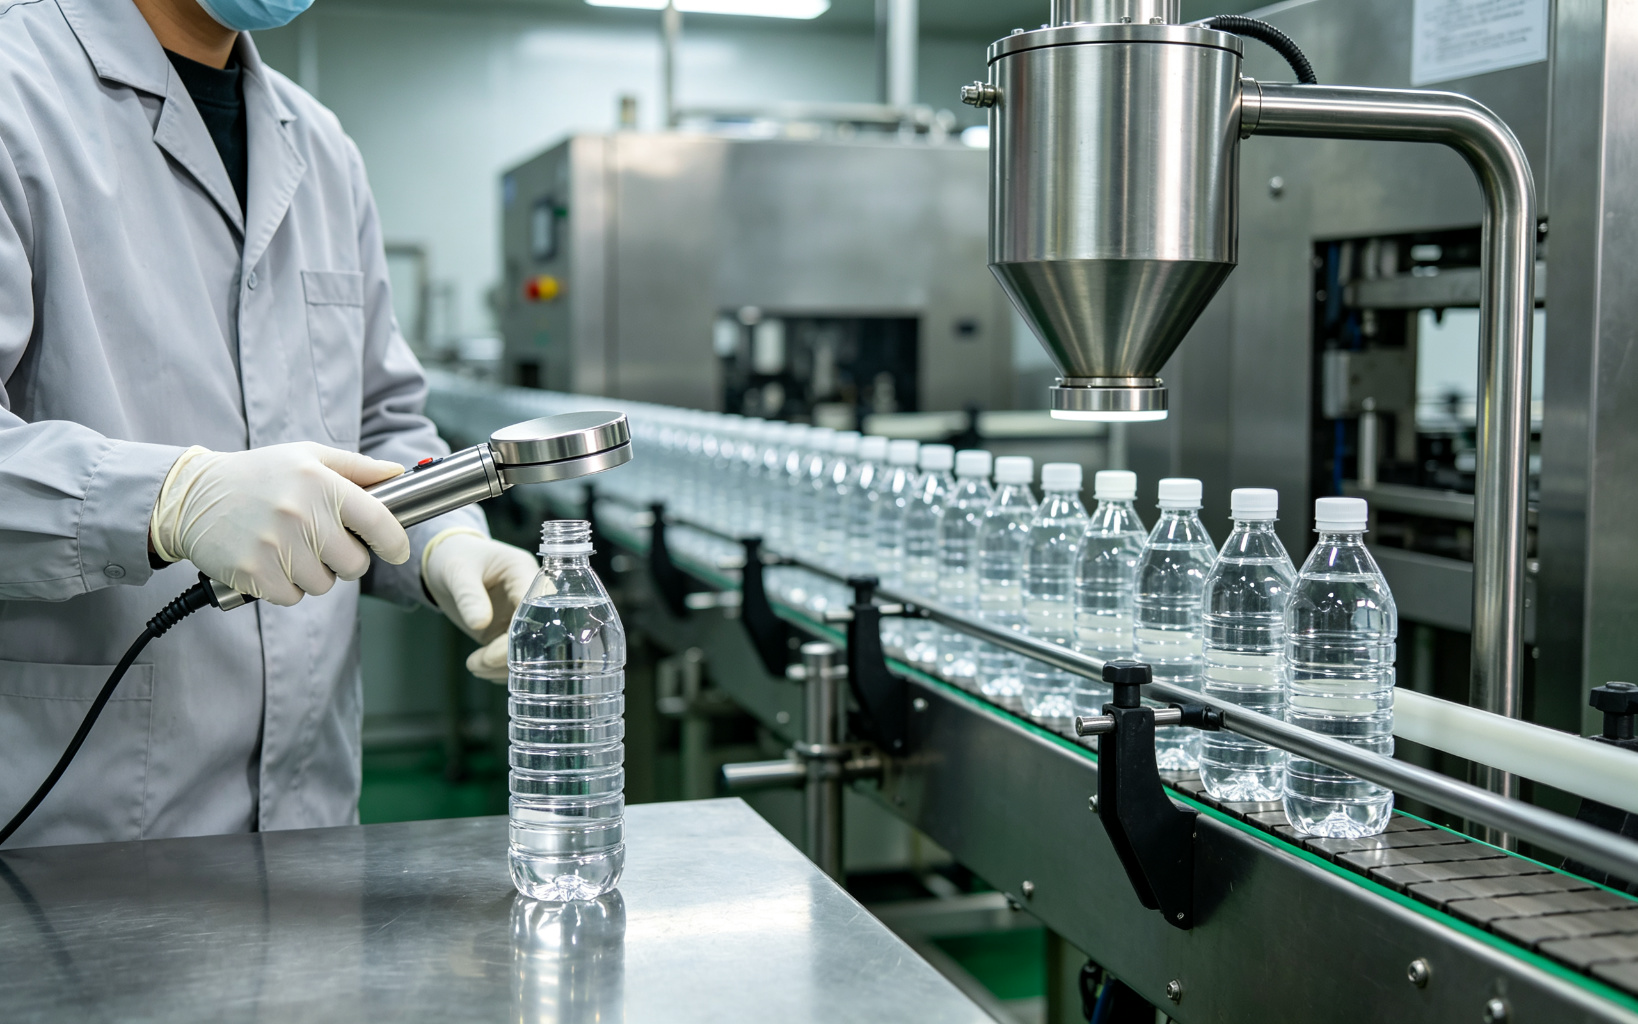
Una máquina industrial de sellado por inducción tiene cuatro bloques básicos: un generador de alta frecuencia (la fuente de alimentación), una bobina de inducción de cobre conformada al diámetro de su tapón, un transportador o estrella que coloca cada botella bajo la bobina, y un controlador que fija potencia, tiempo y distancia del cabezal. Las diferencias entre modelos están casi todas en el rendimiento y en cómo llega la botella a la bobina. SUNAURA fabrica tanto plataformas continuas como manuales sobre la misma electrónica de generador, lo que facilita las actualizaciones sobre la marcha cuando una línea crece.
Sistemas en línea continuos
Los selladores de inducción continuos se montan sobre un tramo del transportador existente. Las botellas pasan a la velocidad de la línea bajo una bobina anular o plana mientras el generador funciona en continuo — sin arranque/paro por botella. La potencia es de 1–5 kW para los modelos continuos típicos, con equipos de alta potencia (5–10 kW+) para frascos grandes, envases de pared gruesa o líneas rápidas de más de 200 BPM. Esto es lo que se atornilla sobre una línea de llenado ya en marcha. Combínelo con nuestras soluciones de transporte, que le dan un recorrido recto, estable y centrado bajo la bobina — una botella que se desplaza lateralmente bajo el cabezal es una botella con el borde medio sellado. La gama completa de máquinas de sellado por inducción está en nuestra página de producto, incluido el sellador de inducción para botellas PET configurado para tapones de 28–89 mm.
Equipos manuales y de sobremesa
Un sellador de inducción manual es una pistola: sostiene la punta de sellado sobre una botella cerrada, pulsa el disparador y la bobina se alimenta durante un tiempo fijo. La potencia suele ser de 0,5–2 kW, el rendimiento de unos cientos a unas 1.000 botellas por turno, y el operario se desplaza de botella en botella. Sirven para laboratorios de I+D, tiradas cortas, envasado por contrato o líneas por debajo de ~30 BPM. También son la herramienta adecuada cuando solo necesita una selladora de inducción para frascos farmacéuticos en una sala GMP de espacio reducido y no puede justificar un transportador completo, o cuando sella SKU ocasionales de un copacker que no merecen hardware en línea.
| Parámetro | Sellador en línea continuo | Sellador manual / sobremesa |
|---|---|---|
| Potencia típica | 1–5 kW (hasta 10 kW+ para frascos grandes) | 0,5–2 kW |
| Rendimiento realista | 30–300+ botellas/min, según la velocidad de línea | ~10–40 botellas/min, dependiente del operario |
| Rango de tapón / cuello | 20–200 mm, bobina cambiada por SKU | 20–100 mm con puntas intercambiables |
| Integración en línea | Se monta sobre el transportador existente; necesita recorrido centrado | Equipo de sobremesa, sin integración |
| Mejor para | Tiradas estables: alimentación, farmacia, química | I+D, tiradas cortas, lotes piloto |
| Consistencia | Potencia/tiempo repetibles en cada botella | Depende de la colocación y el tiempo del operario |
Parámetros críticos: potencia, tiempo y material de la botella
La mayoría de los ingenieros lo subestiman en la primera puesta en marcha. Giran la potencia al máximo, pulsan inicio y se preguntan por qué el sellado es débil (se despega en lámina) o quemado (lámina fundida, tapa deformada). Tres números deciden el resultado: potencia de bobina, tiempo de permanencia y distancia entre la cara de la bobina y la tapa. Si uno solo está fuera de rango, los otros dos no le salvarán.
Ajustes de potencia y distancia
La regla de arranque es baja y lenta. Para un tapón PET estándar de 28 mm: un equipo continuo de 1,5 kW que trabaje al 40–60 % de potencia durante 0,4–0,6 segundos suele caer en una ventana buena. Ponga la distancia entre 3 y 5 mm — demasiado cerca y se arriesga a arco eléctrico y sobrecalentamiento de la tapa; demasiado lejos y el campo se acopla débilmente, el sellado sale frío. Los ajustes de temperatura del sellado por inducción no se introducen directamente en el HMI: se fijan potencia y tiempo, y la capa de PE le muestra (con un despegue limpio) si la interfaz del revestimiento ha alcanzado 130–180 °C. Monte un pequeño DOE — potencia 40/50/60 %, tiempo 0,4/0,5/0,6 s — despegue cinco sellados por combinación y habrá terminado en media hora.
Cuando PET, HDPE y vidrio se comportan de forma distinta
El PET sella bien porque su energía superficial es alta y moja bien el PE fundido. El HDPE es más resbaladizo y necesita un tiempo de permanencia algo más caliente y largo — si no, la lámina se despega en lámina con un borde brillante sin mojar. El PP está en medio. El vidrio no se une con el PE estándar en absoluto; en frascos de vidrio necesita un revestimiento con una capa de barniz termosellable formulada para la composición del vidrio, y la velocidad de línea suele bajar porque la masa de vidrio disipa el calor. Si cambia de resina entre tiradas, repita el desarrollo de sellado en lugar de confiar en la receta antigua. En líneas farmacéuticas, mantenga los registros de validación de sellado alineados con las expectativas de barrera estéril de la ISO 11607, y confirme que los materiales de revestimiento cumplen la guía de FDA para envases en contacto con alimentos para cada producto.
Defectos de sellado frecuentes y su resolución
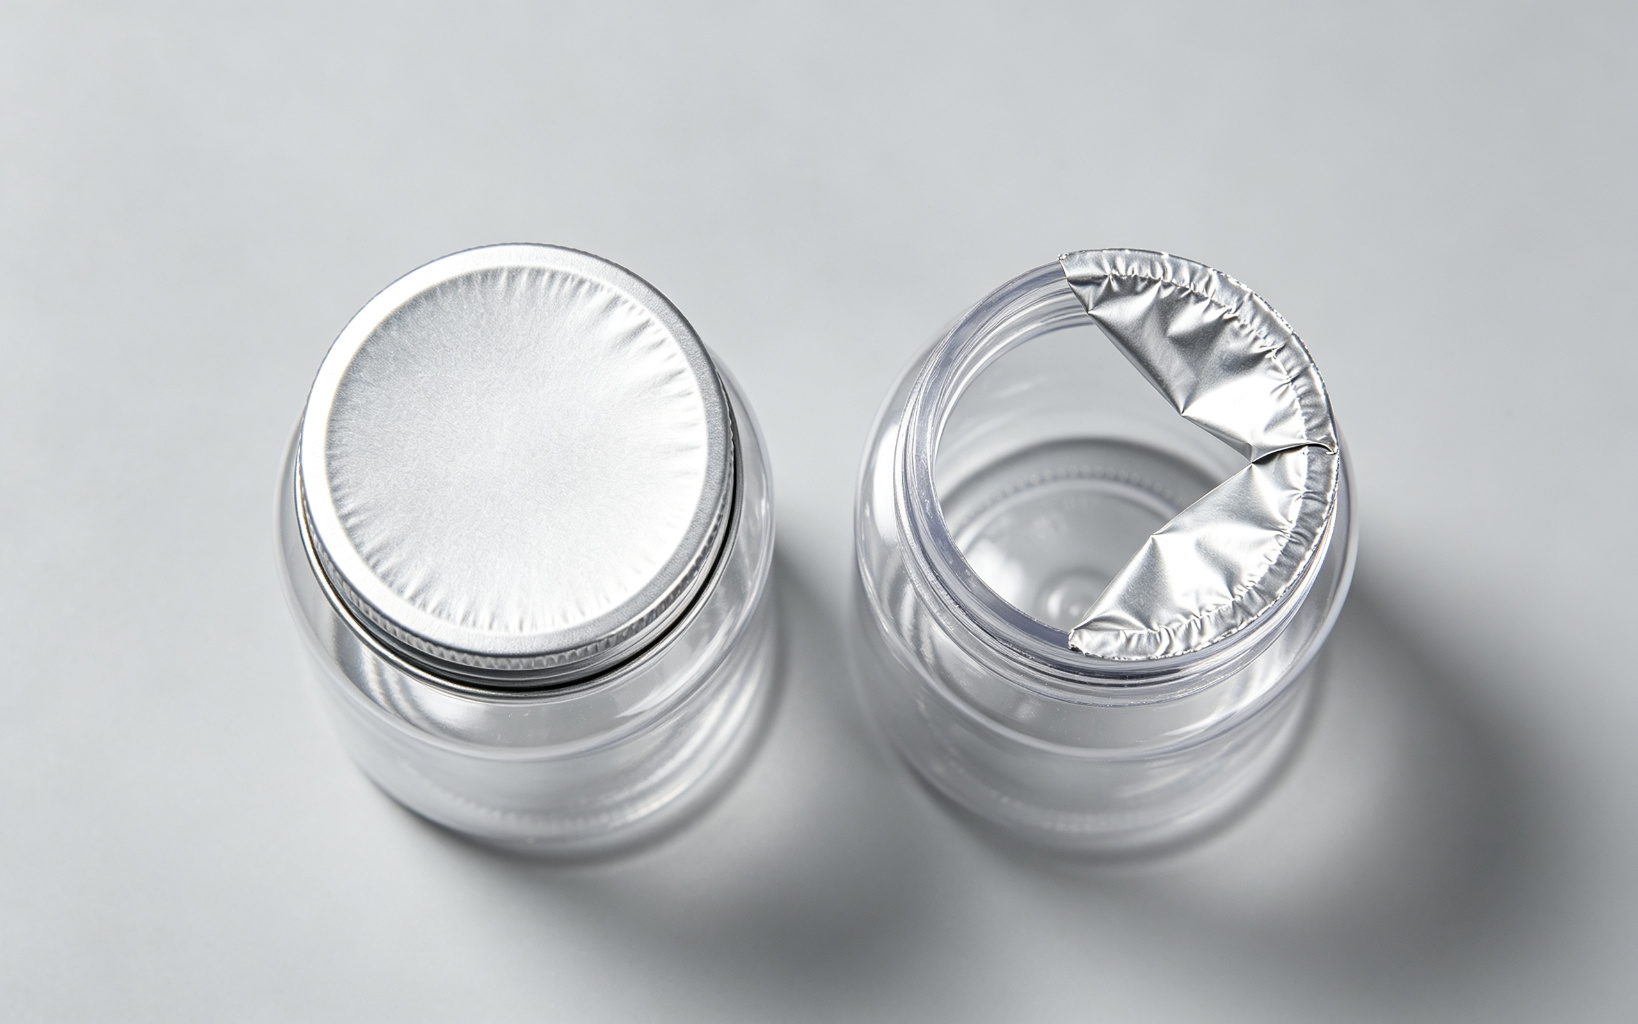
Lo complicado es que muchos defectos parecen de «mal revestimiento» cuando en realidad son un problema de ajuste. Saque diez sellados defectuosos de su contenedor de rechazo y encontrará casi siempre una causa, no diez. Donde la gente se equivoca es en culpar al proveedor de revestimientos antes de revisar potencia, distancia y par de apriete.
| Defecto | Causa probable | Solución |
|---|---|---|
| Lámina se despega limpia, borde intacto | Poca potencia o tiempo corto; par de apriete bajo, revestimiento flotando sobre el borde | Aumentar potencia 10–15 % o añadir 0,1 s; ajustar par a 8–15 in-lb para tapones de 28 mm |
| Sellado arrugado o parcial alrededor del borde | Botella se desplaza en el transportador; tapón descentrado; distancia irregular de la bobina | Reencaminar el transportador, centrar la bobina, revisar distancia de la rueda estrella |
| Tapa decolorada / lámina quemada | Demasiada potencia; distancia pequeña; bobina muy cerca del tapón | Bajar potencia 10–15 %, subir distancia a 4–5 mm, acortar tiempo de permanencia |
| El sellado parece bueno pero pierde en caída | Resina de PE del revestimiento incorrecta para su botella; producto frío enfría el borde | Ajustar calidad de revestimiento a la resina; precalentar producto o ralentizar la línea |
| Sellados alternadamente buenos y malos | Caída de tensión de red; cable de bobina suelto; variación de altura de cuello | Revisar estabilizador y sujeción de bobina; verificar altura constante de cuello |
Preguntas frecuentes
¿Cómo elijo entre sellador en línea y manual?
Haga el cálculo en botellas por hora. Si su línea mantiene una velocidad estable de 30 BPM o más durante un turno completo, elija continuo — la recuperación por reducción de fugas suele llegar en seis meses. Si sella menos de ~1.000 botellas al día, tira SKUs cortas o valida un producto nuevo en I+D, una pistola manual se amortiza en un fin de semana y luego puede pasar al uso de laboratorio.
¿Con qué ajustes de temperatura debo empezar?
No se ajusta la temperatura directamente. Se fija la potencia de salida (normalmente 40–70 % en un equipo de 1,5 kW para tapones de 28 mm) y el tiempo de permanencia (0,3–0,8 s). La interfaz del revestimiento alcanza típicamente 130–180 °C, suficiente para fundir la capa de PE sin reblandecer el PET. Confirme el resultado con un despegue, no con un termómetro: un despegue limpio que deja una película de PE continua sobre el borde es su verdadero objetivo.
¿Se pueden sellar botellas de vidrio por inducción?
Sí, pero no con un revestimiento PET estándar. El vidrio necesita un revestimiento con barniz termosellable formulado para vidrio, y suele necesitar un 20–40 % más de tiempo de permanencia porque la masa de vidrio disipa el calor del borde. Espere ralentizar ligeramente la línea. Los frascos de HDPE y PP son más sencillos — solo confirme que la calidad del revestimiento coincide con la resina.
¿Cómo verifico que el sellado es realmente hermético?
Tres pruebas económicas cubren el 95 % del trabajo: despegue visual (la lámina debe salir como un disco con el PE totalmente mojando el borde), una prueba de caída de vacío o presión sobre una muestra y una prueba de caída desde 1,2 m sobre hormigón. Para farmacia, registre potencia y tiempo de cada lote para tener el camino de validación que esperan los reguladores. Si una botella pasa las tres, es hermética.
Siguiente paso: dimensionemos su sellador de inducción con nuestros ingenieros
Si va a dimensionar un sellador de inducción industrial para su línea, nuestros ingenieros pueden guiarle por el cálculo. Envíenos las especificaciones de sus botellas — diámetro de cuello, resina, tipo de tapón, BPM objetivo y temperatura de producto — y le devolveremos un modelo recomendado, una receta inicial de potencia/tiempo y un precio de sellador de inducción SUNAURA realista antes de comprar hardware. Cada equipo se fabrica en nuestra planta de 48.000 m² en Qingdao, con certificación CE e ISO-9001, probado 48 horas continuas antes del envío y con 12 meses de garantía. Envíenos sus especificaciones a [email protected] y le responderemos en un día laborable.
Referencia de ingeniería: potencia, tamaño de cabezal y velocidad de línea
Cuando pasa de la pistola manual a un sellador en línea, el error de dimensionado más frecuente es elegir un cabezal demasiado pequeño para el diámetro del tapón. Un cabezal de 1,5 kW que sella limpiamente un tapón PET de 28 mm a 60 BPM lucha con un frasco de salsa de 89 mm incluso a 20 BPM, porque la bobina debe entregar suficiente energía para calentar un disco de lámina mucho mayor en el mismo tiempo de permanencia de 0,5–1 s. Dimensionamos los cabezales a tres números a la vez: diámetro de tapón, BPM objetivo y temperatura de producto/envase. Si uno de los tres queda fuera de la envolvente del cabezal, se está intercambiando rendimiento por calidad de sellado — en una línea de alimentación o farmacia no es un intercambio aceptable.
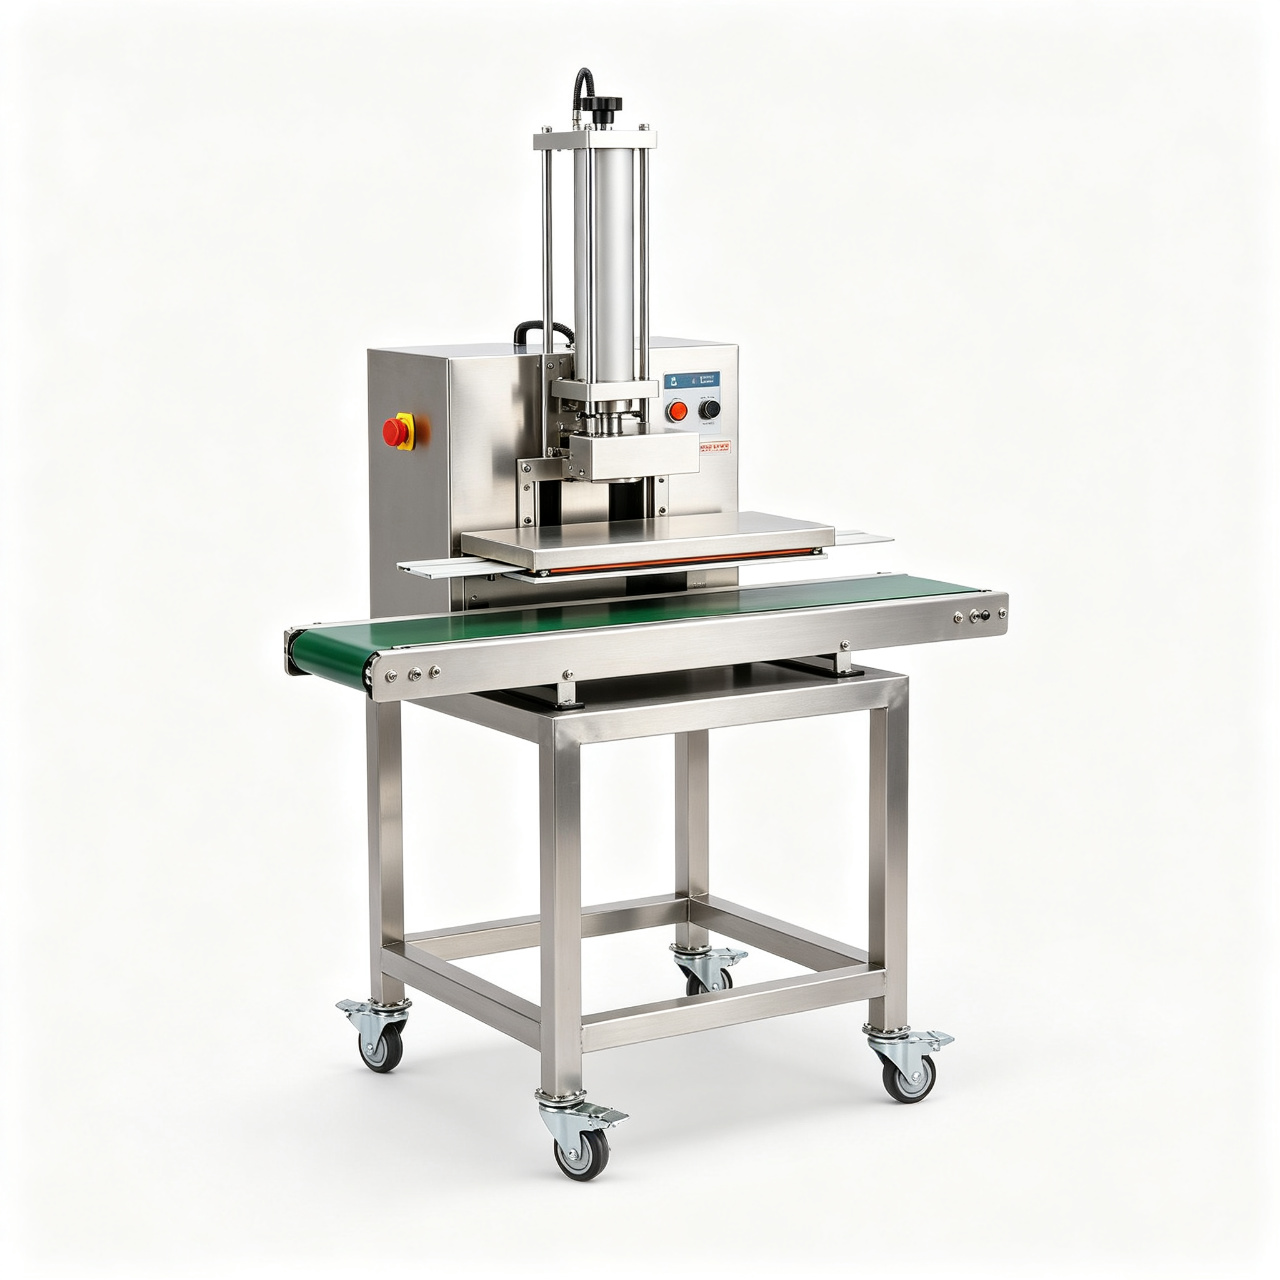
La tabla siguiente es el punto de partida que entregamos a los clientes durante las pruebas FAT de 72 horas en nuestra planta de 48.000 m² en Qingdao. No son números de marketing — reflejan lo que aguanta un turno completo con producto real, botellas reales y una oscilación de temperatura ambiente de 3 °C. Los BPM exactos dependen del grosor del revestimiento, la resina y la temperatura del producto, así que trate la columna derecha como un techo desde el cual bajar en el desarrollo del sellado, no como una especificación que llevar al límite.
| Potencia del cabezal | Diámetro de tapón / cuello | Velocidad máx. de línea (típica) | Uso en la línea de llenado |
|---|---|---|---|
| 1,5 kW (refrigerado por aire) | 20–50 mm | hasta 40–50 BPM | Jarabes farmacéuticos, goteros, pequeños frascos de cosmética |
| 2,0 kW (refrigerado por aire) | 20–65 mm | hasta 60–80 BPM | Frascos de alimentación, salsas, champú, bebidas de 500 ml |
| 3,0 kW (refrigerado por aire) | 30–89 mm | hasta 100–120 BPM | Aceite comestible, lácteos, frascos grandes de suplementos |
| 5,0 kW (refrigerado por agua) | 50–120 mm | hasta 150 BPM | Frascos de salsa de 1 l, mantequilla de cacahuete, aceite de motor de 1 l |
| 8,0 kW (refrigerado por agua) | 89–200 mm | hasta 200 BPM+ | Garrafas, cubos de 5 l, botes grandes, bandejas grandes |
Regla de oro: dimensione el cabezal para el mayor tapón de su línea, y luego reduzca un 20–30 % para no trabajar el generador al 100 % en cada botella. Un cabezal que trabaja siempre al máximo es un cabezal cuya salida se desvía en cuanto la bobina se calienta — eso se manifiesta como uniones débiles en la cuarta hora de turno.
Diámetro de bobina vs. diámetro de tapón
La bobina de cobre (el cabezal de sellado) está conformada para su tapón. Como punto de partida, el diámetro interior de la bobina debe ser 3–8 mm mayor que el diámetro del tapón — lo bastante pequeña para que el campo se acople estrechamente con la lámina, lo bastante grande para que la tapa no toque físicamente la bobina en tapones altos. Si maneja una línea multi-SKU con tapones de 28 mm a 63 mm, planee dos o tres cabezales intercambiables en lugar de una bobina de compromiso: una bobina de compromiso sella bien el tapón medio y mal los extremos. Esto lo documentamos en la referencia de ampliación de línea, que preparamos para clientes que incorporan una segunda SKU sobre un sellador existente.
Compatibilidad de materiales y envases
El sellado por inducción (o sellado de revestimiento, como se le llama a menudo en la línea) funciona solo porque el disco de lámina es conductor. Si el borde de la botella no puede ser mojado por la capa de termosellado del reverso de la lámina, ningún kW le salvará. Vemos más líneas retrasadas por un cambio de envase que por un problema de generador. La breve lista de compatibilidad siguiente es lo que repasamos con los clientes en el desarrollo de sellado.
| Envase / revestimiento | Comportamiento del sellado por inducción | Qué vigilar |
|---|---|---|
| Botella PET + lámina de PE estándar | Excelente. Menor potencia, línea más rápida. | PET de pared delgada (<0,25 mm) puede deformar el cuello si el tiempo es largo; empezar a 0,3–0,5 s. |
| Frasco HDPE + revestimiento PE estándar | Bueno, pero necesita tiempo más caliente/largo. | La energía superficial del HDPE es baja. Aumentar tiempo 15–20 % o cambiar a un revestimiento tratado con corona. |
| Frasco PP + revestimiento de poliolefina | Funciona con la calidad de revestimiento adecuada. | No utilice un revestimiento PE estándar sobre PP — se despega en lámina. Especificar una capa de sellado específica para PP. |
| Frasco de vidrio + lámina barnizada | Funciona, pero la velocidad de línea cae un 20–40 %. | La masa de vidrio disipa el calor. Utilizar lámina barnizada, no PE, y contar con más tiempo de permanencia. |
| Lata metálica / cuello metálico | No apto para sellado por inducción. | El cuello metálico se calienta, forma arcos y deforma el tapón. Utilice un tapón de rosca o corona. |
| Solo revestimiento de espuma (sin lámina de aluminio) | La inducción no puede funcionar. | No hay capa conductora que calentar. Cambie a un revestimiento laminado de aluminio antes de culpar al sellador. |
Los dos modos de fallo por los que nos llaman con más frecuencia son (a) un cliente que cambia de PET a HDPE sin repetir el desarrollo de sellado, y (b) un frasco de vidrio al que se le ha pedido por error un revestimiento PET. Ambos se manifiestan como un despegue limpio que deja el borde seco. Ambos se resuelven cambiando la especificación del revestimiento, no subiendo la potencia.
Integración en una línea de llenado y taponado
La posición del sellador en la línea es más importante de lo que los ingenieros suponen, y es la palanca más grande para evitar fugas en productos llenados. La posición correcta es inmediatamente después del taponador y antes del etiquetador o codificador de fechas. Si lo coloca antes, el tapón aún no está apretado, el revestimiento flota sobre el borde y obtiene sellados incompletos. Si lo coloca después — después del etiquetador — una lámina quemada puede chamuscar una etiqueta de plástico, lo que supone un rechazo feo y una etiqueta desperdiciada. El orden es simple: llenar, tapar y apretar, sellar por inducción, codificar, etiquetar, encartar.
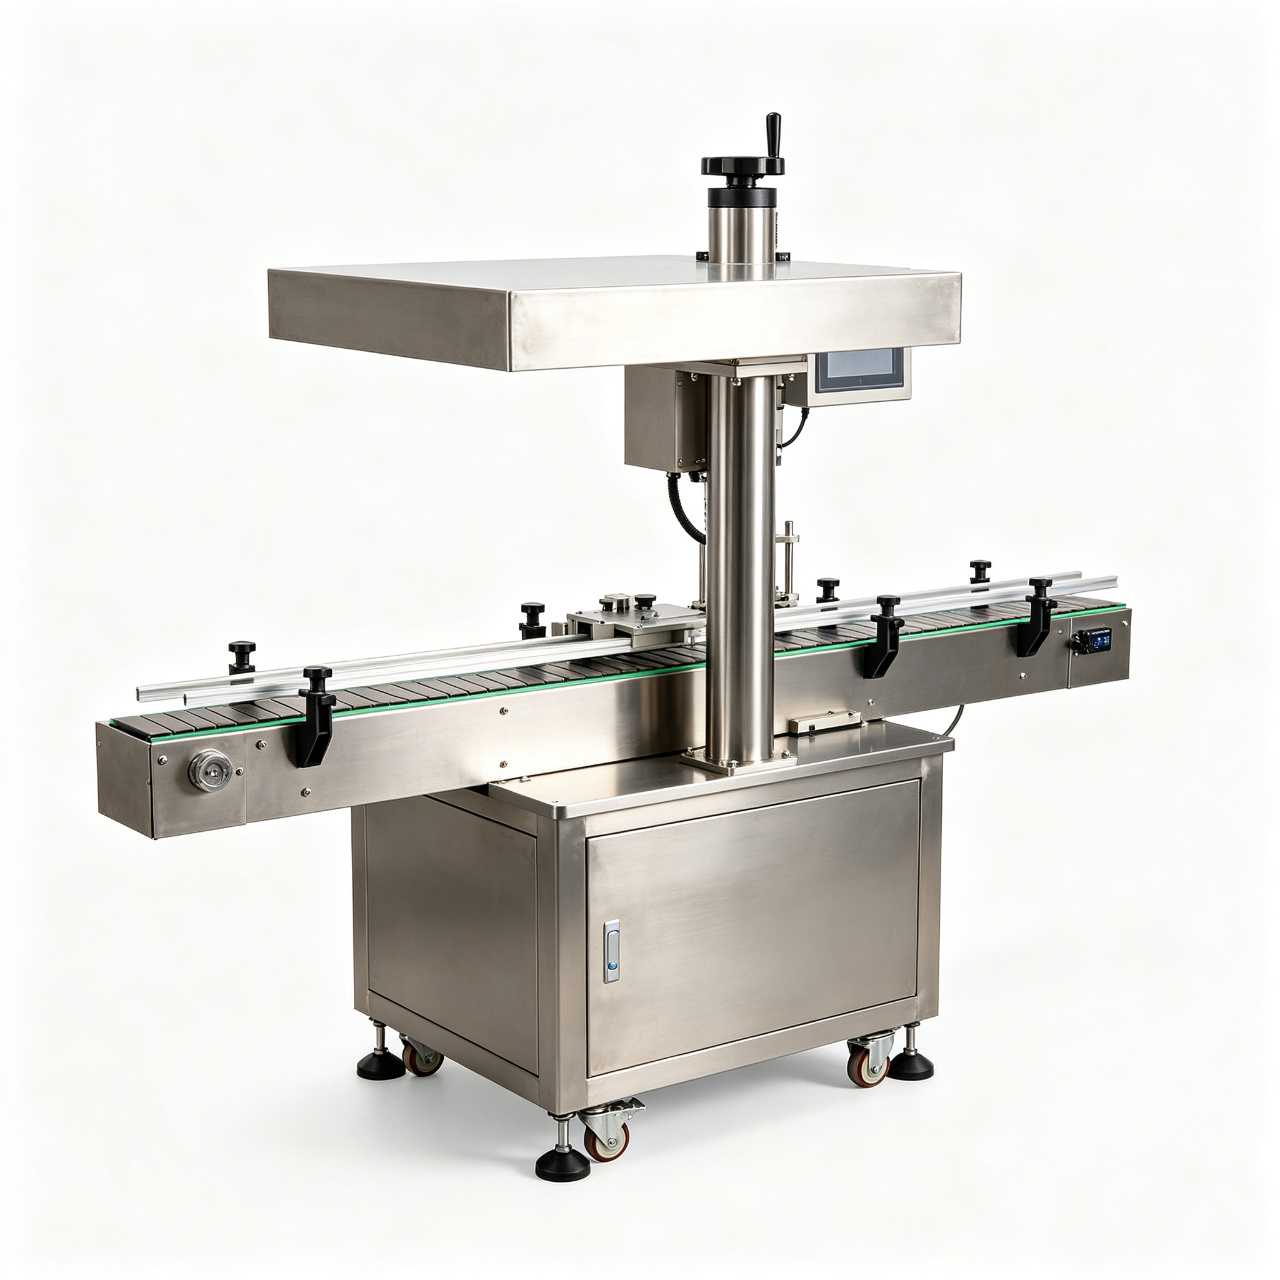
Tres detalles de integración causan la mayoría de las devoluciones de campo, y los tres son económicos de hacer bien a la primera:
- Recorrido centrado del transportador. La botella debe pasar siempre por la misma línea central bajo la bobina. Una desviación lateral de solo 5 mm se manifiesta como un sellado parcial en un lado. Utilice guías laterales o una correa dentada entre la salida del taponador y la entrada del sellador, no un transportador de rodillos suelto.
- Sensor de altura de botella. El cabezal debe tener un enclavamiento de sin-botella / altura-incorrecta para que la potencia no se dispare sobre un tapón ausente o una botella demasiado alta. Es una integración de PLC de 30 minutos y le salva una bobina arruinada.
- Sincronización de rechazos. Integre una señal de visión o par en el registro de lotes del sellador, para que una botella rechazada se retire en la misma estación, sea cual sea el defecto que la causó. Lo tratamos en la guía de integración de líneas que escribimos para líneas de llenado multiestación.
Si está construyendo una línea nueva en lugar de modernizar, especifique el sellador de inducción al mismo tiempo que la llenadora de líquidos y las taponadoras — la anchura del transportador, la distancia del cabezal y la distancia de la rueda estrella interactúan. La taponadora en particular debe entregar un par consistente; tenemos una guía sobre el par de apriete del tapón que desglosa la ventana de par que debe exigir a su proveedor. Una línea que llena y tapa bien pero sella mal suele ser un problema de taponadora, no de sellador. Para una estimación de presupuesto, nuestra referencia de costes de líneas de llenado y taponado muestra cuánto aporta la estación de inducción al Capex total de la línea.
SunAura ha construido líneas de llenado–tapado–sellado para exportación a más de 100 países en nuestros 18+ años, con cada equipo probado 72 horas en continuo en Qingdao bajo controles CE e ISO-9001 antes del envío (FAT). La estación de inducción recibe el mismo trato: hacemos pasar por el sellador botellas reales, tapones reales y material de revestimiento real en nuestro suelo, despegamos el resultado y entregamos al cliente la receta de potencia/tiempo antes de que la caja salga del muelle.
Más preguntas sobre el sellado por inducción
¿Qué potencia necesito para un tapón de 38 mm a 100 BPM?
Un cabezal de 3 kW refrigerado por aire es la configuración típica. Un cabezal de 2 kW sella el tapón limpiamente, pero no mantiene 100 BPM sin desviarse hacia el máximo, lo que genera uniones débiles al final del turno. Dimensionar a 3 kW y reducir al 60–70 % de salida para una receta estable.
¿Puedo añadir sellado por inducción a una línea existente sin modificar el transportador?
Casi siempre que sí. El sellador se monta sobre un tramo del transportador existente; el único trabajo de transporte que suele necesitar es añadir guías laterales para que la botella se mantenga centrada bajo la bobina. La altura del cabezal se adapta a su rango de botellas y el equipo cae después del taponador. La mayoría de las modernizaciones entran en un fin de semana.
¿Cuál es la diferencia entre cabezales refrigerados por aire y por agua?
Los cabezales refrigerados por aire (típicamente hasta 3 kW) hacen pasar aire de refrigeración sobre la bobina y funcionan sin vigilancia. Los cabezales refrigerados por agua (5 kW y superiores) utilizan un circuito cerrado de agua porque funcionan el tiempo suficiente y a la temperatura suficiente para que el aire no pueda disipar el calor. Si su línea está limitada a 3 kW, no necesita refrigerador; si sella garrafas o trabaja a 150 BPM, planee el circuito de agua.
¿Cómo confirmo la integridad del sellado en producción, no solo en el FAT?
Tome una muestra cada 30–60 minutos: despegue una botella (la lámina debe salir como un disco con el PE mojando todo el borde), haga una prueba de caída de vacío en una segunda, y deje caer una tercera desde 1,2 m. Registre potencia, tiempo y distancia para el lote. En líneas farmacéuticas, este registro forma parte del informe de validación que esperan los reguladores; en líneas de alimentación, es la forma más rápida de detectar una desviación antes de que se convierta en una fuga de campo.
