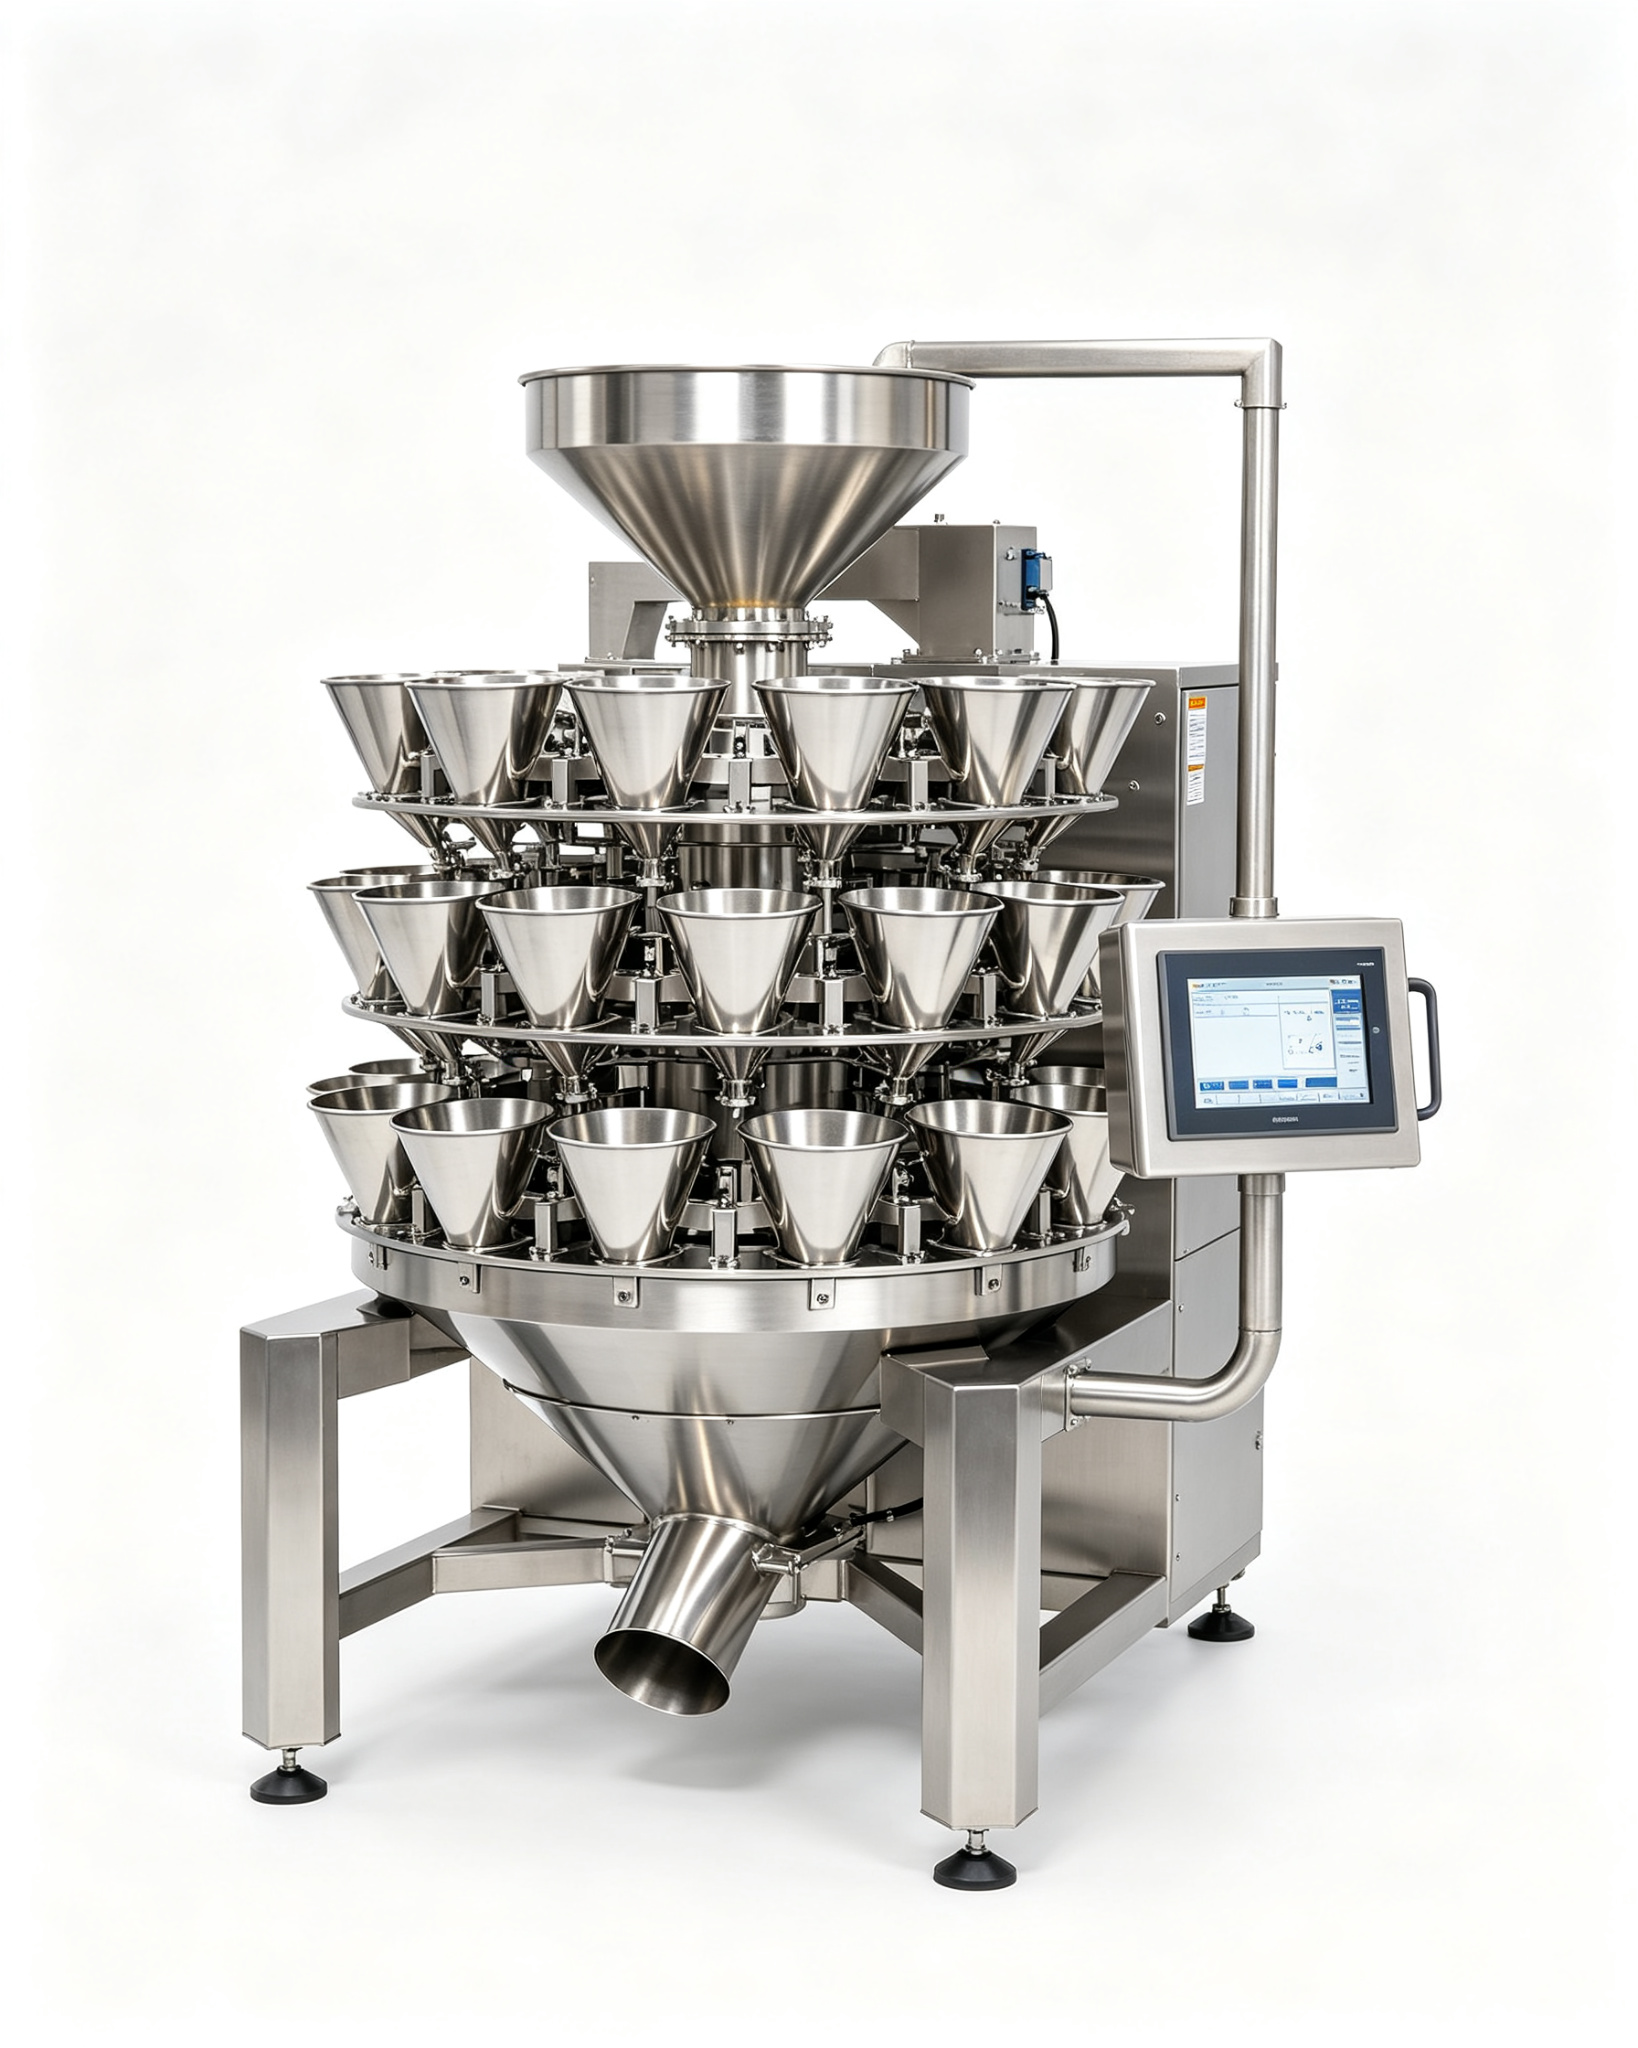
18-köpfige Mehrkopfwaage
Ein 18-Kopf-Kombinationswaage für Portionen zwischen 20 g und 2 kg, bei der die zusätzlichen Köpfe gegenüber einer 14-Kopf-Einheit Genauigkeit bei kleinen Zielen und Tempo bei großen bringen.
| Leistung | 80 – 110 Portionen/min |
|---|---|
| Köpfe | 14 – 24 hoppers |
| Genauigkeit | ± 0.5 – 1 g |
| Preisspanne (FOB) | US$ 28,000 – 75,000 |
| Lieferzeit | siehe Spezifikation |
1. Wofür diese Baureihe gedacht ist – und wofür nicht
Diese Waage wird von Produzenten gekauft, die freifließende Feststoffe in festgewichtige Portionen packen, wo ein Volumenabfüller die Toleranz nicht halten kann und eine Einkopfwaage zu langsam ist. Sie eignet sich für Snacks, TK-Lebensmittel, Kleineisenware, granulierte Chemikalien, Saatgut und Heimtierfutter.
Es ist die falsche Maschine für klebrige oder nasse Produkte, die in den Behältern brücken, für sehr große Portionen über 5 kg und für Pulver, die verflüssigen. Diese Fälle brauchen ein anderes Zuführprinzip, und eine Kombinationswaage wird enttäuschen, gleich wie sie eingestellt ist.
Der realistische Käufer fährt 40 bis 120 Portionen pro Minute auf zwei bis acht Produkten, mit Portionsgewichten zwischen 20 g und 2 kg, und mit einem Beutelabfüller oder Tray-Versiegler nachgelagert, der eine gleichmäßige Portion braucht, keinen Durchschnitt.
2. Arbeitsprinzip
Das Produkt wird einem Verteilungskonus zugeführt, über Radial-Zuführer verteilt und in die Wiegebehälter gegeben. Das Gewicht jedes Behälters wird kontinuierlich gelesen; der Regler berechnet Kombinationen, die das Zielgewicht innerhalb Toleranz treffen, und wählt die schnellste, dann entleert er diese Behälter gemeinsam in den Beutelabfüller.
Die Mathematik erklärt, warum Genauigkeit mit mehr Köpfen steigt. Mit 14 Köpfen gibt es Tausende möglicher Kombinationen; mit 24 Millionen. Der Regler braucht nicht die beste Kombination, nur eine innerhalb Toleranz — daher bedeuten mehr Köpfe sowohl schneller als auch genauer.
Was die reale Leistung begrenzt, ist die Zuführkonstanz, nicht die Kopfzahl. Eine Waage, die in Schüben gespeist wird, wartet die meiste Zeit; eine Waage mit schwankender Produktdichte liefert ein Zielgewicht, das stimmt, und eine Portionszahl, die falsch ist.
3. Konfigurationsmatrix: welche Änderungen anfallen und welcher Preis dafür anfällt
Der gleiche Grundrahmen wird in mehreren Ausführungen angeboten – die Unterschiede sind bedeutender, als die Marketing-Bezeichnungen vermuten lassen. Die folgende Tabelle ordnet jede Ausführung dem Käuferprofil zu, für das sie tatsächlich passt, damit sich Optionen schon vor einem Angebot ausschließen lassen.
| Ausführung | Köpfe | typischer Durchsatz | Gebindebereich | Geeignet für | Kompromiss |
|---|---|---|---|---|---|
| 10 head | 10 | 40 – 60 portions/min | 20 g – 1 kg | Small bags, low volume | Limited combinations, slower target hit |
| 14 head | 14 | 60 – 90 portions/min | 20 g – 2 kg | Allgemeine Lebensmittelverpackung | The usual starting point |
| 18 head | 18 | 80 – 110 Portionen/min | 20 g – 5 kg | High accuracy, high speed | Braucht mehr Stellfläche |
| 24 head | 24 | 100 – 140 portions/min | 10 g – 3 kg | Kleine Portionen bei hoher Geschwindigkeit | Höchster Preis, größter Wartungsaufwand |
Die Kopfzahl ist der Hauptpreistreiber, und der Punkt sinkenden Ertrags kommt früher, als die meisten Käufer erwarten: von 14 auf 18 Köpfe bringt etwa 25 % mehr Durchsatz, von 18 auf 24 etwa 15 % bei ähnlicher Preissteigerung.
4. Technische Daten
Die folgenden Werte gelten für die Standardausführung. Jeder Wert lässt sich ändern, doch jede Änderung verändert Preis, Lieferzeit und Inbetriebnahmeaufwand. Lesen Sie daher die Hinweisspalte, bevor Sie eine Variante anfragen.
| Kenngröße | Standardausführung | optional / Bereich | Warum es wichtig ist |
|---|---|---|---|
| Wiegeköpfe | 14 – 24 | Sonderanfertigung | Die Kopfzahl bestimmt Geschwindigkeit und Genauigkeit |
| Portion range | 10 g – 5 kg | Per hopper size | Trichtergröße wird bei Bestellung festgelegt |
| Genauigkeit | ± 0.5 – 1 g | ± 0.2 g on small portions | Depends on product flow |
| Tempo | 80 – 110 Portionen/min | Bis 140 Portionen/min | At optimum feed |
| Weighing method | Load cells, digital | Strain gauge or electromagnetic | Elektromagnetisch ist schneller |
| Steuerung | PLC + touch screen | Recipe memory, statistics | Statistik ist das Diagnosewerkzeug |
| Zuführung | Vibratory radial feeders | Belt feed for fragile products | Fragile products need belt feed |
| Abgabe | Timed chute | Intermittent or continuous | Muss zum Takt der Beutelmaschine passen |
| Product contact | Edelstahl 304 | 316L, food-grade | Nach Produkt-Korrosivität festgelegt |
| Druckluftversorgung | 0.6 MPa, 0.4 m³/min | 0.7 MPa | Drives hopper gates |
| Leistung | 2 – 4 kW | Bis 6 kW | 380 V Drehstrom |
| Stellfläche | 1,600 – 2,200 mm diameter | Platform or frame mounted | Check ceiling for feed height |
5. Durchsatz und Kapazitätsplanung
Der Output ist Portionen je Minute, und er hängt davon ab, wie schnell der Regler eine Kombination innerhalb der Toleranz findet. Bei 14 Köpfen mit 500-g-Portion sind 80 Portionen je Minute realistisch; dieselbe Maschine mit 50-g-Portion erreicht etwa 100, weil kleinere Portionen mehr gültige Kombinationen haben.
Planen Sie mit 80 bis 90 % der angegebenen Geschwindigkeit. Die Verluste kommen durch Zuführunterbrechungen, Bagger-Stillstände und Produktwechsel, bei denen die Zuführungen neu abgestimmt werden müssen.
Läuft Ihr Bagger fix mit 70 Portionen/min, bringt eine 110-Portionen-Waage die Linie nicht schneller. Richten Sie die Waage am Bagger aus, dann plus 20 % Puffer für Produktstreuung.
| Schichtmodell | Bruttoleistung | OEE bei 65 % | Jahresflaschen (300 Tage) |
|---|---|---|---|
| 1 × 8 h | 110 bph | 72 bph | 171,600 |
| 2 × 8 h | 110 bph | 72 bph | 343,200 |
| 3 × 8 h | 110 bph | 72 bph | 514,800 |
Dimensionieren Sie die Maschine nach der Mitte des Bereichs, nicht nach dem oberen Ende. Eine Einheit, die für 110 Flaschen/Stunde verkauft wird und täglich sechs Stunden mit 110 läuft, wird an ihre mechanische Grenze gefordert; dasselbe Modell bei 83 Flaschen/Stunde hat Reserven für Viskositätsschwankungen, Deckelwechsel und gelegentliche langsame Chargen.
6. Eignung für Produkt und Gebinde
Die Passung entscheidet sich am Produktfluss. Trockene, freifließende Granulate und Stücke wiegen genau und schnell; klebrige, nasse oder unregelmäßige Stücke brücken in den Behältern und erzeugen Gewichtsdrift, die keine Reglereinstellung beheben kann.
Die Stückgröße relativ zum Portionsgewicht ist ebenfalls entscheidend. Eine Portion aus 20 Stücken hat eine natürliche Gewichtsstreuung von einigen Prozent; eine Portion aus 3 Stücken hat eine Streuung, die keine Waage beseitigen kann, weil die Produktkörnung die Grenze bildet.
| Produktart | Viskositätsbereich | Eignung | Worauf achten |
|---|---|---|---|
| Snacks und Kekse | dry, regular | ausgezeichnet | Breakage needs belt feed |
| Frozen vegetables | wet, frozen | Gut | Ice build-up on hoppers |
| Beschlag und Befestiger | dry, irregular | ausgezeichnet | Sharp edges wear hoppers |
| Granular chemicals | dry, free-flowing | ausgezeichnet | Dust needs extraction |
| Sticky or wet products | Klebstoff | nicht geeignet | Brückenbildung in Zuführungen und Trichter |
| Fine powders | fluidisiert | nicht geeignet | Schnecken- oder Vakuumabfüllung verwenden |
7. Entscheidungsrahmen für die Auswahl
Wenden Sie diese Regeln der Reihe nach an. Jede ist ein harter Filter, keine Präferenz, und jede ist so formuliert, dass zwei Einkäufer mit unterschiedlichen Randbedingungen zu unterschiedlichen Ergebnissen gelangen und nicht zur selben Empfehlung.
Regel 1: Zuerst das Portionsgewicht
Unter 50 g brauchen Sie kleine Behälter und mehr Köpfe; über 1 kg größere Behälter und weniger Köpfe. Große Behälter für eine kleine Portion zu kaufen kostet Genauigkeit, weil die Auflösung der Wägezelle ein Bruchteil ihres Messbereichs ist.
Regel 2: Zweitens das Produktverhalten
Freifließende Produkte laufen auf Vibrationszuführungen. Empfindliche oder klebrige Produkte brauchen Riemenzuführung oder ein ganz anderes Prinzip. Fragen Sie vor der Bestellung einen Versuch mit Ihrem Produkt an.
Regel 3: Kopfzahl an dritter Stelle
Richten Sie die Waage auf die Bagger-Geschwindigkeit plus 20 % aus, nicht auf das maximal Verfügbare. Zusätzliche Köpfe kosten Geld und Wartung und bringen nichts, wenn die nachgelagerte Maschine das Limit ist.
Regel 4: Viertens das Genauigkeitsziel
Ein Ziel von ±1 g auf einer 500-g-Portion ist einfach; ±0,5 g auf einer 50-g-Portion brauchen 18 Köpfe oder mehr sowie stabile Zuführung. Definieren Sie das Ziel vor dem Preisvergleich.
Regel 5: Fünftens die Schnittstelle
Der Austrag muss zum Bagger-Zyklus passen. Eine Waage, die nach eigenem Timing austrägt, erzeugt Doppelbefüllungen und leere Beutel; dies wird meist dem Bagger angelastet.
Regel 6: Sechstens die Hygiene
Staub erzeugende Produkte brauchen Absaugung und einen Edelstahl-Kontaktpfad. Bei Bestellung angeben; eine Absaugung nachzurüsten ist bei einer Waage ein Umbau.
8. Alternativen im direkten Vergleich
Die Waage konkurriert mit Volumendosierung und mit Ein-Kopf-Wiegung; die Wahl richtet sich danach, wie eng die Gewichtstoleranz sein muss.
| Kriterium | 18-köpfige Mehrkopfwaage | Mehrkopf-Kombinationswaage | Volumetric cup filler | Einzelkopf-Kontrollwaage |
|---|---|---|---|---|
| Genauigkeit | ± 0.5 – 1 g | ± 3 – 8 % | ± 1 – 2 g per portion | siehe Spezifikation |
| Tempo | 60 – 140 portions/min | 40 – 100 portions/min | 20 – 40 portions/min | siehe Spezifikation |
| Produktprogramm | Free-flowing solids | Nur gleichmäßiges Granulat | Beliebig, aber langsam | siehe Spezifikation |
| Formatwechsel | 2 – 5 min je Rezeptur | Tooling change | Recipe change | siehe Spezifikation |
| Preis | US$ 28,000 – 75,000 | US$ 8,000 – 20,000 | US$ 6,000 – 15,000 | siehe Spezifikation |
| beste Wahl | Fixed weight, legal tolerance | Low-cost uniform product | Small volume, verification | siehe Spezifikation |
Volumenabfüllung ist günstig und schnell, kann aber eine Gewichtstoleranz bei Produkt mit schwankender Schüttdichte nicht halten. Eine Einkopf-Kontrollwaage verifiziert, beschleunigt aber nichts. Die Kombinationswaage ist die einzige der drei, die sowohl Genauigkeit als auch Geschwindigkeit verbessert.
9. Linienintegration
Die Waage sitzt zwischen Produktzuführung und Beutelabfüller. Vorgelagert ist stabile Zuführung unerlässlich: ein Elevator oder ein Förderer, der eine gleichmäßige Produktlage liefert, hält die Zuführer voll ohne Schwankung.
Nachgelagert muss der Beutelpacker oder Tray-Verschließer den Ablauftakt aufnehmen. Wo der Beutelpacker einen festen Zyklus hat, muss die Waagensteuerung darauf abgestimmt werden, sonst stauen sich Portionen und der Ablaufschacht verstopft.
Signale, die vereinbart werden sollten: waagenbereit, Ablauf-voll, beutelabfüllerbereit, Fehlerrelais und ein Ausschlussausgang für Portionen außerhalb Toleranz. Ohne Ausschlussausgang erreichen Übergewichtsportionen den Karton und das Durchschnittsgewicht läuft hoch, und das kostet an jedem Pack Geld.
10. Hygiene, Materialien und Konformität
Mediumberührte Behälter und Schächte sind 304 Edelstahl, auf Wunsch 316L, mit lebensmittelechten Einlagen auf den Zuführwannen. Staub erzeugende Produkte brauchen Absaugung an Zuführung und Austrag.
Die Dokumentation umfasst Werkstoffzertifikate und die Lebensmittelkontakt-Erklärung, plus Kalibrierungsaufzeichnung für jede Wägezelle. Prüfer fordern die Kalibrierungsaufzeichnung häufiger als die Werkstoffzertifikate.
Reinigung zwischen Produkten ist das praktische Hygienethema: Trichter, die sich ohne Werkzeug nicht entfernen lassen, verwandeln einen zwanzigminütigen Wechsel in einen zweistündigen. Spezifizieren Sie Schnellspanntrichter, wenn Sie mehrere Produkte fahren.
11. Installation und Inbetriebnahme
| Stufe | Dauer | Wer führt es aus | Leistung |
|---|
Die Inbetriebnahme dauert drei bis fünf Tage inklusive Produkttest und Zuführabstimmung. Die Zuführabstimmung ist der Schritt, der die tatsächliche Geschwindigkeit entscheidet, und sie braucht Ihr Produkt, keine Probe ähnlicher Schüttdichte.
12. Wartung, Ersatzteile und Verfügbarkeit
Wägezellen, Behälterklappen und Zuführschalen sind die Verschleißteile. Eine driftende Wägezelle erzeugt eine Gewichtsabweichung, die wie ein Produktproblem wirkt; daher ist die wöchentliche Prüfung mit Kalibriergewicht die günstigste Diagnose, die es gibt.
Halten Sie eine Ersatz-Wägezelle und einen Satz Behälterversiegelungen vorrätig. Ein Wägezellen-Ausfall ohne Ersatz stoppt die Linie typisch eine Woche, das Teil selbst kostet nur wenige hundert Dollar.
| Verschleißteil | Intervall | Kostenbereich | Stillstand bei Vernachlässigung |
|---|---|---|---|
| Load cell | 24 – 36 Monate | US$ 200 – 600 | Weight bias, reject spikes |
| Hopper gate seal | 12 Monate | US$ 20 – 60 | Product leakage, weight drift |
| Feed pan | 12 – 24 Monate | US$ 60 – 180 | Inconsistent feed |
| Discharge chute liner | 12 Monate | US$ 40 – 120 | Sticking, jammed portions |
13. Kostenstruktur und Gesamtbetriebskosten
Die Waage ist ein Investitionsgut mit bescheidenen Laufkosten: Strom, Luft, gelegentliche Wägezellen und die Arbeit für ihre Abstimmung. Der wahre Preis einer schlecht ausgelegten Waage ist Mehrgewicht — Produkt, das verschenkt wird, weil Portionen über dem Zielgewicht liegen.
Mehrgewicht ist leicht zu beziffern: ein durchschnittliches Übergewicht von 2 % auf einer 500-g-Portion bei 100 Portionen pro Minute sind etwa eine Tonne Produkt pro 100 Stunden. Bei den meisten Produktwerten übersteigt das die jährlichen Wartungskosten.
| Kostenposition | typischer Bereich | Hinweise |
|---|---|---|
| Maschine, FOB | US$ 28,000 – 75,000 | Die Kopfzahl bestimmt den Preis |
| Werbemittel | 0,5 – 3 % des Produkts | Geringer durch mehr Köpfe und bessere Zuführung |
| Strom und Druckluft | US$ 0.6 – 1.4 pro Stunde | Compressors dominate |
| Ersatzteile, Jahr 1 | US$ 500 – 1,500 | Load cell, seals, pans |
| Calibration labour | 30 min per week | With a certified test weight |
| Fracht und Montage | US$ 1,200 – 3,000 | Gegebenenfalls ist eine Plattformmontage nötig |
14. RFQ-Checkliste
Ein Angebot ist nur so genau wie die Angaben dahinter. Einkäufer, die diese vierzehn Datenpunkte schon in der ersten E-Mail nennen, erhalten typischerweise im ersten Antwortschritt einen festen Preis und eine Layoutzeichnung; wer nur „eine Abfüllmaschine, etwa 5.000 pro Stunde“ schickt, braucht drei Runden, um zu klären, welchen Bedarf das meint.
15. Qualitätssicherung und FAT-Dokumentation
Der Werksabnahmetest fährt Ihr Produkt oder einen abgestimmten Ersatz, wiegt 50 aufeinanderfolgende Portionen auf einer kalibrierten Waage und meldet Mittelwert, Standardabweichung und Mehrgewicht-Prozent. Diese drei Zahlen sind die Abnahmekriterien.
Bitten Sie darum, dass Zuführeinstellungen und Rezeptur im Handbuch festgehalten werden, denn die richtigen Einstellungen sind produktspezifisch und lassen sich nicht aus der Maschinenspezifikation ableiten.
16. Häufige Fragen
Wie viele Köpfe brauche ich?
Richten Sie die Waage auf Ihre Bagger-Geschwindigkeit plus rund 20 % aus. Bei 60 Portionen/min sind 14 Köpfe reichlich. Über 100 rentieren sich 18 oder 24 Köpfe.
Welche Genauigkeit ist realistisch?
±0,5 bis 1 g bei Portionen über 100 g und ±0,2 bis 0,5 g bei kleineren Portionen mit mehr Köpfen. Das Limit ist oft das Stückgewicht, nicht die Maschine.
Verkraftet es klebrige Produkte?
Meist nicht. Klebrige Produkte überbrücken in Zuführungen und Behältern. Ist Ihr Produkt zähhaft, ist ein anderes Füllprinzip die richtige Antwort.
Was ist Überfüllung und wie reduziere ich sie?
Giveaway ist das Produkt, das Sie verschenken, weil Portionen über dem Ziel liegen. Mehr Köpfe, stabile Zuführung und ein auf den Mittelwert statt auf das Maximum eingestelltes Zielgewicht mindern dies alles.
Lässt sie sich in unsere vorhandene Beutelmaschine einbinden?
Ja, sofern sich die Austragzeit abstimmen lässt. Nennen Sie Bagger-Modell und Zykluszeit, dann bestätigen wir die Schnittstelle vor dem Angebot.
Welche Wartung ist nötig?
Wöchentliche Kalibrierungsprüfung, monatliche Behälterreinigung, jährlicher Dichtungswechsel. Die Wägezellen sind das Bauteil, das mit dem Alter hauptsächlich ausfällt.
17. Stellfläche, Versorgung und Infrastruktur
Bei der Aufstellung scheitert es häufiger an Deckenhöhe und Ablaufposition als an der Stellfläche. Prüfen Sie diese drei Zahlen, bevor das Layout gezeichnet wird: die Höhe für Düsenhub plus größtes Gebinde, der Abstand von der Maschine zum nächsten Ablauf und die freie Leistung Ihrer Druckluft-Ringleitung zu Schichtbeginn, wenn alle anderen Maschinen ebenfalls Luft entnehmen.
| Position | Anforderung | Hinweis |
|---|---|---|
| Stellfläche | 2,4 × 1,3 m für die Maschine, plus 1,2 m Wartungszugang auf jeder Seite | Zugang ist für den Monteur, nicht für den Bediener |
| Deckenhöhe | 1,9 m Mindesthöhe über dem Gestell | Düsenhub plus Gebindehöhe |
| Leistung | 3 kW, 380 V Drehstrom, 50 oder 60 Hz | eigener Stromkreis mit Schutzleiter, nicht mit Schweißgeräten geteilt |
| Druckluft | 0,6 MPa, 0,4 m³/min freie Leistung | trockene Luft; Feuchte führt zum Kleben der Ventile |
| Ablauf | innerhalb 1,5 m um die Maschine | für Abwasch und für den Ablauf der Tropfschale |
| Geräusch | unter 75 dB(A) in 1 m Entfernung | Der größte Anteil stammt von der Vakuumpumpe oder dem Gebläse, nicht vom Füller |
Ein häufiger Fehler ist es, die Maschine aus Platzgründen an die Wand zu stellen. Der Wartungszugang auf der linken Seite ist der Bereich, über den der Monteur an Antrieb und Ventilinsel gelangt. Wird er blockiert, wird aus einem 15-Minuten-Eingriff eine zweistündige Demontage – und in der Praxis bedeutet das auch, dass die Maschine nie richtig gewartet wird.
18. Einsatzfälle nach Branche
Dieselbe Maschine wird aus sehr unterschiedlichen Gründen gekauft, und die Ausführung, die für eine Branche passt, ist für eine andere oft falsch. Diese vier Muster decken die meisten Anfragen ab und weisen jeweils auf einen anderen Optionensatz hin.
Lebensmittel- und Getränkehersteller brauchen waschfeste Oberflächen, Lebensmittelkontakt-Bestätigungen und einen Formatwechsel, der schnell genug ist für drei Produkte in einer Schicht. Ihre Entscheidung wird vom Handelsaudit getrieben; die Maschine wird mit Edelstahlrahmen, IP65-Elektrik und entnehmbaren Düsen spezifiziert. Der größte versteckte Kostenpunkt ist nicht die Maschine, sondern der nicht eingeplante Formatwechsel-Arbeitsaufwand.
Kosmetik- und Körperpflegehersteller füllen kleinere Volumina bei niedrigerer Leistung; ihre Randbedingung ist die Optik: kein Tropfen auf der Flaschenschulter, kein Produkt im Gewinde, eine gleichmäßige Fülllinie über die Charge. Sie brauchen mehr eine Rücksaugdüse und einen langsameren Endanzug als Geschwindigkeit, und sie bereuen meist, eine Maschine nach Leistung statt nach Sauberkeit dimensioniert zu haben.
Pharma- und Diagnostikhersteller kaufen Dokumentation ebenso wie Hardware. Der Füllkopf tritt hinter die Materialrückverfolgung, das Validierungspaket und den Nachweis zurück, dass die Reinigung wirksam war. Ihre Maschine ist 316L, ihre Dichtungen sind PTFE, und die Abnahme erfolgt nach schriftlichem Protokoll statt nach Sichtprüfung.
Chemie- und Haushaltswarenhersteller füllen aggressive oder flüchtige Medien, bei denen das mediumberührte Material und das Dichtungselastomer über die Maschinenlebensdauer entscheiden. Sie brauchen Viton- oder PTFE-Dichtungen, einen Edelstahlrahmen und oft eine Absaughaube über dem Füllbereich. Genauigkeit ist weniger entscheidend als die Eindämmung, und die Maschine ist entsprechend zu spezifizieren.
19. Lieferantenbewertung: sieben Fragen mit prüfbaren Antworten
Der Kauf einer Abfüllmaschine ist ebenso ein Vergleich von Lieferanten wie von Maschinen, und der Unterschied zeigt sich im zweiten Jahr, nicht im ersten. Diese sieben Fragen trennen einen Lieferanten, der Maschinen baut, von einem, der sie weiterverkauft; jede Antwort lässt sich an einem Dokument prüfen.
1. Können Sie den Kalibrierbeleg für jeden Kopf zeigen?
Ein seriöser Lieferant wägt dreißig Flaschen je Kopf und meldet Mittelwert und Standardabweichung je Kopf, nicht eine einzige Zahl für die Maschine. Weicht ein Kopf um 2 % ab, während der Mittelwert stimmt, deckt der Bericht das auf – die Maschine sollte dann nicht ausgeliefert werden.
2. Wie ist die Lieferzeit für Verschleißteile?
Düsendichtungen und Ventilsitze sollten innerhalb einer Woche ab Lager lieferbar sein. Lautet die Antwort „wir bestellen beim OEM“, steht Ihre Maschine zwei Wochen still, wenn zum ersten Mal eine Dichtung ausfällt – und Dichtungen fallen immer aus.
3. Wer unterzeichnet die Abnahme, und nach welchen Kriterien?
Die Kriterien sollten vor Auftragserteilung schriftlich und in Zahlen feststehen: Leistung über vier Stunden, Volumentoleranz, Tropfenzahl, Ausschussrate. Ein Lieferant, der sich nicht auf Zahlen festlegen möchte, signalisiert damit, dass die Zahlen nicht stabil sind.
4. Wie läuft der Formatwechsel, und wer kann ihn durchführen?
Ein Bediener sollte den Formatwechsel in unter zehn Minuten mit Rezeptaufruf und einem Werkzeug durchführen können. Verlangt die Antwort einen Monteur und einen Schraubenschlüssel, rechnen Sie den Arbeitsaufwand Ihren Fünfjahres-Gesamtbetriebskosten zu, bevor Sie Preise vergleichen.
5. Welche Teile sind Zukaufteile, und woher stammen sie?
Servoantriebe, SPS, Pneumatikventile und Wiegezellen sind Markenkomponenten; deren Verfügbarkeit in Ihrer Region entscheidet darüber, ob ein Ausfall zwei Tage oder zwei Monate dauert. Fordern Sie die Markenliste an und prüfen Sie den lokalen Vertrieb, bevor Sie unterschreiben.
6. Welche Leistungen umfasst die Inbetriebnahme, und welcher Aufwand kommt extra?
Montage, Kalibrierung, Schulung und Produktionsversuch sind einzeln aufzuführen. Die teuren Überraschungen sind meist Kranmiete, zusätzliche Ingenieure über die vereinbarten Tage hinaus und eine erneute Inbetriebnahme, nachdem sich Ihre Anschlüsse als nicht spezifikationsgerecht erwiesen haben.
7. Können wir mit einem Kunden sprechen, der dasselbe Produkt fährt?
Ein Lieferant mit echtem installierten Bestand kann auf Anfrage zwei oder drei Referenzen nennen. Vage Antworten sind das stärkste Signal, das Tempo zu drosseln.
20. Die ersten 90 Tage nach Ankunft
Die ersten drei Monate entscheiden darüber, ob sich die Maschine einarbeitet oder zur Quelle täglicher Feuerwehreinsätze wird. Meist ist es in diesem Zeitraum ein Verfahrens- und kein Mechanikproblem – und es ist behebbar, wenn man es beobachtet.
Tage 1 bis 10: aufstellen, ausrichten und an den Förderer anpassen, Drehrichtung und Luftdruck prüfen, dann leere Gebinde von Hand durch jede Station führen, bevor der Füllkreis eingeschaltet wird. Halten Sie die Ist-Einstellungen im Handbuch fest, nicht auf einem am Rahmen geklebten Zettel.
Tage 11 bis 30: jeden Kopf an Ihrem eigenen Produkt bei Ihrer eigenen Fülltemperatur kalibrieren, dann eine volle Schicht mit 70 % der Nennleistung fahren und das Volumen stündlich protokollieren. Das Driftmuster dieser Schicht sagt den Wartungsintervall zuverlässiger voraus als jedes Handbuch.
Tage 31 bis 60: einen zweiten Bediener und einen Mechaniker einarbeiten, nicht nur die Person, die die Tagesschicht fährt. Einpersonenwissen ist die häufigste Ursache für eine Linie, die am Wochenende oder an Feiertagen nicht läuft.
Tage 61 bis 90: den Ausschussprotokoll auswerten, Stillstände und Ursachen zählen und die ersten Termine für vorbeugende Wartung nach dem realen Ausfallmuster festlegen – nicht nach den allgemeinen Intervallen im Handbuch. Bestellen Sie den ersten Ersatzteilkit vor Ende dieses Zeitraums, denn der erste Dichtungsausfall trifft meist um den vierten Monat herum ein.
21. Spezifikationsfehler, die später Geld kosten
Fast jede unzufriedene Inbetriebnahme geht auf eine Entscheidung in der Angebotsphase zurück, als eine Zahl ungeprüft übernommen wurde. Diese sechs Fehler kommen häufig genug vor, um vorhersehbar zu sein; jede ist bei Bestellung günstig zu vermeiden und nach Ankunft teuer zu korrigieren.
Leistung ohne Gebindedaten übernommen
Eine in Flaschen pro Stunde genannte Leistung bedeutet nichts, solange sie nicht an Füllvolumen, Halsdurchmesser und Produktviskosität gebunden ist. Fragen Sie die Prüfbedingungen schriftlich ab: 500 ml, 28 mm Hals, Wasser bei 20 °C ist eine ganz andere Maschine als 1 L, 18 mm Hals, Sirup bei 12 °C.
Maximale Kopfzahl zum Budget kaufen
Mehr Köpfe erhöhen die Leistung, erhöhen aber auch Luftverbrauch, Verschüttungsrisiko, Kalibrieraufwand und die Kosten jedes künftigen Dichtungsaustauschs. Eine Achtkopf-Maschine, die sechs Tage die Woche zu 80 % Auslastung läuft, schlägt eine Zwölfkopf-Maschine, die drei Tage zu 45 % läuft.
Förderteilung vergessen
Abfüller, Verschließer und Etikettierer müssen sich Gebindeteilung und Förderhöhe teilen. Ist das nicht gegeben, baut der Integrator eine Übergangsplatte und eine Teilungsänderung, und der Käufer bezahlt das in Inbetriebnahmezeit und in Störungen, die nie ganz verschwinden.
Elektrik zu schwach dimensioniert
IP65-Elektrik, separater Schutzleiter und dedizierter Stromkreis kosten bei Bestellung wenige hundert Dollar. Das Nachrüsten in einer laufenden Linie kostet Stillstand, neuen Schaltschrank und einen Elektriker; bis dahin ist die Maschine ein Waschraum-Gefahrenpunkt.
Verschlüsse nur nach Preis kaufen
Eine Dichtung, die zwei Dollar weniger kostet, aber halb so lange hält, verdoppelt Ihren Wartungsaufwand und fügt mitten im Produktionslauf eine Ausfallursache hinzu. Spezifizieren Sie das Elastomer nach Produktverträglichkeit, nicht nach Stückpreis.
Einarbeitung als Formalität behandelt
Zwei Tage Schulung mit schriftlichen SOPs sind die günstigste verfügbare Investition in die Zuverlässigkeit. Einkäufer, die darauf verzichten, geben dasselbe Geld später für einen Serviceeinsatz aus, um Probleme zu beheben, die das Handbuch bereits beschrieben hat.
22. Angebote Zeile für Zeile vergleichen
Drei Angebote für dieselbe nominelle Maschine können um 40 % differieren und trotzdem dieselbe Hardware beschreiben, weil der Inhalt des Preises unterschiedlich ist. Der zeilenweise Vergleich unten ist der, den wir Einkäufern empfehlen – er ist auch das Format unserer eigenen Vorschläge, damit Unterschiede sichtbar bleiben und nicht in einer Gesamtsumme verschwinden.
Was im Grundpreis enthalten sein sollte
Der Grundpreis sollte umfassen: Maschine wie spezifiziert, ein Werkzeugsatz für das vereinbarte Format, Steuerung mit Rezeptspeicher, Schutzvorrichtungen und Verriegelungen, englische Anleitung, Werkzeugkit und ein Dichtungssatz. Taucht eines davon in einem Wettbewerbsangebot als separate Position auf, sind die Summen nicht vergleichbar – und die günstigere Zahl ist meist die mit mehr Ausschluss.
Was separat angeboten werden sollte und warum
Fracht, Versicherung, Zölle, Montage, Schulung über die enthaltenen Tage hinaus, Sonderwerkzeug und optionale Prüfausrüstung sollten getrennt ausgewiesen sein. Das ist kein Trick; so sehen Sie die Kosten jeder Entscheidung. Der Trick läuft umgekehrt: eine einzige Pauschalsumme, die einen zweiwöchigen Inbetriebnahme-Besuch in einer nicht prüfbaren Zahl versteckt.
Garantiebedingungen
Vergleichen Sie Dauer, Leistungsumfang, wer die Fracht eines Garantieteils trägt und wodurch die Garantie erlischt. Zwölf Monate auf Teile mit vom Käufer getragener Fracht ist etwas ganz anderes als zwölf Monate inklusive Fracht und Arbeitszeit. Fordern Sie den Wortlaut, nicht die Zusammenfassung.
Zahlungsplan und Risiko
Dreißig Prozent Anzahlung und siebzig Prozent gegen Dokumente ist die übliche Struktur im Export. Ein Lieferant, der den vollen Betrag vor Versand verlangt, lässt Sie das gesamte Risiko tragen; ein Lieferant, der zehn Prozent Anzahlung akzeptiert, trägt es selbst. Die Zahlungstermine sagen etwas darüber, wer Probleme erwartet.
Lieferzeit und ihre Bestandteile
Fragen Sie nach der Aufteilung auf Konstruktion, Beschaffung, Montage, Prüfung und Verpackung. Eine Lieferzeit von vierzig Tagen, von denen dreißig Tage Wartezeit auf einen Servoantrieb sind, ist ein anderes Risiko als vierzig Tage Montage. Wenn ein Termin rutscht, zeigt die Aufteilung, ob Sie den Lieferanten oder die Komponente drängen müssen.
23. Die häufigsten Fragen der Einkaufsteams
Können Sie dieselbe Maschine mit 415 V, 60 Hz liefern?
Ja. Spannung, Phase und Frequenz werden bei Bestellung festgelegt, weil sie Motoren, Antriebe und Transformator-Auslegung verändern. Eine nachträgliche Änderung nach Bau der Maschine bedeutet Komponentenaustausch; es ist eine der wenigen Spezifikationen, die vor Ort nicht angepasst werden kann.
Wie ist die tatsächliche Lieferzeit bis zu unserem Hafen?
Die Fertigungszeit beträgt 25 bis 45 Tage, der Seetransport zu den meisten Destinationen 18 bis 35 Tage, und Hafen-zur-Tür kommen je nach Zoll drei bis zehn Tage hinzu. Für Ihre Planung zählt die Gesamtsumme: typischerweise 8 bis 12 Wochen von Bestellung bis zum Lauf der Maschine in Ihrem Werk.
Bieten Sie einen Montagedienst vor Ort an?
Wir schicken Ingenieure aus dem Werk zur Montage und Inbetriebnahme; für Stammkunden können wir einen lokalen Partner für den Routine-Service einrichten. Montage durch das Werksteam ist die Option, die wir für eine erste Maschine empfehlen, weil sie neben der Hardware auch das Prozesswissen überträgt.
Was passiert, wenn ein Teil im ersten Jahr ausfällt?
Garantieteile werden innerhalb von drei Werktagen nach bestätigter Diagnose per Luftfracht versandt; wir bitten um Fotos und Fehlercode, damit die Diagnose beim ersten Mal stimmt. Für kritische Verschleißteile empfehlen wir, einen lokalen Kit vorzuhalten – der kostet wenige hundert Dollar und entfällt die Luftfracht-Verzögerung ganz.
Kann die Maschine geprüft werden, bevor wir den Restbetrag freigeben?
Ja. Der FAT ist der natürliche Punkt: Sie oder Ihr Drittprüfer nehmen teil, beobachten den Lauf, prüfen Kalibrierungsdaten und Materialzertifikate, und der Restbetrag wird gegen ein unterschriebenes Protokoll freigegeben. Einkäufer, die diesen Schritt auslassen, entdecken eine Spezifikationsabweichung manchmal erst nach Eintreffen des Containers.
24. Servicelevel, Reaktionszeiten und schriftliche Zusagen
Service ist der Teil des Maschinenkaufs, den der Käufer vor Zahlung nicht prüfen kann – genau deshalb gehört er in die Vergleichstabelle. Im Folgenden nennen wir die Vertragsregelungen statt der Aussagen im Verkaufsmeeting; wir empfehlen, jedem Wettbewerbslieferanten dieselben vier Fragen zu stellen.
Reaktionszeit
Erste technische Antwort innerhalb eines Werktags auf eine schriftliche Anfrage mit Fotos und Fehlercode. FernDiagnose innerhalb von zwei Tagen. Wo ein Besuch vor Ort nötig ist, wird ein Ingenieur innerhalb von fünf Werktagen entsandt, bei stillstehender Linie früher.
Ersatzteile
Verschleißteile ab Lager, Versand innerhalb von drei Werktagen per Luftfracht. Nicht lagernde Teile werden mit schriftlich genannter Lieferzeit angeboten. Der empfohlene Ersatzteilkit ist im Handbuch mit Teilenummern aufgeführt, sodass Sie bei jedem Händler nachbestellen können, nicht nur bei uns.
Garantie
Zwölf Monate auf Teile und Arbeitszeit für Herstellungsfehler, vierundzwanzig Monate auf den Rahmen. Verbrauchsmaterial und Verschleißteile sind ausgeschlossen – das ist üblich –, aber die Ausschlussliste ist schriftlich fixiert statt stillschweigend. Die Garantiefracht für die erste Ersatzteillieferung tragen wir.
Schulung und Wissenstransfer
Zwei Tage Schulung vor Ort sind mit der Inbetriebnahme enthalten: ein Tag für Bediener zu Inbetriebnahme, Formatwechsel, Reinigung und erster Fehlersuche, ein Tag für den Mechaniker zu Einstellung, Verschleißprüfung und Ersatzteilwechsel. Beide Tage enden mit einem schriftlichen SOP, das Ihr Team behält.
Was wir nicht versprechen
Wir versprechen keine Antwortzeit in Stunden, denn ein nicht einhaltbares Versprechen ist schlechter als ein realistisches. Wir versprechen auch nicht, dass eine Maschine unbegrenzt mit Höchstleistung läuft; wir versprechen die geprüfte Leistung für das Format und Produkt der Abnahme und dokumentieren die Bedingungen. Wer eine Garantie auf die lebenslange Leistung verlangt, sollte einen Servicevertrag abschließen; den bieten wir getrennt an, damit die Kosten sichtbar sind.
Eine weitere Planungsnotiz, die selten in Angeboten auftaucht: die Waage braucht einen stabilen Produktvorrat über den Zuführern. Liefert Ihr Aufzug in Chargen statt in einer durchgehenden Schicht, wechseln die Zuführer zwischen Hunger und Überlauf, und der Regler wartet auf eine gültige Kombination statt abzugeben. Das ist der Unterschied zwischen einer Maschine, die Nenngeschwindigkeit fährt, und einer, die mit 70 % davon läuft — und es wird vorgelagert gelöst, nicht in der Wiegesoftware.
Behandeln Sie die Portionsgewicht-Toleranz schließlich als rechtliche Zahl, nicht als ingenieurtechnische. Die meisten Märkte setzen eine Nettogewichtsregel mit maximaler zulässiger negativer Abweichung je Packung durch, und eine Waage, die exakt das Ziel trifft, verfehlt diese Regel etwa zur Hälfte auf der Untergewichtseite. Setzen Sie das Ziel leicht über dem deklarierten Gewicht, messen Sie das Mehrgewicht monatlich und justieren Sie nach; das ist der einzige Weg, zugleich konform und wirtschaftlich zu sein.
Gebinde- und Produktdaten senden
Senden Sie Produkt, Portionsgewicht, Zielgeschwindigkeit und das nachgelagerte Bagger-Modell. Wir bestätigen Kopfzahl, Behältergröße und Zuführertyp und senden ein Angebot mit Giveaway-Prüfprotokoll.