Die Entscheidung zwischen einer Rollenstoff-Thermoformlinie und einer Fertigschalen-Siegelmaschine ist eine der wenigen Entscheidungen in einer Verpackungshalle, die die gesamte Kostenstruktur eines Produkts verändert — und sie wird meist einmal getroffen und dann ein Jahrzehnt lang gelebt. Käufer neigen dazu, die Frage als „Welche Maschine ist besser?“ zu formulieren, obwohl es eigentlich eine Frage nach dem eigenen Volumen, der Formatanzahl und den Pack-Ökonomien ist. Ein Werk, das eine Fertigmahlzeit mit 40 Zyklen pro Minute über drei Schichten siegelt, kauft ein anderes Geschäft als ein Co-Packer, der vierzig SKUs in kurzen Kampagnen fährt. Dieser Leitfaden legt dar, wie jede Technologie tatsächlich funktioniert, wohin das Geld fließt, und die Entscheidungspunkte, die eine gute Wahl von einer teuren unterscheiden. Derselbe Vergleich erklärt, warum SunAura kürzlich eine Rollenstoff-servogetriebene Thermoformlinie an einen polnischen Tiefkühlhersteller geliefert hat, während sie zwei Wochen später einem kleineren Premium-Fertigmahlzeit-Start-up eine Fertigschalen-Siegelmaschine empfahl.
Wie die beiden Technologien tatsächlich funktionieren
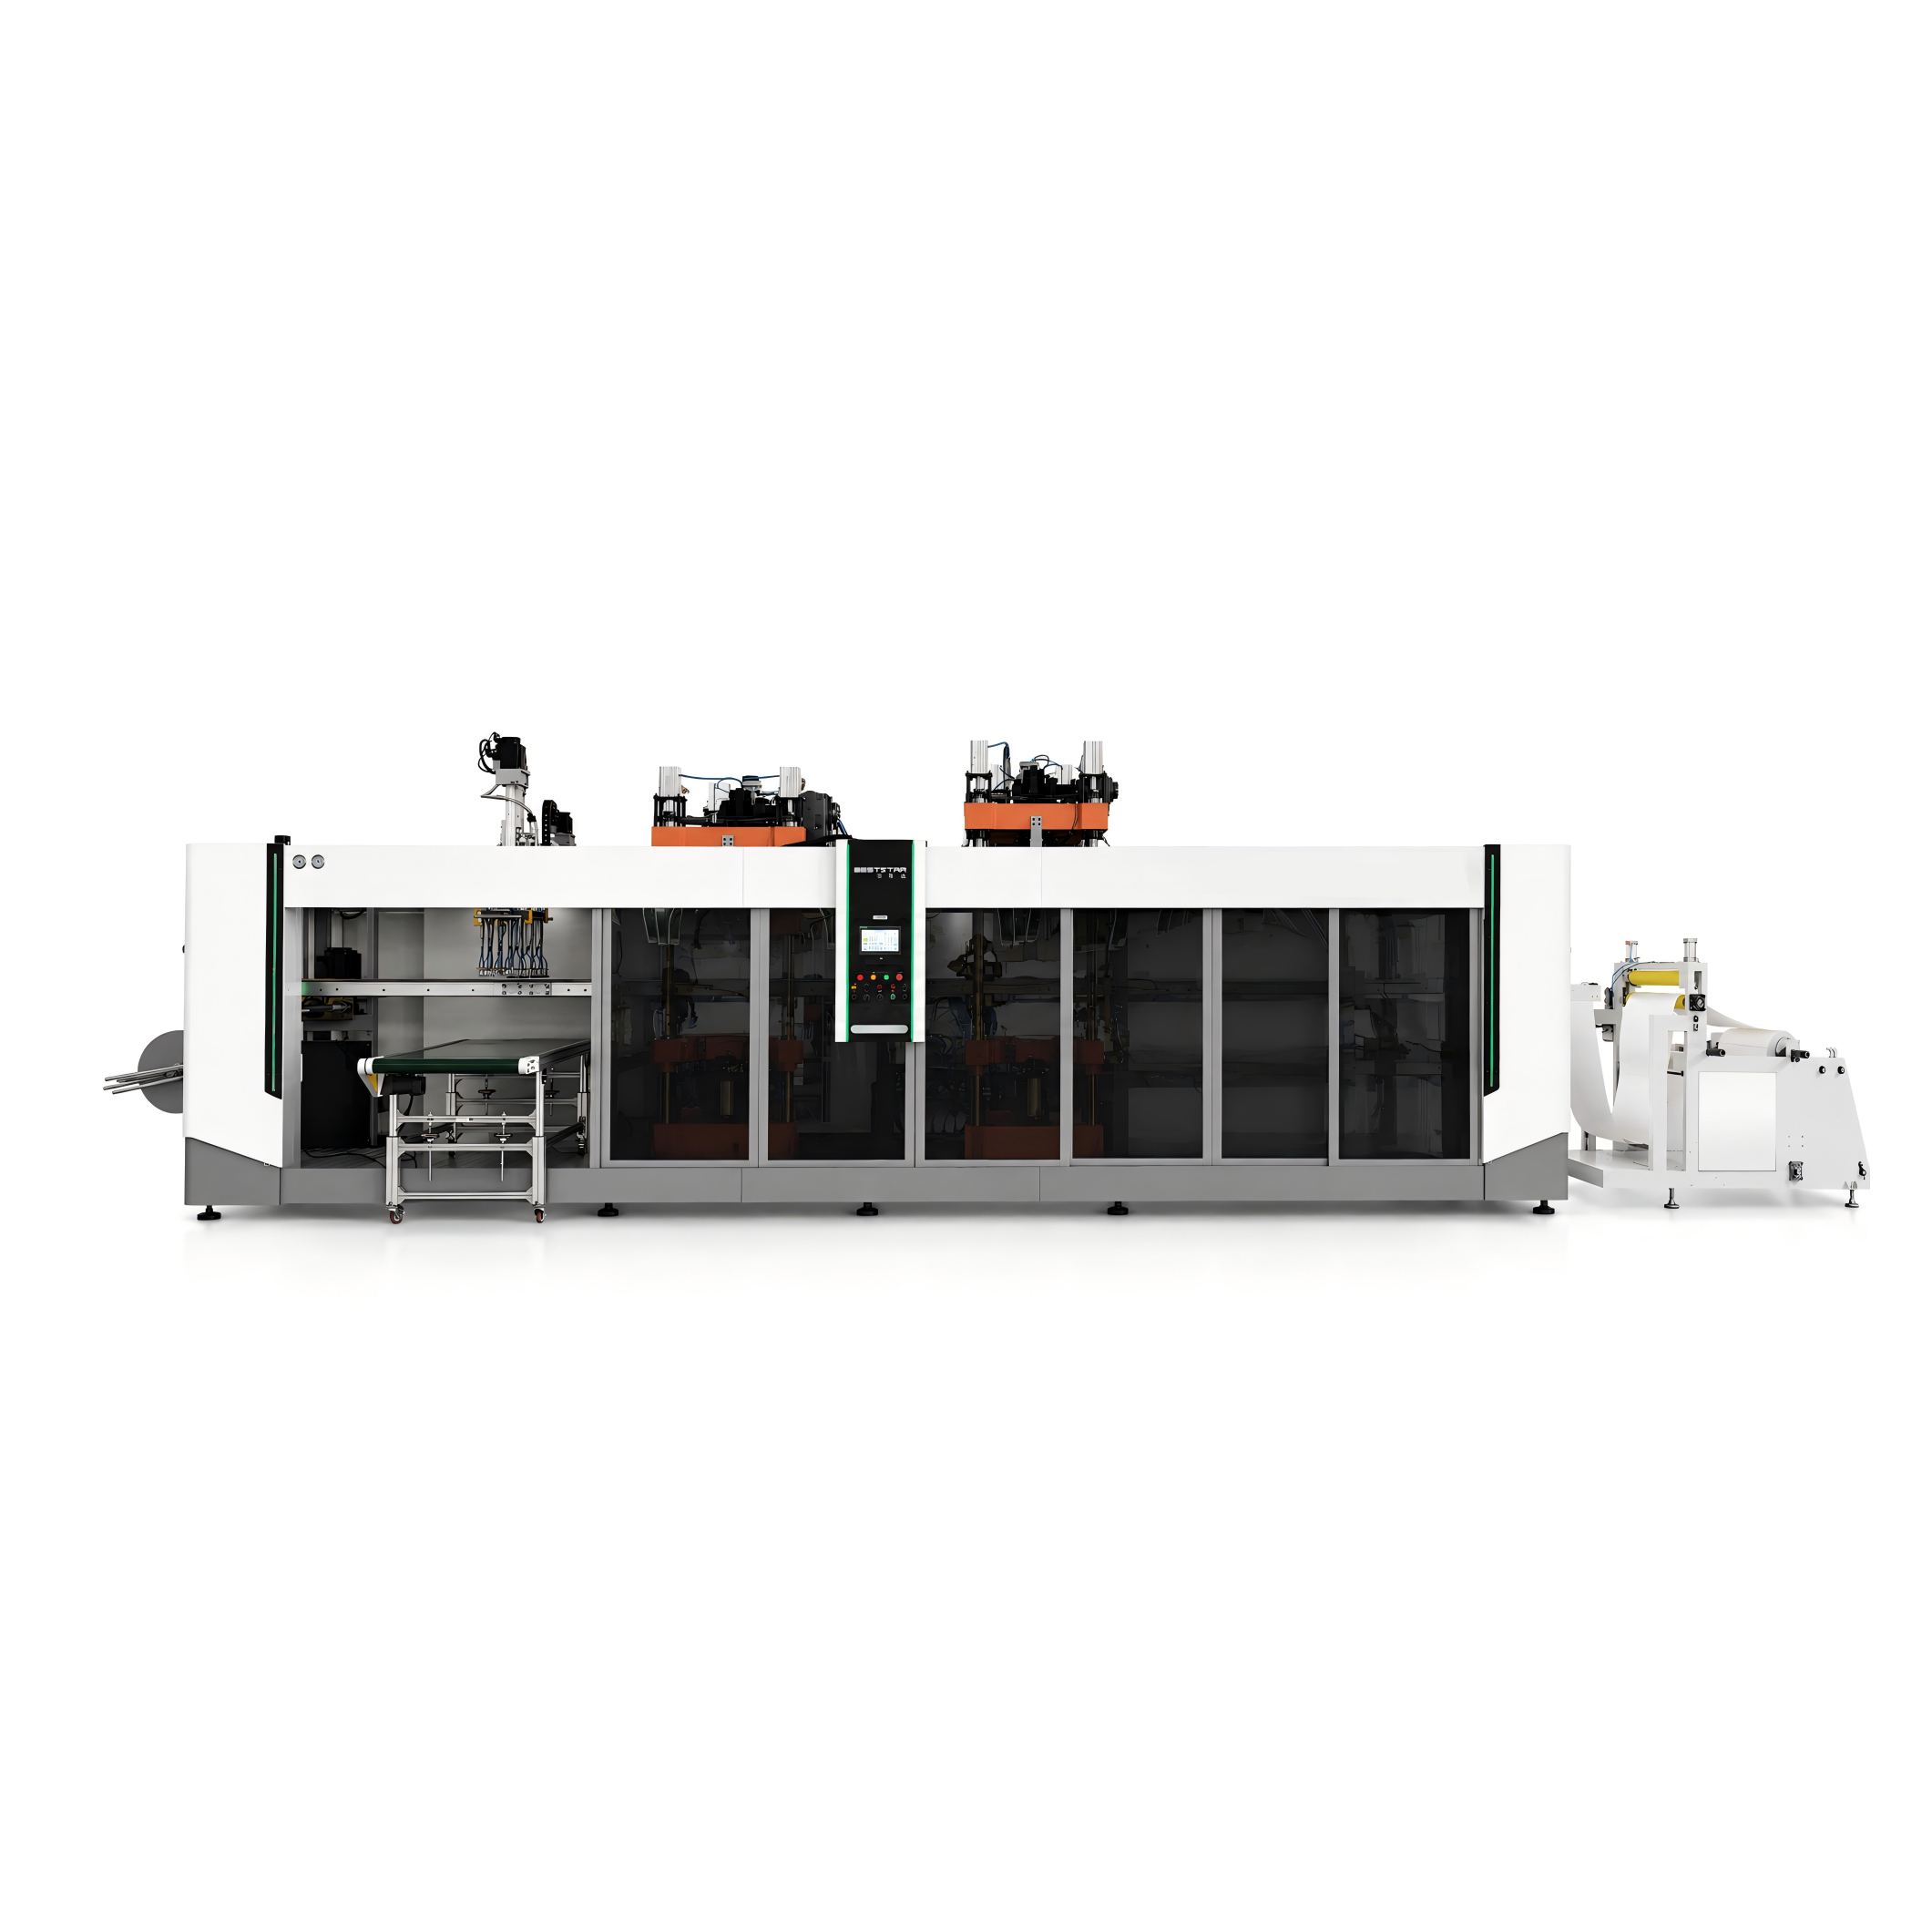
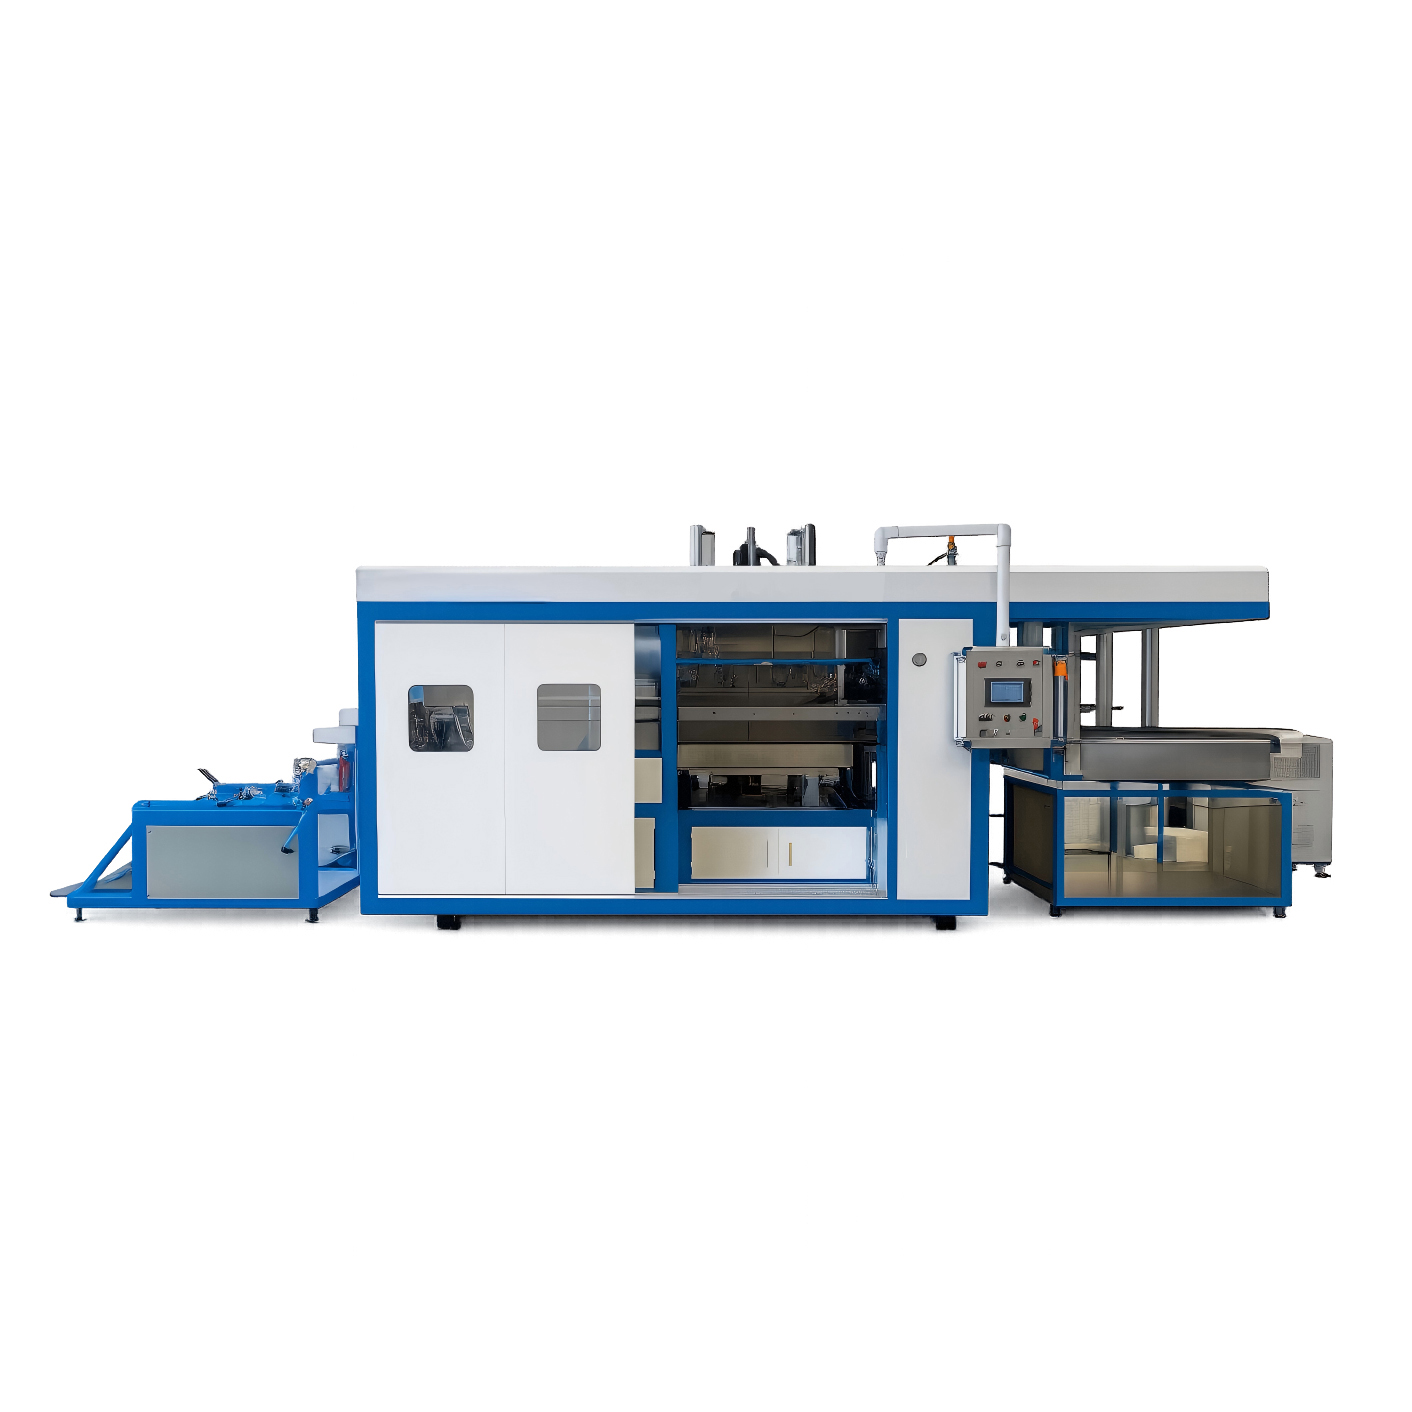
Rollenstoff-Thermoforming. Eine Thermoformmaschine baut die Verpackung auf der Linie auf. Sie indexiert eine Unterfolie durch eine beheizte Formstation, in der der Kunststoff durch Vakuum, Druckluft oder beides in eine Formkavität gezogen wird — daher sieht man Vakuumformen und Wechseldruckformen für unterschiedliche Produkte spezifiziert. Die frisch geformten Kavitäten werden durch Dosier- oder Handbeladestationen befüllt, eine Oberfolie wird darüber gesiegelt (oft unter modifizierter Atmosphäre oder Vakuum), und die Bahn wird dann in einzelne Packungen quergeschnitten. Die Schalen existieren nie, bevor sie die Maschine erreichen; sie werden in einem kontinuierlichen Zyklus geformt, befüllt, gesiegelt und getrennt. Die relevante Plattform ist die Thermoformmaschinen-Familie, mit Optionen von der Unterdruck-(Vakuum-)Thermoformmaschine für Standardprodukte bis zur servogetriebenen Thermoformmaschine für hochgeschwindige, wiederholbare Indexierung.
Fertigschalen-Siegeln. Eine Schalen-Siegelmaschine setzt voraus, dass die Schale bereits existiert. Ein Entstapler wirft starre vorgeformte Schalen (APET, CPET, PP, Formfaser oder Karton) in die Indexieraufnahmen, das Produkt wird eingefüllt, und eine Deckelfolie wird auf den Schalenflansch heißgesiegelt — wiederum unter Umgebungs-, MAP- oder Vakuumbedingungen. Die Maschine formt die Schale nicht; sie siegelt einen Deckel auf einen Behälter, der bei einem Schalenhersteller gekauft wurde. Die Investition liegt im Siegelwerkzeug, dem Entstapler und dem Gas-System statt in Formstationen.
Kopf-an-Kopf-Vergleich
| Faktor | Rollenstoff-Thermoforming | Fertigschalen-Siegeln |
|---|---|---|
| Packkosten pro Einheit | Niedriger; Unter- und Oberfolie auf Rollen, keine Schalenkonfektion oder Fracht | Höher; beinhaltet Form-, Stapel- und Transportmarge des Schalenherstellers |
| Maschinen-Kapitalkosten | Höher; Formstationen, Bahnhandling, Werkzeuge | Niedriger; Siegelkopf, Werkzeug, Entstapler und Gas-System |
| Typischer Durchsatz | Hoch; mehrere Kavitäten pro Zyklus, oft 6–12 Zyklen/Min und mehr | Moderat; inline oder rundlaufend, oft 1–4 Schalen pro Zyklus |
| Formatflexibilität | Auf einen Formsatz fest; Wechsel braucht Form- und Siegelwerkzeug | Flexibler; das Werkzeug wechseln und jede Schale fahren, die zum Teilungsraster passt |
| Wechselzeit | Länger, typischerweise 1–3 Stunden für einen vollen Formatwechsel | Kürzer, oft 20–45 Minuten einschließlich Folie |
| Arbeit | Niedrig nach Beladung; zwei Bediener können eine volle Linie fahren | Niedrig bis moderat; Schalenbeladung und Entstaplung brauchen Aufmerksamkeit |
| Stellfläche | Lange, kontinuierliche Maschine; erheblicher linearer Platz | Kompakt; Rundlauf-Siegler passen in eine kleine Halle |
| Materialhandling | Rollen geliefert; Tage voller Packungen pro Rolle | Leere Schalen versendet und gelagert; Palettenplatz nötig |
| Packungsauftritt | Auf Größe geformt, hauteng; Premium-Skin und MAP möglich | Starre, selbsttragende Schalen; starkes Regalbild und Stapelbarkeit |
| Am besten geeignet für | Hohes Volumen, wenige SKUs, kostenempfindlich, MAP/Skin | Multi-SKU, kurze Läufe, Premium-Starverpackungen, geringeres Kapital |
Woher der Stückkosten-Unterschied kommt
Die Packung ist, wo diese beiden Maschinen im Geld auseinandergehen. Eine Fertigschale ist ein thermogeformtes Produkt, das bereits in einer Fabrik gefertigt, gestapelt, verpackt, gelagert und verschifft wurde, und jeder dieser Schritte steckt im Preis. Eine Rollenstofflinie macht diese Formung auf dem eigenen Boden des Käufers, also zahlt der Käufer für Harz auf einer Rolle statt für eine konfektionierte Schale. Bei einer starren APET- oder PP-Schale liegt die Material- und Konfektionsersparnis typischerweise bei 20–40 % pro Packung, und es gibt eine zweite, oft übersehene Ersparnis: Ober- und Unterfolie kommen auf Rollen, also verschwinden die eingehende Fracht und der Lagerplatz für Tausende verschachtelte leere Schalen weitgehend. Eine Folienrolle, die auf eine einzelne Palette passt, kann mehrere Tage Produktion halten.
Diese Ersparnis ist real, aber nicht kostenlos. Der Käufer muss genug Volumen fahren, um die höheren Maschinenkosten und die Formsätze zu amortisieren, daher ist die Break-even-Rechnung das Herzstück der Entscheidung. Bei niedrigem Volumen gewinnt der Schalen-Siegler beim Kapital; bei hohem Volumen gewinnt der Thermoformer an jeder Packung und die Margenlücke erweitert sich mit jedem Zyklus. Ein Werk, das ein einziges SKU über eine Schicht oder mehr fährt, erreicht die Kreuzungspunkt typischerweise schnell; ein Werk, das jeden Nachmittag ein anderes SKU fährt, erreicht ihn vielleicht nie.
Wann Rollenstoff-Thermoforming die richtige Antwort ist
- Hohes, stabiles Volumen einer kleinen Zahl von Formaten. Speck, Schnittkäse, Aufschnitt, Wiener, Fischportionen, TK-Mahlzeiten-Komponenten und portionierte Butter — die klassischen Thermoforming-Produkte werden in Hunderttausenden identischer Packungen gefertigt.
- Modifizierte Atmosphäre oder Skin-Verpackung. Das inline-Formen der Kavität lässt die Oberfolie unter Gasgemisch oder in vollem Hautkontakt über das Produkt siegeln, was die Kerntechnologie für verlängerte Haltbarkeit von frischem und gepökeltem Eiweiß ist.
- Kostendruck auf der Packung. Wenn die Verpackung einen erheblichen Anteil der Produktmarge ausmacht, amortisiert sich die Stück-Folienersparnis schnell.
- Kontrolle über das Packformat. Die Kavität im eigenen Haus zu formen bedeutet, dass Maße, Tiefe und Auftritt dem Produzenten gehören statt von einem Schalenkatalog diktiert zu werden.
Wann Fertigschalen-Siegeln die richtige Antwort ist
- Breite SKU-Paletten und kurze Kampagnen. Ein Premium-Fertigmahlzeit-Hersteller oder ein Co-Packer kann vegetarische, Fleisch-, Saucen- und Beilagen-SKUs in verschiedenen Schalengrößen innerhalb einer Woche fahren; ein Werkzeugwechsel schlägt einen Formwechsel.
- Starre, selbsttragende Premium-Schalen. CPET-Schalen ofenfertiger Mahlzeiten, Karton-Kunststoff-Hybride, schwarze Schalen und farbige Schalen kommen als fertige Artikel mit Regalpräsenz, die der Schalen-Siegler nicht nachbilden kann.
- Begrenztes Kapital und Stellfläche. Ein Rundlauf-Schalen-Siegler kostet einen Bruchteil eines Thermoformers an Preis und Stellfläche, und er kann innerhalb von Wochen laufen.
- Ungewisse oder wachsende Nachfrage. Erst einen Schalen-Siegler zu kaufen und auf Rollenstoff zu wechseln, sobald sich ein Star-SKU bewährt, ist ein vertretbarer Weg; der Siegler arbeitet danach als Kurzlauf- und Testmaschine weiter.
Materialien und MAP: Das Detail, das die Haltbarkeit entscheidet
Beide Maschinen können Umgebungs-, Vakuum- und modifizierte Atmosphäre fahren, aber die Materialien unterscheiden sich. Eine Thermoform-Unterbahn ist typischerweise eine coextrudierte Struktur wie PA/PE oder APET/PE mit einer EVOH-Sperrschicht für sauerstoffempfindliche Produkte, und die Oberbahn ist eine abziehbare Deckelfolie, die auf die Basis abgestimmt ist; die Wechseldruck-Thermoformmaschine wird dort eingesetzt, wo Kavitätsform und Wandverteilung sowohl Luftdruck als auch Vakuum erfordern. Bei einem Schalen-Siegler ist die Basis eine starre Schale, die der Käufer bereits spezifiziert — CPET für ofenfertige Mahlzeiten, APET für Kaltabfüllung, PP für Heißabfüllung oder Pasteurisierung — und die Wahl verengt sich auf die Deckelfolie und das Gasgemisch. Die Gasspülung funktioniert im Prinzip gleich: der Rest-Sauerstoff in der gesiegelten Packung bestimmt die Haltbarkeit, also werden Spülzeit, Kopfraum und Siegelintegrität validiert statt angenommen. In der Praxis erreichen Thermoformlinien tendenziell niedrigeren Rest-Sauerstoff, weil die Kavität in einer kontrollierten Bahn geformt und gesiegelt wird, während ein Schalen-Siegler auf konsistente Schalenflansch-Geometrie und eine saubere Siegelung angewiesen ist. Sperrschicht-Foliendicke und -struktur sind der Hauptkostenhebel; die praktischen Kompromisse sind dieselben wie bei jeder Validierung von Siebeltemperatur und Foliendicke, und eine Tiefkühl-Anwendung insbesondere muss um Kalt-Siegel-Integrität herum gebaut werden, wie das polnische Beispiel unten zeigt.
Integration: Die Maschine ist eine Station in einer Linie
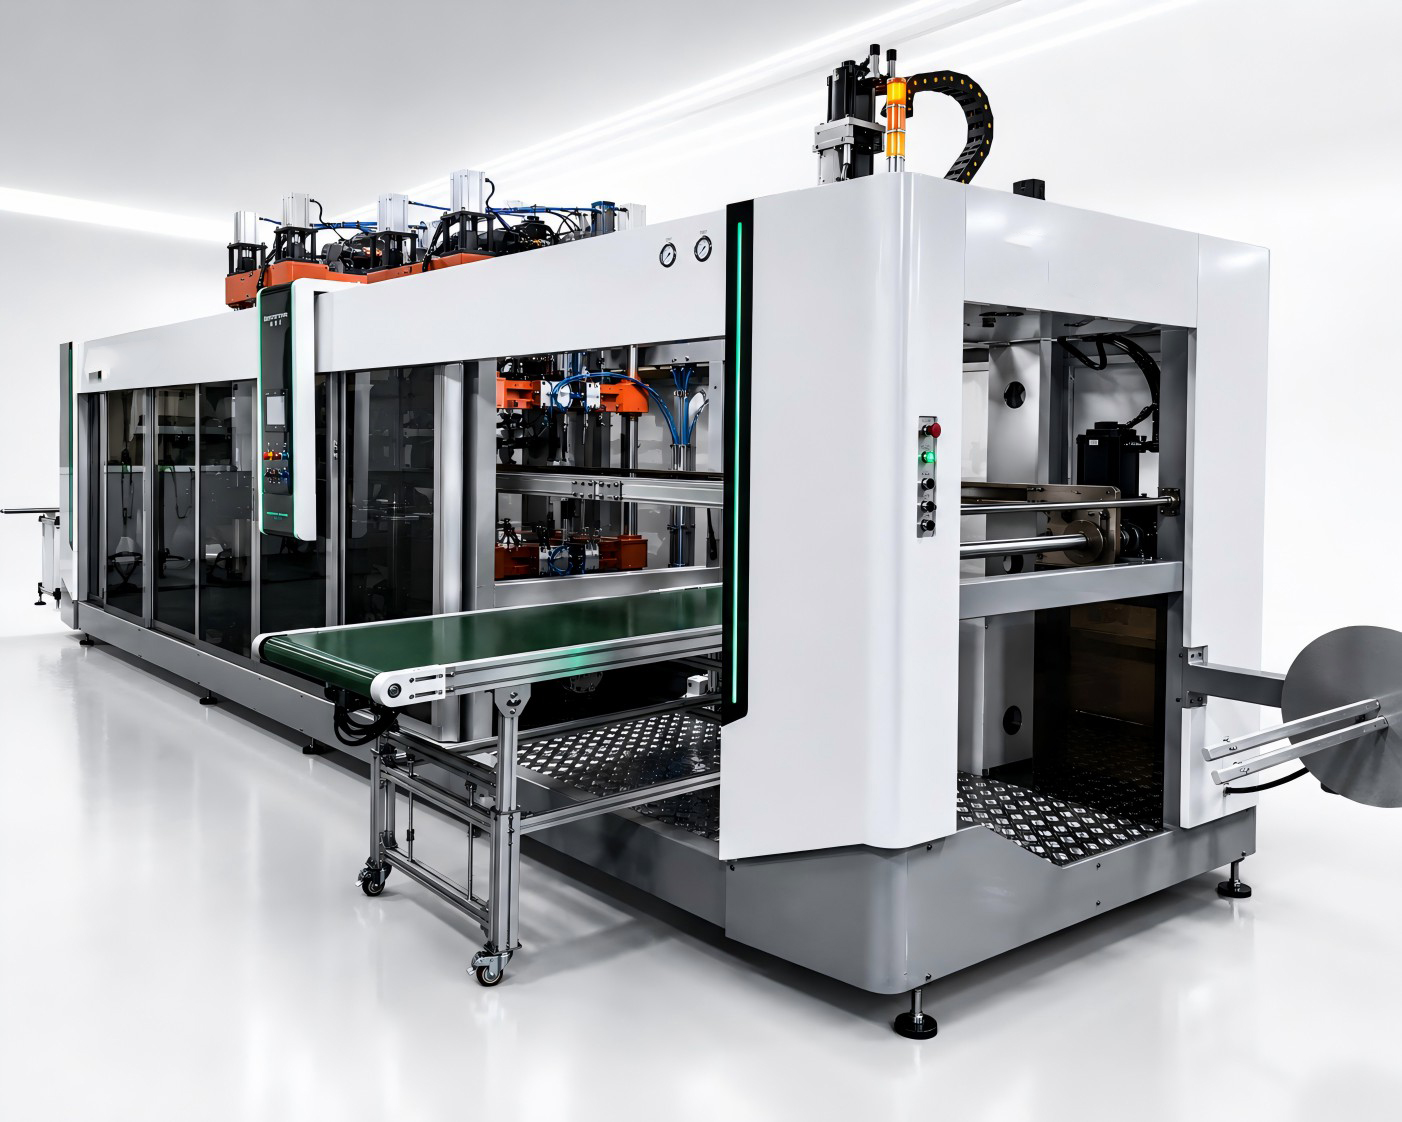
Keine der beiden Technologien siegelt Produkt isoliert. Vorgelagert gibt es eine Füll- oder Dosierstation — Flüssigabfüllung für Saucen und Gele, Mehrkopfwaage für Stücke und Granulat, oder eine manuelle Beladelinie für unregelmäßiges Eiweiß. Nachgelagert gibt es typischerweise einen Metalldetektor, eine Kontrollwaage, einen Überwrapper oder einen Kartonpacker, und das Teilungsraster und die Geschwindigkeit des Sieglers müssen zu diesen Stationen passen. Auf einer Rollenstofflinie setzt der Formindex das Tempo für die gesamte Halle, also muss das Befüllsystem mit den dargebotenen Kavitäten mithalten; an einem Schalen-Siegler sind Entstapler und Füller die typischen Engpässe. Becher und kleine Näpfe sind eine völlig andere Maschinenklasse — die Hochgeschwindigkeits-Bechermformmaschine verarbeitet rollengeführte Becher, die auf separaten Linien befüllt und gesiegelt werden. Käufer sollten die gesamte Linie bepreisen, einschließlich Gasversorgung für MAP, Kählung für Kaltabfüllhallen und den Ausschuss- oder Beschnittabzug, den ein Thermoformer erzeugt. Siegel-Entscheidungen enden auch nicht an der Schale: wenn dasselbe Werk raumstabile Gläser und Flaschen verpackt, wird die entsprechende Frage zur Siegel-Integrität durch einen Induktionsfoliensiegler beantwortet statt durch einen heißgesiegelten Deckel — die Logik dieser Wahl wird im kürzlichen Projekt Südafrikanische Erdnussbutter-Induktionsfoliensiegel-Linie behandelt.
Die Entscheidungs-Checkliste
- Listen Sie die Formate auf, die Sie tatsächlich verkaufen, nicht die, die Sie sich vorstellen zu verkaufen; zählen Sie die Schalen pro SKU und Monat ehrlich.
- Holen Sie den Preis sowohl für eine Rollenstoff-Folienpackung als auch die entsprechende Fertigschale plus Deckel von Lieferanten ein, und berechnen Sie das Stück-Delta in Ihrer Währung.
- Multiplizieren Sie das Stück-Delta mit dem Monatsvolumen; das ist die monatliche Ersparnis, die der Thermoformer verdienen muss.
- Addieren Sie die Formsätze, das Gas-System, den Füller und die nachgelagerte Ausrüstung zum Kapitalbetrag.
- Timen Sie den Formatwechsel für Ihren längsten Tag mit SKU-Wechseln; ein Schalen-Siegler wechselt unter einer Stunde, ein Thermoformer in der Regel nicht.
- Entscheiden Sie, ob die Premium-Packung in Ihrem Markt eine starre selbsttragende Schale oder eine enge Skin-Packung ist, und lassen Sie den Vertrieb mitsprechen.
- Fragen Sie nach einem Materialversuch mit Ihrem eigenen Produkt; ein Siegel-Fenster, das an einer Folie und einem Produkt validiert ist, ist keine Garantie an einem anderen.
Häufige Fehler, die die Kostenrechnung verstellen
Nach mehreren Jahren der Inbetriebnahme beider Maschinentypen wiederholen sich dieselben Fehler. Der erste ist, den Thermoformer auf eine Packungsersparnis zu kaufen, ohne die Formsätze zu zählen: jedes neue Format braucht ein Form- und Siegelwerkzeug, und ein Werk, das sich heute drei Formate und in zwei Jahren zehn vorstellt, kauft stillschweigend einen Werkzeugschrank, der so viel kostet wie ein Schalen-Siegler. Der zweite ist, den Beschnitt-Ausschuss zu ignorieren — eine Rollenstofflinie stanzt die Packungen aus einer Bahn, und das Skelett um die Kavitäten herum ist Mahlgut oder Abfall, typischerweise 10 bis 20 % der Folie; es ist in vielen Werken recycelbar, aber das Materialhandling, die Mühle und die Marge sollten in der Rechnung stehen, nicht weg-an-genommen. Der dritte ist der Spiegelbild-Fehler auf der Schalen-Seite: ein Schalen-Siegler, der für ein einzelnes Star-SKU gekauft wurde, das stillschweigend auf drei Schichten wächst, wo der Käufer am Ende eine Konfektions-Marge auf Millionen Schalen pro Jahr zahlt und einen Thermoformer innerhalb von achtzehn Monaten hätte amortisieren können. Der vierte ist eine Folie, die nach Preis statt nach Siegel-Validierung gekauft wird: eine Sperrschichtbahn, die zu einem billigeren Preis läuft, aber den Rest-Sauerstoff- oder TK-Zyklus-Test nicht besteht, zerstört die gesamte wirtschaftliche Begründung für die Linie. Der fünfte ist, die Menschen zu übersehen — eine Rollenstoffmaschine belohnt ein Wartungsteam, das Bahnhandling, Heizung und Werkzeugwechsel versteht, während ein Schalen-Siegler mit einem leichteren Qualifikationssatz laufen kann; die ehrliche Einschätzung des Wartungsteams gehört in die Entscheidung ebenso wie die Produktvolumina.
Worauf die Angebote der Lieferanten verglichen werden sollten
Wenn die Vorschläge eintreffen, vergleichen Sie an denselben Grenzen statt allein an der Maschinen-Überschrift. Ein vollständiger Vergleich umfasst die Form- oder Siegelwerkzeuge für jedes Launch-Format, die Gasmischausrüstung für MAP, die Füll- und Dosierstation, den Metalldetektor und die Kontrollwaage, den Beschnittabzug am Thermoformer, den Entstapler und Schalenförderer am Siegler, die ersten Folien- und Schalen-Qualifikationsläufe, und die Installations- und Validierungstage. Bitten Sie jeden Lieferanten, gegen Ihre eigenen echten Produkte und Folien anzubieten, denn ein Siegel-Fenster, das an einer generischen Testbahn bewiesen ist, ist kein Leistungsnachweis an Ihrer Sperrschicht-Struktur. Ein Factory Acceptance Test, der die Kundenfolien und -werkzeuge vor dem Versand fährt, ist der wertvollste Posten in einem Thermoforming-Angebot; er verlagert die Lernkurve von einer kalten Produktionshalle in die Werkstatt des Bauers, wo das Siegel-Fenster ohne Launch-Druck gefunden werden kann.
Häufig gestellte Fragen
Ist Thermoforming nur für große Fabriken?
Nicht streng, aber es wird von Volumen und Formatanzahl bestimmt. Ein kleiner Produzent, der ein einzelnes hochvolumiges SKU über eine Schicht fährt, kann eine kompakte Rollenstofflinie rechtfertigen; ein großer Co-Packer, der vierzig SKUs fährt, ist mit Schalen-Sieglern besser bedient. Die Werkzeuganzahl und der Wechselplan zählen mehr als die Größe des Gebäudes.
Kann eine Thermoformmaschine starre Schalen wie CPET herstellen?
Rollenstoff-Thermoforming erzeugt primär flexible oder halbstarre Packungen aus Folienbahnen. Starre, selbsttragende CPET-ofenfertige Schalen und Karton-Hybride werden in der Regel vorgefertigt geliefert und auf einem Schalen-Siegler gesiegelt; die beiden Technologien nutzen unterschiedliche Materialzuführungen.
Wie viel billiger ist eine Rollenstoff-Packung?
Material- und Konfektionsersparnis liegen typischerweise bei 20–40 % pro Packung gegenüber einer äquivalenten Fertigschale, bevor die eingehende Fracht und Lagerersparnis durch das Fahren von Folienrollen statt verschachtelter leerer Schalen gezählt werden. Die genaue Zahl hängt von Schalengröße, Material und Volumen ab.
Können beide Maschinen MAP und Skin-Verpackung fahren?
Ja, beide können unter modifizierter Atmosphäre, Vakuum oder Skin-Folie siegeln. Rollenstofflinien erreichen tendenziell niedrigeren Rest-Sauerstoff, weil die Kavität in einer kontrollierten Bahn geformt und gesiegelt wird; Schalen-Siegler hängen von sauberer Flansch-Geometrie und konsistentem Siegeldruck für ein gasdichtes Ergebnis ab.
Was ändert sich, wenn ich eine neue Produktgröße hinzufüge?
An einem Schalen-Siegler wechseln Sie das Siegelwerkzeug und oft nur das Werkzeug, was unter einer Stunde dauern kann; an einem Thermoformer wechseln Sie sowohl die Form als auch das Siegelwerkzeug und validieren den Folienzug neu, typischerweise ein bis drei Stunden. SKU-Verbreitung ist der häufigste einzelne Grund, warum sich ein Käufer am Ende wünscht, er hätte einen Schalen-Siegler gewählt.
Wie viel Folienausschuss erzeugt eine Rollenstofflinie?
Thermoforming erzeugt ein Bahnskelett — den Beschnitt um die geformten Kavitäten herum — typischerweise im Bereich von 10 bis 20 % der Folienfläche, je nach Kavitätsverschachtelung und Randabfall. Viele Werke sammeln und mahlen nicht-sperrschichtige Strukturen, und die Handhabungsausrüstung und der Mahlgutwert sollten in der Kostenrechnung stehen. Ein Fertigschalen-Siegler erzeugt fast keinen In-process-Materialausschuss, weil die Schale vollkommen geformt ankommt.
Sollte ein wachsendes Start-up zuerst einen Schalen-Siegler und später einen Thermoformer kaufen?
Oft ja. Ein Schalen-Siegler trägt eine niedrige Kapitalbarriere, validiert das Produkt am Markt und arbeitet als Kurzlauf- und Neuprodukt-Maschine weiter, sobald ein Star-SKU eine Rollenstofflinie rechtfertigt. Das Risiko ist, sehr hohes Volumen an einem einzigen SKU zu erreichen und weiterhin die Konfektions-Schalen-Marge zu zahlen, lange nachdem sich ein Thermoformer hätte selbst bezahlt, also rechnen Sie den Break-even neu, sobald sich ein Produkt stabilisiert.
Die Wahl zwischen einer Rollenstoff-Thermoformlinie und einem Fertigschalen-Siegler? Schicken Sie SunAura Machinery Ihre Produktliste, die Schalen- oder Packmaße, die Zielatmosphäre, das erwartete Volumen pro SKU und die Folien, die Sie fahren wollen, und das Engineering-Team berechnet den Break-even und bietet die abgestimmte Linie, Füllung und nachgelagerten Stationen an. Linienlayout und Stückkosten-Vergleich anfordern, stöbern Sie in der gesamten Thermoformmaschinen-Palette, oder vereinbaren Sie eine Werkstattbesichtigung und prüfen Sie den Installations- und After-sales-Support, der zu jeder Linie gehört.
