SunAura incorpora una encartadora de cola termofusible para líneas de cartón sin cinta
SunAura ha ampliado su gama de encartadoras con una encartadora dedicada de cola termofusible que sella el fondo del cartón sin cinta adhesiva sensible a la presión ni un cierre mecánico por ranura y lengüeta. La máquina abre planos de cartón corrugado, dobla las solapas del fondo, deposita cordones de adhesivo sobre el solape de las solapas y mantiene la caja bajo compresión mientras la unión fragua. Se sitúa junto a los bastidores de formación y en versión cinta de la línea de final de línea SunAura, y se dirige a productores que necesitan un fondo firme en cajas cargadas, recubiertas o de exportación sin arrastrar rollos de cinta por la línea.
La encartadora en versión cola marcha a 15–25 cajas por minuto sobre planos estándar, admite dimensiones de plano en aproximadamente el rango de 200×150×100 mm a 600×400×400 mm según el bastidor, y mantiene la escuadría del fondo dentro de unos ±2 mm sobre un plano adaptado. El fusor mantiene el adhesivo a 150–180 °C, con mangueras y boquillos que llevan los cordones a las solapas del fondo; el aire comprimido a 0,6 MPa acciona los circuitos del plegador y las válvulas, y el bastidor estándar consume en la franja de 3–6 kW incluida la carga del calentador. Esta nota cubre para qué sirve la máquina, cómo funciona la estación de cola, dónde encaja frente a la cinta y la formación autoblocante, y las entradas necesarias para cotizarla a una línea real.
La máquina se desarrolló a partir de las consultas llegadas al departamento de aplicaciones durante varios trimestres. Los compradores que ya utilizaban encartadoras en versión cinta comunicaban tres problemas repetidos: pelado del borde de la cinta en cargas pesadas o expuestas a vibración, adherencia débil sobre cartón recubierto o preimpreso, y el detalle operativo de pedir, almacenar y cambiar anchos de cinta en varios tamaños de caja. Una estación de cola elimina el consumible de cinta del cierre del fondo y une sobre el solape de las solapas en lugar de puentear una sola junta. El bastidor nuevo es la respuesta a esas consultas, construido sobre la misma secuencia de formación y plegado ya probada en las encartadoras estándar y de servicio pesado SunAura.
La máquina de un vistazo
| Parámetro | Construcción estándar | Notas |
|---|---|---|
| Producción | 15–25 cajas/min | Según tamaño de caja; planificar al 70–80 % del ritmo nominal a lo largo de un turno |
| Rango de plano | Aproximadamente 200×150×100 mm a 600×400×400 mm por bastidor | Cada bastidor cubre un rango normalmente bajo 2:1 en longitud de plano |
| Método de sellado | Cordones de adhesivo termofusible, retención por compresión | Sin banda de cinta; no se requiere cierre por ranura y lengüeta |
| Escuadría | Unos ±2 mm sobre un plano adaptado | Las cajas descuadradas alimentan mal en la selladora superior aguas abajo |
| Capacidad del cargador | 50–100 planos; tolva mayor opcional | Las interrupciones de relleno disminuyen con un cargador más grande |
| Ventosas | 4–8 por cabezal, dimensionadas al área del plano | Las ventosas desgastadas son la causa más frecuente de apertura incorrecta |
| Temperatura de la cola | 150–180 °C | Calentamiento al inicio del turno; requiere mantenimiento de boquillo y mangueras |
| Uso de adhesivo | Unos 8–20 g por caja | Depende del patrón de cordón y el solape de las solapas |
| Aire comprimido | 0,6 MPa, unos 0,3–0,4 m³/min de capacidad libre | Se requiere aire seco; la humedad pega válvulas y desgasta cilindros |
| Potencia | 3–6 kW, trifásico 380 V | El calentador del fusor añade carga sobre el motor de formación |
| Ruido | Menos de 75 dB(A) a 1 m | La mayor parte del ruido procede de la bomba de vacío o el soplador |
| Superficie de suelo | Unos 2,4×1,3 m más 1,2 m de acceso de servicio | El espacio por el lado del mecánico debe permanecer despejado |
| Franja de precio, FOB | US$ 8.000–28.000 según configuración | Excluye flete, aranceles e instalación; plazo de entrega 25–45 días |
Construcción, protecciones y materiales
El bastidor es de acero con pintura en polvo como estándar, con acero inoxidable 304 opcional para salas húmedas o corrosivas. Las superficies de contacto y las protecciones siguen el régimen de limpieza: una línea de producción seca usa el bastidor pintado estándar, mientras una sala alimentaria de lavado especifica piezas de contacto de acero inoxidable, componentes eléctricos sellados y cubiertas que se desmontan para limpiar. Las protecciones naranjas con enclavamiento rodean la zona de formación y plegado; al abrirse una protección, el ciclo se detiene y el control del calentador queda enclavado, de modo que el acceso no se produce sobre un boquillo caliente. La torre de señalización en la parte superior informa de un vistazo, desde toda la línea, de los estados de marcha, fallo y consumible bajo.
El panel del operario incluye el HMI, los controles de arranque y parada, la parada de emergencia y la memoria de recetas de formato. Las recetas guardan las dimensiones del plano, las posiciones de guía, el tiempo de plegado y los ajustes de cordón para cada tamaño de caja, de modo que un cambio de formato recupera una configuración en lugar de reconstruirla desde los diales. Los componentes eléctricos se eligen de proveedores de marca con distribución local; la lista de componentes figura en la propuesta para que el comprador pueda verificar la disponibilidad en su región antes de pedir. El ruido se mantiene por debajo de 75 dB(A) a un metro, con la mayor parte del sonido procedente de la bomba de vacío o el soplador, más que del calentador.
El acceso de servicio está planificado en el trazado. El lado del mecánico lleva el accionamiento, el colector de válvulas y el filtro-regulador de aire; se mantienen unos 1,2 m de espacio libre a lo largo de ese lado para que los ajustes no requieran desmontar el bastidor. La bandeja de goteo bajo la estación de cola recoge el adhesivo de purga y los goteos del boquillo, y se extrae para limpiar sin herramientas. La holgura bajo el bastidor ayuda a barrer el polvo y los restos de cartón en lugar de quedar atrapados contra la base.
El manejo de rechazos está integrado en el ciclo, no se deja al operario. Los sensores confirman que se toma el plano, que la caja queda abierta en escuadra, que las solapas se pliegan antes del sellado, y que la caja ha abandonado la estación antes de la toma siguiente. Un estado de fallo detiene el ciclo, enciende la torre y muestra un código en el HMI; las cajas que no superan el control de sellado pueden desviarse antes del llenado, en lugar de llegar al palé. El registro de rechazos de las primeras semanas de producción muestra qué estación se detiene con más frecuencia, y ese patrón fija las primeras fechas de mantenimiento preventivo, en lugar de depender de un programa genérico.
Cómo transcurre el ciclo de cola
La secuencia de formación coincide con el resto de la gama de encartadoras SunAura. Los planos se cargan en el cargador y elevan a la posición de toma; las ventosas separan un plano de la pila; el bastidor de formación abre el plano en un tubo cuadrado; las solapas menores se pliegan primero y las mayores después. La diferencia empieza una vez cerradas las solapas. En lugar de un cabezal de cinta que deposita una banda sobre la junta central, uno o dos boquillos llevan adhesivo caliente a las caras internas de las solapas del fondo, y la caja atraviesa una sección corta de compresión que mantiene las solapas juntas mientras el adhesivo moja el liner y fragua. La caja sellada descarga al transportador de la línea y el plano siguiente entra en el bastidor.
La unión por solape es el punto mecánico del diseño. La cinta aguanta mediante una banda en el exterior de la junta; la cola une las caras de las solapas a lo largo de su solape, de modo que la carga se reparte por una junta más amplia. Para una caja cargada que pasa por apilado y vibración de contenedor, esa junta más amplia es más difícil de abrir por pelado de borde. La unión es además permanente: cuando una caja debe reabrirse y rellenarse, el fondo pegado hay que cortarlo o palancarlo, y por eso la máquina se especifica para cajas de flete, no para cartones de retail reutilizables.
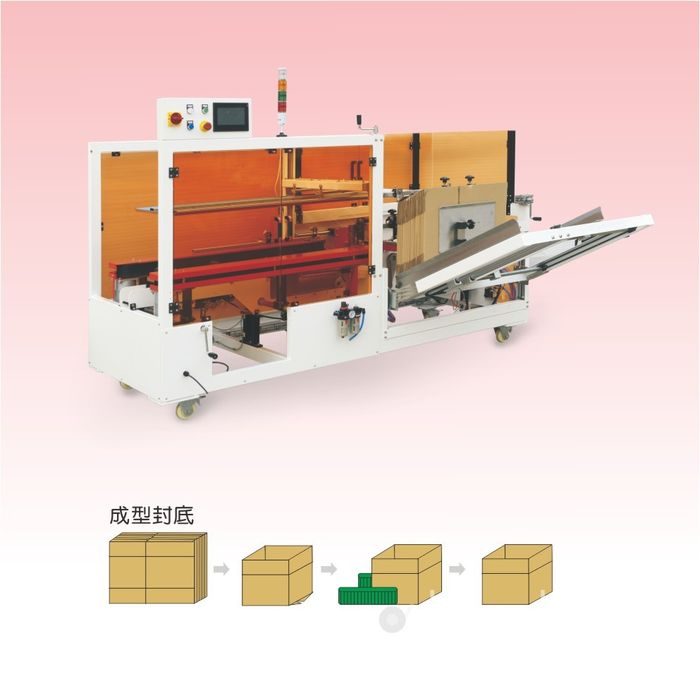
La estación de cola: fusor, mangueras, boquillos y patrón de cordón
El fusor mantiene el adhesivo sólido a una temperatura de trabajo de 150–180 °C, según el grado del adhesivo y el cartón. Las mangueras calentadas llevan el fundido al colector de boquillos sobre la estación de solapas, y los boquillos depositan cordones en un patrón fijado para el tamaño de caja: cordones rectos a lo largo de la solapa, un cordón transversal sobre el solape, o una combinación en solapas mayores. El ancho y la separación del cordón se ajustan al plano para que la unión cubra el solape sin extender adhesivo en exceso sobre el liner exterior. El consumo de adhesivo ronda los 8–20 g por caja; la cifra exacta se pesa en una tirada de muestra en el FAT, en lugar de asumirse del folleto.
El calentamiento es la diferencia operativa con una máquina de cinta. El fusor necesita 10–25 minutos para alcanzar la temperatura de trabajo al inicio de un turno, de modo que el operario pone la estación en marcha antes de que esté programado el primer plano. Entre turnos, el fusor queda en ralentí o se apaga según el ajuste; una máquina que permanece caliente todo el día soporta carga térmica en espera y acorta la vida del adhesivo, mientras una que se apaga de noche pierde tiempo de calentamiento a la mañana siguiente. Al apagar, los boquillos y las líneas se purgan para que el adhesivo no fragüe dentro de las mangueras; un boquillo obstruido se manifiesta como un cordón fino, saltado o fuera de patrón antes de que falle el sellado mismo.
El grado de adhesivo debe emparejarse con el cartón y la sala. El liner liso une con un termofusible de uso general; el cartón recubierto, brillante o polvoriento necesita un grado formulado para esa superficie, y una sala fría requiere un adhesivo que se mantenga flexible a baja temperatura en lugar de fraguar frágil. El proveedor del adhesivo debe confirmar la compatibilidad por escrito para el grado del cartón y la temperatura de trabajo más baja de la planta. Las aplicaciones en sala alimentaria usan declaraciones de contacto alimentario cuando se requieren, y las superficies de contacto y el acabado del bastidor se especifican para el régimen de limpieza.
Guarde los bloques sólidos de adhesivo en un almacén seco y cerrado a 5–30 °C, separados del suelo de hormigón y del polvo, porque la contaminación superficial llega al fusor y se carboniza en el calentador. La mayoría de los grados tienen una vida útil declarada de alrededor de 12 meses en envase cerrado; rote el stock por fecha de entrega y vuelva a sellar los cartones abiertos, de modo que los bloques más antiguos se fundan primero y no se conserven más allá de su grado.
Dónde encaja la encartadora de cola frente a la cinta y la formación autoblocante
La máquina nueva es una opción en una elección de tres bandas que los compradores hacen en el cierre del fondo. Los planos autoblocantes enclavizan mediante ranuras y lengüetas troqueladas sin consumible; la cinta puentea la junta central con una banda sensible a la presión; la cola une el solape de las solapas con adhesivo calentado. Los tres métodos se adaptan a condiciones de cartón, volúmenes y requisitos de reapertura distintos. La comparación completa por especificación de corrugado, velocidad y coste de consumible está en la guía de encartadora autoblocante, cinta y cola termofusible; la tabla siguiente resume dónde se sitúa el bastidor de cola.
| Criterio | Plano autoblocante | Cinta sensible a la presión | Encartadora de cola termofusible SunAura |
|---|---|---|---|
| Base del cierre | Enclavamiento mecánico de lengüeta y ranura | Banda exterior sobre la junta central | Unión adhesiva sobre el solape de las solapas |
| Consumible por caja | Ninguno en la máquina; el troquel añade coste al plano | Rollo de cinta, de 48–72 mm de ancho | Adhesivo, unos 8–20 g por caja |
| Mejor ajuste de cartón | Simple pared ligera y suficientemente rígida | Liner estándar limpio y poroso | La mayoría de corrugados; grado adaptado a stock recubierto o frío |
| Resistencia en cajas cargadas | Moderada; las lengüetas pueden tirar en cartón pesado | Buena; riesgo de pelado de borde bajo vibración | Alta sobre el solape; adecuada para doble pared y cajas de exportación |
| Calentamiento | Ninguno | Ninguno | 10–25 minutos de calentamiento del fusor |
| Comportamiento en reapertura | Se libera sin destruir la caja | Se pela; se vuelve a sellar con cinta nueva | Unión permanente; cortar o palancar para abrir |
| Foco de mantenimiento | Precisión del troquel del plano | Rodillo, cortador y adherencia de la cinta | Purga del boquillo, estado de mangueras, grado de adhesivo |
| Producción típica | 8–18 cajas/min en planos ligeros | 8–20 cajas/min | 15–25 cajas/min |
| Limitación principal | No para cajas pesadas o rígidas | Debil en cartón recubierto, polvoriento o frío | Calentamiento, inventario de adhesivo y cuidado del boquillo |
Escenarios de aplicación
Líneas de alto volumen de alimentación y bebidas. Planos regulares que marchan dos o tres turnos a 15–25 cajas/min, y el fondo debe mantener cajas con alimento envasado o peso de líquido a través del apilado en palé. La unión por solape aguanta la carga, y una estación de cola mantiene el ritmo en una línea rápida de consumo. Donde la sala es húmeda o el cartón recubierto, el grado de adhesivo y el acabado de lavado se especifican junto con la máquina; las declaraciones de contacto alimentario se aportan cuando la auditoría las exige.
Electrodomésticos pesados, materiales de construcción y cajas de exportación. Cartón de doble pared y cajas cargadas que pasan por carga de contenedor y flete rugoso, donde el pelado de borde de la cinta y el arranque de la lengüeta aparecen primero. La unión de cola sobre el solape de las solapas es la opción por defecto para este perfil; la configuración de bastidor de servicio pesado usa ventosas mayores y brazos plegadores más fuertes para abrir el cartón rígido. Las cajas que se embarcan apiladas en altura o por contenedor se benefician de un cierre que resiste la vibración, en lugar de una banda que se levanta desde un borde.
Cartones recubiertos y preimpresos. El liner recubierto brillante y las caras impresas debilitan la adherencia de la cinta porque el adhesivo no puede mojar la superficie. Un grado de termofusible adaptado une sobre la cara recubierta, y el patrón de cordón se sitúa en la solapa interna donde no marca la impresión exterior. Para embalaje de marca donde el exterior visible debe mantenerse limpio, la colocación del boquillo y la sección de compresión se ajustan para que el adhesivo no se exceda sobre el liner exterior.
Líneas donde el suministro de cinta es una restricción. Las plantas con varios tamaños de caja manejan anchos de cinta de 48 a 72 mm, reordenando rollos y cambiando cabezales entre tamaños. Una estación de cola lleva un solo grado de adhesivo en lugar de un inventario de anchos de cinta, lo que simplifica el almacenamiento de consumibles en líneas que actualmente guardan varios anchos de rollo. El compromiso es un proveedor y un grado de adhesivo que deben estar disponibles localmente durante la vida de la máquina.
Cadena de frío y embalaje con control de temperatura. Las cajas con producto refrigerado o congelado circulan por salas frías donde el adhesivo estándar puede fraguar frágil y perder agarre. El grado de cola aquí se especifica por flexibilidad a baja temperatura, y las piezas de contacto y los componentes eléctricos del bastidor se adaptan a la humedad y el nivel de lavado de la sala. Como el cartón frío también alimenta de forma menos predecible, el almacenamiento de planos y el estado de las ventosas se vigilan más de cerca que en una línea en ambiente seco; el FAT debe incluir una comprobación con cartón tomado del almacén frío, no con stock a temperatura ambiente.
Donde el bastidor de cola no es la elección adecuada
La máquina tiene límites, y deben indicarse antes de la cotización. A volumen diario bajo —por debajo de unas 400 cajas al día— el calentamiento del fusor, el inventario de adhesivo y el mantenimiento del boquillo no se amortizan, y la formación manual o una estación de cinta sencilla siguen siendo razonables. En una línea de alta mezcla que cambia de formato cada pocos minutos, una estación caliente añade tiempo de preparación y limpieza por lote; un bastidor flexible en versión cinta con memoria de recetas suele dar el menor coste a cinco años. Las cajas que vuelven al almacén para rellenarse no deben cerrarse con pegamento, porque la unión permanente destruye el cartón al abrirlo. Los planos húmedos, ondulados o mal almacenados provocan tomas fallidas por vacío en cualquier encartadora, y una máquina de cola no compensa un cartón que no asienta plano en la tolva.
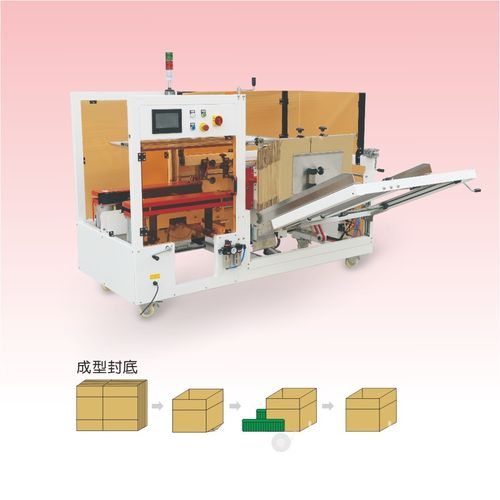
Integración en línea y servicios
La encartadora de cola se sitúa al principio del final de línea y debe coincidir con la altura, el paso y el ritmo del transportador de las estaciones a su alrededor. Tras el llenado, el cierre superior lo realiza una selladora de cajas separada; los cartones más pequeños pueden pasar por una máquina de sellado de cartón. Las cajas llenas circulan por transportadores hacia paletizadores, y los palés cargados pueden asegurarse en flejadadoras. Una línea de envasado completa secuencia las estaciones a un ritmo compartido; la encartadora no debe superar en velocidad al llenador situado detrás, o las cajas harán cola y después retrocederán.
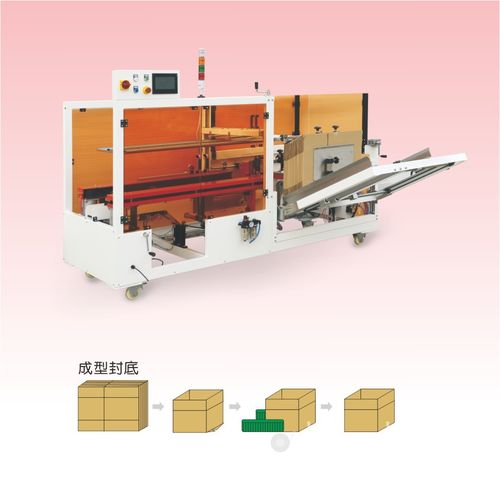
Vale la pena cablear entre estaciones la señal de caja presente, la señal de consumible bajo y la señal de fallo, para que la línea se detenga con limpieza en lugar de apilar producto en una máquina parada. En la vertiente de servicios, confirme la capacidad de aire comprimido libre al inicio del turno, cuando toda la tubería anular toma aire; planifique un circuito trifásico dedicado con tierra para el calentador y el motor; y mantenga libre el acceso de servicio por el lado del válvulas y accionamiento. La comprobación de sitio, la potencia eléctrica y la capacidad de aire se acuerdan en la lista de comprobación de servicios antes del envío.
Instalación, puesta en marcha y aceptación
Una estación estándar se instala en dos o tres días; las variantes de cola tardan más porque el calentador, las mangueras y los boquillos se prueban por separado. La secuencia sigue el resto de la gama SunAura: comprobación de sitio y servicios una o dos semanas antes del envío, instalación mecánica con nivelación y alineación al transportador, conexión de electricidad y aire, tirada en seco por cada estación, calibración sobre el propio plano del comprador, y prueba productiva al ritmo sostenido objetivo. Los criterios de aceptación se escriben en cifras antes del pedido —producción en un periodo dado, escuadría, patrón de cordón y aspecto del sellado, número de rechazos— y se usan tanto en el FAT de fábrica como en la prueba en sitio.
El paquete documental de entrega incluye planos mecánicos y eléctricos, la lista de repuestos, el registro de calibración y ensayo, la declaración de cumplimiento y un manual de operación y mantenimiento en inglés. La formación cubre a los operarios en arranque, cambio de formato, purga de boquillos y detección de fallos de primer nivel, y a un mecánico en ajuste y sustitución de piezas de desgaste, y termina con un SOP escrito. La garantía sigue los términos estándar de SunAura: doce meses en piezas y mano de obra por defectos de fabricación, veinticuatro meses en el bastidor, con consumibles y elementos de desgaste excluidos, y esa exclusión indicada por escrito.
Mantenimiento y piezas de desgaste
En la encartadora de cola, los elementos de desgaste listados se dividen en piezas de formación y piezas del sistema de adhesivo. Las ventosas duran 6–12 meses sobre cartón polvoriento y provocan apertura incorrecta o caída de planos cuando están desgastadas. Los rodamientos de los brazos plegadores duran 12–24 meses y muestran el desgaste como cajas torcidas. El boquillo de cola se inspecciona y limpia en un intervalo de 6–12 meses; un boquillo obstruido o carbonizado cambia el patrón de cordón antes de que falle el sellado. Las mangueras se revisan por degradación térmica y desgaste de la cubierta exterior, y el filtro del fusor se mantiene limpio para que el adhesivo no fundido o carbonizado no llegue a los boquillos.
Mantenga el primer kit de repuestos en sitio desde la puesta en marcha: ventosas, puntas de boquillo, rodamientos de plegador y juegos de retenes para los circuitos de válvulas. Fije los intervalos de sustitución según el desgaste observado en los primeros meses, en lugar de aplicar un programa genérico. El programa de mantenimiento, los fallos de atasco, el desgaste de ventosas y los pasos de cambio de formato se cubren en la guía de resolución de problemas y cambio de formato de la encartadora, y los requisitos de protección y enclavamiento para la estación caliente se detallan en la guía de seguridad y cumplimiento CE.
Preguntas frecuentes sobre la encartadora en versión cola
¿La máquina también produce cajas con cinta? La estación de sellado es fija en compra: un bastidor de cola está construido alrededor del fusor, las mangueras y los boquillos, y un bastidor de cinta alrededor del rollo, el rodillo y el cortador. Comparten el bastidor de formación, pero no se intercambian en producción. Si la línea necesita ambos métodos de sellado para planos distintos, comente una configuración de estación doble con el departamento de aplicaciones, en lugar de asumir que un cabezal cambia solo.
¿Cuánto tiempo permanece caliente el fusor entre turnos? El ajuste se elige según el patrón de turnos. Una línea de dos o tres turnos puede mantener el fusor a temperatura de ralentí; una línea de un solo turno apaga el calentador de noche y lo calienta al inicio del turno siguiente. Dejar el calentador encendido de forma continua acorta la vida del adhesivo y añade energía en espera, de modo que la regla de ralentí debe escribirse en el SOP de operación.
¿El adhesivo une cartón recubierto o reciclado? La mayoría de los liners recubiertos unen con un grado de termofusible adaptado, pero la muestra de cartón debe probarse en el FAT. El cartón reciclado con mucho polvo de liner o fibras sueltas puede debilitar cualquier unión adhesiva, y el cartón húmedo afecta tanto a la toma por vacío como al fraguado de la cola. Envíe un plano de muestra con la consulta para que el grado y el patrón de cordón se validen sobre el stock real.
¿Qué pasa si un boquillo se obstruye en plena tirada? El patrón de cordón se afina o salta en la solapa afectada, y la caja debe rechazarse antes de llegar al llenado. El operario purga o desatasca el boquillo siguiendo el SOP; una punta carbonizada o desgastada se sustituye del kit de repuestos. Una obstrucción persistente apunta a adhesivo carbonizado por sobretemperatura, adhesivo contaminado o filtro del fusor obstruido, que el programa de mantenimiento revisa en el intervalo de servicio.
¿Cómo compara el precio de la cola con la cinta a lo largo de un año? A alto volumen sobre un plano estable, el adhesivo por caja suele situarse por debajo de la cinta por peso, pero el fusor añade potencia de calentamiento y la máquina lleva un precio de compra más alto. La comparación a cinco años trabaja máquina, flete, instalación, consumibles, electricidad y aire, repuestos y la mano de obra que la estación elimina; la vertiente de coste se detalla en el desglose de TCO de la encartadora.
Qué enviar para una cotización
- Plano más pequeño y mayor: dimensiones, onda, grado del cartón, simple o doble pared, liner recubierto o liso.
- Peso de la caja cargada y ciclo de transporte: recorridos internos, apilado en palé, carga de contenedor de exportación, flete rugoso.
- Ritmo objetivo sostenido en cajas por minuto, con el patrón de turnos y el número de formatos por semana.
- Condición de almacenamiento del cartón y entorno de trabajo: seco, húmedo, frío, polvoriento o corrosivo.
- Si las cajas deben reabrirse y rellenarse, lo que descarta un fondo pegado permanente.
- Máquinas aguas abajo y sus velocidades: llenador, selladora superior, paso y altura del transportador, paletizador.
- Suministro eléctrico: tensión, fase, frecuencia y capacidad de circuito disponible; capacidad de aire comprimido libre al inicio del turno.
- Declaraciones de cumplimiento o requisitos de auditoría, incluida cualquier documentación de contacto alimentario para el adhesivo.
Con esas entradas, la propuesta empareja rango de bastidor, configuración de boquillos y grado de adhesivo con la línea real, y un plano de disposición acompaña la primera respuesta. La gama completa de encartadoras —estándar, servicio pesado, velocidad media, cola y formación tipo clavo— figura en la página de la familia de encartadoras. Los modelos relacionados incluyen la encartadora estándar, la encartadora de servicio pesado, la encartadora de velocidad media a 15–20 cajas/min, la máquina formadora de cartón tipo clavo con sellado inferior, y la página del producto de encartadora de cola termofusible con sus especificaciones estándar.
Para el desembolso de compra y a cinco años detrás de esta máquina, el desglose del coste y TCO de la encartadora automática trabaja franjas de precio, consumibles, mano de obra y retorno. Los mecanismos de toma, formación, plegado y sellado se explican en el recorrido de cómo funciona una encartadora automática. Las consultas y los planos de muestra se envían al formulario de contacto; los antecedentes del fabricante están en la página de nosotros, las declaraciones de cumplimiento figuran en certificaciones y patentes, y más novedades de máquinas aparecen en la página de noticias.
