ブラジル向け自動ケースパッキングライン2基:平ブランクから封函済み段ボール箱まで、木箱梱包前に工場内で実証試験
2026年11月、当社はブラジルのお客様向けに、2基のエンドオブライン(最終包装)ケースパッキングラインの製作と試験を完了しました。各ラインは平坦な段ボールブランクを取り込み、製函して底面を封着し、空の段ボール箱を装填ステーションへ搬送した後、天面フラップを折り込んでテープ封函します。2基ともお客様の実際の箱寸法で工場フロア上を稼働させ、お客様は試験動画を確認のうえ書面で承認し、その後に初めて機械を輸出用木箱へ梱包しました。本稿では、製作内容、各ステーションの連携動作、およびお客様が実際に承認した項目を順にご紹介します。
ご発注内容とその理由
購入者様は2つの独立した包装エリアを運用しており、1基の共有ラインではなく、エリアごとにラインを1基ずつ導入することをご希望でした。理由は実務的です。一方のエリアが箱寸法の段取り替えや定常点検で停止しても、もう一方は稼働を続けられます。また2基構成により、作業員が充填済み製品を運ぶ距離を抑えられます。そこでご発注いただいたのは、レイアウトが同一の2基のラインで、それぞれ次の4ステーションで構成されています。底面封着付きの自動製函機、モーター付きローラーコンベヤ、作業員が開いた箱へ製品を入れる手動装填ステーション、そして天面を折り込んでテープ封函する自動封函機です。
使用する段ボール箱は標準的な一般段ボール箱(RSC)で、ラインは一度に1フォーマットの箱に対応し、フォーマット間には定められた段取り替えを行います。お客様が重視されたのは、単一SKUでの最高速度ではありませんでした。現場で最も遅かった2つの手作業工程——手で箱を開いて底面にテープを貼る作業、装填後に天面フラップを折ってテープを貼る作業——を自動化しつつ、各箱に何を入れるかを管理する担当者を装填位置に1名残すことでした。
ライン構成:各ステーションの役割
1. 底面封着付き自動製函機
製函機はラインの先頭に配置されます。平ブランクの束をマガジンに投入すると、機械が1枚ずつブランクを引き出し、成型ヘッドで整えて底面フラップを閉じ、底面封着ヘッドがテープを貼ります。成型済みの空箱は、四角く整った状態で天面を開いたまま排出され、装填を待ちます。このステーションはHMIと操作パネルを備えた安全ガード枠で囲まれており、全景動画の右側に映っています。安全囲いにより、機械のサイクル中に作業員の手がピックアップ部やフラップ閉鎖機構へ触れることを防ぎます。
手作業による製函を機械化すると、現場全体のリズムが変わります。人が手で箱を開いている工程は、多くの場合、装填ステーションが待たされるボトルネックです。製函機が整然と開箱を供給することで、コンベヤと装填作業員がペースを決める側に回ります。また、手折り底面のばらつき——箱の歪みやテープのシワが生じやすい箇所——も解消されます。
ブランク用マガジンは、シフト分の全段ボールを入れるのではなく、稼働分の束を保持できる大きさとしています。これにより機械の設置面積を抑え、作業員は通常の装填サイクルの合間にブランクを補充できます。HMIの残材警告により、マガジンが空になる前に作業員へ通知され、サイクル終了後にブランク切れで停止する事態を防ぎます。マガジンへの補充は短時間で頻回な作業となるため、1名の作業員がコンベヤと装填位置を行き来する既存の動きにも無理なく収まります。
2. モーター付きローラーコンベヤ
製函機と封函機の間では、開箱がモーター付きローラーコンベヤ上を搬送され、この区間が手動装填ゾーンを兼ねています。ローラー面は機械の入・出力高さと水平に揃っているため、箱は持ち上げ動作なしに受け渡されます。ガイドレールが移動中の箱を真っ直ぐに保ちます。コンベヤはシステム内のバッファです。開箱の待ち行列を保持することで、作業員が目前の箱への充填作業をしている間も製函機のサイクルを継続させ、装填位置の短い停止が即座に製函機を止めることを防ぎます。
コンベヤ長さは平面図だけで決まるものではありません。製函機と装填位置の間のバッファ量を定める要素です。3〜4箱分の開箱を保持できる長さがあれば、作業員がラベル処理や包装確認で一時停止しても製函機はサイクルを継続でき、作業員も空箱を待たずに済みます。短すぎるコンベヤは、細かな停止をすべて製函機へ伝えてしまい、製函機は始動と停止を繰り返し、本来の安定したリズムを失います。本件では、2つの包装エリア全体の設置面積をコンパクトに保ちつつ、少量の待ち行列を保持できる長さに設定しました。
3. 手動装填ステーション
お客様はこの工程をあえて手動のまま残しました。ロボットまたは投入ヘッドを備えた自動ケースパッカーの投資効果は、単一SKUを長時間・大量に流す場合に発揮されます。本購入者様は製品と入り数が混在しており、箱を閉じる前に人が内容物と配置を確認したいとお考えでした。作業員はステーションに到着した開箱へ製品を装填し、封函機方向へ送り出します。ラインは後からのアップグレードにも対応できる構造としています。製品構成が絞られ数量が増えた際に自動装填ヘッドを追加できるよう、コンベヤと封函機はすでにその容量を織り込んだ寸法で設計しています。
4. 自動封函機 型式 ZYFC-05
ライン終端で、充填済みの箱は自動封函機に入ります。黄色のフラップ折り込みアームが4枚の天面フラップを順に折り込み、箱が通過する間に天面封着ヘッドがテープを貼ります。箱は、製函機で貼った元の底面テープと新しい天面テープの両方が封着された状態で排出されます。本件で指定した封函機は型式ZYFC-05であり、同型式の電気定格については技術編の併記記事で解説しています。
フラップ折り込みとテープヘッドの実際の動作
一般段ボール箱には4枚の天面フラップ——幅の狭い内フラップ2枚と、幅の広い外フラップ2枚——があります。封函機は定められた順序でこれらを処理します。箱が進入すると、湾曲したプラウ(案内板)が内フラップ2枚を持ち上げて保持し、次にサイドアームが外フラップ2枚を内側へ払い、内フラップの上に重ねて、4枚を中央で合わせます。この動作中も箱は移動を続けているため、折り込みアームは直線棒ではなく曲線形状になっています。箱がテープヘッドに到着する時点で、フラップは平らに四角く整えられています。
テープヘッド自体は専用モーターを持たない単純な機械ユニットです。スプリング付きローラーがテープの先端を箱に押し当て、箱が進むにつれ固定刃が規定長さでテープを切断し、後部ローラーが後端を箱面に押さえつけます。テープ張力はテープロール側の調整可能なブレーキで設定します。ブレーキが締まりすぎるとテープが伸びて浮き上がり、緩すぎるとシワになって貼り付きます。この設定は試験時に当社で固定し、お客様向けにマーキングしておきます。封着不良に見える箱が出た際、作業員が最初に確認する箇所だからです。
段ボール材質そのもの:紙級とその重要性
機械は箱に合わせて設計されるもので、その逆ではありません。そのためブランク仕様は設計の一部です。段ボールはフルート形状と強度で表記されます。フルートとは波状の中芯層で、印刷付きの小売箱に用いられる細かいBフルートから、輸送用箱の剛性の高いCフルートまであり、重量物には両面段ボールのBCフルートが使われます。強度表示には、直立した箱が座屈するまでの荷重を測るエッジクラッシュ値(ECT)と、突き破りに対する抵抗力を測る破裂強度(Mullen burst値)の2種類があります。倉庫での段積みにはエッジクラッシュ値がより一般的で、内容物が鋭利な場合や箱の取扱いが粗い現場では破裂強度が重視されます。
これらの詳細は製函機の設定に直接反映されます。厚手の両面段ボールは剛性が高いため、マガジンの吸盤や成型ヘッドにより大きな力が必要となり、フラップ閉鎖タイミングもわずかに異なります。内容物の重量に対して紙が薄すぎると、成型ヘッドで潰れたりコンベヤ上でたわんだりします。試験を実材料で行うため、汎用サンプルではなくお客様の実ブランクをご提供いただいており、本件の試験動画はその実際の箱で撮影しています。
工場受入検査(FAT)の実施内容
お客様向け映像の撮影前に、当社はすべての輸出案件で共通の確認項目でラインを動作させました。以下のリストは書類上の手続きではなく、実務的なチェック内容です。
- 製函機マガジンにお客様のブランクを満杯に装填し、1枚ずつ正しくピックアップされ、2枚噛みや詰まりが発生しないことを確認しました。
- 成型された箱をすべて検査し、コーナーの直角出りと底面テープのセンタリングを確認し、フラップが折れ込んだり潰れた箱は不合格としました。
- コンベヤのガイドレールと封函機のベルト幅を箱寸法に合わせ、ステーション間で箱が斜行しないことを確認しました。
- 封函機へバッチ流しを行い、天面フラップ4枚がすべて完全に折り込まれ、テープがセンターに接着し、コーナー浮きがないことを確認しました。
- 安全ガード付き製函機について、扉を開放・閉鎖した状態で点検し、アクセスが開いた際にインターロックがサイクルを停止させることを確認しました。
- 電流消費を銘板値と照合して測定し、非常停止ボタンがどのステーションからでもライン全体を停止させることを確認しました。
お客様による書面承認
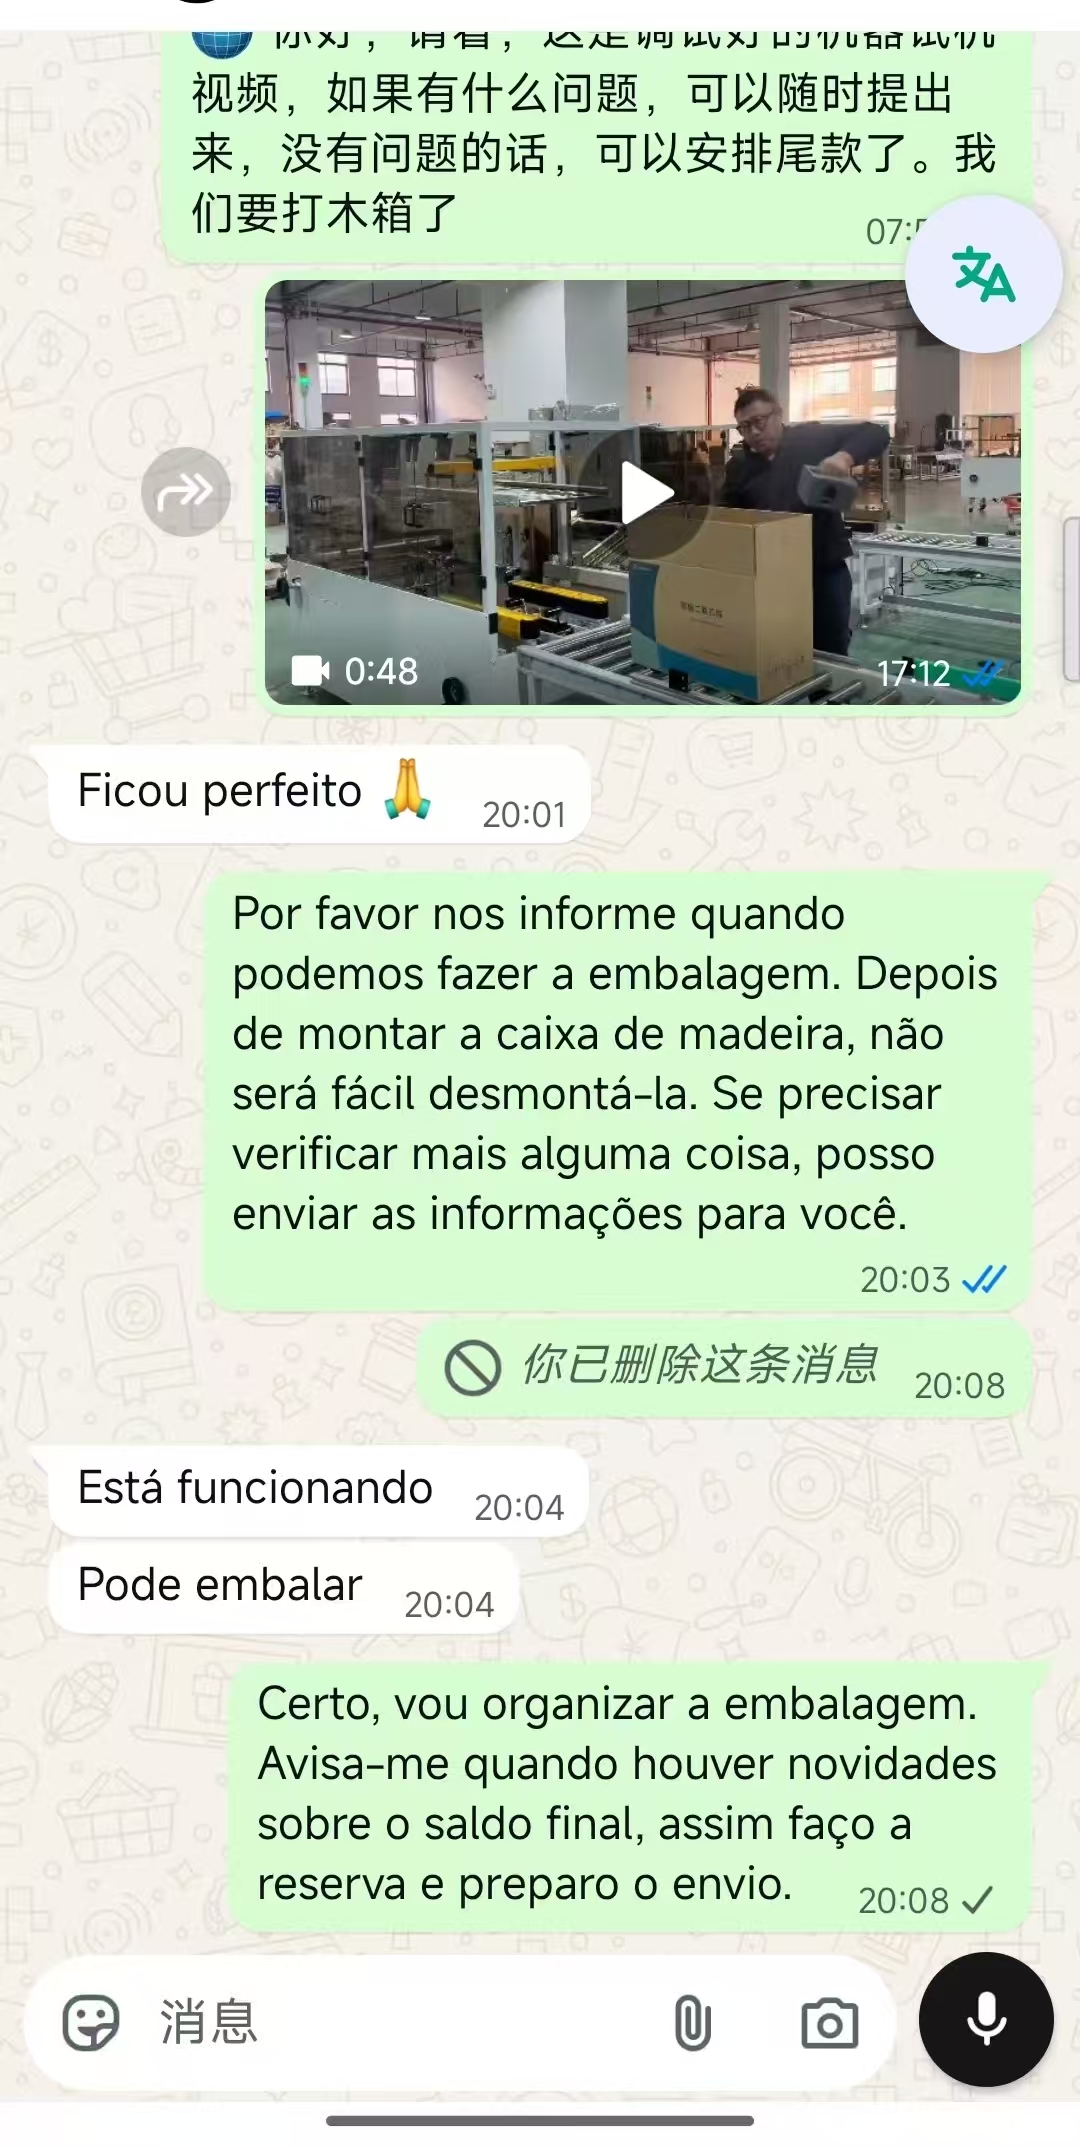
スクリーンショットのメッセージはお客様自身の言葉です。試験動画を受け取った後、購入者様は「Ficou perfeito」(出来栄えが良い)、続いて「Está funcionando」(稼働している)、「Pode embalar」(梱包してよい)と返信されました。木箱梱包までラインを待機させた理由は単純です。一度機械を輸出用木箱にボルト固定すると、設定を確認し直すために開梱するには包装を一部解体する必要があります。先に試験を確定させることで、お客様と当社双方の工程スケジュールをクリーンに保てます。
自動ラインと置き換え前の手作業工程との比較
| 比較項目 | 手作業による製函・装填・封函 | 本件の自動ライン2基 |
|---|---|---|
| 製函と底面テープ | 手作業、速度は作業員により変動 | ブランクマガジンから自動成型、四角い箱が安定供給 |
| 天面フラップ折り込みとテープ | 手折り、テープがセンターから外れたりシワになりやすい | 機械折り込み、各箱でテープがセンタリング |
| ライン1基あたりの要員 | 工程全体で3〜4名 | 装填ステーションに1名 |
| 箱品質のばらつき | 大きい。疲労やシフトに左右される | 小さい。フォーマット変更まで設定固定 |
| ペース管理 | 最速の手作業工程が基準 | 装填作業員が基準、待ち行列バッファあり |
| 主な制約 | 人件費と箱品質のばらつき | 一度に1フォーマット。寸法間の段取り替えが必要 |
手動ステーションを含むラインの処理能力の算出方法
本レイアウトでは、製函機と封函機はどちらも手動装填位置より速く稼働可能なため、実際の出力を決めるのは機械の銘板スペックではなく装填作業員です。有用な計算対象は装填ステーションのサイクルタイムです。作業員が6秒ごとに充填済み箱を送り出せる場合、製函機のサイクルがどれだけ速くても、ラインの上限は毎分10箱となります。そのペースを超えて機械を大きくしても無駄にはなりませんが、出力は上がらず、待ち行列バッファを形成し、短い停止後に製函機が追いつく余裕を持たせるだけです。
ライン計画の実務的な進め方は、シフト目標から逆算することです。シフトで必要な封函済み箱数を稼働時間で割り、手動ステーションがフルシフト最高速度で動き続けることはないため、余裕率を加えます。一般的な計画値としては、作業員の最速ペースの約70〜80%にラインを合わせ、休憩や軽微な点検、時折の噛み込み箱の余地を残します。理論上の最大値で設計するとバッファがなくなり、装填に何か割り込んだ途端に目標を達成できなくなります。
安全ガードとCE機械要件
本ラインの危険箇所は2か所に集中しています。実際の力で動作する製函機のピックアップ部とフラップ閉鎖機構、および封函機のテープ刃と駆動ベルトです。そのため製函機はインターロック付き扉を備えた安全ガードキャビネットとし、機械サイクル中にアクセスを開くと、手が機構に届く前に動作が停止します。封函機は可動部を固定ガードの内側に収め、テープヘッドはテープ交換用の定められた開口部からのみ操作可能としています。非常停止ボタンは製函機パネル、装填ゾーン、封函機の各所に配置され、いずれか1つを押せばライン全体が停止します。
銘板のCEマークは、書類一式内の適合宣言書によって裏付けられています。機械は機械指令に基づき機械的・電気的安全性を評価され、安全ガード距離、インターロック動作、非常停止回路は想定ではなく文書化されています。コンベヤのローラーと駆動部の接触箇所はガードで保護され、電気盤は該当する低電圧および盤の規格に沿って製作されています。これは欧州市場向けに限った話ではありません。仕向地によらず、お客様自身の安全審査でも同様の証拠を求められます。
現場準備と据付
ラインに特別な基礎は不要ですが、フレームが四角く設置できるだけ平坦で水平な床面が必要です。固定位置ではキャスターではなくアジャスタブル脚を使用します。現場側の主な準備事項は、銘板に一致する電源供給と、製函機マガジンへ前方から装填でき、作業員がコンベヤを横切らずに装填ステーションで作業できる明確なレイアウトです。当社は出荷前に、正確な設置面積、アクセスクリアランス、電源引き込み位置を示す寸法図面を提供します。これによりお客様は木箱到着前に床面と供給位置を準備できます。
現地試運転は定められた手順で進めます。脚部を水平にしてセクションを連結し、コンベヤとステーション間信号を接続、各駆動の回転方向を確認し、空箱を全経路で流した後、充填済み箱を流して封着を確認します。輸送中にガイドレールがずれたり設定が緩んだりする可能性は、梱包が健全でも残るため、工場試験で用いたのと同じ受入確認項目を現地でも繰り返します。
保守と消耗部品
本ラインは消耗部品が少なく、これは保守チームが大きくない購入者様に適した理由の一つです。消耗品はテープそのもので、作業員が定常作業として交換します。テープ刃は長期使用で切れ味が落ちますが、研磨ではなくボルト留めの交換部品です。コンベヤの駆動チェーンと封函機の駆動ベルトは定期的に点検・給脂し、製函機マガジンの吸盤も点検します。吸盤の摩耗がピックミスの主な原因だからです。下表は実際の稼働時に生じる故障をまとめたものです。
本件は際限のないリストではなく、定められた消耗品・予備品セットを添えて出荷しました。機械とともに、指定BOPPテープの初回ロール、封函機1台あたり交換用テープ刃1枚、製函機マガジン吸盤の予備一式、コンベヤセクション連結用の固定具を同梱しました。初回保守用部品を部品表と同梱することで、保守チームは初回定常サービス前にホルダー専用刃や適合吸盤を調達する必要がありません。部品表は各機械の製造番号に紐付けられているため、後発のご注文も記述ではなく、装着部品そのものを特定して行えます。
| 現象 | 想定原因 | 対応 |
|---|---|---|
| 製函機がブランクを取りこぼす、または2枚噛みする | 吸盤の摩耗、またはマガジンの積み重なりが不正 | 吸盤を点検し、積み直してエア設定を確認 |
| 箱がコンベヤ上で斜行する | ガイドレールの緩み、または幅設定が広すぎる | レールを箱幅に再設定して固定 |
| テープにシワ、またはセンターから外れる | テープブレーキ張力の誤り、またはローラーの汚れ | ブレーキを再調整し、圧着ローラーを清掃 |
| 天面フラップが完全に折り込まれない | 寸法変更後の折り込みアーム高さのずれ | アーム高さを新しい箱高さに再設定 |
| 封函機が箱を噛み込んで停止する | 潰れた箱、またはヘッド内の異物 | 電源接続状態では絶対に行わず、アクセス開口部から除去 |
木箱梱包と出荷
書面承認後、各ラインは輸送用セクションに分解され、くん蒸処理済みの輸出用木箱に固定され、コンベヤフレームと安全ガードキャビネットが輸送中に動かないように控え材で固定しました。操作パネルとHMIユニットは個別に梱包し、フレームに対して防震固定しています。添付書類一式には電気図面、各機械製造番号に紐付けた部品表、CE宣言書、運転・保守ノートが含まれます。お客様は2基のラインをご発注いただいたため、どのセクションがどのラインに属するか木箱にマーキングし、現地での再組立を容易にしています。
木箱受入れと開梱チェックリスト
木箱にはラインごとにマーキングしてあるため、受入れチームは全箱を一つの場所で開梱せず、各包装エリアの近くに該当セットを配置できます。到着後の最初の確認は外部チェックです。くん蒸マークと木箱ラベルの完好性を確認し、控え材の破損やパネルの穴がある箱は開梱前に記録します。輸送中に強い衝撃を受けた木箱は、電源を接続する前に梱包リストと照合し、寸法図面と突き合わせてセクションを確認するのが正しい対応です。箱の中の機械が四角く出ていると決めつけてはいけません。
開梱は書類一式の逆順で進めます。各セクションを製造番号紐付けの部品表と照合し、個別梱包されたHMIと操作パネルを対応するキャビネットと突き合わせ、袋入り固定具と予備テープ刃を数量確認してから木箱を解体します。リストの全項目をチェックするまで梱包材を残すのは意図的な措置です。ガイドレール用クランプの不足やケーブルの緩みは、木箱とマーキングが残っているうちのほうがはるかに追跡しやすいからです。棚卸しが完了したら、先述の現地試運転手順に移り、脚部の水平出しとコンベヤセクションの連結から開始します。
プロジェクト工程と2基のラインを同一仕様に保つこと
1件のご注文で2基のラインを製作する際は、単に似ているだけでなく実際に互換できるよう、単一仕様書で管理します。フレーム寸法、コンベヤ高さ、封函機ベルト幅、HMIプログラムはすべて同一値とし、電気図面は1回発行して両機に適用します。製作段階でこれが重要なのは、一方のラインで通用する予備部品や設定変更が他方でも確実に通用するためです。納品後も重要なのは、お客様の保守チームが1セットの手順を覚え、共通の予備品を1セット保有すればよい点です。
プロジェクトを通じた連絡リズムは意図的にシンプルにしました。製作段階では、ブランクサンプル、箱寸法、現場電圧を加工前に書面で確認し、解釈の余地を残しませんでした。試験段階では、書面による主張ではなく稼働映像を送付し、お客様の承認返信が来るまで梱包を保留しました。引き渡し段階は、先述の書類一式とマーキング済み木箱です。この3つのゲートを明確にすることで、2つの包装エリア向け2台の機械を、手戻りなく完了させられます。
本レイアウトが適する場合と適さない場合
本構成は、限られた箱フォーマットで稼働し、すべての箱で人が内容物を確認したい、手作業の製函・封函で時間を失っている現場に適します。完全手作業の現場と全自動ケースパッカーの中間に位置する妥当な段階です。シフトを通じ多数の箱寸法を頻繁に切り替える工場にはあまり適しません。各フォーマット変更は依然としてマガジン、レール、封着幅の再設定を伴うからです。また、自動装填ヘッドにより手動ステーションごと廃止できる、単一SKUの大量ラインにも向きません。各ステーションの寸法選定や自動・半自動機の判断に関する技術詳細は、エンドオブライン段ボール包装ラインの構成についての併記記事をご覧ください。
同様のラインを計画中で、お見積り前に当社へ何が必要かを知りたい場合は、まず箱寸法と紙級、シフトあたりの封函済み箱の目標数、フォーマット数と切替頻度、現場電圧と周波数をお知らせください。これらの情報はお問い合わせページからお送りいただけます。レイアウトと確定仕様をご返答します。
