エンドオブライン段ボール包装ラインの構成方法:ブラジルの実案件から学ぶ製函機・コンベヤ・封函機の寸法選定
お見積り前にいただくご質問の多くは「どのブランドか」ではなく、「自分にはどの程度の自動化が実際に必要か」です。自動化を行き過ぎると、使われない装填ヘッドや制御装置に費用を払うことになり、自動化が不足すると、購入のきっかけとなった手作業のボトルネックが残ります。本稿では、ブラジルのお客様向けに製作・試験した2基のラインを例に、それらの判断をステーションごとに、また判断の境界線がどこにあるかを示します。併記の納品記事では製作過程とお客様の承認を扱い、本稿は選定・寸法・受入確認に焦点を当てます。
最初の判断:ライン構成か、単体機械か
現在、機械間の製品移動が手作業で行われ、その手運びが現場を遅くしている場合、ライン仕様を検討する価値があります。ブラジルのお客様が挙げたきっかけはよくあるものです。作業員が独立した封函工程の間を箱ごと手で運んでおり、仕事量以上の人員が現場に必要になっていました。2つ以上の包装工程が手でつながり、その間の人手が複数名になる場合、コンベヤで連結し投入高さを揃えれば、定められた期間内に投資効果が出るのが一般的です。工程が真に独立している、別シフトで稼働する、または別エリアにある場合は、単体機械のほうがレイアウトの柔軟性を保ち、過剰設備を避けられます。
お客様は2つの独立包装エリアに対し、1基ではなく2基のラインを選択しました。これ自体が構成判断です。1基の共有ラインでは製品を床面横断で運ぶ必要が生じ、故障や寸法切替の際に両エリアが同時に停止します。2基の対応ラインは各エリアを独立させ、一方を調整している間も他方を稼働できます。コストは設備の重複ですが、効果は稼働率と運搬距離の短縮であり、どちらも購入者様が現場レイアウトに照らして数量化できる項目でした。
ラインを決める3つの自動化選択
選択1:自動製函か、半自動製函か
半自動製函機は、各ブランクを人が供給する必要があり、ブランクが置かれると成型して底面を封着します。全自動の製函機は、自身のマガジンからブランクを引き出し、作業員の供給なしで稼働します。判断の境界は箱の数量と、機械前に立つことになる人のコストです。シフト数百箱未満であれば、半自動機に供給する作業員がそれだけでフルタイムコストになることは稀です。製函が連続作業になり、同じ人を他所でも必要とする段階では、自動マガジンがそのポストを廃止し、定常レートでラインへ供給します。ブラジルのラインは2エリアにわたり連続シフトで稼働するため、自動製函が一貫した選択となりました。
選択2:手動装填か、自動装填か
購入者様が全自動化を見送ったのがこの工程で、判断には妥当な理由があります。製品を箱へ入れる自動ケースパッカーには、定義された製品、安定した単一SKUの連続稼働、そのパックパターンに合わせた装填ヘッドが必要です。同じ製品が長時間・大量に流れる場合にコストを回収します。ブラジルのお客様は製品と入り数が混在し、箱を閉じる前に人が内容物を確認したいとお考えでした。そのためラインは手動装填ステーションを残しつつ、後から自動ヘッドを受け入れられるようコンベヤと封函機をあらかじめ容量確保した寸法で製作しており、ライン全体を交換せずに判断を反転できます。
選択3:自動封函か、半自動封函か
半自動封函機は、作業員が天面フラップを手で折り、箱をテープヘッドへ押し込む必要があります。自動機は箱が通過する間にフラップを折り封着し、作業員の操作を要しません。箱が装填ステーションからコンベヤで既に到着しているため、自動折り込み区間を追加することでラインを連続化し、2つ目の手動ポストを廃止できます。自動製函機に半自動封函機を組み合わせると、最後の工程で最も遅い部分が手動のまま残るため、2ステーションは同じ自動化水準で揃えました。
数値的境界を持つ判断フレームワーク
上記3つの選択は、実際の購入判断の順序に沿った一連の手順へ整理できます。以下の閾値は普遍定数ではなく計画用の数値ですが、ご自身の数値と照合する出発点になります。
- シフトあたりの箱数を数えます。数百箱未満であればまず半自動製函機を検討し、製函がシフトを通じた連続作業であれば自動マガジンを指定します。
- 製品数と単一ランの長さを数えます。単一SKUが長シフトで支配的なら自動装填ヘッドへ、製品混在で入り数確認が必要なら、後からのアップグレードを前提とした手動ステーションへ振り分けます。
- 封函機を製函機に合わせます。製函機が自動なら、封函機も自動折り込み・自動封着とし、ライン終端に手動ポストを再導入しないようにします。
- シフト目標を毎分ペースへ逆算し、そのペースの約70〜80%にラインを合わせて、理論上の最大値で動かさずバッファを確保します。
- 加工前に現場供給を書面で確認します。電圧、相数、周波数を、機械が持つことになる銘板と照合します。
- シフトあたりの段取り替え回数を数えます。数回を超えるフォーマット変更がある場合は、フォーマットをまとめるか、作業を2基のラインへ分割することを検討します。
箱寸法の正しい測り方
見積りの出発点が箱寸法の誤りであるケースは意外と多く見られます。段ボール箱は内寸法で長さ・幅・高さの順に測ります。内容物を受け入れるのは内側の開口部だからです。外寸法は紙厚で変動し、パレットパターンや輸送用で使うもので、機械設定には用いません。長さは開口部の長辺寸法、幅は短辺寸法、高さは天端から底端までです。1ラインで複数フォーマットを流す場合、すべてのフォーマットを同じ内寸法の取り決めで、紙級を併記してリストし、機械の許容範囲を単一サンプルではなく全フォーマットと照合できるようにします。
公差も重要です。実際の箱のバッチは公称寸法の周辺でわずかにばらつき、ガイドレールと折り込みアームはそのばらつきを詰まらせずに受け入れる必要があります。余裕なしで公称値ぴったりに機械を寸法決めすると、通常の紙のばらつきを吸収する余地がなくなります。実務的な仕様では小さなクリアランスを加え、単一の箱ではなくサンプル箱群と照合して確認します。
構成水準の比較
| 項目 | 半自動構成 | ブラジルのライン | 全自動ケースパッカー |
|---|---|---|---|
| 製函 | 作業員が各ブランクを供給 | マガジンから自動 | マガジンから自動 |
| 装填 | 手動 | 手動、後日アップグレード可 | 自動ヘッドまたはロボット |
| 天面フラップと封着 | 手折り、機械がテープ貼り | 自動折り込みとテープ貼り | 自動折り込みとテープ貼り |
| ラインあたり作業員 | 2〜3名 | 1名 | ライン上1名〜不要 |
| 最適な用途 | 少量・多品種 | 混在製品・安定シフト | 単一SKU・長時間大量ラン |
| 主な制約 | 手動ポストが残存 | 一度に1フォーマット | コスト高・製品間の柔軟性低下 |
製函機を箱とシフトに合わせて寸法決めする
製函機の寸法決めは、まず受け入れる箱寸法の範囲、次にシフトあたりの箱数で行います。機械にはブランクの長さ・幅・高さの最小・最大範囲があり、他の項目を検討する前に、お客様の全フォーマットがその許容範囲に入っている必要があります。よくある誤りは、最大の箱だけに合わせて寸法を決め、最小の箱が直角に成型できないことが後で判明することです。2つ目の入力はブランクそのものです。紙級とフルート形状が成型ヘッドに必要な力を変えるため、当社は代替材ではなく実ブランクで試験します。
シフト目標については、製函機は後続する手動装填ステーションと同程度の速度、さらにバッファ維持の余裕があれば十分です。より速い製函機を指定しても、装填作業員がペースを上限するためライン出力は上がりません。妥当な仕様は、カタログ上の最高サイクル値ではなく、シフト目標を余裕を持って達成し、停止後にコンベヤの待ち行列を再補充できる製函機です。
ピック部の信頼性は、2枚ブランク検出機構で保護しています。2枚のブランクが貼り付いて同時に持ち上げられた際、機械は余分な厚みを検知し、2箱を成型ヘッドへ無理に送り込まず、そのペアを排出します。小さな機能ですが、保管中に紙がわずかに湿気を帯びたり端面が貼り付いたりした際にラインを止める詰まりへの通常の対策で、両機に装備しました。
バッファとしてのコンベヤ寸法決め
コンベヤには2つの役割があります。開箱を高さを揃えて搬送すること、そして待ち行列を保持することです。保持できる箱数が、製函機と装填作業員を分離するバッファとなります。短いコンベヤはすべての停止を直接製函機へ伝え、長いコンベヤは待ち行列を保持して短い中断を吸収します。ガイドレール幅は箱に合わせて斜行を防ぎ、駆動速度はステーションのサイクルに合わせ、箱が互いに押し合わずに割り出されるようにします。複数フォーマットのラインではレールが段取り替えの一部となるため、調整しやすい明確なアクセスをレイアウトに確保すべきです。
駆動方式は負荷に従います。モーター付きローラー区間は、充填済み箱の重量に合わせたギヤード駆動を使用し、制御ロジックは固定速度で連続運転するのではなく、ステーションのペースで箱を割り出します。入・出力部のセンサーが箱の有無を駆動へ伝え、コンベヤは待ち行列に合わせて停止・始動し、準備のできていないステーションへ箱を押し込みません。これによりコンベヤは、別のアキュムレーションシステムなしに、搬送と制御されたバッファの両方を担えます。
この区間の試運転作業の多くは2つの設定で決まります。1つ目は入側光電センサーの位置です。箱が次の区間へ到達する前に駆動が割り出せるだけ早く検出する必要がありますが、遅い箱を二重計測するほど早すぎてもいけません。2つ目は折り込み区間に対するベルトまたはローラー速度です。コンベヤがテープヘッドの受け入れ速度より速いと箱同士の間隔が詰まって押し合い、遅いとバッファが埋まらず製函機が空の出力部を待ちます。実務的な確認方法は、箱を一列に流し、箱間の隙間を観察して、受け渡し区間で間隔が詰まったり広がったりせず一定に保たれるまで駆動を微調整することです。
テープと封函機型式の選定
封函テープはテープヘッドの設定を変えるため、仕様の一部です。多くの輸送箱には、アクリル系またはホットメルト粘着剤を塗布したBOPPフィルムテープが使われます。アクリル粘着剤は温度範囲が広く、変動条件下の保管に一般的に選ばれます。ホットメルトは初期接着が速く、高速ラインに適します。テープ幅は箱重量に合わせ、重量箱ほど幅広のテープを使用し、テープロールの内巻芯は機械のホルダーに一致させる必要があります。ヘッドの張力ブレーキはそのテープ専用に設定するため、テープ品種を変えると通常設定の再確認が必要になります。
封函機は混在箱寸法への対応方法でも区別されます。均一封函機は1フォーマットに設定し、作業員が設定を変えるまでその寸法を流します。ランダム(自動調整式)封函機は各箱を感知し、ベルトと折り込み高さを走行中に再設定します。混在する箱寸法が連続して到着する流れに適しますが、コストが高く可動部も増えます。ブラジルのラインは、計画的な段取り替えを前提に一度に定めたフォーマットを流すため、均一封函機が相応しい選択でした。混在寸法をバッチではなく単一の流れで封函する必要があれば、ランダム封函機が答えとなります。
封函機の寸法決めと電気事項の読み方
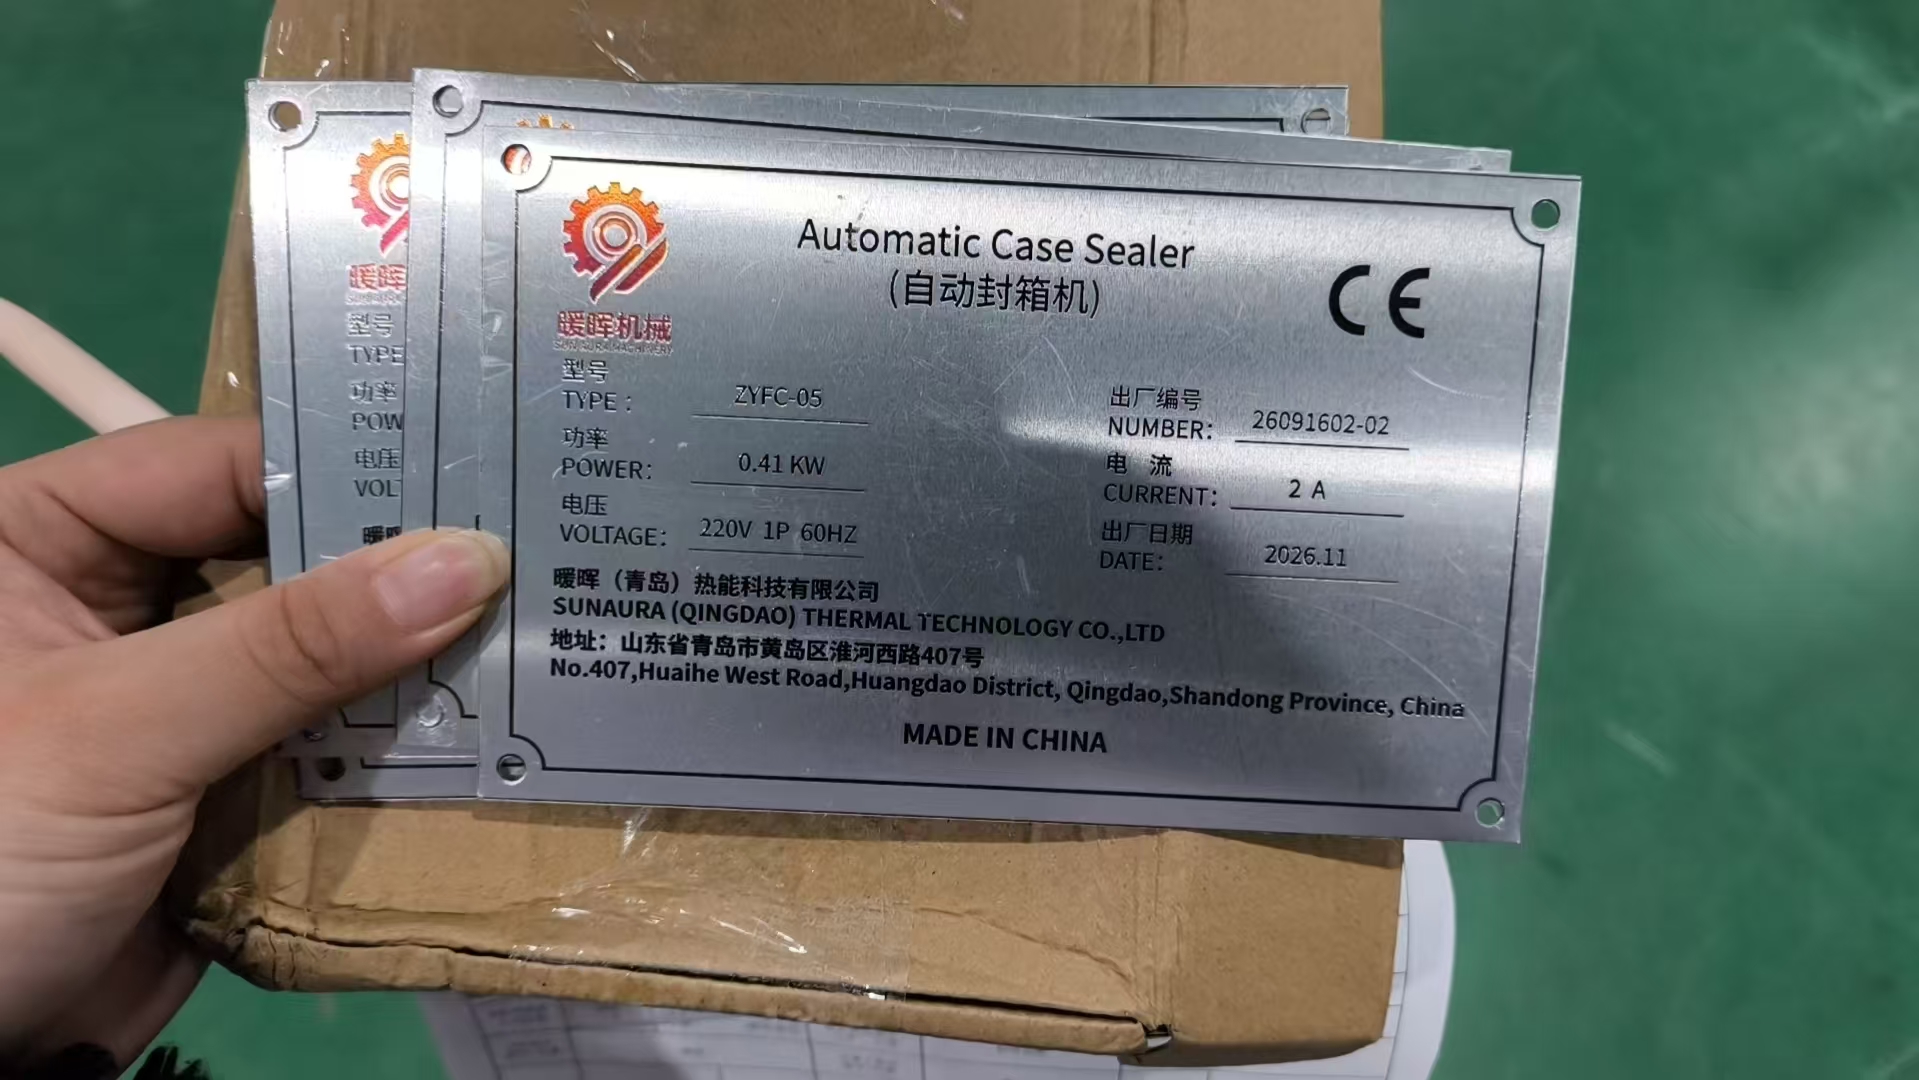
封函機は製函機と同じ箱の許容範囲を受け入れ、折り込みアームとテープヘッドを箱高さと幅に合わせて調整する必要があります。本稿で使用する型式はZYFC-05で、その銘板にはマーケティング仕様ではなく電気事項が記載されています。以下の動画は、その銘板機が含まれる稼働シーケンスを示しています。
電圧・相数・周波数:据付を妨げる細部
納品後に機械を試運転できない最も一般的な原因は、銘板供給と現場供給の不一致です。ブラジルのラインは単相220V 60 Hz向けに製作され、加工前にお客様の現場と照合確認済みです。電圧だけでなく周波数も重要です。50 Hz巻線のモーターを60 Hzで動かすと挙動が異なり、逆の場合もさらに好ましくありません。単相・三相の判断はモーターサイズと現場供給に依存します。本封函機のような小さなステーションは単相で動作し、大型駆動は通常三相を必要とします。納品後のモーターの巻き直しや変換は時間がかかり回避可能なため、これらの事項は発注初期に書面で確定します。
お客様の確認を受入基準とする
工場受入検査は、書面上の仕様が稼働機械と突き合わされる場です。ブラジルのお客様は現地立ち会いができなかったため、試験動画と書面確認が同じ役割を果たしました。以下は、現地立ち会いの有無にかかわらず、購入者様が確認を求めるべき項目です。
- 製函機が実ブランクの満杯束を2枚噛みなしで稼働し、箱が四角く底面テープがセンターにあること。
- ガイドレールを実幅に設定した状態で、箱がコンベヤを真っ直ぐ通過すること。
- 単一の箱ではなく封函機へバッチ流しを行い、すべての天面フラップが折り込まれ、テープが接着・センタリングされていること。
- インターロックと非常停止の実演、および測定電流が銘板と一致すること。
- 複数箱寸法を流すラインの場合、フォーマット間の段取り替えを映像記録し、推定ではなく計時すること。
段取り替えと多SKUのペナルティ
ライン上の各箱フォーマットは段取り替えを意味します。製函機マガジンと成型ヘッド、コンベヤのガイドレール、封函機の折り込みアームとテープ幅がすべて再設定されます。判断のポイントは段取り替えが可能かどうかではなく、シフトに何回発生し、それぞれにどれだけ時間がかかるかです。1日1〜2回のフォーマット変更であれば再設定は問題なく吸収されます。1日5〜6回変更するラインは、箱を封函する時間ではなく調整時間がシフトのかなりの割合を占めます。そのような状況の購入者様は、フォーマットをまとめて切替回数を減らすか、2基目のラインを検討すべきです。ブラジル案件で作業を2機械へ分割した理由の一部もここにあります。
総コストと投資回収ロジック
投資回収は主にラインが廃止する人件費に対して計算されます。手作業工程では製函・装填・封函にわたり複数名が必要ですが、構成後のラインは装填位置に1名の作業員で済みます。廃止するポストの年間負担コストを取り、機械価格・据付・テープ・電力と対比して、単純回収年数は機械コストを年間削減額で割った値です。定量化が難しい項目でも計算に含めるべき2つの要素があります。不整合な手作業工程で生じる不合格・手直し箱のコストと、手動工程が遅れた際のライン停止コストです。機械価格だけを数え、人件費と手直しの項目を無視する購入者様は、設備を小さめに組んで1年後に同じ問題を再開しがちです。
ラインバランスとボトルネックの位置
連結ラインは最も遅いステーションの速度でしか動かないため、バランス調整の第一歩はそのステーションを特定することです。本件ラインでは、製函機と封函機の両方がより速く稼働可能な状態で、手動装填位置を意図的にボトルネックとしています。ボトルネックより前のステーションはそこへ供給し、後ろのステーションはそこから受け入れます。コンベヤバッファがボトルネックへの供給を保ち、待たせません。後から自動装填ヘッドを追加するとボトルネックは移動し、製函機または封函機のサイクルが新たな上限となるため、当初から両機に余裕を持たせて寸法決めしました。
計算は単純です。各ステーションのサイクルを毎分単位数へ換算し、最小値をラインレートとして、それをシフト目標と照合します。どのステーションもボトルネックに比べて大幅に過剰仕様ではなく、ステーション間バッファが短い停止を吸収できる大きさであれば、ラインはバランスしています。すべてのステーションを同じ最高値で過剰寸法にすると、ボトルネックが実際のペースを決めるまま価格だけが上がり、出力は上がりません。
見積り比較とサプライヤー評価
同じように見えるラインの見積り2件が、同じ仕様で作られていることは稀です。比較は総額ではなくラインごとに行うべきです。各機械が受け入れる箱の許容範囲、安全ガードとインターロックの水準、操作パネルとHMIの含否、機械が巻線される電圧・周波数、出荷書類を確認してください。インターロック付き安全ガード、実ブランク試験、CE宣言書を欠いた安価な見積りは、同じ機械の値下げではありません。それはコストとリスクを試運転段階の購入者様へ移しているだけです。
サプライヤー評価は価格と並行して行います。実ブランクでの工場試験、製造番号紐付けの部品表、納品後のサポート連絡経路を確認してください。ブラジル案件の書面確認——お客様が梱包前に稼働映像を確認したもの——は、測定に応じるサプライヤーと、銘板だけを見て信頼を求めるサプライヤーを分ける受入証拠の一形態です。予備品とアフターサービス条件は、故障後の交渉ではなく受注前に合意すべきです。単一の部品の納期がライン全体を停止させる可能性があるからです。
本構成を選ぶべきでない場合
本ラインが適さないケースを中立的に挙げることも選定の一部です。少量で半自動機への供給作業員がフルタイムコストにならない数量であれば指定しないでください。自動製函機は価格を回収しません。単一SKUがシフト全体を大量に流れるのであれば、手動装填ステーションを指定しないでください。労務を実際に廃止するのは自動装填ヘッドの工程だからです。フォーマットが1日に何度も変わるのであれば1基のラインを指定しないでください。段取り替え時間が支配的になります。そして現場電圧と周波数が確認できるまで決断しないでください。供給不一致は試運転段階でプロジェクトを停止させます。これらの境界を示すことが、過剰に大きな機械ではなく相応の寸法のラインを見分ける方法です。
発注前に購入者様が尋ねる質問
手動装填ステーションから始めて、後で自動化できますか? はい、当初からその構造でラインを製作していれば可能です。コンベヤと封函機は将来のヘッドに合わせた寸法とし、操作パネルには追加用の予備容量が必要です。アップグレードを前提に設計されていないラインへ後付けすると、最初から仕様に入れるより高くつきます。ブラジルのラインは意図的にこの方法で製作しました。
三相電源が必要ですか? モーターサイズによります。ZYFC-05のような小さなステーションは単相で動作し、大型駆動や自動装填ヘッドは一般的に三相を必要とします。供給は機械の巻線前に銘板と照合確認するため、現場電気工事担当者は納品時に呼ぶのではなく、初期の協議段階から加えるべきです。
自分の箱で機械が動くことをどう確認できますか? 工場試験は実ブランクを使い、単一の箱ではなくバッチで流します。製函機の2枚噛み、コンベヤ上の斜行、封函機のテープ品質はすべてその材料で確認し、試験動画が証拠となります。汎用サンプルでしか試験していない機械が、ご自身の紙で動くとは想定できません。
速いラインを1基か、標準的なラインを2基か、どちらを購入すべきですか? 答えは平面図と段取り替え回数に従います。2基のラインは、単一の故障が現場全体を止める事態を防ぎ運搬距離を短縮します。一方、速い1基のラインは、単一エリアで支配的なSKUを流す場合に適します。ブラジルのお客様は2エリアでフォーマット混在だったため、分割がリスクの低い選択でした。
お見積り前に必要な情報
- すべてのフォーマットについて、紙級とフルート形状を併記した箱寸法。
- シフトあたりの封函済み箱の目標数と稼働時間(最高値ではないこと)。
- フォーマット数と、ラインがその間を切り替える頻度。
- 現場の電圧、相数、周波数、およびアクセスクリアランスを含む利用可能な床面積。
- 包装する製品、および箱を閉じる前に内容物確認が必要かどうか。
これらの情報をいただければ、寸法図面、確定ステーションリスト、受入確認項目をご返答し、ブラジルのお客様が確認したのと同じ実ブランクでの工場試験を実施できます。詳細はお問い合わせページからお送りください。または、製作過程と承認についての併記記事の納品詳細もご参照ください。
