SunAura、コーヒー・スナック・ナッツ・乾燥品向けに窒素ガス置換連続式バンドシーラーを追加
SunAura は連続式バンドシーラーの製品群に、窒素ガス置換フレームを追加しました。定常動作の袋シーラーで、ヒートシールが継ぎ目を閉じる前にパウチのヘッドスペースを不活性ガスでパージし、そのあと標準のバンドシーラーと同じ加熱ブロック、冷却部、エンボスまたはコーディングステーションへ袋を搬送します。この機械は、ローストコーヒー、スナックミックス、ナッツと種実、ドライフルーツ、香辛料、乾燥ペットフードをラミネートパウチにシールする食品包装業者を対象としています。これらの製品ではヘッドスペースの残存酸素が酸化劣化、風味劣化、賞味期限の短縮を進めます。ガス置換ステーションは横型バンドフレームのヒートシール前に搭載され、袋幅は約 400 mm まで、充填量はパウチフォーマットにより約 50 g から 2 kg まで対応します。
このノートでは、ガス置換ステーションが何をするか、シール経路上のどこに位置するか、購入者が比較すべき構成数値、適する製品、パックに必要なフィルムと供給条件を扱います。機械とシール工程に焦点を当てた内容です。窒素供給の選択——ボンベ、デュワー、バルクタンク、オンサイト発生——は別の工場ユーティリティ判断であり、ここでは概要を述べるにとどめます。バンドシーラー自体は、工場が既に使用しているどのガス源にも、機械入口のレギュレーターと流量弁を通して接続されます。
参照数値は SunAura のガス置換バンドシーラーの標準範囲です。ベルト速度 0–12 m/min、シール幅 8–12 mm(標準 10 mm)、ブロック温度ダイヤル 0–300 °C(シール設定 120–200 °C)、ヒーター容量 0.6–1.0 kW、駆動モーター 60–120 W、ガス消費量はパウチサイズとパージ設定により 8–25 L/min、シール後ヘッドスペースの残存酸素目標 1–3%、フィルム 60–120 µm のラミネートパウチ。ガス置換フレームの価格帯は連続シーラーの上位に位置し、フレーム向き、コーディング、ライン統合により約 $6,500–$12,000 です。構成は試験シールで自社パウチに突き合わせて確認してください。
なぜヘッドスペースを不活性ガスで置換するのか
乾燥食品のパウチを通常の空気の中でシールすると、ヘッドスペースには約 20.9% の酸素が残ります。その酸素がナッツ、種実、コーヒー、スナックのコーティングに含まれる油脂と反応します。油脂は酸化して酸敗し、クリスピーなスナックは湿気を吸って柔らかくなり、ドライフルーツは色が濃くなり香りを失い、カビや虫の発育に必要な酸素が供給されます。窒素は食品と反応しない不活性の乾燥ガスです。パウチをパージすると、その酸素リッチな空気の多くが窒素に置き換わり、シール後のヘッドスペースは外気ではなく低い残存酸素レベルに保たれます。
実際の賞味期限の差は、油脂分と香りを持つ製品で表れます。通常シールのナッツ・種実パウチは室温で 4–6 週間ほどで酸敗することが多く、窒素置換したバリアラミネートパウチは同じ保管条件で 3–6 か月保持できます。ローストコーヒーは酸素が追い出されると焙煎の香りが長持ちし、スナックミックスは小売店の棚期間を超えてクリスピーさを保ちます。一部の製品では窒素と二酸化炭素の混合ガスを使います。CO₂ は比重が大きく、特定の焼き菓子のカビに対して効きますが、標準の SunAura ガス置換フレームは窒素配管仕様で、ガス種と流量は製品仕様に合わせて設定します。
ガス置換は真空包装と同じではありません。真空チャンバーはシール前にパウチから空気を抜き、柔らかい製品や潰れやすい製品を圧縮します。ガス置換バンドシーラーは深い真空を引きません。不活性ガスをヘッドスペースへ吹き込んで空気を追い出し、内部にわずかな正圧のガスクッションを残して袋をシールします。そのクッションは、パフスナック、焙煎豆、壊れやすいドライフルーツのように真空で潰れる形状を守り、パウチが棚の上で自立する十分な膨らみを保ちます。製品が真の無酸素保管と最小ヘッドスペースを必要とする場合は、真空または MAP チャンバーラインが別の機器選択となります。バンドシーラーは、ガスパージを伴う連続高速パウチシールを担います。
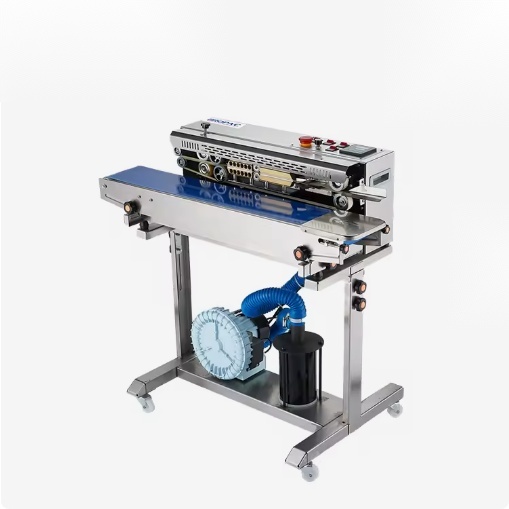
ガスステーションがシール経路上に置かれる位置
ガス置換バンドシーラーのシール経路では、標準のヒートシールの前に一つのステーションが加わります。充填済みパウチは入口から入り、作業者または供給コンベヤが開いた継ぎ目を二本の PTFE ベルトの中心に揃えます。袋が加熱ブロックに届く前に、スロット付きノズルまたはフードのガスマニホールドを下または通過し、開いたヘッドスペースに窒素を吐出して製品上部の空気を追い出します。ベルトは一部パージ済みのパウチを加熱ステーションへ運び、継ぎ目が閉じる間、二度目の短いパージまたは連続ガスカーテンで酸素の再侵入を防ぎます。加熱ブロックが内側シーラント層を溶かし、冷却部が継ぎ目を固め、エンボスまたはコーディングホイールが完成したシールを刻印します。
流量とパージタイミングがガス側の二つの調整点です。レギュレーターと流量弁が窒素の吐出を L/min で設定します。小型のスナックパウチは広いコーヒー・ナッツ袋より低い流量で済み、大きなパックの二段階パージは単一カーテンより多くの空気を追い出します。ベルト速度が、パウチがマニホールド下にいる時間を決めます。速度を下げるとパージ曝露が増えますが毎分袋数は下がるため、設定は残存酸素と処理能力のトレードオフになります。目標は、測定残存酸素を仕様内に保つ最低流量です。過剰な流量は窒素を浪費するだけでシールは改善しません。
加熱と冷却の各サブシステムは標準のバンドシーラーと同じ動作です。加熱ブロックはフィルムシーラントに対し 120–200 °C を保ち、冷却部は排出前に継ぎ目を圧力下で固め、エンボスホイールまたはインクユニットが冷却後に日付とロットを刻印します。ガスステーションはブロワーまたはマニホールドのハードウェアとガス接続を追加するだけで、継ぎ目そのものの形成方法は変えません。ベルト、ブロック、冷却部の全機構については、連続式バンドシーラーの仕組みの技術解説を参照してください。
構成と仕様数値
| パラメータ | ガス置換バンドシーラーの範囲 | 仕様上の注意点 |
|---|---|---|
| ベルト速度 | 0–12 m/min、可変速 | 速度を下げるとパージと加熱の接触が伸びる;持続速度はシフトを通じてピークの 70–80% で計画 |
| シール幅 | 8–12 mm、標準 10 mm | ブロックとベルトの接触で決まる;冷却後の試験片で接着帯を確認 |
| ブロック温度 | 作業範囲 120–200 °C、ダイヤル 0–300 °C | フィルムシーラントに合わせる;パージが遅いからと温度だけを上げて補わない |
| ヒーター容量 | 0.6–1.0 kW | 駆動モーター 60–120 W、冷却ファン 20–40 W を含む;据付時に回路定格を確認 |
| ガス消費量 | 窒素 8–25 L/min | 小型パウチ 8–12 L/min;広いコーヒー・ナッツ袋 15–25 L/min;流量は残存酸素目標に設定 |
| 残存酸素目標 | ヘッドスペース 1–3% | 敏感なナッツや油脂分では 2% 未満を指定されることが多い;シールサンプルを酸素計で測定して確認 |
| パウチ範囲 | 幅約 400 mm まで、充填 50 g–2 kg | 重い袋や膨らむ袋は縦型フレームを評価;供給試験用のサンプルを送付 |
| フィルム要件 | 60–120 µm のバリアラミネート | PET/AL/PE、金属化 PET/PE、または高バリア OPP/PE;単純 PE はガスを保持しない |
| コーディング | エンボスホイール標準、インクコーディングオプション | 日付とロットは冷却後に刻印;インク種はフィルム表面に合わせる |
| 機械価格帯 | 約 $6,500–$12,000+ USD | フレーム向き、コーディング、ガスハードウェア、ライン統合で変動;ガス供給ユーティリティは別見積もり |
ガス置換フレームが適する製品
焙煎豆と粉コーヒー。コーヒーは焙煎後に CO₂ を放出し、粉砕されると速く酸化します。窒素パージは劣化香の元となる酸素を下げ、バリアラミネートがガスを閉じ込めます。新鮮焙煎のパックでは、パージと併せてパウチにワンウェイ脱気弁を付けることが多く、焙煎後の CO₂ を逃がしつつ酸素の再侵入を防ぎます。製品群のコーヒー袋シール機はコーヒー特有のパウチフォーマットをカバーし、ガス置換フレームはシール前の不活性パージを追加します。
ナッツ、種実、ナッツミックス。クルミ、アーモンド、カシューナッツ、ピーナッツ、種実ブレンドは酸素の中で酸敗する高い油脂分を持ちます。パージしたバリアパウチは油脂と香りを週単位ではなくか月単位で保ちます。潰れやすい半割れや丸ごとの仁には、真空引きではなくガスクッションが有利です。パックの膨らみが保たれ、袋の中でナッツ同士が擦り合いません。
スナックとスナックミックス。スティック菓子、コーンスナック、トレイルミックス、コーティングピーナッツ、パフスナックは、ヘッドスペースの酸素と湿気がフィルムを通って移行すると歯ごたえを失います。窒素パージは劣化を遅らせ、パウチにクッションを残して、壊れやすい欠片が輸送中に割れるのを防ぎます。袋数の多いスナックラインでは、パージ流量とベルト速度を合わせて調整し、ガスステーションが充填機の瓶颈にならないようにします。
ドライフルーツ、香辛料、乾燥ペットフード。ドライフルーツと香辛料は低酸素下で香りと色を保ち、乾燥ペットフードは袋の賞味期間を通じて油脂の酸敗を防ぎます。これらの製品は乾燥し流動性があるため横型バンドフレームで供給しやすく、濡れた半乾燥の充填物は別のシール評価に属します。パウチが直立して数 kg を持つ場合は、横型の口元に無理を通さず縦型フレーム向きを確認してください。
ホールスパイス、リーフティー、種実ブレンド。香りの強い香辛料と茶葉は、揮発性精油が酸化で失われ、周囲の空気から異臭を吸着します。窒素パージしたバリアパウチはヘッドスペースを中性に保ち、フィルムを通じた香りの移行を抑えます。製パンやスナック用の種実ブレンドはナッツと同じ油脂酸敗リスクを持ちます。これらのパックは通常 50–500 g と小さいため、ガス流量は下限の 8–12 L/min 帯に収まり、シーラーは速度範囲の速い端で動きます。主な段取り確認点は、細かい香辛料や茶葉の粉がシーラントラインに載って接着を妨げないことです。
パックが満たすべきフィルムとバリア条件
ガス置換はパウチ自体がバリアである場合にだけ保持されます。単純なポリエチレン袋は、数日のうちにフィルム壁を通して窒素と酸素を通してしまい、パージしたヘッドスペースが外気と均等化して賞味期限上の利点が消えます。60–120 µm 範囲のバリア構成が必要です。アルミ箔層入り PET/PE(PET/AL/PE)、より軽いバリアの金属化 PET/PE、透明スナックパック向けの高バリア OPP/PE です。シーラーの構成を確定する前に、フィルム供給業者とフィルム厚、シーラント層、印刷面を確認してください。シール温度と速度ウィンドウは内側シーラントに依存し、ガス保持は外側バリアに依存します。
パージ済みパウチのシール品質は、食品とガスクッションの両方を保持しなければなりません。健全なラミネートシールは、均一な 8–10 mm の接着帯、シワなし、開いたコーナーなし、冷却後の剥離強度約 4–6 N/15 mm を示します。接着して見えるのにコーナーからガスが漏れるシールは、パージ自体が正しく設定されていても賞味期限を短くします。ガゼット付き袋ではまずコーナーシールを確認してください。ガゼットの折り目と側面継ぎ目のフィルム厚が通常の漏れポイントであり、試験シールには、充填・計量したパックを数袋観察用に残し、ヘッドスペースの減少を確認することを含めます。
窒素供給:機械を工場のガス源へ接続する
バンドシーラーは機械入口に、圧力計、流量弁、上流の微粒子フィルターを備えた調整済み窒素供給を必要とします。一般的な源は、小規模または間欠ライン向けのマニホールド化高圧ボンベ、中容量向けの液体窒素デュワー、高消費量工場向けのバルクタンクまたはオンサイト発生です。供給純度は通常 99.0–99.9% の窒素です。純度が低いと源ガスに酸素が多く残り、ヘッドスペース 1–3% の目標に届きません。機械のガス接続、レギュレーター、流量計は上記の消費量帯に合わせた寸法です。供給容器、配管、精製はシーラーの外側にあり、工場ユーティリティ工事として計画されます。
源を選ぶ前にガス使用量を見積もってください。流量 L/min にシフトの運転分を掛け、さらに交代数と月間日数を掛けます。15 L/min のパージを 8 時間シフトで使うと窒素約 7,200 L(7.2 m³)、二交代なら 1 日 14.4 m³ になります。ボンベの圧力と容量表示は、立方メートルあたりのコスト比較の前に自由ガス容量へ換算してください。オンサイト発生、ボンベ交換、デュワー配送はそれぞれ別の消費水準に適し、その比較はシーラーフレーム選びとは別のユーティリティ判断です。供給経路を確定しなくても、供給業者は機械のガス接続と消費量を見積もれます。
ガス置換と真空・MAP 包装の違い
シール済みパックの酸素を下げる方法は三つあり、混同されることが多いです。真空チャンバーはパウチから空気を排気してシールし、必要に応じて二度目のサイクルでガスを再充填します。パウチは製品に密着して潰れます。MAP 包装ラインは、剛体トレイまたは軟質袋に混合ガスをパージし、ガスフード下でシールします。多くはフォームフィルシール機で動きます。ガス置換バンドシーラーは連続式の中間ケースです。開いたパウチのヘッドスペースをマニホールドで窒素パージし、動くベルト上でシールします。チャンバーサイクルはなく、袋を潰しません。
トレードオフはこの違いから生まれます。真空シールはパックを圧縮するため、剛性のある製品や弾力のある製品には向きますが、パフスナック、丸ごとの焙煎豆、壊れやすいドライフルーツは潰します。シール部へ緩い粒子を引き寄せることもあります。チャンバーサイクルはバッチペーススなので、定位置あたりの処理能力は連続ベルトラインより低くなります。MAP トレイラインは混合ガスの精度と調理済み食品・焼き菓子の長い賞味期限を得られますが、専用のトレイまたはフィルム成形装置で動き、資本水準が高くなります。ガス置換バンドシーラーは、可能な最低残存酸素よりも連続速度、膨らんだパウチ、低い機械導入点を選びます。残存酸素は 1% を切る良好なチャンバーレベルではなく、1–3% 帯に収まります。
製品の潰れやすさ、賞味期限目標、パックフォーマットから方法を選んでください。膨らんだ形状を保つ乾燥流動品——コーヒー、ナッツ、スナック、種実、ドライフルーツ——はバンドシーラーのパージに向きます。製品をパックに密着させる必要があるもの、液体を持つもの、酸素 1% 未満を必要とするものは、チャンバー真空または MAP 装置で評価してください。二つの要件を一台の機械に混ぜると、たいていフレーム選びを誤ります。ガス置換バンドシーラーは深い真空を引けず、チャンバーラインは高処理量のパウチシールで連続ベルト速度に追いつけません。
ガス置換パウチの段取り手順
- パウチフィルムが 60–120 µm 範囲のバリアラミネートで、シーラント種と厚さが記録されていることを確認する。単純 PE や薄い OPP はガスを保持できず、シールウィンドウもシーラー設定と合わない。
- 窒素供給を確認する:ボンベ、デュワー、バルクラインの接続、レギュレーターとフィルターの装着、源純度 99.0% 以上、供給圧力が機械の入口範囲内。
- ベルトガイドをパウチ幅に、ニップ圧を継ぎ目が平らに供給されるよう設定する。ヒーターをフィルムの出発温度(シーラントにより 120–200 °C)まで温め、設定値で数分保持する。
- ガス弁をパウチサイズの出発流量に開ける:小型スナック袋 8–12 L/min、広いコーヒー・ナッツ袋 15–25 L/min。マニホールドのスロットが開いたヘッドスペースに揃っていることを確認する。
- 試験パウチを 3–5 袋通す。シール後、サンプルの残存酸素を酸素計で測定し、継ぎ目帯とコーナーを検査、十分冷却後に 15 mm 試験片を剥離する。
- 一度に一変数だけ調整する。残存酸素が目標を上回るなら流量を上げるかベルトを下げる。酸素値が仕様内で安定したらガス節約のため流量を下げる。速度変更後は必ずシールを再確認する。ベルト速度を下げると加熱接触も長くなるため。
- エンボスまたはインクコードをロットと日付に設定し、温度、速度、ガス流量、残存酸素をフィルムロットに対して記録し、次回運転用に機械とともにシートを保管する。
よくあるガス置換のミスとその現れ方
非バリアパウチをシールして賞味期限を期待する。パージはシール時に酸素を追い出しますが、単純または薄いフィルムは数日のうちに壁を通してガスを移行させます。保管後にパックが萎むか酸素値が上がる場合は、パージを責める前にフィルムバリアを確認してください。フィルム供給業者と PET/AL/PE、金属化 PET/PE、高バリア OPP/PE の構成を指定し、賞味期限目標に対する酸素・水分バリア定格を確認します。
製品の必要量を超えるガス流量で回す。残存酸素が仕様内になったあと、過剰な窒素はシールも賞味期限も改善せず、ガスを浪費してパック単価を上げるだけです。測定酸素目標を保つ最低流量に設定し、フィルムやパウチサイズの変更後は再確認してください。流量が高すぎると開いたパウチが煽られ、製品粒子がシール部へ押し込まれて接着を弱めることもあります。
シーラーを充填機より速く走らせる。ベルトが袋の到着より速く動くと、空または半充填のパウチがパージステーションを通過し、空気にガスを燃やし、作業者は供給を急いで継ぎ目が中心から外れて入ります。ベルト速度を充填機の出力に合わせ、二つのステーションの間に短いアキュムレーションバッファを置いてください。シーラーのピーク速度がラインの稼働速度ではありません。
ガゼットとコーナーのシール漏れを見落とす。ガゼット折り目や側面コーナーで漏れるパウチは、良好なパージでも数日のうちにガスを失います。試験パックは充填・シールして観察下に置き、保管間隔後に酸素値を再測定し、各ガゼットフォーマットのコーナーシールを検査します。シールラインのフィルムシワ、シーラント上の製品粉、不均一なベルトニップが通常の漏れ源です。シール側の確認順序は、以下にリンクするトラブルシューティングガイドが扱います。
ライン統合、品質検査、コンプライアンス
連続ライン上では、ガス置換シーラーは充填機の後、ラベリングと梱包の前に位置します。パウチが落下やねじれなく供給されるよう、充填機出口高さをシーラー入口に合わせます。充填機とシーラーの間のアキュムレーションコンベヤが短い停止を吸収し、シーラーの餓えや後詰まりを防ぎます。手供給の場合は、一人が入口で袋を中心に揃え、パージ済みのシール済みパウチが梱包台へ排出されます。シーラーをピークで回すのではなく、速度を充填機出力に合わせてください。充填機より速いシーラーは、ガスを浪費する空パージサイクルを作ります。
パージ済みパックの品質検査には、シールサンプルの残存酸素測定、継ぎ目からの剥離強度試験片、接着帯とコーナーシールの目視検査、賞味期限窓まで保管したパックのヘッドスペース保持確認が含まれます。フィルムロットごとに温度、速度、ガス流量、残存酸素を記録し、設定をライン間で再現できるようにします。熱ブロックとベルトニップのガード、非常停止、食品接触素材は他のバンドシーラーと同じコンプライアンス要件に従います。バンドシーラーの安全と CE 適合ガイドが、熱ブロックのガード、ベルトカバー、e-stop の配置を扱います。
ガス置換フレームの日常故障は、シール側故障とガス側故障に分かれます。弱い、シワのある、再開口したシールは標準のバンドシーラー故障ツリーに従います。残存酸素が高い場合は、流量不足、マニホールド位置ずれ、シールで漏れるフィルム、供給純度の問題をたどります。バンドシーラーのトラブルシューティングと段取り替えガイドが、ベルト寄り、温度故障、シール不良、保全スケジュール、ベルト清掃と PTFE 点検を解説します。機械、ガス、消耗品、労務にわたる五年間の支出は、バンドシーラーのコストと TCO 内訳を参照してください。
選べる構成と次のステップ
ガス置換オプションは、平らなパウチ向けの標準横型バンドフレーム、作業高さのスタンドフレーム、重い直立袋向けの縦型フレームのいずれにも構成できます。コーディングは、シールホイールのエンボス日付・ロット、または冷却後のインク印字から選べます。窒素ガス置換バンドシーラー製品ページには構成済みフレームが記載され、より広い連続式バンドシーラー製品群は、ガスステーションのない標準、スタンド、縦型、コーディングモデルをカバーします。関連フレームには、ライン供給パウチ向けの自動連続式バンドシーラー、スタンド式ヒートバンドシーラー、横型インク印字バンドシーラー、縦型インクコーディングバンドシーラー、デジタル温度表示付きの2-in-1 スタンドバンドシーラーがあります。
ガス置換フレームを手動機や標準機と比較するには、バンドシーラー vs インパルスシーラー比較が、素材、処理能力、安定性の観点から定常動作シールと手動ジョーシールを対比します。自社製品でガス置換が回収するかを評価する包装業者は、賞味期限延長をガス消費量とバリアフィルムの割増と天秤にかけてください。上記リンクの TCO ノートが、これらの費目を五年視点で計算します。
パウチサンプル、フィルム仕様、目標毎分袋数、充填重量はお問い合わせ窓口からお送りください。残存酸素測定付きの試験シールをご提案します。認証と特許のセクションには機械に付属する適合文書が、会社概要には包装機器の範囲がまとめられています。追加の機械ノートと製品更新はニュースセクションに掲載されます。
