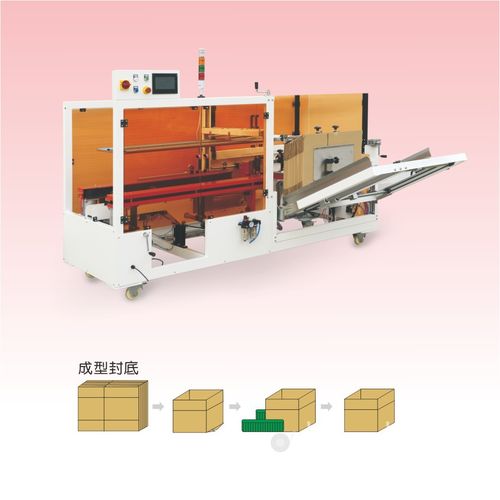
Wat een automatische kartonopzetmachine doet, in één cyclus
Een automatische kartonopzetmachine neemt een plat, gevouwen golflangkartonvlakvel uit een stapel, opent het tot een vierkante buis, vouwt de bodemflappen dicht en sluit de bodem af, zodat de kist naar het vullen kan. Hij staat aan het begin van de eindlijn: vóór de verpakker of belader, vóór de bovenkistensealer, en stroomafwaarts van omsnoeren en palletiseren. Een handmatig of halfautomatisch station vormt één kist tegelijk met de hand; de automatische versie herhaalt dezelfde bewegingen op elk vlakvel in een vast ritme, en haar capaciteit wordt bepaald door de toevoer, de vormreeks en de conditie van de slijtagedelen, niet door bedieningstechniek.
Deze stap-voor-stap beschrijving volgt één vlakvel door de machine en benoemt de samenstellen, de bewegingen en de cijfers erachter. Hij behandelt de standaardframes uit het SunAura-programma: capaciteit 8–25 cases/min, vlakvelmaat ongeveer 200×150×100 mm tot 600×400×400 mm afhankelijk van het frame, magazijncapaciteit 50–100 vlakven, vier tot acht zuignappen per kop, perslucht op 0,6 MPa, en een bodemhaaksheid van ongeveer ±2 mm op een geleid pneumatisch of servoframe. Cijfers variëren met kistafmetingen, kartonsoort en configuratie; de FAT op uw eigen vlakvel is het cijfer dat telt.
De cyclus begrijpen is om drie redenen waardevol. Het laat een inkoper de juiste vragen stellen in een offerte, het vertelt de onderhoudsdienst waar een vastloop of verkeerde opening ontstaat, en het laat zien hoe de snelheid en luchtverbruik van de opzetmachine passen bij de rest van de lijn. De machine is geen enkele zwarte doos: elk station heeft zijn eigen timing, zijn eigen slijtagedelen en zijn eigen faalmode, en de meeste problemen zijn terug te voeren tot één van die stations in plaats van tot de besturing.
De hoofdsamenstellen
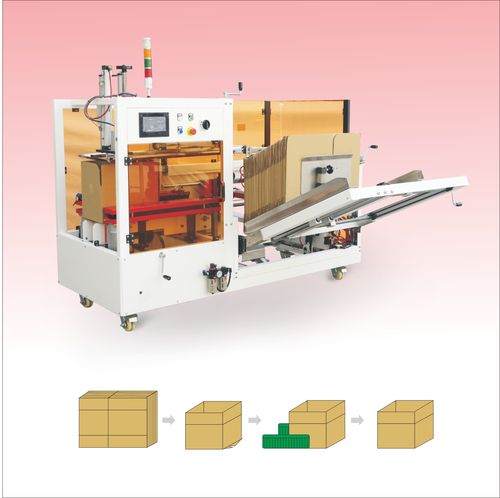
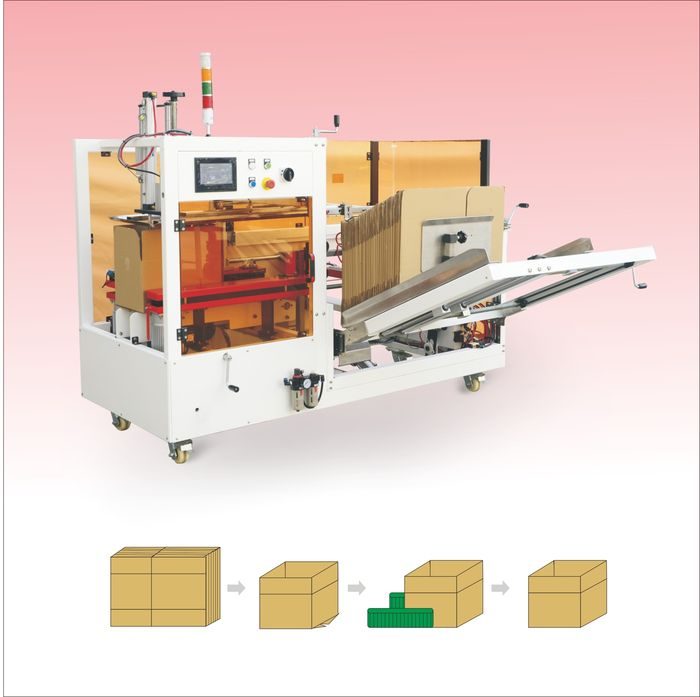
Een standaard in-lijn opzetmachine verdeelt in zeven werksecties. Het vlakvelmagazijn houdt de stapel platte vlakven en tilt het bovenste vlakvel naar de opnamepositie. De vacuümopnamekop draagt zuignappen die één vlakvel van de stapel trekken. Het vormframe, soms de plunjer- of opensectie genoemd, trekt en geleidt het vlakvel tot een vierkante buis. De klepvouwer sluit eerst de kleine flaps en daarna de grote flaps. Het afdichtstation brengt plakband of heetlijm op de bodem aan. De afvoertransporteur duwt de afgedichte kist naar het volgende station. Het bedieningspaneel, sensoren en beschermingen verbinden de secties en stoppen de cyclus als een vlakvel verkeerd wordt toegevoerd of een bescherming opengaat.
Frames delen dezelfde basisopbouw, ook als de afsluitmethode verschilt. Een bandopzetmachine en een lijmopzetmachine gebruiken hetzelfde magazijn, dezelfde opname en vormreeks; het verschil zit in het station achter de vouwer: een plakbandkop met rol, drukwiel en snijder op de ene, een smelter, slangen en monden op de andere. Zware en grootkistframes gebruiken grotere zuignappen, sterkere vouwarmen en een bredere geleiderafstand, maar de cyclusvolgorde blijft dezelfde.
Stap 1: vlakvelpresentatie en magazijnlift
De operator laadt een stapel platte RSC- of gestanste vlakven in het magazijn, meestal via een hellend vak aan de zijkant of achterkant van het frame. Een liftmechanisme tilt de stapel zodat het bovenste vlakvel op de opnamepositie ligt; naarmate vlakven worden verwijderd, volgt de lift om het volgende vlakvel in bereik te houden. De magazijncapaciteit op standaardframes ligt op 50–100 vlakven, met grotere vakken optioneel voor lange cycli. Bijvullen veroorzaakt een korte stop, dus op een lijn met hoog volume is de vakgrootte een planbeslissing: een kleiner magazijn betekent meer vulonderbrekingen, een groter betekent meer vloeroppervlakte en een zwaardere stapel om te laden.
De vlakvelconditie bepaalt alles wat erachter komt. Verwrongen, gekrulde of vochtige karton ligt niet vlak in het vak, en een vlakvel dat verschuift in de stapel kan twee tegelijk worden opgenomen of helemaal worden gemist. Vlakven moeten vlak en droog worden opgeslagen, en de toevoerkant moet vrij zijn van papierstof en linerfragmenten. De magazijngeliders worden bij formaatwissel op de vlakvelbreedte gezet: een geleider die te krap staat, verplettert de stapel; te los laat vlakven scheef komen vóór de opname.
Stap 2: vacuümopname
Als de cyclus een vlakvel vraagt, beweegt de opnamekop naar het magazijn en drukken vier tot acht zuignappen tegen het vlak van het bovenste vlakvel. Vacuüm zuigt de zuignappen op de liner, en de kop trekt het vlakvel van de stapel. Het aantal en de grootte van de zuignappen schalen met het vlakveloppervlak: kleine kartons gebruiken minder zuignappen, grote dubbelwandige vlakven hebben meer en grotere zuignappen nodig om het stijve karton vast te houden zonder de liner te scheuren.
De vacuümbron is een kleine vacuümpomp of een regeneratieve blower die op of naast het frame is gemonteerd, met een vacuümreservoir en terugslagkleppen om de zuiging door de beweging vast te houden. De zuignapconditie is het eerste om op te controleren bij een verkeerde opening: poreuze of gebarsten zuignappen verliezen vacuüm, harde zuignappen dichten niet op de liner af, en een versleten zuignap toont zich als een vlakvel dat halverwege optilt en laat vallen. Zuignappen zijn een genoemd slijtageonderdeel, doorgaans vervangen op een interval van 6–12 maanden afhankelijk van kartonstof en dienstpatroon.
Een vlakvel dat twee tegelijk toevoert, of dat scheef wegglijdt uit de stapel, wijst terug naar de magazijngeliders, de stapelconditie of het zuignappatroon in plaats van naar de vormsectie. Sensoren bij de opname bevestigen dat er een vlakvel aanwezig is vóór de kop voortgaat; als geen vlakvel wordt gedetecteerd, wacht de cyclus in plaats van een leeg frame door de bewegingen te halen.
Stap 3: de kist openen en rechttrekken
Zodra het vlakvel vrijgetrokken is, opent de vormsectie het van een plaat naar een rechthoekige buis. Armen, plaatjes of vacuümgeleiders vangen de zijkanten van het vlakvel en trekken die uit elkaar terwijl de vouwen langs de scorelijnen plooien. De voorgescoorde vouwen van het vlakvel doen het werk; het frame houdt de zijkanten haaks zodat de hoeken onder rechte hoeken ontstaan in plaats van in een scheve buis in te storten. Op servo-geleide frames is de openingsbeweging positieregeld; op pneumatische frames wordt ze bepaald door de cilinderslag en instelbare aanslagen.
Haaksheid is het kwaliteitscijfer dat een inkoper moet vragen. Een kist die niet haaks de opzetmachine verlaat, laat de bovensealer vastlopen, staat scheef op de pallet en kan niet schoon worden gevuld. Standaardframes houden de bodem binnen ongeveer ±2 mm op een passend vlakvel; grote of stijve dubbelwandige vlakven hebben de grotere zuignap- en armopstelling nodig die voor zware frames is beschreven. Als de vormarmen doorbuigen of de geleiderails slijten, drijft de haaksheid weg vóór enige andere fout zich toont, dus uitlijncontroles horen in het preventieve schema.
Stap 4: klepvouwen
Met de kist haaks, sluit de vouwer de bodemflappen in een vaste volgorde. De twee kleine flaps, de kortere zijflappen, vouwen eerst naar binnen; de twee grote flaps, de langere flappen die langs de middennaad samenkomen, vouwen als tweede. De vouwvolgorde telt: een grote flap die vóór de kleine flaps sluit, klemt karton tegen de naad en geeft een scheve bodem. De vouwarmen zijn pneumatisch, met nokken- of getimede klepbediening afgestemd op de transporteurpitch, en zachte kussentjes zodat ze de liner niet markeren.
Flapvouwfouten tonen zich als een kist die naar één kant helt, een flap die open blijft bij afvoer, of een afgedichte bodem met een zichtbare spleet langs de naad. Gebruikelijke oorzaken zijn versleten vouwarmlagers, een ontijdige klep, of geleiders die op een ander vlakvelformaat staan. Vouwarmlagers zijn een ander genoemd slijtageonderdeel, gebruikelijk gecontroleerd op intervallen van 12–24 maanden, en de vouwtiming wordt telkens gecontroleerd als een nieuwe uitvoering draait.
Stap 5: bodemafdichting
De gevouwen kist bereikt het afdichtstation, dat bij aanschaf is geconfigureerd voor plakband of heetlijm. Op een bandmachine voert een plakbandkop een strook verpakkingsplakband van 48–72 mm over de middennaad, een drukwiel dekt het band op beide flappen, en een snijder scheidt de strook als de kist passeert. Plakbandkoppen zijn mechanisch eenvoudig: rolhouder, rem, geleider, drukwiel en snijder, met breedte afgestemd op kist en karton. Op een lijmmachine houdt een verwarmde smelter de lijm op 150–180 °C, slangen voeren het naar één of twee monden, en er worden neutjes op de binnenflapvlakken gelegd; de kist staat korte tijd onder persing terwijl de lijm op de liner hecht en afbindt.
Het afdichtstation is waar de twee configuraties in bedrijf divergeren. Plakband heeft geen opwarmtijd; de eerste kist kan draaien zodra de rol is geladen. Lijm heeft opwarmtijd van de smelter, doorgaans 10–25 minuten afhankelijk van tankgrootte, en mond en slangen moeten bij stilstand worden doorgespoeld of gereinigd zodat lijm niet in de leidingen afbindt. Het lijmverbruik ligt ongeveer op 8–20 g per kist afhankelijk van neutpatroon en flapoverlap; het bandgebruik volgt strooklengte en -breedte. De keuze tussen beide komt aan bod in de vergelijking zelfsluitend vs. plakband vs. heetlijm; deze beschrijving behandelt het station als één stap in de cyclus.
Stap 6: afvoer en de volgende cyclus
Na de afdichting duwt het afvoertransporteur de afgedichte kist naar het volgende station van de lijn. Afvoerhoogte en -pitch moeten overeenkomen met de aangrenzende transporteur of verpakker; een afwijking geeft een overgangsplaat, een traptrede of een pitchverandering die kisten opvangt. Een sensor bevestigt dat de kist de afdichtzone heeft verlaten vóór het volgende vlakvel wordt opgenomen, zodat er geen twee kisten in het frame stapelen. De lege cyclus herhaalt: magazijnlift, opname, openen, vouwen, afdichten, afvoeren.
Op een in-lijn machine is de cyclus gedeeltelijk continu: terwijl de ene kist vouwt en afdicht, wordt het volgende vlakvel al opgenomen. De stations overlappen op een gedeelde transporteurpitch, daarom hangt de opgegeven capaciteit af van het traagste station in plaats van het snelste. Een lijmverblijftijd die te lang loopt, of een bandsnijder die aarzelt, bepaalt het plafond voor de hele machine, ook als opname en vouwer sneller zijn.
Specificatiecijfers die in een koopaanvraag thuishoren
| Parameter | Standaardbereik in het programma | Waarom het telt |
|---|---|---|
| Capaciteit | 8–25 cases/min, afhankelijk van kistmaat | Grote en dubbelwandige vlakven lopen trager; dimensioneer op aanhoudende snelheid |
| Vlakvelmaat | Ongeveer 200×150×100 mm tot 600×400×400 mm per frame | Elk frame dekt een spreiding van meestal onder 2:1 in vlakvellengte |
| Magazijncapaciteit | 50–100 vlakven; groter vak optioneel | Bepaalt vulonderbrekingen bij lange cycli |
| Zuignappen | 4–8 zuignappen per kop, gedimensioneerd op vlakveloppervlak | Versleten zuignappen zijn de meest voorkomende oorzaak van verkeerde opening |
| Perslucht | 0,6 MPa, ongeveer 0,3–0,4 m³/min vrij debiet | Droge lucht vereist; vocht laat ventilen plakken en slijt cilinders |
| Vermogen | 2–6 kW, 380 V driefasig; lijmframes nemen meer op | Smelterverwarming voegt last toe bij lijmconfiguraties |
| Bandbreedte | 48–72 mm, 50 mm standaard | Breder band voor zwaar of ruw karton |
| Lijmtemperatuur | 150–180 °C, alleen heetlijm | Opwarmen bij aanvang van dienst; mond- en slangzorg vereist |
| Haaksheid | Ongeveer ±2 mm op een passend vlakvel | Niet-haakse kisten laten de afvoerkistensealer vastlopen |
| Geluid | Onder 75 dB(A) op 1 m op standaardframes | Het meeste geluid komt van de vacuümpomp of blower |
| Vloeroppervlak | Ongeveer 2,4×1,3 m plus 1,2 m servicetoegang aan elke zijde | De servicevrijheid is voor de monteur, niet voor de operator |
Aandrijfsystemen: vacuüm, pneumatiek, sensoren en besturing
De meeste bewegingen op een standaard opzetmachine zijn pneumatisch: vouwarmen, drukplaten en geleiderafstellingen draaien op cilinders en richtingkleppen gevoed door de fabrieksperslucht op 0,6 MPa. Vacuüm is een apart circuit met eigen pomp of blower, reservoir en zuignappen. Waar positiecontrole telt voor haaksheid of receptuurherroeping, vervangt een servo-aandrijving een cilinder op het openings- of drukstation; servoframes geven herhaalbare positionering en receptuurgeheugen, pneumatische frames houden de aanschafprijs lager en de delenlijst eenvoudiger.
Sensoren staan op de beslispunten: vlakvel aanwezig bij de opname, kist open bij het vormframe, flappen gevouwen vóór de afdichting, kist afgevoerd vóór de volgende opname. Naderings- of fotosensoren bevestigen elke toestand, en de PLC volgt de stations op de transporteurpitch. Faaltoestanden — ontbrekend vlakvel, verkeerde opening, flapfout, bescherming open — stoppen de cyclus en tonen een code op de HMI. Het bedieningspaneel bewaart uitvoeringsrecepturen: vlakvelafmetingen, geleiderposities, vouwtiming en afdichtinstellingen, zodat een formaatwissel een opstelling kan herroepen in plaats van die met de hand opnieuw op te bouwen.
Componentmerken bepalen de beschikbaarheid. Ventielen, aandrijvingen, PLC en sensoren zijn ingekochte delen waarvan de lokale beschikbaarheid bepaalt of een storing twee dagen of twee maanden wachten is. Vraag om de componentenlijst in het voorstel en controleer de lokale distributie voor die merken vóór de bestelling; dit hoort bij de leveranciersevaluatie in plaats van bij een specificatiedetail.
Cyclustijd, opgegeven snelheid en wat de lijn werkelijk aankan
Een frame met een opgave van 25 cases/min doorloopt een cyclus van 2,4 seconden; een frame van 10 cases/min draait een cyclus van 6 seconden. Het opgegeven cijfer wordt gemeten op het meest gunstige vlakvel uit het bereik, in stabiele toestand, zonder bijvullen of formaatwissel. Over een dienst van acht uur rekent u op 70–80% van de opgegeven snelheid zodra toevoeronderbrekingen, korte stops en operatorbijvulling zijn meegerekend. De machine op het midden van zijn bereik dimensioneren laat mechanische marge; een frame een hele dienst op piek laten draaien, slijt zuignappen, lagers en ventilen sneller en laat geen marge voor een trage charge.
De lijnbalans bepaalt de werkelijke capaciteit meer dan de opzetmachine alleen. Als de afvoerverpakker 12 cases/min draait en de opzetmachine op 25 is gedimensioneerd, vormen kisten een wachtrij tussen stations die vervolgens achterop raakt; als de vuller sneller draait dan de opzetmachine, wacht de vuller. Stem de aanhoudende snelheid van elk station in de lijn op elkaar af, en gebruik de toevoer-/afvoersignalen van de opzetmachine — kist aanwezig, verbruik laag, fout — zodat de lijn schoon stopt in plaats van product in een gestopt station te stapelen.
Nutsplanning: lucht, stroom en indeling
Terreinplanning mislukt vaker op nutsvoorzieningen dan op vloeroppervlakte. Bevestig het vrije persluchtdebit bij aanvang van de dienst, wanneer elke andere machine op de ringleiding ook lucht afneemt; een marginaal luchtaanbod toont zich als trage vouwbeweging en zwak vacuüm in plaats van een duidelijk alarm. Lucht moet droog zijn: vocht in de toevoer laat schuifkleppen plakken, corrodeert cilinders en verkort de levensduur van afdichtingen. Een filter-regelaar-smeerunit bij de machine-inlaat is standaard, en de stand van de aftap of opvangbak moet worden gecontroleerd tegen spoelbehoeften.
Stroom op een standaard bandframe ligt ongeveer op 2–4 kW; een lijmframe voegt de smelterverwarming toe en neemt doorgaans 3–6 kW op op een 380 V driefasige, 50 of 60 Hz toevoer op een aparte groep met aarde. De plafondhoogte boven het frame moet ruimte laten voor een eventuele mondlift en het hoogste vlakvel; servicetoegang van ongeveer 1,2 m aan de monteurzijde moet vrij blijven, want een frame tegen een muur verandert een vijftienminutenafstelling in een demontage van twee uur.
Configuraties op hetzelfde basisframe
| Configuratie | Typische capaciteit | Vlakvelgeschiktheid | Profiel en afweging |
|---|---|---|---|
| Handmatig doosvormen | 2–5 cases/min | Alle maten met de hand | Zeer laag volume; arbeidsintensief, geen machineautomatisering |
| Instap bandopzetmachine | 8–12 cases/min | Enkelwandige vlakven | Klein in-lijn station; beperkt vlakvelbereik |
| Middelsnelle opzetmachine | 12–20 cases/min | 2–3 kistmaten | Reguliere verpakkingscycli; magazijnbijvulling gepland |
| Zware opzetmachine | 10–18 cases/min | Dubbelwandig, grote kisten | Apparaten en zware kratten; zwaardere voetafdruk |
| Heetlijm-opzetmachine | 15–25 cases/min | Vlakven met hoog volume | Snelle consumentenlijnen; lijmopwarmen en mondzorg |
Formaatwissel tussen uitvoeringen
Als de lijn overschakelt naar een andere kistmaat, bewegen de magazijngeliders, zuignapafstand van de opname, vormrails en vouwinstellingen naar het nieuwe formaat. Op frames met receptuurgeheugen roept de operator de opgeslagen opstelling en stelt de geleidedelen met de hand bij; op eenvoudigere frames is elke instelling handmatig. De formaatwissel duurt 10–20 minuten op een standaard bandframe en 15–25 minuten op een lijmframe, met extra tijd als neutpatronen of bandbreedte veranderen. Hoe vaak de lijn van formaat verandert, bepaalt of snelwisselgereedschap en receptuurgeheugen zich terugverdienen: een lijn die de hele dienst één vlakvel draait, heeft ze niet nodig, terwijl een lijn met hoge matenvariëteit meer tijd verliest aan opstelling dan aan draaien.
Leg de gerealiseerde instellingen voor elk formaat na de inbedrijfstelling vast in de handleiding, niet op een briefje dat op het frame is geplakt. Een tweede operator en één monteur moeten de wisselprocedure beide kennen; een station dat van één persoon afhangt, kan geen weekends draaien of verlof opvangen. De onderhoudskant van vastlopen, zuignapslijtage en formaatwissel is uitgewerkt in de gids voor storingen en formaatwissel.
Installatie, inbedrijfstelling en de eerste productieproef
Een standaardstation wordt in twee tot drie dagen geïnstalleerd; lijmvarianten duren langer omdat verwarming, slangen en monden apart worden getest. De terrein- en nutschecklist wordt één tot twee weken vóór verzending overeengekomen: vloerniveau, plafondhoogte, stroom, vrij luchtdebit en servicevrijheid. De mechanische installatie verankert en richt het frame uit op transporteurhoogte en -pitch, daarna worden stroom en lucht aangesloten en gecontroleerd op druk, droogheid en aardcontinuïteit. Een droge proefrit voert lege vlakven met de hand door elk station vóór het afdichtcircuit wordt ingeschakeld, en de kalibratie- en formaatinstellingen worden in de handleiding vastgelegd in plaats van op een los briefje.
De productietrial draait het eigen vlakvel van de koper op de aanhoudende doelsnelheid, en de acceptatiecriteria worden vóór de bestelling in cijfers vastgelegd: snelheid over een vaste periode, haaksheid, sluituiterlijk, afkeurcount. De FAT in de fabriek en de terreintrial na installatie gebruiken dezelfde criteria. Het documentpakket moet mechanische en elektrische tekeningen, de reserveonderdelenlijst, het kalibratierapport, de conformiteitsverklaring en een Engelstalige bedienings- en onderhoudshandleiding bevatten. De training dekt operators op opstarten, formaatwissel, reinigen en eerstelijns foutzoeken, en een monteur op afstelling en vervanging van slijtagedelen, uitmondend in een schriftelijke SOP die de fabriek bewaart.
Hoe de cyclus verandert op meerformaat- en random-size lijnen
Een fixed-size opzetmachine houdt één vlakvelbereik voor een charge; de formaatwissel verplaatst de geleiders en roept de receptuur tussen uitvoeringen. Een random-size lijn, typerend voor e-commercefulfillment, ontmoet bijna bij elke opname een andere kistmaat, dus de machine moet elke cyclus een nieuwe maat openen, vormen en afdichten zonder handmatige opstelling. Dat vraagt om automatisch verstelbare geleiders, sensoren die de binnenkomende maat lezen of detecteren, en een frame breed genoeg om de spreiding van vlakven te dekken. Random-size systemen zijn een aparte architectuur van de standaard fixed frames die hier worden beschreven; de afwegingen ertussen zijn gedocumenteerd in de bestaande vergelijking random-size vs. fixed-size kartonopzetmachine, en ze mogen niet door elkaar worden gehaald bij het dimensioneren van een catalogusverpakkinglijn.
Voor een lijn die twee of drie gangbare maten in charges draait, dekt het standaard middelsnelle of zware frame met receptuurgeheugen het werk: charges draaien één maat, de receptuur wordt bij de pauze opgeroepen, en de reservegeleiders voor de andere uitvoeringen blijven op het rek. De beslissende vraag is hoe lang een vlakvel draait vóór de volgende maat verschijnt. Lange charges geven de voorkeur aan een vast toegewezen standaardframe; eenmalige maten elke paar minuten geven de voorkeur aan de random-size architectuur; alles ertussen moet worden beoordeeld tegen de geregistreerde wisseltijd in plaats van een brochuresnelheid.
Slijtagedelen en wat het schema moet volgen
De genoemde slijtageposten bepalen de werkelijke beschikbaarheid meer dan de hoofdmotor, en ze zijn lokaal goedkoop om op voorraad te houden maar duur om na een stop te moeten wachten. Zuignappen gaan 6–12 maanden mee op stoffig karton; een versleten zuignap veroorzaakt verkeerde opening of laat vlakven vallen. De plakbandkoprol en snijder gaan 12–24 maanden mee voordat het band niet meer schoon snijdt of bedekt. Vouwarmlagers lopen 12–24 maanden; versleten lagers tonen zich als scheve kisten. De lijmmond moet elke 6–12 maanden worden geïnspecteerd en gereinigd, en een verstopt mond verandert het neutpatroon vóór de afdichting zelf faalt. Houd de eerste reservekit van de inbedrijfstelling op de plek en stel intervallen vast aan de waargenomen slijtage in de eerste maanden in plaats van generieke cijfers toe te passen.
Waar de opzetmachine in de complete lijn staat
De afgedichte bodemkist gaat naar het vullen, daarna wordt de topafsluiting gemaakt door een afzonderlijke kistensealer; kleinere kartons kunnen door een kartonsealmachine gaan. Gevulde en afgedichte kisten gaan via transporteurs naar palletiseermachines, en beladen pallets kunnen worden gezekerd met omsnoermachines. Een complete verpakkingslijn volgt deze stations naar een gedeelde pitch en snelheid. Het eigen programma van de opzetmachine, waaronder de standaard opzetmachine, het zware model, het middelsnelle model, de heetlijm-opzetmachine en de bodemafdichtmachine op nagelsysteem, staat vermeld op de overzichtspagina van kartonopzetmachines.
Compliance en bescherming worden naast de cyclus gespecificeerd: vergrendelbare beschermingen, brandbescherming voor heetlijm op lijmframes en de CE-gerelateerde vereisten behandeld in de gids voor veiligheid en CE-bescherming van de kartonopzetmachine. Voor de koopkant worden prijsklassen van machines, verbruiksvergelijkingen en terugverdientijd doorgewerkt in de kosten- en TCO-doorrekening van de automatische kartonopzetmachine. De nieuwe lijmuitvoering van SunAura is beschreven in de introductie van de heetlijm-kartonopzetmachine.
Om een frame op uw eigen vlakven te specificeren, stuurt u kleinste en grootste kistafmetingen, kartonsoort, aanhoudende snelheid en dienstpatroon, het aantal uitvoeringen en de werkomgeving via de contactafdeling. Documentatie en conformiteitsverklaringen voor geïnstalleerde machines staan vermeld in de paragraaf certificeringen en octrooien, en achtergrond over de fabrikant staat op de over ons-pagina.