Waar stilstand van een kartonopzetmachine vandaan komt
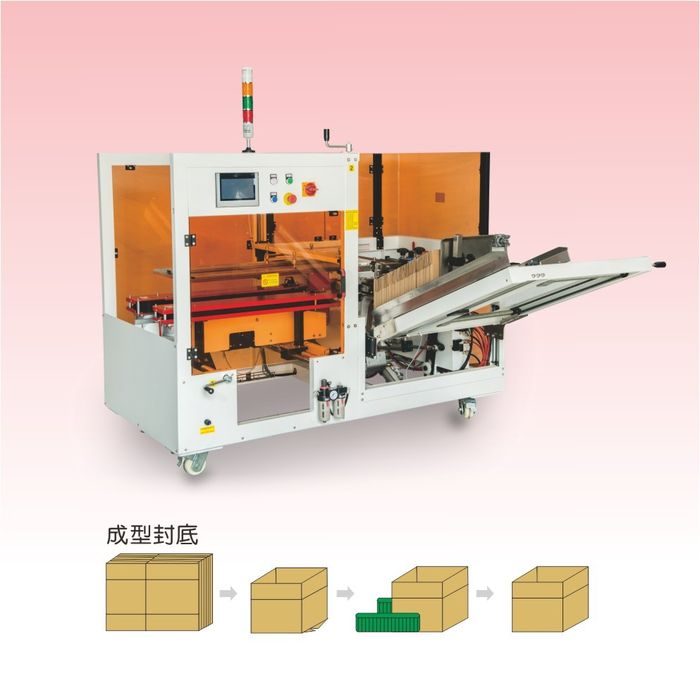
Een kartonopzetmachine spendeert haar cyclus aan het uit het magazijn halen van een plat vlakvel, het openen tot een buis, het vouwen van de bodemflappen en het afdichten van de bodem vóór de kist naar het beladingsstation wordt geduwd. Elke van die bewegingen heeft een slijtageonderdeel of een afstelling dat kan falen: een zuignap barst, een vacuümfilter verstopt, een vouwveer verzwakt, een lijmmond gomt dicht, of een geleider drift uit uitlijning. De meeste stilstanden zijn geen mysterieuze breuken; ze herhalen een kleine set fouten die elke keer hetzelfde tonen, en ze worden opgelost door de waarschijnlijke oorzaak in volgorde te controleren in plaats van naar het eerste versleten deel in de reservekast te grijpen.
Deze gids splitst het onderhoud van opzetmachines in drie delen: een foutdiagnosetabel voor de symptomen die operators en lijnpersoneel echt melden, een stapsgewijze formaatwisselprocedure met realistische tijdsbanden, en een preventief onderhoudsschema per interval. Hij gaat uit van een standaard in-lijn automatische opzetmachine die RSC-vlakven draait; heetlijm-, plakband- en zelfsluitende bouwen worden behandeld waar hun afdichtfouten verschillen. Voor de machinearchitectuur achter deze controles loopt de gids hoe een automatische kartonopzetmachine werkt gedetailleerd door opname, plunjervorming, klepvouwing en afdichting.
Een fout op de lijn lezen
Vóór u een paneel opent, legt u vast wat de machine u vertelt. Noteer de HMI-foutcode, welk station stopte, of de fout op elk vlakvel herhaalt of slechts op sommige, en of een specifieke kistmaat of kartonsoort haar triggert. Controleer de simpelste signalen eerst: luchtdruk bij de regelaar, vacuümniveau op de meter of HMI, lijmtemperatuur bij lijmbouwen, en of een bescherming of vergrendeling tijdens de stop openging. Een fout die pas na een formaatwissel verschijnt, wijst meestal naar een afstelling die van de vorige maat is overgenomen; een fout die na weken stabiel draaien verschijnt, wijst meestal naar slijtage of een verbruiksmateriaal aan het einde van zijn leven.
Voor elke interventie gelden duidelijke veiligheidsregels. Stop de cyclus, isoleer elektrische en pneumatische energie vóór u in een station reikt, en overbrug geen vergrendeling om een vastloop te ruimen. Volg bij lijmbouwen de smelterontlucht- en afkoelprocedure vóór u slangen of monden aanraakt. Vervang elke voor service geopende bescherming vóór de machine teruggaat naar productie, en leg de fout en de oplossing vast in het stilstandlogboek zodat terugkerende stops kunnen worden beoordeeld.
Opname- en toevoerfouten
| Symptoom | Waarschijnlijke oorzaak | Controle en oplossing |
|---|---|---|
| Vlakvel niet opgenomen; vacuümalarm uit | Gebarsten of versleten zuignap; zuignapzitting verhard; zuignap uitlijnt niet met het vlakvel | Inspecteer de zuignap op spleten, afgeplatte lip of rimpels; vervang bij slijtage. Zet de zuignap opnieuw op het vlakvelvlak en bevestig dat opnamearmhoogte en -hoek overeenkomen met de magazijnpositie. |
| Vacuüm zwak of intermitterend zelfs met een gave zuignap | Verstopt vacuümfilter; lekkende slang of koppeling; verlies van pomp of generator | Reinig of vervang het vacuümfilter-element; controleer slangen op scheuren en koppelingen op lekken; verifieer het pompdebiet tegen de machinespecificatie. |
| Vlakvel valt halverwege naar het vormstation | Magazijnliftdruk te laag; platformveer of luchtlift zwak; toevoergeleider klemt de stapel | Stel de magazijnliftdruk in op de spec; inspecteer liftveer of luchtcilinder; maak geleiders vrij zodat de stapel vrij oprijst zonder te haken. |
| Twee of meer vlakven samen opgenomen | Versleten scheidingsborstel; zwakke luchtwied; kartondikte dikker dan de toevoerstand; geleiders te breed | Zet de scheidingsborstel opnieuw vast of vervang hem; controleer de luchtwiedstroom; verifieer de kartondikte tegen het machinebereik; vernauw de toevoergeleiders op de vlakvelstapel. |
| Vlakvel scheeft weg uit het magazijn | Vlakvel gekruld of vochtig; statische elektriciteit tussen vellen; toevoerrollen of -geleiders ongelijk | Conditioneer karton tot fabrieksluchtvochtigheid; controleer statische afvoer op droog karton; waterpas de toevoergeleiders en -rollen zodat het vlakvel recht binnenkomt. |
Zuignappen zijn het eerste slijtageonderdeel om bij enige opnamefout te inspecteren. Een zuignap die er van buiten intact uitziet, kan een gescheurde lip hebben die onder last vacuüm verliest, dus vervang zuignappen op conditie in plaats van te wachten op een totale opnamefout. Houd een bijpassende set ter plaatse en noteer het cyclusgetal bij vervanging zodat de zuignaplevensduur kan worden gevolgd tegen de feitelijke dienst van de machine.
Vorm- en haaksheidsfouten
| Symptoom | Waarschijnlijke oorzaak | Controle en oplossing |
|---|---|---|
| Kist komt scheef of niet haaks uit | Rechtframe uit afstelling; plunjertiming af; zijbanden lopen naar één kant; versleten geleiderlagers | Hercontroleer haaksheid tegen een haak of referentiekist; stel framepositie en plunjertiming bij; centreer het bandloop; inspecteer lagers en vervang ruwe of losse. |
| Kist loopt vast in de vormsectie | Klepvoutiming verkeerd ingesteld; geleiderspel te krap; vochtig of vervormd karton; persdruk te hoog | Verifieer de vouwtiming tegen de cyclus; open het geleiderspel tot de vlakveldikte; controleer kartonvocht en -vlakheid; verlaag de persing tot de kist vormt zonder te klemmen. |
| Binnen- of buitenflap vouwt niet dicht | Vouwbladtiming verschoven; vouwveer zwak of gebroken; vouwactuator of sensorfout | Stel het vouwblad op de vlakvelnadering uit; vervang zwakke veren; test de actuator en controleer de flapdetectiesensor op een vuile lens of losse verbinding. |
| Kist draait op de afvoerband | Bandspanning ongelijk; poelie niet uitgelijnd; afvoersnelheid afwijkt van de vormsnelheid | Maak de bandspanning gelijk; lijn poelies uit; match de afvoersnelheid aan de stationsnelheid zodat kisten niet ophopen of slepen. |
| Gevormde kist bolt of zakt in aan de zijkanten | Vlakvelsoort onder de vereiste stijfheid; maatbereik aan de machinegrens; vormpersing onvoldoende | Bevestig dat kartonsoort en -golf passen bij het kistgewicht; controleer dat het vlakvel binnen het opgegeven L/B/H-bereik ligt; verhoog de vormpersing binnen de specificatie. |
Haaksheidsproblemen die na een maatwissel verschijnen, betekenen meestal dat een geleider of frame niet terug naar de specificatie is gebracht; aanhoudende haaksheidsdrift op één SKU wijst naar versleten lagers of een buitengrens band. Meet de kist tegen een referentie vóór elke afstelling, en leg de instelling vast zodra de kist schoon vormt zodat de volgende wissel vanaf een bekend uitgangspunt start.
Afsluitkwaliteitsfouten
Afsluitfouten verschillen per sluitmethode. De onderstaande tabellen scheiden plakbandbouwen, heetlijmbouwen en zelfsluitende bodems, want dezelfde open kist kan verschillende oorzaken hebben afhankelijk van hoe de bodem is gesloten.
Fouten aan een plakbandbodem
| Symptoom | Waarschijnlijke oorzaak | Controle en oplossing |
|---|---|---|
| Band laat terug; bodem gaat open na afdichting | Band niet uitgelijnd over de naad; spanning te los; drukplaatdruk laag; bandbreedte ongeschikt aan het karton | Centreer het band over de bodemnaad; verhoog spanning tot spec; verhoog de drukplaatpersing; bevestig dat de bandbreedte past bij de flapafsluiting en het kartonoppervlak. |
| Band rimpelt of overbrugt de naad | Roluitlijning af; ongelijke spanning; vuile of plakkerige bandgeleider | Lijn de rol en de kopgeleider uit; balanceer de spanning door de kop; reinig opgehoopt kleefmiddel en kartonstof van de geleidervlakken. |
| Bandstaart of draderig einde na de snede | Reminstelling af; snijblad bot of vuil; uitleidingshoek van de geleider verkeerd | Stel de rolrem bij; inspecteer en reinig of vervang het snijblad; controleer de uitleidingshoek van de geleider tegen de handleiding. |
| Afdichting faalt op stoffig of koud karton | Kartonoppervlak verhindert hechting; bandsoort ongeschikt aan de fabrieksomstandigheden | Reinig het flapcontactvlak; verifieer dat het bandkleefmiddel past bij kartontemperatuur en stofniveau; herzie de afsluitmethodekeuze als band herhaaldelijk faalt. |
Heetlijmfouten
| Symptoom | Waarschijnlijke oorzaak | Controle en oplossing |
|---|---|---|
| Zwakte binding; bodem gaat open onder last | Neut te dun of ontbreekt; smelttemperatuur te laag; lijmsoort ongeschikt; flapdruk onvoldoende | Controleer neutbreedte en -patroon tegen de kist; bevestig dat de smelter de ingestelde temperatuur houdt; verifieer de lijmsoort voor het karton en de lijnsnelheid; verhoog de sluitdruk binnen de specificatie. |
| Lijm draden of draadt tussen kist en mond | Mondtemperatuur te hoog; mondpunt vuil of verkoold; lijm afgebroken door oververhitting; neut te zwaar | Verlaag temperatuur binnen het lijmtemperatuurbereik; reinig of vervang de mond; spoel afgebroken lijm weg; verminder het neutgewicht tot het minimum dat afdicht. |
| Mond of lijmfilter verstopt herhaaldelijk | Verkoling in de smelter; vocht of verontreiniging in lijm; filter over levensduur | Spoel de smelter volgens de procedure; vervang het lijmfilter; controleer de lijmopslag op vocht; plan mondreiniging vóór verkoling opbouwt. |
| Lijm raakt de buitenkant van de kist | Neutpositie verschoven; mondhoogte af; spuitpatroon verbreed | Herlijn mondhoogte en -patroon op de flappen; controleer op lekkende koppelingen; bevestig dat de kist op de juiste positie stopt onder de mond. |
Fouten aan een zelfsluitende bodem
| Symptoom | Waarschijnlijke oorzaak | Controle en oplossing |
|---|---|---|
| Lock gaat niet op zijn plek; bodemveren open | Vouwploeg misafgesteld; vlakvelstans komt niet overeen met de lockgeometrie; karton te dun of slap | Hercontroleer ploegvouwhoek en -diepte; bevestig dat het vlakvelontwerp de lock ondersteunt; verifieer de kartonstijfheid voor de kist en het productgewicht. |
| Kist vormt maar de lockrand scheurt | Vouwradius te scherp; kartonvezelrichting verkeerd; persing op de lockrand | Stel de vouwgeometrie bij naar een grotere radius; controleer vlakvellayout en golfrichting; verminder de randpersing zodat de lock buigt zonder te splijten. |
Pneumatische en algemene mechanische fouten
| Symptoom | Waarschijnlijke oorzaak | Controle en oplossing |
|---|---|---|
| Machine draait traag; cilinders lopen achter op de cyclus | Luchtoevoer onder 0,5–0,7 MPa; filter of regelaar beperkt; droger verwijderd of omzeild | Controleer de fabrieksperslucht bij de machine-inlaat; onderhoud het filter- en regelaarpatroon; bevestig drogerfunctie en tap condensaat af uit de luchtleiding. |
| Cilinder drijft weg of lekt langs de zuiger | Versleten zuigerafdichtingen; gescorde stang; onvoldoende smering | Inspecteer de stang op schuurplek; vervang de afdichtingskit; verifieer de smeerinstelling en de oliesoort volgens de handleiding. |
| Band slipt, loopt van de baan of toont zijwandscheuren | Spanning verkeerd; poelie niet uitgelijnd; band verouderd of boven de opgave belast | Reset spanning naar spec; lijn poelies uit; inspecteer de bandlagen en vervang bij gescheurd, geglazuurd of uitgerekt. |
| Sensor vals triggeren of detectie missen | Lens bedekt met stof of kartonvezel; sensor uit uitlijning geschoven; losse bedrading | Reinig de sensorlens; lijn opnieuw uit op het doel; controleer connector en bedrading vóór u aanneemt dat de sensor gefaald is. |
| Intermitterende elektrische stop zonder code | Losse klem; trillingsversleten connector; beschadigde kabel bij een bewegende arm | Inspecteer verbindingen op het bedieningspaneel en de bewegende stations; zet kabels vast die tijdens de cyclus buigen; test continuïteit vóór een component te vervangen. |
Formaatwissel, stap voor stap
Een wissel die langer duurt dan zou moeten, slaat meestal planning en proefverificatie over. De onderstaande procedure dekt een standaard in-lijn opzetmachine die van de ene naar de andere kistmaat gaat, en ze geldt of de afdichting nu band, lijm of een lock is. Machines met HMI-recepturen bewaren de mechanische offsets en snelheidsinstellingen; machines zonder recepturen vertrouwen op geschreven aantekeningen en referentiekisten.
Vóór aanvang
- Bevestig de nieuwe SKU: kist L/B/H, kartonsoort en -golf, afsluitmethode, doelsnelheid en benodigde capaciteit.
- Controleer de voorraad verbruiksmateriaal: bandbreedte en -rol, lijmniveau en -soort, of lock-verenigbare vlakven.
- Noteer de huidige instellingen vóór u iets verandert, zodat de vorige maat kan worden hersteld indien nodig.
- Ruim de zone rond de machine, parkeer gereedschap en reserveonderdelen weg van de toegangspanelen, en houd de energie-isolatiepunten bereikbaar.
Mechanische formaatwissel
- Laad de opgeslagen receptuur voor de nieuwe maat in de HMI, of open het geschreven opstellingblad voor die kist.
- Stel de magazijnbreedte en toevoergeleiders in op de vlakvelafmetingen; bevestig dat de stapel vrij oprijst zonder te klemmen.
- Stel de vormframebreedte en -hoogte, zijbandpositie en rechtanslag bij voor de nieuwe kist.
- Stel de vouwploegen en sluitpersing in volgens kisthoogte en kartonstijfheid.
- Stel het afdichtstation in: centreer plakbandkoppen en bevestig de bandbreedte, lijn lijmmonden uit op het neutpatroon, of controleer de nagelklempositie op een nagelsysteemmachine.
- Verifieer dat beschermingen zitten en vergrendelingen sluiten, draai dan drie tot vijf proefkisten door op lage snelheid.
Verificatie en ondertekening
- Controleer elke proefkist op haaksheid, flapvouw en afsluitkwaliteit vóór de snelheid wordt opgevoerd.
- Draai een korte productiecharge op lage snelheid, voer dan op tot de doelsnelheid; inspecteer de eerste 20 kisten op scheefstand, open bodems en sluitdefecten.
- Leg de eindinstellingen vast in het machinelog, noteer enige gedane afstelling en vul verbruiksmateriaal bij voor de volgende charge.
- Ruim resten en snijafval van toevoer en afvoer, bevestig dat alle panelen gesloten zijn, en lever de machine terug aan de lijn.
Realistische wisseltijd hangt af van hoe ver het maatbereik verschuift. Een smalbereik bandmachine die tussen vergelijkbare kisten wisselt, duurt meestal 10–20 minuten; een lijm- of breedbereikmachine die frames, banden en mondpatronen afstelt, duurt 20–35 minuten, en een eerste opstelling voor een onbekend vlakvel kan langer lopen. Op lijnen met hoge matenvariëteit waar verscheidene wissels in een dienst passen, tellen receptuuroproep, gereedschapsloze afstelling en snelwisseldelen zwaarder dan ruwe machinesnelheid; de TCO-kant van die afweging is uitgewerkt in de kosten- en terugverdientijd doorrekening van de kartonopzetmachine.
Preventief onderhoudsschema
Gepland onderhoud splitst werk per interval. Het onderstaande schema is een werksjabloon; volg het interval en de smeersoort gedrukt in de machinehandleiding voor de specifieke bouw, en pas vervangcycli aan als de fabriek vochtig karton, stoffig product of meerdere diensten draait.
| Interval | Taken |
|---|---|
| Dagelijks (aanvang dienst of elke dienst) | Controleer de inlaatluchtdruk en regelaaruitlezing; inspecteer zuignappen op scheuren of afplatting; verwijder resten, bandstaarten en lijmdraden van toevoer en afvoer; steekproefcontroleer de afsluitkwaliteit op gevormde kisten; bevestig dat beschermingen sluiten en noodstops reageren; reinig sensorlenzen; bij lijmbouwen, verifieer de smeltertemperatuur en het lijmniveau. |
| Wekelijks | Reinig of blaas het vacuümfilterelement uit; inspecteer bandspanning en -zijwanden; smeer geleiderails en draaipunten volgens de handleiding; controleer luchtslangen en koppelingen op lekken; inspecteer vouwveren, -pennen en -bladen op slijtage; veeg lijmopbouw van beschermingen en monden. |
| Maandelijks | Vervang of conditiecontroleer zuignappen tegen hun cyclusgetal; inspecteer cilinderstangen en -afdichtingen op lekkage; lijn positie- en flapsensoren uit; controleer elektrische klemmen en kabelbuiging; inspecteer lijmfilter en mondconditie; draai beschermingsbevestigingen vast en controleer de vergrendelingmontage. |
| Per kwartaal | Inspecteer aandrijfbanden op laagslijtage en poelieslijtage; controleer lagers en draaipunten op speling; vet of vervang componenten volgens de handleiding; onderhoud vacuümpomp en droger met droogmiddel; verifieer druk- en vacuümsensoruitlezingen; inspecteer luchtslangen op schuring en buitenlaagscheuren. |
| Jaarlijks | Volledige mechanische inspectie; vervang slijtdelen die aan vernieuwing toe zijn; test veiligheidscircuits en vergrendelingen volledig; herzie en vernieuw de reserveonderdelenvoorraad; plan een leveranciersservicebezoek als de handleiding dat aanbeveelt; maak een back-up van besturingsrecepturen en -instellingen. |
Reserveonderdelen om ter plaatse te houden
De juiste slijtdelen op voorraad vermijdt noodspoed na de eerste storing. De exacte lijst hangt af van afsluitmethode en machinegrootte, maar de volgende delen horen op de reserveplank van een standaard opzetmachine.
- Zuignappen: een bijpassende set voor de opnamearm, gedimensioneerd op de machine.
- Vacuüm- en luchtfilters: filterelementen voor het vacuümpad, filter- en regelaarpatroons voor de luchtoevoer.
- Banden: de vorm- en afvoerbandsecties die het meest slijten, met bijpassende bevestigers.
- Vouwonderdelen: vervangende veren, pennen en bladen voor de flapvouwers.
- Afdichtingsets: cilinderafdichtingsets en stangafdichtingen voor de opname- en vouwcilinders.
- Sensoren: de flap-, kist-aanwezig- en positiesensoren die op de machine worden gebruikt, plus gangbare zekeringen en connectoren.
- Lijmsysteemdelen: monden, lijmfilters en slangringen voor heetlijmbouwen; slijtdelen en bladen van de plakbandkop voor bandbouwen.
- Geleider- en slijtstrippen: vervangbare slijtstrippen waar geleiders vlakvelranden of kistzijkanten raken.
Prestatie en terugkerende fouten volgen
Onderhoudsbeslissingen zijn eenvoudiger als de lijn eenvoudige bedrijfscijfers bijhoudt. Leg vastloopgebeurtenissen en stilstanden tegen de geproduceerde kisten, zodat een vastlooptarief per 1.000 kisten laat zien of een machine achteruitgaat of een specifieke SKU storend is. Volg de eerstepassingsafsluitrendement: kisten die bij de eerste poging vormen en afdichten, zonder nabewerking. Log wisselminuten per SKU en de verdeling tussen geplande en ongeplande stilstand, en noteer het cyclusgetal bij elke zuignap- of filtervervanging zodat de levensduur per deel over machines kan worden vergeleken.
Een stijgend vastlooptarief over verscheidene SKU’s signaleert meestal slijtage aan zuignappen, banden of geleiders; een stijgend defecttarief geconcentreerd op één afsluitmethode wijst naar verbruiks- of kartonverenigbaarheid in plaats van machineslijtage. Beoordeel het logboek maandelijks met onderhoud en lijnsupervisie, en draag terugkerende fouten terug naar de specificatie bij de volgende machine wordt geofferd. De beschermings- en vergrendelingskant van veilig onderhoud is gedekt in de gids voor veiligheid en CE-bescherming van de kartonopzetmachine.
Binnenkomende vlakvelkwaliteit en haar effect op de beschikbaarheid
Veel opzetfouten ontstaan vóór het vlakvel de machine bereikt, en onderhoudspersoneel dat elke stilstand als een mechanisch probleem behandelt, besteedt tijd aan oorzaken die in de kartonvoorraad zitten. Vlakveldefecten die bij inname de moeite waard zijn te controleren: een gekneusde of gescheurde scorelijn, ongelijke golfhoogte, bedrukking die het oppervlak opwerpt, gekrulde hoeken door vocht, verwrongen panelen door opslag, en stansranden die niet overeenkomen met het getekende vlakvel. Een vlakvel dat in een vochtig magazijn heeft gestaan, neemt langs de randen vocht op, verliest stijfheid en kan aan het volgende vel plakken; een te droog opgeslagen vlakvel kan statische elektriciteit opbouwen en meerdere vellen opnemen. Beide toestanden tonen zich als opnamefouten of vormvastlopen ook als de machine in goede orde is.
- Bewaar vlakven vlak, van de vloer af, en laat ze tot fabriekstemperatuur en -vochtigheid komen vóór toevoer.
- Keur vlakven met beschadigde scores, gescheurde hoeken of geknapte golven af vóór ze het magazijn bereiken.
- Stem kartonsoort en -golf aan het kistgewicht; een lichter karton dan gespecificeerd zal doorbuigen of bollen in de vormsectie.
- Volg defecttarieven per leverancier en zending, en draag herhaalde kartonproblemen terug naar inkoop in plaats de machine af te stellen om te compenseren.
Als een nieuw vlakvelontwerp voor het eerst draait, gun een korte proefperiode vóór u de machine buiten spec noemt. Vouwgeometrie, flapafmetingen en printregistratie kunnen kleine opstellingswijzigingen nodig hebben, en die moeten tegen de SKU worden vastgelegd zodat latere wissels vanaf het juiste uitgangspunt starten. Als hetzelfde vlakvel op twee verschillende machines faalt, zit het probleem vrijwel zeker in het vlakvel of zijn conditie, niet in beide opzetmachines.
De beschikbaarheidscijfers lezen
Vastlooptarieven en opbrengstbenchmarks variëren per product en karton, maar de volgmethode blijft dezelfde. Tel stilstanden die de cyclus stoppen en de kisten ertussen, bereken dan vastlopen per 1.000 kisten en het aandeel kisten dat bij de eerste passage vormt en afdicht. Een stabiele machine op uniforme vlakven moet op een laag vastlooptarief zitten met de meeste kisten die de eerste keer slagen; een trend omhoog over weken, in plaats van één slechte dienst, is het signaal om slijtagedelen te inspecteren. Vergelijk dezelfde meetwaarde over machines en diensten zodat een operatortechniekverschil of een kartonzending uit de normale achtergrondvariant opvalt.
Houd het stilstandlogboek specifiek: station, foutcode of symptoom, vermoedelijke oorzaak, genomen actie, vervangen delen en cyclusgetal. Een log dat alleen “vastloop geruimd” noteert, laat niet zien of zuignappen, filters of banden aan het einde van hun leven raken, maar een log dat de echte oplossing noteert, laat onderhoud vervangingen in geplande tijdvensters plannen in plaats van op stilstanden te reageren. Beoordeel het logboek maandelijks met lijnsupervisie, en draag terugkerende fouten terug naar de volgende specificatie of reserveonderdelenherziening.
Veelvoorkomende onderhoudsfouten
Zuignappen over hun leven heen draaien. Een gebarsten lip verliest vacuüm vóór de zuignap van de arm valt; zuignappen vervangen op conditie of een cyclusschema vermijdt herhaalde opnamealarms en dubbele toevoeren.
Kartonconditie negeren. Vochtige, gekrulde of statisch geladen vlakven veroorzaken de meest vermijdbare opname- en vormvastlopen. Conditioneer karton vóór u de machine de schuld geeft, en controleer luchtvochtigheid en opslag waar vlakven in het magazijn wachten.
Filterwissels overslaan. Vacuüm- en luchtfilters beperken de luchtstroom geleidelijk, dus de machine kan weken trager draaien voordat iemand een fout noteert. Houd vast aan het filterinterval in plaats van te wachten op totaal vacuümverlies.
Geleiders te strak aandraaien. Geleiders die te krap staan, klemmen het vlakvel en veroorzaken vastlopen die eruitzien als een afsluit- of vormfout. Speling volgt de vlakveldikte, niet een stevige grip; maak los naar spec als een kist in het frame klemt.
Lijmsystemen reinigen met het verkeerde gereedschap. Verkoold lijm moet volgens de leverancierprocedure worden verwijderd; scherpe gereedschappen kunnen mondzetels en slangen beschadigen, en de smelter oververhitten breekt de lijm sneller af. Spoel op schema in plaats van na een verstopping te schrapen.
Sensoren vervangen vóór lens en bedrading zijn gecontroleerd. De meeste sensorfouten zijn terug te voeren naar een vuile lens, verschoven doel of losse connector. Reinig en lijn eerst uit, inspecteer continuïteit als tweede, en vervang de sensor pas nadat die controles zijn doorlopen.
Hoe de opzetmachine in de onderhouden lijn past
Een opzetmachine voert gevormde kisten naar het beladingsstation; stroomafwaarts sluit een kistensealer of kartonsealmachine de bovenzijde, en secties voor omsnoering en palletiseren kunnen volgen binnen een geïntegreerde verpakkingslijn. Gedeelde transporteurs hebben hetzelfde niveau van band- en kneepuntinspectie nodig als de opzetmachine zelf, en lijnstilstand moet per station worden gelogd zodat het knelpunt zichtbaar is. De standaard en middelsnelle bouwen staan vermeld in de overzichtspagina van kartonopzetmachines, met de kartonopzetmachine 1, kartonopzetmachine 2 en de middelsnelle kartonopzetmachine die de beschikbare indelingen tonen; de lijmoptie is gedetailleerd op de heetlijm-kartonopzetmachine-pagina, en de nagelsluitoptie op de kartonvorm- en bodemafdichting op nagelsysteem-pagina.
Voor de afsluitmethodevergelijking achter deze onderhoudsaantekeningen, zie de doorrekening zelfsluitend vs. plakband vs. lijm, en de leverancierszijde van de introductie in de SunAura heetlijm-kartonopzetmachine lancering. Budget en terugverdientijd staan naast beschikbaarheid in de TCO-gids, en conformiteitsverwachtingen zijn uitgewerkt in de referentie veiligheid en bescherming. Vragen over een specifieke fout, wissel of reserveonderdeel kunnen via de contactafdeling worden gestuurd met het machinemodel, de kistmaten en de foutcode of het symptoom.