Dentro da vedação de movimento contínuo: o que conduz o saco, derrete o filme e fixa a costura
Uma seladora de banda contínua fecha um saco ou sachê pré-formado sem abertura e fechamento de mandíbula. O sachê cheio entra na alimentação, duas correias transportadoras revestidas de PTFE prendem a costura aberta e a puxam pela máquina em linha reta, um par de blocos aquecedores derrete a camada selante interna enquanto a costura avança, os blocos de resfriamento fixam a junta amolecida sob pressão, e um rolo de gravação sulcado ou de codificação de data marca a vedação acabada antes de o sachê sair na descarga. Cada peça desse caminho existe para resolver um problema: aplicar calor e pressão a um filme em movimento por tempo suficiente para ligar o selante, depois remover o calor antes de o sachê sair da máquina, para que a junta não estique nem reabra sob o peso do enchimento.
Este passo a passo acompanha o sachê pela máquina na ordem em que ele viaja: guias de entrada e acionamento da correia, blocos aquecedores e controle de temperatura, a secção de resfriamento, a estação de gravação e codificação, e depois o quadro, o pedestal e o layout elétrico. Cada secção de subsistema traz os números que um comprador ou engenheiro de manutenção deve conferir num orçamento: velocidade da correia em m/min, carga do aquecedor em kW, temperatura de trabalho em °C, espessura do filme em µm, largura de vedação em mm, potência do motor em W, faixas de dimensão do saco e a vida útil das peças de desgaste. O objetivo é explicar como a vedação se forma, onde cada ajuste atua e quais valores de especificação são limites operacionais reais, e não picos de brochura.
Os valores de referência são as faixas padrão da gama de seladoras de banda SunAura: velocidade da correia 0–12 m/min, largura de vedação 8–12 mm (10 mm típico), mostrador do termostato 0–300 °C com a selagem normalmente programada em 120–200 °C, carga do aquecedor 0,6–1,0 kW, motor de acionamento 60–120 W, ventilador de resfriamento 20–40 W, pré-aquecimento 3–8 minutos, filme 60–120 µm de sachês laminados e PE de camada única até cerca de 200 µm em quadros compatíveis, largura de saco horizontal até cerca de 400–500 mm e espessura de sachê 5–350 mm. Trate esses valores como janelas iniciais; o seu próprio filme, peso do enchimento e temperatura ambiente definem a programação final durante uma vedação de teste.
O caminho da vedação numa única passagem
Rastreie um sachê da entrada à descarga. Na extremidade de alimentação, guias laterais ajustáveis centram a costura aberta entre os dois trechos de correia. As correias de PTFE superior e inferior se encontram no ponto de aperto; a pressão de mola mantém os trechos de correia juntos para que a costura seja presa sem ser esmagada. O acionamento da correia move o sachê numa velocidade linear programada. Primeiro contato com a estação de calor: os blocos aquecedores pressionam os dois trechos de correia um contra o outro sobre um comprimento de contato fixo, e as camadas selantes das faces internas do filme derretem onde tocam. O sachê segue para a secção de resfriamento, onde blocos resfriados ou um trecho de correia resfriado a ar esfriam a junta sob pressão enquanto o selante se solidifica novamente. Atrás do resfriador, o rolo de gravação imprime uma textura sulcada e, muitas vezes, um código de data ou lote na costura; as versões com codificação por tinta imprimem após o resfriamento. O sachê acabado sai numa calha ou esteira de descarga.
Três condições precisam valer ao mesmo tempo para uma boa vedação: o selante precisa atingir a temperatura de fusão em toda a largura da costura, as faces do filme devem permanecer planas e em contato sob pressão por todo o comprimento de contato, e a junta deve ser mantida fechada até o selante fixar. A correia fornece o transporte e a pressão; o aquecedor fornece a temperatura de fusão; o resfriador fornece o tempo de fixação. Se qualquer uma das três deriva, a vedação mostra uma falha específica: temperatura baixa dá uma resistência ao peel fraca, pressão irregular dá costuras enrugadas ou com cantos abertos, e sair do calor antes do resfriamento dá uma junta esticada ou reaberta. As descrições de subsistema abaixo mapeiam cada ajuste para a condição que ele controla.
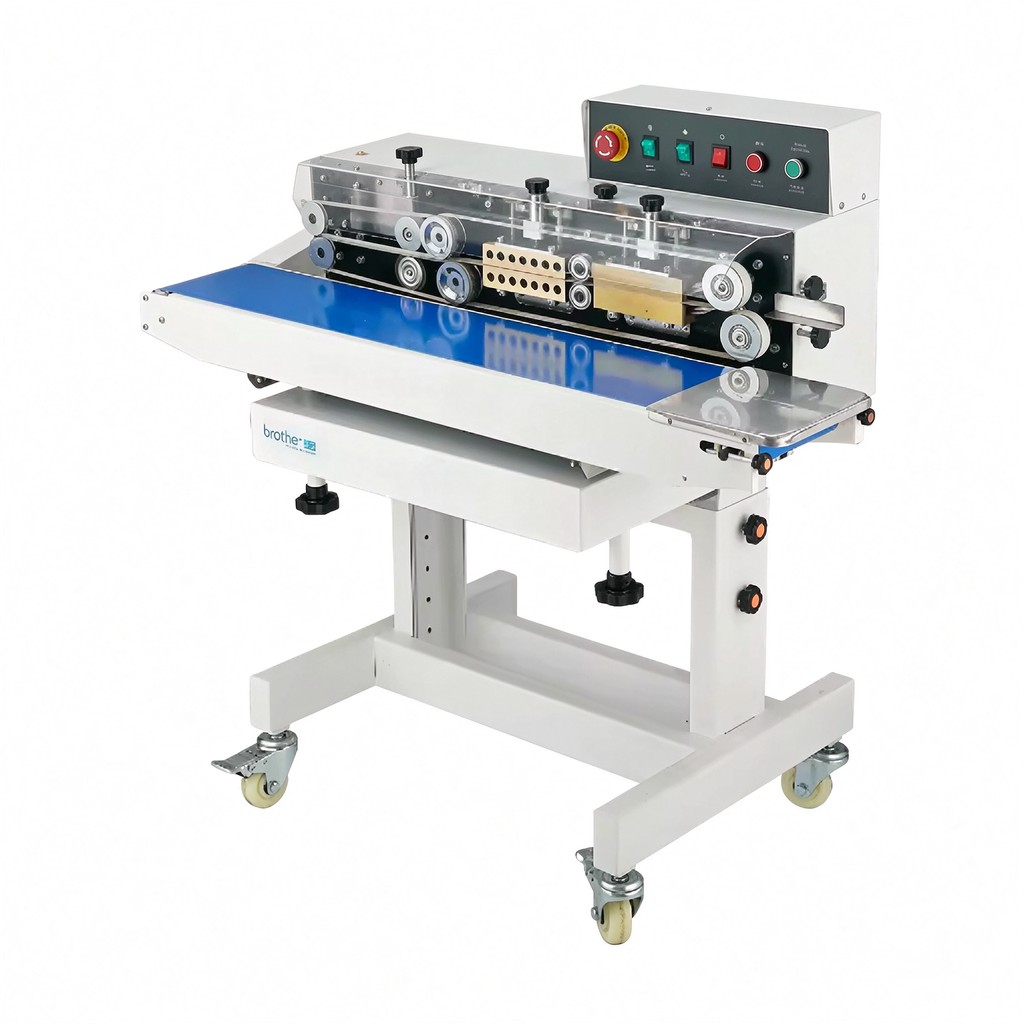
Correias transportadoras e acionamento: transporte, aperto e alinhamento
O par de correias é o transporte da máquina e a superfície de pressão. Cada correia é um tecido de fibra de vidro revestido de PTFE ou PFE, que rola sobre tambores de extremidade; o revestimento resiste ao contato com os blocos quentes e libera o filme que toca a costura. Dois trechos de correia, um acima e outro abaixo, prendem a costura do sachê entre si. O acionamento é um motorredutor, tipicamente 60–120 W, que gira o tambor de extremidade através de uma redução; a velocidade da correia é ajustada por um potenciômetro ou pequeno inversor e mostrada num mostrador de velocidade ou leitura digital. A velocidade linear fica em 0–12 m/min em toda a gama, com a maioria dos sachês alimentares selados entre 4 e 10 m/min.
O alinhamento da correia decide se a costura passa reta pela estação de calor. Cada tambor de extremidade carrega um ajuste de alinhamento, geralmente um botão ou parafuso que inclina a ponta do tambor; a correia deve correr centrada na face do tambor, não escorregando pela borda. Molas laterais definem a pressão de aperto entre os dois trechos de correia: o suficiente para prender a costura e mantê-la plana, não tão apertado que um vinco grosso seja comprimido em excesso ou a correia desgaste nas bordas. Uma correia que desvia sai do contato com o bloco, e a vedação perde pressão de um lado; uma correia que escorrega pela borda do tambor desfia o revestimento de PTFE em semanas, em vez de meses.
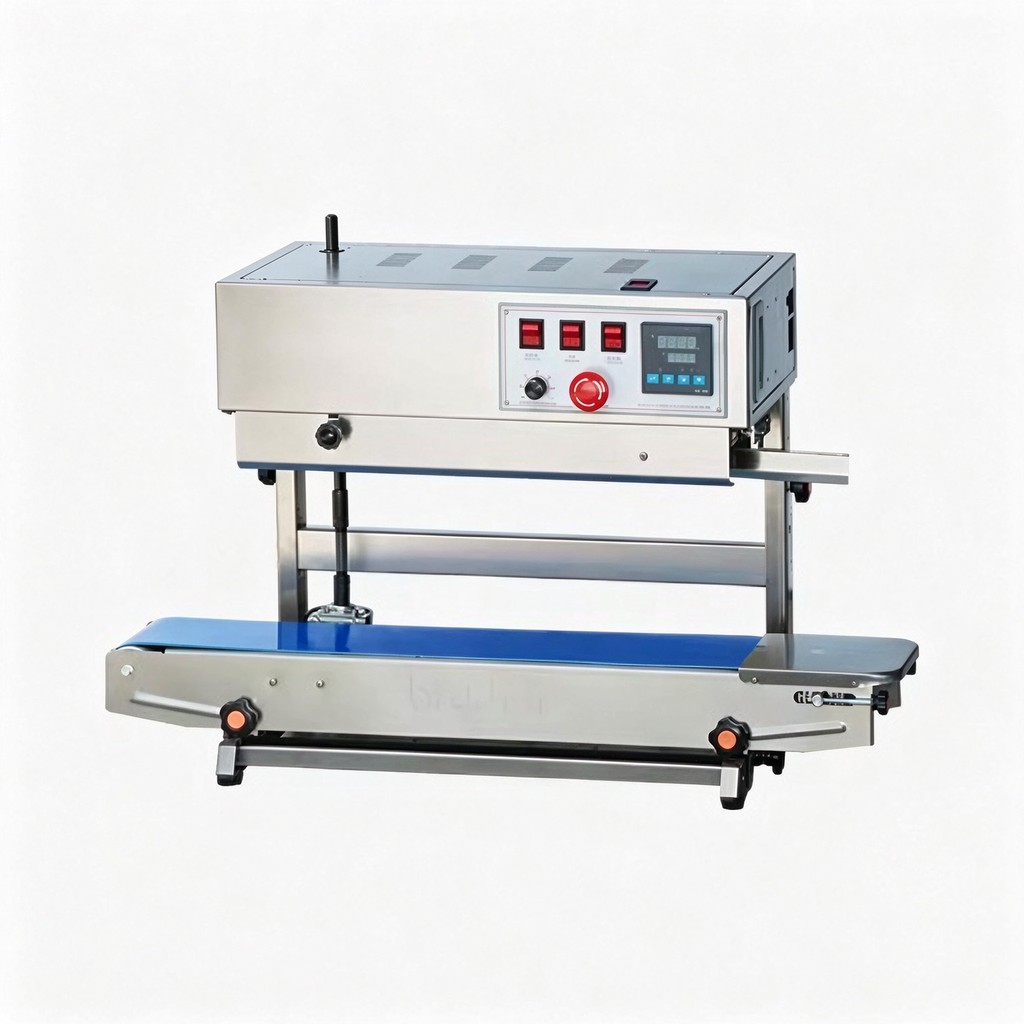
A dimensão da gargala define a faixa de sacos. Os quadros horizontais aceitam espessuras de sachê de cerca de 5 mm a 350 mm entre os trechos de correia, e selam larguras de sachê de até cerca de 400–500 mm conforme o comprimento do bloco. Sacos abaulados ou pesados que não conseguem ficar planos vão para um quadro vertical, onde o trecho da correia fica em pé e o saco pendura ou apoia abaixo da gargala, suportado por uma esteira traseira. A vida útil da correia fica em 6–12 meses em uso normal com filme alimentar; material poeirento, oleoso ou com muita impressão vidra o revestimento mais rápido e encurta isso para 3–6 meses. Limpar a superfície de PTFE do fiapo de filme e conferir o alinhamento semanalmente são as duas tarefas que protegem a vida da correia. A substituição da correia envolve enfiar a nova correia pelas guias, tensionar novamente e realinhar antes da próxima tiragem.
Blocos aquecedores e controle de temperatura: onde o selante derrete
A estação de calor é um par de blocos aquecedores, um em cada trecho de correia, posicionados frente a frente para que a correia e o filme passem entre eles. Os blocos são geralmente carcaças de alumínio fundido ou aço inoxidável com um aquecedor de resistência embutido e um termopar ou termistor que lê a temperatura da superfície do bloco. A carga total do aquecedor fica em 0,6–1,0 kW em toda a gama; o aquecedor de um único bloco fica em torno de 0,3–0,5 kW. O termostato mantém o bloco próximo ao ponto programado, tipicamente dentro de ±5–10 °C, e o mostrador cobre 0–300 °C, embora a maior parte do trabalho de selagem fique entre 120 e 200 °C.
O comprimento de contato importa tanto quanto a temperatura. O bloco pressiona a costura sobre um comprimento fixo ao longo da direção da correia, comumente 60–120 mm. Numa dada velocidade de correia, esse comprimento de contato define quanto tempo o filme permanece na estação de calor: um contato de 100 mm a 6 m/min (100 mm/s) dá cerca de 1,0 s de exposição ao calor; a 12 m/min (200 mm/s), o mesmo contato dá 0,5 s. Laminados mais espessos e material metalizado precisam da exposição mais longa, o que significa velocidade de correia mais lenta, e não temperatura de bloco mais alta; empurrar a temperatura para compensar a velocidade queima a camada externa do filme antes de o selante derreter por completo.
O pré-aquecimento no início do turno leva 3–8 minutos, conforme o tamanho do bloco e a temperatura ambiente. A máquina deve atingir o ponto programado e manter por alguns minutos antes do primeiro sachê de produção, porque um bloco que lê a temperatura na superfície ainda pode estar irregular por dentro. Uma programação de espera desliga o aquecedor entre ciclos curtos ou mantém uma temperatura mais baixa em ociosidade; confira qual o seu quadro faz, porque a carga de calor em ociosidade aparece na conta de energia ao longo de um turno com pausas frequentes. Falhas de temperatura — vedações fracas que acompanham um bloco frio, ou marcas de queimado que acompanham um bloco quente — são lidas contra a leitura do termopar, não estimadas pela posição do mostrador.
Secção de resfriamento: fixar a junta antes de sair da pressão
Depois do aquecedor, o selante amolecido ainda está fundido e a costura deve permanecer fechada até se solidificar novamente. A secção de resfriamento conduz o sachê entre blocos resfriados ou um trecho de correia resfriado a ar por mais 40–80 mm de contato. Alguns quadros usam blocos com aletas e um pequeno ventilador (20–40 W) que sopra ar ambiente sobre a carcaça; outros dependem da massa do bloco e do ar ambiente para baixar a temperatura. A pressão segue durante toda esta secção, para que as duas faces do filme não se separem enquanto o selante fixa.
Uma vedação que parece ligada no aquecedor pode reabrir se o sachê sair da máquina antes de a junta fixar: a costura ainda mole estica sob o peso do enchimento, as duas faces se afastam num canto, e a embalagem vaza no armazenamento. A secção de resfriamento é o que impede isso. Se a produção mostrar vedações reabertas ou esticadas mesmo com a programação de calor parecendo correta, as causas prováveis são velocidade da correia alta demais para o comprimento de contato do resfriador, ventilador de resfriamento bloqueado, ou um bloco de resfriamento coberto de resíduo de filme que isola a junta. Verifique esses pontos antes de alterar a temperatura do aquecedor.
Rolo de gravação e codificação de data
Atrás do resfriador, um rolo de aço sulcado com mola pressiona uma textura na costura acabada. O padrão de gravação quebra a superfície lisa da vedação e dá uma verificação visual de que a costura foi pressionada; na maioria dos quadros, o rolo também carrega matrizes de caracteres trocáveis que estampam a data de produção, o número de lote ou o código de linha na vedação. O rolo fica depois da secção de resfriamento para marcar uma junta já fixada, e não mole. A profundidade de gravação é definida pela pressão da mola do rolo: leve demais e o código desbotará após alguns dias; profunda demais e o rolo cortará o selante, enfraquecendo a linha de peel.
Os quadros com codificação por tinta acrescentam uma unidade de codificação após a estação de gravação: um rolo de tinta ou pequeno marcador de tinta imprime a data e o lote em tinta na correia ou diretamente no filme. As unidades de tinta precisam da gradação de tinta correta para a superfície do filme — kraft poroso, OPP brilhante e PET metalizado aceitam tintas diferentes — e a almofada ou rolo precisa de reposição ou limpeza entre tiragens. As variantes de codificação por tinta vertical e horizontal da gama de produtos diferem principalmente na orientação do quadro e na posição da codificação; os subsistemas de calor, resfriamento e correia funcionam do mesmo modo.
Ajuste de temperatura e velocidade por tipo de filme
As duas variáveis de trabalho que o operador define para cada filme são a temperatura do bloco e a velocidade da correia. A largura de vedação é fixa pelo contato entre bloco e correia, geralmente 10 mm, e a pressão é definida na instalação. A tabela abaixo dá janelas iniciais para estruturas de sachê comuns; execute uma vedação de teste no seu próprio material, descasque uma amostra de teste e ajuste em pequenos passos — 10–15 °C ou 1 m/min de cada vez — em vez de mover as duas programações juntas.
| Estrutura do filme | Faixa de espessura | Temperatura do bloco | Velocidade da correia | Nota de vedação |
|---|---|---|---|---|
| Sacos de PE de camada única | 30–100 µm | 130–160 °C | 8–12 m/min | Janela de calor ampla; observe o afinamento do PE na costura em material fino |
| Sacos e embalagens de PP / OPP | 40–80 µm | 150–180 °C | 6–10 m/min | Ponto de fusão mais alto; resfrie por completo antes da descarga para evitar encolhimento do filme |
| Laminado PET/PE (snacks, produtos secos) | 60–120 µm | 160–190 °C | 5–9 m/min | Vista a camada interna de PE; mantenha a camada externa de PET de encolher ou embaçar |
| Sachê de café e nozes PET/AL/PE | 80–120 µm | 170–200 °C | 4–8 m/min | Contato mais longo; a camada metalizada reflete o calor, então conte com o tempo de exposição |
| Sacos grossos de PE ou com vinco lateral | 120–200 µm | 150–180 °C | 4–7 m/min | Velocidade lenta para penetração de calor; confirme que a vedação segura o peso do enchimento após o resfriamento |
Leia uma vedação fraca na ordem das causas. Se a ligação descasca limpa com o filme intacto, o selante nunca derreteu: suba a temperatura em 10–15 °C ou diminua a correia em 1 m/min para ampliar o contato. Se o filme rasga, mas a vedação destaca numa borda, a pressão ou o alinhamento estão irregulares: confira o alinhamento da correia, a tensão da mola e a centralização da guia. Se a costura parece brilhante ou queimada e o selante espreme para fora, o bloco está quente demais ou a velocidade lenta demais: baixe a temperatura ou aumente a velocidade. Se a junta abre após a descarga apesar de uma costura com aparência ligada, a secção de resfriamento não fixou o selante: confira o ventilador, o contato do bloco de resfriamento e a velocidade da correia contra o comprimento do resfriador.
Leitura da folha de especificação: valores nominais versus operação sustentada
Uma especificação de seladora de banda lista uma velocidade máxima de correia e um máximo de sacos/min, mas esses picos são medidos no passo de sachê mais curto e no filme mais fácil da gama. O seu ritmo sustentado deve ser planejado em 70–80% desse valor ao longo de um turno, deixando folga para alimentações incorretas, trocas de filme e paradas curtas. Sacos/min convertem-se a partir da velocidade da correia e do passo do sachê: a 6 m/min (100 mm/s), um passo de 150 mm dá cerca de 66 sacos/min; um passo de 300 mm dá cerca de 33 sacos/min. Use o comprimento real do seu sachê para converter, não o número de sacos/min da brochura.
O ciclo de trabalho e as condições ambiente também pertencem à folha de especificação. Um quadro nominal para uso intermitente alterna ciclos curtos com pausas; uma linha de alimentos em dois turnos precisa de um quadro cujo aquecedor, motor e correias resistam em regime contínuo. Temperatura ambiente, poeira, umidade e exposição à lavagem definem o grau de proteção do gabinete e o acabamento: embalagem em almoxarifado seco, linhas poeirentas de especiarias ou farinha e salas úmidas de lavagem pedem materiais de correia, proteção elétrica e acabamentos de superfície diferentes. O peso e a orientação do saco definem o quadro horizontal versus vertical; uma especificação que lista apenas a largura do sachê não detecta um saco pesado em pé que precisa de suporte vertical.
| Subsistema | Faixa típica de especificação | O que conferir no orçamento |
|---|---|---|
| Motor de acionamento da correia | Motorredutor de 60–120 W | Tipo de controle de velocidade, leitura de velocidade, regime de trabalho do motor para o seu padrão de turnos |
| Velocidade da correia | 0–12 m/min, variável | Velocidade linear mostrada no mostrador ou visor; velocidade mínima estável para laminados grossos |
| Correias de PTFE | Fibra de vidro revestida PTFE/PFE, vida de 6–12 meses | Largura da correia, disponibilidade da peça de reposição, acesso ao ajuste de alinhamento |
| Blocos aquecedores | 0,6–1,0 kW total, mostrador 0–300 °C | Tipo de termopar, precisão de temperatura, comportamento do calor em espera, comprimento de contato |
| Secção de resfriamento | Blocos resfriados a ar ou ventilador, ventilador de 20–40 W | Comprimento de contato de resfriamento, acesso do ventilador para limpeza, se os blocos são resfriados a água em quadros pesados |
| Gravação / codificação | Rolo sulcado com matrizes de data; opção de tinta | Jogo de caracteres da matriz, ajuste de profundidade de gravação, gradação de tinta compatível com o seu filme |
| Faixa de sacos | Horizontal: largura até 400–500 mm, espessura 5–350 mm | O seu menor e maior sachê, peso do enchimento, orientação em pé ou plana |
| Alimentação elétrica | 220 V/50 Hz ou 110 V/60 Hz, aquecedor mais motor mais ventilador | Tensão no ponto de instalação, consumo em espera, conexão por plugue ou fiação direta |
Sequência de configuração para um novo filme ou formato
- Meça o sachê: largura, profundidade do vinco lateral, comprimento da vedação, estrutura do filme e espessura em µm, peso do enchimento. Confirme que a orientação do quadro combina com o fato de o saco ficar plano ou em pé.
- Defina as guias de entrada para a largura do sachê e a pressão de aperto da correia, para que a costura prenda plana sem comprimir o vinco.
- Ligue o aquecedor e defina a temperatura inicial a partir da tabela de janelas do filme. Aguarde o pré-aquecimento de 3–8 minutos e mantenha no ponto programado por alguns minutos antes de selar.
- Defina a velocidade da correia para a janela inicial do filme. Enfie ou confirme que a correia corre centrada nos tambores.
- Execute três a cinco sachês de teste. Inspecione a costura quanto a uma faixa de ligação uniforme de 8–10 mm, sem rugas, sem cantos abertos, sem queimado ou espremeção.
- Descasque uma amostra de teste de 15 mm após o resfriamento completo. Alvo de 4–6 N/15 mm; ajuste a temperatura em 10–15 °C ou a velocidade em 1 m/min entre os testes, uma variável de cada vez.
- Defina os caracteres de gravação para a data ou lote e confira que a impressão está legível na costura, sem cortar o selante.
- Registre a temperatura final, velocidade, pressão e lote de filme na folha da máquina, para que a próxima tiragem retorne à mesma programação.
Onde as falhas começam, e onde ficam os limites de segurança
A maioria das falhas de seladora de banda remonta a um dos quatro subsistemas: alinhamento e pressão da correia, temperatura do aquecedor, contato de resfriamento ou pressão de codificação. Costuras enrugadas, ligações fracas nos cantos, correias vidradas, deriva de temperatura e alimentações incorretas têm cada uma uma ordem de verificação definida; o guia de resolução de problemas e mudança de formato da seladora de banda percorre essas falhas, o plano de manutenção e as etapas de mudança de formato, para que este post não repita a árvore de diagnóstico por completo.
Os blocos quentes, as correias em movimento e os pontos de aperto carregam seus próprios limites de segurança. Resguardos cobrem os trechos da correia e as superfícies quentes, a parada de emergência corta a energia do acionamento e do aquecedor a partir da posição do operador, e as aberturas de entrada e descarga são dimensionadas para que os dedos não alcancem o ponto de aperto. Instalações em salas de alimentação também precisam de materiais de contato com produto e acabamentos laváveis compatíveis com o regime de limpeza. Os pontos de resguardo, interbloqueio, risco de queimadura e conformidade CE estão detalhados no guia de segurança da seladora de banda e conformidade CE; não opere a máquina com as tampas da correia removidas ou contornadas para desobstruir um encravamento.
Tipos de quadro: bancada, pedestal e vertical
Os mesmos subsistemas de calor, resfriamento e correia são construídos em três orientações de quadro, e a escolha é definida por como o saco fica e pelo peso do enchimento. Um quadro de bancada horizontal é o corpo compacto sem pedestal: a correia corre nivelada sobre uma mesa, o operador deposita sachês planos na entrada, e o sachê vedado cai numa calha ou bancada de embalagem. Este quadro serve para sacos planos pequenos, volume baixo a moderado e salas com pouco espaço no piso. Não tem suporte traseiro para um sachê abaulado, então sacos com vinco lateral ou pesados não alimentam limpo, mesmo que a vedação em si segurasse.
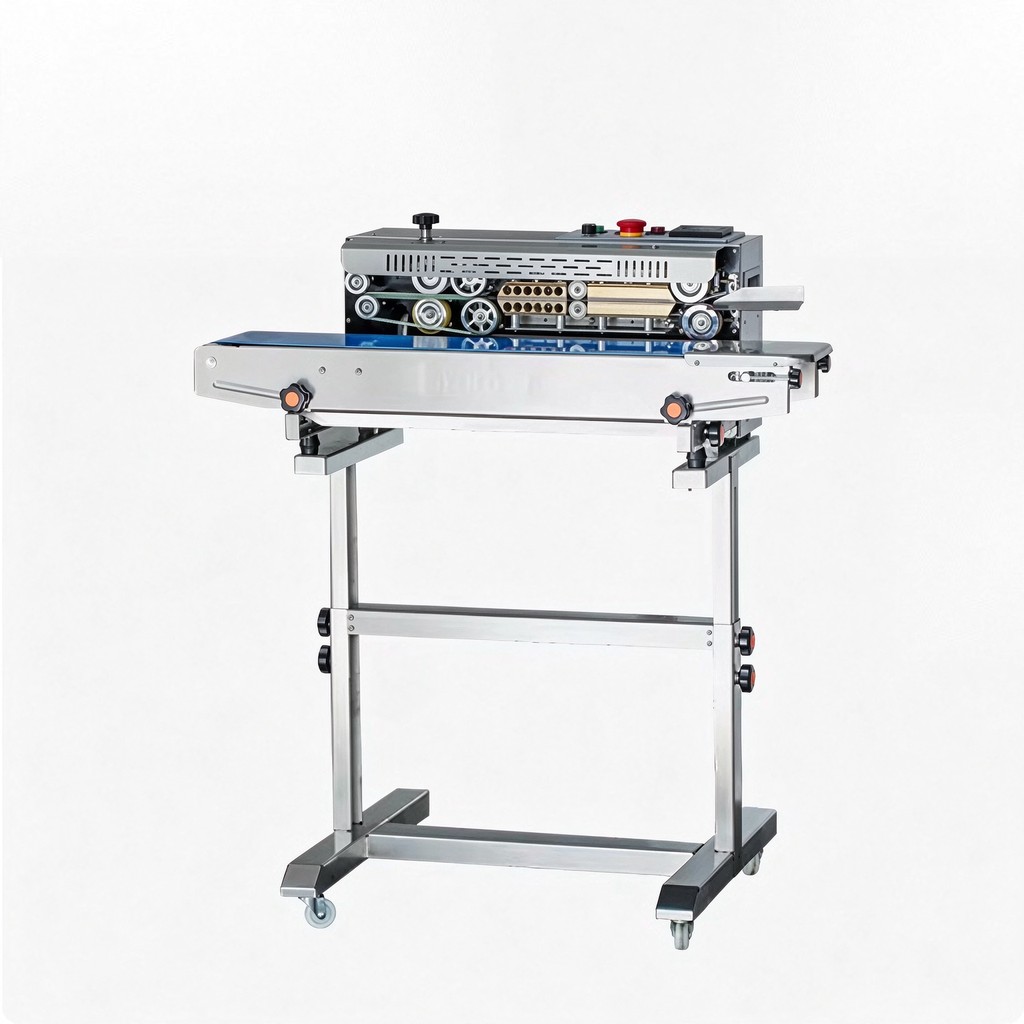
Um quadro de pedestal eleva a correia à altura de trabalho do operador sobre um conjunto de pernas pintadas ou em aço inoxidável, muitas vezes com rodízios para a máquina rolar entre linhas. O pedestal posiciona a entrada na altura da cintura para uma pessoa alimentando sachês, e a descarga cai para uma estação de embalagem ou esteira downstream. Os quadros de pedestal carregam a caixa de controle, a leitura de temperatura e o controle de velocidade no painel lateral, ao alcance da posição de alimentação. Este é o quadro comum para embalagem de alimentos, snacks e produtos secos em turno único, onde o saco fica plano, mas o volume não justifica um corpo automático em linha.
Um quadro vertical conduz o par de correias em pé. O saco entra com a abertura superior voltada para as correias, e o corpo cheio pendura abaixo da gargala ou apoia numa esteira traseira de suporte, para que embalagens pesadas, úmidas ou abauladas se mantenham em pé enquanto a costura sela. Os quadros verticais são especificados para ração de animais, sacos de arroz e grãos, sachês de sopa ou molho, e qualquer enchimento acima de cerca de 1 kg que puxaria uma costura horizontal aberta pelo próprio peso. O corpo vertical também acrescenta uma guia traseira e, muitas vezes, uma gargala mais longa para limpar a profundidade do saco. Onde o produto precisa de exclusão de oxigênio, um manifold de purga de gás fica antes da estação de calor em qualquer orientação; essa variante é descrita na visão geral da seladora de banda com purga de nitrogênio.
Layout elétrico e os circuitos por trás dos controles
O lado elétrico da máquina se divide em três cargas: o aquecedor, o motor de acionamento e o ventilador de resfriamento, cada um chaveado pelo próprio contator ou relé sob o painel de controle. O circuito do aquecedor conduz a carga de bloco de 0,6–1,0 kW através de um termostato ou controlador de temperatura que lê o sinal do termopar e comuta o contator para manter o ponto programado. O circuito do motor aciona o motorredutor de 60–120 W pelo controle de velocidade; o ventilador opera sempre que o aquecedor está ligado ou sempre que as correias se movem, conforme a fiação do quadro. A parada de emergência rompe o circuito de controle para que aquecedor e motor desliguem quando acionada, em vez de cortar apenas o acionamento.
A tensão de alimentação combina com o ponto de instalação: a maioria dos quadros opera em 220 V/50 Hz, com variantes de 110 V/60 Hz para tomadas norte-americanas. Confirme a carga do aquecedor contra a nominal do circuito antes da instalação, porque um aquecedor de 1 kW num circuito compartilhado com outros equipamentos pode disparar durante o pré-aquecimento. A fiação deve manter os condutores do termopar afastados dos cabos de potência do aquecedor, para que a leitura de temperatura não capte interferência; uma leitura de temperatura oscilante que não corresponde à condição do bloco frequentemente remonta ao roteamento do cabo do sensor ou a uma conexão solta do termopar. O grau de proteção do gabinete e o acabamento superficial são definidos pela sala: embalagem seca em almoxarifado, processamento poeirento e lavagem úmida pedem níveis de proteção diferentes, e isso deve constar no pedido, não ser acrescentado após a instalação.
Máquinas relacionadas e leitura complementar
A família de produtos de seladoras de banda contínua lista os quadros construídos em torno deste caminho de vedação: a seladora de banda contínua automática para sachês alimentados por linha, a seladora de banda profissional SF150LD para embalagem geral de alimentos e snacks, a seladora térmica de banda sobre pedestal, a seladora de banda de pedestal 2 em 1 com leituras digitais, a seladora de banda horizontal com impressão por tinta, a seladora de banda vertical com codificação por tinta para sacos pesados em pé, e a máquina de selagem de sacos de café para sachês de café com válvula e kraft.
Pelo lado da compra, a comparação entre seladora de banda e seladora de impulso coloca a selagem de movimento contínuo frente à selagem manual por mandíbula por material, produtividade e consistência. Onde a exclusão de oxigênio é exigida, a visão geral da seladora de banda com purga de nitrogênio explica a estação de purga de gás inerte adicionada antes da vedação a quente. A análise de custo e TCO da seladora de banda cobre as faixas de preço da máquina, o desgaste de PTFE e filme, a energia e a mão de obra ao longo de cinco anos.
Envie amostras de sachê, especificação de filme e ritmo-alvo pelo atendimento para uma vedação de teste e uma configuração de quadro compatível. A secção de certificações e patentes lista a documentação de conformidade disponível com a máquina, e o perfil da empresa cobre a gama mais ampla de equipamentos de embalagem.
