Duas formas de fechar um sachê: selagem de banda de movimento contínuo versus selagem manual por mandíbula de impulso
Um saco ou sachê pré-formado sai da enchedora com a costura superior aberta. Duas famílias de máquinas fecham essa costura em pisos de produção reais. Uma seladora de impulso prende o saco cheio entre duas mandíbulas aquecidas, passa uma corrente curta por um fio de níquel-cromo para derreter a camada selante interna, mantém a mandíbula fechada enquanto o filme esfria e fixa, e então abre para o próximo saco. Uma seladora de banda contínua puxa o saco entre duas correias transportadoras revestidas de PTFE em movimento, conduz-o por um par de blocos aquecidos que permanecem na temperatura programada, depois por blocos de resfriamento e um rolo de gravação sulcado ou de codificação de data, e descarrega um sachê vedado sem qualquer abertura ou fechamento de mandíbula. As duas máquinas produzem uma vedação a quente, mas o ciclo, a carga de trabalho do operador, a consistência da vedação ao longo de um turno, os materiais de saco que toleram e o custo de cinco anos ficam em posições diferentes.
Esta comparação parte da junta vedada para o exterior: como cada máquina derrete e fixa o filme, qual produtividade cada uma sustenta num turno real, quais filmes de saco e tamanhos de sachê cada uma aceita, o quanto a vedação depende do operador, para onde vai o dinheiro ao longo de cinco anos e qual perfil de fábrica combina com qual máquina. Não classifica uma família como universalmente melhor. Uma seladora de impulso de bancada a $150–$300 pode ser a compra racional para uma oficina que sela 80 sacos por dia; uma seladora de banda a 0–12 m/min pode ser capital desperdiçado no mesmo piso se a linha nunca enche dois sacos por minuto. A decisão depende do volume de sacos, da estrutura do filme, dos requisitos de consistência da vedação, da mão de obra disponível e do padrão de auditoria que a embalagem vedada deve atender.
Os valores citados aqui são as faixas padrão observadas na gama de seladoras de banda da SunAura e em seladoras de impulso de bancada comuns: velocidade da correia da seladora de banda 0–12 m/min, largura de vedação 8–12 mm, mostrador de temperatura de trabalho 0–300 °C com a selagem normalmente programada em 120–200 °C, filme 60–120 µm de sachês laminados e PE de camada única até cerca de 200 µm em quadros compatíveis, carga de aquecimento 0,6–1,0 kW, motor de acionamento 60–120 W, pré-aquecimento 3–8 minutos. As seladoras de impulso acionam um fio de 300–800 W sob demanda, largura de vedação 3–10 mm, tempo de aquecimento 0,5–3 s e tempo de resfriamento 1–4 s por ciclo de mandíbula. Qualquer valor de brochura deve ser conferido contra o seu próprio sachê e o seu próprio ritmo sustentado durante um teste de aceitação de fábrica.
Como cada máquina forma a vedação
Seladora de mandíbula por impulso. O operador apoia o sachê cheio sobre a mandíbula inferior, alinha a costura e aciona a alavanca ou um pedal. Uma tira de tecido revestida de PTFE cobre o fio de níquel-cromo. Um temporizador fecha o circuito durante o tempo de aquecimento, a corrente aquece o fio e as camadas selantes internas das duas faces do filme derretem onde tocam a tira quente. A mandíbula permanece fechada durante um temporizador de resfriamento enquanto o filme fixa sob pressão, e então libera. Não há calor em espera: o fio aquece apenas durante o tempo de contato, e a máquina fica fria entre um saco e outro. A largura da vedação equivale à largura da tira de PTFE, geralmente 3 mm num modelo de bancada e 8–10 mm numa unidade de duas mandíbulas mais larga. A junta é um cordão único de estilo pontual ao longo do comprimento da mandíbula, sem textura gravada, a menos que um rolo de gravação separado seja instalado.
Seladora de banda contínua. Duas correias PTFE/PFE conduzem a costura do sachê pela máquina em linha reta. Os blocos aquecedores pressionam os dois trechos de correia um contra o outro sobre um comprimento de contato fixo, derretendo a camada selante à medida que o saco avança. Um termopar e um termostato mantêm a temperatura do bloco dentro de cerca de ±5–10 °C do ponto programado ao longo do turno. Atrás do aquecedor, blocos de resfriamento ou um trecho de correia resfriado esfriam a junta ainda mole sob pressão, para que ela fixe antes de o sachê sair da máquina. Um rolo de gravação sulcado então imprime uma textura e, muitas vezes, um código de lote ou data na costura; as versões com codificação por tinta imprimem a data após o resfriamento. A vedação forma-se continuamente ao longo da costura em movimento, e sua largura é definida pelo contato entre bloco e correia, comumente 10 mm.
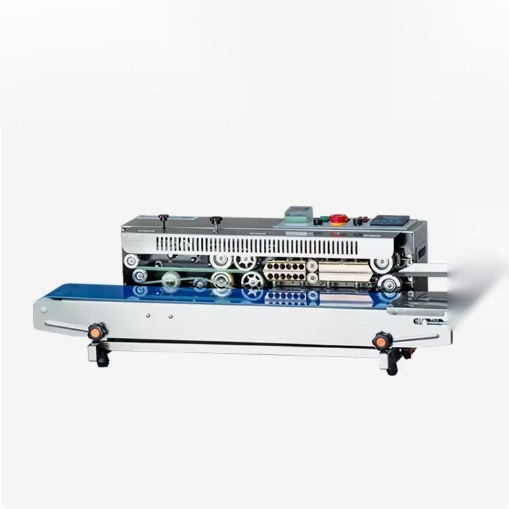
A diferença física por trás da vedação é o tempo de contato e a pressão. Uma seladora de impulso aplica calor e pressão num ciclo partida-parada temporizado sobre um saco estacionário; o operador controla o posicionamento do saco e o temporizador controla o calor, mas a pressão vem da alavanca ou do pedal e pode variar conforme a mão. Uma seladora de banda aplica calor e pressão ao longo de um comprimento de contato enquanto o saco se move; a temperatura do bloco, o alinhamento da correia e a pressão da mola são ajustados uma vez e se repetem em cada sachê que passa. Essa repetibilidade é a troca central entre as duas famílias, e ela importa mais em filmes laminados, onde um erro de tempo de contato de 0,5 s ou uma oscilação de temperatura de 20 °C muda se a vedação abre descascando ou queima através do filme.
Produtividade: tempo de ciclo, sacos por minuto e carga de trabalho do operador
Uma seladora de impulso sela um sachê por ciclo de mandíbula. Um ciclo típico dura 3–8 segundos no total: tempo de aquecimento 0,5–3 s, tempo de resfriamento 1–4 s, mais o tempo do operador para posicionar o saco, alinhar a costura e remover o sachê vedado. A saída sustentada por um par de mãos fica em 6–15 sacos/min, com a ponta inferior para sachês grandes ou pesados que o operador precisa manter no lugar. Dois operadores podem acionar duas máquinas em paralelo, mas cada máquina ainda carrega uma pessoa. A própria máquina não tem esteira em movimento, então o teto de ritmo é definido pelo posicionamento manual e pelo ciclo da mandíbula, e não pela velocidade da correia.
A saída de uma seladora de banda acompanha a velocidade da correia e o comprimento do sachê. A 0–12 m/min de velocidade da correia, um passo de 100 mm de sachê deixa espaço para cerca de 100–120 sacos/min numa alimentação limpa; um passo de 300 mm derruba a mesma máquina para cerca de 35–45 sacos/min. Os ritmos sustentados reais ficam em 70–80% do valor de brochura quando se contam reabastecimento, rugas de filme, alimentações incorretas e paradas curtas, então planeje 20–90 sacos/min conforme o formato. O operador ainda alimenta os sacos um a um na entrada, mas a máquina prende, aquece, resfria e descarrega sem esperar um ciclo de mandíbula; uma pessoa pode alimentar na entrada enquanto outra embala os sachês acabados na descarga, ou a entrada pode ser conectada a uma esteira de enchedora.
Onde a comparação de mão de obra inverte é na estrutura dos turnos. Abaixo de 200 sacos vedados por dia, o operador da máquina de impulso divide o tempo com enchimento, rotulagem e embalagem, e a máquina barata continua racional. Acima de cerca de 400–500 sacos por dia, o ciclo manual vira uma estação em tempo integral: a pessoa passa o turno posicionando e alinhando sachês, e uma seladora de banda remove essa repetição enquanto o mesmo operador passa a alimentar e inspecionar. Para embalagem de alimentos em dois ou três turnos, a economia de mão de obra da máquina de banda se repete a cada turno; o preço de compra baixo da máquina de impulso não se repete.
| Critério | Seladora de mandíbula por impulso | Seladora de banda contínua |
|---|---|---|
| Movimento de selagem | A mandíbula prende um saco estacionário; tempo de aquecimento e resfriamento por ciclo | Duas correias de PTFE em movimento conduzem o saco pelos blocos aquecidos e resfriados |
| Saída típica | 6–15 sacos/min por operador, um saco por ciclo de mandíbula | 20–120 sacos/min conforme o passo do sachê; correia 0–12 m/min |
| Largura de vedação | 3–10 mm, definida pela tira de PTFE da mandíbula | 8–12 mm, comumente 10 mm, definida pelo contato entre bloco e correia |
| Fonte de calor | Fio de níquel-cromo sob demanda, 300–800 W, sem calor em espera | Blocos aquecidos mantidos no ponto programado, aquecedor de 0,6–1,0 kW, pré-aquecimento de 3–8 min |
| Faixa de filme | PE/PP de camada única 30–100 µm; laminados simples com tempo de contato cuidadoso | Sachês laminados 60–120 µm; PE até cerca de 200 µm em quadros compatíveis |
| Fonte de pressão | Alavanca ou pedal; a pressão varia conforme a mão e o desgaste | Contato da correia com molas; ajustado uma vez, repete em cada sachê |
| Resfriamento | Mandíbula fechada pelo temporizador de resfriamento antes da liberação | Blocos de resfriamento ou trecho de correia resfriado após o aquecedor |
| Codificação de data | Rolo de gravação separado opcional; sem estação de tinta na maioria das unidades de bancada | Rolo de gravação padrão; versão com codificação por tinta imprime lote ou data |
| Papel do operador | Posicionar, alinhar, pressionar, remover; ciclo dependente da mão | Alimentar na entrada; a máquina executa a vedação, o resfriamento e a descarga |
| Faixa de compra (USD) | $50–$400 de bancada; $400–$1.200 de pedal de duas mandíbulas | $1.200–$2.800 de entrada; $2.800–$6.500 de pedestal profissional; $6.500–$12.000+ com purga de gás ou vertical |
| Principal limitação | Ritmo e consistência atrelados ao operador; desgaste da mandíbula gera pressão irregular | Pré-aquecimento, correia e consumíveis de PTFE; maior área de piso da máquina |
Material do saco e compatibilidade de filme
A estrutura do filme decide qual máquina consegue manter uma vedação. Sacos de polietileno de camada única, 30–100 µm, vedam em ambas as famílias: a mandíbula de impulso derrete a face de PE num tempo curto de contato, e o bloco de banda derrete ao longo da costura em movimento. Polipropileno e polipropileno orientado exigem uma temperatura programada mais alta e um ciclo de resfriamento mais apertado; a temperatura mantida do bloco da seladora de banda é mais fácil de ajustar ao longo do turno, enquanto um temporizador de impulso deriva menos por ciclo, mas não dá ao operador nenhuma referência mantida para retornar entre os sacos.
Sachês laminados — PET/PE, PET/AL/PE, OPP/PE, kraft/PE para café e snacks — são onde as duas famílias se separam com mais clareza. Uma vedação de laminado deve derreter o selante interno de PE ou PP sem encolher a camada de PET ou de impressão, e precisa de pressão uniforme numa costura de 8–10 mm para que cada linha de peel ligue. Uma seladora de impulso pode selar laminados quando a tira da mandíbula está limpa, o filme está plano e o tempo de contato é compatível, mas rugas na costura, variação de espessura do sachê e um tecido de PTFE desgastado aparecem como cantos fracos ou ligações pontuais. Uma seladora de banda conduz o laminado por um comprimento de contato fixo com pressão de mola em ambas as correias; o contato mais longo e a pressão consistente atendem ao material laminado de 60–120 µm, e é por isso que linhas de snacks, nozes e café especificam selagem de banda em vez de selagem por mandíbula.
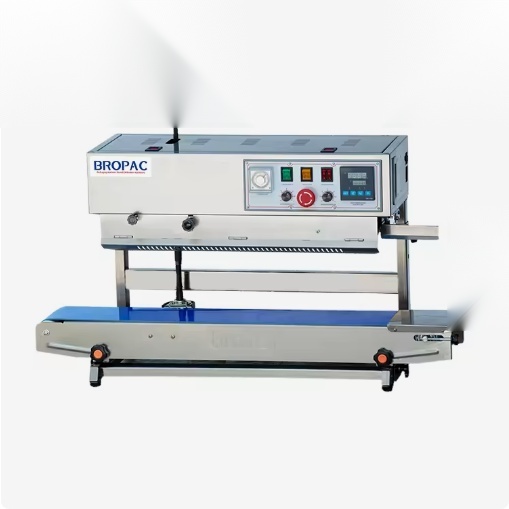
O tamanho e o peso do sachê importam tanto quanto o filme. Seladoras de banda horizontais trabalham com larguras de sachê de até cerca de 400–500 mm e espessuras de 5–350 mm; sacos pesados ou abaulados que ficam em pé vão para um quadro vertical que apoia o saco por baixo. O comprimento da mandíbula de impulso define a largura máxima de vedação, comumente 200–600 mm em unidades de bancada e de pedal, e o saco pendura da mandíbula durante o resfriamento, então enchimentos líquidos ou pesados podem puxar a costura para abrir antes de o filme fixar. Se o seu produto pinga, retém líquido, pesa mais de cerca de 1 kg ou abaulha além da gargala da correia, avalie a opção de seladora de banda vertical em vez de forçar um modelo horizontal ou de bancada.
Consistência da vedação e dependência do operador
Uma boa vedação a quente num laminado mostra uma faixa uniforme de 8–10 mm, sem rugas, sem canais abertos expostos nos cantos, e uma resistência ao peel em torno de 4–6 N/15 mm numa amostra testada. Numa máquina de impulso, esse resultado depende do operador a cada ciclo: costura centrada na tira, saco plano contra a mandíbula, pressão consistente da alavanca, temporizador ainda compatível com o filme, tecido de PTFE sem vidrar ou rasgar. Um operador cansado no fim do turno desloca o sachê alguns milímetros; a vedação do canto falha. O tecido da mandíbula envelhece de forma irregular onde o fio pressiona mais forte, e a pressão ao longo de uma mandíbula longa pode cair nas pontas.
Numa seladora de banda, as variáveis são ajustadas na configuração: temperatura do bloco, velocidade da correia, alinhamento da correia, pressão da mola, profundidade de gravação. Cada sachê que entra na gargala vê a mesma temperatura e pressão de contato pelo mesmo comprimento de contato. A variação dia a dia vem do desgaste da correia, do vidrado de PTFE, da mudança de espessura do filme e do desalinhamento das guias, e não da pressão da mão. Isso não torna a qualidade da vedação automática: uma temperatura programada errada queima o filme em cada sachê, e uma alimentação enrugada ainda enruga a costura. A diferença é que a máquina repete uma condição ajustada, enquanto a máquina de impulso redecide a condição em cada saco.
Para produção voltada a auditoria — alimentos, nozes, café, ração de animais, embalagens de exportação onde uma costura fraca significa um palete devolvido — um processo de vedação registrado e repetível tem peso. As seladoras de banda registram temperatura e velocidade no painel de controle, e o código de gravação ou tinta marca cada sachê com lote e data. Linhas de impulso podem registrar a programação do temporizador, mas a pressão e o posicionamento por ciclo não são instrumentados, o que os auditores percebem quando falhas de vedação aparecem em campo. Se o seu sistema da qualidade exige um parâmetro de vedação documentado por especificação de filme, a família de banda é o encaixe mais fácil para escrever esse procedimento em torno.
Posição de custo: compra, consumíveis, energia e mão de obra
O preço de compra é a linha visível. Seladoras de impulso de bancada ficam em $50–$300 para uma unidade manual com mandíbula de 200–400 mm, $300–$1.200 para uma unidade de pedal ou duas mandíbulas com tira mais larga e ventilador de resfriamento. As seladoras de banda contínua começam em cerca de $1.200–$2.800 para uma bancada horizontal compacta ou pedestal de entrada, $2.800–$6.500 para um modelo de pedestal profissional com controles de velocidade e temperatura, codificação e guias ajustáveis, e $6.500–$12.000 ou mais para um quadro com purga de nitrogênio ou um quadro vertical para sacos pesados. Frete, instalação e a conexão com a enchedora ou esteira somam ao custo de qualquer máquina escolhida.
Os consumíveis seguem direções opostas. A tira de tecido de PTFE e o fio de níquel-cromo da máquina de impulso são baratos e substituídos em minutos; não há correia para alinhar nem aquecedor para manter quente entre turnos. A seladora de banda desgasta duas correias de PTFE, um conjunto de blocos aquecedores, rolo de gravação e peças de acionamento; uma correia dura 6–12 meses em uso normal com filme alimentar, menos em ambientes poeirentos, oleosos ou com muita impressão, e a substituição significa enfiar e realinhar. Os blocos aquecedores e o rolo de gravação duram 2–3 anos antes da substituição. O desembolso detalhado de cinco anos — máquina, consumíveis, energia, mão de obra e manutenção — está detalhado na análise de custo e custo total da seladora de banda, que deve ser lida antes de assinar qualquer orçamento.
A energia é uma linha menor, mas real. Uma seladora de impulso consome 300–800 W apenas durante o tempo de contato; o consumo em espera é próximo de zero. Uma seladora de banda mantém 0,6–1,0 kW de carga de aquecedor ao longo do turno após um pré-aquecimento de 3–8 minutos, mais 60–120 W para o motor de acionamento e um pequeno ventilador de resfriamento. O calor em espera entre ciclos curtos deve ser verificado: alguns quadros desligam o aquecedor em espera, outros mantêm a temperatura e gastam energia enquanto a linha pausa. A mão de obra inverte a comparação: a máquina de impulso precisa de uma pessoa por máquina em cada ciclo; a máquina de banda alimenta uma entrada para uma contagem de sacos maior por pessoa-hora. O ponto de equilíbrio entre as duas geralmente fica onde a mão de obra poupada pela máquina de banda em um ou dois turnos por dia paga de volta a diferença de compra e consumíveis em 12–24 meses; abaixo desse volume, a máquina de impulso mantém o desembolso de caixa pequeno.
Área de piso, ambiente e resguardos
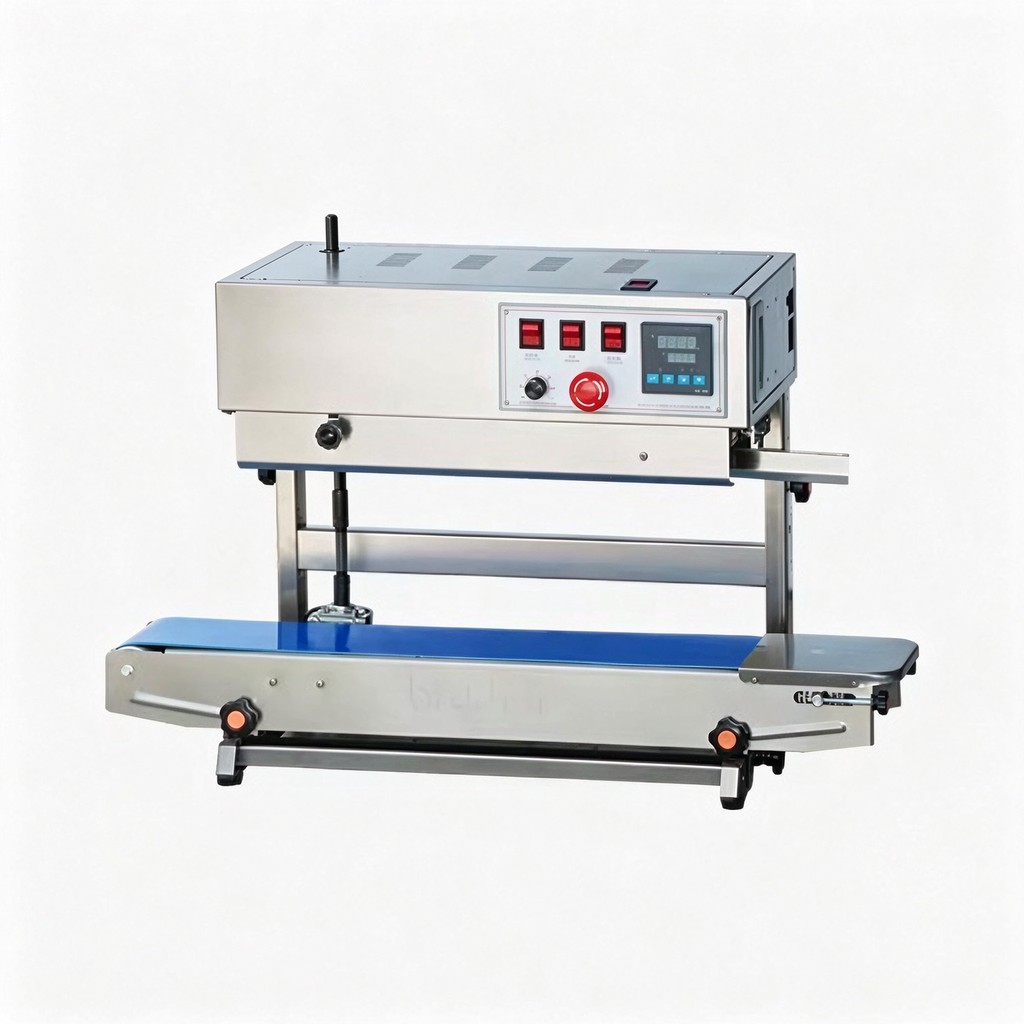
Uma seladora de impulso de bancada fica sobre uma mesa e não precisa de espaço dedicado no piso; funciona numa tomada de parede padrão e trabalha numa sala seca, numa bancada de embalagem de almoxarifado ou numa pequena oficina. Uma seladora de banda precisa de uma posição no piso ou sobre pedestal, folga de correia na entrada e na descarga para o fluxo de sachês, e profundidade suficiente para o trecho da esteira passar pelo aquecedor, resfriador e rolo de codificação. Os quadros horizontais ocupam cerca de 600–900 mm de comprimento de correia mais a profundidade do pedestal; os quadros verticais são mais altos e apoiam sacos mais pesados abaixo da gargala.
A sensibilidade ao ambiente difere em espécie. As máquinas de impulso toleram salas frias e poeirentas desde que a parte elétrica permaneça seca; não há superfície continuamente quente a proteger entre ciclos. As seladoras de banda carregam blocos quentes ao longo do trecho da correia, então resguardos de entrada e descarga, tampas de correia e uma parada de emergência fazem parte da instalação segura; salas de alimentação também precisam de acabamento em aço inoxidável ou lavável onde ocorrem contato com produto e derramamentos. O risco de queimadura por bloco quente, os resguardos, os interbloqueios e os pontos de conformidade CE estão cobertos no guia de segurança da seladora de banda e conformidade CE. Em salas poeirentas, o fiapo de filme e a poeira do produto vidram as correias de PTFE e bloqueiam o resfriamento; em salas úmidas, o grau de proteção do gabinete elétrico e o material da correia devem ser especificados na fase do pedido.
Quadro de decisão: escolha nesta ordem
- Conte o ritmo sustentado de sacos: o menor e o maior saco por minuto ao longo de um turno normal, e o número de turnos que a linha opera. Abaixo de cerca de 400–500 sacos por dia, uma unidade de impulso ou manual costuma atender; acima disso, a saída por pessoa e a vedação consistente da máquina de banda começam a pagar de volta.
- Liste cada filme que a linha sela: PE/PP de camada única, OPP, PET/PE, PET/AL/PE, kraft/PE. Anote a espessura em µm e o material selante. Laminados acima de 60 µm e material impresso ou metalizado apontam para selagem de banda; sacos simples de PE seguem aceitáveis em impulso.
- Registre as dimensões do sachê e o peso do enchimento: largura, profundidade do vinco lateral, se o saco fica em pé, enchimento líquido ou de fluxo livre, e peso por saco. Sacos pesados ou abaulados precisam de um quadro vertical; sachês planos pequenos combinam com uma bancada ou pedestal horizontal.
- Confira o padrão de vedação: alvo de resistência ao peel, marcação de lote ou data, documentação de auditoria, declarações de contato com alimentação, grau de lavagem ou de poeira. A repetibilidade documentada e a codificação favorecem a família de banda.
- Calcule a posição de cinco anos, não o preço de etiqueta: máquina, consumíveis e peças de desgaste, potência do aquecedor, mão de obra por estação, tempo de mudança de formato e vida útil esperada da correia. Leia a análise de TCO antes de comparar orçamentos.
- Combine os equipamentos upstream e downstream: altura da saída da enchedora, esteira de alimentação, acumulação após a vedação, estações de rotulagem e embalagem. Uma seladora que não pode alinhar com a entrada da enchedora cria o mesmo gargalo que um ciclo lento.
- Envie amostras de sachê ao fornecedor para uma vedação de teste. Peça uma amostra de resistência ao peel e uma secção transversal da costura no seu próprio filme, executada na velocidade e temperatura propostas, em vez de depender de um saco de demonstração.
Perfis de fábrica e o encaixe habitual
Oficina, lote pequeno e embalagem de baixo volume. Algumas centenas de sacos por dia, material simples de PE ou PP, formatos mistos, mão de obra compartilhada. Uma seladora de impulso de bancada ou pedal a $150–$1.200 combina com o volume: sem pré-aquecimento, sem consumíveis de correia, move entre mesas. A qualidade da vedação é aceita quando o operador tem tempo de alinhar cada saco e conferir a costura.
Embalagem de alimentos, snacks e nozes num único turno. Sachês laminados, 60–120 µm, alvo de 20–60 sacos/min, data de lote em cada embalagem. Uma seladora de banda horizontal sobre pedestal combina: temperatura de bloco mantida, secção de resfriamento, codificação por gravação ou tinta, um operador alimentando. A seladora térmica de banda sobre pedestal e a seladora de banda horizontal com impressão por tinta cobrem essa faixa; a máquina de selagem de sacos de café é estruturada especificamente para sachês de café com válvula e kraft.
Embalagem de alto volume em dois ou três turnos. Formato de sachê estável, 60–120 sacos/min, paletes empilhados, frete de exportação. Um quadro de banda profissional ou automático alimenta de uma esteira de enchedora, executa o ciclo de vedação e resfriamento sem operador entre inspeções, e a economia de mão de obra se repete a cada turno. A seladora de banda contínua automática e a seladora de banda profissional SF150LD ficam nessa faixa; onde a exclusão de oxigênio importa, a seladora de banda com purga de nitrogênio adiciona uma purga de gás inerte antes da vedação.
Sacos pesados, enchimentos líquidos e embalagens em pé. Sacos acima de cerca de 1 kg, vincos laterais abaulados, embalagens de sopa ou molho, ração de animais. Um quadro de banda vertical apoia o saco abaixo da gargala e sela a costura em pé; uma mandíbula de impulso deixa um enchimento pesado ou úmido pendurado da vedação enquanto fixa, o que arrisca um canto aberto. A seladora de banda vertical com codificação por tinta é o tipo de quadro a avaliar aqui.
Catálogo de alta mistura com tiragens curtas. Muitos tamanhos de sachê, trocas frequentes de filme, totais diários pequenos. A máquina de impulso muda de formato pelo alinhamento da mandíbula, sem pré-aquecimento; a máquina de banda precisa de uma checagem de guia e temperatura entre filmes. Para um piso de alta mistura abaixo do teto de ritmo, a família de impulso mantém a mudança de formato barata; uma vez que um formato opera tempo suficiente para amortizar a configuração, a consistência da máquina de banda recupera o custo da mudança.
Erros comuns de seleção
Comprar a máquina mais barata para uma linha de laminado. Uma seladora de impulso de bancada com preço abaixo de $300 parece econômica, mas em material PET/PE de 80–120 µm o ciclo dependente da mão aparece como vedações de canto fracas e devoluções em campo. Se o sachê é laminado e a tiragem é regular, o contato consistente do quadro de banda é a compra de menor risco, mesmo antes de contar a mão de obra.
Dimensionar a seladora de banda para o ritmo de pico da brochura. Uma nominal de 120 sacos/min pressupõe o passo de sachê mais curto e uma alimentação limpa. Planeje a máquina no comprimento real do seu sachê e em 70–80% da saída nominal ao longo do turno, deixando folga para alimentações incorretas e mudanças de formato. Um quadro mantido abaixo do seu ritmo confortável numa linha de baixo volume carrega a carga de aquecedor em espera e a manutenção da correia sem ganhar isso de volta.
Ignorar o peso e a orientação do sachê. Uma gargala horizontal não segura um saco pesado em pé; um quadro vertical custa mais, mas evita que a vedação puxe aberta sob o enchimento. Informe o peso do saco e se a embalagem fica em pé, pendurada ou deitada quando o inquérito for enviado, para que o fornecedor combine a orientação do quadro em vez do corpo horizontal mais barato.
Deixar a compatibilidade de filme para a fase de instalação. Uma vedação ajustada para PE falha em OPP, e um laminado com camada metalizada precisa da própria janela de temperatura e velocidade. Envie amostras de saco vedado e rolos de filme com o inquérito; o fornecedor deve executar um teste no seu material e devolver uma programação de temperatura, velocidade e largura de vedação antes da confirmação do pedido.
Esquecer as necessidades de codificação e inspeção. Uma unidade de impulso de bancada não tem estação de data; se a codificação de lote é exigida, um marcador separado ou uma seladora de banda com gravação ou codificação por tinta devem estar na especificação. Decida se a linha precisa de marcas de lote em relevo, datas impressas por tinta, ou ambas, e confira qual opção de quadro a carrega.
O que levar para o orçamento
Uma comparação justa precisa das mesmas entradas para cada fornecedor: o menor e o maior sachê com largura, profundidade do vinco lateral e comprimento da vedação; estrutura do filme e espessura em µm; peso do enchimento e se o saco retém líquido; sacos/min sustentados e padrão de turnos; número de formatos e frequência de mudança de formato; ambiente de trabalho — seco, úmido, frio, poeirento; requisito de codificação (gravação, tinta, nenhum); declarações de auditoria ou contato com alimentação; e a altura da saída da enchedora e a esteira downstream que a seladora deve combinar. Com essas informações em mãos, o fornecedor pode combinar orientação do quadro, velocidade da correia, largura de vedação e programação de filme à aplicação real.
A família de produtos de seladoras de banda contínua SunAura lista os quadros horizontal, de pedestal, vertical, com codificação e purga de gás da gama, junto com a seladora de banda de pedestal 2 em 1 com leituras digitais. Onde o volume permanece baixo, a seladora térmica manual de mão cobre a selagem de impulso de bancada. Para a mecânica por trás da vedação de movimento contínuo, leia o passo a passo técnico de como funciona uma seladora de banda contínua, que cobre blocos aquecedores, correias de PTFE, a secção de resfriamento e a codificação de data com números de temperatura e velocidade.
Notas relacionadas do cluster: a visão geral da seladora de banda com purga de nitrogênio explica a purga de gás inerte antes da vedação a quente para café, snacks e nozes; a análise de custo e TCO da seladora de banda trabalha as faixas de preço da máquina, o desgaste de correia e filme, a energia e a mão de obra frente à selagem manual; o guia de segurança da seladora de banda e conformidade CE cobre resguardos de bloco quente, tampas de correia, paradas de emergência e selagem de qualidade alimentar; e o guia de resolução de problemas e mudança de formato da seladora de banda trata, no lado da manutenção, de vedações enrugadas e fracas, alinhamento da correia e falhas de temperatura.
Envie amostras de sachê, ritmo-alvo e especificação de filme pelo atendimento para uma configuração compatível com a aplicação. A secção de certificações e patentes lista a documentação de conformidade disponível com a máquina, e o perfil da empresa resume a gama de equipamentos de embalagem construídos para linhas de sacos de alimentos, snacks e industriais.
