A maioria das falhas de seladora de banda aparece na costura antes de aparecer como uma peça quebrada: uma vedação que descasca no centro, uma ruga ao longo do vinco, uma costura que abre uma hora após o empacotamento, um código de data que imprime fraco ou duplicado, ou uma correia de PTFE que desvia do rolo. Este post percorre esses sintomas na ordem em que um operador deve verificá-los, associa cada causa ao ajuste ou substituição que a corrige, e define um procedimento de mudança de formato entre tipos de saco mais um plano de manutenção preventiva. As etapas da máquina referidas estão descritas no post complementar sobre como funciona uma seladora de banda contínua; a gama completa de construções fica na página da família de produtos de seladoras de banda.
A lógica de resolução de problemas abaixo pressupõe uma seladora de banda de movimento contínuo padrão operando a 0–12 m/min de velocidade de correia, largura de vedação de 8–10 mm, par de aquecedor de 0,7–0,9 kW em mostrador de 0–300 °C e motor de esteira de 40–90 W. Os modelos de alto volume e em aço inoxidável compartilham os mesmos padrões de falha; as variantes com purga de gás acrescentam um manifold de purga que tem suas próprias verificações, cobertas no post da seladora de banda com purga de nitrogênio. Se a questão é qual classe de máquina serve ao saco em primeiro lugar, a comparação entre seladora de banda e seladora de impulso e a análise de TCO cobrem seleção e compra; o post de segurança da seladora de banda cobre as etapas de bloqueio e resfriamento exigidas antes de trabalhar dentro da pista.
Leia a vedação antes de desmontar qualquer coisa
A primeira etapa de diagnóstico é inspecionar três ou quatro sachês rejeitados na estação de vedação, e não abrir a máquina. Deite um sachê plano e observe a costura em toda a largura. Uma vedação íntegra num laminado de 60–120 µm mostra uma faixa uniforme, levemente comprimida, de brilho regular, com o código de data gravado legível e sem canais abertos em nenhuma das bordas. Descasque uma vedação de teste à mão num ângulo de 180°: uma vedação íntegra atinge cerca de 4–6 N/15 mm de resistência ao peel e rasga o filme antes de a ligação ceder; uma vedação fraca se separa limpa entre as camadas com pouca resistência. Anote a estrutura e a espessura do filme, o ponto programado de temperatura, a velocidade da correia, as dimensões do saco e se a falha aparece em todos os sachês ou apenas em alguns. Esse registro estreita a causa para calor, pressão, alinhamento da correia, alimentação do filme ou codificação antes de qualquer ferramenta ser pega.
Separe as falhas em quatro baldes. Falhas de calor aparecem como vedações fracas em temperatura baixa, vedações queimadas ou amassadas em temperatura alta, ou um lado frio quando uma resistência única falha. Falhas de pressão e alinhamento aparecem como rugas, costuras fora do centro, ou uma vedação que agarra apenas numa borda. Falhas de alimentação aparecem como sachês dobrados, produto preso na linha de vedação, ou sacos entrando na pista em ângulo. Falhas de codificação deixam a costura em si intacta, mas tornam a marca de data ou lote fraca, borrada ou duplicada. Trabalhar balde a balde impede que o operador transforme um problema de temperatura numa substituição de correia que nunca foi necessária.
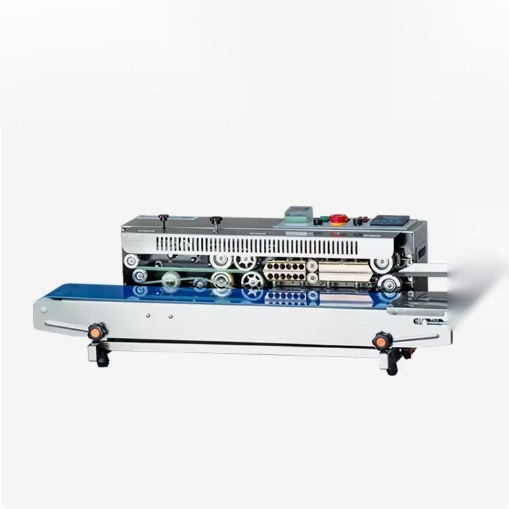
Tabela de sintoma, causa e correção
A tabela lista as falhas vistas com mais frequência numa estação de embalagem, as causas prováveis classificadas da mais simples à mais profunda, e a correção a tentar. Siga sempre a sequência de bloqueio e resfriamento da máquina antes de alcançar a zona do aquecedor ou dos rolos; os blocos quentes permanecem acima da temperatura de queimadura por vários minutos após o desligamento.
| Sintoma | Causas prováveis | Correção |
|---|---|---|
| Vedação fraca, descasca no centro | Temperatura baixa demais para o filme; velocidade da correia alta demais para o tempo de calor; correia de PTFE desgastada ou vidrada; pressão insuficiente entre as correias | Suba o ponto programado em passos de 10–15 °C e teste; diminua a velocidade para ampliar o tempo de contato; inspecione e substitua a correia vidrada; ajuste a tensão da correia e as molas de pressão |
| Vedação enruga ao longo do vinco | Sachê entrando em ângulo; alinhamento da correia fora do centro; tensão irregular da correia; produto ou borda do filme dobrada na costura | Endireite as guias de alimentação; recentre a correia no rolo livre; equilibre a tensão superior e inferior; remova o produto da linha de vedação e dobre novamente a borda do sachê |
| Vedação abre ou delamina após o resfriamento | Tempo de resfriamento insuficiente; vedação ainda quente quando manuseada; estrutura do filme fora da faixa da máquina | Reduza a velocidade da correia para ampliar o tempo na pista de resfriamento; deixe os sachês descansarem antes da caixaria; confirme que o µm e a estrutura do laminado correspondem à nominal da seladora |
| Vedação queimada, amarronzada ou amassada | Temperatura alta demais; correia parada sobre um bloco quente; sobra de filme grudada na barra; superfície de PTFE suja | Baixe o ponto programado; confira se o acionamento para a correia quando a máquina fica em ociosidade; limpe o bloco e o apoio da correia; substitua o PTFE vidrado ou carbonizado |
| Um lado da costura frio ou sem ligação | Resistência única falhada; terminal da resistência solto; deriva do sensor de temperatura de um lado | Isole a energia, teste a continuidade da resistência e os terminais, substitua a resistência falhada, verifique a leitura do sensor contra um termômetro de contato |
| Vedação fora do centro na borda do sachê | Guia de alimentação desalinhada; largura do sachê mudada sem reajuste da guia; correia deslocada para o lado | Reajuste as guias laterais para a largura atual do sachê; recentre a correia; confira os parafusos de trava da guia após a mudança de formato |
| Código de data fraco, borrado ou duplicado | Fita de codificação seca ou no fim da vida; pressão da cabeça de impressão baixa; rolo de gravação desgastado; velocidade da correia incompatível com a alimentação de impressão | Substitua a fita ou o cartucho de tinta; defina a pressão da mola da cabeça; inspecione o rolo sulcado quanto a dígitos desgastados; compatibilize a alimentação de impressão com a velocidade da correia |
| Correia desvia para uma borda e esfrega o quadro | Rolo livre fora de alinhamento; tensão irregular; rolamento do rolo travado; correia cortada ou esticada de forma irregular | Ajuste o alinhamento do rolo livre e equalize a tensão; solte ou substitua um rolamento travado; substitua uma correia esticada ou danificada |
Falhas de temperatura e verificações do aquecedor
A máquina não atinge a temperatura de vedação
Quando a leitura sobe lentamente ou estagna bem abaixo do ponto programado da receita, verifique na ordem: suprimento da rede chegando à máquina, disjuntor ou fusível do circuito do aquecedor, continuidade da resistência e o sensor de temperatura. Um par de aquecedor de 0,7–0,9 kW deve levar os blocos de frio à temperatura de trabalho em 3–5 minutos; se o pré-aquecimento leva 10 minutos ou mais, uma resistência pode estar aberta ou puxando corrente parcial. Teste cada resistência com um multímetro quanto à resistência contra a nominal do fabricante; um circuito aberto significa que a resistência precisa de substituição. Terminais de resistência soltos aparecem como calor intermitente e devem ser reapertados após o resfriamento. Um termopar ou sensor PT com falha pode ler baixo enquanto o bloco opera quente, ou ler alto enquanto o bloco permanece frio; verifique a temperatura exibida contra um termômetro de contato segurado no bloco, longe do poço do sensor.
Temperatura deriva ao longo do turno
Vedações que começam boas e ficam fracas ou queimadas ao longo de um turno geralmente remontam a deriva de controle, e não a troca de filme. Um controlador PID mantém o ponto programado dentro de cerca de ±5 °C quando ajustado; um mostrador analógico vaga mais à medida que o ar ambiente e a tensão da rede mudam. Confirme que a ponta do sensor fica no poço sem se mover, que a fiação do aquecedor não está solta, e que os ventiladores de resfriamento operam para manter os componentes de controle abaixo da temperatura nominal. Em máquinas selando acima de 220 °C, o apoio e a fita de PTFE degradam mais rápido, o que muda a transferência de calor para o filme mesmo com a temperatura do bloco estável. Mantenha um registro de ponto programado, temperatura ambiente e qualidade da vedação ao longo do turno; uma deriva que acompanha o aquecimento da sala aponta para ajuste de sensor ou controle, não para o filme.
Disparo de sobretemperatura ou risco de combustão lenta
Se o corte de sobretemperatura independente disparar, a máquina deve ficar fora de serviço até a causa ser encontrada: relé de controle falhado preso ligado, falha de sensor, fluxo de ar de resfriamento bloqueado, ou sobras de filme acumuladas contra o bloco. Resíduo de filme carbonizado na correia de PTFE isola de forma irregular e pode atingir a temperatura de combustão lenta. Remova o resíduo após o resfriamento, confira os contatos do relé e a operação do ventilador, e confirme que o corte reserva só rearma depois que os blocos caem abaixo do seu limiar de disparo. Não neutralize o corte de sobretemperatura para manter a produção rodando; essa proteção existe para parar a fuga de temperatura do aquecedor antes de dano à correia ou incêndio.
Notas de substituição de resistência, relé e sensor
Quando uma resistência testa aberta, substitua pela mesma nominal de potência e tensão; uma resistência subdimensionada opera mais fria e comuta constantemente, enquanto uma sobredimensionada leva a temperatura do bloco além dos limites de PTFE e filme. Desconecte a energia no interruptor de seccionamento antes de remover os terminais da resistência, rotule cada fio antes de soltá-lo, e aperte os terminais ao torque especificado no manual para que a resistência de contato não gere calor no terminal. O relé de controle que comuta o aquecedor desgasta a cada ciclo; contatos que piteiam ou grudam aparecem como um aquecedor que permanece ligado após o ponto programado ser atingido, ou que nunca liga. Um sensor falhado geralmente lê de forma errática ou reporta uma temperatura bem distante da checagem com termômetro de contato; troque o sensor por uma peça compatível, depois deixe a máquina aquecer por um ciclo completo antes de confiar na nova leitura. Registre as datas de troca de resistência e sensor no arquivo da máquina, para que a vida útil de 3–5 anos da resistência possa ser rastreada contra as horas reais de operação.
Alinhamento da correia e substituição da correia de PTFE
As correias PTFE/PFE superior e inferior conduzem o sachê contra os blocos aquecidos e resfriados. Falhas de alinhamento aparecem como a correia rastejando para um lado do quadro, desfiamento de borda, ou uma crista de PTFE desgastado ao longo de um rolo. Comece pelo ajuste do rolo livre: a maioria dos quadros carrega um parafuso de alinhamento que desloca uma extremidade do rolo para guiar a correia. Equalize a tensão esquerda e direita após o alinhamento, porque um lado apertado demais puxa a correia fora do centro. Confira se os rolos giram livres; um rolamento travado arrasta um lado e anda com a correia para o lado. Limpe o resíduo de filme e a poeira de produto das extremidades dos rolos, porque o acúmulo muda o diâmetro do rolo de forma irregular.
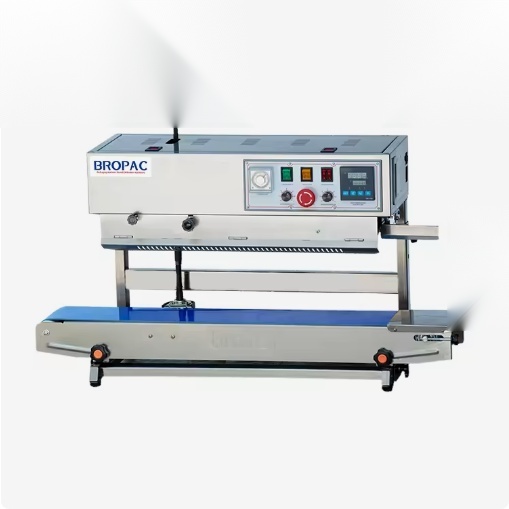
A vida da correia fica em 6–12 meses sob regime de turno único a 180–220 °C, caindo para 3–6 meses acima de 240 °C ou em operação de dois turnos. Sinais de que uma correia precisa de substituição incluem uma superfície vidrada ou brilhante que não agarra mais, cortes ou bordas desfiadas, trechos esticados que não seguram a tensão, e PTFE descascando na vedação. Estocar um conjunto superior e inferior sobressalente evita uma linha parada esperando pelo frete; a substituição leva 30–90 minutos uma vez que a máquina está isolada e fria. Após montar uma correia nova, opere-a vazia por 5–10 minutos para assentar o alinhamento, depois sacheis de teste antes de voltar à produção. A seladora térmica de banda sobre pedestal e a seladora de banda vertical com codificação por tinta usam a mesma lógica de alinhamento de correia nas suas respectivas orientações de alimentação.
Problemas de filme e manuseio do sachê
Nem toda falha de vedação é uma falha da máquina. A estrutura do filme define a janela de temperatura: o polietileno sela perto de 130–180 °C, o polipropileno e os laminados comuns perto de 160–230 °C, e laminados grossos de folha ou metalizados podem precisar da ponta superior dessa faixa mais tempo de contato. Uma máquina nominal para filme de 60–100 µm terá dificuldade em material de 120–200 µm, produzindo vedações fracas no centro não importa o quanto a temperatura suba; empurrar o aquecedor mais alto então queima as bordas do filme. Se um lote novo de filme sela pior que o anterior, compare as leituras do medidor de espessura e a estrutura do laminado antes de ajustar a máquina.
Falhas em nível de sachê vêm de como os sacos entram na pista. Um sachê em pé com vinco lateral que tomba para um lado sela uma costura inclinada; um sachê plano com uma borda dobrada aprisiona um canal de ar que abre num caminho de vazamento. Produto repousando na linha de vedação bloqueia a pressão da correia e deixa um ponto fraco localizado. As guias laterais devem ser ajustadas para a largura do sachê sem apertar, e os enchimentos pesados devem ser assentados para longe da borda superior antes da vedação. A carga estática em tempo seco puxa sobras de filme para a correia e pode fazer o sachê ficar irregular; uma cinta de terra no quadro e a remoção regular da poeira reduzem o efeito. Para sacos de café com válvula, confirme que a válvula fica abaixo da linha de vedação para não repousar entre as correias; o anúncio da máquina de selagem de sacos de café cobre essa orientação em detalhe.
Padrões de falha por produto e tipo de filme
Snacks secos, grânulos e pós geram principalmente falhas de alimentação e limpeza. A poeira de pó assenta sob a pista e nas extremidades dos rolos, mudando o alinhamento e isolando a correia; derramamentos na estação de enchimento chegam até a linha de vedação e deixam um ponto fraco onde o produto bloqueia a pressão. Mantenha a área de alimentação limpa, confira se o produto repousa abaixo da borda superior antes da vedação, e aspire a poeira da pista a cada turno. Filmes finos de OPP ou PE abaixo de 60 µm selam em temperatura e pressão mais baixas; tensão de correia apertada demais ou um ponto programado alto enrugam ou queimam esses filmes antes que o operador veja uma vedação fraca. Se a mesma receita funcionou na semana passada num lote diferente de filme, compare a espessura do medidor e a orientação do lado selante antes de mudar as programações da máquina.
Produtos úmidos e oleosos desafiam a secção de resfriamento e a ligação do selante. Resíduo no exterior do sachê próximo à linha de vedação impede que as camadas se soldem, e a umidade vaporiza no bloco, deixando furos na costura. Essas tiragens precisam de uma limpeza da borda de vedação antes da pista, uma pista de resfriamento longa o suficiente para fixar a vedação antes do manuseio, e uma checagem de que a camada selante do filme é nominal para conteúdo gorduroso. O condensado oleoso no quadro também acelera a degradação da correia, então a frequência de limpeza sobe com o teor de gordura do produto. Laminados grossos de folha ou metalizados, comuns para café e snacks de longa vida de prateleira, carregam o calor mais rápido e precisam da parte superior da janela de temperatura mais velocidade de correia mais lenta; uma máquina dimensionada apenas para filme fino vai perseguir vedações fracas sem chegar a uma receita estável.
Sacos com válvula e sachês com purga de gás acrescentam duas verificações próprias. A válvula unidirecional deve ficar abaixo da linha de vedação; se ela passar entre as correias, bloqueia a pressão e cria um canal ao longo da costura. Numa seladora com purga, confirme que o gás de purga flui antes de o sachê atingir o aquecedor e que a vedação se forma após o espaço de cabeça assentar; uma vedação fraca num saco purgado pode remontar à turbulência do gás separando o filme no bloco, e não à temperatura baixa do aquecedor. A vazão de purga e o tempo de fluxo da construção com purga de gás estão cobertos no anúncio do produto da seladora de banda com purga de nitrogênio. A embalagem em câmara a vácuo é uma família de máquinas diferente; onde um sachê precisa de espaço de cabeça evacuado em vez de uma vedação superficial, a seladora de câmara, e não a de banda, é o equipamento correto.
Falhas de codificação de data e do rolo de gravação
A estação de codificação fica após a secção de resfriamento, então uma marca de data ruim deixa a vedação em si intacta. Num rolo de gravação, os dígitos pressionam o filme por pressão; marcas fracas significam pressão de mola baixa, um rolo sulcado desgastado, ou a velocidade da correia conduzindo o sachê mais rápido do que a impressão do rolo consegue formar. Na codificação por tinta sólida ou fita, a impressão desbotada aponta para uma fita no fim da vida, suprimento de tinta seco ou pressão baixa da cabeça; impressão duplicada ou deslocada aponta para a alimentação de impressão não compatível com a velocidade da correia ou uma montagem da cabeça solta. Limpe a cabeça de impressão conforme o intervalo do fornecedor, substitua a fita ou o cartucho quando a marca clarear, e inspecione o rolo de gravação quanto a dígitos desgastados após algumas centenas de milhares de impressões. As peças de codificação são baratas em relação a um lote rejeitado, então pertencem à prateleira junto com correias e fita.
Mudança de formato entre tipos de saco
Uma mudança de formato estruturada mantém os rejeitos da primeira peça baixos ao alternar larguras de sachê, estruturas de filme ou produtos de enchimento. Execute as etapas na ordem, e registre os valores da receita para que a próxima mudança de volta ao saco anterior não comece no achismo.
- Pare a produção, limpe a pista, isole a energia e deixe os blocos esfriarem antes de qualquer ajuste de guia ou correia.
- Registre a receita antiga: estrutura e µm do filme, L/L do sachê em mm, ponto programado de temperatura, velocidade da correia em m/min, largura de vedação, altura da correia e programação de codificação.
- Ajuste as guias laterais e a altura da correia para as novas dimensões do sachê; confirme que o sachê passa reto, sem tombar.
- Insira a janela de temperatura do filme novo e comece no ponto médio; defina a velocidade da correia para o tempo de contato exigido pelo filme mais espesso.
- Monte a configuração de codificação correta para o saco novo e carregue a marca atual de data ou lote.
- Execute 10–30 sachês de teste vazios ou com produto fictício; inspecione largura da costura, brilho e ligação das bordas, depois teste o peel de três vedações até o alvo de 4–6 N/15 mm.
- Ajuste a temperatura em passos de 10–15 °C ou a velocidade em passos de 1–2 m/min até as vedações de teste segurarem; registre a receita aceita.
- Aproveite o primeiro sachê de produção, depois monitore os primeiros 50–100 sachês quanto a deriva antes de deixar a estação sem vigilância.
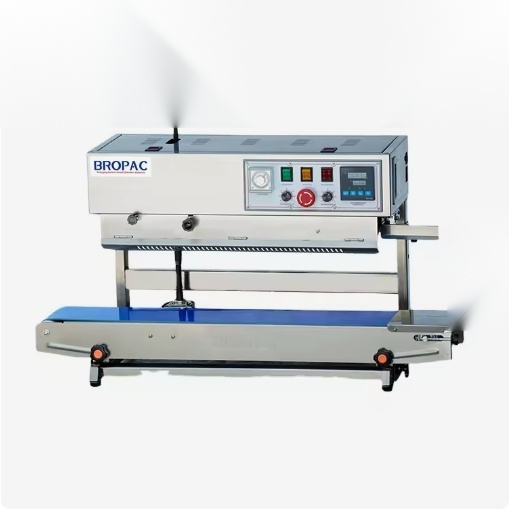
A sucata de mudança de formato fica mais alta nas primeiras 10–30 vedações; plantas experientes orçam 0,5–2% dos sachês como sucata de configuração. Dois formatos de saco que compartilham um quadro, mas diferem em orientação, precisam da máquina alternada entre alimentação horizontal e vertical; a seladora de banda de pedestal 2 em 1 atende a ambos num mesmo quadro, e a seladora de banda horizontal com impressão por tinta e a seladora de banda vertical com codificação por tinta mostram as duas orientações dedicadas. Manter um cartão de receita impresso em cada estação encurta o tempo de mudança de formato e os erros repetidos.
Plano de manutenção preventiva
O trabalho preventivo reduz a taxa de falhas acima. O plano abaixo corresponde a uma estação de embalagem de alimentos ou snacks de turno único; dobre a frequência de inspeção dos consumíveis em operação de dois ou três turnos, e encurte os intervalos onde a temperatura de vedação permanece acima de 220 °C.
| Intervalo | Tarefas | Peça de desgaste verificada |
|---|---|---|
| A cada turno (diário) | Remover sobras de filme e poeira sob a pista; inspecionar a qualidade da costura nos sachês em operação; conferir alinhamento e condição da superfície da correia; verificar se a parada de emergência corta aquecedor e correia; confirmar legibilidade da codificação | Superfície da correia de PTFE, marca de gravação/impressão |
| Semanal | Limpar a carcaça do aquecedor e as extremidades dos rolos; conferir parafusos de trava das guias e tensão da correia; testar a parada em ociosidade: a correia para quando a alimentação para; limpar a cabeça de codificação e inspecionar a fita | Tensão da correia, guias, suprimentos de codificação |
| Mensal | Verificar a temperatura do bloco contra um termômetro de contato; testar o intertravamento e a sequência de rearme da parada de emergência; inspecionar fiação e terminais da resistência; lubrificar rolamentos conforme manual; conferir a ligação de terra | Resistências do aquecedor, sensor, interruptores, rolamentos |
| A cada 6 meses | Substituir a fita de vedação de PTFE; inspecionar rolos e rolamentos quanto a travamento; conferir corrente ou correia de acionamento; inspecionar correias de PTFE quanto a vidrado e estiramento; revisar o estoque de peças sobressalentes | Fita de vedação, rolos, acionamento, correias |
| Anual | Dar serviço às resistências do aquecedor e ao sensor de temperatura; substituir correias envelhecidas se próximas do limite de desgaste; inspecionar quadro, resguardos e fixadores; conferir gabinete de controle e isolamento de cabos; registrar os resultados no arquivo da máquina | Resistências, sensor, correias, resguardos, cabos |
Vida útil de desgaste esperada sob regime de turno único: correias de PTFE 6–12 meses, fita de vedação aproximadamente mensal, resistências de aquecedor 3–5 anos, rolo de gravação algumas centenas de milhares de impressões, suprimento de fita ou tinta de codificação conforme o consumo da embalagem, e motor de acionamento de 40–90 W nominal para regime contínuo com serviço de rolamentos no intervalo anual. Uma máquina que mantém sua receita e a qualidade da vedação ao longo desses intervalos mostra desgaste normal; uma que precisa de substituição de correia ou resistência bem dentro desses limites geralmente aponta operação em sobretemperatura, correias fora de alinhamento ou limpeza perdida, e a causa deve ser registrada em vez de a peça simplesmente ser trocada.
Peças sobressalentes que vale manter na prateleira
- Um conjunto sobressalente de correias de PTFE superior e inferior dimensionado para a largura do quadro.
- Rolos de fita de vedação de PTFE para as barras de calor ou o apoio da correia.
- Uma resistência de aquecedor sobressalente da nominal correta, mais fusíveis para os circuitos do aquecedor e de controle.
- Sensor de temperatura compatível com o tipo de controlador.
- Rolo de gravação sulcado e fita ou cartucho de tinta de codificação para a opção de codificação instalada.
- Rolamentos de rolo livre e de acionamento que mostram travamento primeiro numa correia fora de alinhamento.
Mantenha os sobressalentes rotulados com o modelo da máquina e o número de peça, e anote o prazo de entrega de qualquer item que o fornecedor não mantenha em estoque local. Uma espera por correia ou resistência medida em semanas numa estação de vedação crítica transforma uma falha pequena num atraso de expedição; os anúncios da seladora de banda contínua automática e da seladora de banda profissional SF150LD identificam as peças de desgaste padrão dessas construções.
Quando consertar internamente e quando chamar o serviço
Operadores e um líder de manutenção treinado podem lidar com trocas de receita, ajuste de guias e alinhamento, substituição de correia e fita, troca de fita, troca de sensor e resistência, e limpeza de rotina quando as etapas de bloqueio e resfriamento são seguidas. Chame o fornecedor ou um engenheiro de serviço para falhas da placa de controle, falha de motor ou caixa de redução, redesign de circuito de intertravamento, queima repetida de resistência que aponta para um defeito de fiação ou relé, e qualquer máquina que não segura temperatura após sensores e resistências testarem limpos. Descreva o sintoma com os valores registrados: µm e estrutura do filme, ponto programado, velocidade, quais sachês falham e o que já foi verificado. Esse registro curto permite ao serviço isolar se a falha é calor, pressão, acionamento ou codificação, sem uma segunda visita ao site.
Manter um registro de falhas e receitas
Um registro curto contínuo por máquina transforma consertos pontuais num histórico de padrões. Cada entrada anota a data, o sachê e o filme, o sintoma relatado, o ponto programado e a velocidade registrados, o ajuste ou a peça substituída, e a qualidade da vedação após o conserto. Ao longo de alguns meses, o registro mostra se um lote de filme específico precisa consistentemente de uma temperatura mais alta, se as correias de uma estação desgastam mais rápido que as demais, e quais falhas se repetem antes de um serviço programado. Os cartões de receita de cada formato de saco puxam do mesmo registro, então uma mudança de formato não depende do operador que ajustou a máquina pela primeira vez. O registro também dá ao engenheiro de serviço um histórico quando uma falha volta e as verificações internas não resolvem, e alimenta a revisão anual do estoque de peças sobressalentes e dos intervalos de desgaste.
Referências relacionadas do cluster
A resolução de problemas fica ao lado da seleção, da mecânica, da conformidade e do custo neste cluster. A comparação entre seladora de banda e seladora de impulso explica quando a selagem de movimento contínuo é o encaixe certo frente à selagem manual por mandíbula; o mergulho técnico detalha blocos aquecedores, correias de PTFE, a secção de resfriamento e a codificação de data com números de temperatura e velocidade; a visão geral da seladora de banda com purga de gás cobre as verificações do manifold de purga para embalagem com gás inerte; a análise de TCO precifica o desgaste de consumíveis, energia e mão de obra ao longo da vida útil da máquina; e o post de segurança e conformidade CE define as regras de resguardo, parada de emergência e bloqueio que se aplicam antes do serviço.
A SunAura fornece a família de seladoras de banda contínua nas construções horizontal, vertical, 2 em 1 e purga de gás, com correias, fitas, resistências e peças de codificação listadas junto a cada modelo. Os compradores podem revisar a gama de produtos de seladoras de banda, conferir a visão geral de certificações e patentes, ler notas recentes de equipamentos na secção de notícias, ou enviar detalhes da falha, especificação de filme e dimensões do sachê pela página de contato para suporte de resolução de problemas e identificação de peças sobressalentes. A página sobre nós descreve a oficina e o suporte de exportação por trás do fornecimento das máquinas.
