Внутри постоянного шва: что транспортирует пакет, расплавляет плёнку и схватывает кромку
Непрерывный ленточный запайщик закрывает готовый пакет или саше без открытия и закрытия губки. Наполненное саше входит на входе, две конвейерные ленты с PTFE-покрытием захватывают открытую кромку и протягивают её через машину по прямой линии, пара нагретых блоков расплавляет внутренний слой-герметик по мере движения шва, охлаждающие блоки схватывают размягчённое соединение под давлением, а рифлёное колесо тиснения или маркировки даты помечает готовый шов до выхода саше на выдачу. Каждая часть этого пути решает одну задачу: приложить тепло и давление к движущейся плёнке достаточно долго, чтобы склеить герметик, затем снять тепло до выхода пакета из машины, чтобы соединение не растянулось и не раскрылось под весом наполнения.
Этот разбор ведёт саше через машину в порядке движения: входные направляющие и привод ленты, нагревательные блоки и контроль температуры, охлаждающая секция, пост тиснения и маркировки, затем рама, стойка и электрическая компоновка. Каждый подраздел приводит цифры, которые покупателю или инженеру по обслуживанию стоит проверить в коммерческом предложении: скорость ленты в m/min, мощность нагревателя в kW, рабочую температуру в °C, толщину плёнки в µm, ширину шва в мм, мощность двигателя в W, диапазон размеров пакета и срок службы изнашиваемых деталей. Цель — объяснить, как формируется шов, где действует каждая регулировка и какие цифры спецификации являются реальными рабочими пределами, а не пиковыми значениями брошюры.
Опорные цифры — стандартные диапазоны линейки ленточных запайщиков SunAura: скорость ленты 0–12 m/min, ширина шва 8–12 mm (типично 10 mm), шкала терморегулятора 0–300 °C, типичная запайка 120–200 °C, мощность нагрева 0,6–1,0 kW, приводной двигатель 60–120 W, вентилятор охлаждения 20–40 W, прогрев 3–8 минут, плёнка 60–120 µm для ламинированных саше и однослойный PE примерно до 200 µm на согласованных рамах, ширина горизонтального пакета примерно до 400–500 mm и толщина саше 5–350 mm. Считайте это стартовыми окнами: ваша собственная плёнка, вес наполнения и комнатная температура задают финальную уставку при пробной запайке.
Путь шва за один проход
Проследим саше от входа до выдачи. На подающем конце регулируемые боковые направляющие центрируют открытую кромку между двумя ветвями лент. Верхняя и нижняя PTFE-ленты сходятся в зоне захвата; пружинное давление держит ветви вместе, так что кромка захвачена, но не пережата. Привод перемещает саше с заданной линейной скоростью. Первый контакт с тепловым постом: нагретые блоки прижимают две ветви лент на фиксированной длине контакта, и слои-герметики на внутренних сторонах плёнки расплавляются там, где касаются друг друга. Саше продолжает движение в охлаждающую секцию, где охлаждаемые блоки или воздушно-охлаждаемая ветвь ленты остужают соединение под давлением, пока герметик снова затвердевает. За охладителем колесо тиснения продавливает рифлёную фактуру и часто дату или код партии на шов; версии с чернильной маркировкой печатают после охлаждения. Готовое саше выходит на выводной жёлоб или конвейер.
Для хорошего шва должны одновременно соблюдаться три условия: герметик достигает температуры плавления по всей ширине шва, стороны плёнки остаются плоскими и в контакте под давлением на всю длину контакта, и соединение удерживается закрытым до схватывания герметика. Лента обеспечивает транспортировку и давление; нагреватель обеспечивает температуру плавления; охладитель обеспечивает время схватывания. Если дрейфует любое из трёх, шов проявляет конкретный дефект: недостаток температуры даёт слабое отслаивание, неравномерное давление — морщинистые или раскрытые по углам швы, уход с тепла до охлаждения — растянутое или раскрывшееся соединение. Описания подсистем ниже сопоставляют каждую регулировку с условием, которое она контролирует.
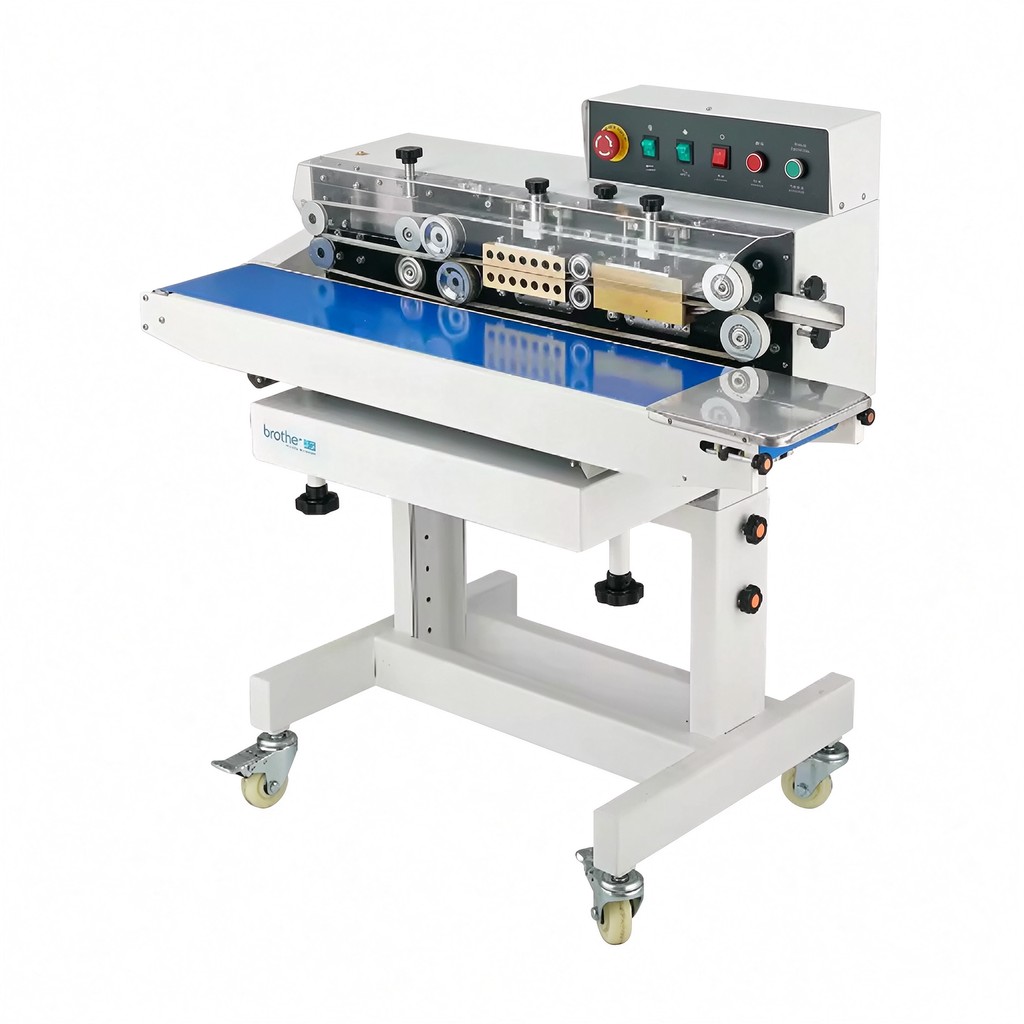
Конвейерные ленты и привод: транспортировка, захват и центровка
Пара лент одновременно является транспортом машины и поверхностью давления. Каждая лента — это ткань из стекловолокна с покрытием PTFE или PFE, идущая через концевые барабаны; покрытие выдерживает контакт с горячими блоками и отпускает плёнку, касающуюся кромки. Две ветви лент, верхняя и нижняя, зажимают кромку саше. Привод — это редукторный двигатель, обычно 60–120 W, вращающий концевой барабан через редуктор; скорость ленты регулируется потенциометром или малым инвертором и отображается на шкале скорости или цифровом индикаторе. Линейная скорость по линейке составляет 0–12 m/min, причём большинство пищевых саше запаивается в диапазоне 4–10 m/min.
Центровка ленты решает, идёт ли кромка прямо через тепловой пост. Каждый концевой барабан несёт регулировку центровки, обычно ручку или винт, наклоняющий конец барабана; лента должна идти по центру поверхности барабана, а не ехать по кромке. Боковые пружины задают давление захвата между двумя ветвями лент: достаточное, чтобы удержать кромку плоско, но не такое тугое, чтобы пережать толстый фальц или износить ленту по краям. Уходящая в сторону лента сбивается с контакта блока, и шов теряет давление с одной стороны; лента, едущая по кромке барабана, разрушает PTFE-покрытие за недели, а не за месяцы.
Размер проёма задаёт диапазон пакетов. Горизонтальные рамы принимают толщину саше примерно от 5 mm до 350 mm между ветвями лент и запаивают ширину пакета примерно до 400–500 mm в зависимости от длины блока. Вздувшиеся или тяжёлые пакеты, которые не могут лежать плашмя, уходят на вертикальную раму, где ветвь ленты стоит вертикально, а пакет висит или стоит ниже проёма с поддержкой задним конвейером. Срок службы ленты при обычной работе с пищевой плёнкой — 6–12 месяцев; пыльные, маслянистые или сильно печатные материалы быстрее глазуруют покрытие и сокращают срок до 3–6 месяцев. Очистка PTFE-поверхности от ворса плёнки и еженедельная проверка центровки — две задачи, защищающие срок службы ленты. Замена ленты включает продевание новой через направляющие, повторное натяжение и центровку до следующего прогона.
Нагревательные блоки и контроль температуры: где плавится герметик
Тепловой пост — это пара нагретых блоков, по одному на каждой ветви ленты, расположенных напротив друг друга, так что между ними проходят лента и плёнка. Блоки обычно представляют собой литые алюминиевые или нержавеющие корпуса со встроенным резистивным нагревателем и термопарой или термистором, считывающим температуру поверхности блока. Суммарная мощность нагрева по линейке составляет 0,6–1,0 kW; нагреватель одного блока около 0,3–0,5 kW. Терморегулятор удерживает блок у уставки, обычно в пределах ±5–10 °C, а шкала охватывает 0–300 °C, хотя большая часть запайки лежит между 120 и 200 °C.
Длина контакта важна не меньше температуры. Блок давит на кромку на фиксированной длине вдоль направления ленты, обычно 60–120 mm. При заданной скорости ленты эта длина контакта определяет, сколько времени плёнка проводит в тепловом посте: контакт 100 mm при 6 m/min (100 mm/s) даёт около 1,0 s теплового воздействия; при 12 m/min (200 mm/s) тот же контакт даёт 0,5 s. Толстые ламинаты и металлизированные материалы требуют более длинного воздействия, а значит, более низкой скорости ленты, а не более высокой температуры блока; подгонка температуры вверх ради компенсации скорости прогорает внешний слой плёнки раньше, чем проплавится герметик.
Прогрев в начале смены занимает 3–8 минут в зависимости от размера блока и комнатной температуры. Машина должна выйти на уставку и удержать её несколько минут до первого производственного пакета, потому что блок, показывающий температуру по поверхности, внутри ещё может быть неравномерным. Дежурная уставка либо отключает нагреватель между короткими прогонами, либо держит более низкую температуру холостого хода; проверьте, что делает ваша рама, потому что дежурная тепловая нагрузка видна в счёте за электроэнергию в течение смены с частыми паузами. Температурные сбои — слабые швы, привязанные к холодному блоку, или подпалины, привязанные к горячему, — читаются по показаниям термопары, а не угадываются по положению ручки.
Охлаждающая секция: схватывание соединения до выхода из-под давления
После нагревателя размягчённый герметик ещё жидкий, и кромка должна оставаться закрытой до повторного затвердевания. Охлаждающая секция проводит саше между охлаждаемыми блоками или воздушно-охлаждаемой секцией ленты ещё на 40–80 mm контакта. Одни рамы используют ребристые блоки с небольшим вентилятором (20–40 W), который прогоняет комнатный воздух по корпусу; другие опираются на массу блока и окружающий воздух для снижения температуры. Давление удерживается на всей этой секции, чтобы две стороны плёнки не разошлись, пока герметик схватывается.
Шов, который выглядит склеенным у нагревателя, может раскрыться, если саше выйдет из машины до схватывания соединения: ещё мягкая кромка растягивается под весом наполнения, две стороны расходятся по углу, и упаковка течёт на хранении. Охлаждающая секция и предотвращает это. Если в производстве появляются раскрывшиеся или растянутые швы при правильной на вид уставке тепла, вероятные причины — слишком высокая для длины контакта охладителя скорость ленты, забитый вентилятор охлаждения или охлаждающий блок, покрытый остатками плёнки, которые теплоизолируют соединение. Проверьте эти позиции до изменения температуры нагревателя.
Колесо тиснения и маркировка даты
За охладителем пружинное рифлёное стальное колесо продавливает фактуру в готовой кромке. Рельефный узор разбивает гладкую поверхность шва и даёт визуальную проверку, что кромка была прижата; на большинстве рам колесо также несёт сменные литеры, которые штампуют дату производства, номер партии или код линии на шве. Колесо стоит после охлаждающей секции, чтобы помечать схватившееся, а не мягкое соединение. Глубина тиснения задаётся пружинным давлением колеса: слишком слабое — код бледнеет через несколько дней, слишком глубокое — колесо врезается в герметик и ослабляет линию отрыва.
Версии с чернильной маркировкой добавляют пост кодирования после поста тиснения: роликовая чернильная подушечка или малый чернильный маркер печатает дату и партию чернилами на ленте или прямо на плёнке. Чернильным постам нужен правильный сорт чернил под поверхность плёнки — пористый крафт, глянцевый OPP и металлизированный PET принимают разные чернила, — а подушечка или ролик требуют доливки или очистки между прогонами. Вертикальные и горизонтальные варианты с чернильной маркировкой в линейке продукции различаются в основном ориентацией рамы и позицией кодирования; тепловая, охлаждающая и ленточная подсистемы работают одинаково.
Подбор температуры и скорости по типу плёнки
Две рабочие переменные, которые оператор задаёт под каждую плёнку, — температура блока и скорость ленты. Ширина шва фиксируется контактом блока и ленты, обычно 10 mm, а давление задаётся при установке. В таблице ниже приведены стартовые окна для распространённых структур саше; прогоните пробный шов на вашем материале, оторвите испытательную полоску и регулируйте малыми шагами — 10–15 °C или 1 m/min за раз, — а не меняйте обе уставки вместе.
| Структура плёнки | Диапазон толщины | Температура блока | Скорость ленты | Примечание по шву |
|---|---|---|---|---|
| Однослойные PE-пакеты | 30–100 µm | 130–160 °C | 8–12 m/min | Широкое тепловое окно; следите за утончением PE на кромке на тонком материале |
| Пакеты и плёнки PP / OPP | 40–80 µm | 150–180 °C | 6–10 m/min | Более высокая точка плавления; полностью охладите до выдачи, чтобы избежать усадки плёнки |
| Ламинат PET/PE (снеки, сухие продукты) | 60–120 µm | 160–190 °C | 5–9 m/min | Запаять внутренний слой PE; не допускать усадки или помутнения внешнего слоя PET |
| Саше для кофе и орехов PET/AL/PE | 80–120 µm | 170–200 °C | 4–8 m/min | Более длинный контакт; металлизированный слой отражает тепло, поэтому опирайтесь на время воздействия |
| Толстые PE или пакеты с фальцем | 120–200 µm | 150–180 °C | 4–7 m/min | Медленная скорость для прогрева насквозь; подтвердите, что шов держит вес наполнения после охлаждения |
Читайте слабый шов по порядку причин. Если склейка отслаивается чисто, плёнка цела, герметик не расплавился: поднимите температуру на 10–15 °C или замедлите ленту на 1 m/min, чтобы удлинить контакт. Если плёнка рвётся, но шов отходит по одной кромке, давление или центровка неравномерны: проверьте выравнивание ленты, натяжение пружины и центровку направляющих. Если кромка выглядит глянцевой или подгоревшей и герметик выдавливается, блок слишком горячий или скорость слишком низкая: снизьте температуру или поднимите скорость. Если соединение раскрывается после выдачи при склеенном на вид шве, охлаждающая секция не схватила герметик: проверьте вентилятор, контакт охлаждающего блока и скорость ленты относительно длины охладителя.
Чтение спецификации: номинальные цифры против устойчивой работы
Спецификация ленточного запайщика перечисляет максимальную скорость ленты и максимальные пакеты/min, но эти пики измерены на самом коротком шаге саше и самой лёгкой плёнке линейки. Вашу устойчивую скорость планируйте на уровне 70–80% этой цифры в течение смены, оставляя запас на сбои подачи, смены плёнки и короткие остановки. Пакеты/min пересчитываются из скорости ленты и шага саше: при 6 m/min (100 mm/s) шаг 150 mm даёт около 66 пакетов/min; шаг 300 mm — около 33 пакетов/min. Используйте реальную длину саше для пересчёта, а не цифру пакетов/min из брошюры.
Режим работы и условия среды тоже должны быть в спецификации. Рама, рассчитанная на прерывистую работу, проходит короткие прогоны с паузами; двухсменной пищевой линии нужна рама, чьи нагреватель, двигатель и ленты держат непрерывный режим. Комнатная температура, пыль, влажность и воздействие мойки решают класс защиты корпуса и отделку: сухое складское упаковывание, пыльные линии специй или муки и влажные моечные помещения требуют разных материалов лент, электрической защиты и поверхностей. Вес и ориентация пакета решают выбор горизонтальной или вертикальной рамы; спецификация, где указана только ширина саше, не поймает тяжёлый вертикальный пакет, которому нужна вертикальная поддержка.
| Подсистема | Типовой диапазон спецификации | Что проверить в коммерческом предложении |
|---|---|---|
| Приводной двигатель ленты | Редукторный двигатель 60–120 W | Тип регулятора скорости, индикация скорости, рабочий режим двигателя под ваш режим смен |
| Скорость ленты | 0–12 m/min, плавная регулировка | Линейная скорость на шкале или дисплее; минимальная устойчивая скорость для толстых ламинатов |
| PTFE-ленты | Стекловолокно с покрытием PTFE/PFE, срок 6–12 месяцев | Ширина ленты, доступность запасных частей, доступ к регулировке центровки |
| Нагревательные блоки | 0,6–1,0 kW суммарно, шкала 0–300 °C | Тип термопары, точность температуры, поведение в дежурном режиме, длина контакта |
| Охлаждающая секция | Воздухоохлаждаемые блоки или вентилятор, вентилятор 20–40 W | Длина охлаждающего контакта, доступ вентилятора для очистки, водяное охлаждение блоков на тяжёлых рамах |
| Тиснение / маркировка | Рифлёное колесо с литерами даты; опция чернил | Набор литер, регулировка глубины тиснения, сорт чернил под вашу плёнку |
| Диапазон пакетов | Горизонталь: ширина до 400–500 mm, толщина 5–350 mm | Самое маленькое и большое саше, вес наполнения, вертикальная или плоская ориентация |
| Электропитание | 220 V/50 Hz или 110 V/60 Hz, нагреватель плюс двигатель плюс вентилятор | Напряжение сети в точке установки, дежурное потребление, вилка или жёсткое подключение |
Порядок настройки под новую плёнку или формат
- Измерьте саше: ширину, глубину фальца, длину шва, структуру и толщину плёнки в µm, вес наполнения. Подтвердите, что ориентация рамы соответствует тому, лежит пакет плашмя или стоит вертикально.
- Задайте входные направляющие по ширине саше и давление захвата лент, чтобы кромка захватывалась плоско, не пережимая фальц.
- Включите нагреватель и задайте стартовую температуру из таблицы окон по плёнке. Дайте прогреться 3–8 минут и подержите уставку несколько минут до запайки.
- Задайте скорость ленты в стартовом окне для плёнки. Проденьте или подтвердите, что лента центрирована на барабанах.
- Проведите три-пять пробных саше. Осмотрите кромку на равномерную полосу склейки 8–10 mm, без складок, открытых углов, подпалин и выдавливания герметика.
- После полного охлаждения оторвите испытательную полоску 15 mm. Цель 4–6 N/15 mm; между пробами регулируйте температуру на 10–15 °C или скорость на 1 m/min, по одной переменной за раз.
- Задайте литеры тиснения под дату или код партии и проверьте, что оттиск читается на кромке, не врезаясь в герметик.
- Запишите финальную температуру, скорость, давление и партию плёнки в лист машины, чтобы следующий прогон вернулся к той же уставке.
Где зарождаются неисправности и где проходят пределы безопасности
Большинство неисправностей ленточного запайщика сводятся к одной из четырёх подсистем: центровка и давление ленты, температура нагревателя, контакт охлаждения, давление кодирования. Морщинистые швы, слабые угловые склейки, заглазурованные ленты, температурный дрейф и сбои подачи имеют определённый порядок проверок; руководство по устранению неисправностей и переналадке ленточного запайщика разбирает эти дефекты, график обслуживания и шаги смены формата, поэтому здесь дерево неисправностей не повторяется целиком.
Горячие блоки, движущиеся ленты и точки захвата несут собственные пределы безопасности. Ограждения закрывают ветви лент и горячие поверхности, аварийный стоп отключает привод и нагреватель с позиции оператора, а входные и выходные проёмы выполнены так, чтобы пальцы не дотянулись до зоны захвата. Установки в пищевых помещениях также требуют материалов контакта с продуктом и моющихся отделок, согласованных с режимом уборки. Пункты ограждений, блокировок, риска ожога и соответствия CE подробно разобраны в руководстве по безопасности и соответствию CE ленточного запайщика; не запускайте машину со снятыми или обойдёнными кожухами лент, чтобы разобрать застревание.
Типы рам: настольная, стойка и вертикальная
Одни и те же подсистемы тепла, охлаждения и ленты встроены в три ориентации рамы, и выбор определяется тем, как лежит пакет и каково наполнение по весу. Горизонтальная настольная рама — это компактный корпус без стойки: лента идёт горизонтально по столешнице, оператор укладывает плоские саше на вход, а запаянное саше падает на жёлоб или упаковочный стол. Такая рама подходит маленьким плоским пакетам, низкой и средней производительности и помещениям с тесной площадью пола. У неё нет задней поддержки для вздувшегося саше, поэтому пакеты с фальцем или тяжёлые не подаются чисто, даже если сам шов мог бы удержать.
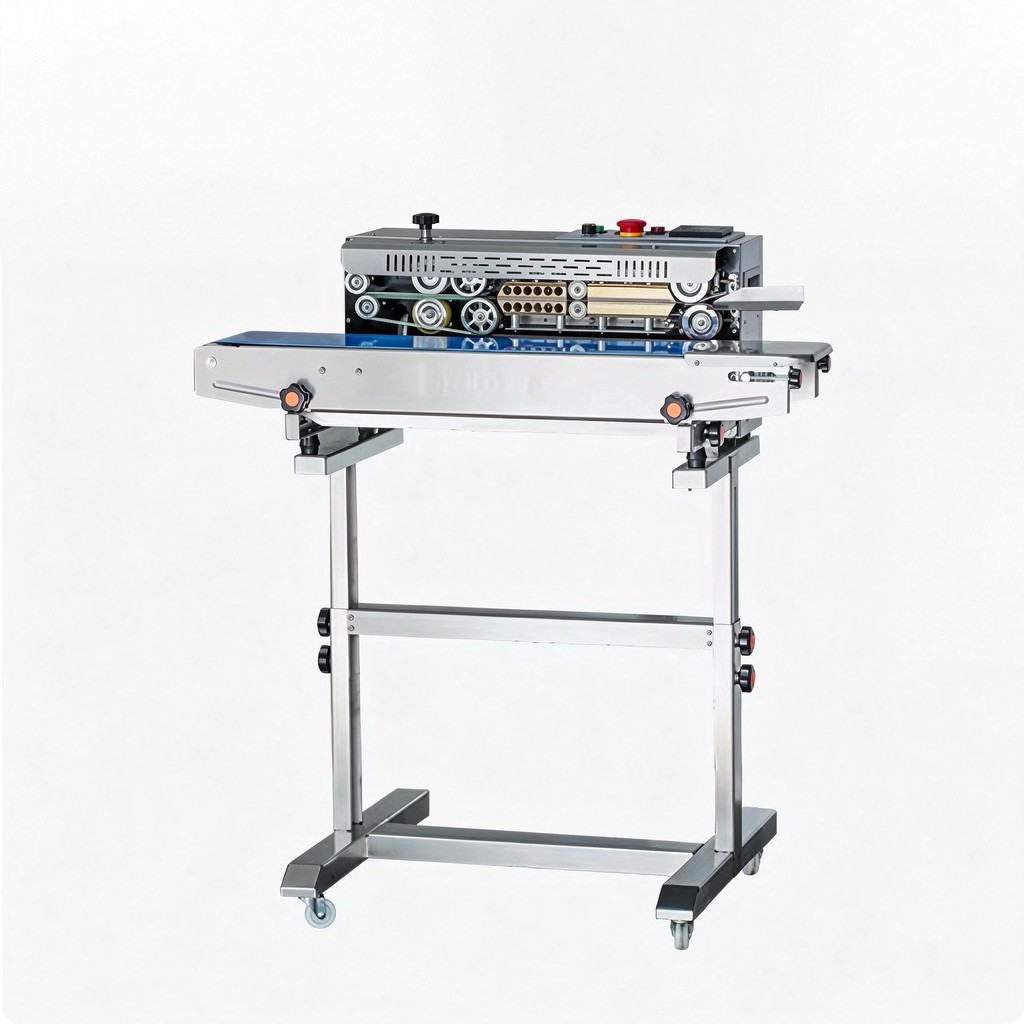
Рама на стойке поднимает ленту на рабочую высоту оператора на окрашенном или нержавеющем комплекте ног, часто на колёсах, чтобы машину можно было перекатывать между линиями. Стойка позиционирует вход на высоте пояса для одного человека, подающего саше, а выдача уходит на упаковочную позицию или нижеследующий конвейер. Стоечные рамы несут блок управления, индикатор температуры и регулятор скорости на боковой панели в досягаемости подающей позиции. Это типовая рама для одесменной упаковки продуктов, снеков и сухих товаров, где пакет лежит плашмя, а объём не оправдывает встроенный автоматический корпус.
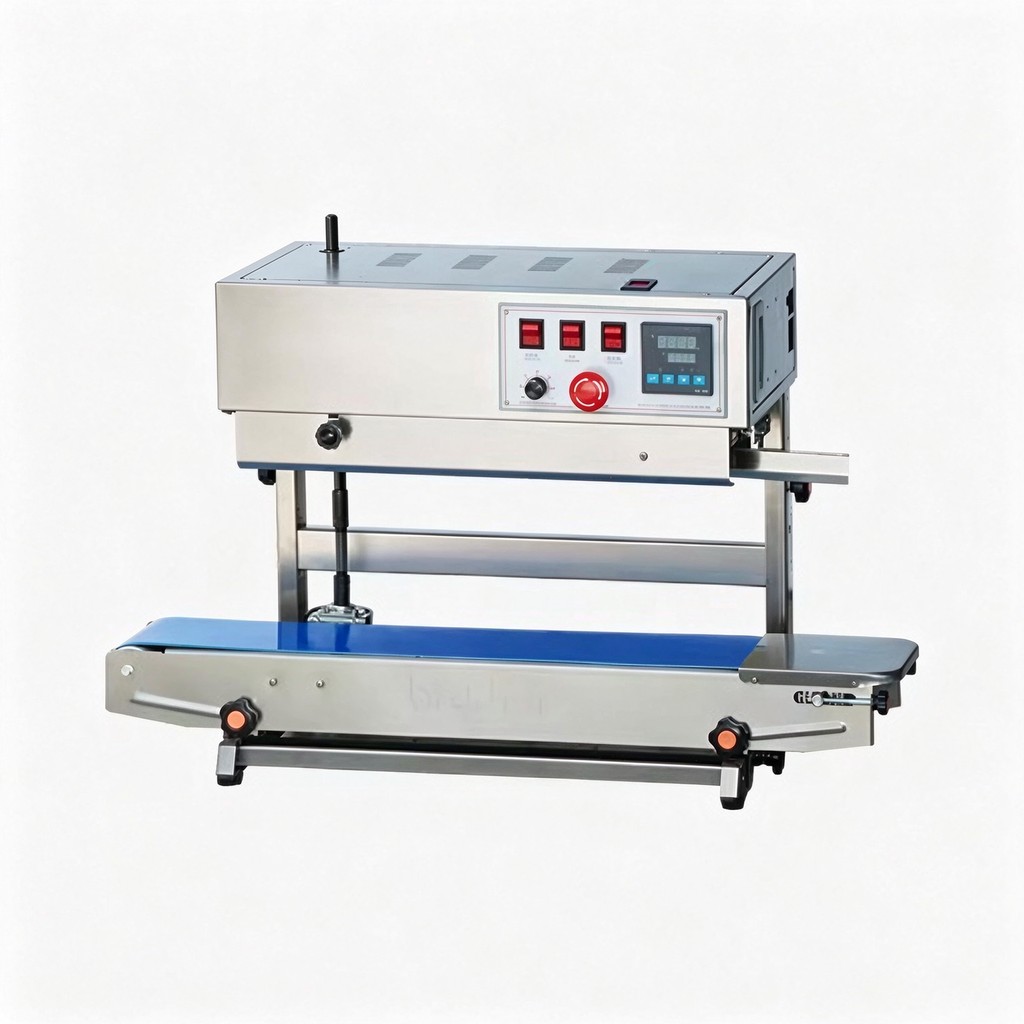
Вертикальная рама ведёт пару лент вертикально. Пакет входит открытой кромкой к лентам, а наполненный корпус висит ниже проёма или опирается на задний поддерживающий конвейер, так что тяжёлые, мокрые или вздувшиеся упаковки удерживаются вертикально, пока запаивается кромка. Вертикальные рамы закладываются для кормов животных, мешков риса и зерна, саше супов или соусов и любого наполнения тяжелее примерно 1 kg, которое собственным весом оттянуло бы горизонтальную кромку. Вертикальный корпус также добавляет заднюю направляющую и часто более длинный проём, чтобы пройти глубине пакета. Там, где продукту требуется исключение кислорода, перед тепловым постом на любой ориентации стоит коллектор газовой продувки; этот вариант описан в обзоре ленточного запайщика с азотной продувкой.
Электрическая компоновка и цепи за органами управления
Электрическая сторона машины делится на три нагрузки: нагреватель, приводной двигатель и вентилятор охлаждения, каждая коммутируется своим контактором или реле под панелью управления. Цепь нагревателя несёт нагрузку блока 0,6–1,0 kW через терморегулятор или контроллер температуры, который читает сигнал термопары и включает контактор, удерживая уставку. Цепь двигателя ведёт редукторный двигатель 60–120 W через регулятор скорости; вентилятор работает либо пока включён нагреватель, либо пока движутся ленты, в зависимости от разводки рамы. Аварийный стоп размыкает цепь управления, так что при нажатии отпадают и нагреватель, и двигатель, а не только отключается привод.
Напряжение питания соответствует точке установки: большинство рам работает на 220 V/50 Hz, с вариантами 110 V/60 Hz для розеток Северной Америки. Подтвердите нагрузку нагревателя против номинала цепи до монтажа, потому что нагреватель 1 kW на общей цепи с другим оборудованием может сработать отключением во время прогрева. Проводка должна держать провода термопары вдали от силовых кабелей нагревателя, чтобы показание температуры не ловило помеху; блуждающий индикатор температуры, не совпадающий с состоянием блока, часто идёт от прокладки проводов датчика или ослабленного соединения термопары. Класс защиты корпуса и отделка поверхности задаются помещением: сухое складское упаковывание, пыльная обработка и влажная мойка требуют разного уровня защиты, и это должно быть записано в заказе, а не добавлено после установки.
Смежные машины и дальнейшее чтение
Семейство ленточных запайщиков перечисляет рамы, построенные вокруг этого пути шва: автоматический непрерывный ленточный запайщик для саше с подачей от линии, профессиональный ленточный запайщик SF150LD для общей упаковки продуктов и снеков, ленточный запайщик с нагревом на стойке, ленточный запайщик на стойке 2-в-1 с цифровыми индикаторами, горизонтальный ленточный запайщик с чернильной печатью, вертикальный ленточный запайщик с чернильной маркировкой для тяжёлых вертикальных пакетов и машина для запайки кофейных пакетов для клапанных и крафт-саше с кофе.
Со стороны покупки сравнение ленточного и импульсного запайщиков ставит постоянное запаивание против ручной губочной запайки по материалу, производительности и стабильности. Там, где требуется исключение кислорода, обзор ленточного запайщика с азотной продувкой объясняет пост продувки инертным газом, добавляемый перед термосварным швом. Разбор стоимости и TCO ленточного запайщика покрывает ценовые диапазоны машин, износ PTFE и плёнки, электроэнергию и рабочую силу за пять лет.
Отправьте образцы саше, спецификацию плёнки и целевую скорость через контактную форму для пробной запайки и подобранной конфигурации рамы. В разделе сертификаций и патентов перечислена документация соответствия, доступная вместе с машиной, а профиль компании охватывает более широкую линейку упаковочного оборудования.
