Большинство неисправностей ленточного запайщика проявляются сначала в шве, а уже потом в вышедшей из строя детали: шов отслаивается по центру, вдоль кромки идёт складка, шов расходится через час после упаковки, код даты печатается бледным или раздвоенным, либо PTFE-лента уходит с барабана. Эта заметка проходит симптомы в том порядке, в каком их проверяет оператор, связывает каждую причину с регулировкой или заменой, которые её устраняют, и задаёт процедуру переналадки между типами пакетов плюс график профилактического обслуживания. Упомянутые стадии машины разобраны в смежной заметке о том, как работает ленточный запайщик; вся линейка сборок представлена на странице семейства ленточных запайщиков.
Приведённая ниже логика диагностики рассчитана на стандартный ленточный запайщик постоянного движения со скоростью ленты 0–12 m/min, шириной шва 8–10 mm, парой нагревателей 0,7–0,9 kW при шкале 0–300 °C и конвейерным двигателем 40–90 W. Высокопроизводительные и нержавеющие линейные модели делят те же закономерности неисправностей; версии с газовой продувкой добавляют коллектор продувки со своими проверками, которые разобраны в заметке о ленточном запайщике с азотной продувкой. Если вопрос в том, какой класс машины подходит пакету в первую очередь, сравнение ленточного и импульсного запайщиков и разбор TCO покрывают выбор и покупку; заметка по безопасности ленточного запайщика покрывает шаги блокировки и остывания, которые требуются до работы внутри тракта.
Осмотрите шов, прежде чем что-либо разбирать
Первый диагностический шаг — осмотреть три-четыре забракованных саше на запайочном посту, а не открывать машину. Разложите саше плашмя и просмотрите кромку по всей ширине. Здоровый шов на ламинате 60–120 µm выглядит равномерной, слегка сплющенной полосой ровного блеска, с читаемым тиснёным кодом даты и без открытых канавок по обеим кромкам. Оторвите испытательный шов вручную под углом 180°: исправная склейка держит прочность отслаивания около 4–6 N/15 mm и рвёт плёнку раньше, чем расходится связь; слабый шов чисто разделяется между слоями с малым сопротивлением. Запишите структуру и толщину плёнки, уставку температуры, скорость ленты, размеры пакета и то, появляется ли дефект на каждом саше или только на части. Эта запись сужает причину до тепла, давления, центровки ленты, подачи плёнки или маркировки, прежде чем взять в руки инструмент.
Разделите неисправности на четыре группы. Тепловые дефекты выглядят как слабые швы при низкой температуре, подгоревшие или смятые швы при высокой либо одна холодная сторона при отказе одного ТЭНа. Дефекты давления и центровки выглядят складками, смещёнными швами или склейкой, держащейся только на одной кромке. Дефекты подачи выглядят как сложенные пакеты, продукт, попавший на линию шва, либо пакеты, входящие в тракт под углом. Дефекты маркировки оставляют сам шов целым, но делают отметку даты или партии бледной, размытой или раздвоенной. Разбор по группам удерживает оператора от замены ленты, которая никогда не требовалась, там, где проблема температурная.
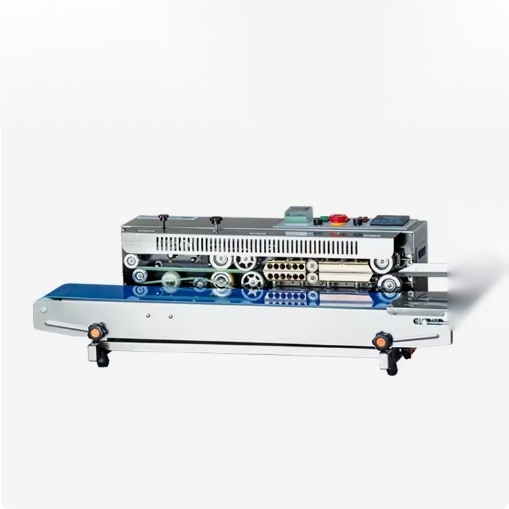
Таблица симптомов, вероятных причин и исправлений
В таблице перечислены неисправности, чаще всего встречающиеся на упаковочном посту, вероятные причины в порядке от простых к глубоким и исправление, которое стоит попробовать. Всегда соблюдайте последовательность блокировки и остывания машины, прежде чем тянуться в зону нагревателя или роликов; горячие блоки остаются выше температуры ожога ещё несколько минут после остановки.
| Симптом | Вероятные причины | Исправление |
|---|---|---|
| Слабый шов, отслаивается по центру | Температура слишком низкая для плёнки; скорость ленты выше тепловой выдержки; изношенная или заглазурованная PTFE-лента; недостаточное давление между лентами | Поднимите уставку шагами 10–15 °C и проверьте; снизьте скорость для удлинения выдержки; осмотрите и замените заглазурованную ленту; отрегулируйте натяжение ленты и пружины давления |
| Шов морщинится вдоль кромки | Пакет входит под углом; лента ушла с центра; неравномерное натяжение ленты; продукт или кромка плёнки сложены в шов | Выровняйте направляющие подачи; отцентруйте ленту на натяжном ролике; уравняйте верхнее и нижнее натяжение; уберите продукт с линии шва и расправьте кромку пакета |
| Шов расходится или расслаивается после охлаждения | Недостаточная выдержка охлаждения; шов трогали горячим; структура плёнки вне диапазона машины | Замедлите ленту для удлинения времени охлаждающего тракта; дайте саше отлежаться перед упаковкой в тару; подтвердите, что µm и структура ламината соответствуют рейтингу запайщика |
| Подгоревший, потемневший или смятый шов | Температура слишком высокая; лента стояла над горячим блоком; соскоб плёнки прилип к бруску; загрязнённая PTFE-поверхность | Снизьте уставку; проверьте, останавливает ли привод ленту при простое машины; очистите блок и подложку ленты; замените заглазурованную или обуглившуюся PTFE |
| Одна сторона кромки холодная или не склеена | Отказ одного нагревательного элемента; ослабленная клемма элемента; дрейф датчика температуры на одной стороне | Изолируйте питание, проверьте целостность элемента и клемм, замените вышедший элемент, сверьте показание датчика с контактным термометром |
| Шов ложится по центру мимо кромки пакета | Направляющая подачи смещена; ширина пакета изменена без перенастройки направляющих; лента ушла вбок | Выставьте боковые направляющие под текущую ширину пакета; отцентруйте ленту; проверьте стопорные винты направляющих после переналадки |
| Бледная, размытая или раздвоенная дата | Красящая лента сухая или отработанная; низкое давление печатающей головки; изношенное колесо тиснения; рассогласование скорости ленты с подачей печати | Замените ленту или чернильный картридж; задайте давление пружины головки; осмотрите рифлёное колесо на износ литер; согласуйте подачу печати со скоростью ленты |
| Лента уходит к одной кромке и трёт раму | Натяжной ролик не соосен; неравномерное натяжение; тугой подшипник ролика; лента порезана или вытянута неравномерно | Отрегулируйте соосность натяжного ролика и уравняйте натяжение; освободите или замените тугой подшипник; замените вытянутую или повреждённую ленту |
Температурные неисправности и проверки нагревателя
Машина не выходит на температуру запайки
Когда показание растёт медленно или останавливается заметно ниже рецептурной уставки, проверьте по порядку: поступление сетевого питания на машину, автомат или предохранитель цепи нагревателя, целостность нагревательного элемента и датчик температуры. Пара нагревателей 0,7–0,9 kW должна выводить блоки из холодного состояния на рабочую температуру за 3–5 минут; если прогрев занимает 10 минут и больше, один элемент может быть в обрыве или брать частичный ток. Проверьте каждый элемент мультиметром на сопротивление относительно рейтинга изготовителя; разомкнутая цепь означает, что элемент подлежит замене. Ослабленные клеммы элемента читаются как прерывистый нагрев и должны быть перетянуты после остывания. Выходящая из строя термопара или датчик PT могут показывать заниженную температуру при горячем блоке либо завышенную при холодном блоке; сверьте отображаемую температуру с контактным термометром, прижатым к блоку в стороне от гнезда датчика.
Температура дрейфует в течение смены
Швы, которые начинаются хорошими, а к концу смены становятся слабыми или подгоревшими, обычно связаны с дрейфом контура управления, а не со сменой плёнки. Настроенный контроллер PID держит уставку в пределах примерно ±5 °C; аналоговая ручка уходит дальше по мере изменения температуры воздуха и сетевого напряжения. Проверьте, что кончик датчика сидит в гнезде без перемещения, что проводка нагревателя не ослаблена и что охлаждающие вентиляторы работают, удерживая компоненты управления ниже расчётной температуры. На машинах, запаивающих выше 220 °C, подложка и лента PTFE деградируют быстрее, что меняет теплопередачу к плёнке даже при постоянной температуре блока. Ведите журнал уставки, температуры воздуха и качества шва по смене; дрейф, следующий за прогревом помещения, указывает на датчик или настройку контура, а не на плёнку.
Срабатывание отключения перегрева или риск тления
Если сработал независимый отключатель перегрева, машину удерживают вне эксплуатации до выяснения причины: залипание контакторного реле, отказ датчика, забитый поток охлаждающего воздуха либо соскобы плёнки, накопившиеся у блока. Обуглившийся остаток плёнки на PTFE-ленте изолирует неравномерно и может дойти до температуры тления. Уберите остаток после остывания, проверьте контакты реле и работу вентилятора, убедитесь, что резервный отключатель сбрасывается только после того, как блоки упадут ниже порога срабатывания. Не обходите отключатель перегрева, чтобы удержать производство; эта защита существует для остановки разгона нагрева до повреждения ленты или возгорания.
Заметки по замене элемента, реле и датчика
Когда элемент показывает обрыв, заменяйте его элементом той же мощности и напряжения; недорасчётный элемент греет слабее и постоянно циклирует, а перерасчётный загоняет температуру блока за пределы PTFE и плёнки. Отключите питание выключателем изоляции перед снятием клемм элемента, пометьте каждый провод перед отпусканием и затяните клеммы с моментом по руководству, чтобы переходное сопротивление не накапливало тепло на выводе. Контактор управления, переключающий нагреватель, изнашивается с каждым циклом; подгоревшие или залипающие контакты проявляются как нагреватель, который остаётся включённым после достижения уставки, либо не включается вовсе. Вышедший датчик обычно показывает нестабильные значения или температуру, далёкую от проверки контактным термометром; замените датчик на согласованную деталь, затем дайте машине прогреться полным циклом, прежде чем доверять новому показанию. Запишите даты замены элемента и датчика в файл машины, чтобы срок службы элемента 3–5 лет можно было отслеживать по фактическим наработанным часам.
Центровка ленты и замена PTFE-ленты
Верхняя и нижняя PTFE/PFE-ленты прижимают саше к горячим и охлаждающим блокам. Дефекты центровки выглядят как ползущая к одной стороне рамы лента, истирание кромки либо гребень изношенной PTFE вдоль одного ролика. Начните с регулировки натяжного ролика: на большинстве рам есть винт центровки, смещающий один конец ролика, чтобы направить ленту. После центровки уравняйте натяжение слева и справа, потому что перетянутая сторона тянет ленту с центра. Проверьте свободное вращение роликов; тугой подшипник тянет одну сторону и уводит ленту вбок. Очистите остатки плёнки и пыль продукта с концов роликов, поскольку накопление неравномерно меняет диаметр ролика.
Срок службы ленты 6–12 месяцев при одесменной работе на 180–220 °C, снижается до 3–6 месяцев выше 240 °C либо при двухсменной работе. Признаки, по которым ленту нужно менять: заглазурованная или блестящая поверхность, больше не держащая захват, порезы или растрёпанные кромки, вытянутые участки, не держащие натяжение, и отслаивание PTFE на шов. Один запасной комплект верхней и нижней ленты на складе избавляет остановленную линию от ожидания фрахта; замена занимает 30–90 минут после изоляции машины и остывания. После установки новой ленты прогоните её порожняком 5–10 минут для стабилизации центровки, затем запаяйте пробные саше перед возвратом в производство. Ленточный запайщик с нагревом на стойке и вертикальный ленточный запайщик с чернильной маркировкой используют ту же логику центровки ленты на своих ориентациях подачи.
Проблемы с плёнкой и обращением с пакетами
Не каждый дефект шва — дефект машины. Структура плёнки задаёт температурное окно: полиэтилен запаивается около 130–180 °C, полипропилен и обычные ламинаты около 160–230 °C, а толстые фольговые или металлизированные ламинаты могут требовать верхнего конца этого диапазона плюс более длинной выдержки. Машина, рассчитанная на плёнку 60–100 µm, будет бороться с материалом 120–200 µm, давая слабые центральные швы, какой бы высокой ни была температура; дальнейший разгон нагревателя тогда подгорает кромки плёнки. Если новая партия плёнки запаивается хуже предыдущей, сравните показатели толщиномера и структуру ламината до регулировки машины.
Дефекты на уровне пакета идут от того, как упаковки входят в тракт. Фальцованное пакет-стойка, наклоняющееся в одну сторону, запаивает скошенную кромку; плоское саше со сложенной кромкой задерживает воздушный канал, который превращается в путь утечки. Продукт, лежащий на линии шва, перекрывает давление лент и оставляет локальное слабое место. Боковые направляющие выставляются по ширине пакета без зажима, а тяжёлую закладку продукта усаживают подальше от верхней кромки до запайки. Статический заряд в сухую погоду стягивает соскобы плёнки к ленте и может посадить саше неровно; заземляющая перемычка на раме и регулярная уборка пыли снижают эффект. Для кофейных пакетов с клапаном проверьте, что клапан сидит ниже линии шва и не попадает между лентами; ориентация разобрана в листинге машины для запайки кофейных пакетов.
Закономерности неисправностей по продукту и типу плёнки
Сухие снеки, гранулы и порошки в основном дают дефекты подачи и уборки. Порошковая пыль оседает под трактом и на концах роликов, меняя центровку и изолируя ленту; проливы на посту закладки въезжают в линию шва и оставляют слабое место там, где продукт перекрывает давление. Держите зону подачи чистой, проверяйте, что продукт лежит ниже верхней кромки до запайки, и выпытывайте пыль из тракта каждую смену. Тонкие OPP- или PE-плёнки толщиной менее 60 µm запаиваются при более низкой температуре и давлении; перетянутое натяжение ленты или высокая уставка морщат или подгорают эти плёнки раньше, чем оператор увидит слабый шов. Если тот же рецепт работал на прошлой неделе на другой партии плёнки, сравните толщину по калибру и ориентацию герметик-слоя до изменения настроек машины.
Влажные и маслянистые продукты бросают вызов охлаждающей секции и связи герметика. Остаток на внешней стороне саше у линии шва мешает слоям свариться, а влага испаряется у блока, оставляя микропоры в кромке. Таким прогонам нужна чистая протирка кромки шва до тракта, охлаждающий тракт, достаточно длинный для схватывания шва до обращения с пакетом, и проверка того, что герметик-слой плёнки рассчитан на жирное содержимое. Маслянистый конденсат на раме также ускоряет деградацию ленты, поэтому частота уборки растёт вместе с жирностью продукта. Толстые фольговые или металлизированные ламинаты, типичные для кофе и снеков с долгим сроком хранения, быстрее отводят тепло и требуют верхней части температурного окна плюс более медленной скорости ленты; машина, рассчитанная только на тонкую плёнку, будет гнаться за слабыми швами, не достигая стабильного рецепта.
Пакеты с клапаном и саше с газовой продувкой добавляют две собственные проверки. Однонаправленный клапан должен сидеть ниже линии шва; если он попадает между ленты, он перекрывает давление и создаёт канал вдоль кромки. На запайщике с продувкой подтвердите, что газ продувки идёт до достижения саше нагревателя и что шов формируется после того, как воздушная подушка выровнялась; слабый шов на продутом пакете может идти от турбулентности газа, разводящей плёнку у блока, а не от низкой температуры нагревателя. Расход продувки и тайминг потока для сборки с газовой продувкой разобраны в листинге ленточного запайщика с азотной продувкой. Вакуумно-камерная упаковка — другое семейство машин; там, где пакету нужно откачанное воздушное пространство, а не поверхностный шов, правильным оборудованием является камерный запайщик, а не ленточный.
Неисправности маркировки даты и колеса тиснения
Пост маркировки стоит после охлаждающей секции, поэтому плохая отметка даты оставляет сам шов целым. На колесе тиснения литеры продавливаются в плёнку давлением; бледные отметки означают низкое давление пружины, изношенное рифлёное колесо либо скорость ленты, проносящую саше быстрее, чем формируется оттиск. На твёрдочернильной или ленточной маркировке побледнение печати указывает на отработанную ленту, сухую подачу чернил или низкое давление головки; раздвоенная или сдвинутая печать указывает на рассогласование подачи печати со скоростью ленты либо ослабленный монтаж головки. Очищайте печатающую головку по интервалу поставщика, заменяйте ленту или картридж при ослаблении отметки и осматривайте колесо тиснения на износ литер после нескольких сотен тысяч оттисков. Детали маркировки дёшевы относительно забракованной партии, поэтому на складе они лежат рядом с лентами и лентой PTFE.
Переналадка между типами пакетов
Структурированная переналадка удерживает брак первого изделия низким при смене ширины саше, структуры плёнки или продукта закладки. Проходите шаги по порядку и записывайте значения рецепта, чтобы следующая переналадка обратно на прежний пакет не начиналась с догадок.
- Остановите производство, очистите тракт, изолируйте питание и дайте блокам остыть до любой регулировки направляющих или ленты.
- Запишите прежний рецепт: структуру и µm плёнки, габариты саше Д/Ш в мм, уставку температуры, скорость ленты m/min, ширину шва, высоту ленты и настройку маркировки.
- Выставьте боковые направляющие и высоту ленты под новые размеры пакета; подтвердите, что саше проходит прямо, не наклоняясь.
- Введите температурное окно новой плёнки и начните с середины; задайте скорость ленты под требуемую выдержку для более толстой плёнки.
- Установите правильную конфигурацию маркировки под новый пакет и загрузите текущую дату или отметку партии.
- Проведите 10–30 пробных саше порожняком или с имитацией продукта; осмотрите ширину кромки, блеск и склейку по краям, затем оторвите три шва на прочность по цели 4–6 N/15 mm.
- Регулируйте температуру шагами 10–15 °C или скорость шагами 1–2 m/min, пока пробные швы не держат; запишите принятый рецепт.
- Утвердите первое производственное саше, затем проследите первые 50–100 пакетов на дрейф, прежде чем оставлять пост без присмотра.
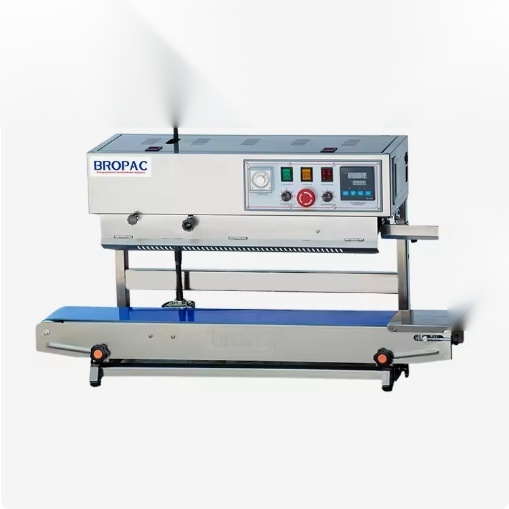
Брак переналадки максимален в первых 10–30 швах; опытные площадки закладывают 0,5–2% саше как брак на настройку. Два формата пакетов на одной раме, различающиеся ориентацией, требуют переключения машины между горизонтальной и вертикальной подачей; ленточный запайщик на стойке 2-в-1 держит обе ориентации на одной раме, а горизонтальный ленточный запайщик с чернильной печатью и вертикальный ленточный запайщик с чернильной маркировкой показывают две выделенные ориентации. Печатная карточка рецепта у каждого поста сокращает время переналадки и повторные ошибки.
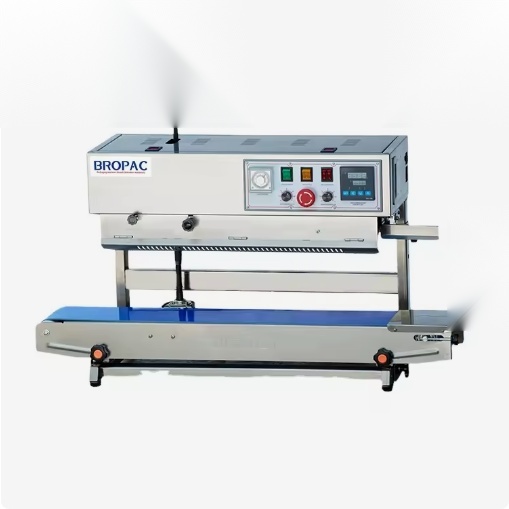
График профилактического обслуживания
Профилактика снижает частоту неисправностей выше. Приведённый график соответствует одесменному пищевому или снековому упаковочному посту; удваивайте частоту осмотра расходников при двух- или трёхсменной работе и сокращайте интервалы там, где температура шва держится выше 220 °C.
| Интервал | Задачи | Проверяемая изнашиваемая деталь |
|---|---|---|
| Каждую смену (ежедневно) | Убрать соскобы плёнки и пыль из-под тракта; осмотреть качество шва на идущих саше; проверить центровку и состояние поверхности ленты; убедиться, что аварийный стоп отключает нагреватель и ленту; подтвердить читаемость маркировки | Поверхность PTFE-ленты, оттиск тиснения/печати |
| Еженедельно | Протереть корпус нагревателя и концы роликов; проверить стопорные винты направляющих и натяжение ленты; испытать останов при простое: лента останавливается при прекращении подачи; очистить головку маркировки и осмотреть ленту | Натяжение ленты, направляющие, расходники маркировки |
| Ежемесячно | Сверить температуру блока контактным термометром; испытать блокировку и последовательность сброса аварийного стопа; осмотреть проводку и клеммы элемента; смазать подшипники по руководству; проверить заземление | Нагревательные элементы, датчик, выключатели, подшипники |
| Каждые 6 месяцев | Заменить PTFE-ленту запайки; осмотреть ролики и подшипники на тугость; проверить приводную цепь или ремень; осмотреть PTFE-ленты на глазурь и вытяжение; пересмотреть склад запасных частей | Лента запайки, ролики, привод, ленты |
| Ежегодно | Обслужить нагревательные элементы и датчик температуры; заменить устаревшие ленты у предела износа; осмотреть раму, ограждения и крепёж; проверить корпус управления и изоляцию кабелей; записать результаты в файл машины | Элементы, датчик, ленты, ограждения, кабели |
Ожидаемый срок службы при одесменной работе: PTFE-ленты 6–12 месяцев, лента запайки примерно ежемесячно, нагревательные элементы 3–5 лет, колесо тиснения несколько сотен тысяч оттисков, красящая лента или подача чернил по расходу упаковки, приводной двигатель 40–90 W, рассчитанный на непрерывную работу, с обслуживанием подшипников в ежегодном интервале. Машина, удерживающая рецепт и качество шва в этих интервалах, показывает нормальный износ; та, что требует замены ленты или элемента заметно раньше этих пределов, обычно указывает на работу с перегревом, смещённые ленты или пропущенную уборку, и причину следует занести в журнал, а не просто поменять деталь.
Запасные части, которые стоит держать на складе
- Один запасной комплект верхней и нижней PTFE-ленты под ширину рамы.
- Рулоны PTFE-ленты запайки для нагревательных брусков или подложки ленты.
- Один запасной нагревательный элемент правильного рейтинга плюс предохранители цепей нагревателя и управления.
- Датчик температуры, согласованный с типом контроллера.
- Рифлёное колесо тиснения и красящая лента либо чернильный картридж под установленный вариант маркировки.
- Подшипники натяжного и приводного роликов, первыми проявляющие тугость на уводящей ленте.
Держите запчасти с маркировкой модели машины и номера детали и отмечайте срок поставки всего, что поставщик не держит локально на складе. Ожидание ленты или элемента в недели на критическом шовном посту превращает мелкую неисправность в задержку отгрузки; листинги автоматического непрерывного ленточного запайщика и профессионального ленточного запайщика SF150LD обозначают стандартные изнашиваемые детали этих сборок.
Когда чинить своими силами, а когда звать сервис
Операторы и обученный специалист обслуживания могут выполнить смену рецепта, регулировку направляющих и центровки, замену ленты и ленты PTFE, смену красящей ленты, замену датчика и элемента и плановую очистку при соблюдении шагов блокировки и остывания. Зовите поставщика или сервисного инженера при неисправностях платы управления, отказе двигателя или редуктора, переработке цепи блокировки, повторяющемся перегорании элементов, указывающем на дефект проводки или реле, и на любой машине, которая не держит температуру после того, как датчики и элементы проверены чистыми. Описывайте симптом с записанными значениями: µm и структура плёнки, уставка, скорость, какие саше бракуются и что уже проверено. Эта короткая запись позволяет сервису изолировать причину в тепле, давлении, приводе или маркировке без второго выезда на площадку.
Ведение журнала неисправностей и рецептов
Короткий постоянный журнал на машину превращает разовые исправления в запись закономерностей. Каждая запись отмечает дату, пакет и плёнку, заявленный симптом, записанные уставку и скорость, выполненную регулировку или заменённую деталь и качество шва после исправления. За несколько месяцев журнал показывает, нуждается ли конкретная партия плёнки стабильно в более высокой температуре, не изнашиваются ли ленты одного поста быстрее других и какие неисправности повторяются до планового обслуживания. Карточки рецептов для каждого формата пакета берутся из того же журнала, поэтому переналадка не зависит от оператора, первым настроившего машину. Журнал также даёт сервисному инженеру историю при повторной неисправности, которую внутренние проверки не решают, и питает ежегодный пересмотр склада запчастей и интервалов износа.
Связанные материалы кластера
Диагностика стоит рядом с выбором, механикой, соответствием и стоимостью в этом кластере. Сравнение ленточного и импульсного запайщиков объясняет, когда постоянное движение запайки правильный выбор против ручной губочной запайки; технический разбор подробно проходит нагревательные блоки, PTFE-ленты, охлаждающую секцию и маркировку даты с цифрами температуры и скорости; обзор ленточного запайщика с газовой продувкой покрывает проверки коллектора продувки для упаковки в инертном газе; разбор TCO оценивает износ расходников, мощность и рабочую силу за срок службы машины; а заметка по безопасности и соответствию CE задаёт правила ограждения, аварийного стопа и блокировки, применяемые до начала сервисных работ.
SunAura поставляет семейство непрерывных ленточных запайщиков в горизонтальном, вертикальном, 2-в-1 и газопродувочном исполнениях, с лентами, лентами PTFE, элементами и деталями маркировки, перечисленными рядом с каждой моделью. Покупатели могут просмотреть линейку ленточных запайщиков, сверить обзор сертификаций и патентов, прочитать последние заметки об оборудовании в разделе новостей либо отправить детали неисправности, спецификацию плёнки и размеры пакетов через контактную страницу для поддержки диагностики и идентификации запчастей. Страница о компании описывает мастерскую и экспортную поддержку за поставкой машин.
