Два способа закрыть пакет: постоянное ленточное запаивание против ручной импульсной запайки губками
Готовый пакет или саше выходит из дозатора с открытой верхней кромкой. На реальных производственных площадках эту кромку закрывают два семейства машин. Импульсный запайщик зажимает наполненный пакет между двумя нагретыми губками, пропускает короткий импульс тока через нихромовую проволоку, чтобы расплавить внутренний слой-герметик, держит губку закрытой, пока плёнка остывает и схватывается, затем раскрывает её под следующий пакет. Непрерывный ленточный запайщик протягивает пакет между двумя движущимися конвейерными лентами с PTFE-покрытием, проводит его мимо пары нагретых блоков, удерживающих заданную температуру, затем через охлаждающие блоки и рифлёное колесо тиснения или маркировки даты и выдаёт запаянное саше без открытия и закрытия губки. Обе машины формируют термосварной шов, но цикл, нагрузка на оператора, стабильность шва в течение смены, допустимые материалы пакетов и стоимость за пять лет лежат в разных плоскостях.
Это сравнение идёт от сварного шва наружу: как каждая машина расплавляет и схватывает плёнку, какую производительность она держит в реальной смене, какие плёнки и размеры пакетов принимает, насколько шов зависит от оператора, куда уходят деньги за пять лет и какой профиль цеха подходит под какую машину. Ни одно семейство не объявлено универсально лучшим. Настольный импульсный запайщик за $150–$300 может быть рациональной покупкой для мастерской, запаивающей 80 пакетов в день; ленточный запайщик с диапазоном 0–12 m/min окажется лишним капиталом на том же участке, если линия не наполняет и двух пакетов в минуту. Решение определяется объёмом пакетов, структурой плёнки, требованиями к стабильности шва, доступной рабочей силой и аудиторным стандартом, которому должен соответствовать запаянный пакет.
Приведённые здесь цифры — это стандартные диапазоны, характерные для линейки ленточных запайщиков SunAura и распространённых настольных импульсных аппаратов: скорость ленты ленточного запайщика 0–12 m/min, ширина шва 8–12 mm, рабочий диапазон терморегулятора 0–300 °C, типичная запайка 120–200 °C, плёнка 60–120 µm для ламинированных саше и однослойный PE примерно до 200 µm на согласованных рамах, мощность нагрева 0,6–1,0 kW, приводной двигатель 60–120 W, прогрев 3–8 минут. Импульсные аппараты включают проволоку 300–800 W по требованию, ширина шва 3–10 mm, время нагрева 0,5–3 s и время охлаждения 1–4 s на цикл губки. Любое цифровое значение из брошюры следует проверять на вашем собственном саше и вашей устойчивой скорости при приёмочных испытаниях на предприятии.
Как каждая машина формирует шов
Импульсный запайщик с губками. Оператор укладывает наполненное саше на нижнюю губку, выравнивает кромку шва и жмёт на рычаг или нажимает ножную педаль. Поверх нихромовой проволоки лежит лента из ткани с PTFE-покрытием. Таймер замыкает цепь на время нагрева, ток греет проволоку, и внутренние слои-герметики двух сторон плёнки расплавляются там, где касаются горячей ленты. Губка остаётся закрытой в течение таймера охлаждения, пока плёнка схватывается под давлением, затем открывается. Постоянного тепла нет: проволока греется только во время выдержки, между пакетами машина холодная. Ширина шва равна ширине PTFE-ленты, обычно 3 mm у настольной модели и 8–10 mm у более широкой двухгубой установки. Соединение представляет собой одиночный шов точечного типа вдоль длины губки, без рельефного узора, если не установлено отдельное колесо тиснения.
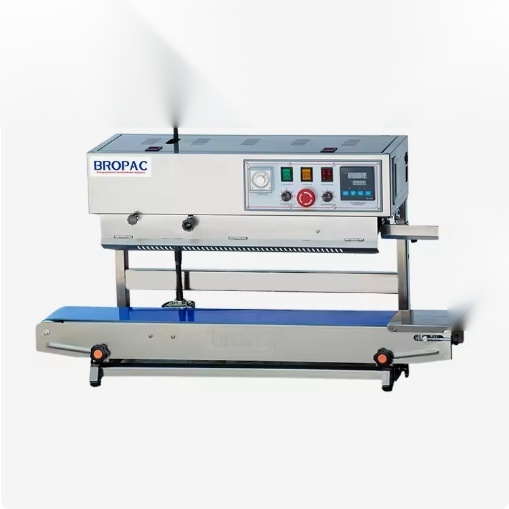
Непрерывный ленточный запайщик. Две ленты PTFE/PFE транспортируют кромку саше через машину по прямой линии. Нагретые блоки прижимают две ветви лент друг к другу на фиксированной длине контакта, расплавляя слой-герметик по мере движения пакета. Термопара и терморегулятор удерживают температуру блока примерно в пределах ±5–10 °C от уставки в течение всей смены. За нагревателем охлаждающие блоки или охлаждаемая секция ленты остужают ещё мягкий шов под давлением, чтобы он схватился до выхода саше из машины. Рифлёное колесо тиснения затем продавливает фактуру и часто код партии или дату на шов; версии с чернильной маркировкой печатают дату после охлаждения. Шов формируется непрерывно вдоль движущейся кромки, а его ширина задаётся контактом блока и ленты, обычно 10 mm.
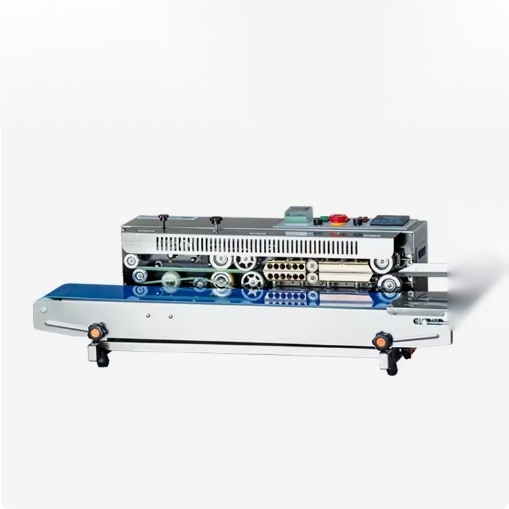
Физическое различие за швом — это выдержка и давление. Импульсный запайщик прикладывает тепло и давление на остановочно-пусковой цикл на неподвижном пакете: положение пакета контролирует оператор, тепло — таймер, а давление идёт от рычага или педали и может меняться от руки. Ленточный запайщик прикладывает тепло и давление вдоль длины контакта по мере движения пакета; температура блока, центровка ленты и пружинное давление задаются один раз и повторяются на каждом проходящем саше. Эта повторяемость — центральный компромисс между двумя семействами, и она важнее всего на ламинированных плёнках, где ошибка выдержки в 0,5 s или разброс температуры на 20 °C решает, отслоится шов или плёнка прогорит насквозь.
Производительность: время цикла, пакеты в минуту и нагрузка на оператора
Импульсный запайщик герметизирует одно саше за цикл губки. Типовой цикл занимает 3–8 секунд суммарно: выдержка нагрева 0,5–3 s, выдержка охлаждения 1–4 s, плюс время оператора на укладку пакета, выравнивание шва и снятие запаянного саше. Устойчивая выработка на одну пару рук держится на уровне 6–15 пакетов/min, нижняя граница — для крупных или тяжёлых саше, которые оператору нужно придерживать. Два оператора могут параллельно вести две машины, но за каждой машиной остаётся человек. У самой машины нет движущегося конвейера, поэтому потолок скорости задаётся ручной укладкой и циклом губки, а не скоростью ленты.
Выработка ленточного запайщика отслеживает скорость ленты и длину саше. При скорости ленты 0–12 m/min шаг саше 100 mm оставляет место примерно под 100–120 пакетов/min при чистой подаче; шаг 300 mm снижает ту же машину примерно до 35–45 пакетов/min. Реальная устойчивая скорость составляет 70–80% от цифры брошюры, если учесть дозаполнение, складки плёнки, сбои подачи и короткие остановки, поэтому планируйте 20–90 пакетов/min в зависимости от формата. Оператор всё так же подаёт пакеты по одному на входе, но машина зажимает, греет, охлаждает и выдаёт, не дожидаясь цикла губки; один человек может подавать на входе, пока другой укладывает готовые саше на выдаче, либо вход можно связать с конвейером дозатора.
Сравнение по рабочей силе переворачивается в зависимости от структуры смены. При объёме меньше 200 запаянных пакетов в день оператор импульсной машины делит время с наполнением, маркировкой и упаковкой, и дешёвая машина остаётся рациональной. Выше примерно 400–500 пакетов в день ручной цикл превращается в штатную позицию: человек всю смену укладывает и выравнивает саше, а ленточный запайщик снимает это повторение, тогда как тот же оператор переходит на подачу и контроль. Для двух- или трёхсменной упаковки пищевых продуктов экономия рабочей силы ленточной машиной повторяется каждую смену; низкая покупная цена импульсной машины — нет.
| Критерий | Импульсный запайщик с губками | Непрерывный ленточный запайщик |
|---|---|---|
| Движение запаивания | Губка зажимает неподвижный пакет; нагрев и охлаждение по выдержке на цикл | Две движущиеся PTFE-ленты проводят пакет мимо нагретых и охлаждающих блоков |
| Типовая выработка | 6–15 пакетов/min на оператора, один пакет за цикл губки | 20–120 пакетов/min в зависимости от шага саше; лента 0–12 m/min |
| Ширина шва | 3–10 mm, задаётся PTFE-лентой на губке | 8–12 mm, обычно 10 mm, задаётся контактом блока и ленты |
| Источник тепла | Нихромовая проволока по требованию, 300–800 W, без дежурного тепла | Нагретые блоки на уставке, нагреватель 0,6–1,0 kW, прогрев 3–8 min |
| Диапазон плёнки | Однослойный PE/PP 30–100 µm; простые ламинаты при аккуратной выдержке | Ламинированные саше 60–120 µm; PE примерно до 200 µm на согласованных рамах |
| Источник давления | Рычаг или педаль; давление меняется от руки и износа | Пружинный контакт лент; задаётся один раз, повторяется на каждом саше |
| Охлаждение | Губка закрыта по таймеру охлаждения до раскрытия | Охлаждающие блоки или охлаждаемая секция ленты после нагревателя |
| Маркировка даты | Опциональное отдельное колесо тиснения; на большинстве настольных моделей нет чернильного поста | Колесо тиснения в стандартной комплектации; версия с чернилами печатает партию или дату |
| Роль оператора | Уложить, выровнять, нажать, снять; цикл зависит от руки | Подача на входе; машина ведёт шов, охлаждение и выдачу |
| Ценовой диапазон покупки (USD) | $50–$400 настольный; $400–$1 200 ножной двухгубый | $1 200–$2 800 начальный; $2 800–$6 500 профессиональная стойка; $6 500–$12 000+ с азотной продувкой или вертикальный |
| Основное ограничение | Скорость и стабильность привязаны к оператору; неравномерное давление от износа губки | Прогрев, расходники ленты и PTFE; более широкий габаритный след машины |
Материал пакета и совместимость плёнок
Структура плёнки решает, способна ли та или иная машина вообще удержать шов. Однослойные полиэтиленовые пакеты 30–100 µm запаиваются на любом семействе: губка импульсного аппарата короткой выдержкой расплавляет PE-сторону, а блок ленточного — расплавляет её вдоль движущейся кромки. Полипропилен и ориентированный полипропилен требуют более высокой уставки температуры и более жёсткого цикла охлаждения; удерживаемую температуру блока ленточного запайщика проще выдерживать в течение смены, тогда как таймер импульсного аппарата меньше дрейфует за цикл, но не даёт оператору удерживаемого ориентира, к которому можно вернуться между пакетами.
Ламинированные саше — PET/PE, PET/AL/PE, OPP/PE, крафт/PE для кофе и снеков — разделяют два семейства наиболее отчётливо. Шов ламината должен расплавить внутренний PE- или PP-герметик, не усаживая слой PET или печатный слой, и требует равномерного давления по шву 8–10 mm, чтобы склеилась каждая линия отрыва. Импульсный запайщик может запаивать ламинаты, когда лента губки чистая, плёнка плоская и выдержка подобрана, но складки кромки, разброс толщины саше и изношенная PTFE-ткань проявляются слабыми углами или пятнистой склейкой. Ленточный запайщик проводит ламинат через фиксированную длину контакта с пружинным давлением на обеих лентах; более длинный контакт и стабильное давление подходят для ламинированного материала 60–120 µm, поэтому линии снеков, орехов и кофе выбирают ленточную запайку, а не губочную.
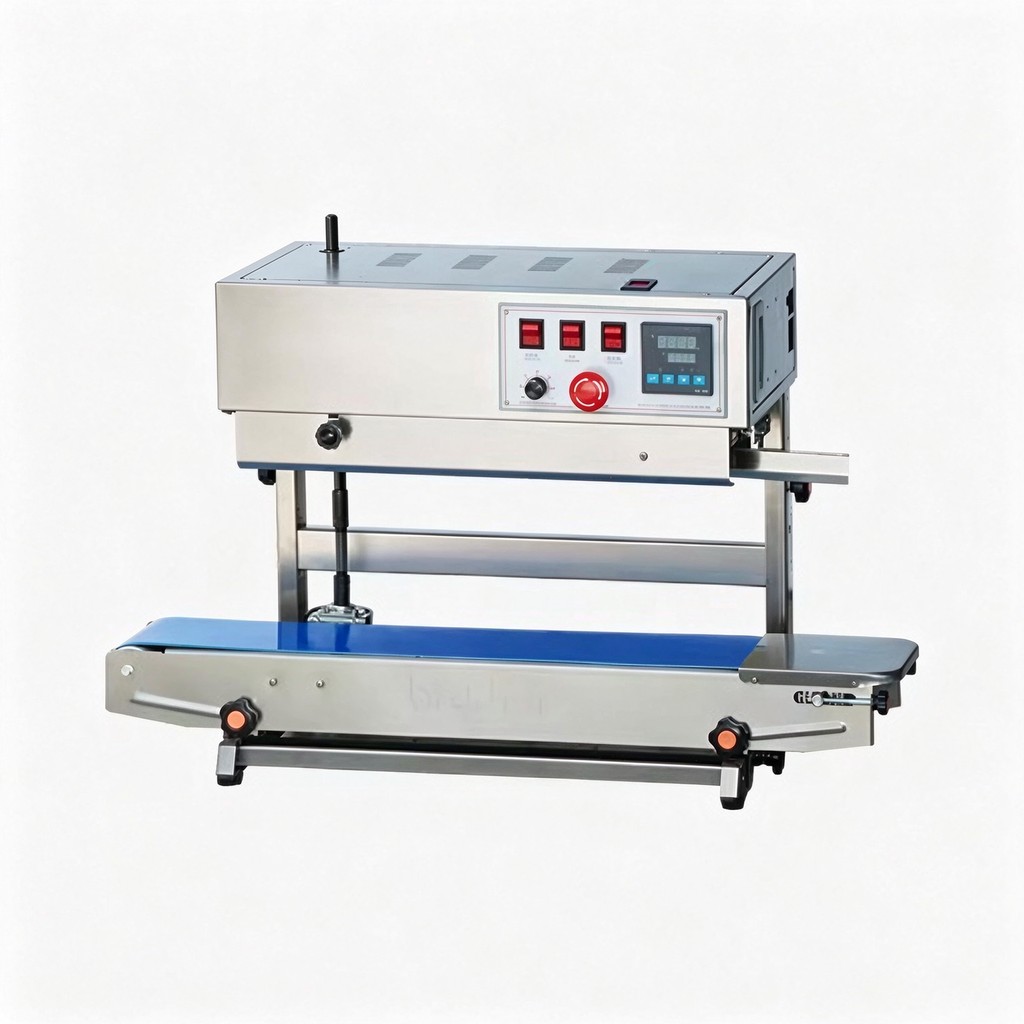
Размер и вес саше важны не меньше плёнки. Горизонтальные ленточные запайщики принимают ширину пакетов примерно до 400–500 mm и толщину саше 5–350 mm; тяжёлые или вздувшиеся пакеты, стоящие вертикально, уходят на вертикальную раму, поддерживающую пакет снизу. Длина губки импульсного аппарата задаёт максимальную ширину шва, обычно 200–600 mm у настольных и ножных установок, и пакет висит на губке во время охлаждения, поэтому жидкое или тяжёлое наполнение может оттянуть кромку до схватывания плёнки. Если продукт течёт, держит жидкость, весит больше примерно 1 kg или вздувается сверх проёма ленты, проверьте вариант вертикального ленточного запайщика, а не подгоняйте под эти задачи горизонтальную или настольную модель.
Стабильность шва и зависимость от оператора
Хороший термосварной шов на ламинате выглядит равномерной полосой 8–10 mm без складок, без открытых каналов по углам, с прочностью отслаивания около 4–6 N/15 mm на испытанной полоске. На импульсной машине этот результат зависит от оператора в каждом цикле: кромка по центру ленты, пакет плотно к губке, постоянное давление рычага, таймер всё ещё согласован с плёнкой, PTFE-ткань не заглажена и не порвана. Уставший оператор в конце смены сдвигает саше на несколько миллиметров — угловой шов не попадает. Ткань губки стареет неравномерно там, где проволока давит сильнее всего, а давление по длинной губке может падать на концах.
На ленточном запайщике переменные задаются при настройке: температура блока, скорость ленты, центровка ленты, пружинное давление, глубина тиснения. Каждое саше, входящее в проём, видит ту же контактную температуру и давление на ту же длину контакта. Дневной разброс идёт от износа ленты, глазури PTFE, изменения толщины плёнки и смещения направляющих, а не от ручного давления. Это не делает качество шва автоматическим: неверная уставка температуры прогорит плёнку на каждом саше, а складчатая подача всё равно сморщит шов. Разница в том, что машина повторяет одно настроенное условие, тогда как импульсная машина заново решает условие на каждом пакете.
Для производства, проходящего аудит, — продукты питания, орехи, кофе, корма для животных, экспортные пакеты, где слабый шов означает возврат паллеты, — взвешенный и повторяемый процесс запаивания имеет вес. Ленточные запайщики фиксируют температуру и скорость на панели управления, а тиснение или чернильный код помечают каждое саше партией и датой. Импульсные линии могут записывать уставку таймера, но давление и положение в цикле не приборно контролируются, и ревизоры замечают это, когда дефекты шва проявляются на поле. Если ваша система качества требует задокументированного параметра запаивания по спецификации плёнки, семейство ленточных машин легче вписать в такую процедуру.
Положение по стоимости: покупка, расходники, электроэнергия и рабочая сила
Покупная цена — видимая строка. Настольные импульсные запайщики идут по $50–$300 для ручной модели с губкой 200–400 mm, $300–$1 200 для ножной или двухгубой установки с более широкой лентой и вентилятором охлаждения. Непрерывные ленточные запайщики начинаются примерно с $1 200–$2 800 за компактный горизонтальный настольный или начальный стойка, $2 800–$6 500 за профессиональную модель на стойке с регуляторами скорости и температуры, маркировкой и регулируемыми направляющими, и $6 500–$12 000 или больше за раму с азотной продувкой или вертикальную раму для тяжёлых пакетов. Фрахт, монтаж и соединение с дозатором или конвейером добавляются к любой выбранной машине.
Расходники идут в противоположных направлениях. PTFE-лента и нихромовая проволока импульсной машины дешёвы и меняются за минуты; здесь нет ленты для центровки и нет нагревателя, который нужно держать горячим между сменами. Ленточный запайщик изнашивает две PTFE-ленты, комплект нагревательных блоков, колесо тиснения и приводные детали; лента служит 6–12 месяцев при обычной работе с пищевой плёнкой, меньше в пыльных, маслянистых или сильно печатных средах, а замена требует продевания и повторной центровки. Нагревательные блоки и колесо тиснения ходят 2–3 года до замены. Подробные пятилетние затраты — машина, расходники, электроэнергия, рабочая сила и обслуживание — разобраны в разборе стоимости и совокупной стоимости владения ленточным запайщиком, который стоит прочитать до подписания любого из двух коммерческих предложений.
Электроэнергия — меньшая, но реальная строка. Импульсный запайщик потребляет 300–800 W только во время выдержки; дежурное потребление близко к нулю. Ленточный запайщик удерживает нагрузку нагревателя 0,6–1,0 kW всю смену после прогрева 3–8 минут, плюс 60–120 W на приводной двигатель и небольшой вентилятор охлаждения. Дежурное тепло между короткими прогонами стоит проверить: одни рамы отключают нагреватель в ожидании, другие держат температуру и тратят мощность на паузах линии. Рабочая сила переворачивает сравнение: импульсной машине нужен человек на каждую машину в каждом цикле; ленточная машина питает один вход при большем числе пакетов на человеко-час. Точка безубыточности между двумя обычно лежит там, где сэкономленная ленточной машиной рабочая сила за одну-две смены в день окупает разницу покупки и расходников за 12–24 месяца; ниже этого объёма импульсная машина держит денежные вложения малой величиной.
Габариты, среда и ограждения
Настольный импульсный запайщик стоит на столе и не требует выделенной площади пола; он работает от обычной розетки и подходит для сухого помещения, складского упаковочного стола или небольшой мастерской. Ленточному запайщику нужна позиция на полу или стойке, зазор ленты на входе и выдаче для потока пакетов и достаточная глубина для конвейерного хода через нагреватель, охладитель и колесо маркировки. Горизонтальные рамы занимают примерно 600–900 mm длины ленты плюс глубина стойки; вертикальные рамы выше и поддерживают тяжёлые пакеты ниже проёма.
Чувствительность к среде различается по характеру. Импульсные машины переносят холодные и пыльные помещения, пока электрика остаётся сухой; между циклами нет постоянно горячей поверхности, которую нужно охранять. У ленточных запайщиков вдоль хода ленты идут горячие блоки, поэтому ограждения входа и выдачи, кожухи ленты и аварийный стоп входят в безопасную установку; в пищевых помещениях также нужны нержавеющие или моющиеся поверхности в зонах контакта с продуктом и проливов. Риск ожога горячими блоками, ограждения, блокировки и пункты соответствия CE разобраны в руководстве по безопасности и соответствию CE ленточного запайщика. В пыльных помещениях ворс плёнки и продуктовая пыль глазуруют PTFE-ленты и тормозят охлаждение; во влажных помещениях класс защиты электрощита и материал ленты должны быть заданы на стадии заказа.
Рамка решения: выбирайте в этом порядке
- Посчитайте устойчивую скорость по пакетам: самый маленький и самый большой пакет в минуту за обычную смену и число смен линии. Ниже примерно 400–500 пакетов в день обычно держит импульсная или ручная установка; выше этого выработка на человека и стабильный шов ленточной машины начинают окупаться.
- Перечислите всю плёнку, которую запаивает линия: однослойный PE/PP, OPP, PET/PE, PET/AL/PE, крафт/PE. Запишите толщину в µm и материал герметика. Ламинаты толще 60 µm и печатные или металлизированные материалы указывают на ленточную запайку; простые PE-пакеты остаются приемлемыми на импульсной.
- Зафиксируйте размеры саше и вес наполнения: ширина, глубина фальца, стоит ли пакет вертикально, жидкое или сыпучее наполнение, вес одного пакета. Тяжёлым или вздувшимся пакетам нужна вертикальная рама; маленькие плоские саше подходят горизонтальному настольному или стоечному варианту.
- Проверьте стандарт шва: целевой усилие отслаивания, маркировка партии или даты, аудиторная документация, декларации контакта с пищей, класс защиты от мойки или пыли. Документированная повторяемость и маркировка в пользу ленточного семейства.
- Оцените позицию за пять лет, а не ценник: машина, расходники и изнашиваемые детали, мощность нагревателя, рабочая сила на позицию, время переналадки и ожидаемый срок службы ленты. Прочитайте разбор совокупной стоимости владения (TCO) до сравнения коммерческих предложений.
- Согласуйте выше- и нижеследующее оборудование: высоту выхода дозатора, подающий конвейер, накопление после запайки, позиции маркировки и упаковки. Запайщик, который не совпадает по позиции с входом дозатора, создаёт то же узкое место, что и медленный цикл.
- Отправьте образцы саше поставщику на пробную запайку. Попросите полоску на отслаивание и поперечный разрез шва на вашей плёнке, выполненные на предлагаемой скорости и температуре, а не полагайтесь на демонстрационный пакет.
Профили предприятий и типовое соответствие
Мастерская, малые партии и низкообъёмная упаковка. Несколько сотен пакетов в день, простой материал PE или PP, смешанные форматы, общая рабочая сила. Настольный или ножной импульсный запайщик за $150–$1 200 соответствует объёму: нет прогрева, нет расходников ленты, перемещается между столами. Качество шва принимается, когда у оператора есть время выровнять каждый пакет и проверить кромку.
Упаковка продуктов питания, снеков и орехов в одну смену. Ламинированные саше 60–120 µm, цель 20–60 пакетов/min, дата партии на каждом пакете. Подходит горизонтальный ленточный запайщик на стойке: удерживаемая температура блока, охлаждающая секция, тиснение или чернильная маркировка, один оператор подаёт. В этот диапазон попадают ленточный запайщик с нагревом на стойке и горизонтальный ленточный запайщик с чернильной печатью; машина для запайки кофейных пакетов выполнена специально для клапанных и крафт-саше с кофе.
Высокообъёмная двух- или трёхсменная упаковка. Устойчивый формат саше, 60–120 пакетов/min, паллеты в стопу, экспортный фрахт. Профессиональная или автоматическая ленточная рама питается с конвейера дозатора, ведёт цикл шва и охлаждения без участия между проверками, и экономия рабочей силы повторяется каждую смену. В этом диапазоне — автоматический непрерывный ленточный запайщик и профессиональный ленточный запайщик SF150LD; там, где важно исключение кислорода, ленточный запайщик с азотной продувкой добавляет продувку инертным газом перед швом.
Тяжёлые пакеты, жидкие наполнения и вертикальные упаковки. Пакеты тяжелее примерно 1 kg, вздувшиеся фальцы, саше для супа или соуса, корма для животных. Вертикальная ленточная рама поддерживает пакет ниже проёма и запаивает вертикальную кромку; импульсная губка даёт тяжёлому или мокрому наполнению висеть на шве, пока тот схватывается, что грозит открытым углом. Оцениваемый здесь тип рамы — вертикальный ленточный запайщик с чернильной маркировкой.
Широкий ассортимент с короткими прогонами. Много размеров саше, частые смены плёнки, малые дневные объёмы. Импульсная машина меняет формат выравниванием губки без прогрева; ленточной между плёнками нужна проверка направляющих и температуры. Для широкого ассортимента ниже порога скорости импульсное семейство держит переналадку дешёвой; как только один формат идёт достаточно долго, чтобы окупить настройку, стабильность ленточной машины возвращает стоимость переналадки.
Типовые ошибки при выборе
Покупка самой дешёвой машины под линию с ламинатом. Настольный импульсный запайщик дешевле $300 выглядит экономично, но на материале PET/PE 80–120 µm цикл, зависящий от руки, проявляется слабыми угловыми швами и возвратами с поля. Если саше ламинированное и прогон регулярный, стабильный контакт ленточной рамы — покупка с меньшим риском ещё до учёта рабочей силы.
Подбор ленточного запайщика под пиковую скорость из брошюры. Номинал 120 пакетов/min рассчитан на самый короткий шаг саше и чистую подачу. Планируйте машину под реальную длину саше и 70–80% номинальной выработки в течение смены, оставляя запас на сбои подачи и переналадки. Рама, удерживаемая ниже комфортной скорости на низкообъёмной линии, несёт дежурную нагрузку нагревателя и обслуживание ленты, не отрабатывая их обратно.
Игнорирование веса и ориентации пакета. Горизонтальный проём не удержит тяжёлый вертикальный пакет; вертикальная рама дороже, но не даёт шву оттянуться под наполнением. Указывайте вес пакета и то, стоит ли упаковка, висит или лежит плашмя, когда уходит запрос, чтобы поставщик подобрал ориентацию рамы, а не самый дешёвый горизонтальный корпус.
Перенос совместимости плёнки на стадию монтажа. Шов, настроенный под PE, не работает на OPP, а ламинат с металлизированным слоем требует собственного окна температуры и скорости. Приложите к запросу запаянные образцы и рулоны плёнки; поставщик должен прогнать пробу на вашем материале и выдать уставку температуры, скорости и ширины шва до подтверждения заказа.
Забыв про потребности в маркировке и контроле. Настольный импульсный аппарат не имеет поста даты; если маркировка партии требуется, в спецификацию нужно закладывать отдельный маркер либо ленточный запайщик с тиснением или чернильной маркировкой. Решите, нужны ли линии рельефные метки партии, чернильная печать даты или и то и другое, и проверьте, какой вариант рамы это несёт.
Что приложить к запросу коммерческого предложения
Честное сравнение требует одинаковых исходных данных для каждого поставщика: самое маленькое и самое большое саше с шириной, глубиной фальца и длиной шва; структура и толщина плёнки в µm; вес наполнения и держит ли пакет жидкость; устойчивые пакеты/min и режим смен; число форматов и частота переналадок; рабочая среда — сухая, влажная, холодная, пыльная; требование к маркировке (тиснение, чернила, нет); аудиторные декларации или контакт с пищей; высота выхода дозатора и нижеследующий конвейер, под которые должен подойти запайщик. С этими данными поставщик может подобрать ориентацию рамы, скорость ленты, ширину шва и настройку плёнки под реальное применение.
Семейство непрерывных ленточных запайщиков SunAura перечисляет горизонтальные, стоечные, вертикальные, маркировочные и продувочные рамы линейки, рядом с ленточным запайщиком на стойке 2-в-1 с цифровыми индикаторами. Там, где объём остаётся низким, ручной настольный термосварочный запайщик закрывает настольную импульсную запайку. О механике постоянного шва читайте технический разбор того, как работает ленточный запайщик: нагревательные блоки, PTFE-ленты, охлаждающая секция и маркировка даты с цифрами температуры и скорости.
Связанные заметки кластера: обзор ленточного запайщика с азотной продувкой объясняет продувку инертным газом перед термосварным швом для кофе, снеков и орехов; разбор стоимости и TCO ленточного запайщика раскладывает ценовые диапазоны машин, износ ленты и плёнки, электроэнергию и рабочую силу против ручной запайки; руководство по безопасности и соответствию CE ленточного запайщика покрывает ограждения горячих блоков, кожухи лент, аварийные стопы и пищевую запайку; а руководство по устранению неисправностей и переналадке ленточного запайщика ведёт сторону обслуживания: морщинистые и слабые швы, центровка ленты и температурные сбои.
Отправьте образцы саше, целевую скорость и спецификацию плёнки через контактную форму для конфигурации под применение. В разделе сертификаций и патентов перечислена документация соответствия, доступная вместе с машиной, а профиль компании представляет линейку упаковочного оборудования для пищевых, снековых и промышленных пакетных линий.
