Was ein automatischer Kartonaufrichter in einem Zyklus leistet
Ein automatischer Kartonaufrichter entnimmt einen flach gefalteten Wellpappzuschnitt von einem Stapel, öffnet ihn zu einem vierkantigen Schlauch, faltet die Bodenklappen und verschließt den Boden, damit der Karton zur Befüllung weiterlaufen kann. Er steht am Anfang der Endverpackung: vor dem Packer oder Einleger, vor dem Deckelverschließer und stromaufwärts von Umreifung und Palettierung. Eine manuelle oder halbautomatische Station richtet jeweils einen Karton von Hand auf; die automatische Ausführung wiederholt dieselben Bewegungen an jedem Zuschnitt in einem festen Takt, und ihre Leistung wird durch die Zufuhr, den Ablauf der Aufrichtfolge und den Zustand der Verschleißteile bestimmt, nicht durch die Technik des Bedieners.
Dieser Durchgang folgt einem Zuschnitt durch die Maschine und nennt die Baugruppen, die Bewegungen und die Zahlen dahinter. Er betrachtet die Standardrahmen der SunAura-Baureihe: Leistung 8–25 Kartons/min, Zuschnittgröße etwa 200×150×100 mm bis 600×400×400 mm je nach Rahmen, Magazinkapazität 50–100 Zuschnitte, vier bis acht Saugnäpfe pro Kopf, Druckluft bei 0,6 MPa und eine Bodenrechtwinkligkeit von etwa ±2 mm an einem geführten pneumatischen oder Servo-Rahmen. Die Werte verschieben sich mit Kartonmaß, Bogenqualität und Konfiguration; maßgeblich ist der Factory Acceptance Test am eigenen Zuschnitt.
Den Zyklus zu verstehen, ist aus drei Gründen sinnvoll. Ein Einkäufer kann im Angebot die richtigen Fragen stellen, die Instandhaltung erkennt, wo ein Stau oder eine Fehlöffnung entsteht, und es wird deutlich, wie Geschwindigkeit und Luftbedarf des Aufrichters zum Rest der Linie passen. Die Maschine ist keine einzelne Blackbox: Jede Station hat eigene Taktung, eigene Verschleißteile und einen eigenen Ausfallmodus, und die meisten Probleme gehen auf eine dieser Stationen zurück, nicht auf die Steuerung.
Die wichtigsten Baugruppen
Ein Standard-Inline-Aufrichter gliedert sich in sieben Arbeitsbereiche. Das Zuschnittmagazin hält den Stapel flacher Zuschnitte und hebt den oberen Zuschnitt in Abnahmeposition. Der Vakuum-Abnahmekopf trägt Saugnäpfe, die einen Zuschnitt vom Stapel abziehen. Der Formrahmen, zuweilen Stempel oder Öffnungsbereich genannt, zieht und führt den Zuschnitt zu einem vierkantigen Schlauch. Der Klappenfalter schließt zuerst die kleinen und dann die großen Klappen. Die Verschlussstation bringt am Boden Band oder Schmelzklebstoff auf. Das Auslaufband schiebt den verschlossenen Karton zur nächsten Station. Bedienpanel, Sensoren und Schutzeinrichtungen verbinden die Bereiche und stoppen den Zyklus, wenn ein Zuschnitt falsch zugeführt wird oder eine Schutzeinrichtung öffnet.
Die Rahmen teilen dasselbe Grundlayout, auch wenn die Verschlussart abweicht. Ein Band-Aufrichter und ein Klebstoff-Aufrichter nutzen dasselbe Magazin, dieselbe Abnahme und Aufrichtfolge; der Unterschied liegt in der Station hinter dem Falter: beim einen ein Bandkopf mit Rolle, Andruckrolle und Messer, beim anderen ein Schmelzgerät, Schläuche und Düsen. Schwerlast- und Großkartonrahmen verwenden größere Saugnäpfe, kräftigere Faltarme und einen breiteren Führungsabstand, doch die Reihenfolge des Zyklus bleibt gleich.
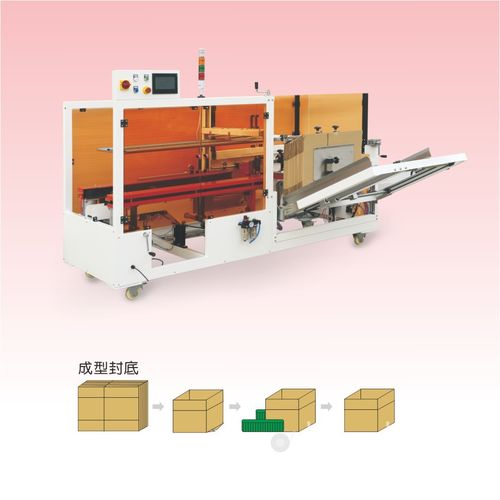
Schritt 1: Zuschnittzufuhr und Magazinhub
Der Bediener lädt einen Stapel flacher RSC- oder gestanzter Zuschnitte in das Magazin, üblicherweise über einen schrägen Fülltrichter an der Seite oder Rückseite des Rahmens. Ein Hubwerk hebt den Stapel so, dass der oberste Zuschnitt in Abnahmeposition liegt; wenn Zuschnitte entnommen werden, fährt der Hub nach, um den nächsten Zuschnitt in Reichweite zu halten. Die Magazinkapazität der Standardrahmen liegt bei 50–100 Zuschnitten, für lange Läufe sind größere Trichter optional. Das Nachfüllen verursacht einen kurzen Stopp, deshalb ist die Trichtergröße auf einer Hochvolumenlinie eine Planungsentscheidung: ein kleineres Magazin bedeutet mehr Nachfüllunterbrechungen, ein größeres mehr Stellfläche und einen schwereren zu ladenden Stapel.
Der Zustand der Zuschnitte bestimmt alles Nachfolgende. Verzogener, gekräuselter oder feuchter Bogen liegt nicht flach im Trichter, und ein Zuschnitt, der im Stapel verrutscht, kann zu zweit abgenommen oder ganz verfehlt werden. Zuschnitte sollten flach und trocken gelagert werden, und die Zufuhrseite frei von Papierstaub und Linerbruchstücken. Die Magazinführungen werden beim Formatwechsel auf die Zuschnittbreite eingestellt; eine zu enge Führung quetscht den Stapel, eine zu lockere lässt Zuschnitte vor der Abnahme schräg laufen.
Schritt 2: Vakuum-Abnahme
Wenn der Zyklus einen Zuschnitt anfordert, fährt der Abnahmekopf zum Magazin, und vier bis acht Saugnäpfe drücken gegen die Fläche des obersten Zuschnitts. Vakuum zieht die Näpfe auf den Liner, und der Kopf zieht den Zuschnitt vom Stapel. Zahl und Größe der Näpfe wachsen mit der Zuschnittfläche: kleine Kartons kommen mit weniger Näpfen aus, große zweiwellige Zuschnitte brauchen mehr und größere Näpfe, um den steifen Bogen zu halten, ohne den Liner einzureißen.
Die Vakuumquelle ist eine kleine Vakuumpumpe oder ein Seitenkanalverdichter, der am oder neben dem Rahmen montiert ist, mit Vakuumbehälter und Rückschlagventilen, um die Saugkraft während der Bewegung zu halten. Der Zustand der Näpfe ist das Erste, was bei einer Fehlöffnung zu prüfen ist: poröse oder rissige Näpfe verlieren Vakuum, harte Näpfe dichten am Liner nicht ab, und ein verschlissener Napf zeigt sich als Zuschnitt, der halb hochgezogen wird und abfällt. Saugnäpfe sind ein gelistetes Verschleißteil und werden üblicherweise im Abstand von 6–12 Monaten ersetzt, je nach Bogenstaub und Schichtbetrieb.
Ein Zuschnitt, der zu zweit zugeführt wird, oder einer, der beim Verlassen des Stapels schräg läuft, verweist zurück auf die Magazinführungen, den Stapelzustand oder das Napfbild, nicht auf den Aufrichtbereich. Sensoren an der Abnahme bestätigen, dass ein Zuschnitt vorhanden ist, bevor der Kopf vorfährt; wird kein Zuschnitt erkannt, wartet der Zyklus, statt einen leeren Rahmen durch die Bewegungen zu ziehen.
Schritt 3: Öffnen und winkliges Ausrichten des Kartons
Sobald der Zuschnitt frei gezogen ist, öffnet ihn der Aufrichtbereich vom flachen Bogen zu einem rechteckigen Schlauch. Arme, Stempelplatten oder vakuumunterstützte Führungen fassen die Seiten des Zuschnitts und ziehen sie auseinander, während die Knicke entlang der Rilllinien falzen. Die vorgerillten Falze des Zuschnitts übernehmen die Arbeit; der Rahmen hält die Seiten winklig, damit die Ecken rechtwinklig entstehen und nicht zu einem schrägen Schlauch kollabieren. An servogeführten Rahmen ist die Öffnungsbewegung positionsgeregelt; an pneumatischen Rahmen wird sie über Zylinderhub und einstellbare Anschläge festgelegt.
Die Rechtwinkligkeit ist die Qualitätszahl, die Einkäufer abfragen sollten. Ein Karton, der den Aufrichter unregelmäßig verlässt, blockiert den Deckelverschließer, sitzt schief auf der Palette und lässt sich nicht sauber befüllen. Standardrahmen halten den Boden an einem passenden Zuschnitt innerhalb etwa ±2 mm; große oder steife zweiwellige Zuschnitte erfordern die breitere Saugnapf- und Armausführung der Schwerlastrahmen. Wenn sich die Aufrichtarme verbiegen oder die Führungsschienen verschleißen, wandert die Rechtwinkligkeit, bevor ein anderer Fehler sichtbar wird, deshalb gehören Ausrichtungsprüfungen in den vorbeugenden Plan.
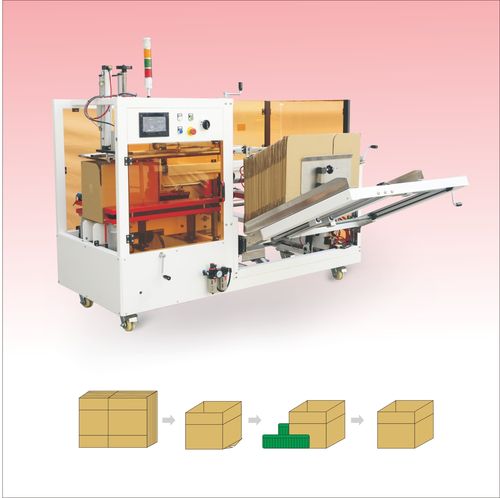
Schritt 4: Klappenfaltung
Wenn der Karton winklig ausgerichtet ist, schließt der Falter die Bodenklappen in einer festen Reihenfolge. Die beiden kleinen Klappen, die kürzeren Klappen an den Seiten, falten zuerst nach innen; die beiden großen Klappen, die längeren Klappen, die sich entlang der Mittelnaht treffen, falten als Zweite. Die Faltreihenfolge ist wichtig: Eine große Klappe, die vor den kleinen geschlossen wird, klemmt Bogen gegen die Naht und erzeugt einen schiefen Boden. Die Faltarme laufen pneumatisch, mit Nocken- oder getakteter Ventilsteuerung passend zum Förderertakt, und mit weichen Kontaktpads, damit sie den Liner nicht markieren.
Fehler bei der Klappenfaltung zeigen sich als Karton, der zur Seite neigt, eine am Auslauf offen stehende Klappe oder ein verschlossener Boden mit sichtbarer Fuge entlang der Naht. Die üblichen Ursachen sind verschlissene Faltarmlager, ein falsch getaktetes Ventil oder Führungen, die auf eine andere Zuschnittgröße eingestellt sind. Faltarmlager sind ein weiteres gelistetes Verschleißteil, das üblicherweise im Abstand von 12–24 Monaten geprüft wird, und die Faltzeit wird immer dann kontrolliert, wenn ein neues Format läuft.
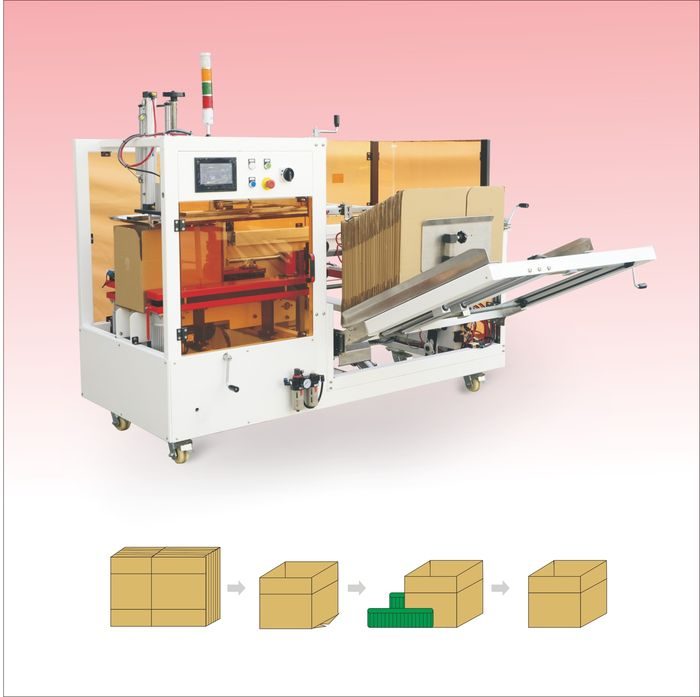
Schritt 5: Bodenverschluss
Der gefaltete Karton erreicht die Verschlussstation, die beim Kauf auf Band oder Schmelzklebstoff konfiguriert wird. An einer Bandmaschine führt ein Bandkopf einen 48–72 mm breiten Packbandstreifen über die Mittelnaht, eine Andruckrolle bettet das Band auf beide Klappen ein, und ein Messer trennt den Streifen beim Durchlauf. Bandköpfe sind mechanisch einfach: Rollenhalter, Bremse, Führung, Rolle und Messer, mit der auf Karton und Bogen eingestellten Breite. An einer Klebstoffmaschine hält ein beheiztes Schmelzgerät den Klebstoff auf 150–180 °C, Schläuche führen ihn zu einer oder zwei Düsen, und auf die inneren Klappenflächen werden Klebstoffraupen gelegt; der Karton wird für eine kurze Verweilzeit unter Andruck gehalten, während der Klebstoff den Bogen benetzt und abbindet.
An der Verschlussstation laufen die beiden Konfigurationen im Betrieb auseinander. Band braucht keine Aufheizzeit; der erste Karton kann laufen, sobald die Rolle eingelegt ist. Klebstoff erfordert das Aufheizen des Schmelzgeräts, üblicherweise 10–25 Minuten je nach Tankgröße, und Düse sowie Schläuche müssen beim Abschalten gespült oder gereinigt werden, damit Klebstoff in den Leitungen nicht abbindet. Der Klebstoffverbrauch liegt bei etwa 8–20 g pro Karton, je nach Raupenbild und Klappenüberlappung; der Bandverbrauch bemisst sich an Streifenlänge und -breite. Die Entscheidung zwischen beiden behandelt der Vergleich Selbstverriegelung, Band und Schmelzklebstoff; dieser Durchgang versteht die Station als einen Schritt im Zyklus.
Schritt 6: Auslauf und der nächste Zyklus
Nach dem Verschließen schiebt das Auslaufband den verschlossenen Karton zur nächsten Station der Linie. Auslaufhöhe und -takt müssen zum benachbarten Förderer oder Packer passen; eine Abweichung erzeugt eine Übergabeplatte, eine Stufe oder einen Taktwechsel, an dem Kartons hängen bleiben. Ein Sensor bestätigt, dass der Karton die Verschlusszone verlassen hat, bevor der nächste Zuschnitt abgenommen wird, damit sich nicht zwei Kartons im Rahmen stapeln. Der leere Zyklus wiederholt sich: Magazinhub, Abnahme, Öffnen, Falten, Verschließen, Auslauf.
An einer Inline-Maschine läuft der Zyklus teilweise kontinuierlich: Während ein Karton gefaltet und verschlossen wird, wird der nächste Zuschnitt bereits abgenommen. Die Stationen überlappen auf einem gemeinsamen Förderertakt, weshalb die Nennleistung von der langsamsten Station abhängt, nicht von der schnellsten. Eine lange Klebstoff-Verweilzeit oder ein Messer, das zögert, setzt die Obergrenze für die gesamte Maschine, selbst wenn Abnahme und Falter schneller sind.
Kennzahlen, die in eine Kaufanfrage gehören
| Parameter | Standardspanne der Baureihe | Warum er wichtig ist |
|---|---|---|
| Leistung | 8–25 Kartons/min, abhängig von der Kartongröße | Große und zweiwellige Zuschnitte laufen langsamer; auf Dauerleistung auslegen |
| Zuschnittgröße | Etwa 200×150×100 mm bis 600×400×400 mm je Rahmen | Jeder Rahmen deckt eine Spreizung ab, meist unter 2:1 in der Zuschnittlänge |
| Magazinkapazität | 50–100 Zuschnitte; größerer Trichter optional | Bestimmt die Nachfüllunterbrechungen in langen Läufen |
| Saugnäpfe | 4–8 Näpfe pro Kopf, auf die Zuschnittfläche dimensioniert | Verschlissene Näpfe sind die häufigste Ursache einer Fehlöffnung |
| Druckluft | 0,6 MPa, etwa 0,3–0,4 m³/min freie Liefermenge | Trockene Luft nötig; Feuchtigkeit lässt Ventile kleben und Zylinder verschleißen |
| Leistungsaufnahme | 2–6 kW, 380 V Drehstrom; Klebstoffrahmen ziehen mehr | Die Schmelzgerät-Heizung bringt bei Klebstoffausführungen zusätzliche Last |
| Bandbreite | 48–72 mm, 50 mm Standard | Breiteres Band für schweren oder rauen Bogen |
| Klebstofftemperatur | 150–180 °C, nur Schmelzklebstoff | Aufheizen zu Schichtbeginn; Pflege von Düse und Schläuchen nötig |
| Rechtwinkligkeit | Etwa ±2 mm an einem passenden Zuschnitt | Unregelmäßige Kartons blockieren den nachfolgenden Verschließer |
| Geräusch | Unter 75 dB(A) in 1 m an Standardrahmen | Der größte Lärm kommt von Vakuumpumpe oder Verdichter |
| Stellfläche | Etwa 2,4×1,3 m plus 1,2 m Wartungszugang je Seite | Der Wartungsabstand ist für den Mechaniker, nicht den Bediener |
Antriebssysteme: Vakuum, Pneumatik, Sensoren und Steuerung
Die meisten Bewegungen an einem Standard-Aufrichter laufen pneumatisch: Faltarme, Schubplatten und Führungseinstellungen arbeiten über Zylinder und Wegeventile, gespeist aus der Werksdruckluft bei 0,6 MPa. Das Vakuum ist ein separater Kreis mit eigener Pumpe oder eigenem Verdichter, Behälter und Näpfen. Wo Positionsregelung für Rechtwinkligkeit oder Formatabruf wichtig ist, ersetzt ein Servoantrieb einen Zylinder an der Öffnungs- oder Schubstation; Servorahmen bieten wiederholgenaue Positionierung und Rezeptabruf, pneumatische Rahmen halten den Kaufpreis niedriger und die Teileliste einfacher.
Die Sensoren sitzen an den Entscheidungspunkten: Zuschnitt vorhanden an der Abnahme, Karton geöffnet am Formrahmen, Klappen gefaltet vor dem Verschluss, Karton ausgelaufen vor der nächsten Abnahme. Näherungs- oder optische Sensoren bestätigen jeden Zustand, und die SPS taktet die Stationen gegen den Förderertakt. Störzustände, fehlender Zuschnitt, Fehlöffnung, Klappenfehler, offene Schutzeinrichtung, stoppen den Zyklus und zeigen am HMI einen Code. Das Bedienpanel speichert Formatrezepte: Zuschnittmaße, Führungspositionen, Faltzeit und Verschluss-Einstellungen, damit ein Formatwechsel eine Einstellung abrufen kann, statt sie von Hand neu aufzubauen.
Die Komponentenmarken sind für die Verfügbarkeit wichtig. Ventile, Antriebe, SPS und Sensoren sind zugekaufte Teile, deren lokale Verfügbarkeit entscheidet, ob ein Ausfall zwei Tage oder zwei Monate Wartezeit bedeutet. Fragen Sie im Angebot nach der Komponentenliste und prüfen Sie vor der Bestellung den lokalen Vertrieb dieser Marken; das gehört zur Lieferantenbewertung, nicht zu den Spezifikationsdetails.
Taktzeit, Nenngeschwindigkeit und was die Linie tatsächlich hält
Ein Rahmen mit 25 Kartons/min durchläuft einen Zyklus von 2,4 Sekunden; ein Rahmen mit 10 Kartons/min fährt einen 6-Sekunden-Zyklus. Der Nennwert wird am günstigsten Zuschnitt der Baureihe gemessen, im stationären Zustand, ohne Nachfüllen oder Formatwechsel. Über eine Acht-Stunden-Schicht sollten Sie mit 70–80% der Nenngeschwindigkeit planen, wenn Zufuhrunterbrechungen, kurze Stopps und das Nachfüllen durch den Bediener eingerechnet sind. Die Maschine auf die Mitte ihres Bereichs auszulegen lässt mechanischen Spielraum; einen Rahmen eine volle Schicht an seiner Spitze zu betreiben, verschleißt Näpfe, Lager und Ventile schneller und lässt keinen Rand für einen langsamen Batch.
Die Linienbalance bestimmt die tatsächliche Leistung stärker als der Aufrichter allein. Wenn der nachfolgende Packer 12 Kartons/min läuft und der Aufrichter auf 25 ausgelegt ist, bilden sich Kartonschlangen zwischen den Stationen, und die Schlange staut sich zurück; wenn der Füller schneller läuft als der Aufrichter, wartet der Füller. Stimmen Sie die Dauerleistung jeder Station in der Linie ab und nutzen Sie die Auf-/Abstrom-Signale des Aufrichters, Karton vorhanden, Verbrauchsmaterial niedrig, Störung, damit die Linie sauber stoppt, statt Produkt in eine angehaltene Station zu schieben.
Medienplanung: Luft, Strom und Layout
Die Standortplanung scheitert häufiger an den Medien als an der Stellfläche. Bestätigen Sie die freie Druckluft-Liefermenge zu Schichtbeginn, wenn jede andere Maschine an der Ringleitung ebenfalls Luft zieht; eine knappe Luftversorgung zeigt sich eher als langsame Faltbewegung und schwaches Vakuum denn als klarer Alarm. Die Luft muss trocken sein: Feuchtigkeit in der Versorgung lässt Schieberventile kleben, korrodiert Zylinder und verkürzt die Dichtungslebensdauer. Eine Wartungseinheit aus Filter, Druckregler und Öler am Maschineneinlass ist Standard, und die Position von Ablass oder Tropfschale sollte gegen Reinigungsanforderungen geprüft werden.
Die Leistungsaufnahme eines Standard-Bandrahmens liegt bei etwa 2–4 kW; ein Klebstoffrahmen ergänzt die Heizlast des Schmelzgeräts und zieht üblicherweise 3–6 kW an einer 380-V-Drehstrom-Versorgung mit 50 oder 60 Hz auf einem eigenen Stromkreis mit Erdung. Die Deckenhöhe über dem Rahmen braucht Platz für jeden Düsenhub und den höchsten Zuschnitt; der Wartungszugang von etwa 1,2 m an der Mechanikerseite muss frei bleiben, denn ein an die Wand gesetzter Rahmen macht aus einer fünfzehnminütigen Einstellung eine zweistündige Demontage.
Konfigurationen auf demselben Grundrahmen
| Konfiguration | Typische Leistung | Zuschnitt-Passung | Profil und Abwägung |
|---|---|---|---|
| Manuelle Kartonaufrichtung | 2–5 Kartons/min | Alle Größen von Hand | Sehr geringes Volumen; arbeitsintensiv, keine Maschinenautomatik |
| Einstiegs-Bandaufrichter | 8–12 Kartons/min | Einwellige Zuschnitte | Kleine Inline-Station; begrenzter Zuschnittbereich |
| Mittelschneller Aufrichter | 12–20 Kartons/min | 2–3 Kartongrößen | Regelmäßige Packläufe; Magazin-Nachfüllen eingeplant |
| Schwerlast-Aufrichter | 10–18 Kartons/min | Zweiwellige, große Kartons | Geräte und schwere Kisten; größerer Platzbedarf |
| Schmelzklebstoff-Aufrichter | 15–25 Kartons/min | Hochvolumen-Zuschnitte | Schnelle Konsumlinien; Klebstoff-Aufheizung und Düsenpflege |
Formatwechsel zwischen den Größen
Wenn die Linie auf eine andere Kartongröße wechselt, werden Magazinführungen, Abstand der Abnahmenäpfe, Aufrichtschienen und Faltereinstellungen auf das neue Format verstellt. An Rahmen mit Rezeptabruf ruft der Bediener die gespeicherte Einstellung auf und verstellt die Führungsteile von Hand; an einfacheren Rahmen läuft jede Einstellung manuell. Ein Formatwechsel dauert an einem Standard-Bandrahmen 10–20 Minuten und an einem Klebstoffrahmen 15–25 Minuten, mit zusätzlicher Zeit, wenn sich Raupenbilder oder Bandbreite ändern. Wie oft die Linie Formate wechselt, entscheidet, ob Schnellwechsel-Werkzeuge und Rezeptspeicher sich auszahlen: eine Linie, die eine Schicht lang einen Zuschnitt fährt, braucht sie nicht, während eine High-Mix-Linie mehr Zeit beim Rüsten verliert als beim Laufen.
Halten Sie die Ist-Einstellungen jedes Formats nach der Inbetriebnahme im Handbuch fest, nicht auf einem an den Rahmen geklebten Zettel. Ein zweiter Bediener und ein Mechaniker sollten den Ablauf des Formatwechsels beide kennen; eine Station, die an einer Person hängt, kann keine Wochenenden laufen und keinen Urlaub abdecken. Die Instandhaltungsseite zu Staus, Napfverschleiß und Formatwechsel ist im Leitfaden Fehlerbehebung und Formatwechsel ausgeführt.
Aufstellung, Inbetriebnahme und erster Produktionslauf
Eine Standard-Station ist in zwei bis drei Tagen aufgestellt; Klebstoffvarianten dauern länger, weil Heizung, Schläuche und Düsen separat geprüft werden. Die Checkliste für Standort und Medien wird ein bis zwei Wochen vor Versand abgestimmt: Bodenebene, Deckenhöhe, Strom, freie Luftmenge und Wartungsabstand. Die mechanische Aufstellung verankert und richtet den Rahmen auf Fördererhöhe und -takt aus, dann werden Strom und Luft angeschlossen und auf Druck, Trockenheit und Erdungsdurchgang geprüft. Ein Probelauf bewegt leere Zuschnitte von Hand durch jede Station, bevor der Verschlusskreis freigegeben wird, und Kalibrierung sowie Formateinstellungen werden im Handbuch festgehalten, nicht auf einem losen Zettel.
Der Produktionsversuch fährt den eigenen Zuschnitt des Käufers mit der angestrebten Dauerleistung, und die Abnahmekriterien stehen vor der Bestellung in Zahlen: Leistung über einen festen Zeitraum, Rechtwinkligkeit, Erscheinungsbild des Verschlusses, Ausschussquote. Der FAT im Werk und der Standortversuch nach der Aufstellung nutzen dieselben Kriterien. Der Dokumentenpack sollte mechanische und elektrische Zeichnungen, die Ersatzteilliste, den Kalibrierbeleg, die Konformitätserklärung und ein englisches Betriebs- und Wartungshandbuch enthalten. Die Schulung weist Bediener in Anfahren, Formatwechsel, Reinigung und Fehlersuche erster Ebene ein und einen Mechaniker in Einstellung und Austausch von Verschleißteilen, abgeschlossen mit einer schriftlichen SOP, die das Werk behält.
Wie sich der Zyklus an Linien mit mehreren Formaten und variablen Größen ändert
Ein Aufrichter fester Größe hält für einen Lauf einen Zuschnittbereich; der Formatwechsel verstellt die Führungen und ruft zwischen den Formaten das Rezept ab. Eine Linie mit variablen Größen, typisch für das E-Commerce-Fulfillment, trifft bei fast jeder Abnahme auf eine andere Kartongröße, deshalb muss die Maschine in jedem Zyklus ohne manuelles Rüsten ein neues Maß öffnen, aufrichten und verschließen. Das erfordert selbstverstellende Führungen, Sensoren, die die ankommende Größe lesen oder signalisieren, und einen Rahmen, der breit genug für die Spreizung der Zuschnitte ist. Systeme für variable Größen sind eine eigene Architektur gegenüber den hier beschriebenen Standardrahmen; die planerischen Abwägungen zwischen ihnen sind im bestehenden Vergleich Random-Size versus feste Größe dokumentiert und sollten bei der Auslegung einer Katalog-Packlinie nicht vermischt werden.
Für eine Linie, die zwei oder drei gängige Größen in Batches fährt, übernimmt der Standardrahmen mittelschneller oder schwerer Bauart mit Rezeptabruf die Arbeit: Die Batches laufen in einer Größe, am Bruch wird das Rezept abgerufen, und die Ersatzführungen für die anderen Formate bleiben im Regal. Die entscheidende Frage ist, wie lange ein Zuschnitt läuft, bevor die nächste Größe erscheint. Lange Batches begünstigen einen dedizierten Standardrahmen; Einzelgrößen im Minutenabstand begünstigen die Architektur für variable Größen; alles dazwischen sollte gegen die erfasste Formatwechselzeit bewertet werden, nicht gegen eine Prospektgeschwindigkeit.
Verschleißteile und was der Plan überwachen sollte
Die gelisteten Verschleißteile bestimmen die tatsächliche Verfügbarkeit stärker als der Hauptmotor, und sie sind vor Ort billig vorzuhalten, aber teuer, wenn nach einem Stopp auf sie gewartet werden muss. Saugnäpfe halten an staubigem Bogen 6–12 Monate; ein verschlissener Napf öffnet falsch oder lässt Zuschnitte fallen. Rolle und Messer des Bandkopfes halten 12–24 Monate, bevor das Band nicht mehr sauber geschnitten oder eingebettet wird. Faltarmlager laufen 12–24 Monate; verschlissene Lager zeigen sich als schiefe Kartons. Klebstoffdüsen brauchen eine Prüfung und Reinigung im Abstand von 6–12 Monaten, und eine verstopfte Düse verändert das Raupenbild, bevor der Verschluss ausfällt. Halten Sie den ersten Ersatzsatz ab der Inbetriebnahme vor Ort und setzen Sie die Abstände anhand des in den ersten Monaten beobachteten Verschleißes fest, statt allgemeine Zahlen anzuwenden.
Wo der Aufrichter in der kompletten Linie steht
Der am Boden verschlossene Karton läuft zur Befüllung, dann wird der Deckel von einem eigenen Kartonverschließer geschlossen; kleinere Kartons können durch eine Kartonverschließmaschine laufen. Befüllte und verschlossene Kartons gelangen auf Förderern zu Palettierern, und beladene Paletten können mit Umreifungsmaschinen gesichert werden. Eine schlüsselfertige Verpackungslinie taktet diese Stationen auf einen gemeinsamen Takt und eine gemeinsame Leistung. Die eigene Baureihe des Aufrichters, darunter der Standard-Aufrichter, der Schwerlast-Aufrichter, das mittelschnelle Modell, der Schmelzklebstoff-Aufrichter und die Nagel-Bodenverschlussmaschine, ist auf der Produktübersicht aufgeführt.
Konformität und Schutzeinrichtungen werden zusammen mit dem Zyklus festgelegt: verriegelte Schutzeinrichtungen, Verbrennungsschutz an Klebstoffrahmen und die CE-bezogenen Anforderungen, die der Leitfaden Sicherheit und CE-Schutz am Kartonaufrichter behandelt. Für die Einkaufsseite werden Preisspannen der Maschine, Vergleiche der Verbrauchsmaterialien und Amortisation im Überblick Kosten und TCO des automatischen Kartonaufrichters durchgearbeitet. Die neue Klebstoffmaschine von SunAura beschreibt die Notiz zur Markteinführung des Schmelzklebstoff-Aufrichters.
Um einen Rahmen auf Ihre eigenen Zuschnitte auszulegen, schicken Sie kleinstes und größtes Kartonmaß, Bogenqualität, Dauerleistung und Schichtbetrieb, die Zahl der Formate und die Arbeitsumgebung über den Kontakt. Dokumente und Konformitätserklärungen installierter Maschinen sind im Bereich Zertifizierungen und Patente aufgeführt, und Hintergrund zum Hersteller steht auf der Seite Über uns.
