Warum Sicherheit in der Spezifikationsphase beginnt
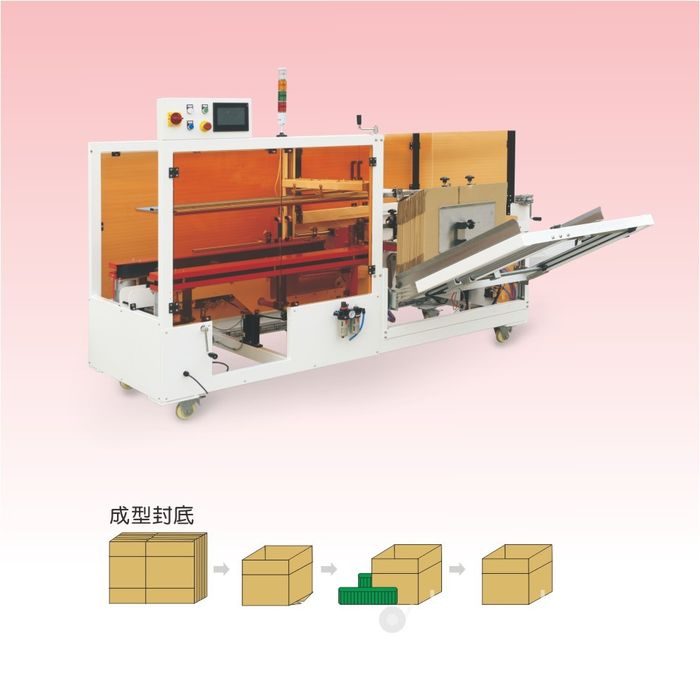
Ein automatischer Kartonaufrichter vereint Zuschnittmagazin, Vakuum-Abnahme, Stempel-Aufrichtung, Klappenfalter und Verschlussstation in einem bewegten Rahmen. Der Großteil seines Zyklus liegt hinter Schutzeinrichtungen, doch die Gefahren sind real: Quetschstellen dort, wo Klappen falten, Einklemmstellen im Aufrichtbereich, bewegte Bänder und Zylinder, Druckluftkreise und an Klebstoffausführungen ein Schmelzsystem, das Klebstoff bei 160–180 °C führt. Eine ruhig und gekapselt wirkende Maschine kann einen Bediener dennoch einer Handverletzung aussetzen, wenn eine Schutzeinrichtung fehlt, eine Verriegelung umgangen ist oder die Rüstprozedur jemanden in eine bewegte Station greifen lässt.
Die Sicherheit an einem Aufrichter entscheidet sich vor dem Kauf. Das Schutz-Paket, die Verriegelungslogik, das Not-Aus-Layout, die Dokumente und die Bediener-Schulung, die mit der Maschine eintreffen, sind eine Spezifikationswahl, nicht etwas, das sich nach der Aufstellung billig ergänzen lässt. Dieser Leitfaden kartiert die Gefahrenzonen an einem typischen Aufrichter, stellt die in der EU geltenden Normen und Referenzpunkte für andere Märkte vor und listet, was in Angebot, technischer Datei und Betriebshandbuch stehen sollte. Er richtet sich an Beschaffungs-, Anlagenbau- und Wartungsteams, die einen Kartonaufrichter für eine Verpackungslinie bewerten; er ersetzt keine maschinenspezifische Risikobeurteilung nach den Regeln des Zielmarkts.
Gefahrenzonen an einem Kartonaufrichter
Ein Gang der Maschine von der Zuschnittzufuhr bis zum Auslauf zeigt, wo Kontakt entstehen kann. Jede Zone trägt eine andere Gefahr und eine andere Schutz-Antwort.
| Zone | Was sich bewegt | Gefährdung | Hauptmaßnahme |
|---|---|---|---|
| Magazin und Zufuhr | Stapel flacher Zuschnitte, Hubplattform, Zufuhrführungen | Hand oder Finger zwischen Zuschnittkanten und Rahmen; herausgeschleuderter Zuschnitt bei Trennversagen | Abgeschirmte Zufuhröffnung, Zuschnitt-Rückhalt, Trennhilfen, Zugangs-Verriegelung |
| Vakuum-Abnahmestation | Saugnapf, Abnahmearm, Vakuumerzeuger oder Pumpe | Armbewegung, Napfzug, Unterdruck-Abschaltung, Luftleitungs-Gefahr | Gekapselter Bereich, Vakuum-Überwachung, kontrollierter Stopp bei Abnahmefehler |
| Stempel und Aufrichtbereich | Formstempel, Seitenbänder, Ausrichtrahmen | Quetschen und Einklemmen beim Öffnen zum Schlauch; bewegte Bänder | Feste Schutzeinrichtungen über dem Formrahmen; verriegelte vordere Zugangsklappe |
| Klappenfaltbereich | Faltpflüge, Faltklingen, Andruckarme | Quetschstellen an inneren und äußeren Klappen; federbelastete Falt-Rückstellung | Abgeschirmter Faltbereich; Takt und Druck in der Inbetriebnahme geprüft |
| Verschlussstation | Bandköpfe, Prallplatte, Schmelzgerät, Schläuche, Düsen oder Nagel-Verschluss | Bandkopf-Kontakt; Verbrennungen durch heißen Klebstoff; Düsentropfen; Nagelzufuhr | Stations-Schutz, Heißflächen-Kennzeichen, Düsen-Schutz, eigene Steuerung je Verschlussart |
| Auslaufband | Abfuhrband, Übergabe an Kartonverschließer oder Packer | Hand in den Förderereinzug gezogen; nachlaufender Karton-Kontakt | Förderer-Schutz, Einzug-Abdeckungen, von der Auslaufseite erreichbarer Not-Aus |
Sekundäre Gefahren ziehen sich über die ganze Maschine. Druckluft bei 0,5–0,7 MPa kann einen losen Schlauch peitschen lassen oder Bruchstücke blasen; pneumatische Abluft kann Ölnebel oder Bogenstaub tragen. Der Lärm von Zylindern, Bändern und der Vakuumpumpe liegt oft im Bereich 75–85 dB(A), was in älteren Werken Gehörschutz verlangt. Wellpappe gibt Fasern und Staub ab, die sich auf Schutzeinrichtungen, Bändern und Elektroteilen sammeln, und feuchte oder gekräuselte Zuschnitte erhöhen Abnahmefehler, die Bediener verleiten, während des Zyklus hineinzugreifen.
Rechtsrahmen und Normen
Für Maschinen, die auf dem EU-Markt in Verkehr gebracht werden, ist die Grundlage die Maschinenrichtlinie 2006/42/EG. Sie legt die grundlegenden Gesundheits- und Sicherheitsanforderungen fest, die die Maschine erfüllen muss, und verlangt vom Hersteller, eine technische Datei zusammenzustellen, eine Risikobeurteilung durchzuführen, eine EU-Konformitätserklärung auszustellen und vor dem Verkauf die CE-Kennzeichnung anzubringen. Die Richtlinie deckt Schutzeinrichtungen, Steuerung, Not-Aus, Werkstoffe, Geräusch, Anweisungen und die Information des Bedieners ab. Ein in die EU exportierender Lieferant sollte die Erklärung und die stützende Datei vorzeigen können; ein Käufer sollte sie vor der Abnahme anfordern.
Harmonisierte und Referenz-Normen liefern die ingenieurtechnische Detailarbeit hinter der Richtlinie. Der für Verpackungsmaschinen übliche Satz umfasst die folgenden. Das sind Referenzpunkte für die Risikobeurteilung, keine Checkliste, die professionelle Sicherheitskonstruktion ersetzt.
- EN ISO 12100 — Sicherheit von Maschinen: Allgemeine Gestaltungsleitsätze, Risikobeurteilung und Risikominderung. Sie definiert die Abfolge der Gefahrenidentifikation und Risikominderung, der das Maschinendesign folgen sollte.
- EN ISO 13849-1 — Sicherheitsbezogene Teile von Steuerungen: Auslegung von Sicherheitskreisen und Performance Levels. IEC 62061 deckt dasselbe Feld für elektrische Steuerungen mit SIL-Einstufungen ab. Verriegelungen, Lichtgitter und Not-Aus-Kreise werden dagegen bewertet.
- EN 60204-1 — Elektrische Ausrüstung von Maschinen: Versorgungs-Trennschalter, Steuerung, Schutz, Kennzeichnung und die IP-Schutzart der Kapselungen im Maschinenumfeld.
- EN ISO 14120 — Trennende Schutzeinrichtungen: Allgemeine Anforderungen an Gestaltung und Bau fester und beweglicher Schutzeinrichtungen, einschließlich Werkstoffe und Öffnungsmaße.
- EN ISO 14119 — Mit Schutzeinrichtungen verbundene Verriegelungseinrichtungen: Leitsätze zu Auswahl, Anbau und Funktion, einschließlich Umgehungsschutz.
- EN 61496 — Berührungslos wirkende Schutzeinrichtungen wie Lichtgitter, eingesetzt wo eine feste Schutzeinrichtung den Zugang zur Zu- oder Abfuhr blockieren würde.
- EN ISO 13850 — Not-Aus: Gestaltungsleitsätze und das Layout der Stopp-Funktionen und Stellteile.
Außerhalb der EU differiert der Referenzrahmen. In den Vereinigten Staaten legt OSHA 29 CFR 1910.212 die allgemeine Anforderung an Maschinen-Schutzeinrichtungen fest, 1910.219 deckt den Schutz mechanischer Kraftübertragung ab, und die Förderer-Sicherheit folgt ANSI B20.1. Käufer, die Werke in diesen Märkten beliefern, sollten bestätigen, welche OSHA- und ANSI-Bestimmungen gelten und ob das Schutz-Paket des Lieferanten sie erfüllt. In jedem Markt liegt die rechtliche Verantwortung für die Konformität bei der Seite, die die Maschine dort in Verkehr bringt, deshalb sollten Risikobeurteilung und Dokumente lokal geprüft werden, statt allein aus einem CE-Zeichen abgeleitet.
Schutz-Gestaltung: feste Schutzeinrichtungen, Verriegelungen und Zugang
Die Schutzeinrichtungen an einem Aufrichter fallen in drei praktische Typen. Feste Schutzeinrichtungen decken Zonen ab, die nicht regelmäßig geöffnet werden müssen: Ober- und Seitenflächen des Formrahmens, Bandläufe und die Rückseite der Maschine. Bewegliche Schutzeinrichtungen sind Klappen oder Schiebeelemente, die zur Reinigung, Stau-Räumung und Wartung öffnen; diese tragen Verriegelungseinrichtungen, die die gefährliche Bewegung beim Öffnen stoppen. Berührungslos wirkende Einrichtungen wie Lichtgitter schützen Öffnungen, an denen eine feste Tür den Routinezugang ausbremsen würde, etwa die Zu- oder Abfuhrseite.
Die Schutz-Gestaltung sollte der Hierarchie nach EN ISO 14120 folgen: Schutzeinrichtungen müssen fest angebracht, nicht leicht zu umgehen, aus einem das Maschinenumfeld aushaltenden Werkstoff und so angeordnet sein, dass die Öffnung keine Quetsch- oder Einklemmstelle erreichen kann. Bernsteinfarbene oder klare Polycarbonat-Flächen lassen Bediener den Zyklus sehen, ohne eine Schutzeinrichtung zu öffnen. Schutzeinrichtungen sollten keine neuen Fallen erzeugen, und Befestigungen sollten nicht ohne Werkzeug von Hand lösbar sein, wo zufälliges Entfernen ein Risiko ist. Jede während der Wartung entfernte Schutzeinrichtung muss ersetzt werden, bevor die Maschine zurück in Produktion geht; das Betriebshandbuch sollte dies als stehende Regel benennen.
Verriegelte Schutzeinrichtungen regelt EN ISO 14119. Die Verriegelung sollte die gefährliche Bewegung beim Öffnen stoppen, und die Maschine sollte nicht wieder anlaufen, bis die Schutzeinrichtung geschlossen ist und die Rückstellung über ein bewusstes Stellteil ausgelöst wird. Ein Umgehungs- oder Überbrückungsschalter sollte schlüsselgeführt oder sonst auf autorisierte Rüst- und Service-Nutzung beschränkt sein, und seine Nutzung sollte protokolliert oder am HMI sichtbar sein. Die Verriegelungsschalter selbst sollten so angebaut sein, dass sie nicht durch Verkeilen des Betätigers oder Zukleben des Schalters umgangen werden können; magnetisch codierte und getrennte Betätiger-Konstruktionen reduzieren Manipulation gegenüber einfachen mechanischen Schaltern.
Sicherheits-Steuerung: Stopps, Rückstellungen und Rüstmodus
Das Steuerungssystem trägt die Sicherheitsfunktionen, die Schutzeinrichtungen nicht allein abdecken. Das Not-Aus-Layout folgt EN ISO 13850: rote Pilz-Drucktaster auf gelbem Grund, erreichbar von der Bedienposition und von beiden Seiten der Maschine, in einen Sicherheitskreis verdrahtet, der gefährliche Bewegung wegnimmt, ohne eine neue Gefahr zu erzeugen. Die Stopp-Funktion sollte nicht allein auf einem SPS-Softwarebefehl beruhen; Sicherheitsrelais oder ein Sicherheitscontroller überwachen den Kreis nach EN ISO 13849-1 oder IEC 62061.
Nach einem Stopp durch Verriegelung, Stau oder Störung muss das Wiederanlaufen eine bewusste Handlung am HMI oder an einem eigenen Rückstell-Taster sein, kein automatisches Fortsetzen. Die Rückstellung sollte erst möglich sein, wenn die Ursache des Stopps beseitigt und die Schutzeinrichtung geschlossen ist. Rüst- und Formatwechsel-Arbeiten sollten einen Tippbetrieb bei reduzierter Geschwindigkeit nutzen, bei dem der Bediener die Bewegung sofort stoppen kann; eine Zweihandsteuerung kann dort vorgegeben werden, wo eine Hand während der Einstellung nahe einer Gefahr bleiben muss. Das HMI sollte aktive Verriegelungen, Störhistorie und Vakuum- oder Druckstatus anzeigen, damit ein Bediener einen Stopp ohne Öffnen einer Schutzeinrichtung diagnostiziert.
Lichtgitter an der Zu- oder Abfuhrseite brauchen eine festgelegte Muting-Strategie, wenn Kartons hindurchlaufen; Muting-Sensoren sollten so angeordnet sein, dass das Gitter nicht für eine neben einem Karton eintretende Hand ausblendet. Freiflächen um die Maschine sollten den nach der Schutz-Norm gesetzten Mindestabstand wahren, und Warnzeichen sollten die Eingreif-Zonen markieren, auch wenn eine Schutzeinrichtung geschlossen ist.
Schmelzklebstoff und Verbrennungsrisiko
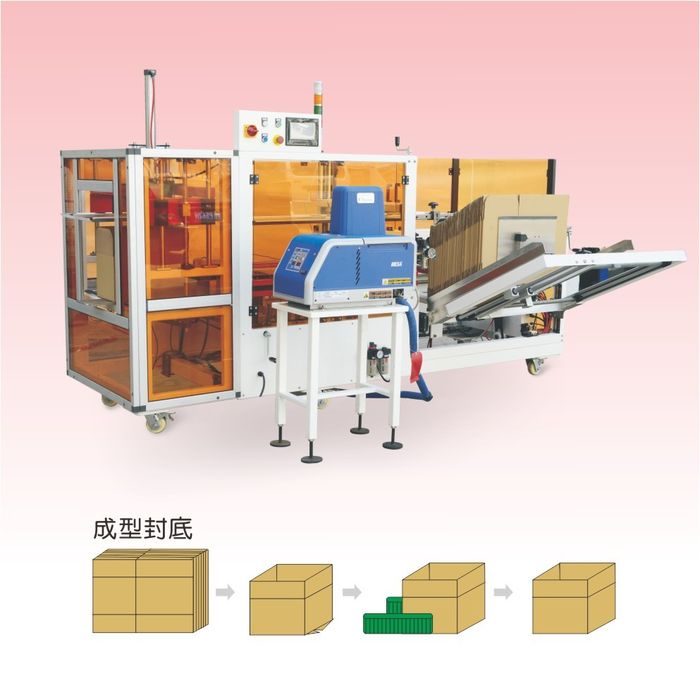
Schmelzsysteme heizen thermoplastischen Klebstoff auf etwa 160–180 °C, bevor er über Schläuche und Düsen zu den Bodenklappen läuft. Bei dieser Temperatur verursacht Hautkontakt sofort Verbrennungen, und Tropfen oder Fäden können auf Hände, Kleidung oder nahe Flächen landen. Die Gefahr sitzt an vier Stellen: Schmelzgerät-Tank und Fass, die beheizten Schläuche, die Düsen und der Raupen-Auftragspunkt sowie angesammelter Klebstoff an Schutzeinrichtungen oder Rahmen.
Maschinen-seitige Maßnahmen sollten gedämmte Abdeckungen über Heißflächen, Schutz um den Düsenbereich, tropfhemmende Düsenform und sichtbare Hochtemperatur-Kennzeichen an Schmelzgerät und Schlauchwegen einschließen. Die Schlauchführung sollte Quetschen, Abrieb und Fußverkehr vermeiden, und Verschraubungen sollten in der planmäßigen Wartung auf Lecks geprüft werden. Das Sicherheitsdatenblatt des Klebstofflieferanten sollte vor Ort liegen, zusammen mit der Erste-Hilfe-Prozedur für Heißklebstoff-Verbrennungen: Kühlen Sie die Stelle mit fließendem Wasser, ziehen Sie Klebstoff nicht von der Haut ab, und suchen Sie bei schweren Verbrennungen ärztliche Hilfe. Bediener, die nahe dem Schmelzgerät arbeiten, sollten hitzefeste Handschuhe und Augenschutz tragen; weite Ärmel und Schmuck sollten von den Düsen fernbleiben.
Während Abschaltung und Reinigung ist eine festgelegte Entlastungs- und Abkühlfolge wichtig: Vor Arbeiten an Schlauch oder Düse sollte Druck abgebaut werden, und niemand sollte ein heißes System öffnen. Dämpfe aus erwärmtem Klebstoff sollten gegen die Lieferanten-Daten geprüft werden; wo die Lüftung schwach ist, verhindert eine lokale Absaugung über dem Düsenbereich, dass sich Klebstoff-Dämpfe und Bogenstaub in der Atemzone sammeln. Klebstoff-Ansatz an Schutzeinrichtungen, Bändern und Sensoren sollte im Wartungsplan geräumt werden, damit er nicht zum Brand- oder Stau-Risiko wird.
Lärm, Luftversorgung und herausgeschleuderte Zuschnitte
Druckluft treibt die Zylinder für Abnahme, Faltung und Andruck, und eine lecke oder lose Luftleitung kann unter Druck peitschen. Die Maschine sollte eine trennbare Luftversorgung mit abschließbarem Ventil, Filter und Regler haben, und Schläuche sollten gesichert sein, damit Bewegung nicht an Rahmenkanten reibt. Abluft-Öffnungen sollten weg von Bedienpositionen und von Bereichen zeigen, in denen Bogenstaub sammelt. Die Luftdruck-Anforderung, typisch um 0,5–0,7 MPa, sollte im Handbuch stehen, damit eine unterdimensionierte oder verunreinigte Versorgung keinen unregelmäßigen Zyklus verursacht.
Der Lärm an einem Aufrichter kommt von taktenden Zylindern, der Vakuumpumpe oder dem Erzeuger, Bändern und der Zuschnitt-Trennung. Wo der gemessene Wert die lokale Expositions-Schwelle überschreitet, ist Gehörschutz nötig, und die Maschine sollte auf Lärm-Minderung an der Quelle geprüft werden: gedämpfte Abluft, gedämpfte Schutzeinrichtungen und isolierte Pumpenhalterung. Herausgeschleuderte Zuschnitte oder Doppelabnahmen können Kartonstücke aus dem Zufuhrbereich fliegen lassen; Zuschnitt-Rückhalt, Trennbürsten oder Luftmesser und eine abgeschirmte Zufuhröffnung senken dieses Risiko, und Bediener sollten während des Takts von der Zufuhrseite abstehen.
Lebensmitteltaugliche Wellpappe, Band und Klebstoff
Wenn das verpackte Produkt Lebensmittel, Getränk, Pharmazeutikum oder ein Konsumgut ist, das die Außenseite des Kartons berühren kann, fallen die Verpackungsmaterialien selbst unter Lebensmittelkontakt-Regeln, obwohl der Karton außerhalb der Primärverpackung sitzt. Wellpappe, Verschlussband, Schmelzklebstoff und jede bedruckte Beschichtung sollten für den vorgesehenen Einsatz bewertet werden, und der Lieferant sollte bei Bedarf Konformitäts-Aussagen oder Lebensmittelkontakt-Erklärungen liefern.
- EU-Rahmen: Die Verordnung (EG) Nr. 1935/2004 deckt Materialien und Gegenstände ab, die mit Lebensmitteln in Kontakt kommen sollen, einschließlich Papier- und Bogen-Komponenten; für bestimmte Materialien gelten spezifische Maßnahmen und Migrationsgrenzwerte. Bestätigen Sie, ob Bogen und Klebstoff die auf das Produkt anwendbaren Maßnahmen erfüllen.
- US-Rahmen: FDA-Regeln zu Lebensmittelkontakt-Substanzen unter 21 CFR regeln Klebstoffe, Beschichtungen und Papier-Komponenten, die Lebensmittel berühren können; prüfen Sie den Inhaltsstoff-Status und jede für die vorgesehene Verpackung nötige Freigabe.
- Papier und Bogen: Recycling-Faser-Typen können je nach Lebensmittel und der Barriere zwischen Packung und Karton Einschränkungen tragen; bestätigen Sie Bogen-Zusammensetzung, Stärke- oder Klebstoffgehalt und ob Staub oder Faserabrieb auf Produkt- oder Verpackungsflächen übergehen könnten.
- Klebstoffe und Band: Schmelzklebstoff-Formulierungen, Haftklebeband und jeder Band-Haftvermittler sollten zum Lebensmittelkontakt-Status der Linie passen; Klebstoff-Rückstände, Fäden und Düsentropfen sollten gereinigt werden, damit sie nicht Produkt oder fertige Verpackung berühren.
Die hygienische Gestaltung folgt derselben Logik wie die Schutzeinrichtungen: Flächen sollten reinigbar sein, Feuchtigkeit sollte sich nicht in toten Ecken sammeln, und Kapselungen sollten dort Waschraum aushalten, wo das Werk regelmäßig gespült wird. Die IP-Schutzart nach EN 60204-1 sollte zur Waschhäufigkeit passen; eine Maschine im trockenen Lager braucht weniger Korrosionsschutz als eine im nassen Lebensmittelwerk. Bogenstaub und Fasern sollten im Wartungsplan aus Elektro-Kapselungen, Bandläufen und Schutzeinrichtungen abgesaugt oder gewischt werden, da Ansatz sowohl Reinigbarkeit als auch Brandrisiko berührt.
Dokumente, Schulung und laufende Prüfung
Eine konforme Maschine wird von einem Dokumentensatz gestützt, den der Käufer tatsächlich nutzen kann. Für EU-Lieferungen umfasst die technische Datei hinter der CE-Erklärung die Risikobeurteilung, den gesamten Maschinenaufbau, die Beschreibung der Steuerkreise, Schutz-Zeichnungen, angewandte Normen und Prüfergebnisse. Das gelieferte Betriebshandbuch sollte vorgesehenen Einsatz, Gefahren und Restrisiken, Aufstellung, Elektro- und Druckluftanschluss, Formatwechsel, Störreaktion, planmäßige Wartung, Austausch von Verschleißteilen und den Schmierplan abdecken. Schalt- und Pneumatikpläne sollten das Handbuch begleiten, zusammen mit einer Ersatzteilliste und der Bezugsquelle der Verschleißteile.
Die Bediener-Schulung sollte Steuerungs-Layout, sichere Zuschnittladung, Bedeutung der Verriegelung, Not-Aus-Reaktion, Stau-Räum-Prozedur, PSA-Anforderungen und die Regel abdecken, dass Schutzeinrichtungen während der Produktion geschlossen bleiben. Das Wartungspersonal braucht Lockout/Tagout-Prozeduren für Service-Arbeiten: Elektro- und Druckluftversorgung trennen, bevor Klappen geöffnet oder in Stationen gegriffen wird. Ein regelmäßiger Prüfplan sollte Schutz-Befestigungen, Verriegelungs-Funktion, Not-Aus-Kreis, Schlauch- und Düsenzustand, Band- und Napfverschleiß und den Bestand der Warnzeichen kontrollieren. Führen Sie ein Protokoll über Störungen, Eingriffe und Ersetzungen, damit wiederkehrende Stopps gegen die Risikobeurteilung geprüft werden.
Durchgerechneter Risikobeurteilungs-Durchgang
Um zu zeigen, wie die Normen in der Praxis greifen, nehmen Sie ein übliches Aufrichter-Szenario: einen Bediener, der vor einer mittelschnellen Bandmaschine Zuschnitte lädt und den Zyklus beobachtet. Die Gefahrenidentifikation listet die möglichen Kontakte: Finger zwischen Zuschnittkanten an der Zufuhr, Hand in den Formrahmen während eines Staus, Kontakt mit dem Bandkopf und ein loser Gegenstand, der zum Abfuhrband gezogen wird. Für jeden wird das Risiko nach Schwere und Exposition eingestuft und dann in der Standardfolge gemindert: zuerst die Gefahr beseitigen, dann Schutzeinrichtungen und Steuerung anwenden, dann Information und Schulung ergänzen.
An der Zufuhröffnung ist Beseitigung nicht möglich, weil Zuschnitte in die Maschine müssen, also wechselt die Gestaltung zur Schutzeinrichtung: eine begrenzte Zufuhröffnung, so dimensioniert, dass eine Hand die Quetschstelle nicht erreichen kann, ein Zuschnitt-Rückhalt und Trennbürsten oder Luftmesser. Eine verriegelte Klappe deckt den hinteren Zugang zum Aufrichtbereich. Für die Stau-Räumung definiert das Handbuch Stopp, Trennung und Lockout, bevor eine Hand in den Rahmen greift, und ein Tippbetrieb lässt den Bediener einen Probezuschnitt ohne dauerhaften Takt zuführen. Restrisiken, die nach diesen Maßnahmen bleiben, etwa das Stehen nahe der Zufuhrseite beim Trennen, sind im Handbuch als Anweisungen für den Bediener erfasst. Derselbe Durchgang sollte für die Klebstoffausführung wiederholt werden, wo Schmelzdüse und Schmelzgerät eine Verbrennungsfolge ergänzen, die die Schwere-Einstufung jeder Eingreif-Gefahr verändert.
Zwei Prüfungen folgen der Risikobeurteilung in den täglichen Betrieb. Erstens sollten jede im Angebot gelistete Schutzeinrichtung und Verriegelung an der gelieferten Maschine vorhanden sein, und jede Sicherheitseinrichtung in der Inbetriebnahme getestet werden: Öffnen Sie jede Klappe und bestätigen den Stopp, lösen Sie das Lichtgitter aus und bestätigen die Unterbrechung, drücken Sie jeden Not-Aus und prüfen, dass der Kreis abfällt, um dann erst über das Rückstellteil neu zu starten. Zweitens sollte die Standort-Risikoprüfung Kombinationen bedenken, die der Lieferant nicht kennen konnte: Verkehr an der Linie, vorbeigehende Besucher, Wartungszugang von oben und Schnittstellen zu Nachbar-Geräten. Diese lokalen Bedingungen können selbst dann zusätzliche Barrieren, Bodenmarkierungen oder Zeichen verlangen, wenn die Maschine selbst ihrer Auslegungsnorm entspricht.
Restrisiken und sichere Arbeitspositionen
Keine Schutzeinrichtung räumt jedes Risiko weg, und das Handbuch sollte die Restrisiken klar benennen. An einem Aufrichter sind das typisch das Abstehen von der Zufuhröffnung während des Takts, die Pflicht, vor Service Energie zu trennen, die nahe dem Klebstoffsystem erwartete PSA und die Anweisung, nicht um Schutzeinrichtungen herum zu greifen, um ein langsam laufendes Band oder eine falsch gefaltete Klappe zu räumen. Bediener sollten dort positioniert sein, wo sie HMI und Aufrichtstation beobachten können, ohne sich in eine Gefahr zu lehnen, und Routineaufgaben wie das Nachfüllen von Zuschnitten oder Band sollten um einen stabilen Stand und wo möglich zweihändigen Zugang herum entworfen sein. Eine jährliche Auffrischung der Sicherheitsunterweisung und eine geprobte Not-Aus-Reaktion halten die Regeln präsent, auch wenn das Personal zwischen den Stationen wechselt oder neue Bediener eingearbeitet werden.
Die Ordnung am Arbeitsplatz speist ebenfalls in die Sicherheit. Bogenreste, Klebstoff-Fäden und Bandenden sammeln sich um Zu- und Abfuhr; sie sind Rutsch- und Stolpergefahren und können in Bänder oder Sensoren gezogen werden. Ein freier Bereich um die Maschine, getaktete Reinigung und ein festgelegter Abfallbehälter halten die Arbeitszone nutzbar und senken die Versuchung, in eine laufende Station zu greifen, um einen kleinen Stau zu lösen. Schutzeinrichtungen sollten gewischt werden, damit bernsteinfarbene Flächen durchsichtig genug bleiben, um den Zyklus visuell zu prüfen, und Kennzeichen sollten ersetzt werden, wenn sie verblassen oder ablösen, damit Warnungen lesbar bleiben.
Übliche Konformitäts-Lücken an Verpackungsmaschinen
| Lücke | Warum sie scheitert | Was im Angebot zu prüfen ist |
|---|---|---|
| Zur Bequemlichkeit zugeklebte oder offengebundene Schutzeinrichtungen | Nimmt die physikalische Barriere zwischen Bediener und Quetschstellen; hebt die ins Design gebaute Risikominderung auf | Verriegelungs-Design, manipulationssichere Schalterhalterung, Handbuch-Regel zum Ersetzen nach Service |
| Bei der Fehlersuche umgangene oder kurzgeschlossene Verriegelung | Sicherheitskreis deaktiviert; Maschine läuft bei offenem Zugang wieder an, der schwerste Steuerungs-Ausfall | Schlüsselgeführte Umgehung, protokollierte Überbrückung, Sicherheitskreis-Überwachung nach 13849-1 |
| Fehlende oder schlecht platzierte Not-Aus | Der Bediener kann die Bewegung von der Arbeitsposition nicht schnell stoppen; Stopp über keinen Sicherheitskreis | Stopp-Layout nach 13850, Sicherheitsrelais oder Controller, Erreichbarkeit von beiden Seiten |
| Ungekennzeichnete oder ungeschützte Heißflächen | Schmelzgerät, Schläuche und Düsen erreichen Verbrennungstemperatur; Tropfkontakt verursacht Verletzung | Gedämmte Abdeckungen, Düsen-Schutz, Temperatur-Kennzeichen, Entlastungs-Prozedur, SDS vor Ort |
| Keine Risikobeurteilung oder Erklärung geliefert | Kein Beleg, dass die grundlegenden Anforderungen behandelt wurden; Konformität nach Lieferung nicht prüfbar | Zusammenfassung der technischen Datei, Konformitätserklärung, Normenliste, Handbuch und Pläne |
| Waschraum-Bau nicht spezifiziert | Kapselungen und Werkstoffe korrodieren in nassen Lebensmittel- oder Chemie-Umgebungen; Staub und Feuchtigkeit sammeln | IP-Schutzart nach 60204-1, Edelstahl- oder geschützte Ausführung, reinigbares Flächen-Design |
| Lebensmittelkontakt-Materialien ohne Belege | Bogen, Band oder Klebstoff passen vielleicht nicht zur Lebensmittel- oder Pharma-Verpackung; Migration und Konformität ungeprüft | Lebensmittelkontakt-Aussagen, Klebstoff- und Bogen-Erklärungen abgestimmt auf Produkt und Markt |
Sicherheits-Checkliste vor dem Kauf
- Zielmarkt bestätigt: EU-Maschinen-Erklärung, OSHA/ANSI-Referenzen oder lokale Regeln, die für das Werk gelten.
- Gefahrenzonen gegen das Maschinenlayout kartiert: Magazin, Abnahme, Aufrichtung, Faltung, Verschluss und Abfuhr.
- Schutz-Paket gelistet: feste Schutzeinrichtungen, verriegelte bewegliche, Lichtgitter oder andere Schutzeinrichtungen.
- Sicherheitskreis beschrieben: Sicherheitscontroller oder Relais, Performance Level oder SIL, Not-Aus- und Verriegelungs-Verdrahtung.
- Wiederanlauf- und Rückstell-Verhalten festgelegt: bewusste Rückstellung am HMI, kein automatisches Fortsetzen, Tippbetrieb zum Rüsten.
- Schmelzklebstoff-Maßnahmen behandelt: Dämmung, Düsen-Schutz, Kennzeichen, Entlastungsfolge, PSA, SDS und bei Bedarf Dampf-Absaugung.
- Lebensmittelkontakt-Materialien für das Produkt geprüft: Bogen, Band, Klebstoff, bedruckte Beschichtungen und Erklärungen.
- Dokumente angefordert: Risikobeurteilung, Erklärung, Handbuch, Pläne, Ersatzliste, Schulungsplan.
- Prüf- und Wartungsplan für Schutzeinrichtungen, Verriegelungen, Not-Aus, Näpfe, Bänder und Klebstoffsystem enthalten.
- Standortvorbereitung bestätigt: Trennschalter, Luftversorgung, Stellfläche und Zugangspositionen vor der Aufstellung.
Wie Sicherheit in die breitere Linie passt
Die Produktübersicht deckt die in diesem Leitfaden referenzierten Standard- und mittelschnellen Ausführungen ab. Der Aufrichter arbeitet nicht allein. Er übergibt aufgerichtete Kartons an eine Beladung und dann an einen Kartonverschließer oder eine Kartonverschließmaschine, und der gemeinsame Förderer-Bereich trägt eigene Einzug-Schutz- und Stopp-Anforderungen. An einer integrierten Verpackungslinie verbinden sich Sicherheitskreise oft über Stationen, deshalb sollten Verriegelungen, Not-Aus und Rückstell-Logik des Aufrichters mit der Liniensteuerung kompatibel sein, nicht nachträglich verdrahtet. Förderer-Längen und Übergänge behandelt das Förderer-Programm, und Maschinenbau-Referenzen sowie Zertifikate sind im Bereich Zertifizierungen und Patente zusammengefasst.
Für die Mechanik hinter diesen Sicherheits-Steuerungen sehen Sie, wie der automatische Kartonaufrichter Abnahme, Aufrichtung, Klappenfaltung und Verschluss durchläuft, und vergleichen die drei Bodenverschlussarten im Vergleich Selbstverriegelung, Band und Klebstoff. Die markenseitige Geräteansicht steht in der Vorstellung des SunAura Schmelzklebstoff-Aufrichters, und Budget-Folgen arbeitet der Überblick Kosten und TCO durch. Wenn die Maschine läuft, deckt der Leitfaden Fehlerbehebung und Formatwechsel Fehlerdiagnose und die Wartungsintervalle ab, die Schutzeinrichtungen funktionsfähig halten. Fragen zu bestimmten Schutzeinrichtungen oder Dokumenten können über den Kontakt mit Zielmarkt und Produkttyp laufen.
