Woher die Stillstandszeit am Kartonaufrichter kommt
Ein Kartonaufrichter verbraucht seinen Zyklus damit, einen flachen Zuschnitt aus dem Magazin zu ziehen, ihn zu einem Schlauch zu öffnen, die Bodenklappen zu falten und den Boden zu verschließen, bevor er den Karton zur Beladung schiebt. Jede dieser Bewegungen hat ein Verschleißteil oder eine Einstellung, die ausfallen kann: ein Saugnapf reißt, ein Vakuumfilter verstopft, eine Faltfeder erschlafft, eine Klebstoffdüse verklebt oder eine Führung wandert aus der Ausrichtung. Die meisten Stillstände sind keine rätselhaften Brüche; sie wiederholen eine kleine Zahl von Fehlern, die jedes Mal gleich sichtbar werden, und sie werden gelöst, indem die wahrscheinliche Ursache der Reihe nach geprüft wird, nicht indem nach dem ersten Verschleißteil in der Ersatzkiste gegriffen wird.
Dieser Leitfaden teilt die Wartung in drei Teile: eine Fehlerdiagnose-Tabelle zu den Symptomen, die Bediener und Linienpersonal tatsächlich melden, eine schrittweise Prozedur zum Formatwechsel mit realistischen Zeitspannen und einen vorbeugenden Wartungsplan nach Intervall. Er geht von einem automatischen Standard-Inline-Aufrichter aus, der RSC- oder regulär geschlitzte Zuschnitte fährt; Schmelz-, Band- und selbstverriegelnde Ausführungen werden dort behandelt, wo sich ihre Verschlussfehler unterscheiden. Für die Maschinenarchitektur hinter diesen Prüfungen stellt der Leitfaden zur Funktionsweise eines automatischen Kartonaufrichters Abnahme, Stempel-Aufrichtung, Klappenfaltung und Verschluss im Detail vor.
Wie ein Fehler an der Linie zu lesen ist
Bevor eine Klappe geöffnet wird, halten Sie fest, was die Maschine sagt. Notieren Sie den HMI-Fehlercode, welche Station stoppte, ob der Ausfall an jedem Zuschnitt oder nur an einigen wiederkehrt und ob eine bestimmte Kartongröße oder Bogenqualität ihn auslöst. Prüfen Sie zuerst die einfachsten Signale: Luftdruck am Regler, Vakuumpegel am Manometer oder HMI, Klebstofftemperatur an Klebstoffausführungen und ob während des Stopps eine Schutzeinrichtung oder Verriegelung öffnete. Ein Fehler, der erst nach einem Formatwechsel erscheint, verweist meist auf eine vom vorherigen Maß übernommene Einstellung; ein Fehler nach Wochen stabilen Laufs eher auf Verschleiß oder ein am Lebensende angelangtes Verbrauchsmaterial.
Für jeden Eingriff gelten klare Sicherheitsregeln. Stoppen Sie den Zyklus, trennen Sie elektrische und pneumatische Energie, bevor Sie in eine Station greifen, und umgehen Sie keine Verriegelung, um einen Stau zu räumen. An Klebstoffausführungen folgen Sie der Entlastungs- und Abkühlfolge, bevor Sie Schläuche oder Düsen berühren. Setzen Sie jede zur Wartung geöffnete Schutzeinrichtung wieder ein, bevor die Maschine zurück in Produktion geht, und halten Fehler sowie Behebung im Stillstandsprotokoll fest, damit wiederkehrende Stoppe prüfbar bleiben.
Abnahme- und Zufuhrfehler
| Symptom | Wahrscheinliche Ursache | Prüfen und beheben |
|---|---|---|
| Zuschnitt nicht abgenommen; Vakuum-Alarm löst aus | Rissiger oder verschlissener Saugnapf; Sitzfläche des Napfs verhärtet; Napf zum Zuschnitt falsch ausgerichtet | Prüfen Sie den Napf auf Risse, abgeflachte Lippe oder Falten; ersetzen Sie bei Verschleiß. Setzen Sie den Napf neu auf die Zuschnittfläche und bestätigen, dass Höhe und Winkel des Abnahmearms zur Magazinposition passen. |
| Vakuum trotz intakten Napfs schwach oder aussetzend | Verstopfter Vakuumfilter; leckender Schlauch oder Verschraubung; Verlust an Pumpe oder Erzeuger | Reinigen oder ersetzen Sie das Filterelement; prüfen Schläuche auf Risse und Verschraubungen auf Lecks; vergleichen das Pumpen-Ergebnis mit der Maschinenspezifikation. |
| Zuschnitt fällt auf halbem Weg zur Aufrichtstation ab | Magazinhub-Druck zu niedrig; Plattformfeder oder Lufthub schwach; Zufuhrführung klemmt den Stapel | Stellen Sie den Magazinhub-Druck auf die Vorgabe; prüfen Hubfeder oder Luftzylinder; räumen die Führungen, damit der Stapel frei steigt, ohne zu hängen. |
| Zwei oder mehr Zuschnitte zusammen abgenommen | Verschlissene Trennbürste; schwaches Luftmesser; Bogen dicker als die Zufuhr-Einstellung; Führungen zu weit | Setzen Sie die Trennbürste neu oder ersetzen sie; prüfen den Luftmesser-Fluss; vergleichen die Bogen-Dicke mit dem Maschinenbereich; verengen die Zufuhrführungen auf den Stapel. |
| Zuschnitt läuft beim Verlassen des Magazins schräg | Zuschnitt gekräuselt oder feucht; statische Ladung zwischen den Bögen; Zufuhrrollen oder Führungen ungleich | Konditionieren Sie den Bogen auf Werks-Luftfeuchte; prüfen an trockenem Bogen die statische Entladung; richten Zufuhrführungen und -rollen waagerecht aus, damit der Zuschnitt gerade eintritt. |
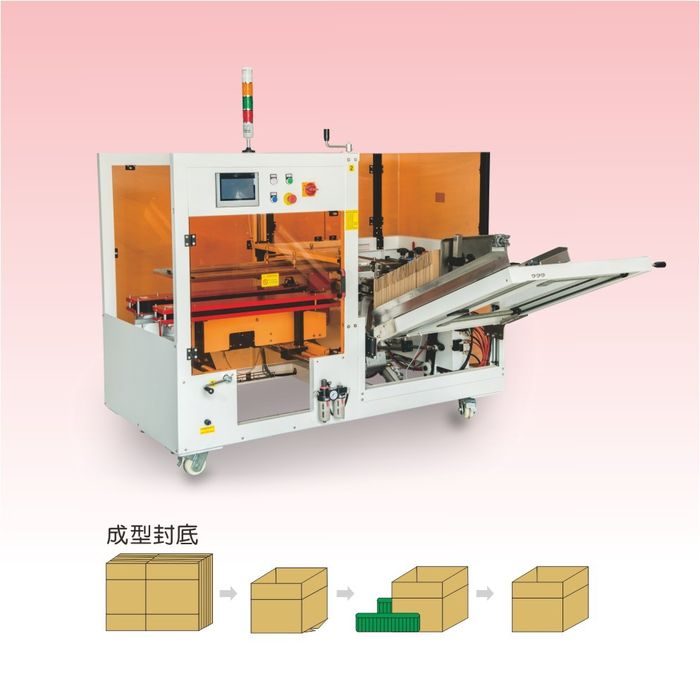
Saugnäpfe sind das erste Verschleißteil, das bei jedem Abnahmefehler zu prüfen ist. Ein äußerlich intakt wirkender Napf kann eine Lippenspalte haben, die unter Last Vakuum verliert, also ersetzen Sie Näpfe nach Zustand, statt auf einen totalen Abnahmefehler zu warten. Halten Sie einen passenden Satz vor Ort und notieren die Zykluszahl beim Ersatz, damit die Napf-Lebensdauer gegen die tatsächliche Beanspruchung der Maschine verfolgt werden kann.
Aufricht- und Rechtwinkligkeitsfehler
| Symptom | Wahrscheinliche Ursache | Prüfen und beheben |
|---|---|---|
| Karton kommt schräg oder unregelmäßig heraus | Ausrichtrahmen verstellt; Stempel-Taktung abweichend; Seitenbänder laufen zu einer Seite; Führungs-Lager verschlissen | Prüfen Sie die Rechtwinkligkeit mit einem Winkel oder Referenzkarton neu; stellen Rahmenposition und Stempel-Takt ein; zentrieren die Bandspur; prüfen Lager und ersetzen raue oder lose. |
| Karton staut im Aufrichtbereich | Klappenfalt-Takt falsch gesetzt; Führungsspiel zu eng; feuchter oder verzogener Bogen; Andruck zu hoch | Vergleichen Sie die Falter-Taktung mit dem Zyklus; öffnen das Führungsspiel auf die Zuschnitt-Dicke; prüfen Bogen-Feuchte und -Ebenheit; nehmen Andruck zurück, bis der Karton ohne Klemmen aufrichtet. |
| Innen- oder Außenklappe faltet nicht | Faltklingen-Takt verschoben; Faltfeder schwach oder gebrochen; Faltantrieb oder Sensor gestört | Richten Sie die Faltklingen-Taktung auf den Zuschnitt-Ansatz aus; ersetzen schwache Federn; testen den Antrieb und prüfen den Klappen-Sensor auf verschmutzte Linse oder lose Verbindung. |
| Karton dreht auf dem Abfuhrband | Bandspannung ungleich; Umlenkrolle verstellt; Abfuhrgeschwindigkeit nicht zur Aufricht-Leistung passend | Gleichen Sie die Bandspannung an; richten die Rollen aus; passen die Abfuhrgeschwindigkeit an die Stations-Leistung an, damit Kartons nicht bündeln oder schleifen. |
| Aufgerichteter Karton wölbt oder kollabiert an den Seiten | Bogenqualität unter der nötigen Steifigkeit; Größenbereich an der Maschinen-Grenze; Aufricht-Andruck unzureichend | Bestätigen Sie, dass Bogenqualität und Welle zum Kartongewicht passen; prüfen, ob der Zuschnitt im Nenn-L/B/H-Bereich liegt; heben den Aufricht-Andruck innerhalb der Vorgabe. |
Rechtwinkligkeits-Probleme nach einem Größenwechsel bedeuten meist, dass eine Führung oder ein Rahmen nicht auf die Vorgabe zurückgesetzt war; anhaltende Drift bei einer SKU verweist auf verschlissene Lager oder ein außerhalb der Grenze laufendes Band. Messen Sie den Karton vor jeder Einstellung an einer Referenz und dokumentieren die Einstellung, sobald der Karton sauber aufrichtet, damit der nächste Formatwechsel von einer bekannten Basis startet.
Fehler in der Verschlussqualität
Verschlussfehler unterscheiden sich nach der Verschlussart. Die Tabellen unten trennen Bandausführungen, Schmelzklebstoff-Ausführungen und selbstverriegelnde Böden, denn derselbe offene Karton kann je nach Art des Bodenverschlusses andere Ursachen haben.
Fehler am Band-Boden
| Symptom | Wahrscheinliche Ursache | Prüfen und beheben |
|---|---|---|
| Band schält zurück; Boden öffnet nach dem Verschließen | Band über der Naht falsch ausgerichtet; Spannung zu lose; Prallplatten-Druck niedrig; Bandbreite nicht zum Bogen passend | Zentrieren Sie das Band über der Bodennaht; heben die Spannung auf die Vorgabe; erhöhen den Prallplatten-Andruck; bestätigen, dass die Bandbreite zum Klappenverschluss und zur Bogenfläche passt. |
| Band knittert oder überbrückt die Naht | Rollen-Ausrichtung abweichend; Spannung ungleich; Bandführung verschmutzt oder klebrig | Richten Sie Rolle und Kopfführung aus; gleichen die Spannung durch den Kopf aus; reinigen angesammelten Klebstoff und Bogenstaub von den Führungsflächen. |
| Bandende oder fädiger Ansatz nach dem Schnitt | Brems-Einstellung abweichend; Schneidmesser stumpf oder schmutzig; Austritts-Winkel der Führung falsch | Stellen Sie die Rollen-Bremse ein; prüfen und reinigen oder ersetzen das Schneidmesser; vergleichen den Winkel der Austrittsführung mit dem Handbuch. |
| Verschluss scheitert an staubigem oder kaltem Bogen | Bogenfläche verhindert Haftung; Bandtype nicht zu den Werksbedingungen passend | Reinigen Sie die Klappen-Kontaktfläche; prüfen, ob der Band-Klebstoff zur Bogen-Temperatur und Staub-Stufe passt; überdenken die Verschlussart, wenn Band wiederholt scheitert. |
Fehler am Schmelzklebstoff
| Symptom | Wahrscheinliche Ursache | Prüfen und beheben |
|---|---|---|
| Schwache Verbindung; Boden öffnet unter Last | Raupe zu dünn oder fehlend; Schmelz-Temperatur zu niedrig; Klebstofftype falsch; Klappen-Andruck unzureichend | Prüfen Sie Raupenbreite und -bild gegen den Karton; bestätigen, dass das Schmelzgerät die Soll-Temperatur hält; prüfen die Klebstofftype für Bogen und Linien-Geschwindigkeit; heben den Schließdruck innerhalb der Vorgabe. |
| Klebstoff-Fäden zwischen Karton und Düse | Düsen-Temperatur zu hoch; Düsenspitze schmutzig oder verkohlt; Klebstoff durch Überhitzung abgebaut; Raupe zu schwer | Senken Sie die Temperatur innerhalb des Klebstoffbereichs; reinigen oder ersetzen die Düse; spülen abgebauten Klebstoff; reduzieren das Raupengewicht auf das dichtende Minimum. |
| Düse oder Klebstofffilter verstopfen wiederholt | Verkohlungs-Ansatz im Schmelzgerät; Feuchte oder Verunreinigung im Klebstoff; Filter über die Service-Zeit | Spülen Sie das Schmelzgerät nach der Prozedur; ersetzen den Klebstofffilter; prüfen die Klebstoff-Lagerung auf Feuchte; planen die Düsen-Reinigung, bevor sich Verkohlung sammelt. |
| Klebstoff trifft die Außenseite des Kartons | Raupen-Position verschoben; Düsen-Höhe abweichend; Spritzbild verbreitert | Richten Sie Düsen-Höhe und -bild neu auf die Klappen aus; prüfen lecke Verschraubungen; bestätigen, dass der Karton in der richtigen Position unter der Düse stoppt. |
Fehler am selbstverriegelnden Boden
| Symptom | Wahrscheinliche Ursache | Prüfen und beheben |
|---|---|---|
| Verriegelung sitzt nicht; Boden federt auf | Faltpflug falsch eingestellt; Zuschnitt-Stanzung passt nicht zur Verriegelungs-Geometrie; Bogen zu dünn oder schlaff | Prüfen Sie Faltwinkel und -tiefe des Pfluges neu; bestätigen, dass das Zuschnitt-Design die Verriegelung trägt; prüfen die Bogen-Steifigkeit für Karton und Produktgewicht. |
| Karton richtet auf, doch die Verriegelungskante reißt | Faltradius zu scharf; Faserrichtung des Bogens falsch; Andruck auf der Verriegelungskante | Stellen Sie die Faltgeometrie auf einen größeren Radius; prüfen Zuschnitt-Layout und Wellen-Richtung; mindern den Kanten-Andruck, damit die Verriegelung ohne Spaltung biegt. |
Pneumatische und allgemeine mechanische Fehler
| Symptom | Wahrscheinliche Ursache | Prüfen und beheben |
|---|---|---|
| Maschine läuft langsam; Zylinder hinken dem Zyklus hinterher | Luftversorgung unter 0,5–0,7 MPa; Filter oder Regler gedrosselt; Trockner entfernt oder umgangen | Prüfen Sie die Werksluft am Maschineneinlass; warten Filter- und Regler-Patrone; bestätigen die Trockner-Funktion und lassen Kondensat aus der Luftleitung ab. |
| Zylinder wandert oder leckt am Kolben vorbei | Verschlissene Kolbendichtungen; verkratzte Stange; unzureichende Schmierung | Prüfen Sie die Stange auf Riefen; ersetzen den Dichtungssatz; bestätigen die Öler-Einstellung und Öl-Type nach dem Handbuch. |
| Band rutscht, läuft aus der Spur oder zeigt Seitenrisse | Spannung falsch; Umlenkrolle verstellt; Band gealtert oder über die Nennlast belastet | Setzen Sie die Spannung auf die Vorgabe zurück; richten die Rollen neu aus; prüfen die Bandlage und ersetzen bei Rissen, Glanz oder Dehnung. |
| Sensor löst falsch aus oder verfehlt die Erkennung | Linse mit Staub oder Bogenfaser bedeckt; Sensor aus der Ausrichtung verschoben; lose Verdrahtung | Reinigen Sie die Sensor-Linse; richten auf das Ziel neu aus; prüfen Stecker und Verdrahtung, bevor Sie einen Sensor-Ausfall annehmen. |
| Aussetzender elektrischer Stopp ohne Code | Lose Klemme; durch Erschütterung verschlissener Stecker; beschädigtes Kabel nahe einem bewegten Arm | Prüfen Sie die Anschlüsse am Bedienpult und bewegten Stationen; sichern während des Zyklus federnde Kabel; testen den Durchgang, bevor eine Komponente ersetzt wird. |
Formatwechsel Schritt für Schritt
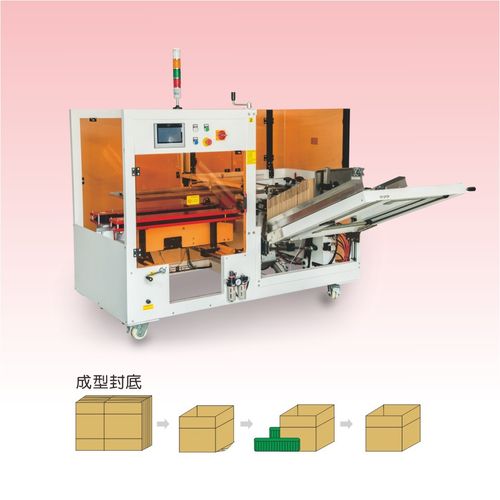
Ein Formatwechsel, der länger dauert als nötig, lässt meist Planung und Probe-Verifikation aus. Die Prozedur unten behandelt einen automatischen Standard-Inline-Aufrichter beim Wechsel von einer Kartongröße zur anderen und gilt unabhängig davon, ob der Verschluss über Band, Klebstoff oder eine Verriegelung läuft. Maschinen mit HMI-Rezepten speichern die mechanischen Abstände und Geschwindigkeits-Einstellungen; Maschinen ohne Rezepte beruhen auf geschriebenen Notizen und Referenzkartons.
Vor dem Start
- Bestätigen Sie die neue SKU: Karton-L/B/H, Bogenqualität und Welle, Verschlussart, Ziel-Geschwindigkeit und nötige Leistung.
- Prüfen Sie den Verbrauchsmaterial-Bestand: Bandbreite und Rolle, Klebstoff-Pegel und Type oder verriegelungs-kompatible Zuschnitte.
- Notieren Sie die aktuellen Einstellungen vor jeder Änderung, damit die vorherige Größe bei Bedarf wiederherstellbar ist.
- Räumen Sie den Bereich um die Maschine, parken Werkzeuge und Ersatzteile entfernt von den Zugangsklappen und halten die Energie-Trennpunkte erreichbar.
Mechanischer Formatwechsel
- Laden Sie das gespeicherte Rezept für die neue Größe im HMI oder öffnen das geschriebene Einstellblatt zu diesem Karton.
- Stellen Sie Magazin-Breite und Zufuhrführungen auf die Zuschnittmaße; bestätigen, dass der Stapel ohne Klemmen hebt.
- Verstellen Sie Formrahmen-Breite und -Höhe, Position der Seitenbänder und Ausricht-Anschlag für den neuen Karton.
- Setzen Sie Faltpflüge und Schließ-Andruck nach Kartonhöhe und Bogen-Steifigkeit.
- Stellen Sie die Verschlussstation ein: zentrieren Bandköpfe und bestätigen die Bandbreite, richten Klebstoffdüsen am Raupenbild aus oder prüfen an einer Nagel-Einheit die Vernetz-Position.
- Bestätigen Sie, dass Schutzeinrichtungen sitzen und Verriegelungen schließen, und lassen dann drei bis fünf Probekartons bei niedriger Geschwindigkeit durchlaufen.
Verifikation und Freigabe
- Prüfen Sie jeden Probekarton vor dem Hochfahren auf Rechtwinkligkeit, Klappenfaltung und Verschlussqualität.
- Fahren Sie einen kurzen Produktions-Batch bei niedriger Geschwindigkeit, dann hoch zur Ziel-Rate; prüfen die ersten 20 Kartons auf Schräglauf, offene Böden und Verschlussfehler.
- Halten Sie die endgültigen Einstellungen im Maschinenprotokoll fest, notieren jede vorgenommene Einstellung und füllen Verbrauchsmaterial für den nächsten Lauf nach.
- Räumen Sie Reste und Verschnitt aus Zu- und Abfuhr, bestätigen, dass alle Klappen geschlossen sind, und geben die Maschine an die Linie zurück.
Die realistische Formatwechsel-Zeit hängt davon ab, wie weit sich der Größenbereich bewegt. Eine engbereichige Bandmaschine beim Wechsel zwischen ähnlichen Kartons braucht typisch 10–20 Minuten; eine Klebstoff- oder weitbereichige Maschine beim Verstellen von Rahmen, Bändern und Düsen-Bildern 20–35 Minuten, und eine Erst-Einstellung für einen unbekannten Zuschnitt kann länger laufen. An High-Mix-Linien, in die mehrere Wechsel pro Schicht passen, zählen Rezeptabruf, werkzeuglose Verstellungen und Schnellwechsel-Teile mehr als die bloße Maschinengeschwindigkeit; die TCO-Seite dieser Abwägung ist im Überblick Kosten und Amortisation ausgeführt.
Vorbeugender Wartungsplan
Die planmäßige Wartung teilt die Arbeit nach Intervall. Der Plan unten ist eine Arbeitsvorlage; folgen Sie Intervall und Schmierstoff-Type, die im Maschinenhandbuch für die konkrete Ausführung gedruckt sind, und passen Austausch-Zyklen an, wenn das Werk feuchten Bogen, staubiges Produkt oder mehrere Schichten fährt.
| Intervall | Aufgaben |
|---|---|
| Täglich (Schichtbeginn oder jede Schicht) | Luftdruck am Einlass und Regler-Wert prüfen; Saugnäpfe auf Risse oder Abflachung; Reste, Bandenden und Klebstoff-Fäden aus Zu- und Abfuhr; Stichprobe Verschlussqualität an aufgerichteten Kartons; bestätigen, dass Schutzeinrichtungen schließen und Not-Aus reagieren; Sensor-Linsen reinigen; an Klebstoffausführungen Schmelz-Temperatur und Klebstoff-Pegel prüfen. |
| Wöchentlich | Vakuumfilter-Element reinigen oder ausblasen; Bandspannung und Seitenflächen; Führungs-Schienen und Gelenke nach Handbuch schmieren; Luftschläuche und Verschraubungen auf Lecks; Faltfedern, -stifte und -klingen auf Verschleiß; Klebstoff-Ansatz von Schutzeinrichtungen und Düsen wischen. |
| Monatlich | Saugnäpfe gegen ihre Zykluszahl ersetzen oder zustandsprüfen; Zylinderstangen und Dichtungen auf Leckage; Positions- und Klappen-Sensoren ausrichten; Elektro-Klemmen und Kabel-Federung prüfen; Klebstofffilter und Düsen-Zustand; Schutz-Befestigungen anziehen und Verriegelungs-Halterung prüfen. |
| Vierteljährlich | Antriebsbänder auf Lagen- und Rollen-Verschleiß; Lager und Drehpunkte auf Spiel; Komponenten nach Handbuch fetten oder ersetzen; Vakuumpumpe und Trockenmittel warten; Druck- und Vakuum-Sensor-Werte prüfen; Luftschläuche auf Abrieb und Außenlagen-Risse. |
| Jährlich | Vollständige mechanische Prüfung; fällige Verschleißteile ersetzen; Sicherheitskreise und Verriegelungen von Ende zu Ende testen; Ersatzteil-Bestand prüfen und auffrischen; bei Empfehlung einen Lieferanten-Service-Besuch planen; Steuerungs-Rezepte und Einstellungen sichern. |
Vor Ort zu haltende Ersatzteile
Die richtigen Verschleißteile vorzuhalten vermeidet Eilzuschläge nach dem ersten Ausfall. Die genaue Liste hängt von Verschlussart und Maschinengröße ab, doch die folgenden Teile gehören auf das Ersatz-Regal eines Standard-Aufrichters.
- Saugnäpfe: ein passender Satz für den Abnahmearm, auf die Maschine dimensioniert.
- Vakuum- und Luftfilter: Filter-Elemente für den Vakuumweg, Filter- und Regler-Patronen für die Luftversorgung.
- Bänder: die am ehesten verschleißenden Aufricht- und Abfuhr-Bandabschnitte mit passenden Befestigungen.
- Faltteile: Ersatz-Federn, -stifte und -klingen für die Klappenfalter.
- Dichtungssätze: Zylinder-Dichtungssätze und Stangendichtungen für Abnahme- und Falt-Zylinder.
- Sensoren: die an der Maschine genutzten Klappen-, Karton- und Positions-Sensoren plus gängige Sicherungen und Stecker.
- Klebstoffsystem-Teile: Düsen, Klebstofffilter und Schlauchscheiben für Schmelzausführungen; Bandkopf-Verschleißteile und Klingen für Bandausführungen.
- Führungs- und Verschleißleisten: auswechselbare Leisten dort, wo Führungen Zuschnittkanten oder Kartonseiten berühren.
Leistung und wiederkehrende Fehler verfolgen
Wartungsentscheidungen fallen leichter, wenn die Linie einfache Betriebskennzahlen führt. Halten Sie Stau-Ereignisse und Stillstände gegen die produzierte Kartonzahl fest, damit eine Staurate je 1.000 Kartons zeigt, ob eine Maschine abbaut oder eine bestimmte SKU problematisch ist. Verfolgen Sie die Erst-Durchlauf-Ausbeute: Kartons, die beim ersten Versuch ohne Nacharbeit aufrichten und verschließen. Protokollieren Sie Formatwechsel-Minuten je SKU und die Aufteilung zwischen geplanten und ungeplanten Stillständen und notieren die Zykluszahl bei jedem Napf- oder Filter-Ersatz, damit die Teil-Lebensdauer über Maschinen hinweg verglichen werden kann.
Eine über mehrere SKUs steigende Staurate signalisiert meist Verschleiß an Näpfen, Bändern oder Führungen; eine auf eine Verschlussart konzentrierte steigende Fehlerquote verweist eher auf Verbrauchsmaterial oder Bogen-Verträglichkeit als auf Maschinenverschleiß. Prüfen Sie das Protokoll monatlich mit Wartung und Linienüberwachung und tragen wiederkehrende Fehler in die Spezifikation zurück, wenn die nächste Maschine angeboten wird. Die Schutz- und Verriegelungsseite sicherer Wartung deckt der Leitfaden Sicherheit und CE-Schutz ab.
Qualität ankommender Zuschnitte und ihr Einfluss auf die Verfügbarkeit
Viele Aufrichter-Fehler entstehen, bevor der Zuschnitt die Maschine erreicht, und Wartungskräfte, die jeden Stillstand als mechanisches Problem behandeln, verbringen Zeit damit, Ursachen in der Bogen-Zufuhr zu jagen. Beim Eingang zu prüfende Zuschnitt-Mängel sind eine gequetschte oder gerissene Rilllinie, ungleiche Wellenhöhe, die Fläche erhebender Druck, feuchtebedingte gekräuselte Ecken, lagerbedingte verzogene Flächen und Stanzkanten, die nicht zum gezeichneten Zuschnitt passen. Ein in einem feuchten Lager gestandener Zuschnitt nimmt an den Kanten Feuchte auf, verliert Steifigkeit und kann am nächsten Bogen kleben; ein zu trocken gelagerter kann statische Ladung aufbauen und mehrere Bögen abnehmen. Beide Zustände zeigen sich selbst bei intakter Maschine als Abnahmefehler oder Aufricht-Staus.
- Lagern Sie Zuschnitte flach und vom Boden entfernt und lassen Sie sie vor der Zufuhr auf Werk-Temperatur und -Feuchte einschwingen.
- Weisen Sie Zuschnitte mit beschädigten Rillungen, gespaltenen Ecken oder gequetschten Wellen zurück, bevor sie das Magazin erreichen.
- Stimmen Sie Bogenqualität und Welle auf das Kartongewicht ab; ein leichterer als der vorgeschriebene Bogen knickt oder wölbt im Aufrichtbereich.
- Verfolgen Sie Fehlerquoten nach Lieferant und Sendung und geben wiederkehrende Bogen-Probleme an den Einkauf zurück, statt die Maschine zur Kompensation zu verstellen.
Wenn ein neues Zuschnitt-Design erstmalig läuft, räumen Sie eine kurze Probezeit ein, bevor Sie die Maschine als außerhalb der Vorgabe bezeichnen. Faltgeometrie, Klappenmaße und Druck-Passung können kleine Rüst-Änderungen brauchen, und diese sollten gegen die SKU erfasst werden, damit spätere Formatwechsel von der richtigen Basis starten. Scheitert derselbe Zuschnitt an zwei verschiedenen Maschinen, liegt das Problem fast sicher im Zuschnitt oder seinem Zustand, nicht an einem der Aufrichter.
Die Verfügbarkeitszahlen lesen
Stauraten und Ausbeute-Richtwerte variieren nach Produkt und Bogen, doch die Verfolgungsmethode bleibt gleich. Zählen Sie die den Zyklus stoppenden Stillstände und die dazwischen produzierten Kartons, berechnen dann Staus je 1.000 Kartons und den Anteil der im ersten Durchlauf korrekt aufgerichteten und verschlossenen Kartons. Eine stabile Maschine an gleichmäßigen Zuschnitten sollte bei niedriger Staurate liegen, mit den meisten Kartons beim ersten Mal durch; ein über Wochen aufwärts zeigender Trend, nicht eine einzelne schlechte Schicht, ist das Signal zur Prüfung der Verschleißteile. Vergleichen Sie dieselbe Kennzahl über Maschinen und Schichten, damit eine Lücke in der Bedien-Technik oder eine Bogen-Sendung gegenüber normalen Hintergrund-Schwankungen auffällt.
Halten Sie das Stillstandsprotokoll konkret: Station, Fehlercode oder Symptom, vermutete Ursache, ergriffene Maßnahme, ersetzte Teile und Zykluszahl. Ein nur Stau geräumt festhaltendes Protokoll zeigt nicht, ob Näpfe, Filter oder Bänder ans Lebensende gelangen, doch ein die tatsächliche Behebung erfassendes Protokoll lässt die Wartung Ersatz in geplanten Fenstern planen, statt auf Stillstände zu reagieren. Prüfen Sie das Protokoll monatlich mit der Linienüberwachung und tragen wiederkehrende Fehler in die nächste Spezifikation oder Ersatzteil-Prüfung zurück.
Häufige Wartungsfehler
Näpfe über ihre Lebensdauer fahren. Eine rissige Lippe verliert Vakuum, bevor der Napf vom Arm fällt; das Ersetzen nach Zustands- oder Zyklus-Plan vermeidet wiederholte Abnahme-Alarme und Doppelabnahmen.
Den Bogenzustand ignorieren. Feuchte, gekräuselte oder statisch geladene Zuschnitte verursachen die am ehesten vermeidbaren Abnahme- und Aufricht-Staus. Konditionieren Sie den Bogen, bevor Sie die Maschine beschuldigen, und prüfen Luftfeuchte und Lagerung, wo Zuschnitte im Magazin warten.
Filter-Wechsel auslassen. Vakuum- und Luftfilter drosseln den Fluss allmählich, sodass die Maschine wochenlang langsamer laufen kann, bevor jemand einen Fehler erfasst. Halten Sie das Filter-Intervall ein, statt auf totalen Saugverlust zu warten.
Führungen zu fest anziehen. Zu eng gesetzte Führungen klemmen den Zuschnitt und erzeugen Staus, die wie ein Verschluss- oder Aufrichtfehler aussehen. Das Spiel folgt der Zuschnitt-Dicke, nicht einem festen Griff; lockern Sie auf die Vorgabe, wenn ein Karton im Rahmen bindet.
Klebstoffsysteme mit falschen Werkzeugen reinigen. Verkohlter Klebstoff ist nach Lieferanten-Prozedur zu entfernen; scharfe Werkzeuge können Düsen-Sitze und Schläuche beschädigen, und das Überhitzen des Schmelzgeräts baut den Klebstoff schneller ab. Spülen Sie planmäßig, statt nach einer Verstopfung zu schaben.
Sensoren ersetzen, bevor Linse und Verdrahtung geprüft sind. Die meisten Sensor-Fehler gehen auf eine schmutzige Linse, verschobenes Ziel oder losen Stecker zurück. Reinigen und ausrichten Sie zuerst, prüfen den Durchgang als Zweites und ersetzen den Sensor erst, wenn diese Prüfungen bestehen.
Wie der Aufrichter in die gewartete Linie passt
Ein Aufrichter speist aufgerichtete Kartons zur Beladung; nachfolgend schließt ein Kartonverschließer oder eine Kartonverschließmaschine den Deckel, und Bereiche für Umreifung und Palettierung können innerhalb einer integrierten Verpackungslinie folgen. Gemeinsame Förderer brauchen dasselbe Maß an Band- und Einzug-Prüfung wie der Aufrichter selbst, und Linien-Stillstandszeit sollte je Station protokolliert werden, damit der Engpass sichtbar wird. Die Standard- und mittelschnellen Ausführungen sind in der Produktübersicht gelistet, mit Kartonaufrichter 1, Kartonaufrichter 2 und dem mittelschnellen Kartonaufrichter als lieferbare Layouts; die Klebstoff-Option ist auf der Seite Schmelzklebstoff-Aufrichter ausgeführt, die Nagel-Option auf der Seite Nagel-Bodenverschluss.
Für den Vergleich der Verschlussart hinter diesen Wartungsnotizen sehen Sie den Aufbruch Selbstverriegelung, Band und Klebstoff und die lieferantenseitige Vorstellung in der Markteinführung des SunAura Schmelzklebstoff-Aufrichters. Budget und Amortisation stehen neben der Verfügbarkeit im TCO-Leitfaden, und Konformitätserwartungen sind in der Referenz Sicherheit und Schutzeinrichtungen ausgeführt. Fragen zu einem konkreten Fehler, Formatwechsel oder Ersatzteil können über den Kontakt mit Maschinenmodell, Kartongrößen und Fehlercode oder Symptom laufen.
