Wenn Sie eine Schlauchbeutelmaschine — auch Flow-Wrapper oder horizontale Form-Fill-Seal-Maschine genannt — spezifizieren, ist eine der folgenschwersten Entscheidungen, ob Sie einen mechanischen kurvengetriebenen Wrapper oder ein vollservo-bestücktes Modell kaufen. Die Preisspanne zwischen beiden kann 30–60 % betragen, und die falsche Wahl zwingt Sie entweder in wiederkehrende Wartungs- und Wechselkosten oder Sie geben zu viel für Kapazität aus, die Sie nie nutzen. Dieser Leitfaden vergleicht die beiden Architekturen in den Dimensionen Geschwindigkeit, Formatwechsel, Folienhandling, Wartung, Integration und Total Cost of Ownership und endet mit den Entscheidungsregeln, mit denen Käufer die Maschine an die tatsächliche Produktionsrealität anpassen — nicht an den Prospekt.
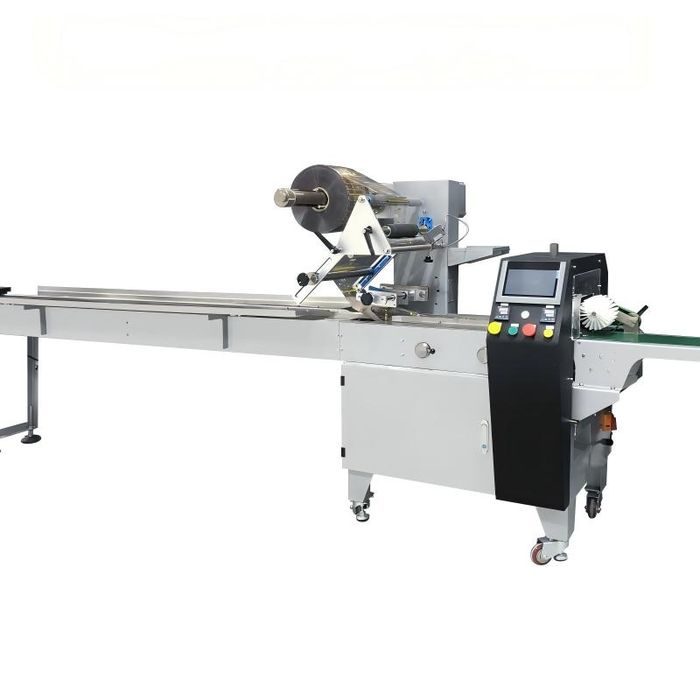
Wie jede Architektur funktioniert
Mechanischer (kurvengetriebener) Flow-Wrapper
Ein mechanischer Wrapper nutzt einen einzigen Hauptmotor, typischerweise 2,2–4 kW, der über Zahnriemen und Getriebe mit einer langen Kurbelwelle verbunden ist, die sich über die gesamte Maschinenlänge zieht. Präzisionsgefräste Stahlkurven treiben die Siegelbewegungen, Folienzugwalzen und Quersiegelungen in festem mechanischem Verhältnis. Um Geschwindigkeit oder Produktlänge zu ändern, wechselt ein Bediener Zahnradritzel, stellt Kurvenpositionen ein und zeit die Siegelbacke von Hand neu. Mechanische Wrapper sind seit fünfzig Jahren der Industriestandard und sie bleiben einfach, robust und dem Wartungsteam in den meisten Lebensmittelwerken vertraut. Der Kompromiss ist: Jede Bewegung ist durch die Kurvengeometrie mit jeder anderen Bewegung verriegelt — Sie können Backenverweilzeit, Folienzuggeschwindigkeit oder Auslaufgeschwindigkeit nicht unabhängig einstellen, ohne mechanische Teile zu ändern.
Vollservo-Flow-Wrapper
Ein Servo-Wrapper ersetzt die Kurbelwelle durch drei oder mehr unabhängige Servomotoren, typischerweise je 400 W bis 1,5 kW: einen für den Folienzug, einen für die Quersiegelbacke und einen für den Auslauförderer. Ein Motion-Controller koordiniert die Servos elektronisch, sodass das Taktverhältnis zwischen Folienzug, Backensiegelung und Auslauf in Software eingestellt wird statt in Kurven hineingefräst. Rezepturänderungen erfolgen über das HMI: Packlänge, Backentemperatur und Verweilzeit eingeben, und der Controller berechnet jedes Bewegungsprofil neu. Es gibt keine Zahnräder zu wechseln, keine Kurven neu zu timen und keine Riemen täglich zu spannen. Der Hochgeschwindigkeits-Servo-Schlauchbeutelmaschine ist der direkte Ausdruck dieses Designs.
Geschwindigkeit und Durchsatz
Beide Architekturen erreichen ähnliche Spitzengeschwindigkeiten — die meisten Hersteller nennen 150–250 Beutel pro Minute auf einzelnen rechteckigen Produkten. Der Unterschied liegt in der Dauerleistung und Flexibilität, nicht in der Spitzenzahl.
| Kennzahl | Mechanischer Wrapper | Servo-Wrapper |
|---|---|---|
| Spitzengeschwindigkeit (rechteckiges Produkt) | 150–200 bpm | 180–250 bpm |
| Dauerleistung über 8 Stunden | 80–90 % der Spitze | 90–95 % der Spitze |
| Geschwindigkeitsbereich an einer Maschine | Festes Verhältnis, Getriebewechsel | 10–100 % stufenlos |
| Beschleunigung und Verzögerung | Durch Kurvenprofil begrenzt | Programmierbar, schnelle Rampe |
| Geschwindigkeitswechsel zwischen SKUs | 15–30 min (Ritzelwechsel) | unter 1 min (Rezeptur) |
Wenn Sie ein Produkt mit konstanter Geschwindigkeit rund um die Uhr fahren, ist der geringe Spitzennachteil des mechanischen Wrappers irrelevant, weil Sie keine der beiden Maschinen ans Limit treiben. Wenn Sie viele SKUs mit unterschiedlichen Geschwindigkeiten fahren oder hoch- und runtertakten, um vorgelagerte Ausrüstung abzustimmen, hat die Flexibilität der Servomaschine echten Wert. Der Nudelhersteller in der an ein indonesisches Instant-Nudelwerk gelieferten Servo-Pillow-Linie wählte Servo ausdrücklich, weil er den Wrapper an Blockformen anpassen musste, die nicht die gesamte Schicht mit Vollgas liefen.
Formatwechsel und Rezepturflexibilität
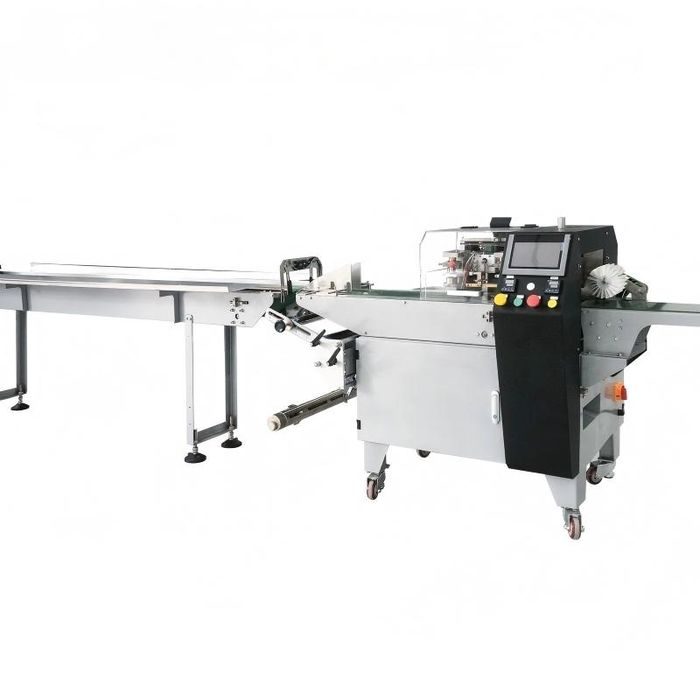
Hier gehen die beiden Architekturen am deutlichsten auseinander. Ein mechanischer Formatwechsel umfasst normalerweise das Wechseln der Formschulter auf die neue Produktbreite (10–20 min), den Tausch der Zahnritzel für die neue Packlänge (10–15 min), das Hand-Einstellen der Quersiegelbacke (5–10 min) und das Setzen der Temperaturen unter Sichtprüfung der Registrierung (10–15 min): 35–60 Minuten insgesamt, und es braucht einen geschulten Mechaniker. Wenn Sie viermal pro Schicht wechseln, sind das zwei bis vier Stunden verlorene Produktion pro Tag. Ein Servo-Wechsel behält denselben Formschulter-Tausch, aber der Rest ist ein zehn Sekunden langer Rezepturabruf und geringe Temperaturanpassungen, insgesamt 15–25 Minuten, und ein Bediener kann es ohne Mechaniker erledigen. Für Werke mit fünf oder mehr SKUs pro Tag rechtfertigt die allein wiedergewonnene Produktionszeit den Servo-Aufpreis oft innerhalb von 12–18 Monaten.
Folienhandling und Druckregistrierung
Für Hersteller, die bedruckte Folie verwenden — was die meisten Markenlebensmittel und Konsumgüter sind — treibt die Registriergenauigkeit direkt den Folienausschuss, denn jeder Millimeter Fehlregistrierung ist ein Zuschnitt, der zu Ausschuss wird. Mechanische Wrapper ziehen Folie durch festes Getriebe: Der Registriersensor liest die Druckmarke und die Maschine korrigiert die Zugwalzengeschwindigkeit leicht, aber weil die Zugwalze mechanisch mit der Siegelbacke verbunden ist, ist der Korrekturbereich auf etwa ±3–5 mm begrenzt und die Drift summiert sich, wenn sich die Folie dehnt oder die Rolle außermittig ist. Servo-Wrapper entkoppeln den Folienzug von der Backenbewegung, sodass der Registrierregler Korrekturen von ±10–15 mm vornehmen kann, ohne den Siegeltakt zu stören. In Kundenversuchen senken servo-Wrapper typischerweise den bedruckten Folienausschuss um 2–4 % gegenüber mechanischen Pendants — erheblich, wenn bedrucktes Laminat 3–5 $ pro Kilogramm kostet.
Wartung und Verschleißteile
| Wartungspunkt | Mechanischer Wrapper | Servo-Wrapper |
|---|---|---|
| Tägliche Schmierstellen | 8–12 Fettpressen | 2–3 (Siegelbackenlager) |
| Vierteljährliche Kurven- oder Riemenprüfung | Erforderlich | Entfällt |
| Jährliches Verschleißteil-Budget | 1.500–3.000 $ | 500–1.000 $ |
| Erforderliche Qualifikation | Mechaniker, 2+ Jahre | Steuerungstechniker für Fehler |
| Mittlere Zeit zwischen Ausfällen | ~2.000 Stunden | ~5.000 Stunden |
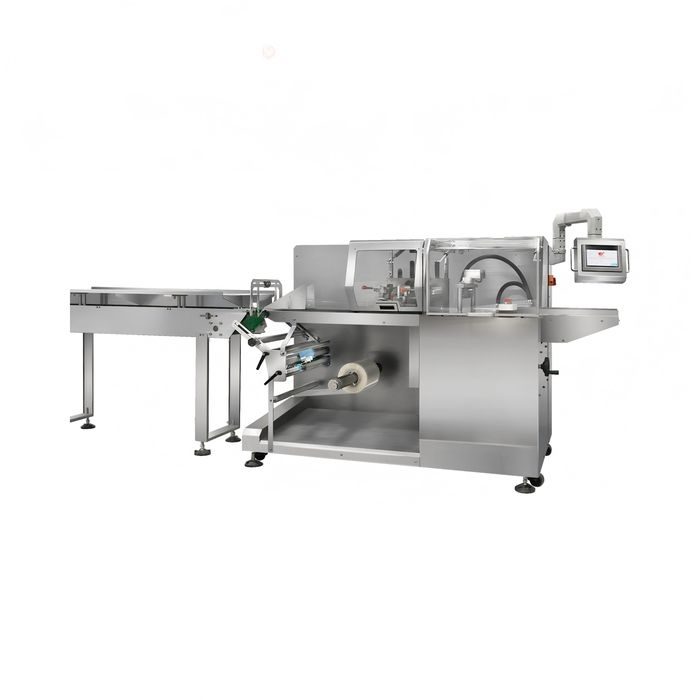
Das Verschleißmuster des mechanischen Wrappers ist vorhersehbar und gut verstanden, und jeder Werksmechaniker kann es reparieren. Die Ausfallmodi des Servo-Wrappers sind eher elektronisch — Servoantriebsfehler, Encoder-Fehler, HMI-Ausfälle — und können einen Steuerungstechniker oder OEM-Support erfordern. Für ein Werk ohne internes Steuerungsteam muss diese Support-Abhängigkeit in die Entscheidung einfließen, und das Ersatzteilpaket sollte die Controller- und Sensor-Artikel umfassen, die das Wartungsteam vor Ort nicht selbst anfertigen kann.
Integration, Daten und die Waagen-Frage
Der tiefste Unterschied ist oft unsichtbar, bis eine Linie wächst. Servo-Wrapper legen Standard-Kommunikationsprotokolle offen — PROFINET, EtherNet/IP und Modbus TCP — sodass sie sich direkt in Mehrkopfwaagen, Metalldetektoren, vorgelagerte Banderoler und Fabrikdatensysteme integrieren lassen. Das ist immer dann relevant, wenn der Flow-Wrapper Teil einer verwogenen Linie statt eines einzelnen Produktzulaufs ist, weil der Beutelabler sich dem Wägeauswurf anpassen muss. Eine Wäge- und Beutellinie wie die Mehrkopfwaagen- und Schlauchbeutellinie für einen indischen Salzsnack-Hersteller ist genau um diesen elektronischen Handshake herum gebaut. Ein mechanischer Wrapper hat keinen einfachen Weg, einem variablen Waagenzulauf zu folgen, und wird meist mit einem umständlichen Puffer nachgerüstet oder mit fester, langsamerer Geschwindigkeit gefahren.
Servo-Maschinen erzeugen zudem nützliche Daten: Laufgeschwindigkeit, Verweilzeit, Folienverbrauch, Ausschusszähler und Wechselprotokolle, die in eine OEE-Berechnung und einen vorbeugenden Wartungsplan einfließen. Mechanische Maschinen erzeugen ohne Nachrüst-Sensoren wenige oder keine Daten. Für Käufer, die die Linie an ein MES anbinden oder eine manipulationssichere Aufzeichnung für eine Einzelhändler-Auditierung brauchen, ist die Servo-Architektur die praktische Wahl.
Total Cost of Ownership: Ein Beispiel
Stellen Sie sich einen Snack-Hersteller vor, der zwei Schichten, sechs Tage pro Woche, mit zwölf SKUs fährt. Ein mechanischer Wrapper kostet 18.000 $ und das servo-Pendant 28.000 $, ein Aufpreis von 10.000 $.
- Wiedergewonnene Wechselzeit: drei Wechsel pro Tag, 30 Minuten eingespart, sechs Tage pro Woche für 50 Wochen, sind etwa 450 Stunden pro Jahr. Bei durchschnittlich 150 bpm sind das etwa vier Millionen zusätzliche Packungen.
- Reduzierter Folienausschuss: 3 % weniger Ausschuss bei 200 kg Folie pro Tag sind 6 kg täglich, oder 1.800 kg pro Jahr; bei 4 $/kg sind das 7.200 $.
- Geringere Wartung: etwa 1.500 $ weniger an Verschleißteilen und Arbeit pro Jahr.
Die jährliche Ersparnis liegt bei etwa 8.700 $ plus dem Wert der zusätzlichen Packungen, sodass sich der 10.000-$-Aufpreis in unter vierzehn Monaten zurückverdient. Dieselbe Rechnung umgekehrt erklärt, warum ein Einzel-SKU-Einschichtbetrieb mechanisch bleiben sollte: mit wenigen Wechseln und keinen Integrationsplänen verdient sich der Aufpreis nie.
Die Maschine an das Produktsortiment anpassen
Geschwindigkeit und Architektur sind nicht die einzigen Entscheidungen. Das Modell muss zur Packgröße und zum Produkttyp passen, und SunAuras Palette ist darauf aufgebaut:
| Modellklasse | Am besten geeignet für | Typische Produkte |
|---|---|---|
| Mini-/Klein-Wrapper | Kompakte Packungen, geringes Volumen, Pilotlinien | Einzelne Kekse, Seife, kleine Beschläge |
| Mittelschneller Flow-Wrapper | Stabile Einschichtlinien, 2–6 SKUs | Bäckerei, Snacks, Zeitschriften |
| Hochgeschwindigkeits-Servo-Wrapper | Multi-SKU, hohes Volumen, bedruckte Folie | Nudeln, Schokolade, Süßwaren |
| Schwerlast-Wrapper | Lange, große oder unhandliche Produkte | Rohre, Profile, Möbelteile |
Der mittelschnelle Pillow-Flow-Wrapper eignet sich für den stabilen Einschichtproduzenten; die Schwerlast-Pillow-Wickelmaschine für Großprodukte deckt lange Industrieteile ab; und die kleine Mini-Pillow-Verpackungsmaschine ist für kompakte Produkte und Kleinserien. Allein nach der Architektur zu wählen, ohne die Packgrößen-Hüllkurve abzubilden, ist der andere häufige Kauffehler.
Was in die RFQ gehört und im FAT zu prüfen ist
Das meiste Kaufrisiko eines Flow-Wrappers wird gelöst, indem man echtes Produkt und echte Folie fährt, bevor die Maschine abgenommen wird — nicht, indem man danach Spezifikationen liest. Nehmen Sie Folgendes in die RFQ auf und verlangen Sie die Demonstration im FAT.
- Dauerleistung auf Ihrem Produkt. Fordern Sie einen Zwei- oder Achtstunden-Lauf zum genannten Satz auf Ihrem tatsächlichen Produkt, nicht einen kurzen Spitzenburst am OEM-Standardtestartikel, und erfassen Sie die tatsächliche Dauerleistung einschließlich Klebefugen und kleinerer Stops.
- Registrierung auf Ihrer echten Folie. Fahren Sie das bedruckte Laminat, das Sie kaufen, messen Sie die Registriergenauigkeit und den Anlaufausschuss, und lassen Sie das Ergebnis protokollieren. Eine an einer unbedruckten Testfolie erreichte Zahl ist nicht die Zahl, die Sie bekommen werden.
- Getimter Formatwechsel durch einen Bediener. Lassen Sie einen Bediener — keinen OEM-Techniker — den Wechsel zwischen Ihren beiden häufigsten SKUs durchführen und timen Sie ihn, denn der Formschulter-Wechsel ist bei beiden Maschinen derselbe, und die echte Ersparnis liegt in dem, was drumherum passiert.
- Siegeltest auf der spezifizierten Folie. Berst- oder Abzugstests am tatsächlichen Laminat, einschließlich dickerer Export- oder Multipack-Folie, mit protokollierter Siegeltemperatur und Verweilzeit.
- Integrationsdemonstration. Wenn eine Waage, ein Detektor oder ein MES geplant ist, lassen Sie das Kommunikationsprotokoll und den Takt-Handshake demonstrieren, auch mit einem simulierten vorgelagerten Signal, vor der Abnahme.
- Ersatzteil- und Supportkonditionen. Die Verschleißteilliste, die Controller- und Sensor-Artikel, die Lieferzeit für einen Antrieb oder ein HMI, und die Verfügbarkeit der Ferndiagnose in Ihrer Zeitzone.
Der Energieverbrauch ist ein sekundärer, aber zunehmend genannter Faktor. Ein Servo-Wrapper zieht Leistung nur, wie die Motoren sie brauchen, und kann die Siegelbalken auf kontrollierter Temperatur halten statt in festem Takt zu heizen — daher verbraucht er pro tausend Packungen meist weniger Energie als ein dauernd drehender mechanischer Antriebsstrang; der Unterschied ist bei geringer Auslastung bescheiden, erweitert sich aber auf hochausgelasteten Mehrschichtlinien. Behandeln Sie ihn als unterstützendes Argument, nicht als entscheidendes.
Häufig gestellte Fragen
Ist ein servo-Flow-Wrapper immer schneller als ein mechanischer?
Die Spitzengeschwindigkeiten überlappen, also in keinem aussagekräftigen Sinne. Der Servo-Vorteil ist die Dauerleistung, schnelle Rampen und die Fähigkeit, verschiedene Geschwindigkeiten ohne Getriebewechsel zu fahren. Eine Einzelproduktlinie mit Vollgas sieht wenig Unterschied; eine Multi-SKU-Linie schon.
Wie viel kostet ein Servo-Wrapper mehr als ein mechanischer?
Typischerweise 30–60 % mehr beim Kauf, aber der Aufpreis kann sich in unter 14–18 Monaten zurückverdienen, wenn Wechsel häufig und bedruckte Folie teuer ist. Die Ersparnis kommt von wiedergewonnener Wechselzeit, geringerem Folienausschuss und reduzierter Wartung.
Lässt sich ein mechanischer Wrapper später auf Servo umrüsten?
Nicht wirtschaftlich. Kurbelwelle, Rahmen und Antriebe sind um die mechanische Architektur herum konstruiert; die Nachrüstung von Servos kostet meist fast so viel wie eine neue Maschine und erreicht nie einen eigens gebauten Servo-Wrapper. Kaufen Sie die Architektur, die Sie für die Lebensdauer der Maschine erwarten.
Was ist besser für eine Mehrkopfwaagen-Beutellinie?
Servo, weil der Wrapper dem variablen Auswurf der Waage über ein Standard-Kommunikationsprotokoll folgen muss. Mechanische Wrapper können sich einer Waage nicht leicht anpassen und werden meist langsamer mit Puffer gefahren. Die Waagenschnittstelle sollte bei der Bestellung der Linie spezifiziert werden.
Welchen Wartungssupport braucht eine Servomaschine?
Weit weniger mechanische Verschleißteile, aber einen Steuerungstechniker oder eine OEM-Supportvereinbarung für Antriebs- und Encoder-Fehler. Spezifizieren Sie ein Ersatzteilpaket mit Controllern und Sensoren, wenn das Werk kein internes Steuerungsteam hat, und bestätigen Sie den Ferndiagnose-Zugang vor dem Kauf.
Entscheidungsregeln vor dem Kauf
Wählen Sie einen mechanischen Wrapper, wenn Sie ein oder zwei SKUs mit konstanter Geschwindigkeit in einer Schicht fahren, Ihr Wartungspunkt mechanisch orientiert ist ohne Steuerungssupport, Ihre Folie unbedruckt ist und Registrierung irrelevant ist, und das Kapitalbudget eine kurze Rückzahlung erfordert. Wählen Sie einen servo-Wrapper, wenn Sie fünf oder mehr SKUs mit häufigen Wechseln fahren, bedruckte Folie verwenden und auf den Registrierausschuss achten, variable Geschwindigkeit zum Folgen vorgelagerter Ausrüstung brauchen, oder eine Waage, einen Detektor oder ein Datensystem integrieren wollen. Die ehrliche Antwort ist: Viele Käufer greifen aus Prestige standardmäßig zu Servo, wenn ihr Produktsortiment das nicht rechtfertigt; die Entscheidung sollte der Wechselhäufigkeit, dem Folientyp und dem Integrationsplan folgen, nicht der Maschinengeneration.
Unsicher, welche Architektur zu Ihrem Produktsortiment passt? Schicken Sie SunAura Machinery Ihre Produktabmessungen, SKU-Zahl, täglichen Wechsel, Zielgeschwindigkeit und Folienspezifikation. Das Engineering-Team fährt Ihre Muster auf mechanischen und servo-Wrappern im Testlabor in Qingdao und teilt die tatsächlichen Registrier- und Geschwindigkeitsdaten. Testlauf oder Angebot anfordern, stöbern Sie in der gesamten Schlauchbeutelmaschinen-Palette, und sehen Sie die Servo-Wahl in Produktion in der Fallstudie zur indonesischen Instant-Nudel-Linie.
