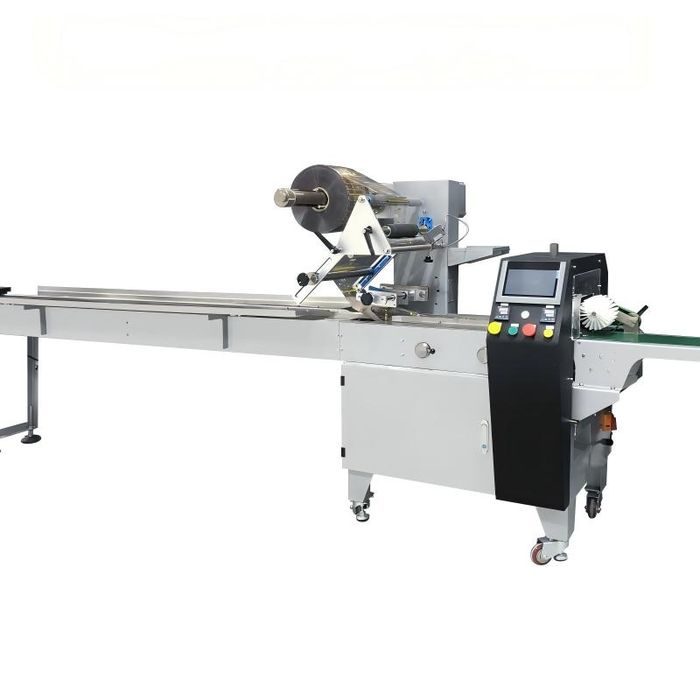
Cuando especifica una flow-wrapper — también llamada máquina horizontal form-fill-seal — una de las decisiones más trascendentes es si comprar un wrapper mecánico de leva o un modelo totalmente servo. La diferencia de precio entre ambos puede ser del 30–60 %, y la elección equivocada le obliga a asumir costes recurrentes de mantenimiento y cambio, o le hace pagar de más por una capacidad que nunca utilizará. Esta guía compara ambas arquitecturas en las dimensiones de velocidad, cambio de formato, manipulación de película, mantenimiento, integración y Coste Total de Propiedad, y termina con las reglas de decisión con las que los compradores adaptan la máquina a la realidad productiva — no al catálogo.
Cómo funciona cada arquitectura
Flow-wrapper mecánico (de leva)
Un wrapper mecánico utiliza un único motor principal, típicamente de 2,2–4 kW, conectado por correas dentadas y engranajes a un largo árbol de levas que recorre toda la longitud de la máquina. Levas de acero mecanizadas con precisión accionan los movimientos de sellado, rodillos de arrastre de película y sellado transversal en una relación mecánica fija. Para cambiar la velocidad o la longitud del producto, un operario cambia piñones, ajusta posiciones de leva y sincroniza la mordaza de sellado a mano. Los wrappers mecánicos han sido el estándar industrial durante cincuenta años y siguen siendo sencillos, robustos y familiares para el equipo de mantenimiento de la mayoría de las plantas de alimentación. El compromiso: cada movimiento está enclavado con todos los demás por la geometría de la leva — no puede ajustar el tiempo de permanencia de la mordaza, la velocidad de arrastre de película o la velocidad de salida de forma independiente sin cambiar piezas mecánicas.
Flow-wrapper totalmente servo
Un wrapper servo sustituye el árbol de levas por tres o más motores servo independientes, típicamente de 400 W a 1,5 kW cada uno: uno para el arrastre de película, otro para la mordaza de sellado transversal y otro para el transportador de salida. Un controlador de movimiento coordina los servos electrónicamente, de modo que la relación de tiempo entre arrastre de película, sellado y salida se ajusta en software en lugar de fresarse en las levas. Los cambios de receta se hacen por el HMI: se introducen longitud de envase, temperatura de mordaza y tiempo de permanencia, y el controlador recalcula cada perfil de movimiento. No hay engranajes que cambiar, ni levas que re-sincronizar, ni correas que tensar diariamente. La flow-wrapper servo de alta velocidad es la expresión directa de este diseño.
Velocidad y rendimiento
Ambas arquitecturas alcanzan velocidades pico similares — la mayoría de los fabricantes citan 150–250 bolsas por minuto sobre productos rectangulares individuales. La diferencia está en el rendimiento continuo y la flexibilidad, no en la cifra pico.
| Indicador | Wrapper mecánico | Wrapper servo |
|---|---|---|
| Velocidad pico (producto rectangular) | 150–200 bpm | 180–250 bpm |
| Rendimiento continuo en 8 horas | 80–90 % del pico | 90–95 % del pico |
| Rango de velocidad en una máquina | Relación fija, cambio de engranaje | 10–100 % sin escalones |
| Aceleración y frenado | Limitado por el perfil de leva | Programable, rampa rápida |
| Cambio de velocidad entre SKU | 15–30 min (cambio de piñón) | menos de 1 min (receta) |
Si produce un producto a velocidad constante las 24 horas, la pequeña desventaja pico del wrapper mecánico es irrelevante, porque no lleva ninguna de las dos máquinas al límite. Si maneja muchas SKU con velocidades distintas o acelera y frena para adaptarse al equipo anterior, la flexibilidad de la máquina servo tiene valor real. El productor de fideos de la línea servo para fábrica de fideos instantáneos en Indonesia eligió servo expresamente porque debía adaptar el wrapper a bloques que no funcionaban a pleno gas durante todo el turno.
Cambio de formato y flexibilidad de recetas
Aquí es donde las dos arquitecturas divergen más claramente. Un cambio de formato mecánico incluye normalmente: cambiar la hombro de formación al nuevo ancho de producto (10–20 min), sustituir los piñones para la nueva longitud de envase (10–15 min), ajustar a mano la mordaza de sellado transversal (5–10 min) y fijar las temperaturas con revisión visual del registro (10–15 min): 35–60 minutos en total, y hace falta un mecánico formado. Si cambia cuatro veces por turno, son dos a cuatro horas de producción perdida al día. Un cambio servo conserva el mismo cambio de hombro, pero el resto es un recall de receta de diez segundos y pequeños ajustes de temperatura: 15–25 minutos en total, y un operario puede hacerlo sin mecánico. Para fábricas con cinco o más SKU al día, el tiempo de producción recuperado por sí solo justifica la prima del servo en 12–18 meses.
Manipulación de película y registro de impresión
Para los fabricantes que usan película impresa — que es la mayoría de marcas de alimentación y bienes de consumo — la precisión del registro afecta directamente al scrap de película, porque cada milímetro de desajuste es un corte que va a rechazo. Los wrappers mecánicos arrastran la película por un engranaje fijo: el sensor de registro lee la marca de impresión y la máquina corrige ligeramente la velocidad del rodillo de arrastre, pero como el rodillo de arrastre está mecánicamente conectado a la mordaza de sellado, el rango de corrección está limitado a ±3–5 mm y la deriva se acumula cuando la película se estira o el rollo está descentrado. Los wrappers servo desacoplan el arrastre de película del movimiento de la mordaza, de modo que el regulador de registro puede hacer correcciones de ±10–15 mm sin alterar el ciclo de sellado. En pruebas con clientes, los wrappers servo reducen típicamente el scrap de película impresa en un 2–4 % frente a los equivalentes mecánicos — una cifra considerable cuando el laminado impreso cuesta 3–5 $ por kilogramo.
Mantenimiento y piezas de desgaste
| Punto de mantenimiento | Wrapper mecánico | Wrapper servo |
|---|---|---|
| Puntos de engrase diarios | 8–12 engrasadores | 2–3 (rodamientos de mordaza) |
| Revisión trimestral de levas o correas | Necesaria | No aplica |
| Presupuesto anual de piezas de desgaste | 1.500–3.000 $ | 500–1.000 $ |
| Cualificación requerida | Mecánico, 2+ años | Técnico de control para fallos |
| Tiempo medio entre fallos | ~2.000 horas | ~5.000 horas |
El patrón de desgaste del wrapper mecánico es predecible y bien conocido, y cualquier mecánico de fábrica puede repararlo. Los modos de fallo del wrapper servo son más bien electrónicos — fallos de accionamiento servo, fallos de encoder, caídas de HMI — y pueden requerir un técnico de control o soporte del OEM. Para una fábrica sin equipo interno de control, esta dependencia del soporte debe entrar en la decisión, y el paquete de repuestos debe incluir los artículos de controlador y sensor que el equipo de mantenimiento local no puede fabricar.
Integración, datos y la cuestión de la báscula
La diferencia más profunda es a menudo invisible hasta que una línea crece. Los wrappers servo exponen protocolos de comunicación estándar — PROFINET, EtherNet/IP y Modbus TCP — de modo que se integran directamente con balanzas multicabezal, detectores de metales, encartonadoras anteriores y sistemas de datos de fábrica. Eso es relevante siempre que el flow-wrapper forme parte de una línea pesada en lugar de una alimentación de producto única, porque el alimentador de bolsas debe adaptarse a la descarga de la báscula. Una línea de pesado y ensacado como la línea de balanza multicabezal y ensacado para un productor indio de snacks está construida precisamente alrededor de ese handshake electrónico. Un wrapper mecánico no tiene un camino sencillo para seguir una alimentación variable de báscula, y suele adaptarse con un buffer engorroso o funcionando a una velocidad fija más lenta.
Las máquinas servo además generan datos útiles: velocidad de marcha, tiempo de permanencia, consumo de película, contadores de rechazo y registros de cambio que alimentan un cálculo OEE y un plan de mantenimiento preventivo. Las máquinas mecánicas generan pocos o ningún dato sin sensores adicionales. Para compradores que necesitan conectar la línea a un MES o un registro a prueba de manipulaciones para auditoría de minoristas, la arquitectura servo es la elección práctica.
Coste Total de Propiedad: un ejemplo
Imagine un productor de snacks que trabaja a dos turnos, seis días a la semana, con doce SKU. Un wrapper mecánico cuesta 18.000 $ y el equivalente servo 28.000 $, una prima de 10.000 $.
- Tiempo de cambio recuperado: tres cambios al día, 30 minutos ahorrados, seis días a la semana durante 50 semanas, son unas 450 horas al año. A un promedio de 150 bpm, son unos cuatro millones de envases adicionales.
- Scrap de película reducido: un 3 % menos de rechazo con 200 kg de película al día son 6 kg diarios, o 1.800 kg al año; a 4 $/kg, son 7.200 $.
- Menor mantenimiento: unos 1.500 $ menos en piezas de desgaste y mano de obra al año.
El ahorro anual ronda los 8.700 $ más el valor de los envases adicionales, de modo que la prima de 10.000 $ se recupera en menos de catorce meses. La misma cuenta al revés explica por qué una operación de SKU único en un turno debe seguir siendo mecánica: con pocos cambios y sin planes de integración, la prima nunca se recupera.
Preguntas frecuentes
¿Un flow-wrapper servo siempre es más rápido que uno mecánico?
Las velocidades pico se solapan, así que no en ningún sentido significativo. La ventaja del servo es el rendimiento continuo, las rampas rápidas y la capacidad de funcionar a distintas velocidades sin cambio de engranaje. Una línea de producto único a pleno gas ve poca diferencia; una línea multi-SKU, sí.
¿Cuánto cuesta más un wrapper servo que uno mecánico?
Típicamente un 30–60 % más en la compra, pero la prima puede recuperarse en 14–18 meses cuando los cambios son frecuentes y la película impresa es cara. El ahorro viene del tiempo de cambio recuperado, el menor scrap de película y el mantenimiento reducido.
¿No sabe si su próxima flow-wrapper debe ser servo o mecánica? Envíenos su rango de productos, número de SKU, velocidad objetivo y régimen de turnos a través de la página de contacto, y nuestros ingenieros le dirán exactamente qué arquitectura se adapta a su caso. Vea también nuestra guía de compra de equipos servo y la guía de TCO.
