Dentro del sellado de movimiento constante: qué arrastra la bolsa, qué funde la película y qué fija la costura
Una selladora de banda continua cierra una bolsa o sobre prefabricado sin que una mandíbula abra y cierre. El sobre lleno entra por la alimentación, dos bandas transportadoras recubiertas de PTFE sujetan la costura abierta y la arrastran en línea recta a través de la máquina, un par de bloques calefactores funde la capa sellante interior mientras la costura avanza, los bloques de enfriamiento fijan la junta ablandada bajo presión, y una rueda de estampado ranurada o de codificación de fecha marca el sellado acabado antes de que el sobre abandone la salida. Cada pieza de ese recorrido existe para resolver un problema: aplicar calor y presión a una película en movimiento el tiempo suficiente para adherir el sellante, y después retirar el calor antes de que el sobre salga de la máquina, de modo que la junta no se estire ni vuelva a abrirse bajo el peso del relleno.
Este recorrido sigue al sobre a través de la máquina en el orden del viaje: guías de entrada y accionamiento de banda, bloques calefactores y control de temperatura, la sección de enfriamiento, la estación de estampado y codificación, y por último el bastidor, el soporte y la disposición eléctrica. Cada sección de subsistema lleva las cifras que un comprador o un ingeniero de mantenimiento debe verificar en un presupuesto: velocidad de banda en m/min, carga de calefactor en kW, temperatura de trabajo en °C, grosor de película en µm, ancho de sellado en mm, potencia de motor en W, rangos de dimensión de bolsa y vida útil de las piezas de desgaste. El objetivo es explicar cómo se forma el sellado, dónde actúa cada ajuste y qué cifras de especificación son límites de funcionamiento reales y no picos de folleto.
Las cifras de referencia son las franjas estándar de la gama de selladoras de banda SunAura: velocidad de banda 0–12 m/min, ancho de sellado 8–12 mm (10 mm típico), dial de termostato 0–300 °C con el sellado normalmente fijado a 120–200 °C, carga de calefactor 0,6–1,0 kW, motor de accionamiento 60–120 W, ventilador de enfriamiento 20–40 W, calentamiento 3–8 minutos, películas de sobre laminados de 60–120 µm y PE de una sola capa hasta unos 200 µm en bastidores adaptados, ancho de bolsa horizontal de hasta unos 400–500 mm y grosor de sobre de 5–350 mm. Tome estas como ventanas de partida; su propia película, el peso del relleno y la temperatura ambiente fijan la consigna final durante un sellado de prueba.
El recorrido de sellado en una sola pasada
Trace un sobre desde la entrada hasta la salida. En el extremo de alimentación, unas guías laterales ajustables centran la costura abierta entre los dos tramos de banda. Las bandas superior e inferior de PTFE se encuentran en el punto de apriete; la presión de resorte mantiene los tramos de banda juntos para que la costura quede sujeta sin quedar aplastada. El accionamiento de banda desplaza el sobre a una velocidad lineal consigna. Primer contacto con la estación de calor: los bloques calefactores presionan los dos tramos de banda juntos sobre una longitud de contacto fija, y las capas sellantes de las caras interiores de la película se funden donde tocan. El sobre continúa hacia la sección de enfriamiento, donde unos bloques refrigerados o un tramo de banda refrigerado enfrían la junta bajo presión mientras el sellante se vuelve a solidificar. Detrás del enfriador, la rueda de estampado imprime una textura ranurada y a menudo un código de fecha o lote sobre la costura; las versiones con codificación de tinta imprimen después del enfriamiento. El sobre acabado sale a una bandeja de descarga o a un transportador.
Tres condiciones deben darse a la vez para un buen sellado: el sellante debe alcanzar su temperatura de fusión en todo el ancho de la costura, las caras de la película deben permanecer planas y en contacto bajo presión durante toda la longitud de contacto, y la junta debe mantenerse cerrada hasta que el sellante haya fraguado. La banda aporta el transporte y la presión; el calefactor aporta la temperatura de fusión; el enfriador aporta el tiempo de fraguado. Si alguna de las tres se desvía, el sellado muestra un fallo concreto: una temperatura baja da un pelado débil, una presión irregular da costuras arrugadas o con esquinas abiertas, y retirar el calor antes del enfriamiento da una junta estirada o reabierta. Las descripciones de subsistema siguientes mapean cada ajuste con la condición que controla.
Bandas transportadoras y accionamiento: transporte, sujeción y guiado
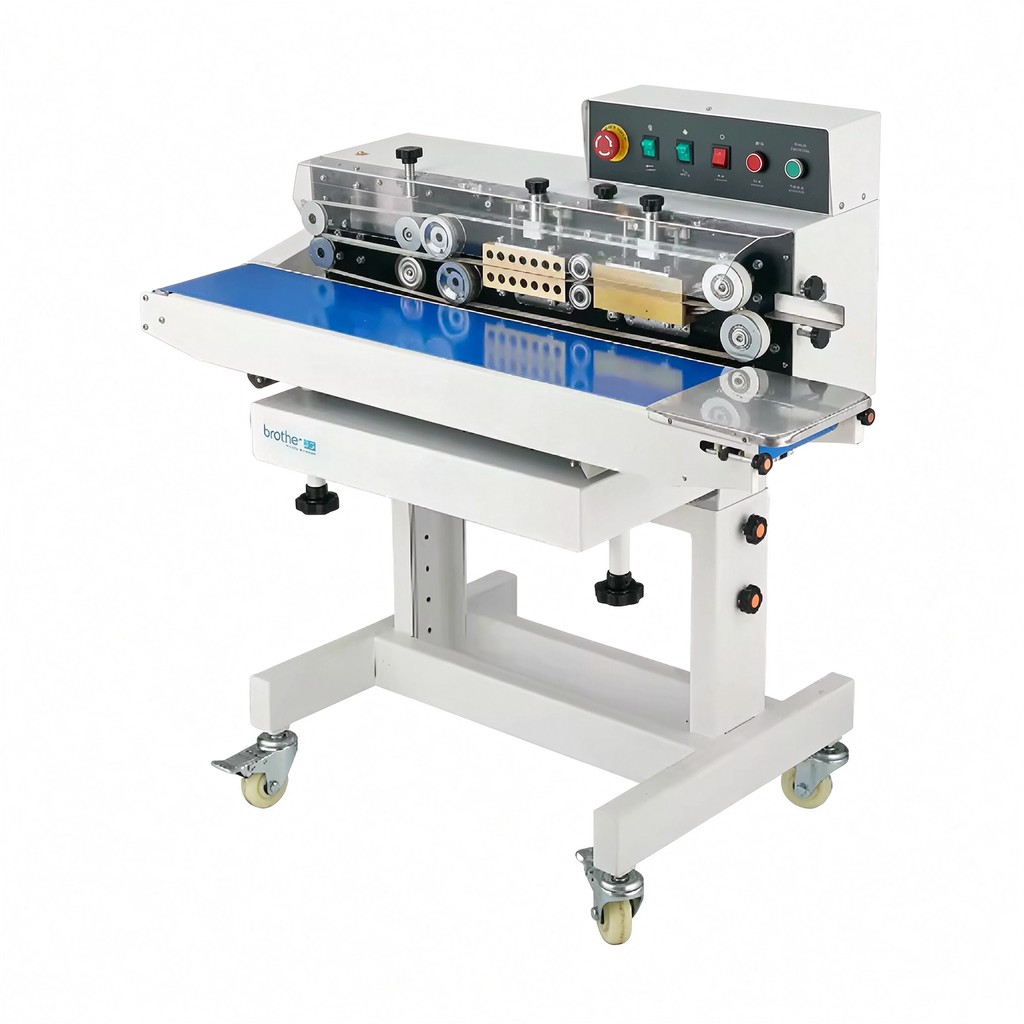
El par de bandas es el transporte de la máquina y su superficie de presión. Cada banda es un tejido de fibra de vidrio recubierto de PTFE o PFE que corre sobre tambores extremos; el recubrimiento resiste el contacto con los bloques calientes y libera la película que toca la costura. Dos tramos de banda, uno arriba y otro abajo, sandwichan la costura del sobre. El accionamiento es un motorreductor, típicamente de 60–120 W, que mueve el tambor extremo a través de un engranaje de reducción; la velocidad de banda se ajusta con un potenciómetro o un pequeño variador y se muestra en un dial de velocidad o una lectura digital. La velocidad lineal va de 0–12 m/min en toda la gama, con la mayoría de sobres alimentarios sellados entre 4 y 10 m/min.
El guiado de la banda decide si la costura atraviesa recta la estación de calor. Cada tambor extremo lleva un ajuste de guiado, normalmente un pomo o tornillo que inclina el extremo del tambor; la banda debe correr centrada sobre la cara del tambor, no montada en el borde. Los resortes laterales fijan la presión de apriete entre los dos tramos de banda: la suficiente para sujetar la costura y mantenerla plana, no tan fuerte que pellizque un fuelle grueso ni desgaste la banda en los bordes. Una banda que deriva se sale del contacto con el bloque, y el sellado pierde presión por un lado; una banda que monta el borde del tambor desgasta el recubrimiento de PTFE en semanas en lugar de meses.
La dimensión de garganta fija la gama de bolsa. Los bastidores horizontales admiten grosores de sobre de unos 5 mm a 350 mm entre los tramos de banda, y sellan anchos de sobre de hasta unos 400–500 mm según la longitud del bloque. Las bolsas abultadas o pesadas que no pueden quedar planas pasan a un bastidor vertical, donde el tramo de banda está en posición vertical y la bolsa cuelga o se apoya bajo la garganta, sostenida por un transportador posterior. La vida útil de la banda es de 6–12 meses en uso normal con película alimentaria; el material polvoriento, aceitoso o muy impreso acristala el recubrimiento más rápido y la reduce a 3–6 meses. Limpiar la superficie de PTFE de la pelusa de película y comprobar el guiado cada semana son las dos tareas que protegen la vida de la banda. El recambio de banda implica enhebrar la banda nueva por las guías, volver a tensar y re-guiar antes de la siguiente carrera.
Bloques calefactores y control de temperatura: dónde se funde el sellante
La estación de calor es un par de bloques calefactores, uno por cada tramo de banda, posicionados uno frente al otro para que la banda y la película pasen entre ellos. Los bloques suelen ser carcasas de aluminio fundido o acero inoxidable con un calefactor de resistencia encastrado y un termopar o termistor que lee la temperatura superficial del bloque. La carga total de calefactor va de 0,6–1,0 kW en la gama; un bloque calefactor individual se sitúa sobre unos 0,3–0,5 kW. El termostato mantiene el bloque cerca del punto consigna, típicamente dentro de ±5–10 °C, y el dial cubre 0–300 °C aunque la mayor parte del trabajo de sellado se sitúa entre 120 y 200 °C.
La longitud de contacto importa tanto como la temperatura. El bloque presiona sobre la costura a lo largo de una longitud fija en el sentido de la banda, habitualmente 60–120 mm. A una velocidad de banda dada, esa longitud de contacto fija cuánto tiempo pasa la película en la estación de calor: un contacto de 100 mm a 6 m/min (100 mm/s) da unos 1,0 s de exposición al calor; a 12 m/min (200 mm/s) el mismo contacto da 0,5 s. Los laminados más gruesos y el material metalizado necesitan la exposición más larga, lo que significa velocidad de banda más lenta en lugar de temperatura de bloque más alta; forzar la temperatura para compensar la velocidad quema la capa exterior de la película antes de que el sellante llegue a fundirse por completo.
El calentamiento al inicio del turno dura 3–8 minutos según el tamaño del bloque y la temperatura ambiente. La máquina debe alcanzar el punto consigna y mantenerse unos minutos antes del primer sobre de producción, porque un bloque que marca temperatura en la superficie puede seguir siendo irregular en el interior. Un ajuste de espera apaga el calefactor entre carreras breves o mantiene una temperatura de reposo más baja; compruebe qué hace su bastidor, porque la carga de calor en reposo aparece en la factura eléctrica a lo largo de un turno con pausas frecuentes. Los fallos de temperatura —sellados débiles que siguen a un bloque frío, o marcas de quemado que siguen a uno caliente— se leen frente a la lectura del termopar, no se adivinan por la posición del dial.
Sección de enfriamiento: fijar la junta antes de que salga de la presión
Después del calefactor, el sellante ablandado sigue estando fundido y la costura debe mantenerse cerrada hasta que se vuelva a solidificar. La sección de enfriamiento hace pasar el sobre entre bloques refrigerados o un tramo de banda refrigerado durante otros 40–80 mm de contacto. Algunos bastidores usan bloques con aletas y un pequeño ventilador (20–40 W) que aspira aire ambiente sobre la carcasa; otros dependen de la masa del bloque y el aire ambiente para bajar la temperatura. La presión se mantiene en toda esta sección para que las dos caras de la película no puedan separarse mientras el sellante fragua.
Un sellado que parece adherido en el calefactor puede volver a abrirse si el sobre sale de la máquina antes de que la junta fragüe: la costura todavía blanda se estira bajo el peso del relleno, las dos caras se separan en una esquina, y el envase pierde en almacenamiento. La sección de enfriamiento es lo que lo evita. Si la producción muestra sellados reabiertos o estirados aunque la consigna de calor parezca correcta, las causas probables son velocidad de banda demasiado alta para la longitud de contacto del enfriador, un ventilador de enfriamiento obstruido, o un bloque de enfriamiento recubierto de residuo de película que aísla la junta. Contrólelas antes de cambiar la temperatura del calefactor.
Rueda de estampado y codificación de fecha
Detrás del enfriador, una rueda de acero ranurada con carga de resorte presiona una textura sobre la costura acabada. El patrón de estampado rompe la superficie lisa del sellado y da una comprobación visual de que la costura ha sido presionada; en la mayoría de bastidores la rueda lleva también troqueles de caracteres intercambiables que estampan una fecha de producción, número de lote o código de línea sobre el sellado. La rueda se sitúa después de la sección de enfriamiento para marcar una junta ya fraguada, no una blanda. La profundidad de estampado se fija por la presión del resorte de la rueda: demasiado ligera y el código se desvanece a los pocos días, demasiado profunda y la rueda corta el sellante y debilita la línea de pelado.
Los bastidores con codificación de tinta añaden una unidad de codificación después de la estación de estampado: un rodillo de tinta o un pequeño marcador de tinta imprime la fecha y el lote con tinta sobre la banda o directamente sobre la película. Las unidades de tinta necesitan el grado de tinta correcto para la superficie de la película —el kraft poroso, el OPP brillante y el PET metalizado aceptan tintas distintas—, y la almohadilla o el rodillo necesita reponerse o limpiarse entre carreras. Las variantes de codificación de tinta vertical y horizontal de la gama de productos difieren sobre todo en la orientación del bastidor y la posición de la codificación; los subsistemas de calor, enfriamiento y banda funcionan del mismo modo.
Ajustar temperatura y velocidad por tipo de película
Las dos variables de trabajo que el operario fija para cada película son la temperatura de bloque y la velocidad de banda. El ancho de sellado lo fija el contacto entre bloque y banda, normalmente 10 mm, y la presión se regula en la instalación. La tabla siguiente da ventanas de partida para estructuras de sobre habituales; ejecute un sellado de prueba sobre su propio material, pele una tira de ensayo y ajuste en pasos pequeños —10–15 °C o 1 m/min cada vez— en lugar de mover las dos consignas a la vez.
| Estructura de película | Rango de grosor | Temperatura de bloque | Velocidad de banda | Nota de sellado |
|---|---|---|---|---|
| Bolsas de PE de una sola capa | 30–100 µm | 130–160 °C | 8–12 m/min | Ventana de calor amplia; vigile el adelgazamiento del PE en la costura con material fino |
| Bolsas y envoltorios de PP / OPP | 40–80 µm | 150–180 °C | 6–10 m/min | Punto de fusión más alto; enfríe por completo antes de la salida para evitar la contracción de la película |
| Laminado PET/PE (snacks, productos secos) | 60–120 µm | 160–190 °C | 5–9 m/min | Selle la capa interior de PE; evite que la capa exterior de PET se encoja o enturbie |
| Sobre de café y frutos secos PET/AL/PE | 80–120 µm | 170–200 °C | 4–8 m/min | Contacto más largo; la capa metalizada refleja el calor, así que dependa del tiempo de exposición |
| Bolsas gruesas de PE o con fuelle | 120–200 µm | 150–180 °C | 4–7 m/min | Velocidad lenta para la penetración del calor; confirme que el sellado aguanta el peso del relleno después del enfriamiento |
Lea un sellado débil por orden de causa. Si la adherencia se pela limpia con la película intacta, el sellante nunca llegó a fundirse: suba la temperatura 10–15 °C o baje la banda 1 m/min para alargar el contacto. Si la película se rompe pero el sellado se despega por un borde, la presión o el guiado son irregulares: compruebe la alineación de la banda, la tensión del resorte y el centrado de la guía. Si la costura parece brillante o quemada y el sellante sale exprimido, el bloque está demasiado caliente o la velocidad demasiado lenta: baje la temperatura o suba la velocidad. Si la junta se abre después de la salida a pesar de una costura que parece adherida, la sección de enfriamiento no fijó el sellante: compruebe el ventilador, el contacto del bloque de enfriamiento y la velocidad de banda frente a la longitud del enfriador.
Leer la hoja de especificaciones: cifras nominales frente a funcionamiento sostenido
Una especificación de selladora de banda lista una velocidad de banda máxima y unas bolsas/min máximas, pero esos picos se miden con el paso de sobre más corto y la película más fácil de la gama. Su ritmo sostenido debe planificarse al 70–80 % de esa cifra a lo largo del turno, dejando margen para alimentaciones fallidas, cambios de película y paradas breves. Las bolsas/min se convierten desde la velocidad de banda y el paso del sobre: a 6 m/min (100 mm/s), un paso de 150 mm da unas 66 bolsas/min; un paso de 300 mm da unas 33 bolsas/min. Utilice la longitud real de su sobre para convertir, no la cifra de bolsas/min del folleto.
El ciclo de trabajo y las condiciones ambiente también pertenecen a la hoja de especificaciones. Un bastidor nominado para uso intermitente alterna carreras breves con pausas; una línea alimentaria de dos turnos necesita un bastidor cuyos calefactor, motor y bandas aguanten servicio continuo. La temperatura ambiente, el polvo, la humedad y la exposición al lavado deciden el grado de protección de la envolvente y el acabado: embalaje de almacén seco, líneas de especias o harina polvorientas, y salas de lavado húmedas requieren materiales de banda, protección eléctrica y acabados superficiales distintos. El peso y la orientación de la bolsa deciden el bastidor horizontal frente al vertical; una especificación que solo liste el ancho de sobre no detectará una bolsa pesada en pie que necesita soporte vertical.
| Subsistema | Franja de especificación típica | Qué verificar en el presupuesto |
|---|---|---|
| Motor de accionamiento de banda | Motorreductor de 60–120 W | Tipo de control de velocidad, lectura de velocidad, nominación de servicio del motor para su patrón de turnos |
| Velocidad de banda | 0–12 m/min, variable | Velocidad lineal mostrada en dial o display; velocidad mínima estable para laminados gruesos |
| Bandas de PTFE | Fibra de vidrio recubierta de PTFE/PFE, vida 6–12 meses | Ancho de banda, disponibilidad de pieza de recambio, acceso al ajuste de guiado |
| Bloques calefactores | 0,6–1,0 kW total, dial 0–300 °C | Tipo de termopar, precisión de temperatura, comportamiento del calor en espera, longitud de contacto |
| Sección de enfriamiento | Bloques refrigerados por aire o ventilador, ventilador 20–40 W | Longitud de contacto de enfriamiento, acceso del ventilador para limpieza, si los bloques son refrigerados por agua en bastidores pesados |
| Estampado / codificación | Rueda ranurada con troqueles de fecha; opción de tinta | Juego de caracteres del troquel, ajuste de profundidad de estampado, grado de tinta adaptado a su película |
| Gama de bolsa | Horizontal: ancho hasta 400–500 mm, grosor 5–350 mm | Su sobre más pequeño y más grande, peso del relleno, orientación en pie o plano |
| Suministro eléctrico | 220 V/50 Hz o 110 V/60 Hz, calefactor más motor más ventilador | Tensión de suministro en el punto de instalación, consumo en espera, conexión por enchufe o cable fijo |
Secuencia de preparación para una película o formato nuevo
- Medir el sobre: ancho, profundidad de fuelle, longitud de sellado, estructura y grosor de película en µm, peso del relleno. Confirmar que la orientación del bastidor coincide con si la bolsa queda plana o en pie.
- Fijar las guías de entrada al ancho del sobre y la presión de apriete de la banda para que la costura sujete plana sin pellizcar el fuelle.
- Encender el calefactor y fijar la temperatura de partida desde la tabla de ventanas de película. Dejar 3–8 minutos de calentamiento y mantener en el punto consigna unos minutos antes de sellar.
- Fijar la velocidad de banda a la ventana de partida de la película. Enhebrar o confirmar que la banda guía centrada sobre los tambores.
- Ejecutar de tres a cinco sobres de prueba. Inspeccionar la costura en busca de una banda de adherencia uniforme de 8–10 mm, sin arrugas, sin esquinas abiertas, sin quemado ni exprimido.
- Pelar una tira de ensayo de 15 mm tras el enfriamiento completo. Objetivo 4–6 N/15 mm; ajustar la temperatura en 10–15 °C o la velocidad en 1 m/min entre pruebas, una variable cada vez.
- Configurar los caracteres de estampado con la fecha o el código de lote y comprobar que la impresión es legible sobre la costura sin cortar el sellante.
- Registrar la temperatura, velocidad, presión y lote de película finales en la ficha de la máquina para que la siguiente vuelta vuelva a la misma consigna.
Dónde empiezan los fallos y dónde están los límites de seguridad
La mayoría de fallos de selladora de banda se remontan a uno de los cuatro subsistemas: guiado y presión de banda, temperatura del calefactor, contacto de enfriamiento o presión de codificación. Las costuras arrugadas, las adherencias de esquina débiles, las bandas acristaladas, la deriva de temperatura y las alimentaciones fallidas tienen cada una un orden de comprobación definido; la guía de resolución de problemas y cambio de formato de la selladora de banda recorre esos fallos, el plan de mantenimiento y los pasos de cambio de formato, de modo que este post no repite el árbol de fallos completo.
Los bloques calientes, las bandas en movimiento y los puntos de apriete llevan sus propios límites de seguridad. Los protectores cubren los tramos de banda y las superficies calientes, la parada de emergencia corta la potencia del accionamiento y del calefactor desde la posición del operario, y las aberturas de entrada y salida dimensionan para que los dedos no puedan alcanzar el punto de apriete. Las instalaciones en sala alimentaria necesitan además materiales de contacto con el producto y acabados lavables adaptados al régimen de limpieza. Los puntos de protección, enclavamiento, riesgo de quemadura y cumplimiento CE se detallan en la guía de seguridad de la selladora de banda y cumplimiento CE; no haga funcionar la máquina con las cubiertas de banda retiradas o puenteadas para desatascar.
Tipos de bastidor: banco, soporte y vertical
Los mismos subsistemas de calor, enfriamiento y banda se construyen en tres orientaciones de bastidor, y la elección la fijan cómo queda la bolsa y el peso del relleno. Un bastidor horizontal de banco es el cuerpo compacto sin soporte: la banda corre nivelada sobre una mesa, el operario deposita los sobres planos en la entrada, y el sobre sellado cae a una bandeja o banco de embalaje. Este bastidor encaja con bolsas planas pequeñas, volumen de bajo a moderado y salas con espacio en suelo reducido. No tiene soporte posterior para un sobre abultado, de modo que las bolsas con fuelle o pesadas no alimentan con limpieza aunque el sellado mismo aguantaría.
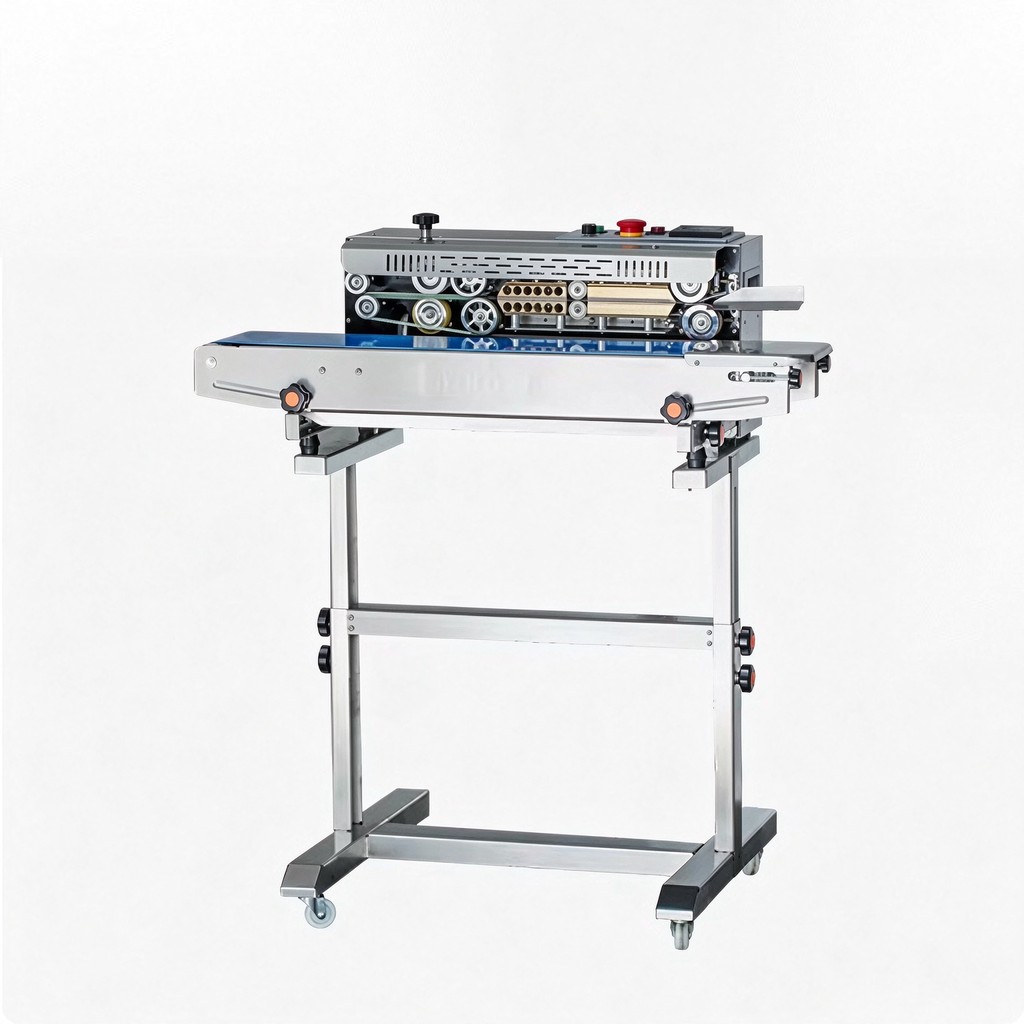
Un bastidor de soporte eleva la banda a altura de trabajo del operario sobre un juego de patas pintadas o de acero inoxidable, a menudo con ruedas para poder rodar la máquina entre líneas. El soporte sitúa la entrada a altura de cintura para una persona que alimenta los sobres, y la salida cae a un puesto de embalaje o al transportador aguas abajo. Los bastidores de soporte llevan la caja de control, la lectura de temperatura y el control de velocidad en el panel lateral al alcance de la posición de alimentación. Este es el bastidor habitual para embalaje alimentario, de snacks y productos secos de un solo turno donde la bolsa queda plana pero el volumen no justifica un cuerpo automático en línea.
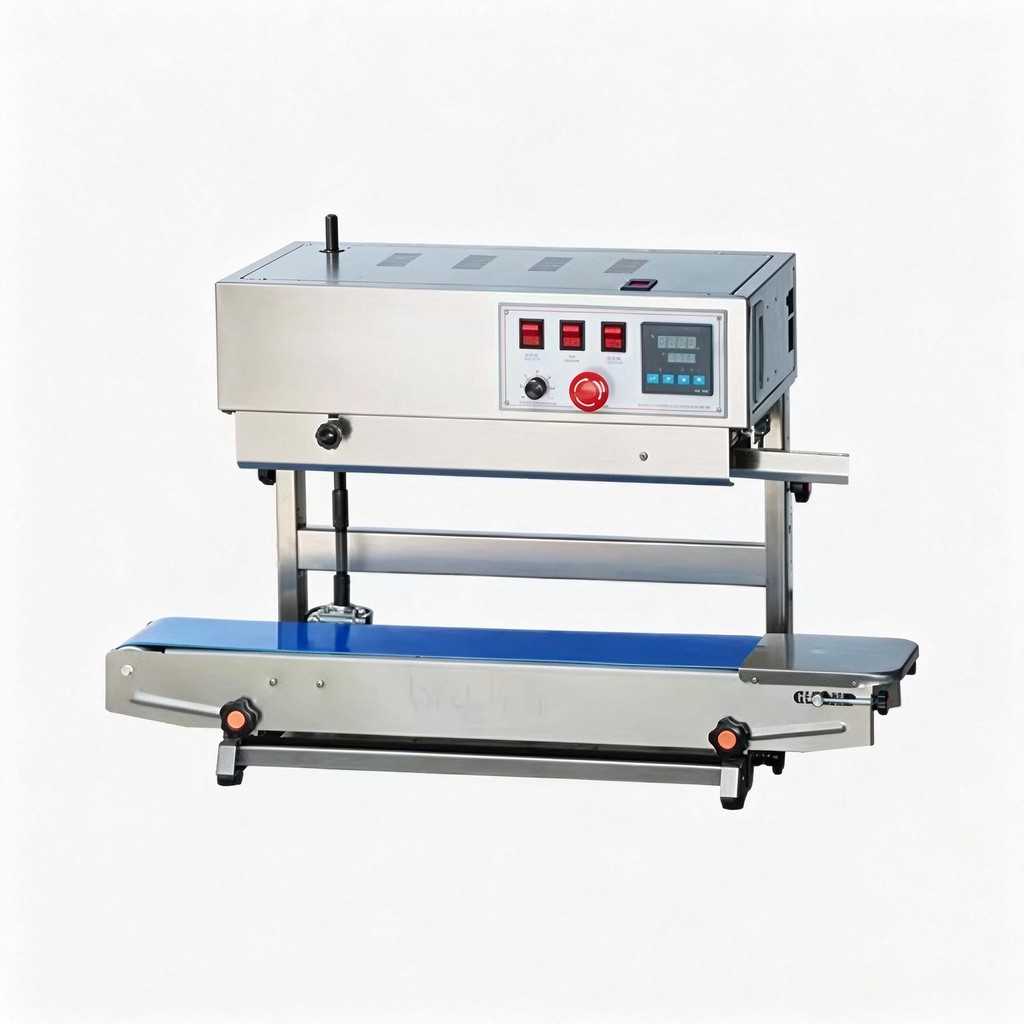
Un bastidor vertical hace correr el par de bandas en posición vertical. La bolsa entra con la boca abierta hacia las bandas, y el cuerpo lleno cuelga bajo la garganta o descansa sobre un transportador posterior, de modo que los envases pesados, húmedos o abultados se mantienen en pie mientras la costura se sella. Los bastidores verticales se especifican para comida para mascotas, bolsas de arroz y grano, sobres de sopa o salsa, y cualquier relleno de más de unos 1 kg que tiraría de una costura horizontal abierta por su propio peso. El cuerpo vertical añade además una guía posterior y a menudo una garganta más larga para superar la profundidad de la bolsa. Donde el producto necesita exclusión de oxígeno, un colector de purga de gas se sitúa antes de la estación de calor en cualquiera de las dos orientaciones; esa variante se describe en la reseña de la selladora de banda con purga de nitrógeno.
Disposición eléctrica y los circuitos detrás de los controles
La parte eléctrica de la máquina se divide en tres cargas: el calefactor, el motor de accionamiento y el ventilador de enfriamiento, cada uno conmutado por su propio contactor o relé bajo el panel de control. El circuito del calefactor transporta la carga de bloque de 0,6–1,0 kW a través de un termostato o controlador de temperatura que lee la señal del termopar y cicla el contactor para mantener el punto consigna. El circuito del motor hace funcionar el motorreductor de 60–120 W a través del control de velocidad; el ventilador funciona siempre que el calefactor está encendido o siempre que se mueven las bandas, según el cableado del bastidor. La parada de emergencia abre el circuito de control para que tanto el calefactor como el motor caigan cuando se pulsa, en lugar de cortar solo el accionamiento.
La tensión de suministro coincide con el punto de instalación: la mayoría de bastidores funcionan a 220 V/50 Hz, con variantes de 110 V/60 Hz para enchufes de Norteamérica. Confirme la carga del calefactor contra la nominación del circuito antes de instalar, porque un calefactor de 1 kW en un circuito compartido con otro equipo puede dispararse durante el calentamiento. El cableado debe mantener los hilos del termopar alejados de los cables de potencia del calefactor para que la lectura de temperatura no capte interferencia; una lectura de temperatura que deambula y no coincide con el estado del bloque se remonta a menudo al trazado del hilo del sensor o a una conexión de termopar floja. El grado de protección de la envolvente y el acabado superficial los fija la sala: embalaje de almacén seco, procesamiento polvoriento y lavado húmedo requieren cada uno un nivel de protección distinto, y eso debe escribirse en el pedido en lugar de añadirse después de la instalación.
Máquinas relacionadas y lectura adicional
La familia de productos de selladoras de banda continua recoge los bastidores construidos alrededor de este recorrido de sellado: la selladora de banda continua automática para sobres alimentados por línea, la selladora de banda profesional SF150LD para embalaje alimentario y de snacks en general, la selladora de banda de calor sobre soporte, la selladora de banda sobre soporte 2-en-1 con lecturas digitales, la selladora de banda horizontal con impresión de tinta, la selladora de banda vertical con codificación de tinta para bolsas pesadas en pie, y la máquina de sellado de bolsas de café para sobres de café con válvula y kraft.
Para el lado de la compra, la comparativa entre selladora de banda y selladora de impulso enfrenta el sellado de movimiento constante al sellado manual por mandíbula por material, producción y consistencia. Donde se requiere exclusión de oxígeno, la reseña de la selladora de banda con purga de nitrógeno explica la estación de purga de gas inerte añadida antes del sellado térmico. El desglose de coste y TCO de la selladora de banda cubre las franjas de precio de máquina, el desgaste de PTFE y película, la potencia y la mano de obra a lo largo de cinco años.
Envíe muestras de sobre, la especificación de película y el ritmo objetivo a través del departamento de contacto para un sellado de prueba y una configuración de bastidor adaptada. La sección de certificaciones y patentes recoge la documentación de cumplimiento disponible con la máquina, y el perfil de la empresa cubre la gama más amplia de equipos de envasado.
