Dos formas de cerrar un sobre: sellado de banda de movimiento constante frente a sellado manual por mandíbula de impulso
Una bolsa o sobre prefabricado sale del llenador con la costura superior abierta. Dos familias de máquinas cierran esa costura en plantas productivas reales. Una selladora de impulso sujeta la bolsa llena entre dos mandíbulas calefactoras, hace pasar una corriente breve por un hilo de nicromo para fundir la capa sellante interior, mantiene la mandíbula cerrada mientras la película se enfría y fragua, y después abre para la siguiente bolsa. Una selladora de banda continua arrastra la bolsa entre dos bandas transportadoras recubiertas de PTFE en movimiento, la hace pasar junto a un par de bloques calefactores que se mantienen a la temperatura consigna, después por bloques de enfriamiento y una rueda de estampado ranurada o de codificación de fecha, y descarga el sobre sellado sin que ninguna mandíbula abra o cierre. Las dos máquinas producen un sellado térmico, pero el ciclo, la carga de trabajo del operario, la consistencia del sellado a lo largo del turno, los materiales de bolsa que toleran y el coste a cinco años se sitúan en planos distintos.
Esta comparación parte de la junta sellada hacia fuera: cómo funde y fragua la película cada máquina, qué producción sostiene cada una en un turno real, qué películas de bolsa y tamaños de sobre aceptan, cuánto depende el sellado del operario, dónde se distribuye el dinero a lo largo de cinco años y qué perfil de planta encaja con cada máquina. No declara que una familia sea mejor en términos universales. Una selladora de impulso de banco de $150–$300 puede ser la compra racional para un taller que sella 80 bolsas al día; una selladora de banda de 0–12 m/min puede ser capital desperdiciado en ese mismo suelo si la línea nunca llena dos bolsas por minuto. La decisión depende del volumen de bolsas, la estructura de la película, los requisitos de consistencia del sellado, la mano de obra disponible y el estándar de auditoría que debe cumplir el envase sellado.
Las cifras que se citan aquí son las franjas estándar que se observan en la gama de selladoras de banda SunAura y en las selladoras de impulso de banco habituales: velocidad de banda 0–12 m/min, ancho de sellado 8–12 mm, dial de temperatura de trabajo 0–300 °C con el sellado normalmente fijado a 120–200 °C, películas de sobre laminados de 60–120 µm y PE de una sola capa hasta unos 200 µm en bastidores adaptados, potencia de calefactor 0,6–1,0 kW, motor de accionamiento 60–120 W, calentamiento 3–8 minutos. Las selladoras de impulso accionan un hilo de 300–800 W bajo demanda, ancho de sellado 3–10 mm, tiempo de calor 0,5–3 s y tiempo de enfriamiento 1–4 s por ciclo de mandíbula. Cualquier cifra de folleto debe contrastarse con su propio sobre y su propio ritmo sostenido durante un ensayo de aceptación en fábrica.
Cómo forma el sellado cada máquina
Selladora de mandíbula de impulso. El operario coloca el sobre lleno sobre la mandíbula inferior, alinea la costura y presiona la palanca o acciona un pedal. Una tira de tejido recubierto de PTFE cubre el hilo de nicromo. Un temporizador cierra el circuito durante el tiempo de calor, la corriente calienta el hilo y las capas sellantes interiores de las dos caras de la película se funden donde tocan la tira caliente. La mandíbula permanece cerrada durante un temporizador de enfriamiento mientras la película fragua bajo presión, y después libera. No hay calor en espera: el hilo se calienta solo durante el tiempo de contacto y la máquina permanece fría entre bolsa y bolsa. El ancho de sellado equivale al ancho de la tira de PTFE, normalmente 3 mm en un modelo de banco y 8–10 mm en una unidad de doble mandíbula más ancha. La junta es una costura única de tipo puntual a lo largo de la longitud de la mandíbula, sin textura estampada a menos que se monte una rueda de estampado aparte.
Selladora de banda continua. Dos bandas PTFE/PFE transportan la costura del sobre en línea recta a través de la máquina. Los bloques calefactores presionan los dos tramos de banda juntos sobre una longitud de contacto fija, fundiendo la capa sellante a medida que la bolsa avanza. Un termopar y un termostato mantienen la temperatura del bloque dentro de aproximadamente ±5–10 °C del punto consigna a lo largo del turno. Detrás del calefactor, unos bloques de enfriamiento o un tramo de banda refrigerado enfrían la junta todavía blanda bajo presión para que fragüe antes de que el sobre abandone la máquina. Una rueda de estampado ranurada imprime entonces una textura y a menudo un lote o código de fecha sobre la costura; las versiones con codificación de tinta imprimen la fecha después del enfriamiento. El sellado se forma de forma continua a lo largo de la costura en movimiento, y su ancho lo fija el contacto entre bloque y banda, habitualmente 10 mm.
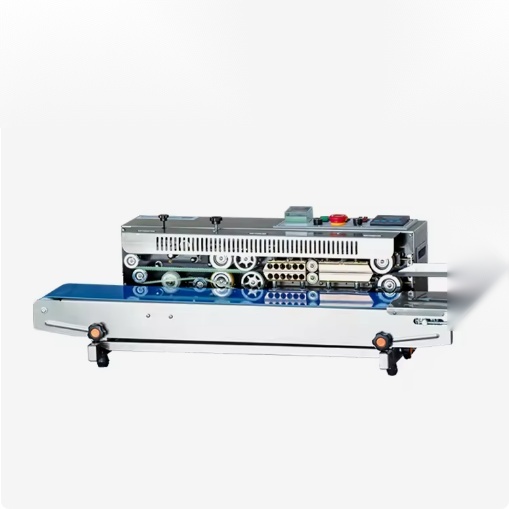
La diferencia física detrás del sellado es el tiempo de contacto y la presión. Una selladora de impulso aplica calor y presión durante un ciclo de arranque y parada temporizado sobre una bolsa estacionaria; el operario controla la colocación de la bolsa y el temporizador controla el calor, pero la presión procede de la palanca o del pedal y puede variar según la mano. Una selladora de banda aplica calor y presión a lo largo de una longitud de contacto mientras la bolsa avanza; la temperatura de bloque, el guiado de la banda y la presión del resorte se fijan una vez y se repiten en cada sobre que pasa. Esa repetibilidad es el compromiso central entre las dos familias, y es más importante en películas laminadas donde un error de 0,5 s de contacto o una variación de 20 °C cambia que el sellado se abra al pelarlo o se queme hasta atravesarlo.
Producción: tiempo de ciclo, bolsas por minuto y carga de trabajo del operario
Una selladora de impulso sella un sobre por ciclo de mandíbula. Un ciclo típico dura 3–8 segundos en total: tiempo de calor 0,5–3 s, tiempo de enfriamiento 1–4 s, más el tiempo del operario para colocar la bolsa, alinear la costura y retirar el sobre sellado. La producción sostenida con una sola mano se sitúa en 6–15 bolsas/min, con el extremo inferior para sobres grandes o pesados que el operario debe mantener en su sitio. Dos operarios pueden manejar dos máquinas en paralelo, pero cada máquina sigue llevando a una persona. La máquina en sí no tiene transportador en movimiento, de modo que el techo de producción lo marcan la colocación manual y el ciclo de mandíbula, no la velocidad de banda.
La producción de una selladora de banda sigue la velocidad de la banda y la longitud del sobre. Con una velocidad de banda de 0–12 m/min, un paso de sobre de 100 mm deja sitio para aproximadamente 100–120 bolsas/min con una alimentación limpia; un paso de 300 mm reduce esa misma máquina a unas 35–45 bolsas/min. Los ritmos sostenidos reales alcanzan el 70–80 % de la cifra de folleto una vez contados el relleno, las arrugas de película, las alimentaciones fallidas y las paradas breves, así que hay que planificar entre 20–90 bolsas/min según el formato. El operario sigue alimentando las bolsas una a una por la entrada, pero la máquina sujeta, calienta, enfría y descarga sin esperar al ciclo de una mandíbula; una persona puede alimentar por la entrada mientras otra embala los sobres acabados en la salida, o la entrada puede conectarse a un transportador del llenador.
Donde cambia la comparativa de mano de obra es en la estructura de turnos. Por debajo de 200 bolsas selladas al día, el operario de la máquina de impulso comparte tiempo con el llenado, el etiquetado y el embalaje, y la máquina barata sigue siendo racional. Por encima de unas 400–500 bolsas al día, el ciclo manual se convierte en un puesto a tiempo completo: la persona pasa el turno colocando y alineando sobres, y una selladora de banda elimina esa repetición mientras ese mismo operario pasa a la alimentación y la inspección. Para envasado alimentario de dos o tres turnos, el ahorro de mano de obra de la máquina de banda se repite en cada turno; el bajo precio de compra de la máquina de impulso no lo hace.
| Criterio | Selladora de mandíbula de impulso | Selladora de banda continua |
|---|---|---|
| Movimiento de sellado | La mandíbula sujeta una bolsa estacionaria; tiempo de calor y enfriamiento por ciclo | Dos bandas de PTFE en movimiento arrastran la bolsa junto a bloques calefactores y de enfriamiento |
| Producción típica | 6–15 bolsas/min por operario, una bolsa por ciclo de mandíbula | 20–120 bolsas/min según el paso del sobre; banda 0–12 m/min |
| Ancho de sellado | 3–10 mm, fijado por la tira de PTFE de la mandíbula | 8–12 mm, habitualmente 10 mm, fijado por el contacto entre bloque y banda |
| Suministro de calor | Hilo de nicromo bajo demanda, 300–800 W, sin calor en espera | Bloques calefactores mantenidos en consigna, calefactor 0,6–1,0 kW, calentamiento 3–8 min |
| Gama de películas | PE/PP de una sola capa de 30–100 µm; laminados simples con un tiempo de contacto cuidado | Sobres laminados de 60–120 µm; PE hasta unos 200 µm en bastidores adaptados |
| Origen de la presión | Palanca o pedal; la presión varía con la mano y el desgaste | Contacto de banda con carga de resorte; se fija una vez y se repite en cada sobre |
| Enfriamiento | Mandíbula cerrada durante el temporizador de enfriamiento antes de liberar | Bloques de enfriamiento o tramo de banda refrigerado detrás del calefactor |
| Codificación de fecha | Rueda de estampado aparte opcional; sin estación de tinta en la mayoría de unidades de banco | Rueda de estampado de serie; versión con codificación de tinta imprime lote o fecha |
| Rol del operario | Colocar, alinear, presionar, retirar; ciclo dependiente de la mano | Alimentar por la entrada; la máquina realiza el sellado, el enfriamiento y la descarga |
| Franja de compra (USD) | $50–$400 de banco; $400–$1,200 de pedal de doble mandíbula | $1,200–$2,800 de entrada; $2,800–$6,500 de soporte profesional; $6,500–$12,000+ de purga de gas o vertical |
| Limitación principal | Ritmo y consistencia atados al operario; desgaste de mandíbula y presión irregular | Calentamiento, banda y consumibles de PTFE; huella de máquina más amplia |
Material de bolsa y compatibilidad de película
La estructura de la película decide qué máquina puede mantener un sellado. Las bolsas de polietileno de una sola capa, de 30–100 µm, sellan en cualquiera de las familias: la mandíbula de impulso funde la cara de PE en un contacto breve, y el bloque de banda la funde a lo largo de la costura en movimiento. El polipropileno y el polipropileno orientado necesitan una temperatura consigna más alta y un ciclo de enfriamiento más estrecho; la temperatura de bloque mantenida de la selladora de banda es más fácil de ajustar a lo largo del turno, mientras que un temporizador de impulso deriva menos por ciclo pero no ofrece al operario una referencia mantenida a la que volver entre bolsas.
Los sobres laminados —PET/PE, PET/AL/PE, OPP/PE, kraft/PE para café y snacks— son donde las dos familias se separan con mayor claridad. Un sellado de laminado debe fundir el sellante interior de PE o PP sin encoger el PET ni la capa impresa, y necesita presión uniforme sobre una costura de 8–10 mm para que cada línea de pelado adhiera. Una selladora de impulso puede sellar laminados cuando la tira de la mandíbula está limpia, la película plana y el tiempo de contacto adaptado, pero las arrugas de la costura, la variación de grosor del sobre y un paño de PTFE desgastado aparecen como esquinas débiles o adherencias irregulares. Una selladora de banda hace pasar el laminado por una longitud de contacto fija con presión de resorte en ambas bandas; el contacto más largo y la presión constante se adaptan al material laminado de 60–120 µm, y por eso las líneas de snacks, frutos secos y café especifican sellado de banda en lugar de sellado por mandíbula.
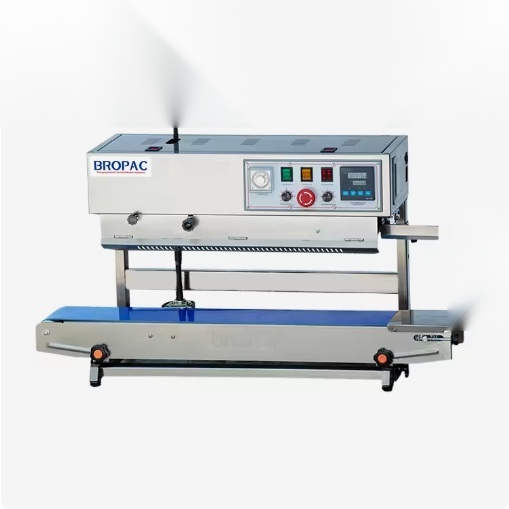
El tamaño y el peso del sobre importan tanto como la película. Las selladoras de banda horizontales admiten anchos de sobre de hasta unos 400–500 mm y grosores de sobre de 5–350 mm; las bolsas pesadas o abultadas que se mantienen en pie pasan a un bastidor vertical que apoya la bolsa desde abajo. La longitud de mandíbula de impulso fija el ancho máximo de sellado, habitualmente 200–600 mm en unidades de banco y de pedal, y la bolsa cuelga de la mandíbula durante el enfriamiento, de modo que los rellenos líquidos o pesados pueden tirar de la costura abierta antes de que la película fragüe. Si su producto gotea, contiene líquido, pesa más de unos 1 kg o se abulta más allá de la garganta de la banda, evalúe la opción de selladora de banda vertical en lugar de forzar un modelo horizontal o de banco.
Consistencia del sellado y dependencia del operario
Un buen sellado térmico sobre un laminado muestra una banda uniforme de 8–10 mm, sin arrugas, sin canales abiertos en las esquinas y con una resistencia al pelado de alrededor de 4–6 N/15 mm en una tira ensayada. En una máquina de impulso, ese resultado depende del operario en cada ciclo: costura centrada sobre la tira, bolsa plana contra la mandíbula, presión de palanca constante, temporizador aún adaptado a la película, paño de PTFE sin acristalar ni roto. Un operario cansado al final del turno desplaza el sobre unos milímetros; el sellado de esquina falla. El paño de la mandíbula envejece de forma irregular donde el hilo presiona con más fuerza, y la presión a lo largo de una mandíbula larga puede caer en los extremos.
En una selladora de banda, las variables se fijan en la preparación: temperatura de bloque, velocidad de banda, guiado de la banda, presión de resorte, profundidad de estampado. Cada sobre que entra en la garganta ve la misma temperatura y presión de contacto durante la misma longitud de contacto. La variación día a día procede del desgaste de la banda, el acristalamiento del PTFE, el cambio de grosor de la película y la desalineación de las guías, más que de la presión manual. Eso no convierte el sellado en calidad automática: una consigna de temperatura equivocada quema la película en cada sobre, y una alimentación arrugada sigue arrugando la costura. La diferencia es que la máquina repite una condición ajustada, mientras que la máquina de impulso vuelve a decidir la condición en cada bolsa.
Para producción orientada a auditorías —alimentación, frutos secos, café, comida para mascotas, envases de exportación donde una costura débil significa un palé devuelto—, un proceso de sellado registrado y repetible tiene peso. Las selladoras de banda registran temperatura y velocidad en el panel de control, y el estampado o el código de tinta marcan cada sobre con lote y fecha. Las líneas de impulso pueden registrar la consigna del temporizador, pero la presión y la colocación por ciclo no están instrumentadas, algo que los revisores notan cuando aparecen fallos de sellado en campo. Si su sistema de calidad exige un parámetro de sellado documentado por especificación de película, la familia de banda es el encaje más fácil para redactar ese procedimiento.
Posición de coste: compra, consumibles, potencia y mano de obra
El precio de compra es la línea visible. Las selladoras de impulso de banco van de $50–$300 para una unidad manual con mandíbula de 200–400 mm, y de $300–$1,200 para una unidad de pedal o doble mandíbula con tira más ancha y ventilador de enfriamiento. Las selladoras de banda continuas empiezan en unos $1,200–$2,800 para un banco horizontal compacto o un soporte de entrada, $2,800–$6,500 para un modelo de soporte profesional con controles de velocidad y temperatura, codificación y guías ajustables, y $6,500–$12,000 o más para un bastidor con purga de nitrógeno o un bastidor vertical para bolsas pesadas. El flete, la instalación y la conexión al llenador o al transportador se suman a la máquina que elija.
Los consumibles evolucionan en sentidos opuestos. La tira de paño de PTFE y el hilo de nicromo de la máquina de impulso son baratos y se sustituyen en minutos; no hay banda que guiar ni calefactor que mantener caliente entre turnos. La selladora de banda desgasta dos bandas de PTFE, un juego de bloques calefactores, la rueda de estampado y las piezas de accionamiento; una banda dura 6–12 meses en uso normal con película alimentaria, menos en entornos polvorientos, aceitosos o muy impresos, y el recambio requiere enhebrar y re-guiar. Los bloques calefactores y la rueda de estampado aguantan 2–3 años antes del recambio. El desglose detallado a cinco años —máquina, consumibles, potencia, mano de obra y mantenimiento— se presenta en el desglose de coste y coste total de la selladora de banda, que conviene leer antes de firmar cualquiera de los dos presupuestos.
La potencia es una línea menor pero real. Una selladora de impulso consume 300–800 W solo durante el contacto; el consumo en espera es casi nulo. Una selladora de banda mantiene una carga de calefactor de 0,6–1,0 kW a lo largo del turno tras un calentamiento de 3–8 minutos, más 60–120 W para el motor de accionamiento y un pequeño ventilador de enfriamiento. Hay que comprobar el calor en reposo entre carreras breves: algunos bastidores apagan el calefactor en espera, otros mantienen la temperatura y gastan energía mientras la línea se detiene. La mano de obra invierte la comparativa: la máquina de impulso necesita una persona por máquina en cada ciclo; la máquina de banda alimenta una entrada para un mayor recuento de bolsas por hora-persona. El punto de equilibrio entre ambas se sitúa normalmente donde la mano de obra ahorrada por la máquina de banda en uno o dos turnos al día amortiza la diferencia de compra y consumibles en 12–24 meses; por debajo de ese volumen, la máquina de impulso mantiene reducido el desembolso de efectivo.
Huella, entorno y protecciones
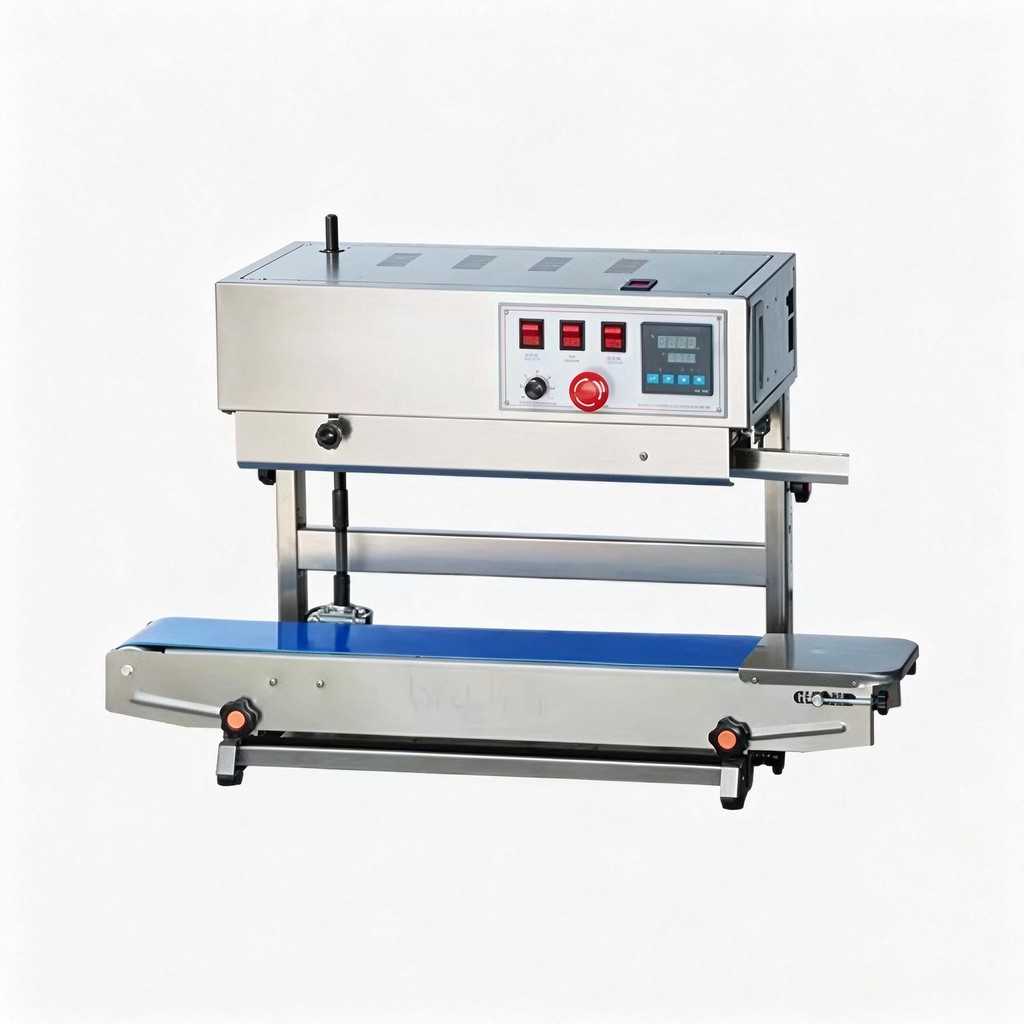
Una selladora de impulso de banco se sitúa sobre una mesa y no necesita espacio dedicado en el suelo; funciona con un enchufe de pared estándar y trabaja en una sala seca, un banco de embalaje de almacén o un taller pequeño. Una selladora de banda necesita una posición en suelo o soporte, holgura de banda en entrada y salida para el paso de los sobres, y profundidad suficiente para el recorrido del transportador por el calefactor, el enfriador y la rueda de codificación. Los bastidores horizontales ocupan unos 600–900 mm de longitud de banda más la profundidad del soporte; los bastidores verticales son más altos y sostienen las bolsas pesadas bajo la garganta.
La sensibilidad al entorno difiere en naturaleza. Las máquinas de impulso toleran salas frías y polvorientas mientras la parte eléctrica permanezca seca; no hay ninguna superficie continuamente caliente que proteger entre ciclos. Las selladoras de banda llevan bloques calientes a lo largo del recorrido de la banda, de modo que los protectores de entrada y salida, las cubiertas de banda y una parada de emergencia forman parte de la instalación segura; las salas alimentarias también necesitan acabados de acero inoxidable o lavables donde hay contacto con el producto y derrames. El riesgo de quemadura por bloque caliente, las protecciones, los enclavamientos y los puntos de cumplimiento CE se tratan en la guía de seguridad de la selladora de banda y cumplimiento CE. En salas polvorientas, la pelusa de película y el polvo del producto acristalan las bandas de PTFE y bloquean el enfriamiento; en salas húmedas, el grado de protección de la envolvente y el material de la banda deben especificarse en fase de pedido.
Marco de decisión: elija en este orden
- Cuente el ritmo sostenido de bolsas: la bolsa más pequeña y la más grande por minuto a lo largo de un turno normal, y el número de turnos que trabaja la línea. Por debajo de unas 400–500 bolsas al día, una unidad de impulso o manual suele bastar; por encima, la producción por persona y el sellado constante de la máquina de banda empiezan a amortizarse.
- Liste cada película que sella la línea: PE/PP de una sola capa, OPP, PET/PE, PET/AL/PE, kraft/PE. Anote el grosor en µm y el material sellante. Los laminados de más de 60 µm y los materiales impresos o metalizados apuntan hacia el sellado de banda; las bolsas de PE simples siguen siendo aceptables en impulso.
- Registre las dimensiones del sobre y el peso del relleno: ancho, profundidad de fuelle, si la bolsa se mantiene en pie, relleno líquido o de flujo libre, y peso por bolsa. Las bolsas pesadas o abultadas necesitan un bastidor vertical; los sobres planos pequeños se adaptan a un banco o soporte horizontal.
- Compruebe el estándar de sellado: objetivo de resistencia al pelado, marcado de lote o fecha, documentación de auditoría, declaraciones de contacto alimentario, grado de lavado o de polvo. La repetibilidad documentada y la codificación favorecen la familia de banda.
- Calcule la posición a cinco años, no la pegatina: máquina, consumibles y piezas de desgaste, potencia del calefactor, mano de obra por puesto, tiempo de cambio de formato y vida útil prevista de la banda. Lea el desglose del TCO antes de comparar presupuestos.
- Empareje el equipo aguas arriba y aguas abajo: altura de salida del llenador, transportador de alimentación, acumulación tras el sellado, puestos de etiquetado y embalaje. Una selladora que no pueda alinearse con la entrada del llenador crea el mismo cuello de botella que un ciclo lento.
- Envíe muestras de sobre al proveedor para un sellado de prueba. Pida una tira de resistencia al pelado y una sección de la costura sobre su propia película, ejecutada a la velocidad y temperatura propuestas, en lugar de fiarse de un sobre de demostración.
Perfiles de planta y encaje habitual
Taller, pequeño lote y embalaje de bajo volumen. Unas pocas centenas de bolsas al día, material simple de PE o PP, formatos mixtos, mano de obra compartida. Una selladora de impulso de banco o de pedal de $150–$1,200 encaja con ese volumen: sin calentamiento, sin consumibles de banda, se mueve entre mesas. La calidad del sellado se acepta cuando el operario tiene tiempo de alinear cada bolsa y revisar la costura.
Envasado alimentario, de snacks y frutos secos en un solo turno. Sobres laminados de 60–120 µm, objetivo 20–60 bolsas/min, fecha de lote en cada envase. Encaja una selladora de banda horizontal sobre soporte: temperatura de bloque mantenida, sección de enfriamiento, estampado o codificación de tinta, un operario alimentando. La selladora de banda de calor sobre soporte y la selladora de banda horizontal con impresión de tinta cubren esta gama; la máquina de sellado de bolsas de café está diseñada específicamente para sobres de café con válvula y kraft.
Embalaje de alto volumen en dos o tres turnos. Formato de sobre estable, 60–120 bolsas/min, palés apilados, flete de exportación. Un bastidor de banda profesional o alimentado por línea se alimenta desde un transportador del llenador, ejecuta el ciclo de sellado y enfriamiento sin atención entre inspecciones, y el ahorro de mano de obra se repite cada turno. La selladora de banda continua automática y la selladora de banda profesional SF150LD se sitúan en esta franja; donde importa la exclusión de oxígeno, la selladora de banda con purga de nitrógeno añade una purga de gas inerte antes del sellado.
Bolsas pesadas, rellenos líquidos y envases en pie. Bolsas de más de unos 1 kg, fuelles abultados, envases de sopa o salsa, comida para mascotas. Un bastidor de banda vertical apoya la bolsa bajo la garganta y sella la costura en posición vertical; una mandíbula de impulso deja que el relleno pesado o húmedo cuelgue del sellado mientras fragua, lo que arriesga una esquina abierta. La selladora de banda vertical con codificación de tinta es el tipo de bastidor que hay que evaluar aquí.
Catálogo de alta mezcla con carreras cortas. Muchos tamaños de sobre, cambios de película frecuentes, totales diarios pequeños. La máquina de impulso cambia de formato por alineación de la mandíbula sin calentamiento; la máquina de banda necesita una comprobación de guía y temperatura entre películas. Para un suelo de alta mezcla por debajo del umbral de ritmo, la familia de impulso mantiene barato el cambio de formato; en cuanto un formato trabaja lo bastante para amortizar la preparación, la consistencia de la máquina de banda recupera el coste del cambio.
Errores habituales de selección
Comprar la máquina más barata para una línea de laminados. Una selladora de impulso de banco de menos de $300 parece económica, pero sobre material PET/PE de 80–120 µm el ciclo dependiente de la mano aparece como sellados de esquina débiles y devoluciones en campo. Si el sobre es laminado y la carrera es regular, el contacto constante del bastidor de banda es la compra de menor riesgo incluso antes de contar la mano de obra.
Dimensionar la selladora de banda al ritmo punta del folleto. Una nominación de 120 bolsas/min supone el paso de sobre más corto y una alimentación limpia. Planifique la máquina a su longitud de sobre real y al 70–80 % de la producción nominal a lo largo del turno, dejando margen para alimentaciones fallidas y cambios de formato. Un bastidor mantenido por debajo de su ritmo cómodo en una línea de bajo volumen carga el consumo en espera del calefactor y el mantenimiento de banda sin rentabilizarlos.
Ignorar el peso y la orientación del sobre. Una garganta horizontal no puede sostener una bolsa pesada en pie; un bastidor vertical cuesta más pero evita que el sellado se abra bajo el relleno. Indique el peso de la bolsa y si el envase está en pie, colgando o tendido plano al enviar la consulta, para que el proveedor empareje la orientación del bastidor en lugar del cuerpo horizontal más barato.
Dejar la compatibilidad de película para la fase de instalación. Un sellado ajustado para PE falla sobre OPP, y un laminado con capa metalizada necesita su propia ventana de temperatura y velocidad. Envíe muestras de bolsa sellada y rollos de película con la consulta; el proveedor debe ejecutar una prueba sobre su material y entregar una consigna de temperatura, velocidad y ancho de sellado antes de la confirmación del pedido.
Olvidar las necesidades de codificación e inspección. Una unidad de impulso de banco no tiene estación de fecha; si se requiere codificación de lote, debe figurar en la especificación un marcador aparte o una selladora de banda con estampado o codificación de tinta. Decida si la línea necesita marcas de lote estampadas, fechas impresas con tinta o ambas cosas, y compruebe qué opción de bastidor la lleva.
Qué llevar al presupuesto
Una comparación justa necesita las mismas entradas para cada proveedor: el sobre más pequeño y el más grande con ancho, profundidad de fuelle y longitud de sellado; estructura de película y grosor en µm; peso del relleno y si la bolsa contiene líquido; bolsas/min sostenidas y patrón de turnos; número de formatos y frecuencia de cambio de formato; entorno de trabajo —seco, húmedo, frío, polvoriento—; requisito de codificación (estampado, tinta, ninguno); declaraciones de auditoría o contacto alimentario; y la altura de salida del llenador y el transportador aguas abajo que debe igualar la selladora. Con esos datos en mano, el proveedor puede emparejar orientación de bastidor, velocidad de banda, ancho de sellado y consigna de película con la aplicación real.
La familia de productos de selladoras de banda continua SunAura recoge los bastidores horizontales, de soporte, verticales, de codificación y de purga de gas de la gama, junto con la selladora de banda sobre soporte 2-en-1 con lecturas digitales. Donde el volumen sigue siendo bajo, la selladora de calor manual de mano cubre el sellado de impulso de banco. Para la mecánica detrás del sellado de movimiento constante, lea el recorrido técnico de cómo funciona una selladora de banda continua, que cubre bloques calefactores, bandas de PTFE, la sección de enfriamiento y la codificación de fecha con cifras de temperatura y velocidad.
Notas relacionadas del grupo: la reseña de la selladora de banda con purga de nitrógeno explica la purga de gas inerte antes del sellado térmico para café, snacks y frutos secos; el desglose de coste y TCO de la selladora de banda analiza las franjas de precio de máquina, el desgaste de banda y película, la potencia y la mano de obra frente al sellado manual; la guía de seguridad de la selladora de banda y cumplimiento CE cubre la protección de bloques calientes, cubiertas de banda, paradas de emergencia y sellado de grado alimentario; y la guía de resolución de problemas y cambio de formato de la selladora de banda trata los sellados débiles y arrugados, el guiado de banda y los fallos de temperatura en el mantenimiento.
Envíe muestras de sobre, el ritmo objetivo y la especificación de película a través del departamento de contacto para una configuración adaptada a la aplicación. La sección de certificaciones y patentes recoge la documentación de cumplimiento disponible con la máquina, y el perfil de la empresa resume la gama de equipos de envasado construida para líneas de bolsas alimentarias, de snacks e industriales.
