La mayoría de fallos de una selladora de banda aparecen en la costura antes de mostrarse como una pieza rota: un sellado que se pela por el centro, una arruga a lo largo del pliegue, una costura que se abre una hora después del embalaje, un código de fecha que imprime tenue o duplicado, o una banda de PTFE que deriva del rodillo. Este post recorre esos síntomas en el orden en que un operario debe comprobarlos, empareja cada causa con el ajuste o el recambio que la corrige, y expone un procedimiento de cambio de formato entre tipos de bolsa más un plan de mantenimiento preventivo. Las etapas de máquina referenciadas se describen en el post complementario sobre cómo funciona una selladora de banda continua; la gama completa de construcciones se sitúa en la página de la familia de productos de selladoras de banda.
La lógica de resolución de problemas siguiente asume una selladora de banda de movimiento constante estándar con velocidad de banda de 0–12 m/min, ancho de sellado de 8–10 mm, un par de calefactores de 0–300 °C de 0,7–0,9 kW, y un motor de transportador de 40–90 W. Los modelos de alto volumen e inoxidables comparten los mismos patrones de fallo; las variantes de purga de gas añaden un colector de purga que tiene sus propias comprobaciones, cubiertas en el post de la selladora de banda con purga de nitrógeno. Si la pregunta es qué clase de máquina encaja con la bolsa en primer lugar, la comparativa entre selladora de banda y selladora de impulso y el desglose de TCO cubren la selección y la compra; el post de seguridad de la selladora de banda cubre los pasos de bloqueo y enfriamiento requeridos antes de trabajar dentro de la pista.
Leer el sellado antes de desmontar nada
El primer paso diagnóstico es inspeccionar tres o cuatro sobres rechazados en el puesto de sellado, no abrir la máquina. Tienda un sobre plano y mire la costura en todo su ancho. Un sellado sano sobre un laminado de 60–120 µm muestra una banda uniforme, ligeramente comprimida, de brillo parejo, con el código de fecha estampado legible y sin canales abiertos a lo largo de ninguno de los bordes. Pele a mano un sellado de ensayo en ángulo de 180°: un sellado sólido alcanza aproximadamente 4–6 N/15 mm de resistencia al pelado y rompe la película antes de que la adherencia ceda; un sellado débil se separa limpio entre capas con poca resistencia. Anote la estructura y el grosor de la película, la consigna de temperatura, la velocidad de banda, las dimensiones de la bolsa y si el fallo aparece en todos los sobres o solo en algunos. Ese registro reduce la causa a calor, presión, alineación de banda, alimentación de película o codificación antes de coger cualquier herramienta.
Separe los fallos en cuatro bolsas. Los fallos de calor aparecen como sellados débiles a temperatura baja, sellados quemados o arrugados a temperatura alta, o un lado frío cuando falla un elemento único. Los fallos de presión y alineación aparecen como arrugas, costuras descentradas o un sellado que agarra solo por un borde. Los fallos de alimentación aparecen como sobres doblados, producto atrapado en la línea de sellado, o bolsas que entran en la pista en ángulo. Los fallos de codificación dejan la costura misma intacta pero hacen la marca de fecha o lote tenue, borrosa o duplicada. Trabajar bolsa a bolsa evita que el operario convierta un problema de temperatura en un recambio de banda que nunca fue necesario.
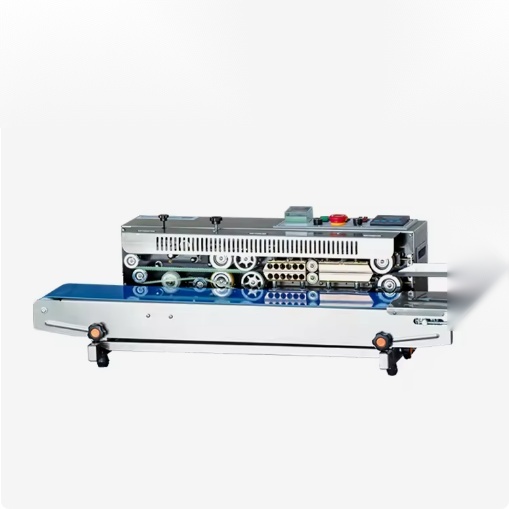
Tabla de síntoma, causa y corrección
La tabla lista los fallos vistos con más frecuencia en un puesto de embalaje, las causas probables ordenadas de la más simple a la más profunda, y la corrección a probar. Siga siempre la secuencia de bloqueo y enfriamiento de la máquina antes de llegar a la zona del calefactor o del rodillo; los bloques calientes permanecen por encima de la temperatura de quemadura durante varios minutos tras la parada.
| Síntoma | Causas probables | Corrección |
|---|---|---|
| Sellado débil, se pela por el centro | Temperatura demasiado baja para la película; velocidad de banda demasiado rápida para el tiempo de contacto; banda de PTFE desgastada o acristalada; presión insuficiente entre bandas | Subir la consigna en pasos de 10–15 °C y probar; bajar la velocidad para alargar el contacto; inspeccionar y sustituir la banda acristalada; ajustar la tensión de banda y los resortes de presión |
| El sellado se arruga a lo largo del pliegue | Sobre que entra en ángulo; guiado de banda descentrado; tensión de banda irregular; producto o borde de película doblado en la costura | Enderezar las guías de alimentación; recentrar la banda en el rodillo de giro; equilibrar la tensión superior e inferior; retirar el producto de la línea de sellado y volver a plegar el borde del sobre |
| El sellado se abre o delamina tras el enfriamiento | Tiempo de enfriamiento insuficiente; sellado todavía caliente al manipular; estructura de película fuera de la gama de la máquina | Declarar la banda para alargar el tiempo de pista de enfriamiento; dejar reposar los sobres antes del embalaje en caja; confirmar que el µm y la estructura del laminado coinciden con la nominación de la selladora |
| Sellado quemado, dorado o arrugado | Temperatura demasiado alta; banda parada sobre un bloque caliente; resto de película pegado a la barra; superficie de PTFE sucia | Bajar la consigna; comprobar que el accionamiento detiene la banda cuando la máquina queda en reposo; limpiar el bloque y el respaldo de banda; sustituir el PTFE acristalado o carbonizado |
| Un lado de la costura frío o sin adherencia | Un elemento calefactor ha fallado; terminal de elemento flojo; deriva del sensor de temperatura en un lado | Aislar la potencia, medir la continuidad del elemento y los terminales, sustituir el elemento fallado, verificar la lectura del sensor frente a un termómetro de contacto |
| El sellado queda descentrado en el borde del sobre | Guía de alimentación desalineada; ancho de sobre cambiado sin reajuste de guía; banda desplazada lateralmente | Reajustar las guías laterales al ancho actual del sobre; recentrar la banda; comprobar los tornillos de bloqueo de guía tras el cambio de formato |
| Código de fecha tenue, borroso o duplicado | Cinta de codificación seca o agotada; presión del cabezal de impresión baja; rueda de estampado desgastada; velocidad de banda desajustada con la alimentación de impresión | Reemplazar la cinta o el cartucho de tinta; fijar la presión del resorte del cabezal; inspeccionar la rueda ranurada por dígitos desgastados; igualar la alimentación de impresión con la velocidad de banda |
| La banda de deriva a un borde y roza el bastidor | Rodillo de giro desalineado; tensión irregular; rodamiento de rodillo rígido; banda cortada o estirada de forma irregular | Ajustar la alineación del rodillo de giro y ecualizar la tensión; liberar o sustituir un rodamiento rígido; reemplazar una banda estirada o dañada |
Fallos de temperatura y comprobaciones del calefactor
La máquina no alcanza la temperatura de sellado
Cuando la lectura sube despacio o se estanca muy por debajo de la consigna de receta, compruebe por orden: suministro de red que llega a la máquina, interruptor o fusible del circuito del calefactor, continuidad del elemento, y el sensor de temperatura. Un par de calefactores de 0,7–0,9 kW debe llevar los bloques de frío a temperatura de trabajo en 3–5 minutos; si el calentamiento lleva 10 minutos o más, un elemento puede estar abierto o tomando corriente parcial. Pruebe cada elemento con un multímetro para medir la resistencia frente a la nominación del fabricante; un circuito abierto significa que el elemento necesita recambio. Los terminales de elemento flojos se leen como calor intermitente y deben reapretarse tras el enfriamiento. Un termopar o sensor PT que falla puede leer bajo mientras el bloque corre caliente, o leer alto mientras el bloque queda frío; verifique la temperatura mostrada frente a un termómetro de contacto sostenido sobre el bloque, alejado del pozo del sensor.
La temperatura deriva durante el turno
Los sellados que empiezan bien y pasan a débiles o quemados a lo largo de un turno se remontan normalmente a deriva de control más que a cambio de película. Un controlador PID mantiene la consigna dentro de unos ±5 °C cuando está ajustado; un dial analógico deambula más a medida que cambian el aire ambiente y la tensión de red. Compruebe que la punta del sensor queda en su pozo sin moverse, que el cableado del calefactor no está flojo, y que los ventiladores de enfriamiento corren para mantener los componentes de control por debajo de su temperatura nominada. En máquinas que sellan por encima de 220 °C, el respaldo y la cinta de PTFE degeneran más rápido, lo que cambia la transferencia de calor a la película aunque la temperatura del bloque se mantenga estable. Lleve un registro de consigna, temperatura ambiente y calidad del sellado a lo largo del turno; una deriva que sigue el calentamiento de la sala apunta a sintonía de sensor o control, no a la película.
Disparo de sobretemperatura o riesgo de combustión lenta
Si salta el corte de sobretemperatura independiente, la máquina debe mantenerse fuera de servicio hasta encontrar la causa: relé de control pegado en conducción, fallo de sensor, flujo de aire de enfriamiento obstruido, o restos de película acumulados contra el bloque. El residuo de película carbonizada en la banda de PTFE aísla de forma irregular y puede alcanzar la temperatura de combustión lenta. Retire el residuo tras el enfriamiento, compruebe los contactos del relé y el funcionamiento del ventilador, y confirme que el corte de respaldo se rearma solo después de que los bloques caigan por debajo de su umbral de disparo. No puentee el corte de sobretemperatura para mantener la producción; esa protección existe para detener la fuga de temperatura del calefactor antes de dañar la banda o iniciar un incendio.
Notas de recambio de elemento, relé y sensor
Cuando un elemento da abierto, sustitúyalo por el mismo nominado de vatiaje y tensión; un elemento de potencia insuficiente corre más frío y cicla constantemente, mientras uno de potencia excesiva lleva la temperatura del bloque más allá de los límites de PTFE y película. Desconecte la potencia en el interruptor de seccionamiento antes de retirar los terminales del elemento, etiquete cada cable antes de aflojarlo, y apriete los terminales al par del manual para que la resistencia de contacto no genere calor en el terminal. El relé de control que conmuta el calefactor se desgasta con cada ciclo; los contactos picados o pegados aparecen como un calefactor que sigue encendido tras alcanzar la consigna o que nunca se enciende. Un sensor fallado suele leer de forma errática o reportar una temperatura muy lejana de la comprobación con termómetro de contacto; cambie el sensor por una pieza equivalente, y después deje que la máquina caliente un ciclo completo antes de fiarse de la nueva lectura. Registre las fechas de cambio de elemento y sensor en el fichero de la máquina para poder seguir la vida de 3–5 años del elemento frente a las horas reales de funcionamiento.
Guiado de banda y recambio de banda de PTFE
Las bandas superior e inferior de PTFE/PFE arrastran el sobre contra los bloques calefactores y de enfriamiento. Los fallos de guiado aparecen como la banda que se arrastra hacia un lado del bastidor, deshilachado del borde, o una cresta de PTFE desgastado a lo largo de un rodillo. Empiece por el ajuste del rodillo de giro: la mayoría de bastidores llevan un tornillo de guiado que desplaza un extremo del rodillo para dirigir la banda. Ecualice la tensión izquierda y derecha después del guiado, porque un lado demasiado tenso tira la banda descentrada. Compruebe que los rodillos giran libres; un rodamiento rígido arrastra un lado y camina la banda lateralmente. Limpie el residuo de película y el polvo de producto de los extremos de los rodillos, porque la acumulación cambia el diámetro del rodillo de forma irregular.
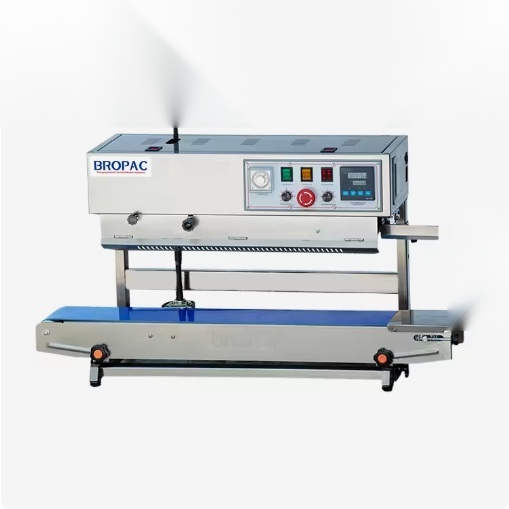
La vida de la banda es de 6–12 meses en servicio de un turno a 180–220 °C, y cae a 3–6 meses por encima de 240 °C o en funcionamiento de dos turnos. Las señales de que una banda necesita recambio incluyen una superficie acristalada o brillante que ya no agarra, cortes o bordes deshilachados, tramos estirados que no mantienen la tensión, y PTFE que descama sobre el sellado. Tener un juego superior e inferior de repuesto evita una línea parada esperando el flete; el recambio lleva 30–90 minutos una vez la máquina está aislada y fría. Tras montar una banda nueva, hágala correr vacía 5–10 minutos para asentar el guiado, y después selle sobres de prueba antes de volver a producción. La selladora de banda de calor sobre soporte y la selladora de banda vertical con codificación de tinta usan la misma lógica de guiado de banda en sus respectivas orientaciones de alimentación.
Problemas de película y manipulación del sobre
No todo fallo de sellado es un fallo de máquina. La estructura de la película fija la ventana de temperatura: el polietileno sella cerca de 130–180 °C, el polipropileno y los laminados comunes cerca de 160–230 °C, y los laminados gruesos de foil o metalizados pueden necesitar el extremo superior de esa franja más tiempo de contacto. Una máquina nominada para película de 60–100 µm costará trabajo con material de 120–200 µm, produciendo sellados débiles en el centro por mucho que suba la temperatura; forzar entonces más el calefactor quema los bordes de la película. Si un lote nuevo de película sella peor que el anterior, compare las lecturas de grosor y la estructura del laminado antes de ajustar la máquina.
Los fallos a nivel de sobre proceden de cómo entran las bolsas en la pista. Un sobre en pie con fuelle que se inclina a un lado sella una costura sesgada; un sobre plano con un borde doblado atrapa un canal de aire que se abre en una vía de fuga. El producto que descansa sobre la línea de sellado bloquea la presión de la banda y deja un punto débil localizado. Las guías laterales deben fijarse al ancho del sobre sin apretar, y los pesos de relleno pesados deben asentarse lejos del borde superior antes del sellado. La carga estática en tiempo seco atrae restos de película hacia la banda y puede hacer que el sobre quede desnivelado; una cinta de toma de tierra en el bastidor y la limpieza regular del polvo reducen el efecto. Para bolsas de café con válvula, compruebe que la válvula queda por debajo de la línea de sellado para no quedar entre las bandas; el listado de la máquina de sellado de bolsas de café cubre esa orientación en detalle.
Patrones de fallo por producto y tipo de película
Los snacks secos, gránulos y polvos generan sobre todo fallos de alimentación y orden. El polvo de los polvos se deposita bajo la pista y en los extremos de los rodillos, cambiando el guiado y aislando la banda; los derrames en el puesto de llenado llegan a la línea de sellado y dejan un punto débil donde el producto bloquea la presión. Mantenga limpia la zona de alimentación, compruebe que el producto descansa por debajo del borde superior antes de sellar, y aspire el polvo de la pista en cada turno. Las películas finas de OPP o PE por debajo de 60 µm sellan a menor temperatura y menor presión; una tensión de banda excesiva o una consigna alta arrugan o queman estas películas antes de que el operario vea un sellado débil. Si la misma receta funcionó la semana pasada con un lote de película distinto, compare el grosor de calibre y la orientación del lado sellante antes de cambiar las consignas de la máquina.
Los productos húmedos y aceitosos desafían la sección de enfriamiento y la adherencia del sellante. El residuo en el exterior del sobre cerca de la línea de sellado impide que las capas suelden, y la humedad se vaporiza en el bloque dejando microporos en la costura. Estas carreras necesitan un paño limpio del borde de sellado antes de la pista, una pista de enfriamiento larga suficiente para fijar el sellado antes de manipular, y una comprobación de que la capa sellante de la película está nominada para contenido graso. El condensado aceitoso sobre el bastidor acelera también la degradación de la banda, de modo que la frecuencia de limpieza sube con el contenido de grasa del producto. Los laminados gruesos de foil o metalizados, habituales para café y snacks de larga vida útil, conducen el calor más rápido y necesitan la parte alta de la ventana de temperatura más velocidad de banda más lenta; una máquina dimensionada solo para película fina perseguirá sellados débiles sin alcanzar una receta estable.
Las bolsas con válvula y los sobres de purga de gas añaden dos comprobaciones propias. La válvula unidireccional debe quedar por debajo de la línea de sellado; si circula entre las bandas, bloquea la presión y crea un canal a lo largo de la costura. En una selladora de purga, confirme que el gas de purga fluye antes de que el sobre llegue al calefactor y que el sellado se forma después de que el espacio superior se haya asentado; un sellado débil en una bolsa purgada puede remontarse a la turbulencia del gas que separa la película en el bloque más que a temperatura baja del calefactor. El caudal de purga y el tiempo de flujo de la construcción de purga de gas se cubren en el listado de producto de la selladora de banda con purga de nitrógeno. El envasado en cámara de vacío es una familia de máquina distinta; donde un sobre necesita espacio superior evacuado más que un sellado de superficie, la selladora de cámara, no la de banda, es el equipo correcto.
Codificación de fecha y fallos de la rueda de estampado
La estación de codificación se sitúa después de la sección de enfriamiento, de modo que una mala marca de fecha deja el sellado mismo intacto. En una rueda de estampado, los dígitos presionan la película por presión; las marcas tenues significan presión de resorte baja, una rueda ranurada desgastada, o una velocidad de banda que lleva el sobre más rápido de lo que la impresión de la rueda puede formarse. En codificación de tinta sólida o cinta, la impresión desvaída apunta a una cinta agotada, suministro de tinta seco o presión baja del cabezal; la impresión duplicada o desplazada apunta a que la alimentación de impresión no coincide con la velocidad de banda o a un montaje de cabezal flojo. Limpie el cabezal de impresión según el intervalo del proveedor, sustituya la cinta o el cartucho cuando la marca se aclare, e inspeccione la rueda de estampado por dígitos desgastados tras varios cientos de miles de impresiones. Las piezas de codificación son baratas frente a un lote rechazado, de modo que pertenecen al almacén junto a bandas y cinta.
Cambio de formato entre tipos de bolsa
Un cambio de formato estructurado mantiene bajos los rechazos de primera pieza al cambiar anchos de sobre, estructuras de película o productos de relleno. Ejecute los pasos en orden y registre los valores de la receta para que el próximo cambio de vuelta a la bolsa anterior no parta de la adivinanza.
- Detener la producción, vaciar la pista, aislar la potencia y dejar enfriar los bloques antes de cualquier ajuste de guía o banda.
- Registrar la receta anterior: estructura y µm de película, L/Ancho del sobre en mm, consigna de temperatura, velocidad de banda m/min, ancho de sellado, altura de banda y consigna de codificación.
- Fijar las guías laterales y la altura de banda a las dimensiones del sobre nuevo; confirmar que el sobre pasa recto sin inclinarse.
- Introducir la ventana de temperatura de la película nueva y empezar en el punto medio; fijar la velocidad de banda para el tiempo de contacto requerido por la película más gruesa.
- Montar la configuración de codificación correcta para la bolsa nueva y cargar la marca de fecha o lote actual.
- Ejecutar 10–30 sobres de prueba vacíos o con producto ficticio; inspeccionar ancho de costura, brillo y adherencia de bordes, y después pelar tres sellos hasta el objetivo de 4–6 N/15 mm.
- Ajustar la temperatura en pasos de 10–15 °C o la velocidad en pasos de 1–2 m/min hasta que los sellos de prueba aguanten; registrar la receta aceptada.
- Aprobar el primer sobre de producción, y después vigilar los 50–100 sobres primeros por deriva antes de dejar el puesto sin atención.
La merma de cambio de formato es mayor en los 10–30 sellados primeros; las plantas con experiencia presupuestan un 0,5–2 % de sobres como merma de preparación. Dos formatos de bolsa que comparten bastidor pero difieren en orientación necesitan cambiar la máquina entre alimentación horizontal y vertical; la selladora de banda sobre soporte 2-en-1 maneja ambas en un mismo bastidor, y la selladora de banda horizontal con impresión de tinta y la selladora de banda vertical con codificación de tinta muestran las dos orientaciones dedicadas. Mantener una tarjeta de receta impresa en cada puesto recorta el tiempo de cambio y los errores repetidos.
Plan de mantenimiento preventivo
El trabajo preventivo baja la tasa de fallos anterior. El plan siguiente corresponde a un puesto de embalaje alimentario o de snacks de un solo turno; duplique la frecuencia de inspección de consumibles en funcionamiento de dos o tres turnos, y acorte los intervalos donde la temperatura de sellado se mantiene por encima de 220 °C.
| Intervalo | Tareas | Pieza de desgaste revisada |
|---|---|---|
| Cada turno (diario) | Retirar restos de película y polvo bajo la pista; inspeccionar la calidad de costura en sobres en marcha; comprobar el guiado de banda y el estado de la superficie; verificar que la parada de emergencia corta calefactor y banda; confirmar la legibilidad de la codificación | Superficie de banda de PTFE, marca de estampado/impresión |
| Semanal | Limpiar la carcasa del calefactor y los extremos de rodillo; comprobar tornillos de bloqueo de guía y tensión de banda; probar la parada en reposo: la banda se detiene al cesar la alimentación; limpiar el cabezal de codificación e inspeccionar la cinta | Tensión de banda, guías, suministros de codificación |
| Mensual | Verificar la temperatura de bloque frente a un termómetro de contacto; probar la secuencia de rearranque de enclavamiento y parada de emergencia; inspeccionar el cableado y terminales del elemento; lubricar rodamientos según el manual; comprobar la unión de tierra | Elementos del calefactor, sensor, interruptores, rodamientos |
| Cada 6 meses | Sustituir la cinta de sellado de PTFE; inspeccionar rodillos y rodamientos por rigidez; revisar cadena o banda de accionamiento; inspeccionar bandas de PTFE por acristalamiento y estirado; revisar el stock de piezas de repuesto | Cinta de sellado, rodillos, accionamiento, bandas |
| Anual | Dar servicio a elementos del calefactor y al sensor de temperatura; sustituir bandas envejecidas si están cerca del límite de desgaste; inspeccionar bastidor, protectores y fijaciones; revisar envolvente de control y aislamiento de cables; registrar resultados en el fichero de la máquina | Elementos, sensor, bandas, protectores, cables |
Vida de desgaste esperada en servicio de un turno: bandas de PTFE 6–12 meses, cinta de sellado aproximadamente mensual, elementos calefactores 3–5 años, rueda de estampado varios cientos de miles de impresiones, cinta de codificación o suministro de tinta según consumo de embalaje, y motor de accionamiento de 40–90 W nominado para servicio continuo con servicio de rodamientos en el intervalo anual. Una máquina que mantiene su receta y su calidad de sellado a lo largo de estos intervalos muestra desgaste normal; una que necesita recambio de banda o elemento muy por dentro de esos límites suele apuntar a funcionamiento por sobretemperatura, bandas mal guiadas o limpiezas omitidas, y la causa debe registrarse en lugar de limitarse a cambiar la pieza.
Piezas de repuesto que conviene tener en almacén
- Un juego de repuesto de bandas de PTFE superior e inferior dimensionadas al ancho del bastidor.
- Rollos de cinta de sellado de PTFE para las barras de calor o el respaldo de banda.
- Un elemento calefactor de repuesto del nominado correcto, más fusibles para los circuitos de calefactor y control.
- Sensor de temperatura coincidiendo con el tipo de controlador.
- Rueda de estampado ranurada y cinta de codificación o cartucho de tinta para la opción de codificación instalada.
- Rodamientos de rodillo de giro y accionamiento que muestran rigidez primero en una banda guiada.
Mantenga los repuestos etiquetados con el modelo de máquina y el número de pieza, y anote el plazo de entrega de todo lo que el proveedor no mantenga en stock local. Una espera de banda o elemento de semanas en una estación de sellado crítica convierte un fallo pequeño en un retraso de expedición; los listados de la selladora de banda continua automática y la selladora de banda profesional SF150LD identifican las piezas de desgaste estándar para esas construcciones.
Cuándo reparar en casa y cuándo llamar al servicio
Los operarios y un responsable de mantenimiento entrenado pueden manejar los cambios de receta, el ajuste de guías y guiado, el recambio de banda y cinta, los cambios de cinta, el cambio de sensor y elemento, y la limpieza rutinaria cuando se siguen los pasos de bloqueo y enfriamiento. Llame al proveedor o a un ingeniero de servicio para fallos de placa de control, avería de motor o caja de engranajes, rediseño del circuito de enclavamiento, quemados repetidos de elemento que apunten a un defecto de cableado o relé, y cualquier máquina que no mantenga la temperatura después de que sensores y elementos den limpios. Describa el síntoma con los valores registrados: µm y estructura de la película, consigna, velocidad, qué sobres fallan, y qué se ha comprobado ya. Ese registro breve permite al servicio aislar si el fallo es de calor, presión, accionamiento o codificación sin una segunda visita al sitio.
Llevar un registro de fallos y recetas
Un registro breve de funcionamiento por máquina convierte las reparaciones puntuales en un historial de patrones. Cada entrada anota la fecha, el sobre y la película, el síntoma reportado, la consigna y velocidad registradas, el ajuste o la pieza sustituida, y la calidad del sellado tras la corrección. A lo de unos meses, el registro muestra si un lote de película concreto necesita sistemáticamente una temperatura más alta, si las bandas de un puesto se desgastan más rápido que las de otros, y qué fallos se repiten antes de un servicio programado. Las tarjetas de receta para cada formato de bolsa salen del mismo registro, de modo que un cambio de formato no depende del operario que ajustó la máquina primero. El registro da también al ingeniero de servicio un historial cuando se repite un fallo que las comprobaciones en casa no resuelven, y alimenta la revisión anual del stock de repuestos y los intervalos de desgaste.
Referencias relacionadas del grupo
La resolución de problemas se sitúa junto a la selección, la mecánica, el cumplimiento y el coste en este grupo. La comparativa entre selladora de banda y selladora de impulso explica cuándo el sellado de movimiento constante es el encaje adecuado frente al sellado manual por mandíbula; el recorrido técnico profundo detalla bloques calefactores, bandas de PTFE, la sección de enfriamiento y la codificación de fecha con cifras de temperatura y velocidad; la reseña de la selladora de banda con purga de gas cubre las comprobaciones del colector de purga para envasado con gas inerte; el desglose de TCO fija el desgaste de consumibles, potencia y mano de obra a lo largo de la vida de servicio de la máquina; y el post de seguridad y cumplimiento CE fija las reglas de protección, parada de emergencia y bloqueo que aplican antes de iniciar el servicio.
SunAura suministra la familia de selladoras de banda continua en construcciones horizontal, vertical, 2-en-1 y de purga de gas, con bandas, cintas, elementos y piezas de codificación listadas junto a cada modelo. Los compradores pueden revisar la gama de productos de selladoras de banda, comprobar la vista general de certificaciones y patentes, leer notas recientes de equipos en la sección de noticias, o enviar detalles del fallo, especificación de película y dimensiones del sobre a través de la página de contacto para soporte de resolución de problemas e identificación de repuestos. La página sobre la empresa describe el taller y el soporte de exportación detrás del suministro de máquinas.
