Dentro la saldatura a movimento continuo: cosa trasporta la busta, fonde il film e assesta il lembo
Una sigillatrice a nastro continuo chiude una busta o bustina prefabbricata senza apertura e chiusura di mascella. La bustina riempita entra all’ingresso, due nastri trasportatori rivestiti in PTFE afferrano il lembo aperto e lo trascinano attraverso la macchina in linea retta, una coppia di blocchi riscaldanti fonde lo strato sigillante interno mentre il lembo avanza, i blocchi di raffreddamento assestano il giunto ammorbidito sotto pressione, e una rotella zigrinata di impressione o di codifica data marca la saldatura finita prima che la bustina lasci lo scarico. Ogni parte di quel percorso esiste per risolvere un solo problema: applicare calore e pressione a un film in movimento abbastanza a lungo da far aderire il sigillante, poi togliere il calore prima che la bustina lasci la macchina, così il giunto non si allunga né si riapre sotto il peso del riempimento.
Questo percorso segue la bustina attraverso la macchina nell’ordine in cui viaggia: guide di ingresso e azionamento del nastro, blocchi riscaldanti e controllo temperatura, sezione di raffreddamento, stazione di impressione e codifica, poi telaio, supporto e disposizione elettrica. Ogni sezione di sottosistema riporta i numeri che un acquirente o un ingegnere di manutenzione deve verificare su un preventivo: velocità del nastro in m/min, carico riscaldatore in kW, temperatura di lavoro in °C, spessore del film in µm, larghezza di saldatura in mm, potenza del motore in W, gamma di dimensioni della busta e vita delle parti di usura. L’obiettivo è spiegare come si forma la saldatura, dove agisce ogni regolazione e quali valori di specifica sono limiti operativi reali piuttosto che picchi di depliant.
I valori di riferimento sono le fasce standard sulla gamma di sigillatrici a nastro SunAura: velocità del nastro 0–12 m/min, larghezza di saldatura 8–12 mm (10 mm tipico), quadrante termostato 0–300 °C con saldatura impostata di solito su 120–200 °C, carico riscaldatore 0.6–1.0 kW, motore di azionamento 60–120 W, ventilatore di raffreddamento 20–40 W, preriscaldo 3–8 minuti, film bustine laminate 60–120 µm e PE monostrato fino a circa 200 µm su telai corrispondenti, larghezza busta orizzontale fino a circa 400–500 mm e spessore bustina 5–350 mm. Considerare questi intervalli di partenza; il vostro film, il peso di riempimento e la temperatura ambiente fissano l’impostazione finale durante una saldatura di prova.
Il percorso di saldatura in un solo passaggio
Seguire una bustina dall’ingresso allo scarico. All’estremità di alimentazione, guide laterali regolabili centrano il lembo aperto tra i due rami del nastro. I nastri PTFE superiore e inferiore si incontrano al punto di presa; la pressione a molla tiene uniti i rami del nastro così il lembo è afferrato senza essere schiacciato. L’azionamento del nastro muove la bustina a una velocità lineare impostata. Primo contatto con la stazione di calore: i blocchi riscaldanti premono i due rami del nastro su una lunghezza di contatto fissa, e gli strati sigillanti sulle facce interne del film si fondono dove toccano. La bustina prosegue nella sezione di raffreddamento, dove blocchi raffreddati o un ramo di nastro raffreddato ad aria abbassano la temperatura del giunto sotto pressione mentre il sigillante solidifica di nuovo. Dietro il raffreddatore, la rotella di impressione preme una texture zigrinata e spesso un codice data o lotto sul lembo; le versioni con codifica a inchiostro stampano dopo il raffreddamento. La bustina finita esce su un canale di scarico o un nastro trasportatore.
Tre condizioni devono valere insieme per una buona saldatura: il sigillante deve raggiungere la sua temperatura di fusione su tutta la larghezza del lembo, le facce del film devono restare piane e a contatto sotto pressione per tutta la lunghezza di contatto, e il giunto deve restare chiuso finché il sigillante non si è assestato. Il nastro fornisce il trasporto e la pressione; il riscaldatore fornisce la temperatura di fusione; il raffreddatore fornisce il tempo di assestamento. Se una qualsiasi delle tre deriva, la saldatura mostra un guasto specifico: temperatura bassa dà una pelatura debole, pressione non uniforme dà lembi stropicciati o aperti agli angoli, e lasciare il calore prima del raffreddamento dà un giunto allungato o riaperto. Le descrizioni dei sottosistemi sotto mappano ogni regolazione sulla condizione che controlla.
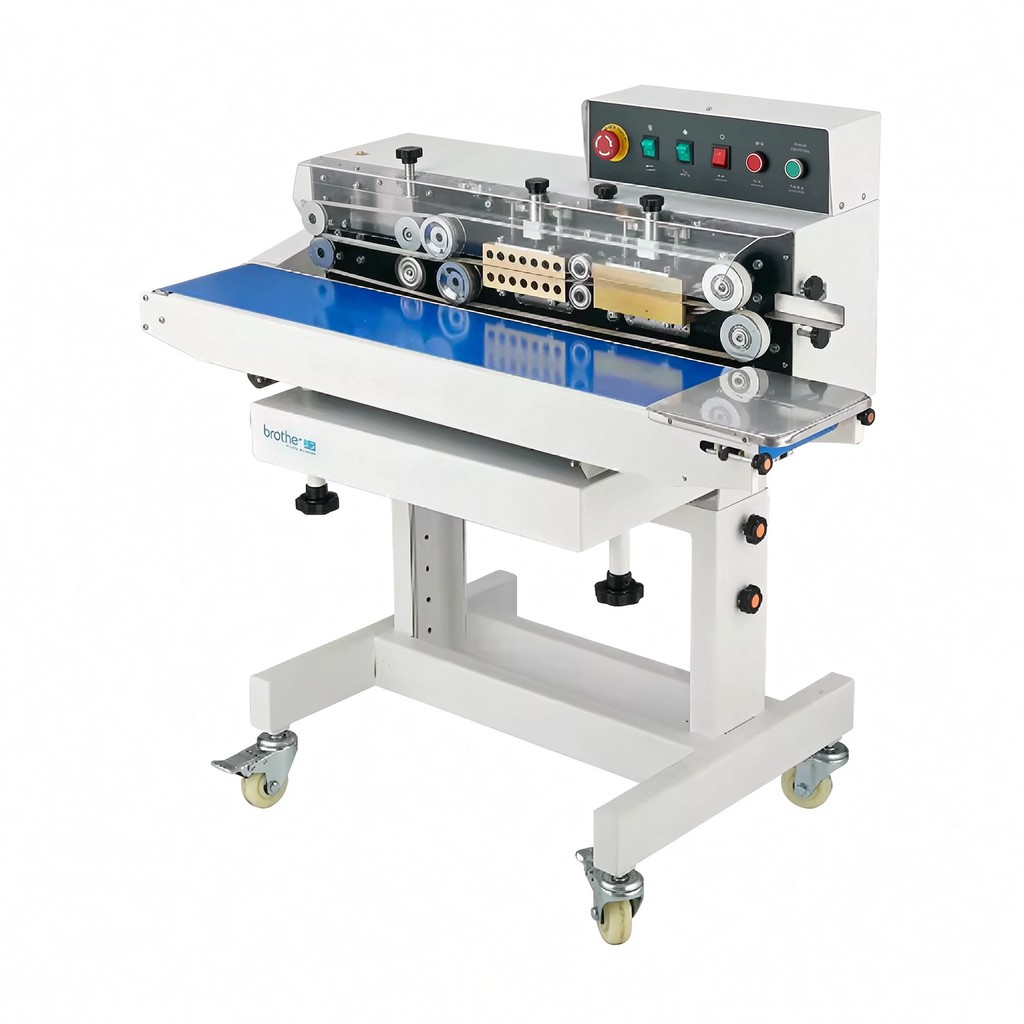
Nastri trasportatori e azionamento: trasporto, presa e centraggio
La coppia di nastri è il trasporto della macchina e la sua superficie di pressione. Ogni nastro è un tessuto in fibra di vetro rivestito PTFE o PFE che scorre su tamburi terminali; il rivestimento sopporta il contatto con i blocchi caldi e rilascia il film che tocca il lembo. Due rami del nastro, uno sopra e uno sotto, sandwichano il lembo della bustina. L’azionamento è un motoriduttore, tipicamente 60–120 W, che fa girare il tamburo terminale attraverso un riduttore; la velocità del nastro si regola con un potenziometro o un piccolo inverter ed è mostrata su un quadrante di velocità o una lettura digitale. La velocità lineare va da 0 a 12 m/min sulla gamma, con la maggior parte delle bustine alimentari sigillate tra 4 e 10 m/min.
Il centraggio del nastro decide se il lembo passa dritto attraverso la stazione di calore. Ogni tamburo terminale porta una regolazione di centraggio, di solito una manopola o una vite che inclina l’estremità del tamburo; il nastro deve correre centrato sulla faccia del tamburo, non sul bordo. Molle laterali fissano la pressione di presa tra i due rami del nastro: abbastanza da afferrare il lembo e tenerlo piano, non così stretta da schiacciare un soffietto spesso o usurare il nastro ai bordi. Un nastro che deriva scosta dal contatto del blocco, e la saldatura perde pressione da un lato; un nastro che corre sul bordo del tamburo sfila il rivestimento PTFE in settimane piuttosto che mesi.
La dimensione della gola fissa la gamma della busta. I telai orizzontali accettano spessori di bustina da circa 5 mm a 350 mm tra i rami del nastro, e sigillano larghezze di bustina fino a circa 400–500 mm a seconda della lunghezza del blocco. Le bustine rigonfie o pesanti che non possono giacere piatte vanno su un telaio verticale, dove il ramo del nastro è eretto e la busta pende o sta sotto la gola, sostenuta da un nastro di supporto posteriore. La vita del nastro è di 6–12 mesi nell’uso normale con film alimentare; stock polveroso, oleoso o molto stampato vetrifica il rivestimento più velocemente e la accorcia a 3–6 mesi. Pulire la superficie PTFE dalla peluria di film e verificare il centraggio settimanalmente sono i due compiti che proteggono la vita del nastro. La sostituzione del nastro comporta l’infilatura del nuovo nastro attraverso le guide, il nuovo tensionamento e il nuovo centraggio prima della corsa successiva.
Blocchi riscaldanti e controllo temperatura: dove fonde il sigillante
La stazione di calore è una coppia di blocchi riscaldanti, uno per ogni ramo del nastro, posizionati uno di fronte all’altro così nastro e film passano tra di essi. I blocchi sono di solito alloggiamenti in alluminio pressofuso o acciaio inox con un riscaldatore a resistenza incorporato e una termocoppia o termistore che legge la temperatura superficiale del blocco. Il carico totale del riscaldatore va da 0.6 a 1.0 kW sulla gamma; il riscaldatore di un singolo blocco si attesta intorno a 0.3–0.5 kW. Il termostato mantiene il blocco vicino al punto impostato, tipicamente entro ±5–10 °C, e il quadrante copre 0–300 °C anche se la maggior parte del lavoro di saldatura cade tra 120 e 200 °C.
La lunghezza di contatto conta quanto la temperatura. Il blocco preme sul lembo su una lunghezza fissa lungo la direzione del nastro, comunemente 60–120 mm. A una data velocità del nastro, quella lunghezza di contatto fissa quanto tempo il film trascorre nella stazione di calore: un contatto di 100 mm a 6 m/min (100 mm/s) dà circa 1.0 s di esposizione al calore; a 12 m/min (200 mm/s) lo stesso contatto dà 0.5 s. I laminati più spessi e lo stock metallizzato richiedono l’esposizione più lunga, il che significa velocità del nastro più bassa piuttosto che una temperatura del blocco più alta; spingere la temperatura su per compensare la velocità brucia lo strato esterno del film prima che il sigillante fonda attraverso.
Il preriscaldo all’inizio del turno dura 3–8 minuti a seconda della dimensione del blocco e della temperatura ambiente. La macchina deve raggiungere il punto impostato e mantenerlo per qualche minuto prima della prima bustina di produzione, perché un blocco che legge la temperatura in superficie può essere ancora non uniforme internamente. Un’impostazione di standby spegne il riscaldatore tra corse brevi oppure mantiene una temperatura di inattività più bassa; verificare quale fa il vostro telaio, perché il carico di calore inattivo compare sulla bolletta energetica in un turno con pause frequenti. I guasti di temperatura — saldature deboli che seguono un blocco freddo, o bruciature che seguono uno caldo — si leggono confrontando la lettura della termocoppia, non si indovinano dalla posizione del quadrante.
Sezione di raffreddamento: assestare il giunto prima che lasci la pressione
Dopo il riscaldatore, il sigillante ammorbidito è ancora fuso e il lembo deve restare chiuso finché non solidifica di nuovo. La sezione di raffreddamento fa passare la bustina tra blocchi raffreddati o una sezione di nastro raffreddata ad aria per altri 40–80 mm di contatto. Alcuni telai usano blocchi alettati con un piccolo ventilatore (20–40 W) che aspira aria ambiente sull’alloggiamento; altri si affidano alla massa del blocco e all’aria ambiente per abbassare la temperatura. La pressione resta attiva in questa sezione così le due facce del film non possono separarsi mentre il sigillante si assesta.
Una saldatura che sembra aderita al riscaldatore può riaprirsi se la bustina lascia la macchina prima che il giunto si assesti: il lembo ancora morbido si allunga sotto il peso del riempimento, le due facce si separano a un angolo, e la confezione perde in magazzino. La sezione di raffreddamento è ciò che previene questo. Se la produzione mostra saldature riaperte o allungate anche quando l’impostazione del calore sembra corretta, le cause probabili sono velocità del nastro troppo alta per la lunghezza di contatto del raffreddatore, un ventilatore di raffreddamento ostruito, oppure un blocco di raffreddamento ricoperto di residuo di film che isola il giunto. Verificare questi aspetti prima di cambiare la temperatura del riscaldatore.
Rotella di impressione e codifica data
Dietro il raffreddatore, una rotella in acciaio zigrinata caricata a molla preme una texture sulla saldatura finita. Il motivo di impressione rompe la superficie liscia della saldatura e dà un riscontro visivo che il lembo è stato pressato; sulla maggior parte dei telai la rotella porta anche caratteri sostituibili che stampano una data di produzione, un numero di lotto o un codice linea sulla saldatura. La rotella è posizionata dopo la sezione di raffreddamento così marca un giunto assestato, non morbido. La profondità di impressione è fissata dalla pressione della molla della rotella: troppo leggera e il codice sbiadisce dopo qualche giorno, troppo profonda e la rotella taglia il sigillante indebolendo la linea di pelatura.
I telai con codifica a inchiostro aggiungono un’unità di codifica dopo la stazione di impressione: un tampone a rullo o un piccolo marcatore a inchiostro stampa data e lotto a inchiostro sul nastro o direttamente sul film. Le unità a inchiostro richiedono il tipo di inchiostro corretto per la superficie del film — kraft poroso, OPP lucido e PET metallizzato richiedono inchiostri diversi — e il tampone o il rullo vanno rabboccati o puliti tra una corsa e l’altra. Le varianti verticale e orizzontale con codifica a inchiostro della gamma di prodotti differiscono principalmente per orientamento del telaio e posizione della codifica; i sottosistemi di calore, raffreddamento e nastro funzionano allo stesso modo.
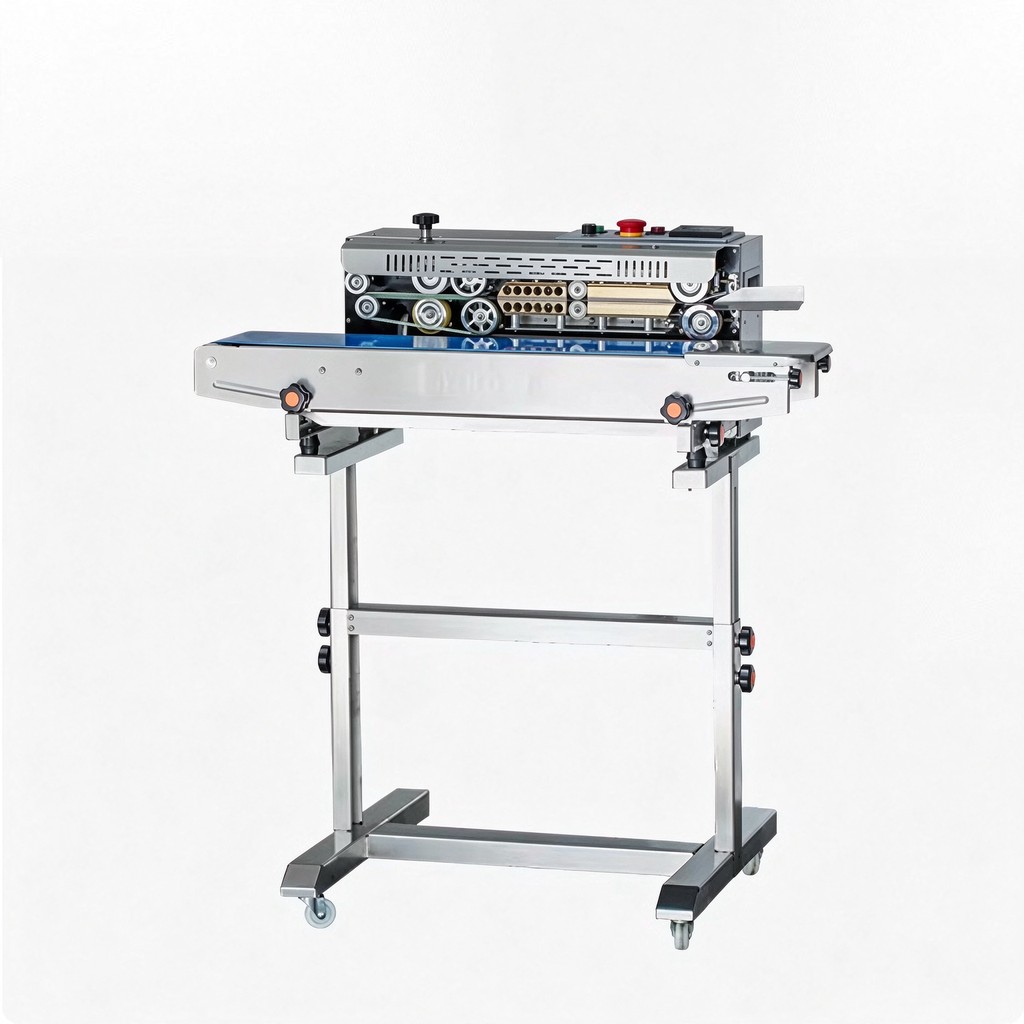
Regolazione di temperatura e velocità per tipo di film
Le due variabili di lavoro che l’operatore imposta per ogni film sono temperatura del blocco e velocità del nastro. La larghezza di saldatura è fissa dal contatto blocco-nastro, di solito 10 mm, e la pressione è impostata all’installazione. La tabella sotto dà gli intervalli di partenza per le strutture di bustina comuni; eseguire una saldatura di prova sul vostro stock, pelare una striscia di prova e regolare a piccoli passi — 10–15 °C oppure 1 m/min alla volta — invece di muovere entrambe le impostazioni insieme.
| Struttura del film | Gamma di spessore | Temperatura blocco | Velocità nastro | Nota di saldatura |
|---|---|---|---|---|
| Sacchetti PE monostrato | 30–100 µm | 130–160 °C | 8–12 m/min | Finestra di calore ampia; vigilare sull’assottigliamento del PE sul lembo su stock sottile |
| Sacchetti e involucri PP / OPP | 40–80 µm | 150–180 °C | 6–10 m/min | Punto di fusione più alto; raffreddare completamente prima dello scarico per evitare il restringimento del film |
| Laminato PET/PE (snack, prodotti secchi) | 60–120 µm | 160–190 °C | 5–9 m/min | Saldare lo strato PE interno; evitare che lo strato PET esterno si restringa o appassisca |
| Bustina caffè e frutta secca PET/AL/PE | 80–120 µm | 170–200 °C | 4–8 m/min | Contatto più lungo; lo strato metallizzato riflette il calore, quindi fare affidamento sul tempo di esposizione |
| Sacchetti PE spessi o con soffietto | 120–200 µm | 150–180 °C | 4–7 m/min | Velocità lenta per la penetrazione del calore; confermare che la saldatura regge il peso di riempimento dopo il raffreddamento |
Leggere una saldatura debole in ordine di causa. Se l’adesione si distacca pelandosi in modo pulito con film integro, il sigillante non si è mai fuso: alzare la temperatura di 10–15 °C oppure rallentare il nastro di 1 m/min per estendere il contatto. Se il film si strappa ma la saldatura si stacca da un bordo, la pressione o il centraggio non sono uniformi: controllare allineamento del nastro, tensione della molla e centraggio delle guide. Se il lembo appare lucido o bruciato e il sigillante fuoriesce, il blocco è troppo caldo o la velocità troppo bassa: abbassare la temperatura o aumentare la velocità. Se il giunto si apre dopo lo scarico nonostante un lembo che sembra aderito, la sezione di raffreddamento non ha assestato il sigillante: controllare il ventilatore, il contatto del blocco di raffreddamento e la velocità del nastro rispetto alla lunghezza del raffreddatore.
Lettura della scheda tecnica: valori nominali rispetto al funzionamento sostenuto
Una specifica di sigillatrice a nastro elenca una velocità massima del nastro e un massimo bustine/min, ma quei picchi sono misurati sul passo di bustina più breve e sul film più facile della gamma. La vostra velocità sostenuta va pianificata al 70–80% di quel valore nel corso del turno, lasciando margine per alimentazioni errate, cambi film e fermi brevi. Le bustine/min si ricavano da velocità del nastro e passo della bustina: a 6 m/min (100 mm/s), un passo di 150 mm dà circa 66 bustine/min; un passo di 300 mm dà circa 33 bustine/min. Usare la vostra lunghezza reale di bustina per la conversione, non il numero di bustine/min del depliant.
Il ciclo di lavoro e le condizioni ambientali vanno anch’essi sulla scheda tecnica. Un telaio nominato per uso intermittente alterna corse brevi con pause; una linea alimentare su due turni richiede un telaio i cui riscaldatore, motore e nastri reggano il servizio continuo. Temperatura ambiente, polvere, umidità ed esposizione al lavaggio decidono il grado di protezione dell’alloggiamento e la finitura: confezionamento in magazzino asciutto, linee di spezie o farina polverose e locali di lavaggio umidi richiedono materiali del nastro, protezioni elettriche e finiture superficiali diversi. Peso e orientamento della busta decidono il telaio orizzontale contro quello verticale; una specifica che elenca solo la larghezza della bustina non coglie una busta eretta pesante che serve supporto verticale.
| Sottosistema | Fascia di specifica tipica | Cosa verificare sul preventivo |
|---|---|---|
| Motore azionamento nastro | Motoriduttore 60–120 W | Tipo di controllo velocità, lettura velocità, nominale di servizio del motore per il vostro schema di turni |
| Velocità nastro | 0–12 m/min, variabile | Velocità lineare mostrata su quadrante o display; velocità minima stabile per laminati spessi |
| Nastri PTFE | Fibra di vetro rivestita PTFE/PFE, vita 6–12 mesi | Larghezza del nastro, disponibilità del pezzo di ricambio, accesso alla regolazione di centraggio |
| Blocchi riscaldanti | 0.6–1.0 kW totali, quadrante 0–300 °C | Tipo di termocoppia, precisione di temperatura, comportamento del calore in standby, lunghezza di contatto |
| Sezione di raffreddamento | Blocchi raffreddati ad aria o ventilatore, ventilatore 20–40 W | Lunghezza di contatto di raffreddamento, accesso al ventilatore per la pulizia, se i blocchi sono raffreddati ad acqua sui telai pesanti |
| Impressione / codifica | Rotella zigrinata con caratteri data; opzione inchiostro | Set caratteri dei dati, regolazione profondità di impressione, tipo di inchiostro abbinato al vostro film |
| Gamma busta | Orizzontale: larghezza fino a 400–500 mm, spessore 5–350 mm | Bustina minima e massima, peso di riempimento, orientamento eretto o piano |
| Alimentazione elettrica | 220 V/50 Hz oppure 110 V/60 Hz, riscaldatore più motore più ventilatore | Tensione di alimentazione al punto di installazione, assorbimento in standby, collegamento a spina o cablato fisso |
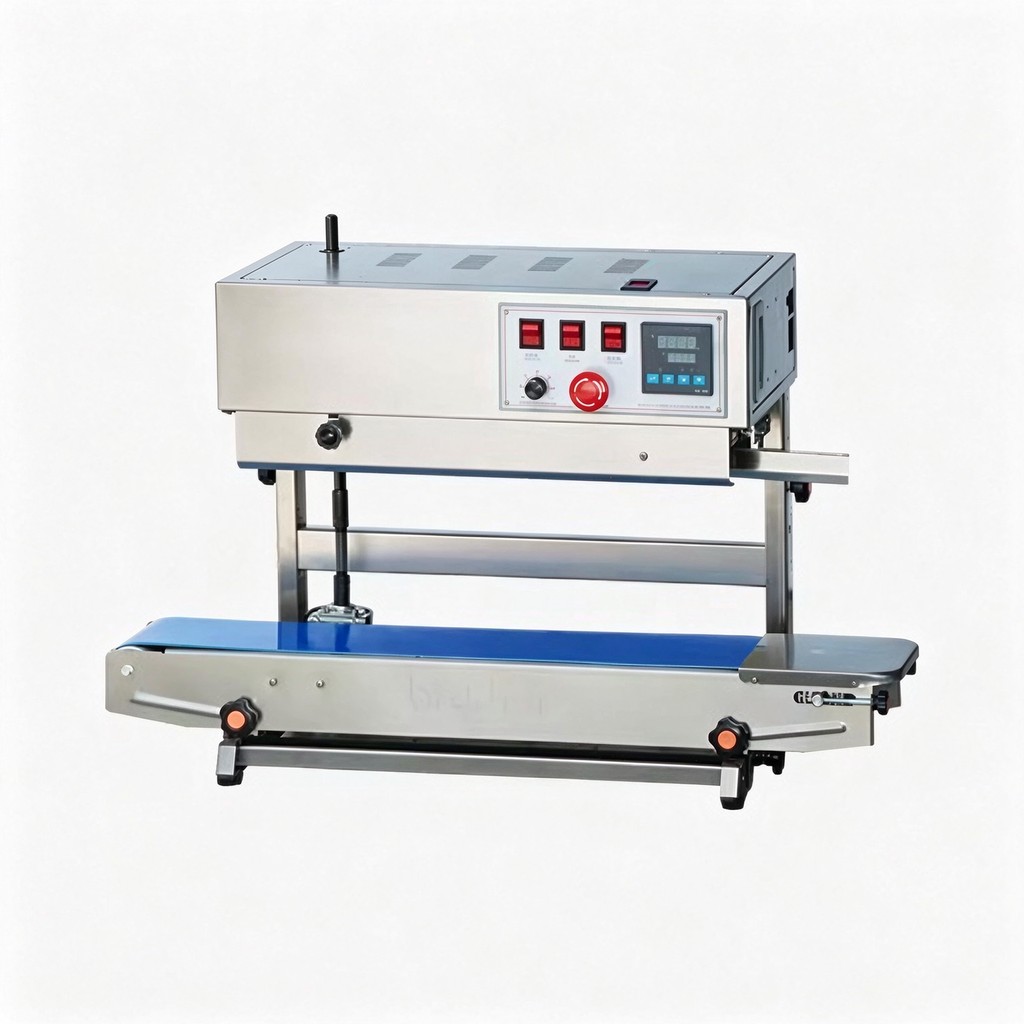
Sequenza di configurazione per un nuovo film o formato
- Misurare la bustina: larghezza, profondità del soffietto, lunghezza di saldatura, struttura e spessore del film in µm, peso di riempimento. Confermare che l’orientamento del telaio corrisponda al fatto che la busta giace piatta o sta eretta.
- Impostare le guide di ingresso sulla larghezza della bustina e la pressione di presa del nastro così il lembo afferra piano senza schiacciare il soffietto.
- Accendere il riscaldatore e impostare la temperatura di partenza dalla tabella degli intervalli del film. Attendere 3–8 minuti di preriscaldo e mantenere il punto impostato per qualche minuto prima di saldare.
- Impostare la velocità del nastro sull’intervallo di partenza per il film. Infilare o confermare che il nastro scorra centrato sui tamburi.
- Eseguire tre o cinque bustine di prova. Ispezionare il lembo per una fascia di adesione uniforme di 8–10 mm, senza pieghe, angoli aperti, bruciature o espulsione di sigillante.
- Pelare una striscia di prova da 15 mm dopo il raffreddamento completo. Obiettivo 4–6 N/15 mm; regolare la temperatura di 10–15 °C oppure la velocità di 1 m/min tra una prova e l’altra, una variabile alla volta.
- Impostare i caratteri di impressione sulla data o sul codice di lotto e verificare che l’impronta sia leggibile sul lembo senza tagliare il sigillante.
- Registrare la temperatura finale, la velocità, la pressione e il lotto di film sulla scheda macchina così la corsa successiva torna alla stessa impostazione.
Dove nascono i guasti e dove siedono i limiti di sicurezza
La maggior parte dei guasti di una sigillatrice a nastro risale a uno dei quattro sottosistemi: centraggio e pressione del nastro, temperatura del riscaldatore, contatto di raffreddamento oppure pressione di codifica. Lembi stropicciati, adesioni d’angolo deboli, nastri vetrificati, deriva di temperatura e alimentazioni errate hanno ciascuno un ordine di controllo definito; la guida alla risoluzione guasti e al cambio formato della sigillatrice a nastro affronta quei guasti, il programma di manutenzione e le fasi di cambio formato, così questo articolo non ripete l’albero dei guasti per intero.
I blocchi caldi, i nastri in movimento e i punti di presa portano i propri limiti di sicurezza. Le protezioni coprono i rami del nastro e le superfici calde, l’arresto di emergenza taglia l’alimentazione di azionamento e del riscaldatore dalla posizione dell’operatore, e le aperture di ingresso e scarico sono dimensionate così le dita non possono raggiungere la presa. Le installazioni in locali alimentari richiedono anche materiali a contatto con il prodotto e finiture lavabili abbinate al regime di pulizia. Protezioni, interblocchi, rischio di ustione e punti di conformità CE sono dettagliati nella guida alla sicurezza della sigillatrice a nastro e alla conformità CE; non far girare la macchina con le coperture del nastro rimosse o bypassate per sbloccare un inceppamento.
Tipi di telaio: da banco, su supporto e verticale
Gli stessi sottosistemi di calore, raffreddamento e nastro sono costruiti su tre orientamenti di telaio, e la scelta è fissata da come la busta si posiziona e da quanto pesa il riempimento. Un telaio orizzontale da banco è il corpo compatto senza supporto: il nastro corre in piano su un piano di tavolo, l’operatore depone le bustine piatte all’ingresso, e la bustina sigillata cade su un canale o un banco di imballaggio. Questo telaio si adatta a borse piatte piccole, volume da basso a moderato e locali dove lo spazio a terra è ristretto. Non ha supporto posteriore per una bustina rigonfia, quindi le borse con soffietto o pesanti non alimentano in modo pulito anche se la saldatura reggerebbe di per sé.
Un telaio su supporto solleva il nastro all’altezza di lavoro dell’operatore su una gamba verniciata o in acciaio inox, spesso su ruote così la macchina può spostarsi tra le linee. Il supporto posiziona l’ingresso all’altezza della vita per una persona che alimenta le bustine, e lo scarico scende su una postazione di imballaggio o un nastro a valle. I telai su supporto portano il quadro comandi, la lettura della temperatura e il controllo velocità sul pannello laterale a portata della posizione di alimentazione. Questo è il telaio comune per il confezionamento alimentare, snack e prodotti secchi su un turno, dove la busta giace piatta ma il volume non giustifica un corpo automatico in linea.
Un telaio verticale fa correre la coppia di nastri in posizione eretta. La busta entra con la parte superiore aperta verso i nastri, e il corpo riempito pende sotto la gola oppure poggia su un nastro di supporto posteriore, così le confezioni pesanti, bagnate o rigonfie sono tenute erette mentre il lembo si sigilla. I telai verticali sono specificati per alimenti per animali, sacchetti di riso e cereali, bustine di zuppa o salsa, e qualsiasi riempimento oltre circa 1 kg che tirerebbe aperto un lembo orizzontale per il proprio peso. Il corpo verticale aggiunge anche una guida posteriore e spesso una gola più lunga per liberare la profondità della busta. Dove il prodotto richiede l’esclusione dell’ossigeno, un collettore di flussaggio gas è posizionato prima della stazione di calore su entrambi gli orientamenti; quella variante è descritta nella panoramica sulla sigillatrice a nastro con flussaggio di azoto.
Disposizione elettrica e circuiti dietro i comandi
Il lato elettrico della macchina si divide in tre carichi: il riscaldatore, il motore di azionamento e il ventilatore di raffreddamento, ognuno commutato attraverso il proprio contattore o relè sotto il pannello di controllo. Il circuito del riscaldatore porta il carico del blocco da 0.6–1.0 kW attraverso un termostato o un regolatore di temperatura che legge il segnale della termocoppia e commuta il contattore per mantenere il punto impostato. Il circuito del motore fa girare il motoriduttore da 60–120 W attraverso il controllo velocità; il ventilatore gira ogni volta che il riscaldatore è acceso oppure ogni volta che i nastri si muovono, a seconda del cablaggio del telaio. L’arresto di emergenza interrompe il circuito di controllo così sia il riscaldatore che il motore cadono quando viene premuto, invece di tagliare solo l’azionamento.
La tensione di alimentazione corrisponde al punto di installazione: la maggior parte dei telai funziona a 220 V/50 Hz, con varianti a 110 V/60 Hz per le prese nordamericane. Confermare il carico del riscaldatore rispetto alla nominale del circuito prima dell’installazione, perché un riscaldatore da 1 kW su un circuito condiviso con altre apparecchiature può intervenire durante il preriscaldo. Il cablaggio deve tenere i condotti della termocoppia lontani dai cavi di potenza del riscaldatore così la lettura di temperatura non coglie interferenza; una lettura di temperatura che deriva e non corrisponde alle condizioni del blocco risale spesso al percorso dei condotti del sensore o a un collegamento della termocoppia allentato. Il grado di protezione dell’alloggiamento e la finitura superficiale sono fissati dal locale: confezionamento in magazzino asciutto, lavorazione polverosa e lavaggio umido richiedono ciascuno un livello di protezione diverso, e quello va scritto nell’ordine piuttosto che aggiunto dopo l’installazione.
Macchine correlate e approfondimenti
La gamma di prodotti delle sigillatrici a nastro continuo elenca i telai costruiti attorno a questo percorso di saldatura: la sigillatrice a nastro continuo automatica per bustine alimentate in linea, la sigillatrice a nastro professionale SF150LD per il confezionamento alimentare e snack generico, la sigillatrice a nastro su supporto, la sigillatrice a nastro su supporto 2-in-1 con letture digitali, la sigillatrice a nastro orizzontale con stampa a inchiostro, la sigillatrice a nastro verticale con codifica a inchiostro per bustine erette pesanti, e la macchina per la sigillatura di sacchetti di caffè per bustine di caffè con valvola e kraft.
Per il lato acquisti, il confronto tra sigillatrice a nastro e sigillatrice a impulsi mette la saldatura a movimento continuo a confronto con quella manuale a mascella per materiale, produttività e uniformità. Dove serve l’esclusione dell’ossigeno, la panoramica sulla sigillatrice a nastro con flussaggio di azoto spiega la stazione di spurgo di gas inerte aggiunta prima della saldatura termica. L’analisi del costo e del TCO della sigillatrice a nastro tratta fasce di prezzo della macchina, usura di PTFE e film, energia e manodopera su cinque anni.
Inviare campioni di bustina, specifica del film e velocità obiettivo attraverso il referente di contatto per una saldatura di prova e una configurazione di telaio abbinata. La sezione certificazioni e brevetti elenca la documentazione di conformità disponibile con la macchina, e il profilo aziendale copre la gamma più ampia di apparecchiature per il confezionamento.
