Due modi per chiudere una bustina: sigillatura a nastro a movimento continuo rispetto alla sigillatura manuale a mascella a impulsi
Una busta o bustina prefabbricata esce dalla riempitrice con il lembo superiore aperto. Due famiglie di macchine chiudono quel lembo sulle linee di produzione reali. Una sigillatrice a impulsi stringe la busta riempita tra due mascelle riscaldate, fa passare una corrente breve su un filo di nicromo per fondere lo strato sigillante interno, tiene la mascella chiusa mentre il film si raffredda e si assesta, poi si apre per la busta successiva. Una sigillatrice a nastro continuo trascina la busta tra due nastri trasportatori rivestiti in PTFE, la porta oltre una coppia di blocchi riscaldanti mantenuti a temperatura impostata, quindi attraverso i blocchi di raffreddamento e una rotella di impressione zigrinata o di codifica data, e scarica una bustina sigillata senza alcuna apertura o chiusura di mascella. Le due macchine producono entrambe una saldatura termica, ma il ciclo, il carico di lavoro dell’operatore, l’uniformità della saldatura nel corso di un turno, i materiali del sacchetto che tollerano e il costo su cinque anni si collocano su piani diversi.
Questo confronto parte dal giunto sigillato verso l’esterno: come ogni macchina fonde e assesta il film, quale produttività sostiene in un turno reale, quali film e formati di bustina accetta, quanto la saldatura dipende dall’operatore, dove vanno i soldi su cinque anni e quale profilo di impianto si adatta a quale macchina. Non assegna a una famiglia un primato universale. Una sigillatrice a impulsi da banco a $150–$300 può essere l’acquisto razionale per un laboratorio che sigilla 80 sacchetti al giorno; una sigillatrice a nastro che lavora 0–12 m/min può essere capitale sprecato sullo stesso piano se la linea non riempie due bustine al minuto. La decisione dipende dal volume di bustine, dalla struttura del film, dai requisiti di uniformità della saldatura, dalla manodopera disponibile e dalla norma di audit che la confezione sigillata deve soddisfare.
I valori riportati sono le fasce standard osservabili sulla gamma di sigillatrici a nastro SunAura e sulle comuni sigillatrici a impulsi da banco: velocità del nastro della sigillatrice a nastro 0–12 m/min, larghezza di saldatura 8–12 mm, temperatura di lavoro 0–300 °C di quadrante con saldatura impostata tipicamente su 120–200 °C, film bustine laminate 60–120 µm e PE monostrato fino a circa 200 µm su telai corrispondenti, carico riscaldatore 0.6–1.0 kW, motore di azionamento 60–120 W, preriscaldo 3–8 minuti. Le sigillatrici a impulsi alimentano un filo da 300–800 W a richiesta, larghezza di saldatura 3–10 mm, tempo di riscaldamento 0.5–3 s e tempo di raffreddamento 1–4 s per ciclo di mascella. Ogni valore di depliant va verificato sulla vostra bustina e sulla vostra velocità sostenuta durante un test di accettazione in fabbrica.
Come ogni macchina forma la saldatura
Sigillatrice a mascella a impulsi. L’operatore appoggia la bustina riempita sulla mascella inferiore, allinea il lembo e preme la leva o aziona un pedale. Una striscia di tessuto rivestito in PTFE copre il filo di nicromo. Un timer chiude il circuito per il tempo di riscaldamento, la corrente riscalda il filo e gli strati sigillanti interni delle due facce del film si fondono dove toccano la striscia calda. La mascella rimane chiusa durante il timer di raffreddamento mentre il film si assesta sotto pressione, poi si apre. Non c’è calore in standby: il filo si scalda solo durante il tempo di contatto e la macchina resta fredda tra una bustina e l’altra. La larghezza della saldatura corrisponde alla larghezza della striscia PTFE, di solito 3 mm su un modello da banco e 8–10 mm su un’unità a doppia mascella più larga. Il giunto è una singola saldatura a macchia lungo la lunghezza della mascella, senza texture impressa a meno che non sia montata una rotella di impressione separata.
Sigillatrice a nastro continuo. Due nastri PTFE/PFE trasportano il lembo della bustina attraverso la macchina in linea retta. I blocchi riscaldanti premono i due rami del nastro su una lunghezza di contatto fissa, fondendo lo strato sigillante mentre la busta avanza. Una termocoppia e un termostato mantengono la temperatura del blocco entro circa ±5–10 °C dal punto impostato per tutto il turno. Dietro il riscaldatore, i blocchi di raffreddamento o una sezione di nastro raffreddata abbassano la temperatura del giunto ancora morbido sotto pressione, così si assesta prima che la bustina lasci la macchina. Una rotella zigrinata di impressione preme quindi una texture e spesso un codice di lotto o data sulla saldatura; le versioni con codifica a inchiostro stampano la data dopo il raffreddamento. La saldatura si forma continuamente lungo il lembo in movimento e la sua larghezza è definita dal contatto tra blocco e nastro, comunemente 10 mm.
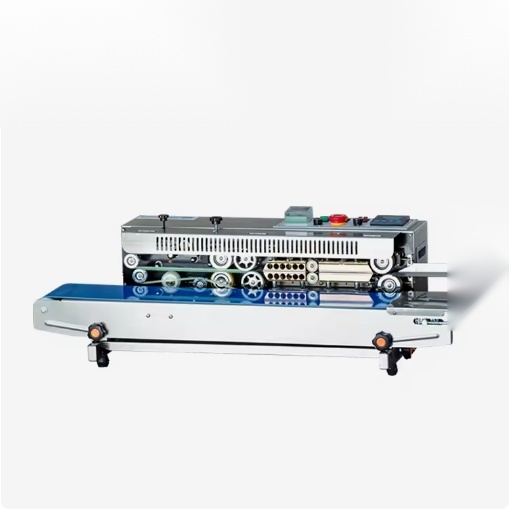
La differenza fisica dietro la saldatura è il tempo di contatto e la pressione. Una sigillatrice a impulsi applica calore e pressione per un ciclo fermo-avviato temporizzato su una busta ferma: l’operatore controlla il posizionamento e il timer controlla il calore, ma la pressione arriva dalla leva o dal pedale e può variare con la mano. Una sigillatrice a nastro applica calore e pressione lungo una lunghezza di contatto mentre la busta avanza; temperatura del blocco, centraggio del nastro e pressione a molla vengono impostati una volta e si ripetono su ogni bustina che passa. Quella ripetibilità è il compromesso centrale tra le due famiglie, e conta soprattutto sui film laminati dove un errore di tempo di contatto di 0.5 s o uno sbalzo di temperatura di 20 °C cambia se la saldatura si apre pelandosi o bruciando attraverso.
Produttività: tempo di ciclo, bustine al minuto e carico di lavoro dell’operatore
Una sigillatrice a impulsi sigilla una bustina per ciclo di mascella. Un ciclo tipico dura in tutto 3–8 secondi: tempo di riscaldamento 0.5–3 s, tempo di raffreddamento 1–4 s, più il tempo dell’operatore per posizionare la busta, allineare il lembo e togliere la bustina sigillata. La produzione sostenuta con una sola persona si attesta su 6–15 bustine/min, con l’estremo inferiore per bustine grandi o pesanti che l’operatore deve tenere in posizione. Due operatori possono far girare due macchine in parallelo, ma ogni macchina porta comunque una persona. La macchina stessa non ha nastro trasportatore in movimento, quindi il tetto di velocità è fissato dal posizionamento manuale e dal ciclo della mascella, non dalla velocità del nastro.
La produzione di una sigillatrice a nastro segue la velocità del nastro e la lunghezza della bustina. A una velocità del nastro di 0–12 m/min, un passo di bustina di 100 mm lascia spazio a circa 100–120 bustine/min con alimentazione pulita; un passo di 300 mm porta la stessa macchina a circa 35–45 bustine/min. Le velocità reali sostenute si attestano al 70–80% del valore di depliant una volta contati rabbocchi, pieghe del film, alimentazioni errate e fermi brevi, quindi si pianifica su 20–90 bustine/min a seconda del formato. L’operatore continua a alimentare le bustine una per una all’ingresso, ma la macchina stringe, scalda, raffredda e scarica senza attendere un ciclo di mascella; una persona può alimentare all’ingresso mentre un’altra imballa le bustine finite allo scarico, oppure l’ingresso può essere collegato a un nastro della riempitrice.
Il confronto sulla manodopera si ribalta in base alla struttura del turno. Sotto le 200 bustine sigillate al giorno, l’operatore della macchina a impulsi condivide il tempo con riempimento, etichettatura e imballaggio, e la macchina economica resta razionale. Sopra circa 400–500 bustine al giorno, il ciclo manuale diventa una postazione a tempo pieno: la persona passa il turno a posizionare e allineare bustine, e una sigillatrice a nastro elimina quella ripetizione mentre lo stesso operatore passa ad alimentazione e controllo. Per il confezionamento alimentare su due o tre turni, il risparmio di manodopera della macchina a nastro si ripete a ogni turno; il basso prezzo di acquisto della macchina a impulsi non si ripete.
| Criterio | Sigillatrice a mascella a impulsi | Sigillatrice a nastro continuo |
|---|---|---|
| Movimento di sigillatura | La mascella stringe una busta ferma; tempo di riscaldamento e raffreddamento per ciclo | Due nastri PTFE in movimento trascinano la busta oltre i blocchi riscaldanti e raffreddati |
| Produzione tipica | 6–15 bustine/min per operatore, una busta per ciclo di mascella | 20–120 bustine/min a seconda del passo della bustina; nastro 0–12 m/min |
| Larghezza di saldatura | 3–10 mm, definita dalla striscia PTFE sulla mascella | 8–12 mm, comunemente 10 mm, definita dal contatto blocco-nastro |
| Apporto di calore | Filo di nicromo a richiesta, 300–800 W, nessun calore in standby | Blocchi riscaldanti mantenuti al punto impostato, riscaldatore 0.6–1.0 kW, preriscaldo 3–8 min |
| Gamma di film | PE/PP monostrato 30–100 µm; laminati semplici con tempo di contatto calibrato | Bustine laminate 60–120 µm; PE fino a circa 200 µm su telai corrispondenti |
| Sorgente di pressione | Leva o pedale; la pressione varia con la mano e l’usura | Contatto del nastro caricato a molla; impostato una volta, si ripete su ogni bustina |
| Raffreddamento | Mascella chiusa durante il timer di raffreddamento prima dell’apertura | Blocchi di raffreddamento o sezione di nastro raffreddata dopo il riscaldatore |
| Codifica data | Rotella di impressione separata opzionale; nessuna stazione di inchiostro sulla maggior parte dei modelli da banco | Rotella di impressione di serie; versione con codifica a inchiostro stampa lotto o data |
| Ruolo dell’operatore | Posizionare, allineare, premere, togliere; ciclo dipendente dalla mano | Alimentare all’ingresso; la macchina gestisce saldatura, raffreddamento e scarico |
| Fascia di acquisto (USD) | $50–$400 da banco; $400–$1,200 a pedale a doppia mascella | $1,200–$2,800 di fascia base; $2,800–$6,500 supporto professionale; $6,500–$12,000+ con flussaggio gas o verticale |
| Limitazione principale | Velocità e uniformità legate all’operatore; usura della mascella e pressione non uniforme | Preriscaldo, nastro e consumabili PTFE; ingombro macchina maggiore |
Materiale del sacchetto e compatibilità del film
La struttura del film decide quale macchina può tenere una saldatura. I sacchetti in polietilene monostrato, 30–100 µm, si sigillano su entrambe le famiglie: la mascella a impulsi fonde la faccia PE in un tempo di contatto breve, e il blocco a nastro la fonde lungo il lembo in movimento. Polipropilene e polipropilene orientato richiedono una temperatura impostata più alta e un ciclo di raffreddamento più stretto; la temperatura del blocco mantenuta sulla sigillatrice a nastro è più facile da regolare per tutto il turno, mentre un timer a impulsi deriva meno per ciclo ma non dà all’operatore un riferimento mantenuto su cui tornare tra una bustina e l’altra.
Le bustine laminate — PET/PE, PET/AL/PE, OPP/PE, kraft/PE per caffè e snack — sono il punto in cui le due famiglie si separano più chiaramente. Una saldatura su laminato deve fondere il sigillante PE o PP interno senza restringere lo strato PET o di stampa, e serve pressione uniforme su una saldatura di 8–10 mm perché ogni linea di pelatura aderisca. Una sigillatrice a impulsi può sigillare laminati quando la striscia della mascella è pulita, il film è piano e il tempo di contatto è calibrato, ma pieghe del lembo, variazioni di spessore della bustina e un tessuto PTFE usurato si manifestano come angoli deboli o adesioni a macchia. Una sigillatrice a nastro fa passare il laminato su una lunghezza di contatto fissa con pressione a molla su entrambi i nastri; il contatto più lungo e la pressione uniforme si adattano a stock laminato 60–120 µm, ed è per questo che le linee di snack, frutta secca e caffè specificano la saldatura a nastro piuttosto che quella a mascella.
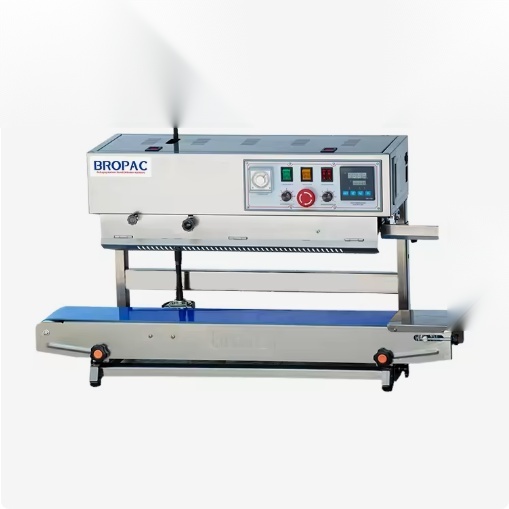
Dimensioni e peso della bustina contano quanto il film. Le sigillatrici a nastro orizzontali gestiscono larghezze di bustina fino a circa 400–500 mm e spessori di bustina 5–350 mm; i sacchetti pesanti o rigonfi che stanno eretti vanno su un telaio verticale che sostiene la busta dal basso. La lunghezza della mascella a impulsi fissa la larghezza massima di saldatura, comunemente 200–600 mm sui modelli da banco e a pedale, e la busta pende dalla mascella durante il raffreddamento, quindi riempimenti liquidi o pesanti possono aprire il lembo prima che il film si assesti. Se il vostro prodotto gocciola, contiene liquido, pesa oltre circa 1 kg oppure si gonfia oltre la gola del nastro, valutare l’opzione di sigillatrice a nastro verticale invece di forzare un modello orizzontale o da banco.
Uniformità della saldatura e dipendenza dall’operatore
Una buona saldatura termica su laminato mostra una fascia uniforme di 8–10 mm, senza pieghe, senza canali aperti agli angoli e una resistenza alla pelatura di circa 4–6 N/15 mm su una striscia provata. Su una macchina a impulsi, quel risultato dipende dall’operatore a ogni ciclo: lembo centrato sulla striscia, busta piatta contro la mascella, pressione della leva costante, timer ancora calibrato sul film, tessuto PTFE non vetrificato o strappato. Un operatore stanco alla fine del turno sposta la bustina di qualche millimetro; la saldatura all’angolo manca. Il tessuto della mascella invecchia in modo non uniforme dove il filo preme di più, e la pressione lungo una mascella lunga può calare alle estremità.
Su una sigillatrice a nastro, le variabili vengono impostate alla configurazione: temperatura del blocco, velocità del nastro, centraggio del nastro, pressione a molla, profondità di impressione. Ogni bustina che entra nella gola vede la stessa temperatura e pressione di contatto sulla stessa lunghezza di contatto. La variazione giorno per giorno arriva da usura del nastro, vetrificazione del PTFE, cambio di spessore del film e disallineamento delle guide, piuttosto che dalla pressione della mano. Questo non rende la saldatura di qualità automatica: una temperatura impostata male brucia il film su ogni bustina, e un’alimentazione piegata stropiccia comunque il lembo. La differenza è che la macchina ripete una condizione calibrata, mentre la macchina a impulsi ridetermina la condizione su ogni busta.
Per la produzione soggetta ad audit — alimentare, frutta secca, caffè, alimenti per animali, confezioni di esportazione dove un lembo debole significa un pallet restituito — un processo di saldatura registrato e ripetibile pesa. Le sigillatrici a nastro registrano temperatura e velocità sul pannello di controllo, e il codice di impressione o a inchiostro segna ogni bustina con lotto e data. Le linee a impulsi possono registrare l’impostazione del timer, ma la pressione e il posizionamento per ciclo non sono strumentati, cosa che i revisori notano quando compaiono guasti di saldatura sul campo. Se il vostro sistema qualità richiede un parametro di saldatura documentato per specifica di film, la famiglia a nastro è la soluzione più facile su cui scrivere quella procedura.
Posizione di costo: acquisto, consumabili, energia e manodopera
Il prezzo di acquisto è la voce visibile. Le sigillatrici a impulsi da banco vanno da $50 a $300 per un’unità manuale con mascella 200–400 mm, da $300 a $1,200 per un’unità a pedale o a doppia mascella con striscia più larga e ventilatore di raffreddamento. Le sigillatrici a nastro continuo partono da circa $1,200–$2,800 per un modello orizzontale compatto da banco o supporto di fascia base, da $2,800 a $6,500 per un modello professionale su supporto con controlli di velocità e temperatura, codifica e guide regolabili, e da $6,500 a $12,000 o più per un telaio con flussaggio di azoto o un telaio verticale per borse pesanti. Trasporto, installazione e il collegamento con riempitrice o nastro trasportatore si aggiungono alla macchina che scegliete.
I consumabili procedono in direzioni opposte. La striscia di tessuto PTFE e il filo di nicromo della macchina a impulsi sono economici e si sostituiscono in pochi minuti; non c’è nastro da centrare né riscaldatore da tenere caldo tra i turni. La sigillatrice a nastro consuma due nastri PTFE, una serie di blocchi riscaldanti, rotella di impressione e parti di azionamento; un nastro dura 6–12 mesi nell’uso normale con film alimentare, meno in ambienti polverosi, oleosi o molto stampati, e la sostituzione implica infilatura e nuovo centraggio. I blocchi riscaldanti e la rotella di impressione durano 2–3 anni prima della sostituzione. La spesa dettagliata su cinque anni — macchina, consumabili, energia, manodopera e manutenzione — è analizzata nella analisi del costo e del costo totale di proprietà della sigillatrice a nastro, da leggere prima di firmare entrambi i preventivi.
L’energia è una voce minore ma reale. Una sigillatrice a impulsi assorbe 300–800 W solo durante il tempo di contatto; l’assorbimento in standby è vicino a zero. Una sigillatrice a nastro mantiene un carico riscaldatore di 0.6–1.0 kW per tutto il turno dopo un preriscaldo di 3–8 minuti, più 60–120 W per il motore di azionamento e un piccolo ventilatore di raffreddamento. Il calore inattivo tra corse brevi va verificato: alcuni telai spegnono il riscaldatore in standby, altri mantengono la temperatura e disperdono energia mentre la linea è in pausa. La manodopera ribalta il confronto: la macchina a impulsi serve una persona per macchina a ogni ciclo; la macchina a nastro alimenta un ingresso per un conteggio di bustine più alto per persona-ora. Il punto di pareggio tra le due si colloca di solito dove la manodopera risparmiata dalla macchina a nastro in uno o due turni al giorno ripaga la differenza di acquisto e consumabili entro 12–24 mesi; sotto quel volume, la macchina a impulsi mantiene piccolo l’esborso di cassa.
Ingombro, ambiente e protezioni
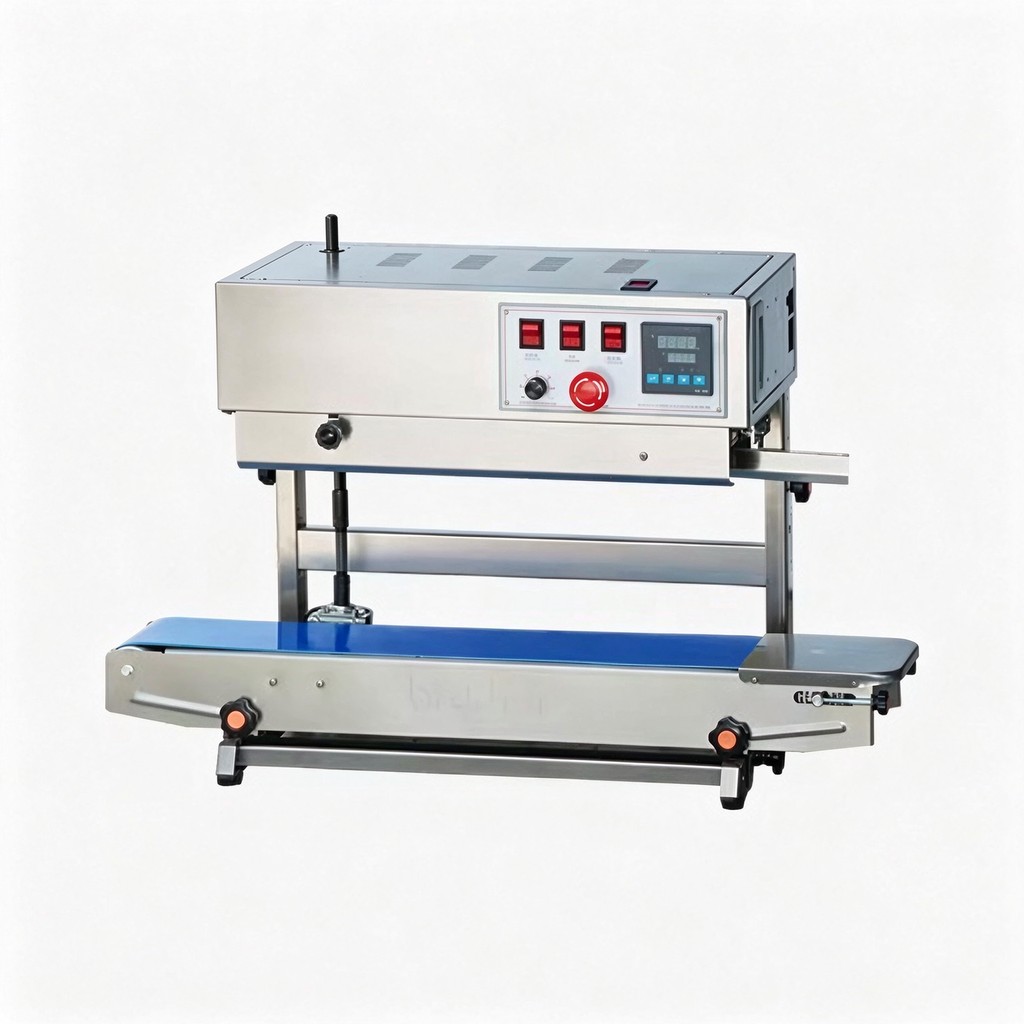
Una sigillatrice a impulsi da banco sta su un tavolo e non richiede spazio dedicato a terra; funziona con una presa a muro standard e opera in un ambiente asciutto, un banco di imballaggio di magazzino o un piccolo laboratorio. Una sigillatrice a nastro richiede una posizione a terra o su supporto, spazio libero del nastro all’ingresso e allo scarico per il flusso delle bustine e profondità sufficiente per il percorso del nastro attraverso riscaldatore, raffreddatore e rotella di codifica. I telai orizzontali occupano circa 600–900 mm di lunghezza del nastro più la profondità del supporto; i telai verticali sono più alti e sostengono le bustine pesanti sotto la gola.
La sensibilità all’ambiente differisce per natura. Le macchine a impulsi tollerano ambienti freddi e polverosi purché l’impianto elettrico resti asciutto; non c’è superficie continuamente calda da proteggere tra i cicli. Le sigillatrici a nastro portano blocchi caldi lungo il percorso del nastro, quindi protezioni all’ingresso e allo scarico, coperture del nastro e arresto di emergenza fanno parte dell’installazione sicura; i locali alimentari richiedono anche finiture in acciaio inox o lavabili dove avvengono contatti con il prodotto e sversamenti. Il rischio di ustione dai blocchi caldi, le protezioni, gli interblocchi e i punti di conformità CE sono trattati nella guida alla sicurezza della sigillatrice a nastro e alla conformità CE. In ambienti polverosi, peluria di film e polvere di prodotto vetrificano i nastri PTFE e bloccano il raffreddamento; in ambienti umidi, il grado di protezione del quadro elettrico e il materiale del nastro vanno specificati in fase d’ordine.
Schema di decisione: scegliere in questo ordine
- Contare la velocità sostenita di bustine: bustine minime e massime al minuto in un turno normale, e il numero di turni della linea. Sotto circa 400–500 bustine al giorno, un’unità a impulsi o manuale di solito regge; sopra, la produzione pro capite e la saldatura uniforme della macchina a nastro iniziano a ripagarsi.
- Elencare ogni film che la linea sigilla: PE/PP monostrato, OPP, PET/PE, PET/AL/PE, kraft/PE. Scrivere lo spessore in µm e il materiale del sigillante. Laminati oltre 60 µm e stock stampato o metallizzato orientano verso la saldatura a nastro; i sacchetti PE semplici restano accettabili a impulsi.
- Rilevare dimensioni della bustina e peso di riempimento: larghezza, profondità del soffietto, se la busta sta eretta, riempimento liquido o fluido libero, e peso per busta. Sacchetti pesanti o rigonfi richiedono un telaio verticale; bustine piatte piccole si adattano a un modello orizzontale da banco o su supporto.
- Verificare la norma di saldatura: obiettivo di resistenza alla pelatura, marcatura lotto o data, documentazione di audit, dichiarazioni di contatto alimentare, grado di lavaggio o polvere. Ripetibilità documentata e codifica favoriscono la famiglia a nastro.
- Valutare la posizione su cinque anni, non l’etichetta di prezzo: macchina, consumabili e parti di usura, potenza del riscaldatore, manodopera per postazione, tempo di cambio formato e vita attesa del nastro. Leggere l’analisi TCO prima di confrontare i preventivi.
- Abbinare le apparecchiature a monte e a valle: altezza uscita riempitrice, nastro di alimentazione, accumulo dopo la saldatura, postazioni di etichettatura e imballaggio. Una sigillatrice che non si allinea con l’ingresso della riempitrice crea lo stesso collo di bottiglia di un ciclo lento.
- Inviare campioni di bustina al fornitore per una saldatura di prova. Chiedere una striscia di resistenza alla pelatura e una sezione della saldatura sul vostro film, eseguita alla velocità e alla temperatura proposte, invece di affidarsi a una bustina dimostrativa.
Profili di impianto e abbinamento usuale
Laboratorio, piccoli lotti e confezionamento a basso volume. Poche centinaia di bustine al giorno, stock PE o PP semplice, formati misti, manodopera condivisa. Una sigillatrice a impulsi da banco o a pedale a $150–$1,200 corrisponde al volume: nessun preriscaldo, nessun consumabile di nastro, si sposta tra i tavoli. La qualità della saldatura è accettata quando l’operatore ha tempo di allineare ogni busta e controllare il lembo.
Confezionamento alimentare, snack e frutta secca su un turno. Bustine laminate 60–120 µm, obiettivo 20–60 bustine/min, data di lotto su ogni confezione. Una sigillatrice a nastro orizzontale su supporto è indicata: temperatura del blocco mantenuta, sezione di raffreddamento, codifica a impressione o inchiostro, un operatore alimenta. La sigillatrice a nastro su supporto e la sigillatrice a nastro orizzontale con stampa a inchiostro coprono questa fascia; la macchina per la sigillatura di sacchetti di caffè è costruita specificamente per bustine di caffè con valvola e kraft.
Confezionamento ad alto volume su due o tre turni. Formato di bustina stabile, 60–120 bustine/min, pallet impilati, spedizioni di esportazione. Un telaio a nastro professionale o automatico si alimenta da un nastro della riempitrice, esegue il ciclo di saldatura e raffreddamento senza presidio tra un controllo e l’altro, e il risparmio di manodopera si ripete ogni turno. La sigillatrice a nastro continuo automatica e la sigillatrice a nastro professionale SF150LD si collocano in questa fascia; dove conta l’esclusione dell’ossigeno, la sigillatrice a nastro con flussaggio di azoto aggiunge uno spurgo di gas inerte prima della saldatura.
Buste pesanti, riempimenti liquidi e confezioni erette. Buste oltre circa 1 kg, soffietti rigonfi, confezioni di zuppa o salsa, alimenti per animali. Un telaio a nastro verticale sostiene la busta sotto la gola e sigilla il lembo eretto; una mascella a impulsi lascia che un riempimento pesante o bagnato penda dalla saldatura mentre si assesta, con il rischio di un angolo aperto. La sigillatrice a nastro verticale con codifica a inchiostro è il tipo di telaio da valutare qui.
Catalogo ad alto mix con corse brevi. Molte dimensioni di bustina, cambi di film frequenti, totali giornalieri piccoli. La macchina a impulsi cambia formato con l’allineamento della mascella e nessun preriscaldo; la macchina a nastro richiede un controllo di guida e temperatura tra un film e l’altro. Per un piano ad alto mix sotto la soglia di velocità, la famiglia a impulsi mantiene economico il cambio formato; una volta che un formato corre abbastanza a lungo da ammortizzare la configurazione, l’uniformità della macchina a nastro riconquista il costo di cambio.
Errori comuni di selezione
Acquistare la macchina più economica per una linea di laminati. Una sigillatrice a impulsi da banco sotto i $300 sembra economica, ma su stock PET/PE 80–120 µm il ciclo dipendente dalla mano si manifesta come saldature d’angolo deboli e resi sul campo. Se la bustina è laminata e la corsa è regolare, il contatto uniforme del telaio a nastro è l’acquisto a rischio più basso anche prima di contare la manodopera.
Dimensionare la sigillatrice a nastro sulla velocità di picco del depliant. Una nominale di 120 bustine/min presuppone il passo di bustina più breve e un’alimentazione pulita. Pianificare la macchina sulla vostra lunghezza reale di bustina e al 70–80% della produzione nominale nel corso del turno, lasciando margine per alimentazioni errate e cambi formato. Un telaio tenuto sotto la sua velocità di comfort su una linea a basso volume porta il carico in standby del riscaldatore e la manutenzione del nastro senza recuperarli.
Ignorare peso e orientamento della bustina. Una gola orizzontale non regge una busta eretta pesante; un telaio verticale costa di più ma evita che la saldatura si tiri aperta sotto il riempimento. Indicare il peso della busta e se la confezione sta eretta, pende o giace piatta quando si invia la richiesta, così il fornitore abbina l’orientamento del telaio invece del corpo orizzontale più economico.
Lasciare la compatibilità del film alla fase di installazione. Una saldatura calibrata per PE fallisce su OPP, e un laminato con strato metallizzato richiede la propria finestra di temperatura e velocità. Inviare con la richiesta campioni di bustine sigillate e rotoli di film; il fornitore deve eseguire una prova sul vostro stock e restituire un’impostazione di temperatura, velocità e larghezza di saldatura prima della conferma d’ordine.
Dimenticare i requisiti di codifica e controllo. Un’unità a impulsi da banco non ha stazione della data; se serve la codifica di lotto, nella specifica deve esserci un marcatore separato oppure una sigillatrice a nastro con codifica a impressione o inchiostro. Stabilire se la linea segna lotto a rilievo, stampa data a inchiostro, oppure entrambi, e verificare quale opzione di telaio la porta.
Cosa portare al preventivo
Un confronto equo richiede gli stessi dati per ogni fornitore: bustina minima e massima con larghezza, profondità del soffietto e lunghezza di saldatura; struttura e spessore del film in µm; peso di riempimento e se la busta contiene liquido; bustine/min sostenute e schema dei turni; numero di formati e frequenza del cambio formato; ambiente di lavoro — asciutto, bagnato, freddo, polveroso; requisito di codifica (impressione, inchiostro, nessuno); dichiarazioni di audit o contatto alimentare; e l’altezza uscita riempitrice e il nastro a valle che la sigillatrice deve abbinare. Con questi dati, il fornitore può abbinare orientamento del telaio, velocità del nastro, larghezza di saldatura e impostazione del film all’applicazione reale.
La gamma di sigillatrici a nastro continuo SunAura elenca i telai orizzontali, su supporto, verticali, con codifica e con flussaggio gas della gamma, insieme alla sigillatrice a nastro su supporto 2-in-1 con letture digitali. Dove il volume resta basso, la sigillatrice manuale termica a mano copre la sigillatura a impulsi da banco. Per la meccanica dietro la saldatura a movimento continuo, leggere l’approfondimento tecnico su come funziona una sigillatrice a nastro continuo, con blocchi riscaldanti, nastri PTFE, sezione di raffreddamento e codifica data, numeri di temperatura e velocità compresi.
Note correlate del cluster: la panoramica sulla sigillatrice a nastro con flussaggio di azoto spiega lo spurgo di gas inerte prima della saldatura termica per caffè, snack e frutta secca; l’analisi del costo e del TCO della sigillatrice a nastro confronta fasce di prezzo della macchina, usura di nastro e film, energia e manodopera rispetto alla sigillatura manuale; la guida alla sicurezza della sigillatrice a nastro e alla conformità CE tratta protezioni dei blocchi caldi, coperture del nastro, arresti di emergenza e sigillatura alimentare; e la guida alla risoluzione guasti e al cambio formato della sigillatrice a nastro affronta saldature stropicciate e deboli, centraggio del nastro e guasti di temperatura sul fronte manutenzione.
Inviare campioni di bustina, velocità obiettivo e specifica del film attraverso il referente di contatto per una configurazione abbinata all’applicazione. La sezione certificazioni e brevetti elenca la documentazione di conformità disponibile con la macchina, e il profilo aziendale riassume la gamma di apparecchiature per il confezionamento costruite per linee di bustine alimentari, snack e industriali.
