La maggior parte dei guasti di una sigillatrice a nastro si manifesta sul lembo prima di diventare una parte rotta: una saldatura che si distacca pelandosi al centro, una piega che corre lungo il cordolo, un lembo che si apre un’ora dopo l’imballaggio, un codice data stampato sbiadito o doppio, oppure un nastro PTFE che deriva dal rullo. Questo articolo affronta quei sintomi nell’ordine in cui un operatore deve controllarli, abbina ogni causa alla regolazione o alla sostituzione che la risolve, e espone una procedura di cambio formato tra tipi di busta più un programma di manutenzione preventiva. Le fasi della macchina citate sono descritte nell’articolo correlato su come funziona una sigillatrice a nastro continuo; la gamma costruttiva completa si trova sulla pagina della gamma di prodotti delle sigillatrici a nastro.
La logica di risoluzione guasti sotto presuppone una sigillatrice a nastro standard a movimento continuo che gira a velocità del nastro 0–12 m/min, larghezza di saldatura 8–10 mm, coppia di riscaldatori 0–300 °C da 0.7–0.9 kW, e motore del trasportatore da 40–90 W. I modelli inox ad alto volume condividono gli stessi schemi di guasto; le varianti con flussaggio gas aggiungono un collettore di spurgo che ha i propri controlli, trattati nel articolo sulla sigillatrice a nastro con flussaggio di azoto. Se la domanda è quale classe di macchina si adatta alla busta in primo luogo, il confronto tra sigillatrice a nastro e sigillatrice a impulsi e l’analisi TCO coprono selezione e acquisto; il articolo sulla sicurezza della sigillatrice a nastro copre i passi di blocco e raffreddamento richiesti prima di lavorare dentro la pista.
Leggere la saldatura prima di smontare qualsiasi cosa
Il primo passaggio diagnostico è ispezionare tre o quattro bustine rifiutate alla stazione di saldatura, non aprire la macchina. Stendere una bustina piatta e osservare il lembo su tutta la sua larghezza. Una saldatura sana su laminato 60–120 µm mostra una fascia uniforme, leggermente compressa, di lucidura regolare, con il codice data impresso leggibile e senza canali aperti lungo entrambi i bordi. Pelare una saldatura di prova a mano a un angolo di 180°: una saldatura valida raggiunge circa 4–6 N/15 mm di resistenza alla pelatura e strappa il film prima che l’adesione ceda; una saldatura debole si divide pulitamente tra gli strati con poca resistenza. Annotare struttura e spessore del film, il punto impostato di temperatura, la velocità del nastro, le dimensioni della busta e se il guasto compare su ogni bustina oppure solo su alcune. Quel registro restringe la causa a calore, pressione, allineamento del nastro, alimentazione del film oppure codifica prima di prendere qualsiasi utensile.
Dividere i guasti in quattro gruppi. I guasti di calore si manifestano come saldature deboli a temperatura bassa, saldature bruciate o stropicciate a temperatura alta, oppure un lato freddo quando un singolo elemento fallisce. I guasti di pressione e allineamento si manifestano come pieghe, lembi fuori centro, oppure una saldatura che afferra solo un bordo. I guasti di alimentazione si manifestano come bustine piegate, prodotto catturato sulla linea di saldatura, oppure bustine che entrano in pista di traverso. I guasti di codifica lasciano il lembo stesso integro ma rendono il segno data o lotto sbiadito, sfocato o doppio. Lavorare gruppo per gruppo evita che l’operatore trasformi un problema di temperatura in una sostituzione del nastro che non serviva.
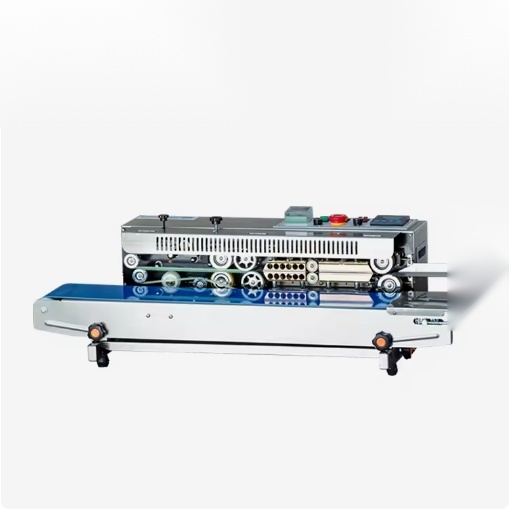
Tabella sintomo, causa e correzione
La tabella elenca i guasti visti più spesso su una postazione di confezionamento, le cause probabili ordinate dalla più semplice alla più profonda, e la correzione da provare. Seguire sempre la sequenza di blocco e raffreddamento della macchina prima di raggiungere nella zona del riscaldatore o dei rulli; i blocchi caldi restano sopra la temperatura di ustione per diversi minuti dopo lo spegnimento.
| Sintomo | Cause probabili | Correzione |
|---|---|---|
| Saldatura debole, si distacca pelandosi al centro | Temperatura troppo bassa per il film; velocità del nastro troppo veloce per il tempo di contatto; nastro PTFE usurato o vetrificato; pressione insufficiente tra i nastri | Alzare il punto impostato a passi di 10–15 °C e provare; abbassare la velocità per allungare il tempo di contatto; ispezionare e sostituire il nastro vetrificato; regolare tensione del nastro e molle di pressione |
| Saldatura stropicciata lungo il cordolo | Bustina entrata di traverso; centraggio del nastro fuori asse; tensione del nastro non uniforme; prodotto o bordo del film piegato nel lembo | Raddrizzare le guide di alimentazione; recentrare il nastro sul rullo folle; bilanciare tensione superiore e inferiore; liberare il prodotto dalla linea di saldatura e ripiegare il bordo della bustina |
| Saldatura aperta o delaminata dopo il raffreddamento | Tempo di raffreddamento insufficiente; saldatura ancora calda alla manipolazione; struttura del film fuori gamma della macchina | Rallentare il nastro per estendere il tempo sulla pista di raffreddamento; lasciare riposare le bustine prima dell’imballaggio in cartone; confermare che µm e struttura del laminato corrispondano alla nominale della sigillatrice |
| Saldatura bruciata, imbrunita o stropicciata | Temperatura troppo alta; nastro fermo su un blocco caldo; scaglia di film attaccata alla barra; superficie PTFE sporca | Abbassare il punto impostato; verificare che l’azionamento fermi il nastro a vuoto; pulire blocco e supporto del nastro; sostituire il PTFE vetrificato o carbonizzato |
| Un lato del lembo freddo o non aderito | Singolo elemento riscaldatore fallito; terminale dell’elemento allentato; deriva del sensore di temperatura da un lato | Isolare l’alimentazione, provare continuità di elemento e terminali, sostituire l’elemento fallito, verificare la lettura del sensore contro un termometro a contatto |
| Saldatura fuori centro sul bordo della bustina | Guida di alimentazione disallineata; larghezza della bustina cambiata senza reset della guida; nastro spostato lateralmente | Reimpostare le guide laterali sulla larghezza attuale della bustina; recentrare il nastro; controllare le viti di blocco delle guide dopo il cambio formato |
| Codice data sbiadito, sfocato o doppio | Nastro a inchiostro di codifica asciutto o esausto; pressione della testina di stampa bassa; rotella di impressione usurata; velocità del nastro non abbinata all’alimentazione di stampa | Sostituire il nastro a inchiostro o la cartuccia di inchiostro; impostare la pressione della molla della testina; ispezionare la rotella zigrinata per cifre usurate; abbinare l’alimentazione di stampa alla velocità del nastro |
| Il nastro deriva su un bordo e sfrega il telaio | Rullo folle disallineato; tensione non uniforme; cuscinetto del rullo rigido; nastro tagliato o stirato in modo non uniforme | Regolare l’allineamento del rullo folle e equalizzare la tensione; liberare o sostituire un cuscinetto rigido; sostituire un nastro stirato o danneggiato |
Guasti di temperatura e controlli del riscaldatore
La macchina non raggiunge la temperatura di saldatura
Quando la lettura sale lentamente oppure si ferma ben sotto il punto impostato della ricetta, controllare in ordine: alimentazione di rete che arriva alla macchina, interruttore o fusibile del circuito del riscaldatore, continuità dell’elemento e sensore di temperatura. Una coppia di riscaldatori da 0.7–0.9 kW deve portare i blocchi da freddo a temperatura di lavoro in 3–5 minuti; se il preriscaldo impiega 10 minuti o più, un elemento può essere aperto oppure assorbire corrente parziale. Provare ogni elemento con un multimetro per la resistenza contro la nominale del fabbricante; un circuito aperto significa che l’elemento va sostituito. I terminali dell’elemento allentati si leggono come calore intermittente e vanno serrati di nuovo dopo il raffreddamento. Una termocoppia o un sensore PT guasto può leggere basso mentre il blocco gira caldo, oppure leggere alto mentre il blocco resta freddo; verificare la temperatura mostrata contro un termometro a contatto tenuto sul blocco lontano dal pozzo del sensore.
La temperatura deriva nel corso del turno
Le saldature che iniziano bene e diventano deboli oppure bruciate nel corso di un turno di solito risalgono a deriva del controllo piuttosto che a cambio di film. Un regolatore PID mantiene il punto impostato entro circa ±5 °C quando è tarato; un quadrante analogico deriva di più al variare dell’aria ambiente e della tensione di rete. Verificare che la punta del sensore sieda nel suo pozzo senza muoversi, che il cablaggio del riscaldatore non sia allentato, e che i ventilatori di raffreddamento girino per tenere i componenti di controllo sotto la loro temperatura nominale. Sulle macchine che sigillano sopra i 220 °C, il supporto e il nastro PTFE degradano più in fretta, il che cambia il trasferimento di calore al film anche quando la temperatura del blocco resta stabile. Tenere un registro di punto impostato, temperatura ambiente e qualità della saldatura nel corso del turno; una deriva che segue il riscaldamento della stanza punta a taratura del sensore o del controllo, non al film.
Intervento di sovratemperatura o rischio di autocombustione
Se l’interruttore indipendente di sovratemperatura interviene, la macchina deve restare fuori servizio finché non si trova la causa: relè di controllo bloccato in posizione chiusa, guasto del sensore, flusso d’aria di raffreddamento ostruito, oppure ritagli di film accumulati contro il blocco. Il residuo di film carbonizzato sul nastro PTFE isola in modo non uniforme e può raggiungere la temperatura di autocombustione. Rimuovere il residuo dopo il raffreddamento, controllare i contatti del relè e il funzionamento del ventilatore, e confermare che l’interruttore di riserva si resetti solo dopo che i blocchi sono scesi sotto la sua soglia di intervento. Non bypassare l’interruttore di sovratemperatura per tenere in piedi la produzione; quella protezione esiste per fermare l’andata fuori controllo del riscaldatore prima del danno al nastro o di un incendio.
Note sulla sostituzione di elemento, relè e sensore
Quando un elemento risulta aperto, sostituirlo con la stessa nominale di potenza e tensione; un elemento sotto-nominale gira più freddo e fa cicli continui, mentre uno sovra-nominale spinge la temperatura del blocco oltre i limiti PTFE e del film. Disconnettere l’alimentazione all’interruttore di sezionamento prima di rimuovere i terminali dell’elemento, etichettare ogni cavo prima di allentarlo, e serrare i terminali alla coppia specificata nel manuale così la resistenza di contatto non accumula calore sul morsetto. Il relè di controllo che commuta il riscaldatore usurà a ogni ciclo; i contatti che si crepano o si bloccano si manifestano come un riscaldatore che resta acceso dopo il raggiungimento del punto impostato oppure uno che non si accende mai. Un sensore guasto di solito legge in modo irregolare oppure riporta una temperatura lontana dal riscontro del termometro a contatto; sostituire il sensore con un pezzo corrispondente, poi lasciare che la macchina scaldi un ciclo completo prima di fidarsi della nuova lettura. Registrare le date di sostituzione di elemento e sensore nel file macchina così la vita dell’elemento di 3–5 anni può essere tracciata contro le ore effettive di funzionamento.
Centraggio del nastro e sostituzione del nastro PTFE
I nastri PTFE/PFE superiore e inferiore trasportano la bustina contro i blocchi riscaldanti e raffreddati. I guasti di centraggio compaiono come il nastro che striscia verso un lato del telaio, sfilacciamento del bordo, oppure una cresta di PTFE usurato lungo un rullo. Partire dalla regolazione del rullo folle: la maggior parte dei telai porta una vite di centraggio che sposta un’estremità del rullo per guidare il nastro. Equalizzare la tensione a sinistra e a destra dopo il centraggio, perché un lato troppo tirato porta il nastro fuori centro. Verificare che i rulli ruotino liberamente; un cuscinetto rigido trascina un lato e fa camminare il nastro lateralmente. Pulire residuo di film e polvere di prodotto dalle estremità dei rulli, perché l’accumulo cambia il diametro del rullo in modo non uniforme.
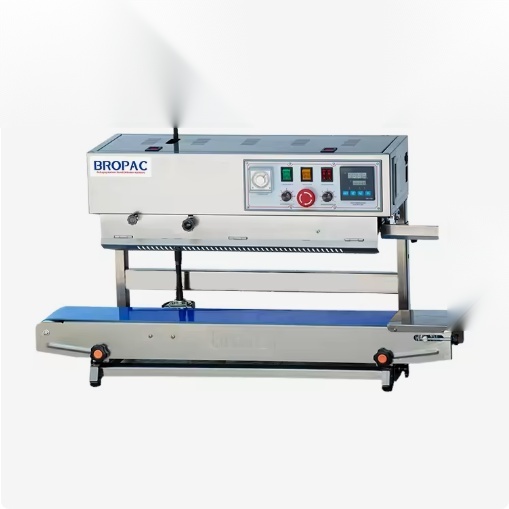
La vita del nastro è di 6–12 mesi in servizio su singolo turno a 180–220 °C, scendendo a 3–6 mesi sopra i 240 °C oppure su funzionamento a due turni. I segnali che un nastro va sostituito includono una superficie vetrificata o lucida che non afferra più, tagli o bordi sfilacciati, sezioni stirate che non tengono la tensione, e scaglie di PTFE sulla saldatura. Tenere a magazzino un set superiore e inferiore di ricambio evita una linea ferma in attesa del trasporto; la sostituzione richiede 30–90 minuti una volta che la macchina è isolata e fredda. Dopo il montaggio di un nastro nuovo, farlo girare vuoto per 5–10 minuti per assestare il centraggio, poi sigillare bustine di prova prima di tornare in produzione. La sigillatrice a nastro su supporto e la sigillatrice a nastro verticale con codifica a inchiostro usano la stessa logica di centraggio del nastro sui rispettivi orientamenti di alimentazione.
Problemi di manipolazione del film e della bustina
Non ogni guasto di saldatura è un guasto della macchina. La struttura del film fissa la finestra di temperatura: il polietilene sigilla intorno a 130–180 °C, il polipropilene e i laminati comuni intorno a 160–230 °C, e i laminati a foglio o metallizzati spessi possono richiedere l’estremo alto di quella gamma più un tempo di contatto più lungo. Una macchina nominata per film 60–100 µm fatica su stock 120–200 µm, producendo saldature deboli al centro per quanto la temperatura salga; spingere il riscaldatore più in alto brucia poi i bordi del film. Se un nuovo lotto di film sigilla peggio del precedente, confrontare le letture del calibro di spessore e la struttura del laminato prima di regolare la macchina.
I guasti a livello di bustina arrivano da come le buste entrano in pista. Una bustina eretta con soffietto che inclina da un lato sigilla un lembo obliquo; una bustina piatta con un bordo piegato intrappola un canale d’aria che si apre in un percorso di perdita. Il prodotto appoggiato sulla linea di saldatura blocca la pressione del nastro e lascia un punto debole localizzato. Le guide laterali vanno impostate sulla larghezza della bustina senza schiacciare, e i pesi di riempimento pesanti vanno assestati lontano dal bordo superiore prima della saldatura. La carica elettrostatica nei periodi secchi attira i ritagli di film verso il nastro e può far stare la bustina in modo non uniforme; una treccia di terra sul telaio e la pulizia regolare della polvere riducono l’effetto. Per i sacchetti di caffè a valvola, verificare che la valvola sieda sotto la linea di saldatura così non si posiziona tra i nastri; l’elenco della macchina per la sigillatura di sacchetti di caffè copre quell’orientamento in dettaglio.
Schemi di guasto per prodotto e tipo di film
Snack secchi, granuli e polveri generano soprattutto guasti di alimentazione e pulizia. La polvere di prodotto si deposita sotto la pista e sulle estremità dei rulli, cambiando il centraggio e isolando il nastro; i versamenti alla stazione di riempimento arrivano sulla linea di saldatura e lasciano un punto debole dove il prodotto blocca la pressione. Tenere pulita l’area di alimentazione, verificare che il prodotto riposi sotto il bordo superiore prima della saldatura, e aspirare la polvere dalla pista a ogni turno. Film OPP o PE sottili sotto i 60 µm sigillano a temperatura e pressione più basse; una tensione del nastro troppo stretta o un punto impostato alto stropiccia oppure brucia questi film prima che l’operatore veda una saldatura debole. Se la stessa ricetta ha funzionato la settimana scorsa su un lotto di film diverso, confrontare lo spessore al calibro e l’orientamento del lato sigillante prima di cambiare le impostazioni della macchina.
I prodotti umidi e oleosi mettono alla prova la sezione di raffreddamento e l’adesione del sigillante. Il residuo sull’esterno della bustina vicino alla linea di saldatura impedisce la saldatura degli strati, e l’umidità vaporizza al blocco lasciando fori nel lembo. Queste corse richiedono una strofinata pulita del bordo di saldatura prima della pista, una pista di raffreddamento abbastanza lunga da assestare la saldatura prima della manipolazione, e un controllo che lo strato sigillante del film sia nominato per il contenuto unto. La condensa oleosa sul telaio accelera anche il degrado del nastro, quindi la frequenza di pulizia sale con il contenuto di grasso del prodotto. I laminati a foglio o metallizzati spessi, comuni per caffè e snack a lunga durata di conservazione, sottraggono calore più velocemente e richiedono la parte alta della finestra di temperatura più velocità del nastro più bassa; una macchina dimensionata solo per film sottile insegue saldature deboli senza raggiungere una ricetta stabile.
Le bustine a valvola e quelle con flussaggio gas aggiungono due controlli propri. La valvola unidirezionale deve stare sotto la linea di saldatura; se passa tra i nastri, blocca la pressione e crea un canale lungo il lembo. Su una sigillatrice con flussaggio, confermare che il gas di spurgo scorra prima che la bustina raggiunga il riscaldatore e che la saldatura si formi dopo che lo spazio di testa si è assestato; una saldatura debole su una busta spurgata può risalire alla turbolenza del gas che spinge il film lontano dal blocco piuttosto che a una temperatura del riscaldatore bassa. La portata di spurgo e i tempi di flusso per la costruzione con flussaggio gas sono coperti nell’elenco del prodotto sigillatrice a nastro con flussaggio di azoto. Il confezionamento a camera sottovuoto è una famiglia di macchine diversa; dove una bustina richiede uno spazio di testa evacuato piuttosto che una saldatura superficiale, la sigillatrice a camera, non la sigillatrice a nastro, è l’apparecchiatura corretta.
Codifica data e guasti della rotella di impressione
La stazione di codifica si trova dopo la sezione di raffreddamento, quindi un segno data difettoso lascia la saldatura stessa integra. Su una rotella di impressione, le cifre premono nel film per pressione; i segni sbiaditi significano pressione della molla bassa, una rotella zigrinata usurata, oppure la velocità del nastro che trasporta la bustina più velocemente di quanto l’impronta della rotella possa formarsi. Sulla codifica a inchiostro solido o nastro a inchiostro, la stampa sbiadita punta a un nastro a inchiostro esausto, alimentazione di inchiostro asciutta oppure pressione della testina bassa; la stampa doppia o spostata punta all’alimentazione di stampa non abbinata alla velocità del nastro oppure al montaggio della testina allentato. Pulire la testina di stampa secondo l’intervallo del fornitore, sostituire il nastro a inchiostro o la cartuccia quando il segno si alleggerisce, e ispezionare la rotella di impressione per cifre usurate dopo diverse centinaia di migliaia di impressioni. Le parti di codifica sono economiche rispetto a un lotto rifiutato, quindi devono stare a magazzino insieme a nastri e nastro.
Cambio formato tra tipi di busta
Un cambio formato strutturato tiene bassi i rifiuti del primo pezzo quando si cambia larghezza di bustina, struttura del film oppure prodotto di riempimento. Eseguire i passaggi in ordine e registrare i valori della ricetta così il prossimo cambio ritorno alla busta precedente non parte da congetture.
- Fermare la produzione, liberare la pista, isolare l’alimentazione e lasciare raffreddare i blocchi prima di qualsiasi regolazione di guida o nastro.
- Registrare la ricetta precedente: struttura e µm del film, L/W della bustina in mm, punto impostato di temperatura, velocità del nastro m/min, larghezza di saldatura, altezza del nastro e impostazione di codifica.
- Impostare guide laterali e altezza del nastro sulle dimensioni della nuova bustina; confermare che la bustina passi dritta senza inclinarsi.
- Immettere la finestra di temperatura del nuovo film e partire dal punto medio; impostare la velocità del nastro per abbinare il tempo di contatto richiesto dal film più spesso.
- Montare la configurazione di codifica corretta per la nuova busta e caricare il segno data o lotto corrente.
- Far passare 10–30 bustine di prova vuote oppure con prodotto finto; ispezionare larghezza del lembo, lucidura e adesione ai bordi, poi provare alla pelatura tre saldature sull’obiettivo di 4–6 N/15 mm.
- Regolare la temperatura a passi di 10–15 °C oppure la velocità a passi di 1–2 m/min finché le saldature di prova reggono; registrare la ricetta accettata.
- Approvare la prima bustina di produzione, poi monitorare le prime 50–100 bustine per deriva prima di lasciare la postazione incustodita.
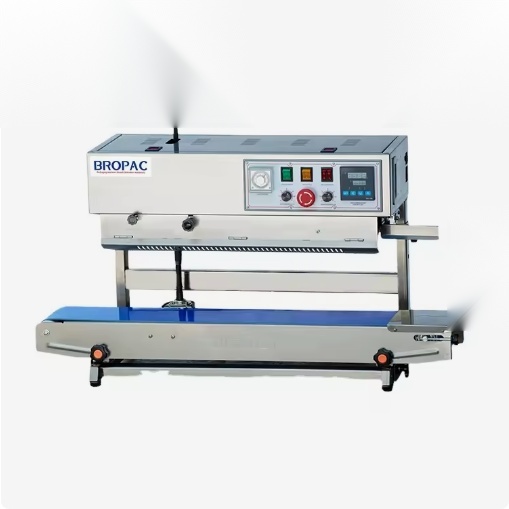
Lo scarto di cambio formato è più alto nelle prime 10–30 saldature; gli impianti esperti prevedono dallo 0.5 al 2% delle bustine come scarto di configurazione. Due formati di busta che condividono un telaio ma differiscono per orientamento richiedono che la macchina commuti tra alimentazione orizzontale e verticale; la sigillatrice a nastro su supporto 2-in-1 gestisce entrambi su un solo telaio, e la sigillatrice a nastro orizzontale con stampa a inchiostro e la sigillatrice a nastro verticale con codifica a inchiostro mostrano i due orientamenti dedicati. Tenere una scheda ricetta stampata a ogni postazione abbrevia il tempo di cambio formato e ripete meno errori.
Programma di manutenzione preventiva
Il lavoro preventivo abbassa il tasso di guasti sopra descritto. Il programma sotto corrisponde a una postazione di confezionamento alimentare o snack su singolo turno; raddoppiare la frequenza di ispezione dei consumabili su funzionamento a due o tre turni, e accorciare gli intervalli dove la temperatura di saldatura resta sopra i 220 °C.
| Intervallo | Compiti | Parte di usura controllata |
|---|---|---|
| Ogni turno (giornaliero) | Rimuovere ritagli di film e polvere sotto la pista; ispezionare la qualità del lembo sulle bustine in corsa; controllare centraggio e stato superficiale del nastro; verificare che l’arresto di emergenza tagli riscaldatore e nastro; confermare la leggibilità della codifica | Superficie nastro PTFE, segno di impressione/stampa |
| Settimanale | Strofinare l’alloggiamento del riscaldatore e le estremità dei rulli; controllare viti di blocco guide e tensione del nastro; provare l’arresto a vuoto: il nastro si ferma quando l’alimentazione cessa; pulire la testina di codifica e ispezionare il nastro a inchiostro | Tensione del nastro, guide, forniture di codifica |
| Mensile | Verificare la temperatura del blocco contro un termometro a contatto; provare la sequenza di reset di interblocco e arresto di emergenza; ispezionare cablaggio e terminali dell’elemento; lubrificare i cuscinetti secondo il manuale; controllare il collegamento di terra | Elementi riscaldatori, sensore, interruttori, cuscinetti |
| Ogni 6 mesi | Sostituire il nastro di sigillatura PTFE; ispezionare rulli e cuscinetti per rigidità; controllare catena o cinghia di trasmissione; ispezionare i nastri PTFE per vetrificazione e stiramento; rivedere la scorta di ricambi | Nastro di sigillatura, rulli, trasmissione, nastri |
| Annuale | Assistenza elementi riscaldatori e sensore di temperatura; sostituire nastri invecchiati se vicino al limite di usura; ispezionare telaio, protezioni e bulloni; controllare alloggiamento di controllo e isolamento cavi; registrare i risultati nel file macchina | Elementi, sensore, nastri, protezioni, cavi |
Vita di usura attesa in servizio su singolo turno: nastri PTFE 6–12 mesi, nastro di sigillatura circa mensile, elementi riscaldatori 3–5 anni, rotella di impressione diverse centinaia di migliaia di impressioni, nastro a inchiostro di codifica o alimentazione inchiostro secondo il consumo della confezione, e motore di azionamento 40–90 W nominato per servizio continuo con assistenza dei cuscinetti all’intervallo annuale. Una macchina che mantiene ricetta e qualità della saldatura attraverso questi intervalli mostra usura normale; una che richiede sostituzione di nastro o elemento ben dentro quei limiti di solito punta a funzionamento in sovratemperatura, nastri non centrati oppure pulizia mancata, e la causa va registrata invece di sostituire semplicemente la parte.
Ricambi che vale la pena tenere a magazzino
- Un set di ricambio di nastri PTFE superiore e inferiore dimensionato sulla larghezza del telaio.
- Rotoli di nastro di sigillatura PTFE per le barre di calore o il supporto del nastro.
- Un elemento riscaldatore di ricambio della nominale corretta, più fusibili per i circuiti del riscaldatore e di controllo.
- Sensore di temperatura corrispondente al tipo di regolatore.
- Rotella zigrinata di impressione e nastro a inchiostro di codifica oppure cartuccia di inchiostro per l’opzione di codifica montata.
- Cuscinetti di rullo folle e di azionamento che mostrano rigidità per primi su un nastro fuori asse.
Tenere i ricambi etichettati con modello della macchina e numero di parte, e annotare il tempo di consegna per tutto ciò che il fornitore non tiene a magazzino locale. Un’attesa di nastro o elemento misurata in settimane su una stazione di saldatura critica trasforma un piccolo guasto in un ritardo di spedizione; gli elenchi della sigillatrice a nastro continuo automatica e della sigillatrice a nastro professionale SF150LD identificano le parti di usura standard per quelle costruzioni.
Quando riparare in casa e quando chiamare l’assistenza
Operatori e un responsabile di manutenzione formato possono gestire cambi di ricetta, regolazione di guide e centraggio, sostituzione di nastro e nastro, cambi di nastro a inchiostro, sostituzione di sensore ed elemento, e pulizia di routine quando si seguono i passi di blocco e raffreddamento. Chiamare il fornitore o un tecnico di assistenza per guasti alla scheda di controllo, guasto di motore o riduttore, riprogettazione del circuito di interblocco, bruciature ripetute di elementi che puntano a un difetto di cablaggio o relè, e qualsiasi macchina che non riesce a mantenere la temperatura dopo che sensori ed elementi hanno dato esito pulito. Descrivere il sintomo con i valori registrati: µm e struttura del film, punto impostato, velocità, quali bustine falliscono, e cosa è già stato controllato. Quel breve registro permette all’assistenza di isolare se il guasto è calore, pressione, azionamento oppure codifica senza una seconda visita in loco.
Tenere un registro guasti e ricette
Un breve registro continuo per macchina trasforma le riparazioni una tantum in un registro di schemi. Ogni voce annota data, bustina e film, sintomo segnalato, punto impostato e velocità registrati, la regolazione o la parte sostituita, e la qualità della saldatura dopo la correzione. In pochi mesi il registro mostra se un particolare lotto di film richiede consistentemente una temperatura più alta, se i nastri di una postazione usurano più in fretta di altri, e quali guasti si ripetono prima di un servizio programmato. Le schede ricetta per ogni formato di busta attingono dallo stesso registro, così un cambio formato non dipende dall’operatore che ha tarato per primo la macchina. Il registro dà anche al tecnico di assistenza una storia quando un guasto ricorre e i controlli interni non lo risolvono, e alimenta la revisione annuale della scorta ricambi e degli intervalli di usura.
Riferimenti correlati nel cluster
La risoluzione guasti si affianca a selezione, meccanica, conformità e costo in questo cluster. Il confronto tra sigillatrice a nastro e sigillatrice a impulsi spiega quando la saldatura a movimento continuo è l’abbinamento giusto rispetto a quella manuale a mascella; l’approfondimento tecnico dettaglia blocchi riscaldanti, nastri PTFE, sezione di raffreddamento e codifica data con numeri di temperatura e velocità; la panoramica sulla sigillatrice a nastro con flussaggio gas tratta i controlli del collettore di spurgo per il confezionamento con gas inerte; l’analisi TCO valuta usura dei consumabili, energia e manodopera sulla vita di servizio della macchina; e il articolo di sicurezza e conformità CE fissa le regole di protezioni, arresto di emergenza e blocco che si applicano prima dei lavori di assistenza.
SunAura fornisce la gamma di sigillatrici a nastro continuo nelle costruzioni orizzontale, verticale, 2-in-1 e con flussaggio gas, con nastri, nastri, elementi e parti di codifica elencati accanto a ogni modello. Gli acquirenti possono rivedere la gamma di prodotti sigillatrici a nastro, controllare la panoramica certificazioni e brevetti, leggere le note recenti sulle apparecchiature nella sezione notizie, oppure inviare dettagli del guasto, specifica del film e dimensioni della bustina attraverso la pagina di contatto per supporto alla risoluzione guasti e identificazione dei ricambi. La pagina chi siamo delinea l’officina e il supporto di esportazione dietro la fornitura delle macchine.
