14頭多頭計量機とサーボフローラッパーを出荷
多頭計量機はヘッド数、組合せロジック、ホッパーと振動フィーダーの構成で精度と能力が決まります。10頭・14頭・18頭など、製品の密度や目標重量、能力に合わせてヘッド数を選びます。不定量の固形食品、ナッツ、ドライフルーツ、冷凍食品、バラものに適します。
Nov 10, 2026 記事を読む →
多頭計量機はヘッド数、組合せロジック、ホッパーと振動フィーダーの構成で精度と能力が決まります。10頭・14頭・18頭など、製品の密度や目標重量、能力に合わせてヘッド数を選びます。不定量の固形食品、ナッツ、ドライフルーツ、冷凍食品、バラものに適します。
Nov 10, 2026 記事を読む →
ラベリングはラベルの種類と容器形状で方式が決まります。感圧ラベル(貼り付け式)、シュリンクスリーブ、コールドグループ糊貼りなどがあり、曲面・平面・角瓶・丸瓶、透明・不透明ラベルで適合が変わります。貼り位置の精度、ラベルのしわ・浮き、段取り替え時間を比較してください。
Nov 10, 2026 記事を読む →
真空スキンパック(VSP)は、トレイの上に製品を置き、透明なフィルムを真空吸引で製品に密着させる包装方式です。従来の真空パックより見栄えが良く、鮮度保持期間も延びます。
Nov 10, 2026 記事を読む →
包装ラインの検査には、金属検出機、X線検査装置、チェックウェイヤー、画像検査、リークテストなどがあります。検査目的(異物混入、重量不足、欠品、シール不良、容器の破損)によって装置を選びます。金属検出機は鉄・非鉄・ステンレスの感度、X線は石・ガラス・骨・硬質樹脂の検出に対応します。
Nov 10, 2026 記事を読む →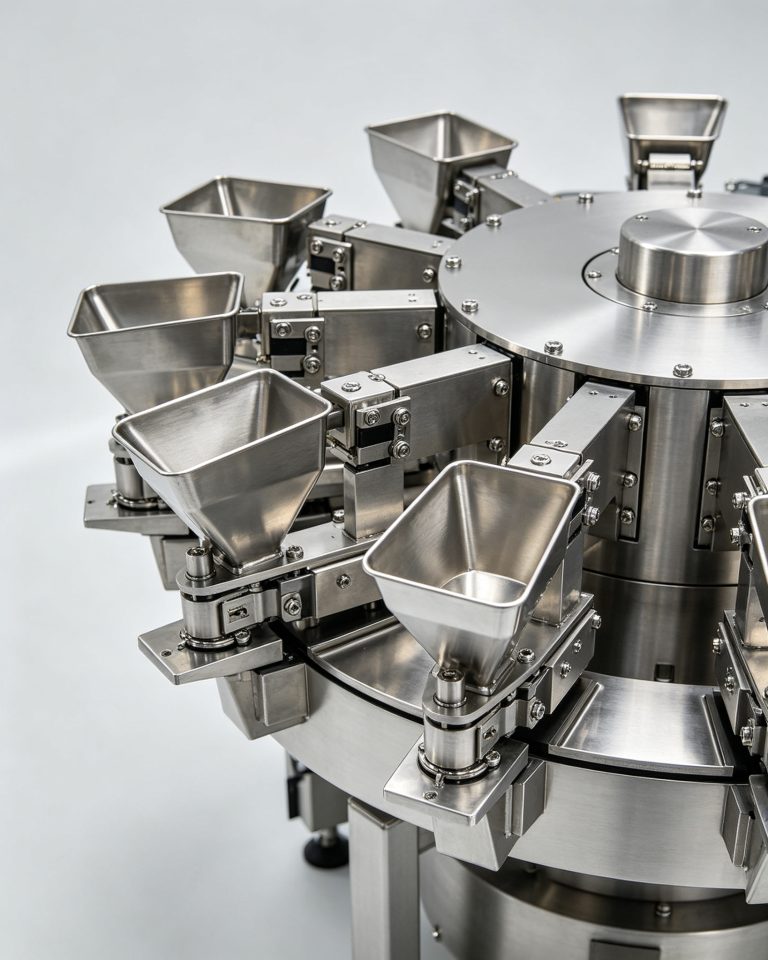
ピロー包装機は製品の大きさ、フィルムの種類、包装能力で機種を選びます。間欠式と連続式、機械式カム駆動とサーボ駆動の違いがあり、多品種小ロットには段取り替えの速いサーボ式、大ロット高速生産には連続式が向きます。
Nov 10, 2026 記事を読む →
高粘度液体メーカー様から、ピストル充填とサーボスピンドルキャッピングを組み合わせたラインのご相談をいただきました。トルク管理が正確なキャッピングが必要でした。
Nov 10, 2026 記事を読む →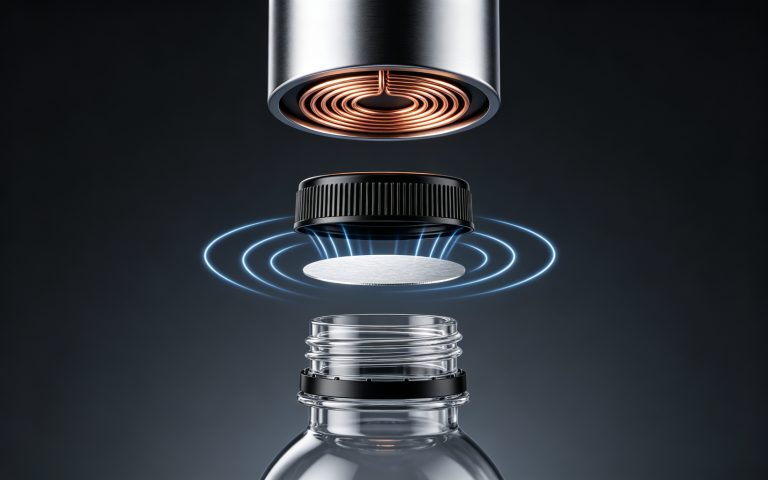
充填・キャッピング・ラベリング・計量・包装・検査を一体につなげるトータルラインでは、各装置の能力バランスと信号連携が重要です。上流と下流の速度差、搬送のつなぎ目、品切れ・詰まりの検出、非常停止の連動を設計段階で決めます。レイアウト、動線、電源容量、エア圧、洗浄方法も含めて現場条件を整理します。
Nov 10, 2026 記事を読む →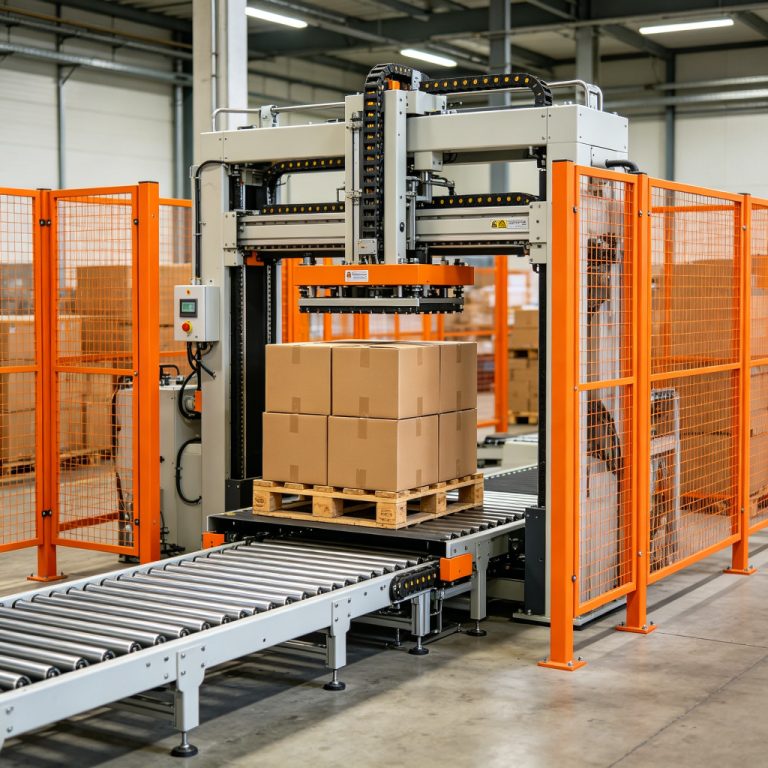
充填・キャッピング・ラベリング・計量・包装・検査を一体につなげるトータルラインでは、各装置の能力バランスと信号連携が重要です。上流と下流の速度差、搬送のつなぎ目、品切れ・詰まりの検出、非常停止の連動を設計段階で決めます。レイアウト、動線、電源容量、エア圧、洗浄方法も含めて現場条件を整理します。
Nov 10, 2026 記事を読む →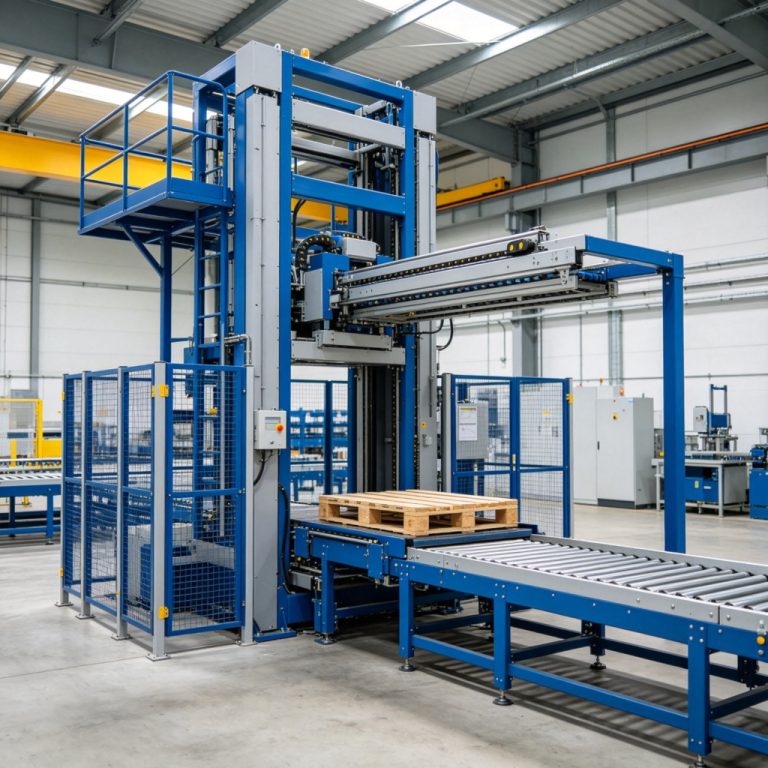
瓶整列機(アンスクランブラー)やフレキシブルフィーダー、カートニング機は、上流の製品を次工程へ安定して送り込む役割を担います。整列方式にはロータリー式、直線式、センターリング式があり、容器の形状・大きさ・素材・能力に合わせて選びます。
Nov 10, 2026 記事を読む →
ピロー包装機は製品の大きさ、フィルムの種類、包装能力で機種を選びます。間欠式と連続式、機械式カム駆動とサーボ駆動の違いがあり、多品種小ロットには段取り替えの速いサーボ式、大ロット高速生産には連続式が向きます。
Nov 10, 2026 記事を読む →