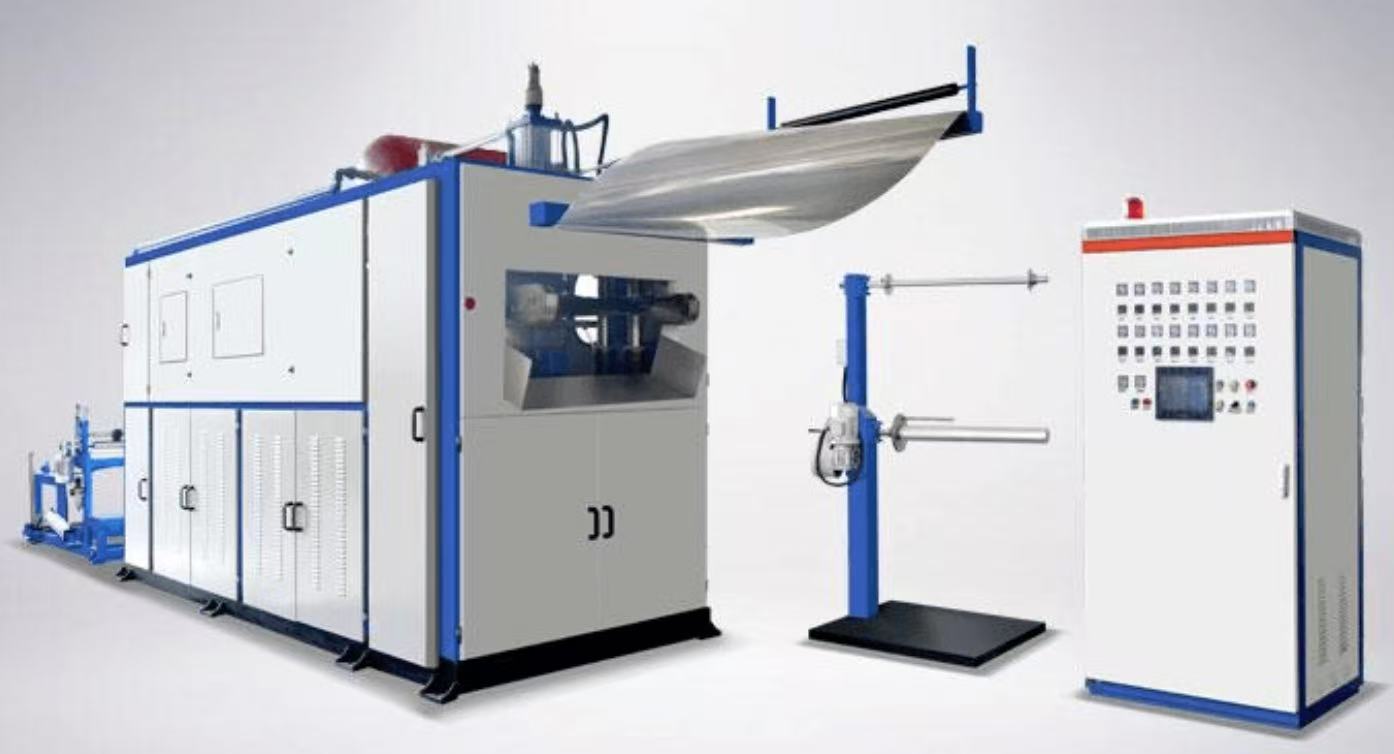
自社で包装を内製成形
熱成形機はプラスチックロールシートを加熱し、真空または圧縮エアで金型上に引き込み、カップ、トレー、蓋、ブリスターを成形します。内製成形は既製容器購入比で包装コストを削減し、成形カップまたはトレーはそのまま SunAura 充填シール機へ供給 — 連続成形-充填ラインとなります。
熱成形機ラインアップ
| 型式 | 種別 | 最適用途 |
|---|---|---|
| High-Speed Cup Former | Pressure forming | Water, yogurt, sauce cups |
| Negative-Pressure Former | Vacuum forming | Trays, clamshells |
| Positive/Negative Former | Pressure + vacuum | Deep-draw trays |
| Servo-Driven Former | Servo index | Medical, precision trays |
| Heavy-Gauge Former | Thick sheet | Automotive, inserts |
| Double-Layer Former | Thick sheet | Large hollow parts |
成形後に充填
SunAura カップ成形機を当社の ロールフィルムカップ充填シール機 と組み合わせインラインの成形-充填-シールラインを構築 — 成形カップは直接充填・シールへ移動します。コンベア、スタッカー、取出しを単一制御システムとして供給します。
熱成形機が平らなロール材を完成包装に変えるまで
シート幅と毎分カップ数だけで熱成形機を選ぶ購入者が多いです。当社はそうしません。これらの数値は、機械がサイクルごとに実際に何をしているかを理解して初めて意味を持ちます — 部品品質の 80% は加熱と成形工程で決まるからです。
当社が製作する各プラスチック熱成形ラインは同じ 5 ステップサイクルに従い、各ステーションを汎用仕様書ではなく実際に扱う材料に合わせて選定します。シートは駆動アンワインドから繰り出され、ダンサーアーム群で張力を一定に保ち、サーボまたは空圧割出しチェーンで前送りされます。割出し後、クランプフレームが閉じて成形エア全域にシートを固定します。このフレームは想像以上に重要です — たわむと成形が不均一になり、トレーの角が薄く出ます。
固定されたシートは次にオーブンへ入ります。前後上下に独立ゾーンのセラミックまたは赤外線ヒーターバンクを配置し、表面を過熱しつつ芯が冷えたままになるのではなく、シートが均一に成形窓に達するようにします。PP と PLA は狭い窓、PET はやや広めです。長く保持しすぎるとたわみ結晶化し、早く進めると材料が硬く伸びません。この工程は操作員が調整を学ぶ箇所で、だからこそ当社オーブンは単一ダイヤルではなく HMI でゾーン別温度フィードバックを提供します。
次に成形ステーション自体です。 negative pressure thermoforming 機械では真空のみで軟化シートを雄プラグ上または雌キャビティ内へ引き込みます — 高速・安価で蓋や浅トレーなど浅部品に適します。深絞りやより厳密な肉厚制御が必要な場合は、 positive/negative pressure thermoformingへ上位機種を選びます。圧縮エアが上からシートを押し、真空が下から引き、機械プラグアシストが金型に触れる前に材料を予延伸ばします。この組み合わせで、深さ 120 mm のヨーグルト・デザートカップの肉厚を均一に保ち、底面が薄くなって充填時に割れることを防ぎます。
成形後、部品はパンチ・切断ステーションへ進み、焼入れ鋼ダイが成形ウェブをスクラップフレームから分離します。スクラップは巻取り破砕機で引き取られ、インラインで再粉砕するか巻取って廃棄します。完成部品はスタッカーへ落下し、光電センサーが計数・整列して充填機またはパックオフへ ready な整積みに分けます。 cup forming machine 薄物 PP を高速で稼働する thick sheet thermoforming セルは、自動車内装材向け 4–10 mm ABS または HDPE を同じサイクルで低速稼働します。加熱ソークがそれを要求するためです。
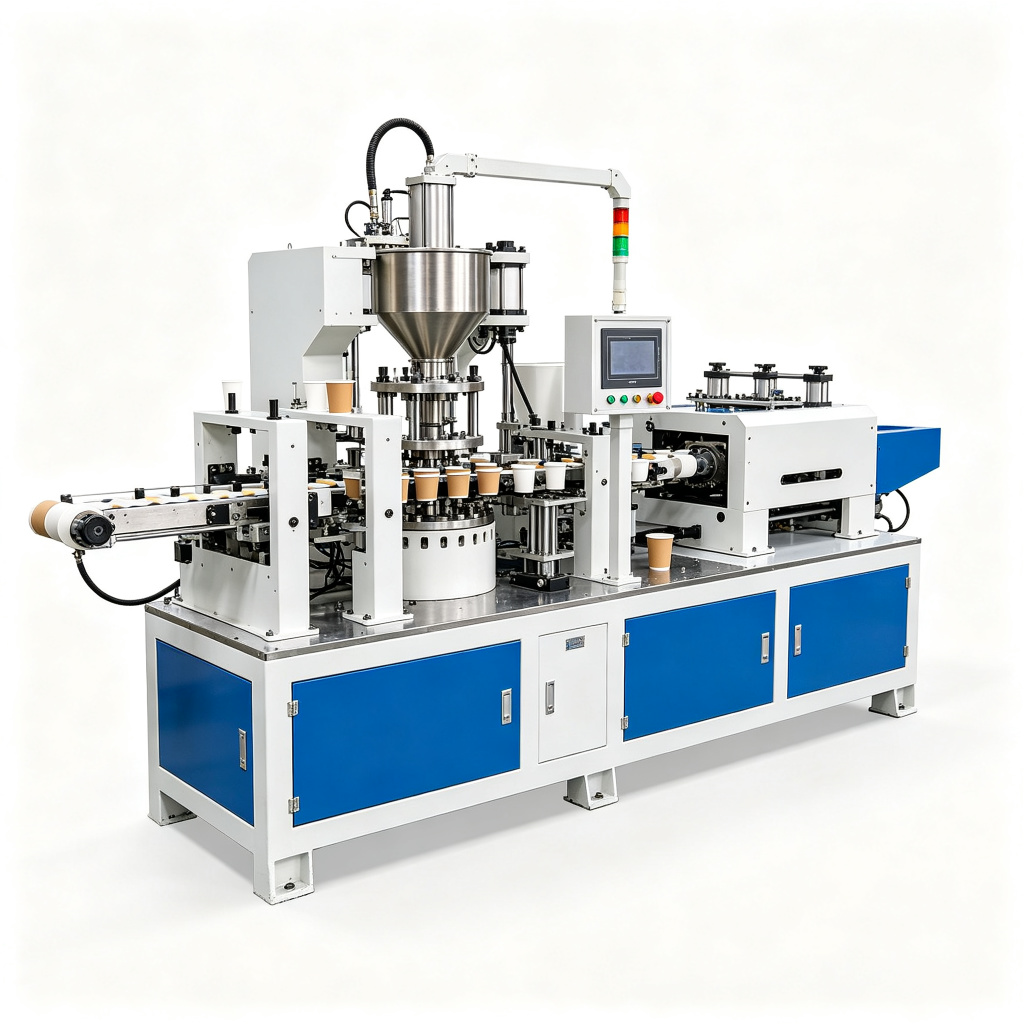
当社熱成形プラットフォームが現場で提供するもの
下記数値は出荷機械の稼働範囲で、マーケティングのピーク値ではありません。最終数値は部品・材料・サイクル目標に合わせて調整します。
| 仕様項目 | Thin-gauge cup / tray line | Positive/negative pressure line | Thick-sheet (heavy gauge) cell |
|---|---|---|---|
| Forming speed | 最大 60 カップ/ストローク毎分 | 30–45 strokes per minute | 3–8 cycles per minute |
| Max forming width | 最大 720 mm | 最大 760 mm | シート 最大 1200 × 2000 mm |
| Sheet thickness range | 0.2 – 2.0 mm | 0.2 – 3.0 mm | 2.0 – 10.0 mm |
| Heating zones | 12–20 independently controlled zones | 16–24 zones, top & bottom | 長ソークプロファイルの 6–12 ゾーン |
| Vacuum level | −0.08 MPa (reservoir accumulator) | −0.08 MPa, vented in <0.5 s | −0.09 MPa, high-volume pump |
| 圧縮エア | 0.6 – 0.8 MPa, 1.0 m³/min | 0.6 – 0.8 MPa、最大 2.0 m³/min | 0.7 – 0.9 MPa |
| Index / drive | Servo index chain, repeatability ±0.1 mm | Servo index ±0.05 mm | Servo sheet feed ±0.2 mm |
| Plug assist | Pneumatic, optional | Servo-driven plug, programmable speed | Manual / servo male mold |
| Clamping force | フレーム 最大 80 トン | 最大 120 トン | プレスフレーム 最大 200 トン |
| Materials handled | PP, PET, PS, PLA, PVC, OPS | PP, PET, PS, multilayer, barrier film | ABS, HDPE, PP, PC, PMMA, HIPS |
数値は当社 48,000 m² 工場出荷機の代表値です。最終値はキャビティ配置、絞り深さ、材料に依存し、製作開始前のレイアウトレビューでお客様と確定します。
これらの機械が価値を発揮する場所
当社は熱成形装置を 100 か国超へ出荷しています。顧客名を伺わなくても、部品形状は業界を超えて繰り返し現れます。
食品カップ・デザートポット
PP・PET の飲料カップ、ヨーグルトカップ、デザート・ソースポットは高速 thermoforming machine でカップ充填シールラインへ直結インラインされます。肉厚とリム平面度が、下流充填機がきれいにシールできるかを決めます。
医療・製薬トレー
ブリスター風トレー、処置用トレー、デバイスパックは当社の servo driven thermoforming machineで PETG または APET から成形され、生速度よりポケット深さの再現性が重要です。
青果・食肉トレー
規定のリムシール面、通気穴、スタックネストを備えた MAP 対応トレーシェル — 負圧熱成形が大部分を担う浅絞り種です。
電子部品・インサート包装
高精度ポケット形状の導電性 PS トレーと部品インサート、多くは twin sheet / double-layer thick sheet format for shipping protection.
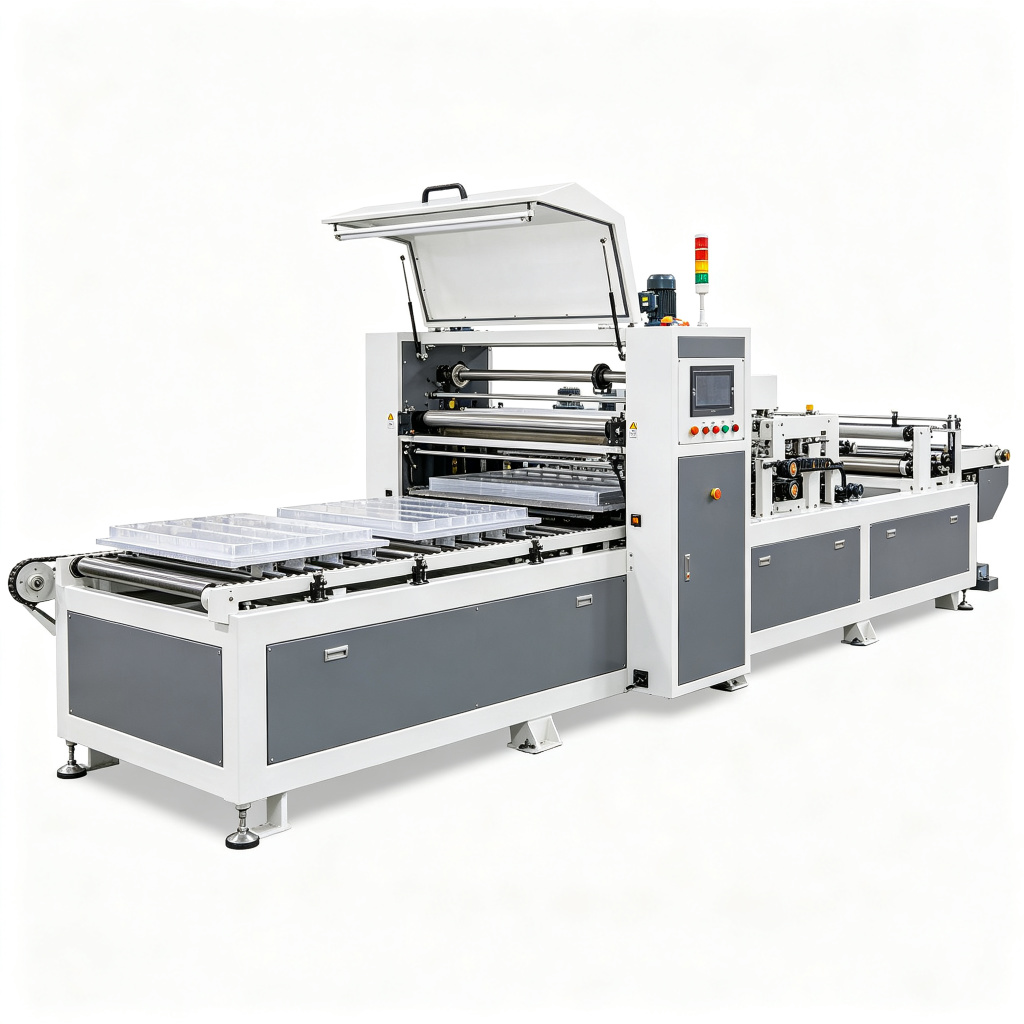
部品に合う熱成形プラットフォーム
誤った種類の機械を発注した後に当社へ来られる購入者が多いです。判断は通常、絞り深さ、肉厚制御、シート厚み、速度の 4 問に集約されます。
約 40 mm 未満の浅絞り — 蓋、浅トレー、カバー向けにこれを選んでください。設備コスト最低、稼働も速いです。当社の negative pressure thermoforming ページでトレードオフを解説します。
絞りが深い(60–150 mm)場合、またはカップの肉厚均一が必要な場合(90 mm デザートカップやシール対応食品ポットなど)にこれを追加します。上部エアブローとプラグアシストがその制御をもたらします。
Pick a servo driven thermoforming 段取り替え頻度、再現性、静かなクリーンルーム動作が重要な場合のフレーム — 医療トレー、バリア包装、多 SKU 短ロット向け。
シートが 2 mm を超えると物理が変わります。加熱ソーク、低速サイクル、200 トンフレームが標準になります。当社の heavy-gauge sheet thermoforming その用途向けの機械をご覧ください。
⚠ 現場で見る一般的な選定誤り
- 深絞りに真空式のみを選ぶこと。 真空式のみの機械による 90 mm カップは底面が薄くなり、充填機で割れます。見積もり前に圧空成形仕様を指定してください。
- Ignoring scrap ratio. 成形エアとウェブ幅の関係が発生する再粉砕量を決めます。小部品に広いウェブは材料コストを静かに二桁率で上げます。
- 短ロット用にオーブンを過大選定すること。 ヒーターゾーン増は無料ではありません — エネルギーと暖機時間を要します。実際に扱う材料にゾーン数を合わせてください。
- 下流インターフェースを忘れること。 高速成形機が低速充填機へ供給すると滞留積みを生むだけです。まず充填機・計量機とサイクル時間を釣り合わせてください。
この話題の詳細記事: thermoforming machine buying guide 詳細な RFP を解説、 PP, PET, PS, PLA シート材質ガイド 樹脂選びを支援、 熱成形 vs 既製トレーシール compares forming in-house against buying ready trays.
成形カップ・トレーはスタッカーで止まらない
実工場では成形機は単独島ではなく包装ラインの前部に位置します。当社は統合し、成形部品が手積み下ろしなしですぐ充填機、計量機、シール機へ供給されるようにします。
カップラインでは、成形カップはスタッカーを出て直接 インライン液体充填機へ落下し、充填・フォイルシール・再整積みされます — ヨーグルト、水、ソース、即席麺カップの代表ルートです。製品が容量計量ではなく固形計量される場合、 multihead weigher が通過するオープントレーまたはカップへ製品を投入し、シールステーションが成形リム上に蓋を閉じます。成形リムはここで実際の役割を担います — シーラーが毎ストローク気密シールできるほど平らで平行でなければなりません。だから当社は成形部品単体だけでなく、シール工程を念頭にプラグアシストとクランプフレーム剛性を調整します。
成形機の毎分ストロークを、充填ヘッドと計量機排出タイミングと単一ライン PLC 上で釣り合わせ、どちらの機械も飢餓または過剰供給にならないようにします。下流のケースパッカー、パレタイザー、結束機はこの協議で設計しません — 一次包装ループが閉じた後に別途検討する後包装システムです。全工程をレイアウト中であれば、当社の packaging lines 概要が適切な出発点です。
熱成形機、製造元が回答します
営業・工程エンジニアがほぼ毎回の相談で受ける質問への短文回答。
負圧と正/負圧熱成形の違いは?
熱成形機は毎分何カップ生産できますか?
プラスチック熱成形機はどの材料を扱えますか?
サーボ駆動熱成形機は必要ですか、空圧割出しで十分ですか?
成形機を充填機・計量機に直結できますか?
公差と再現性はどのくらい期待できますか?
厚物シートまたは二枚シート熱成形はどう処理しますか?
24 時間以内に工場直販見積もりを取得
箱サイズ、日産量、電圧をお知らせください — エンジニアが 1 営業日以内にモデル推奨、価格、納期をご返信します。
熱成形機の仕組み:真空・圧空・二枚成形の解説
A thermoforming machine は、シートを金型上に固定し多ゾーンオーブンで軟化させ、金型キャビティへ引き込みまたは押し当てて冷却・形状保持させることで、平らな加熱熱可塑性ウェブを三次元包装部品へ変換します。フロントエンドの thermoforming packaging machineとして充填機・キャッパー・ラベラーの上流に位置し、完成品を排出する同一ラインでカップ、トレー、ブリスター、蓋、ブリスタースキンを生産します。3 つの成形方式を理解することが適切な thermoforming equipment.
真空・減圧成形
In negative-pressure thermoformingの選定第一歩です。熱シートがキャビティ上にかぶさった後、金型を通して真空のみ吸引します。大気圧がシートを金型壁へ押し付け、中等度のディテールと肉厚ばらつきの部品を作ります。最も低コストの成形方式で、深絞りや微細化粧ディテールが不要な薄物トレー、蓋、使い捨てカップに広く使われます。
圧空成形と正負圧成形
圧空成形は下側で真空吸引しつつシート上に圧縮エア(通常 4–7 bar)を追加します。より高い差圧により、真空のみより鮮明な金型ディテール、均一な肉厚分布、浅い絞り比率を実現します。 Twin sheet thermoforming — より正確には正負圧成形 — は両側同時成形を用い、ヒンジ付きブリスター、断熱カップ、二室容器など深く剛性のある包装に推奨される工程です。 positive-negative-pressure thermoforming machine はプラグアシスト、上部圧力ボックス、下部真空プラテンを組み合わせて材料引き込みを制御します。
プラグアシストと駆動システム
機械加工アルミまたはエポキシプラグがエア印加前にシートへ降下し、材料を予延伸ばしして角と側壁を薄く均一に保ちます。最新の servo-driven thermoforming プラットフォームは、クランプフレーム、プラグ、シート給紙の空圧/油圧シリンダーをクローズドループサーボ軸に置き換えます。結果として、全空圧または油圧機械比でサイクル間タイミング再現性、静かな動作、低エネルギー消費、速いレシピ段取り替えを実現します。
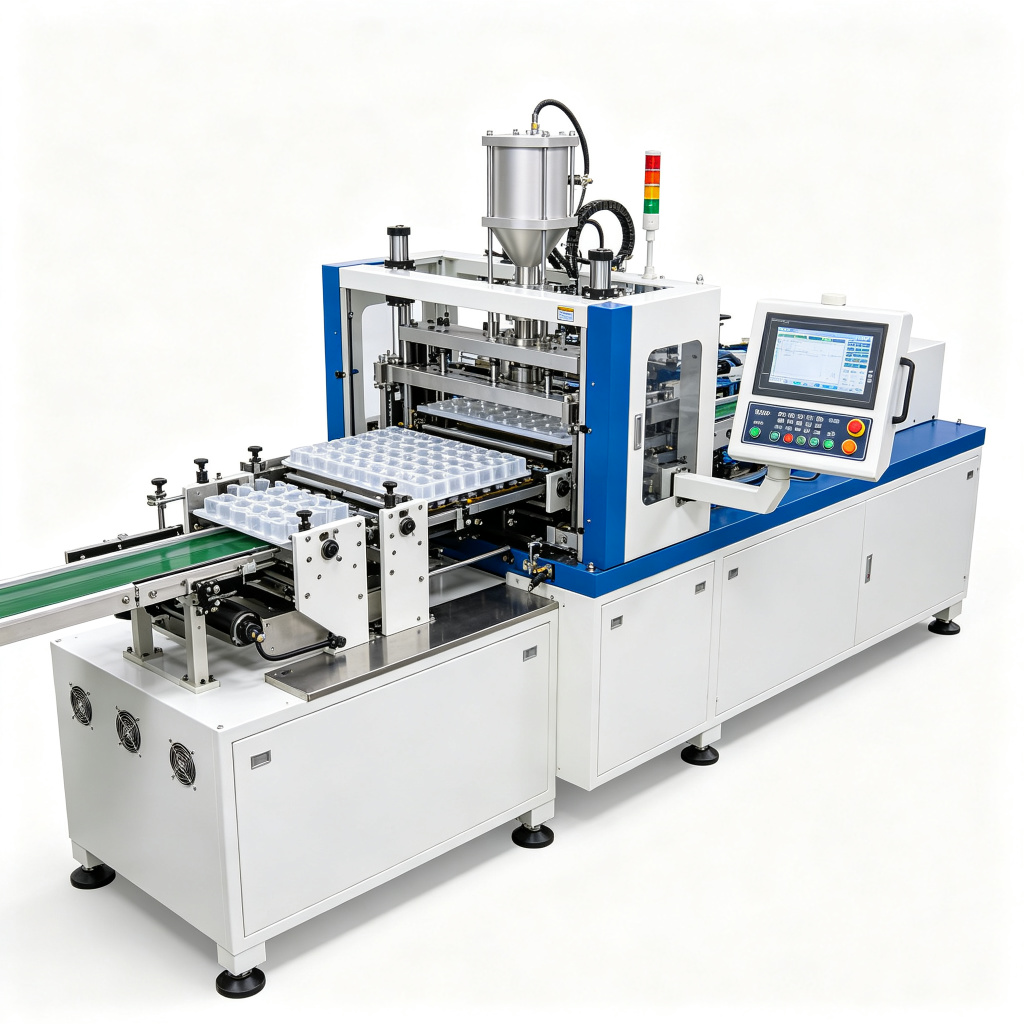
主要仕様と選定ガイド
Selecting an automatic plastic thermoforming machine は 4 つの数値から始まります:部品絞り深さ、毎分出力、ウェブ幅、材料厚み。下記表は SUNAURA 熱成形プラットフォームの稼働範囲をまとめます。最終パラメータは金型試作後の FAT で確定します。
| 仕様項目 | Thin-Gauge Cup / Tray Line | Positive-Negative Pressure Line | Heavy-Gauge / Thick-Sheet Line |
|---|---|---|---|
| Web / sheet thickness | 0.20–1.50 mm | 0.30–2.00 mm | 2.00–12.00 mm |
| Forming area | 最大 700 × 1100 mm | 最大 850 × 1250 mm | 最大 2100 × 1250 mm |
| Cycle time | 1.5–4 s / stroke | 3–8 s / stroke | 15–60 s / part |
| Clamp force | 最大 30 t | 最大 60 t | 最大 120 t |
| Forming pressure | 真空のみ | vacuum + 4–7 bar air | 真空 + 最大 6 bar エア |
| Heating zones | 20–40 independent | 30–60 independent | 40–80 independent |
| Compatible materials | PP, PET, PS, PLA, PE | PP, PET, PVC, PS, PLA | ABS, PP, PE, PETG, PMMA, HDPE |
| 標準処理能力 | 30–120 strokes/min | 12–30 strokes/min | 6–25 parts/min |
金型材質は部品数量に従います:試作にエポキシまたは複合金型、10 万個超の生産ロットにアルミ金型、高サイクルカップラインに水冷鋳造アルミを使用します。薄物ラインではインライントリミングをプレスフレームに統合し、厚物シート部品は別パンチまたは CNC ルーターでオフライントリムします。スケルトントリムの再粉砕は樹脂仕様により最大 25% の新材比率で戻します。
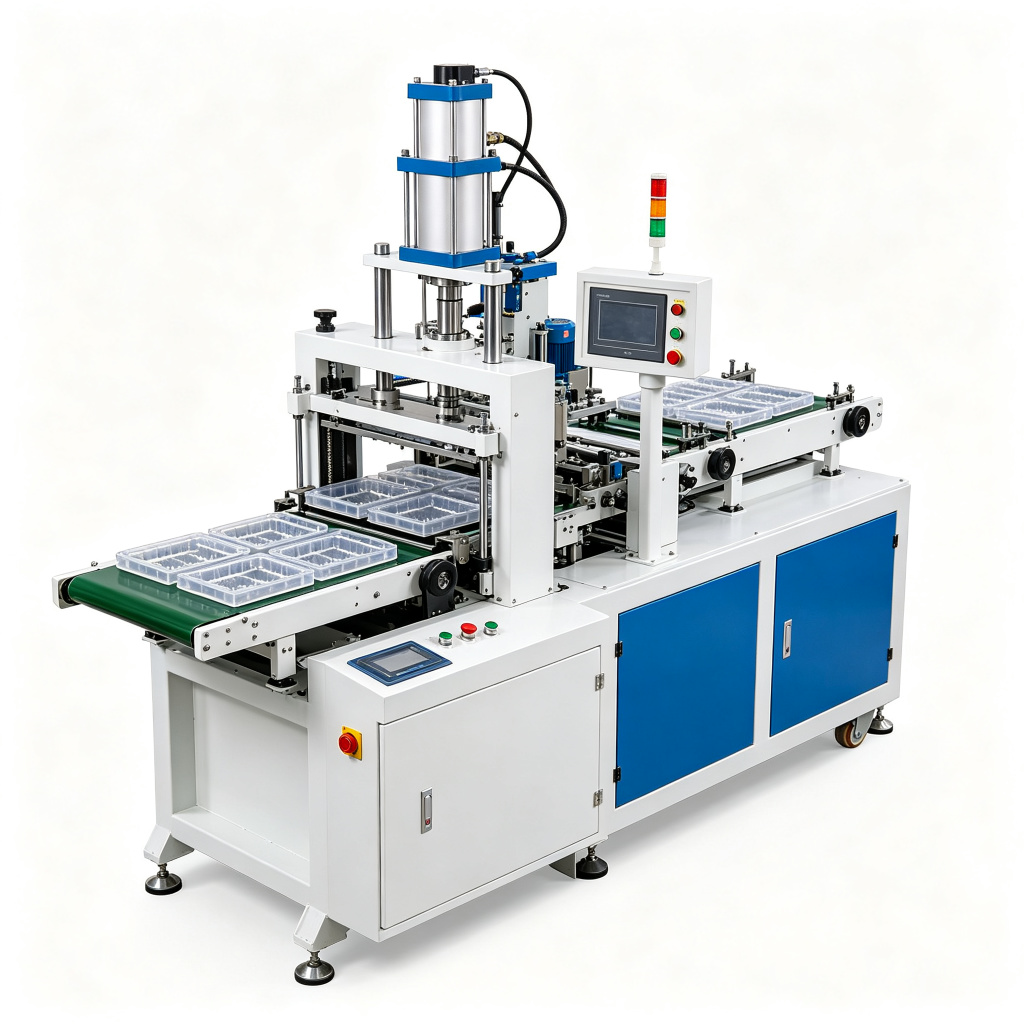
業界と用途
SUNAURA thermoforming packaging machine プラットフォームは食品、飲料、乳製品、化粧品、製薬、工業製品に導入されています。薄物ラインは PP ヨーグルトカップ、PET サラダブリスター、PS デザートポット、PLA 生分解蓋を生産;厚物セルは製品インサート、機械カバー、冷蔵庫内張り、自動車内装部品を生産します。 high-speed cup forming machine 仕様は飲料カップ、小分けカップ、蓋向けに 30–120 ストローク/分で専用設計され、 heavy-gauge sheet thermoforming machine は堅牢包装と工業用途に対応します。
他フロントエンド包装装置との統合
単独成形機だけで価値を出すことは稀です。SUNAURA エンジニアは成形機を完全な 包装ライン へ統合し、出力リズムを下流装置に整合させます:デネスターが成形カップまたはトレーをコンベアへ落下させ、ピストンまたは容量充填機が製品を計量投入し、ロータリーキャッパーが蓋またはフォイルを装着し、ラベラーがスリーブまたは粘着ラベルを印刷貼付します。ウェブ破断検出器、真空ポンプ状態監視、金型温度アラームをライン PLC に接続し、成形機の故障が上流充填機を停止させ製品浪費を防ぎます。成形機は最高ライン速度に合わせて選定し、短い中断を吸収するバッファ供給を備えます。
熱成形装置サプライヤーとして SUNAURA を選ぶ理由
SUNAURA は 48,000 m² 製造拠点を運営し、成形フレーム、クランプ、オーブン、制御盤を内製します。各機械は Factory Acceptance Test (FAT) でお客様樹脂・金型・生産速度目標のもと梱包前に自社工場で実施されます。当プラットフォームは CE 機械指令に適合設計、ISO 9001 のもと製造されます。 認証・特許ページをご覧ください。世界据付ネットワークが 6 大陸で機械を試運転し、 アフターサービスチーム は加熱カートリッジ、真空バルブ、クランプブラシ、HMI タッチスクリーンを翌日発送在庫として備えます。
よくある質問
真空成形と圧空成形の違いは?
真空成形は負圧のみで軟化シートを金型へ引き込み、圧空成形はシート上に圧縮エアを追加してキャビティへ強く押し付けます。圧空成形はより鮮明なディテール、良好な肉厚分布、正確な角を作り、 twin sheet thermoforming および剛性ブリスター作業に用いられる工程です。
自動プラスチック熱成形機はどのプラスチックを加工できますか?
標準 SUNAURA 成形機は薄物ラインで PP、PET、PVC、PS、PE、PLA、厚物セルで ABS、HDPE、PETG、PMMA を加工します。オーブン温度プロファイル、金型抜き勾配、冷却水路レイアウトは樹脂ごとに調整し、PVC、PETG など非晶材は結晶性 PP より冷却を遅くします。
インラインとオフライントリムはどう選びますか?
インライントリムはプレスフレームに統合され、成形速度でスケルトンを分離する高量産薄物作業に適します。オフライントリムはパンチ力がプレス容量を超える厚物部品、または装飾トリムやキスカット罫線に専用ステーションが必要な場合に用います。
食品トレーラインのサイクル時間はどのくらい期待できますか?
サーボ駆動薄物トレーまたはブリスターラインは通常 1.5–4 秒/ストロークでサイクルし、金型キャビティ数、部品深さ、オーブン回復時間により毎分 30–120 ストロークを生産します。厚物シート部品は 15–60 秒/個です。
FAT 後の現地試運転はどう行いますか?
当社工場での FAT 後、ラインは出荷され、据付チームが固定・水平出し・ユーティリティ接続を行います。お客様操作員は定めた速度・スクラップ目標で生産試作を実施します。訓練は HMI レシピ管理、金型段取り替え、加熱ゾーン設定、基本トラブルシュートを含みます。搭載 PLC の VPN 経由でリモート診断が可能です。