包装ラインソリューション— フロントエンドから最終統合まで Turnkey Automation
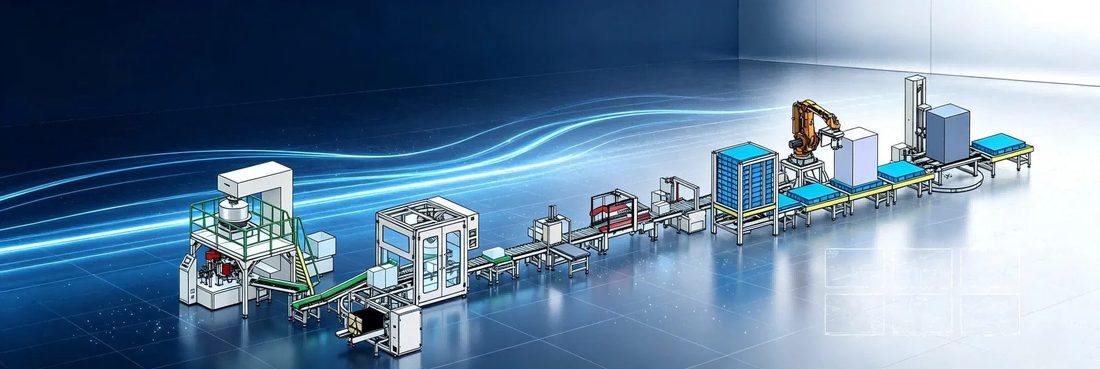
充填・キャッピング・流れ包装から多頭計量・熱成形・誘導加熱シールまで、SunAura Machinery はフロントエンドラインを設計・統合します。エンドオブラインモジュール(製函・カートン封緘・結束・シュリンク包装・パレタイズ・ストレッチ包装)は当社の SunAura Packaging Machines. 1 本のターンキーライン、1 つの設計責任で、製品・速度・レイアウトに合わせて設計します。
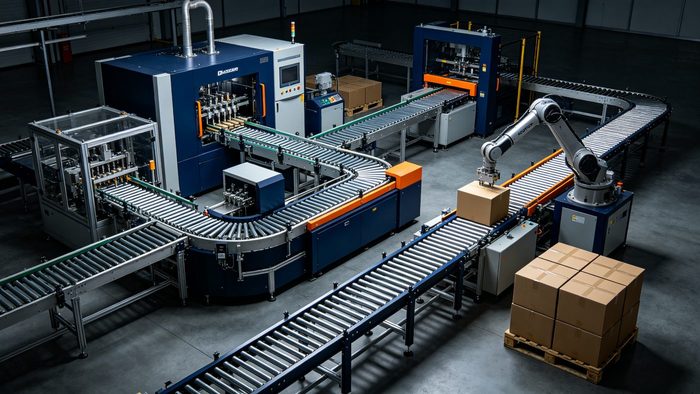
SunAura 包装ラインラインアップ
各モデルをクリックすると、仕様書・動画・お問い合わせフォームが表示されます。
Scope note: 充填・キャッピング・流れ包装・多頭計量・熱成形・誘導加熱シールの各モジュールは、青島の SunAura Machinery が設計・製造します。エンドオブラインモジュール — 製函・カートン封緘・結束・シュリンク包装・パレタイズ・ストレッチ包装 — は当社の SunAura Packaging Machines より供給され、SunAura Machinery の設計責任のもとラインに統合します。
ケース製函モジュール (SunAura 包装機)
カートンを自動製函し底面シール — 供給元: SunAura Packaging Machines
カートン封緘モジュール (SunAura 包装機)
半自動・自動・コーナーシール — 供給元: SunAura Packaging Machines
結束モジュール (SunAura 包装機)
自動 PP 結束機 — 供給元: SunAura Packaging Machines
シュリンクモジュール (SunAura 包装機)
マルチパック用 L 字シーラー + シュリンクトンネル — 供給元: SunAura Packaging Machines
パレタイジングモジュール (SunAura 包装機)
無人エンドオブライン用ロボットパレタイズ + ストレッチ包装 — 供給元: SunAura Packaging Machines
包装ラインの選び方:完全ガイド
包装ラインは個別機械を連結します — SunAura フロントエンドの充填・キャッピング・流れ包装・多頭計量・熱成形・誘導加熱シール、加えて当社供給のエンドオブラインステーション(製函・カートン封緘・結束・シュリンク包装・パレタイズ) SunAura Packaging Machines — コンベアで連結し、手作業なしで製品を次のステーションへ流します。ラインが採算を取る判断基準と、当社の構築方法を解説します。
単体機では足りなくなる時 — ラインが採算を取る時
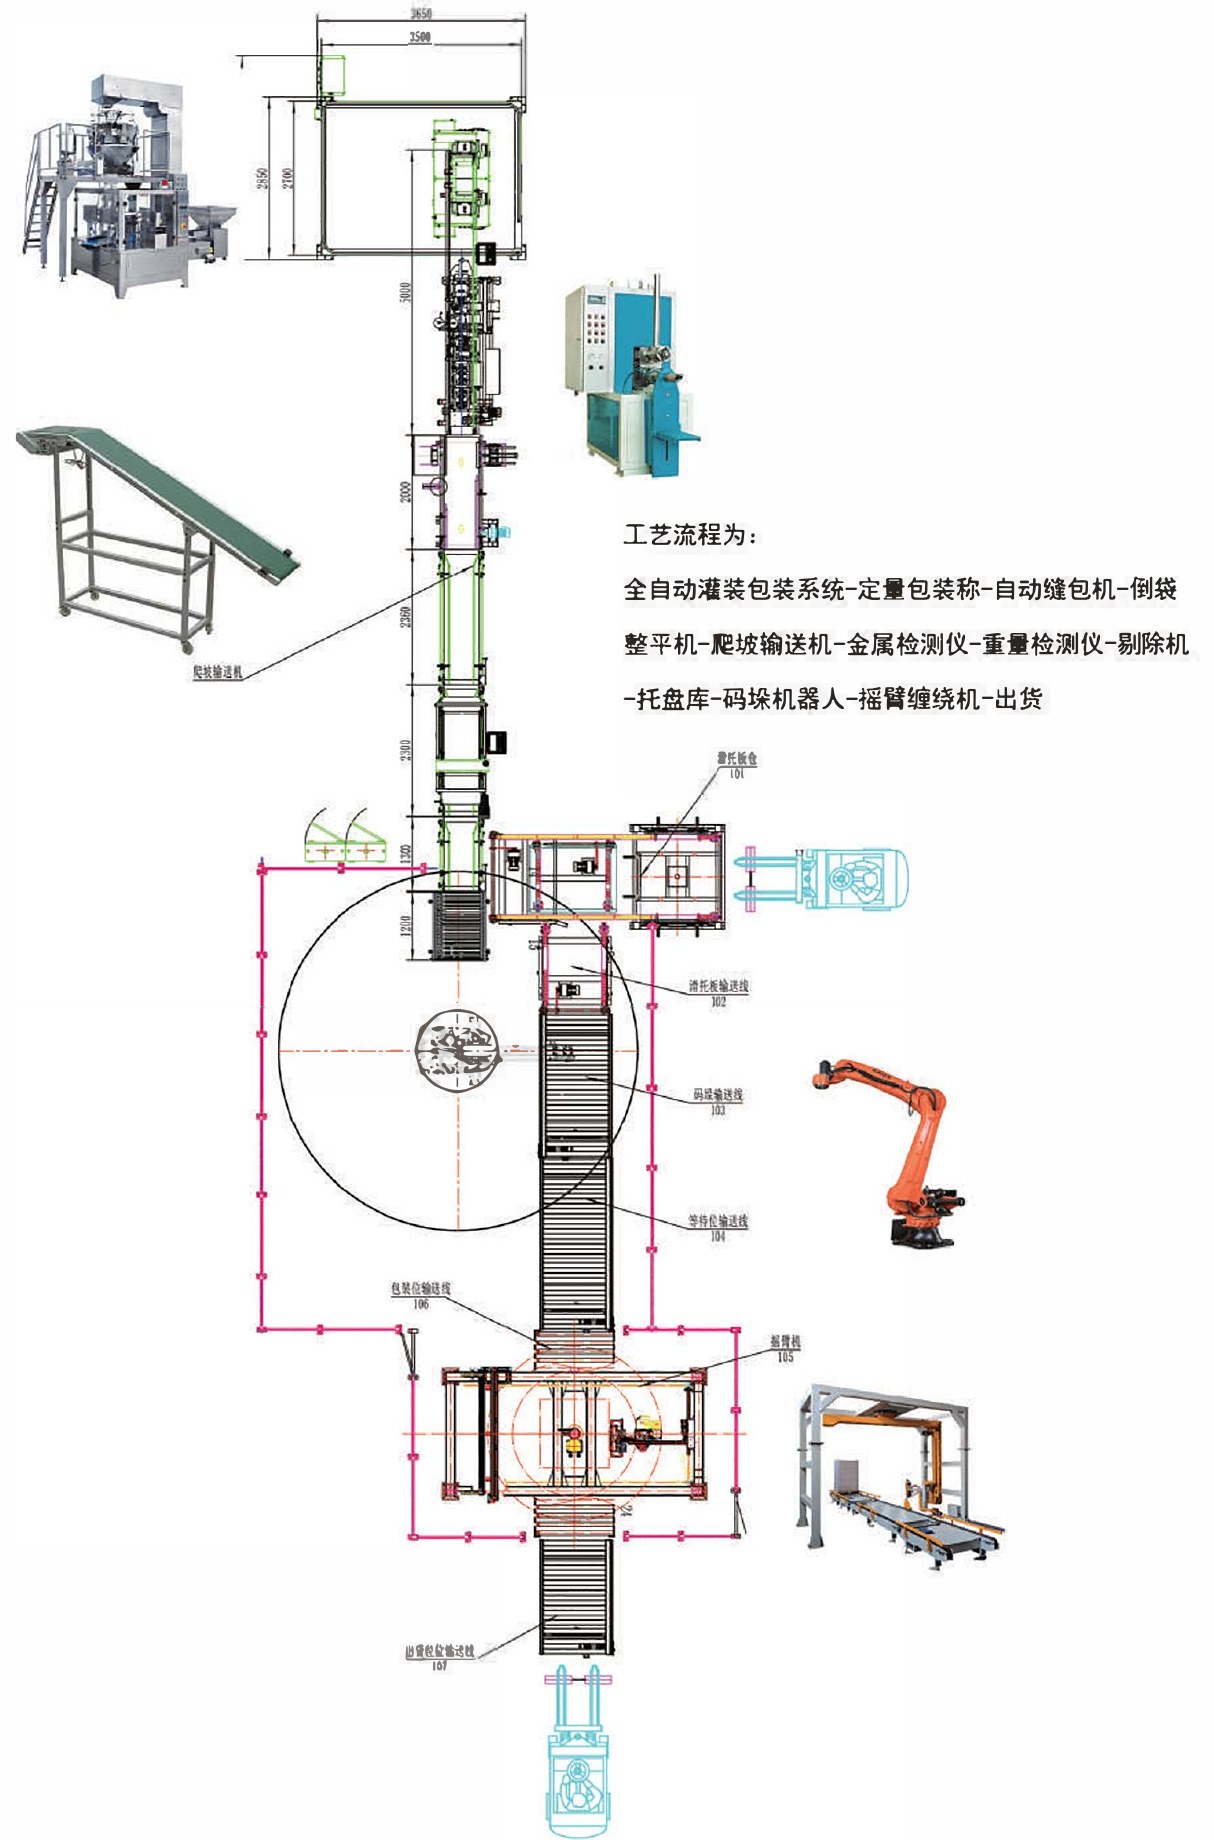
包装ラインは個別機械を連結します — SunAura フロントエンドの充填・キャッピング・流れ包装・多頭計量・熱成形・誘導加熱シール、加えて当社供給のエンドオブラインステーション(製函・カートン封緘・結束・シュリンク包装・パレタイズ) SunAura Packaging Machines — コンベアで連結し、手作業なしで製品を次のステーションへ流します。単体機からラインへ切り替わる契機は、劇的な出来事ではなく、人件費・品質ばらつき・機械間の受け渡しボトルネックの蓄積です。目安として、2 台以上の包装機を稼働させ、なお人員が機械間で製品を手運びしているなら、ライン検討はほぼ確実に 12–24 か月で回収できます。
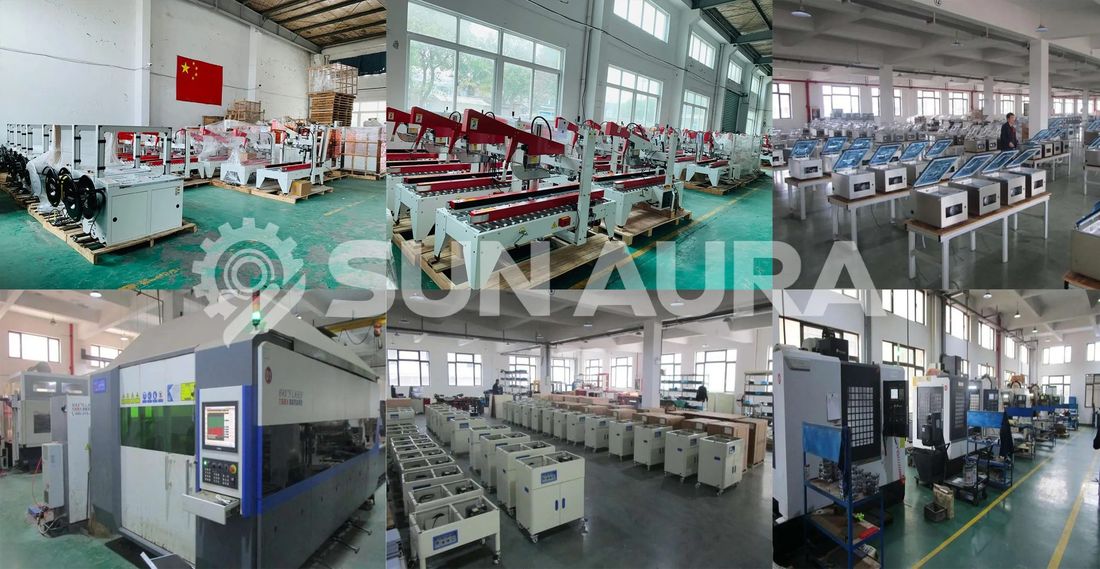
SunAura は青島の 48,000㎡ 工場でターンキー包装ラインを設計・統合します — フロントエンドステーション(充填・キャッピング・流れ包装・多頭計量・熱成形・誘導加熱シール)は内製し、エンドオブラインステーション(製函・カートン封緘・結束・シュリンク包装・パレタイズ・ストレッチ包装)は当社の SunAura Packaging Machines — 100 か国超の食品・飲料・日用化学・製薬・電子・金物・農業のお客様向け。1 社の供給者、1 つの設計責任、1 本のサービス窓口となり、修理時にブランド間で責任を押し付け合うことがありません。
自動化の 3 段階 — 採算の合うところから始める
レベル 1 — 半自動入門(500–2,000 個/日):充填/包装ステーション(SunAura)に加え、手動またはサイト提携先供給の製函・カートン封緘・結束・手動パレタイズ。設備投資は低く、通常ステーションあたり 1–2 名、3–4 名の手包装体制と比べ 12 か月以内に回収。
レベル 2 — 中自動化(2,000–8,000 個/日):SunAura フロントエンドの充填/包装をコンベア連結し、提携先の自動製函・シール・結束・シュリンク包装を追加。ライン全体を 1–2 名の監督員が管理。食品・ EC の多くがこのレベルに落ち着きます。
レベル 3 — 全自動ターンキー(8,000 個/日超):SunAura 自動充填・連続動作包装に加え、末端に提携先のロボットパレタイズ・ストレッチ包装を追加。人員はライン監督 + QC まで削減。出力制約は上流の生産ライン側で、包装側ではありません。
過剰な自動化は避けてください。1 交替稼働の全自動ラインは、自動化能力を 1 日のうち 3 分の 1 しか使いません — 追加投資の回収は稀です。無料設計検討の一環として、どのレベルが数量に合うかを率直にお伝えします。
当社が構築する標準ライン構成
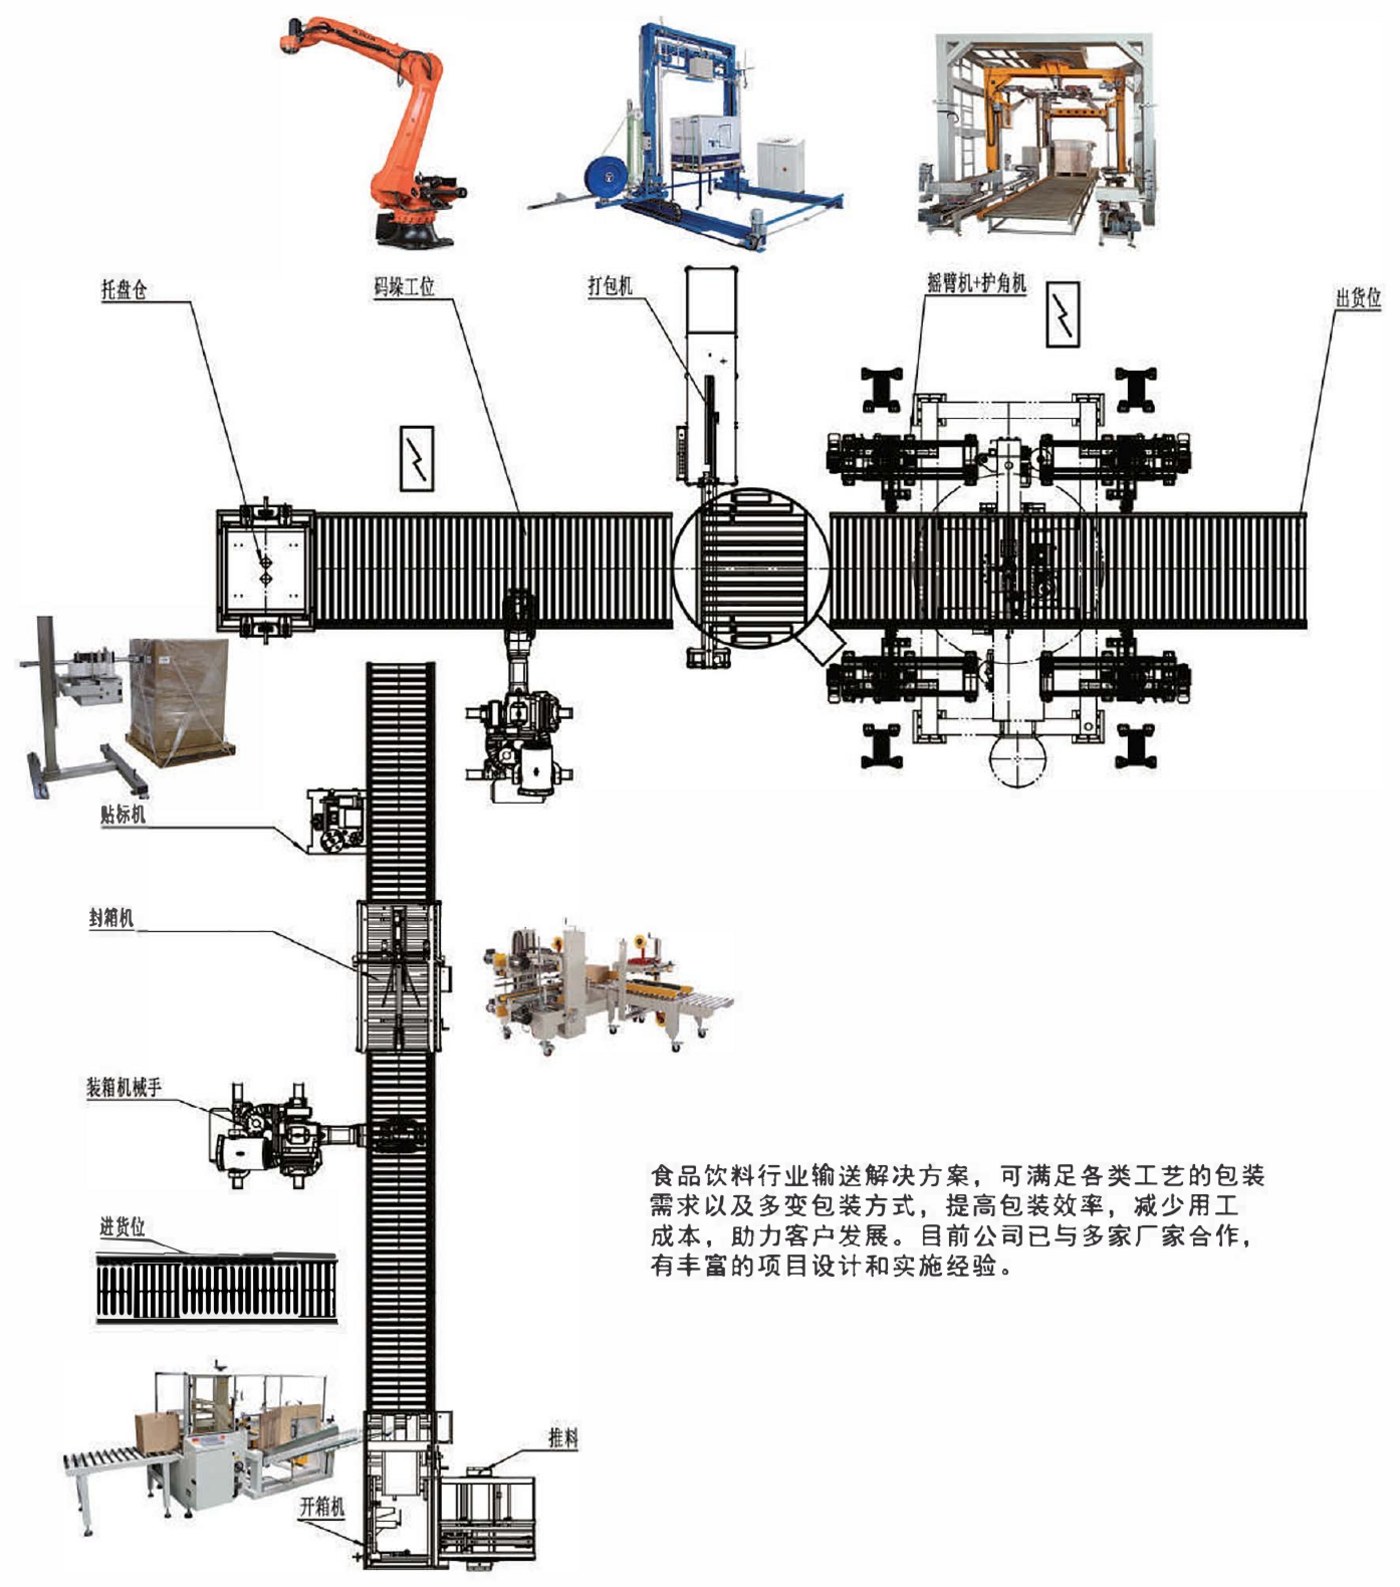
カートンライン:製函機(SunAura Packaging Machines)→ 充填/包装ステーション(SunAura フロントエンド)→ カートンシーラー(SunAura Packaging Machines)→ 結束(SunAura Packaging Machines、オプション)→ パレット包装機(SunAura Packaging Machines)→ ラベル。最も一般的な構成で、レベル 1 から 3 まで拡張可能。エンドオブラインステーションは SunAura Packaging Machines より供給され、SunAura Machinery が統合します。
液体ボトルライン:ボトル供給/整列 → 充填(ピストン/サーボ/真空)→ キャッピング → ラベリング → シュリンクマルチパック → カートン詰め。SunAura の充填-キャッピング-ラベリングラインは食用油・ソース・蜂蜜・飲料・製薬に対応します。
シュリンク/マルチパックライン:SunAura 製品供給・流れ包装 → 提携先 L 字シール・シュリンクトンネル → 提携先カートン詰めまたは直接パレタイズ。飲料マルチパック・化粧品セット・消費財向け。エンドオブラインステーションは SunAura Packaging Machines.
真空食品ライン:SunAura フロントエンドの製品処理・計量・流れ包装 → 提携先真空包装(単室または双室、処理能力に合わせる)→ 乾燥/検査 → 提携先カートン詰め。店頭パック用に提携先シュリンク包装と組み合わせることも多い。真空・カートン詰めステーションは SunAura Packaging Machines.
レイアウト:ラインが成功する場所と失敗する場所
2026 年の包装ラインレイアウト失敗事例調査では、業界を問わず同じ 4 つの誤りが見られました:(1) 異業者間のコンベア高さの不一致、(2) カートンを手で移動させる受け渡しボトルネック、(3) バッファがなく 1 台の停止でライン全体が止まる、(4) 保全アクセスを過小評価し、シールヘッドや真空ポンプの整備スペースがない。
良いライン設計は、鉄骨を切る前にこの 4 点を解決します:揃えたコンベア高さ、手動工程を最小にした自動受け渡し、ステーション間 3–5 分のバッファ、各機械の通路スペース。図面(寸法入り手描きスケッチ可)をお送りください。それに合わせて設計します。
当社の 5 ステップ納入プロセス
1. データ収集:製品種・サイズ・日産・交替体制・図面・既存設備。2. ライン設計:エンジニアが機械リスト・速度・人員・予算付き 3D レイアウトを約 1 週間で作成。3. 製作・試験:各機械を内製し、組立ラインをお客様サンプルで定格速度にて 48 時間連続運転。4. 据付:海外エンジニアが現地据付・試運転に対応。各ラインにリモート映像指導を付属。5. 生涯サポート:12 か月保証、予備部品 48 時間以内、生涯リモートサポート。
予算と回収の実際
3 段階を予算の骨格としてください:L1 は 5 桁前半、L2 は通常 5 桁中盤から 6 桁前半、L3 は設計検討後に個別見積もりとなります。重要な回収計算は月次の削減人件費から自動化コストを引いた差です — 上記数量帯のライン顧客の多くは 12–24 か月以内にキャッシュフローがプラスに転じ、設計検討で 1 ドルも投じる前に正確な数値をお示しします。ラインパートナーとして SunAura を選ぶ理由:ライン上のほぼ全機械を自社製造するため、速度整合・コンベア高さ・ PLC 統合・予備部品入手性を管理でき、多業者ラインを壊す要因を押さえます。当社は CE・ISO 9001 認証(SGS 監査)、20 件超の特許を保有し、100 か国超にカスタムラインを納入しています。
日次処理能力
500–2,000 → L1 半自動;2,000–8,000 → L2 中自動;8,000+ → L3 全自動。過剰自動化は避けて — 1 交替ラインは自動化を 1 日の 3 分の 1 しか使いません。
削減できる要員
人員が機械間を手運びする場合や包装人員が 3 名を超える場合、ライン検討は 12–24 か月で回収します。
ライン構成
カートン・液体ボトル・シュリンク/マルチパック・真空食品ライン — SunAura フロントエンドモジュールと提携先エンドオブラインステーションを統合。
配置・バッファ
揃えたコンベア高さ、自動受け渡し、ステーション間 3–5 分バッファ、各機械の整備通路。
予算帯
L1 5 桁前半;L2 5 桁中盤〜6 桁前半;L3 は設計検討後に個別見積もり。
購入者の時間と費用を損なう 5 つの誤り
- Overshooting automation — 1 交替の全自動ラインは自動化を 1 日の 3 分の 1 しか使わず — 追加投資の回収は稀です。
- 異業者間のコンベア高さ — ブランド間の高さ不一致が手動受け渡しを生みます。単一メーカーなら設計で回避できます。
- No buffer zones — 3–5 分のバッファがなければ、1 台の停止でライン全体が止まります。
- 保全アクセスの無視 — シールヘッドや真空ポンプの整備スペースがないと、日常ケアがライン停止になります。
技術仕様一覧
10 項目のパラメータ、生産構成。すべての数値は追加設計費なしでカスタム可能。
| Dimension | L1 Semi-Auto Entry | L2 Medium Automation | L3 Full Turnkey |
|---|---|---|---|
| 日次処理能力 | 500–2,000 units | 2,000–8,000 units | 8,000+ units |
| Typical build | 製函機(または手動)+ 半自動シール + 結束 + 手動パレタイズ | 自動製函 + 自動シール + 結束 + シュリンク、コンベア連結 | 自動充填 + 連続包装 + ロボットパレタイズ |
| Manning | 1–2 operators per station | 1–2 supervisors + QC | Supervision + QC, no handlers |
| Payback | < 12 months | 12–18 months | 18–24 か月(稼働率による) |
| Typical industries | Small e-commerce / workshops | Food, beverage, daily chemical, logistics | Large food, beverage, pharma, export plants |
これらの機械が価値を発揮する場面
食品・物流・電子・製薬の生産ラインで実績あり。
食品・飲料
液体ボトルライン:充填 → キャッピング → ラベリング → シュリンクマルチパック → カートン詰め。
日用化学品
洗剤・パーソナルケア・家庭用品カートン向け中自動ライン。
医薬品
高精度充填・ラベリングとトレーサビリティ対応包装のレベル 2–3 ライン。
電子・金物
フロントエンドの流れ包装・計量に、重量物・振動を受けやすい出荷向け提携先コーナーシール・結束を組み合わせ。
農業
青果・食肉向け真空食品ライン、店頭パック用シュリンクと併用することが多い。
SunAura 製造 — 貿易商でなく製造元
SunAura はライン上のほぼ全機械を自社製造し、速度整合・コンベア高さ・ PLC 統合・予備部品入手性を管理します — 多業者ラインを壊す要因です。当社は CE・ISO 9001 認証(SGS 監査)、20 件超の特許を保有し、100 か国超にカスタムラインを納入しています。組立ラインは出荷前にお客様サンプルで定格速度 48 時間連続運転します。標準ラインは設計承認後 30–45 日、大型カスタムラインは 60–90 日で出荷し、海外エンジニアが現地据付に対応。12 か月保証と生涯リモートサポート付きです。
よくある質問
完全な包装ラインが必要かどうかはどう判断しますか?
契機は機械間の手作業です。2 台以上の包装機を稼働させ、なお人員が製品を手運びしている場合、または包装人員が 3 名を超える場合、ライン検討は通常 12–24 か月で回収します。
一般的なプロジェクト工期は?
標準ラインは設計承認後 30–45 日、大型カスタムライン(SunAura フロントエンド + 提携先ロボットパレタイズ)は 60–90 日。各機械は出荷前に 48 時間運転試験を行います。
ライン設計にどのような情報が必要ですか?
製品種・サイズ、日産、交替時間、図面(スケッチ可)、利用可能電源、残したい既存設備。初期レイアウトと予算は約 1 週間で作成します。
既存機械を統合できますか?
はい。既存設備にコンベア高さと制御を合わせます。率直な助言付き — 信頼性のため既存機を交換すべき場合は、その理由をお伝えします。
ラインの据付・試運転は誰が行いますか?
海外エンジニアが現地据付に対応。各ラインにリモート映像指導と試運転手順書を付属します。多くのお客様は現地 5–10 日で当社エンジニアと試運転を完了します。
予算範囲はどのくらいですか?
L1 半自動ラインは 5 桁前半から。SunAura 充填/包装と提携先ロボットパレタイズ付き L3 ターンキーラインは設計検討後に個別見積もりとなります。提案書には率直な範囲を記載し、あいまいな見積もりはしません。
ラインは自社製品にカスタム可能ですか?
はい — ライン速度、機械構成、コンベアレイアウト、電圧、機械色、ドキュメントをすべてカスタムします。OEM/ODM ブランディングにも対応します。
ラインに付く保証とサポートは?
12 か月全額保証、生涯リモートサポート、予備部品 48 時間以内発送、ライン生涯にわたる専任プロジェクトエンジニア。
SunAura 完成包装ラインが能力をバランスさせる仕組み
完全な包装ラインの速度は、最も遅い機械によって決まります。当社は上流・下流の各モジュールを選定し、充填機単体ではなくラインのリズムが実際の毎時本数(bph)を決めるようにします。
試運転時に調査するライン不良の多くは部品の故障ではありません。6,000 bph 定格の充填機が上限 4,200 bph のキャッパーに供給し、充填機が空になるかキャッパーが排出壁に押し詰まる構図です。当社はターンキー包装ラインを逆から設計します:まずボトルネック機械を固定し、隣接機械にそのボトルネックを上回る 15–20% の余裕を持たせます。実務上は 6,000 bph の充填機に対し、キャッパーを 7,200 bph、ラベラーを 8,000 bph 仕様とし、1 ステーションの微停止が次へ連鎖しないようにします。
リズム自体は容器に従います。ボトルラインの順序は整列機 → 洗浄/エアクリーナー → 充填機 → フロー栓または誘導シール機 → スクリューキャッパー → リークテスター → ラベラー → 重量選別機 → ケースパッカー(当サイトはここまで。製函・結束・パレット包装は提携ラインの範囲です)。各ステーションは 750 mm のコンベア基準高さに揃え、充填機〜キャッパー間、キャッパー〜ラベラー間に 1.5–2 m のアキュムレーションを設けます。この 2 つのバッファが、3 秒のキャッパートルクサイクル休止を吸収し、充填機を停止させません。カップ/トレーラインの上流は、整列機の代わりに thermoforming machine インラインでカップ成形し、そのままロール材シールステーションへ割り出す機械を用います — 整列機もエアリンサーもなく、詰まる供給機が 1 つ減ります。
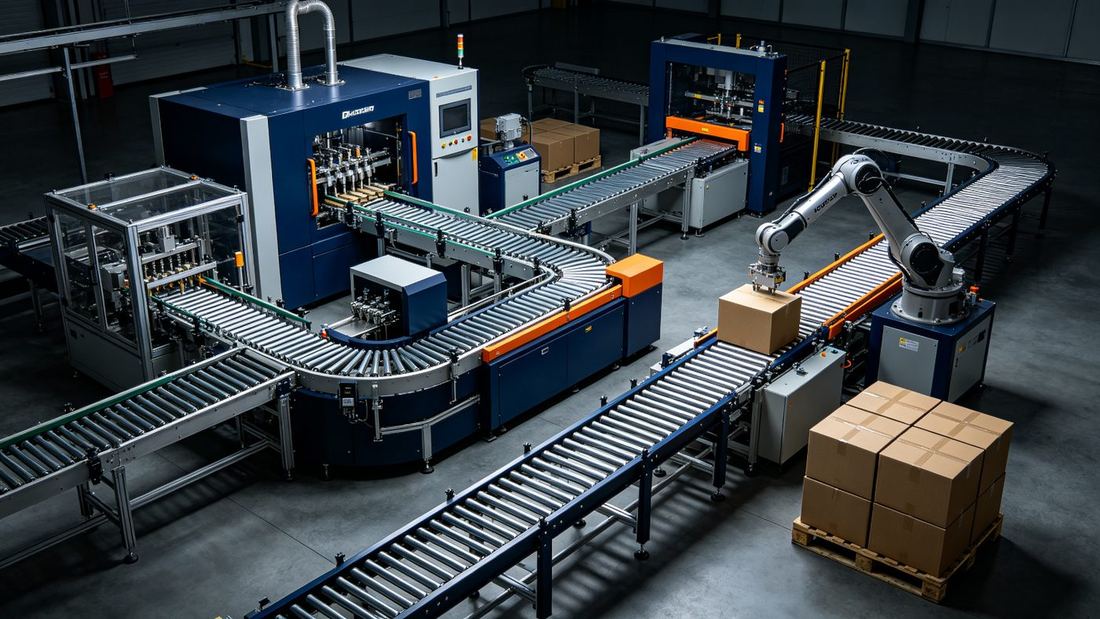
ラインリズムのもう半分は段取り替えです。SKU A で 6,000 bph を出すラインも、SKU B への切替に 90 分かかれば、切替ごとに実効出力が約 900 本減ります。当社は 液体充填機, キャッピング機 と共有コンベアのレシピを共通 PLC に調整し、製品切替を 3 台を手動調整するのではなく HMI レシピの一括呼び出しにします。詳細は下記選定ガイドをご覧ください。
当社が見積もる標準ラインパラメーター
下記数値は過去 24 か月に納入した包装ラインソリューションの代表値です。お客様のプロジェクトは容器・製品粘度・目標 OEE に応じてこの範囲内に収まります。
| 仕様項目 | Bottle / Jar Line | カップ/トレーライン | 備考 |
|---|---|---|---|
| Line speed (nominal) | 3,000 – 12,000 bph | 30 – 120 cups/min | Bottles 50–1,000 ml; cups 50–500 ml |
| Container diameter range | φ30 – φ110 mm | 40 × 60 – 180 × 260 mm | Change parts per format |
| Container height range | 60 – 320 mm | 20 – 80 mm (formed) | Index screw + guide rail adjust |
| Changeover time (single operator) | 25 – 45 min | 30 – 60 min | 可能な限り工具不要 |
| 12 か月時点の目標 OEE | ≥ 85% | ≥ 82% | 2 交替稼働を前提 |
| Installed power | 22 – 55 kW | 30 – 75 kW | Incl. filler, capper, labeler, checkweigher |
| 圧縮エア | 1.2 – 2.5 m³/min @ 0.6 MPa | 1.5 – 3.0 m³/min @ 0.6 MPa | Dry, oil-free |
| Contact parts | 304 / 316L stainless | 304 / 316L stainless | Gaskets EPDM / silicone per product |
| 制御 | Single PLC + 10" HMI | Single PLC + 12" HMI | Siemens or Schneider per customer spec |
| Footprint (typical) | 14 m × 3.5 m | 10 m × 3.0 m | 上流バルクパレット・下流ケースエリアを除く |
公差:流動性液体は 20 °C で充填量 ±0.5%(公称)。固形物が見えるソース・ペーストは ±1.0%。スクリューキャッパーのキャップトルク再現性は設定値 ±5%。これらの数値は 72 時間 FAT で契約保証されるもので、最良実験室値ではありません。
これらのラインを導入する現場
包装ライン自動化に一律の型はありません。接触材質・水洗い等級・バリデーション文書を業種に合わせます。
食品・飲料
PET またはガラスのジュース・茶・炭酸飲料・ソース・調味料。充填機に内蔵 CIP 回路、キャッパー筐体 IP66 水洗い対応、ターンテーブル供給で粘着ラベルとロール給紙ラップの両対応ラベラー。標準出力 6,000–10,000 bph。
家庭用品・パーソナルケア
シャンプー・ボディソープ・食器用洗剤・ローション・液体洗剤。粘度 50,000 cP までピストンまたはギアポンプ充填、スクリューまたはプッシュオンキャッピング、界面活性剤がサイクル間で糸引きしないノズルタイミング。
医薬品・健康食品
経口液剤・シロップ・サプリメント・チンキ瓶。GAMP 5 ドキュメント体系、バリデート済みレシピ管理、AISI 316L 接液部、0.1 g 分解能の重量選別機がトレーサビリティのためライン PLC とインターロックされた排出ビンへ振り分け。
食用油
250 ml – 5 L の PET またはガラス容器入りオリーブ・ひまわり・ピーナッツ・ブレンドオイル。窒素ブランケット選択付き重力または定量流量充填、ヘッドスペース酸素管理用フロー栓誘導シール、70 °C ホットフィルに耐えるトルク管理スクリューキャッピング。
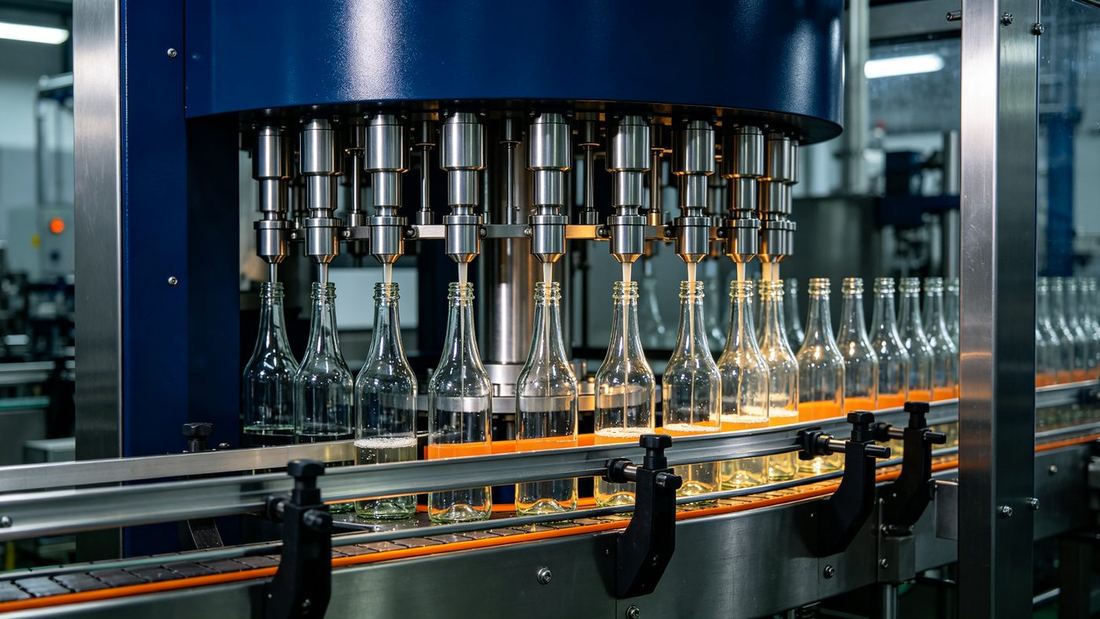
床に合ったラインの選定方法
レイアウトを描く前に、4 つの判断が部品構成を左右します。ここを正しくすれば残りは詳細です。
ボトルで 6,000 bph 未満なら、シングルレーンがほぼ常に安価で洗浄・段取りも容易です。8,000 bph 超ではデュアルレーンでレーンあたり充填速度が半減し、小ロット SKU を片レーンで稼働させもう片方を遊休にできます。選定はマーケティング資料ではなく目標 2 交替出力に基づきます。
空圧は ≤60 サイクル/分、非重要動作に適します。それを超える場合、および動作が充填精度やキャップトルクに影響する箇所はサーボを採用します。サーボは流量制御シリンダーでは得られないレシピ制御の加減速プロファイルと再現性を提供します。
充填機・キャッパー・重量選別機・ラベラーを 1 台の PLC・1 台の HMI に配線し、4 台の機械に 4 枚のパネルを取り付けるのではありません。ここがターンキー包装ラインと、機械を連結しただけの装置群の違いです。当社の single PLC integration guide でアーキテクチャをご覧ください。
ライン長は図面上で縮めやすいものの、操作側 900 mm・背面 600 mm の保全通路は、削除後に後悔される箇所です。当社の ラインレイアウト・床面積ガイド が最小外形寸法を示します。
⚠ 現場で発見するよくある選定誤り
- 充填機を最大 bph で選定し、キャッパーが 20% 遅いことを忘れる — 稼働初日にキャッパーがボトルネックになります。
- 4 業者から 4 台を買い、互いに通信すると期待する。OPC-UA は助けになりますが、インターロック・排出ロジック・レシピ共有は単一制御請負業者が必要です。 automated packaging line integration.
- 圧縮エアを定格流量で選定し、ピークサイクル需要を見落とす。空圧キャッパーは週末明け初サイクルで定格の 2 倍に立ち上がります。
- 「試運転で見つける」と FAT を省く。 青島工場での 72 時間 FAT の費用は、現場で 2 週間の試運転遅延がかかるコストの数分の一です。
- ユーティリティ余裕を無視する。30 kW 必要なラインが 25 kW のフィーダーに接続されていると、シーラー起動のたびに電圧降下します。
予算の目安として、当社チームは別途 自動充填キャッピングラインのコスト内訳 を公開しており、見積もり前に同条件で比較できます。前後を通じた広い構成については、 充填からシールまでの完全包装ラインソリューション の提携記事が統合エンジニア側の視点で同じ領域を解説します。
充填機・キャッパー・計量機を 1 本のラインに統合する方法
当社は青島 48,000 m² 拠点で 18 年以上にわたり包装ラインソリューションを構築し、100 か国超へ納入しています。各ラインは 72 時間の工場受入試験後に出荷されます。
統合は制御レベルから始まります。当社は充填機を火曜、キャッパーを木曜に出荷し、据付担当がハンドシェイクを解くことを期待しません。全機械は同じトラックで、共通制御盤に事前配線されて到着し、梱包前に工場で丸 3 日間連続運転します。FAT では実際の容器と製品(公開できない場合は最も近い代用品)を使用し、充填精度・キャップトルク・排出率・OEE を契約仕様に対して記録します。木箱封鎖前にお客様がデータを承認します。CE・ISO 文書はマニュアルと同じ木箱に同梱されます。
機械的統合は地味な部分です。当社は全機械のコンベア高さを 750 mm に標準化し、充填機〜キャッパー間のボトル受け渡しで落差や上昇を生みません。アキュムレーションコンベアはステーション間で 60–90 秒分の生産を保持する容量とします — キャッパーのトルク休止を吸収でき、詰まっても製品が 2 m の山にならない長さです。乾燥品の場合、上流は multihead weigher リニアバケット充填機へ供給する形となり、計量機の排出タイミングは充填機の割り出しに同期し、各バケットが初回投入で目標重量になるようにします。
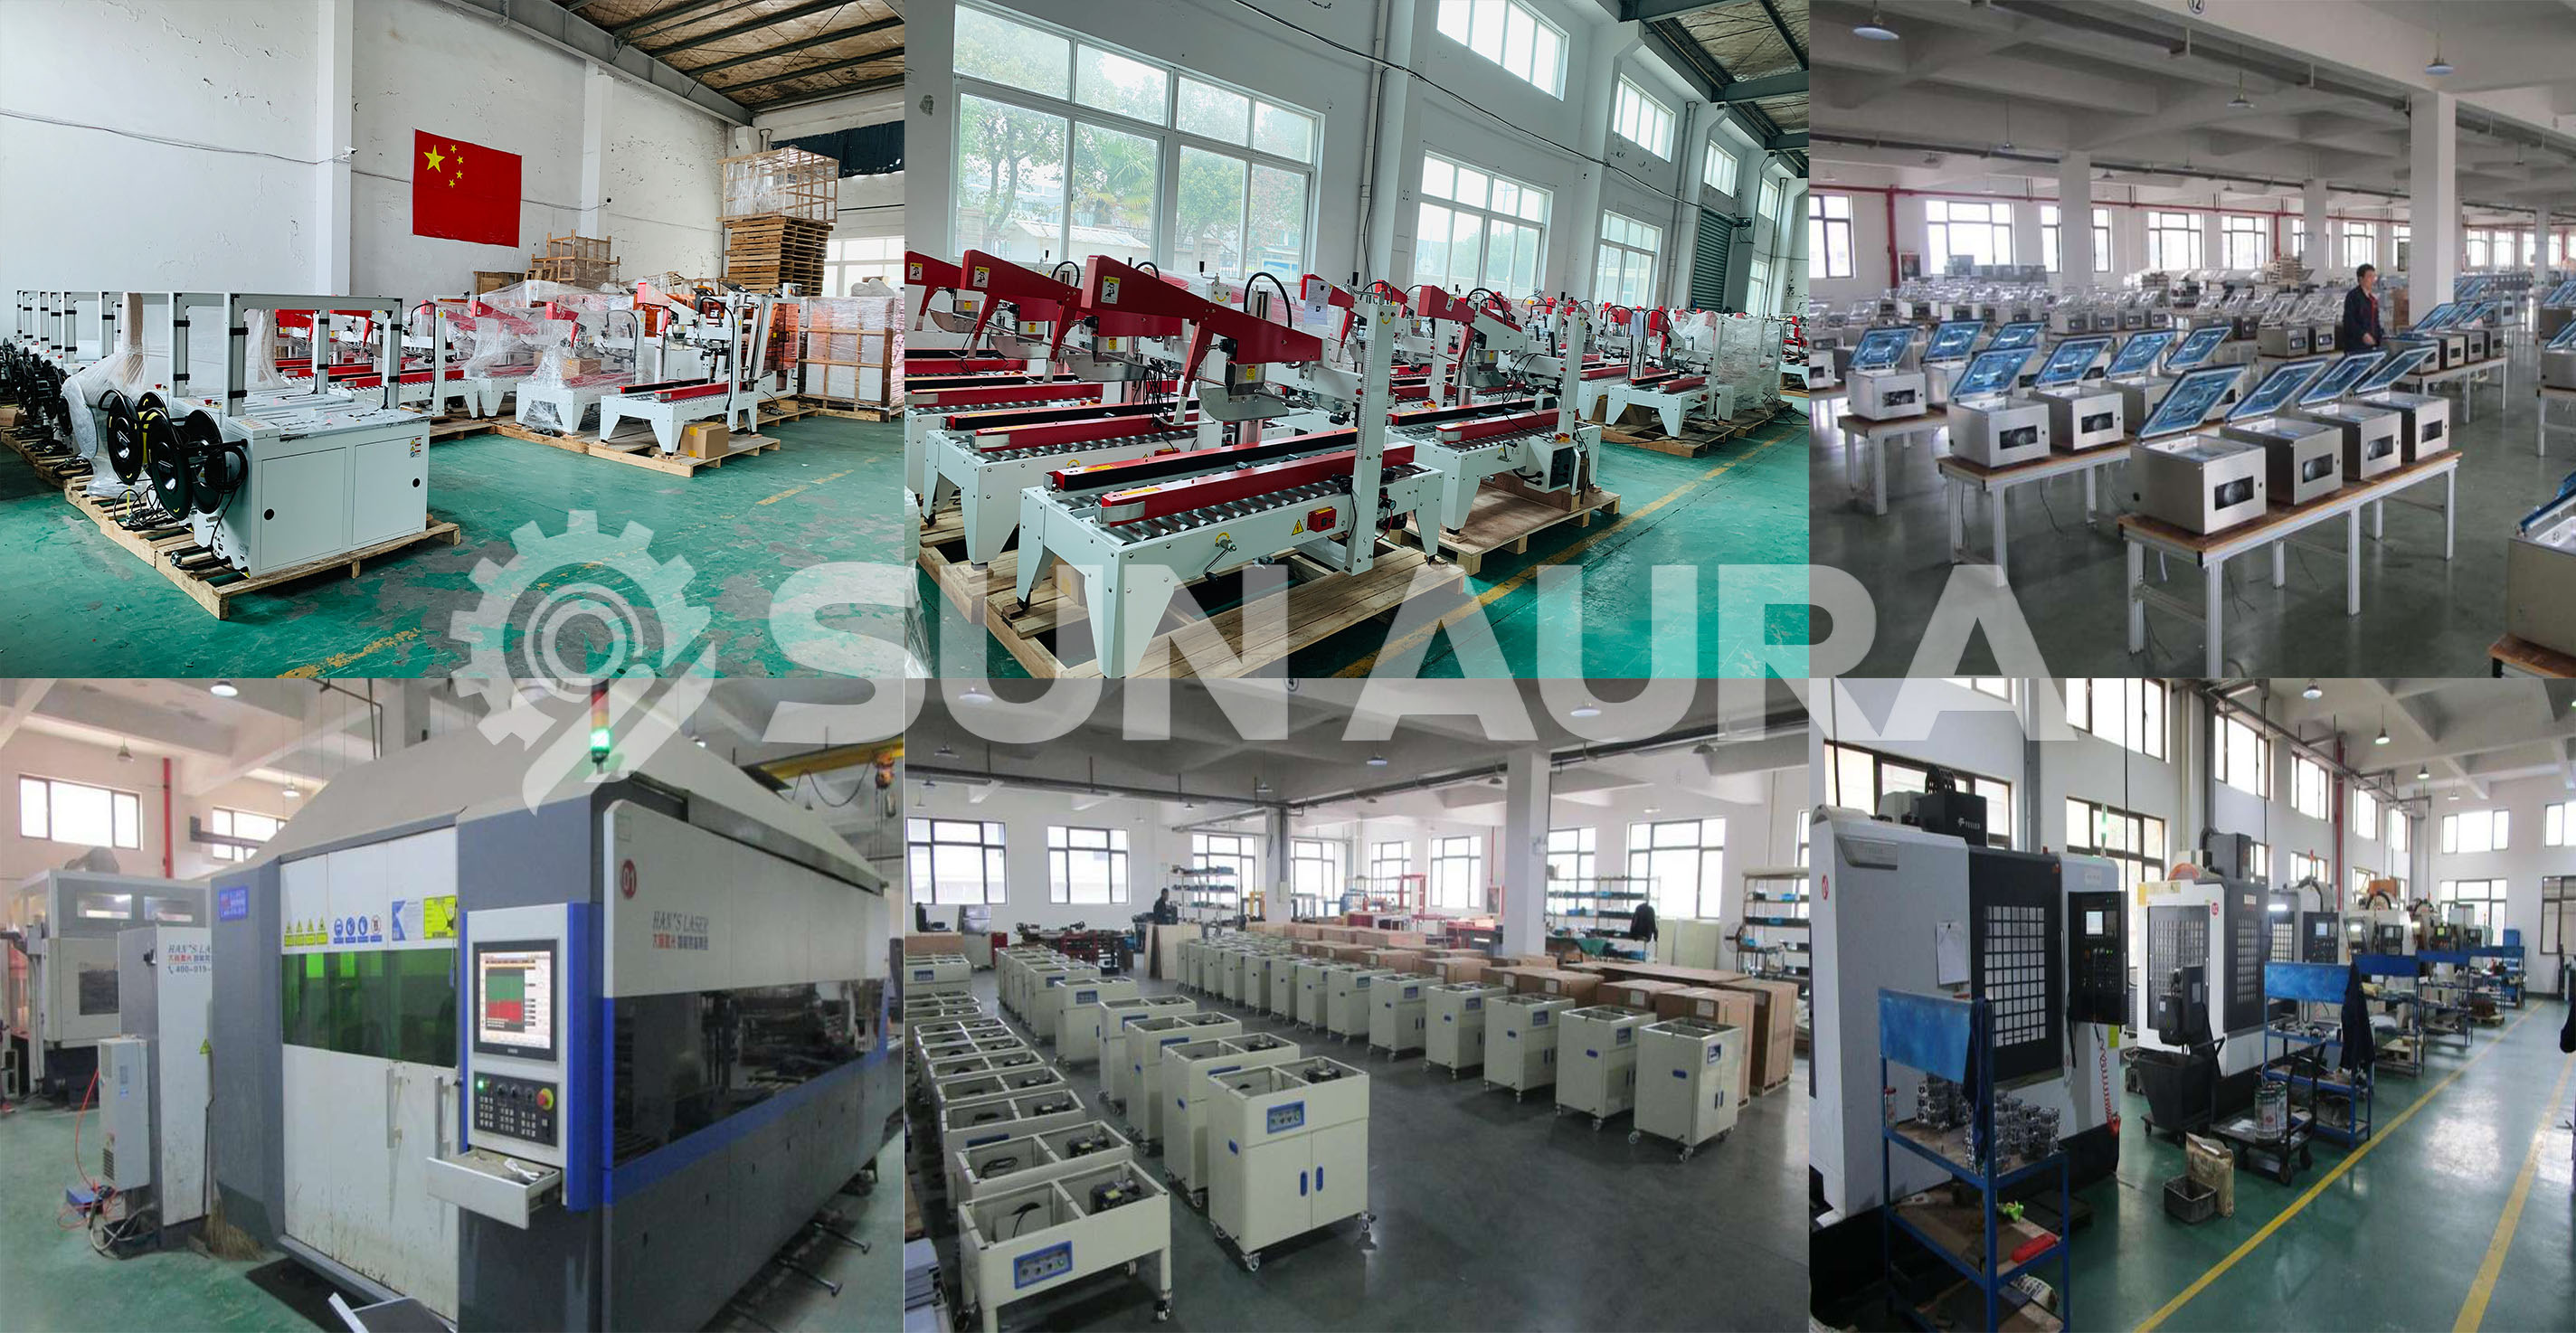
現地試運転は通常 5–7 日です:機械調整、ベルトトラッキング、レシピ投入、操作員訓練、生産バーンイン。予備部品キットを現地に残し、ライン生涯にわたり専任エンジニアが WhatsApp で対応し、リモート診断を有効化して、現地時間午前 2 時に故障コードが出ても青島の制御チームが HMI を読めるようにします。
よくある質問
完全な包装ラインとは何ですか。個別機械を買うのとどう違いますか?
自動包装ラインの SKU 間段取り替え時間は?
新規包装ラインの 12 か月後の OEE はどのくらい期待できますか?
液体・乾燥品の両方の包装ラインソリューションを供給しますか?
他業者から購入済みの機械を統合できますか?
一般的な自動包装ラインに必要なユーティリティは?
ターンキー包装ラインの納期は?
24 時間以内に工場直販見積もりを取得
箱サイズ、日産量、電圧をお知らせください — エンジニアが 1 営業日以内にモデル推奨、価格、納期をご返信します。
完成前工程包装ラインの仕組み
A complete packaging line は、同じコンセントにつながった機械の並び以上のものです。容器・製品・キャップ・蓋・ラベルが同期し、整列機出口から最終コンベア排出まで均衡の取れたリズムで流れるよう設計された統合システムです。SUNAURA では当社の turnkey packaging line 範囲をあえてフロントエンドに限定しています:容器供給・充填・キャッピング・誘導加熱シール・ラベリング・搬送。ラインは下流の包装機が引き継ぐ地点で終え、責任範囲を明確・認証済みで受け入れやすくしています。
一般的な順序は、空瓶を整列機または供給スクリューで単列に揃えるところから始まります。ボトルはセンターレスまたはグリッパーコンベアで充填機へ進み、ピストン・オーバーフローまたは流量計バルブで製品が計量充填されます。次にキャッピング機がスクリューキャップ・プッシュオン蓋・ポンプ/スプレーキャップを装着・締め付けます。改ざん防止が必要な製品には、誘導シール機が瓶口にフォイルライナーを接合し、その後ラベリング機が表/裏、ラップアラウンドまたはスリーブラベルを貼ります。最終コンベアが完成・シール・ラベル済み容器を下流ステーションへ送ります。各ステーションは共有 PLC とマスター HMI に配線され、充填機の停止が整列機を一時停止させキャッパーを減速し、滞留・キャップ不足・瓶潰れを防ぎます。
主要仕様と選定ガイド
当社が設計する際 packaging line solutions、最も遅いステーションと最速を釣り合わせます。実務上はほぼ常に充填機またはラベラーが上限を決め、整列機・キャッパー・シール機は 10–15% の余裕を持たせ、ボトルネックにならないよう選定します。下記表は SUNAURA フロントエンド設置の代表パラメータ範囲です。
| 仕様項目 | 標準範囲 | 備考 |
|---|---|---|
| Line output | 20 – 200 containers/min | トラッキング充填構成で最大 300/分 |
| Container volume | 50 ml – 5 L | Round, square, oval PET / glass / HDPE |
| Filling accuracy | ±0.2 – 0.5% | Piston servo-driven, volumetric repeatable |
| Cap types | Screw, ROPP, press-on, spray, pump, trigger | Change parts per closure type |
| 誘導加熱シール | 15 – 120 mm neck diameter | Foil liners for PET / glass / PP / HDPE |
| Labelling accuracy | ±1 mm | Wrap-around, front-back, sleeve, self-adhesive |
| Electrical supply | 380 V / 50 Hz, 3-phase (customisable) | UL/NEMA variants available |
| 圧縮エア | 0.6 – 0.8 MPa, filtered & dry | Typical 0.6 – 1.2 m³/min |
| Changeover time | 15 – 45 min | Tool-less guides, recipe recall on HMI |
| Wetted contact parts | 304 / 316L stainless steel | CIP-friendly for food, pharma, cosmetic lines |
ラインを正しく選定するため、当社はすべての購入者に同じ 5 項目を依頼します:容器図面(口径・高さ・底面形状・材質)、製品データ(粘度・温度・発泡傾向・固形物)、交替あたり目標出力、現場平面図寸法と天井高、ユーティリティ(電源・圧縮エア・水・排水)。この 5 回答があれば、数日以内に CAD レイアウトと確定見積もりを作成できます。
業界と用途
当社フロントエンドプラットフォームは 4 つの規制市場で導入されています。 食品・飲料包装ラインでは、316L 接液部と CIP 手順でソース・蜂蜜・食用油・ジュース・乳代替品を処理します。 化粧品・パーソナルケア包装ラインでは、低粘度の化粧水・ローションから高粘度クリーム・シャンプーまで、トルク制御キャッパーを必要とするポンプ・トリガースプレーキャップを扱います。 pharmaceutical packaging linesでは、GMP を意識した衛生設計、傾斜表面、無菌接液部、完全トレーサブル計量で構築します。 chemical packaging linesでは、ハステロイ先端バルブ・Viton シール・完全囲われた投入ゾーンで腐食性液体・溶剤・洗剤に対応します。
他前段装置との統合
ターンキープロジェクトの強さはインターフェースと同じです。当社は自社の 液体充填機, キャッピング機, 誘導加熱シール機, ラベリング機 とコンベアを 1 つの電気・ソフトウェア配下に統合します。単一業者統合フロントエンドラインの利点は明確です:1 つの PLC プログラム、1 組の HMI レシピ、1 回の FAT 承認、1 つの試運転チーム、1 枚の予備部品リスト、1 枚の保証書。4 業者でラインを組むと、各インターフェースでの責任押し付け、光電センサの不整合、異なるフィールドバスプロトコル、操作員が覚えられない段取り手順を引き継ぐことになります。
当社のプロジェクトワークフローは標準化されています:要件収集 → CAD レイアウト → 構成選定 → 48,000 m² 工場での内製 FAT → 容器・製品発送 → 輸出梱包 → 海上輸送 → 現地据付 → 生産容器による SAT(現地受入試験)→ 操作員訓練 → 引き渡し。ユーティリティは事前計画し、三相電源・0.7 MPa 圧縮エア・CIP 給水・床排水の正確な箇所をマークし、梱包到着前に土木チームが溝の位置を把握できるようにします。
SUNAURA を選ぶ理由
当社は青島 48,000 m² 製造拠点を持つフロントエンド専門メーカーです。統合ラインは立会い FAT を経てのみ出荷され、容器・キャップ・ラベル・実製品をフルライン速度で最低 4 時間稼働させます。機械は CE 表示を付し、品質システムは ISO 9001 のもとで運用し、文書化された認証・特許を記録しています。東南アジア・中東・欧州・中南米・アフリカに現地エンジニアを持つ世界的な据付ネットワークを維持し、リモートアフターサポートと技術ヘルプセンターで支えます。パイロットライン、生産ライン、多交替プラントのいずれも、同じエンジニアチームが最初のスケッチから引き渡しまで担当します。
よくある質問
完全な包装ラインの見積もりに必要な情報は?
5 項目が必要です:寸法・材質付き容器図面、製品粘度・温度、交替あたり目標出力、天井高付き現場図面、利用可能ユーティリティ(電源・圧縮エア・水・排水)。これがあれば、CAD レイアウトと確定見積もりを迅速に返せます。
一般的なターンキー包装ラインの工期は?
標準ラインは入金から出荷まで FAT 込みで 45–75 日。カスタムまたは製薬グレードラインは、バリデーション文書と輸入部品納期により通常 90–120 日です。
現地での据付・試運転は対応しますか?
はい。エンジニアが貴社工場へ赴き、機械据付、電気接続支援、生産容器・製品による SAT、操作員訓練を行います。引き渡し後も世界ネットワークでリモートサポートを継続します。
将来の容器変更に対応できますか?
はい。各ステーションは交換部品、クイックリリースガイド、HMI レシピ呼び出しを備えて設計されています。2 容器フォーマット間の段取り替えは、キャップ・ラベルの複雑さにより通常 15–45 分です。
FAT と SAT の違いは何ですか?
FAT(工場受入試験)は出荷前に青島工場で、発送された容器・製品を用いて実施します。SAT(現地受入試験)は据付後に貴社工場で実施し、実際のユーティリティ・実生産環境での性能を確認します。