Multihead Weighers — ±0.1g、70 回/分以上の計量
スナック、ナッツ、冷凍食品、ハードウェアを重量で計量する組合せ計量機 — ピロー包装機またはバケット充填機へ直接排出します。
前段計量ステップとしての計量
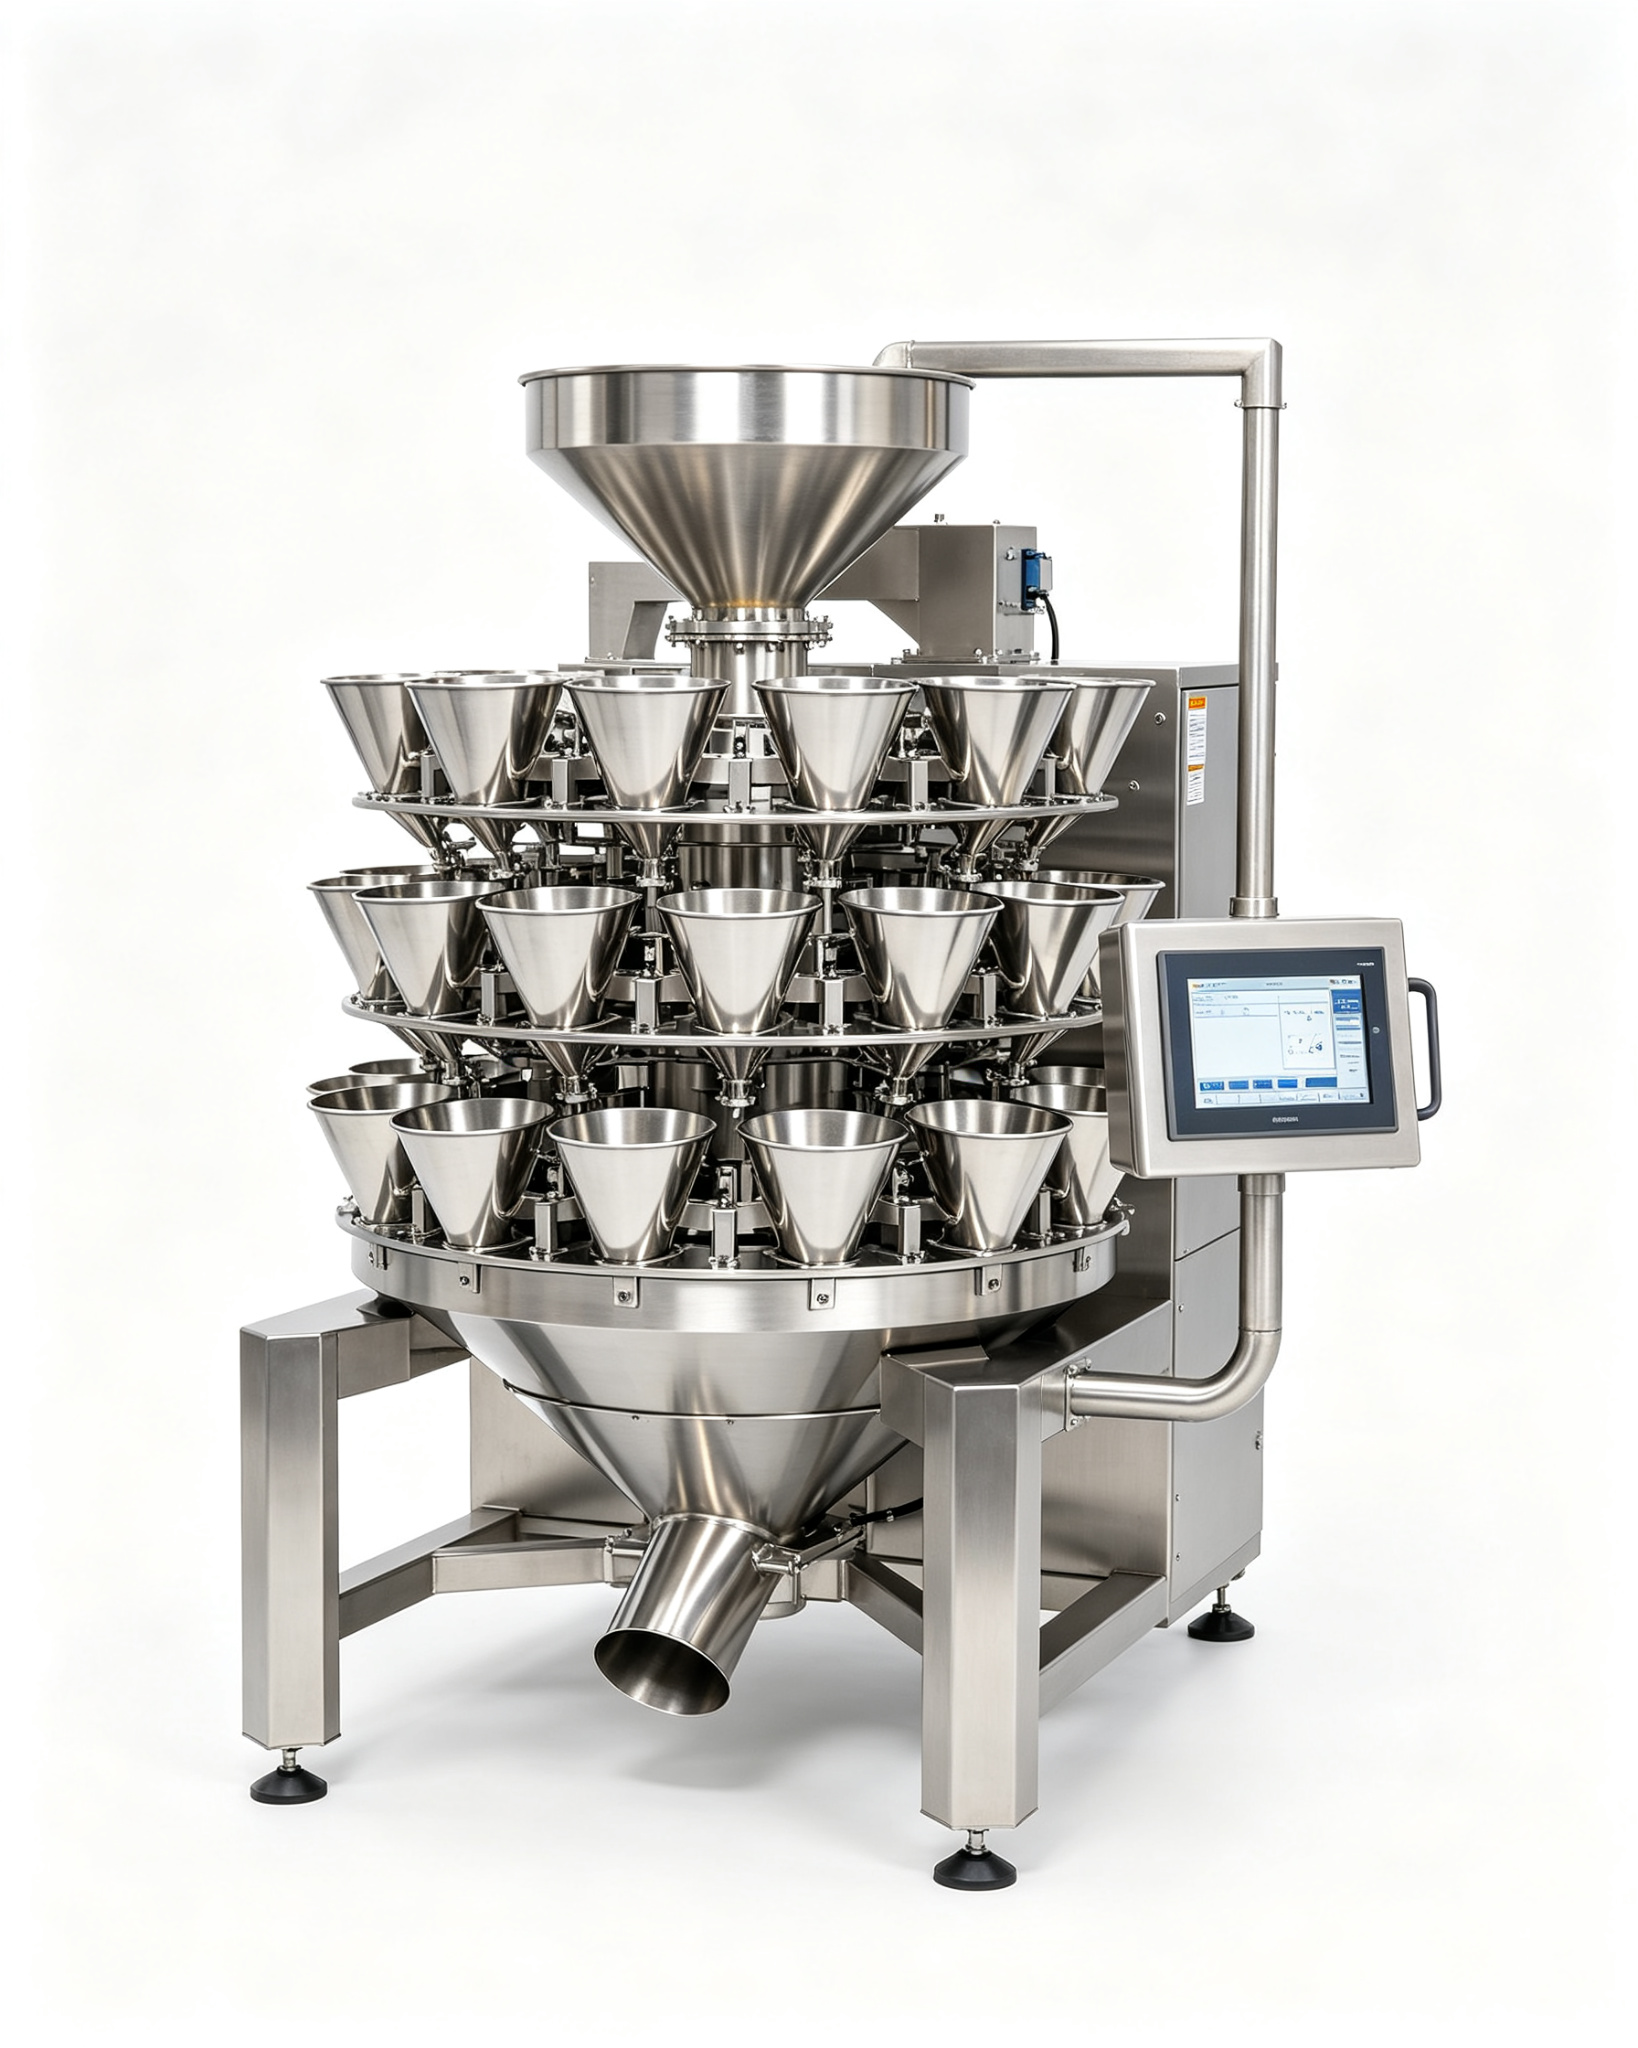
多頭計量機は 10–18 個の計量ホッパーに同時に供給し、コントローラが目標重量に最も近いホッパーの組合せを選びます。容量カップより高速・高精度で、ピロー包装機、縦型製袋充填機、またはバケットへ直接排出します。SunAura 計量機は食品環境向けに SUS304 フレーム・IP65 水洗い仕様で製作します。
前段ラインへの供給
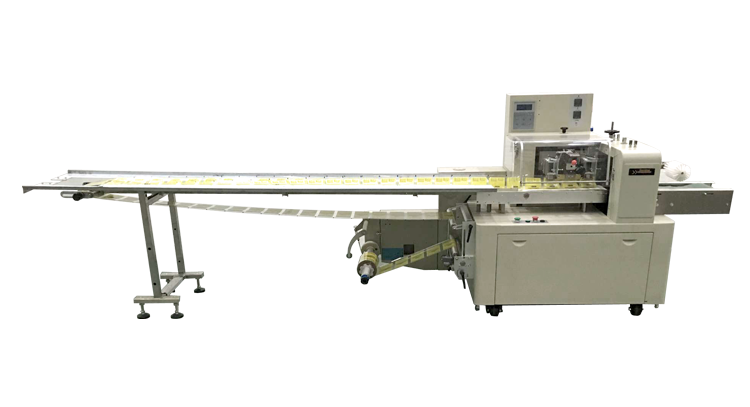
SunAura 多頭計量機を当社の high-speed pillow wrapper と組合せ、計量包装ライン一式とします。計量機は包装機入口上方のスチールフレーム上に設置し、計量済み製品を成形フィルムへ直接排出し、両機は単一 PLC を共有して同期タイミングを取ります。振動フィーダーと作業台も供給します。
多頭計量機が正確な目標重量に到る仕組み
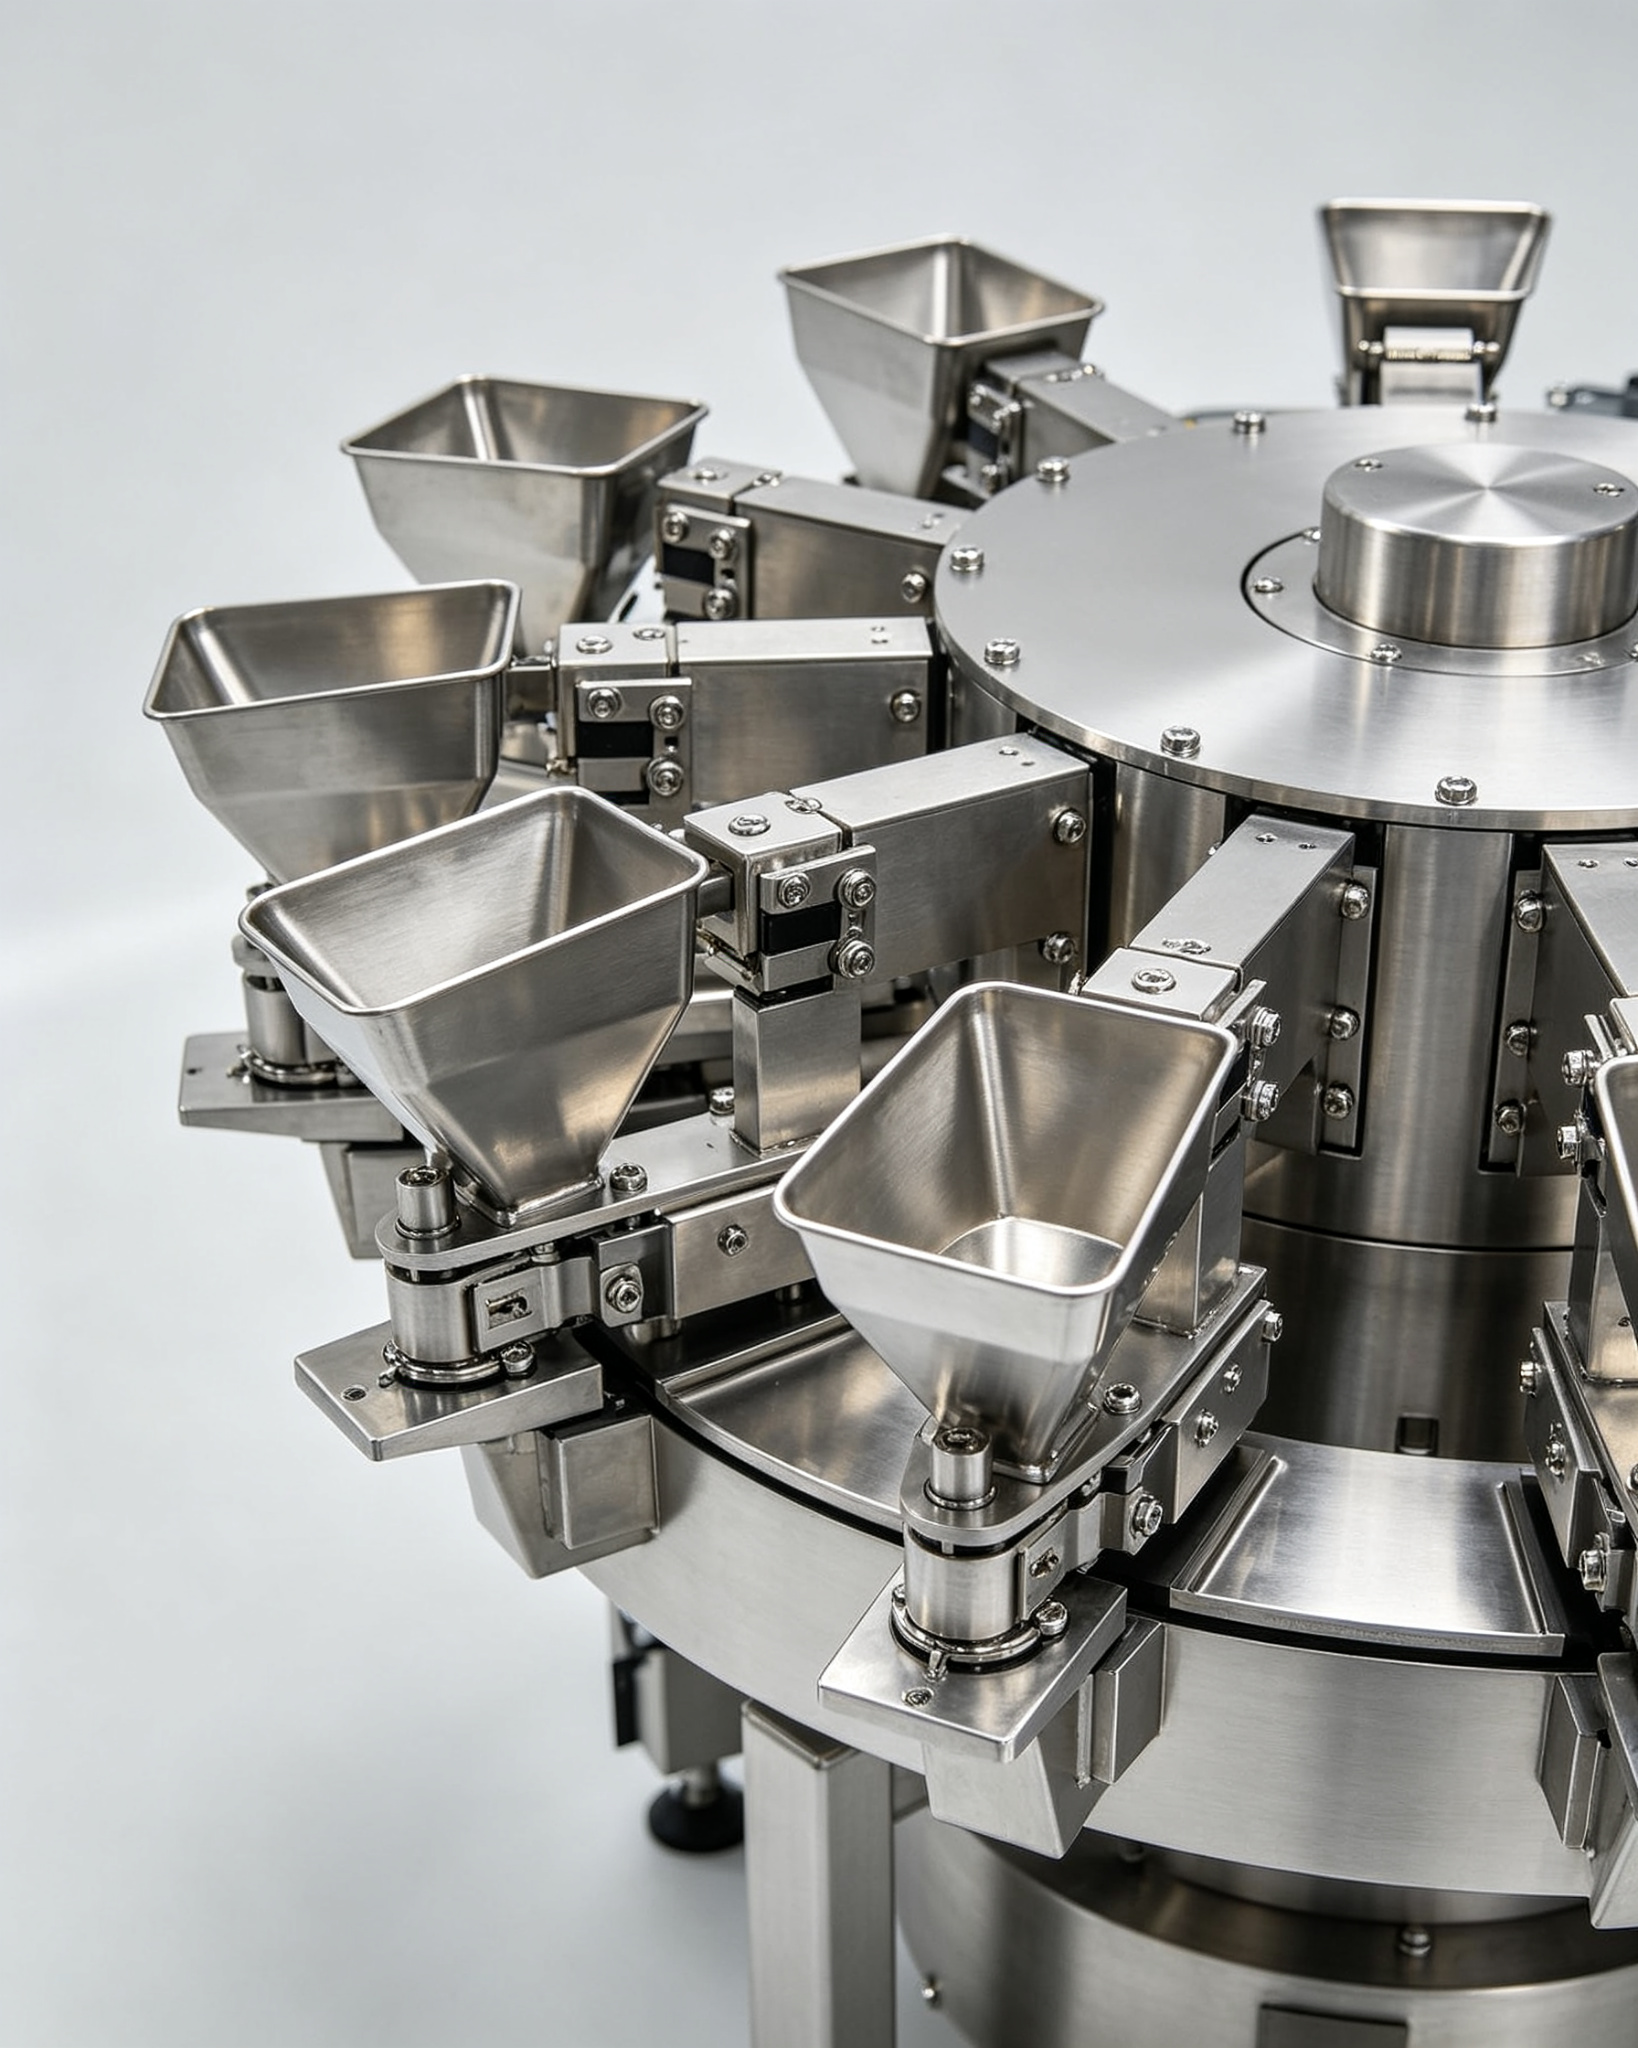
A multihead weigher は、振動漏斗の下に環状に並ぶバケツ列のように見えます。要点はバケツでなく、どのバケツの組合せを包装機へ排出するか選ぶ演算にあります。アルゴリズムを誤ると過充填(製品の損出)または過少充填(正味量規制違反)になります。各組合せ計量機は出荷前に工場で選定・調整します。
組合せ計量アルゴリズム
製品は供給ホッパーから二段の振動トレイ — 主分散トレイと 10、14、18、または 22 個の個別リニアフィードトレイ — を経て同数の計量バケツへ供給されます。各バケツはロードセル上にあり ±0.1 g で重量を読取ります。約 40–80 ms ごとにコントローラが部分和問題を解きます:目標重量を下回らず最も近いバケツ組合せはどれか。18 頭計量機では 1 計量あたり C(18, k) ≈ 262,000 通りの組合せ — PLC は 20 ms 以内に求解します。選択されたバケツが開き、単一排出漏斗へ排出し、空のバケツは次サイクルのため再充填されます。このためこれは combination weigher.
目標重量精度:多頭計量が手作業を上回る理由
手作業で 100 g のナッツを包装すると ±5–8 g のばらつきです。10 頭多頭計量機は 100 g 目標で ±0.5–1.0 g を保持;18 頭計量機は安定した流動性製品(冷凍エンドウ、コーヒー豆、キャンディ)で ±0.2–0.5 g を保持します。増頭で得られるものは二つ:選択肢となる組合せ増加(目標重量精度向上)と、供給が細ってもサイクルを止めない予備バケツです。200 g スナック袋 60 袋/分では、この精度がシフトあたり 1–2% の製品損出を削減 — 12–18 か月 ROI で容易に回収できます。
ロードセル、振動、サイクル時間
Two load-cell technologies dominate: strain-gauge セル(経済的、±0.1 g、多くの食品向け)と fiber-optic / electromagnetic force restoration (EMFR) セル(±0.05 g、医薬・高付加価値キャンディ向け)です。振動供給はヘッドごと調整可能 — ぎざぎざのナッツは滑らかなチョコチップと異なる振幅が必要です。供給トレイは FAT で実製品を用い設定し、初日から定格 BPM のサイクル時間を達成します。標準的な 14 頭計量機はスナックで 60–90 計量/分;18 頭は流動性製品で 90–120 を運転します。
| 仕様項目 | 10 ヘッドコンパクト | 14-head standard | 18-head high-speed | 20-head / 2-layer |
|---|---|---|---|---|
| Weighing heads | 10 | 14 | 18 | 20 (double layer) |
| Weighment range | 10–500 g | 10–1,500 g | 20–3,000 g | 50–5,000 g |
| Typical speed | 30–60 wpm | 60–90 wpm | 80–120 wpm | 100–150 wpm |
| Accuracy (target weight) | ±0.3–0.5 g | ±0.2–0.4 g | ±0.1–0.3 g | ±0.1–0.2 g |
| Load cell type | Strain gauge | Strain gauge | Strain gauge / EMFR option | EMFR option |
| Hopper type | Smooth / reject | Smooth / dimple | Dimple / angle for sticky | Special (frozen, sticky) |
| Feed system | Electromagnetic vibration | Electromagnetic, per-head | Electromagnetic + servo feeder option | Servo feed tray |
| Display | 7" touchscreen | 10" color HMI | 10–15" HMI, 100+ recipes | 15" HMI, Ethernet |
| Installed power | 0.5–0.8 kW | 0.8–1.2 kW | 1.2–1.8 kW | 1.8–2.5 kW |
| Air consumption | 0.1 m³/min @ 0.6 MPa | 0.2 m³/min | 0.3 m³/min | 0.4 m³/min |
| Material | 304 SS contact | 304 SS | 304 / 316L SS | 316L SS |
wpm = 毎分計量回数。CE & ISO 9001 製造;規制市場向け NTEP / OIML R61 認定可。各計量機はコンテナ積込み前に 48,000 m² 工場で実製品による 72 時間 FAT を実施します。
多頭式計量機が価値を発揮する場面
100 か国超で 18 年の多頭計量ライン実績 — ここでは頭数と精度が実際に利益をもたらします。
スナック・ナッツ
ポテトチップス、ピーナッツ、カシューナッツ、トレイルミックス 50–200 g 袋。14–18 頭を指定;油分の多いナッツに凹凸バケツ;100 g 目標で ±0.3 g の目標重量精度。
冷凍食品
冷凍エンドウ、フライドポテト、ベリー、エビ。冷凍品は −18 °C で付着します;ブリッジング防止に角度付きバケツ、エアナイフ振動、加熱排出シュートを指定します。
菓子・チョコレート
Gummy bears, jelly beans, chocolate lentils. EMFR load cells hold ±0.1 g on a 50 g target; polished buckets prevent sugar buildup.
ペットフード・動物用おやつ
ペットフード、ジャーキービッツ、ビスケットパック。100 g–1 kg 目標の 18 頭計量機;不定形ジャーキー形状に角度付きバケツ。
金物・小物部品
ネジ、釘、プラスチックアンカー、ブラケット。10–14 頭計量機で重量によるバラカウント;精度 ±0.2 g でカウンターなしに 20 本のネジを計数できます。
適切な多頭計量機頭数の選定
頭数増加はコスト増ですが、精度向上と高速サイクルをもたらします。これは各購入者とたどる判断プロセスです。
10–500 g 目標、30–60 wpm 向け。小型カップ、サンプルパック、共同組合小売。精度 ±0.5 g。パイロットライン・低 SKU 製品に適します。
60–90 wpm のスナック、ナッツ、キャンディの主力機。精度 ±0.2–0.4 g。食品多頭計量用途の 8 割をカバーします。
流動性製品 80–120 wpm、または損出が重要な 200 g–3 kg 袋向け。精度 ±0.1–0.3 g。 18-head weigher.
粘着性または壊れやすい製品(チョコレート、冷凍ベリー)100–150 wpm 向け。二段バケツで再充填が排出を妨げません。
小袋(砂糖、香辛料、コーヒー)4–10 列向け。一台の計量機が 4–10 列へ同時供給;頭数は列数で分割されます。
多頭計量機には必ず checkweigher downstreamを組合せてください。平均がドリフトした場合に目標重量レシピを補正し、損出のループを閉じます。
⚠ 多頭式計量機選定のよくある誤り
- 製品に対する頭数の過小選定。ポテトチップスに 10 頭計量機では組合せが限られ 2–3% 損出します。損出を問題にする前に 14 頭へ上げてください。
- 製品形状の無視。不定形、粘着性、壊れやすい製品には角度付きバケツ、凹凸仕上げ、低振動が必要 — 平滑バケツの 18 頭はドライマンゴーで詰まります。
- 供給システムの忘れ物。多頭計量機の速度は上方の振動フィーダーに依存します。ホッパー供給不足だと組合せ可能バケツが減り精度が崩れます。
- 排出高さの計画不足。計量機は包装機上方 1.5–2.5 m に設置されます。壊れやすい製品(チョコレート、ポテトチップス)はバッフル付き緩衝排出シュートが必要で、なければ砕けた破片を袋詰めします。
- 重量選別機の省略。下流の重量フィードバックがないとレシピが周囲温度と製品水分でドリフトします。重量選別機は損出削減で 6–12 か月に元が取れます。
- 価格のみでの購入。100 g 目標で ±1 g ドリフトする安価な歪みゲージ計量機は 60 wpm で毎分 10 g 損出 — 8 時間シフトで 576 kg の製品損出です。
充填–キャッピング–計量ラインにおける多頭計量機の位置
A multihead weigher は乾燥製品ラインの前段計量ステップです。SunAura ラインではカップ充填機、袋詰め機、またはジャー充填機上方に配置され、 liquid filler が塩水、油、またはスープを注ぐ前に各容器へ目標重量を排出し、 キャッピング機 が包装を密封します。
計量機排出漏斗は包装機入口(縦型製袋充填機、カップ充填機、またはジャー充填機)へ落下します。タイミングが重要:包装機が計量機を呼び、計量機が 1 計量分排出し、包装機が密封します。共通 PLC 経由で計量機サイクルを包装機割出しに従属させます。
インスタント麺カップ、漬物ジャー、具入りソース包装では、計量機が先に固形物を投入し、次に tracking liquid filler が塩水または油を補充します。計量機排出位置がずれている場合、インターロックが充填機の開放を防止します。
包装機下流の重量選別機が総重量を確認します。公差外包装は排出され、平均重量が計量機レシピへフィードバックされ目標重量が自動補正されます。 weigher integration guide.
計量機、充填機、キャッパーは単一 Siemens PLC を共有します。最も遅いステーションを定格速度の 85% で均衡させ、どの機械も飢餓状態にならないようにします。60 wpm 計量機 + 80 bpm 充填機ラインでは計量機がボトルネック — 90 wpm を達成するため 18 頭へ上げます。
多頭式計量機技術質問
多頭計量機と組合せ計量機の違いは?
同一機械です。「多頭計量機」はハードウェア(環状の計量ヘッド列)を、「組合せ計量機」は演算(どのバケツ組合せが目標重量に到るか解くコントローラ)を表します。提案書では両用語を同義で使います。
100 g 目標での多頭計量機精度は?
歪みゲージセル付き 14 頭計量機は ±0.2–0.4 g;EMFR セル付き 18 頭は ±0.1–0.2 g を保持します。実精度は製品流動性、バケツ仕上げ、供給トレイ調整に依存 — FAT で実製品により三者を調整します。
頭数はいくつ必要ですか?
小型カップ 30–60 wpm に 10 頭;多くのスナック/ナッツ/キャンディライン 60–90 wpm に 14 頭;高速 80–120 wpm または損出が重要な高付加価値製品に 18 頭;粘着性または壊れやすい製品に 20 頭二段。目標重量、目標 BPM、製品サンプルをお送りください。
Can a multihead weigher handle sticky or frozen product?
はい、適切なハードウェアで対応します:角度付きバケツ、凹凸または PTFE コーティング仕上げ、エアナイフ振動、加熱排出シュート。−18 °C の冷凍品はブリッジングしやすいため、攪拌トレイと緩やかな均一供給速度を指定します。
既存充填機または袋詰め機とどう統合しますか?
タイミングケーブルと共通 PLC ハンドシェイクを供給します。包装機が計量機を呼び、計量機が入口へ 1 計量分排出し、包装機が割出します。Siemens、Mitsubishi、Omron PLC ハンドシェイクに対応します。 weigher integration guide.
多頭計量機と手作業包装の回収期間は?
100 g 目標の手作業包装は ±5–8 g のばらつきでシフトあたり 4–6 人を要します。±0.3 g・90 wpm の 18 頭計量機は 4–6 人を置換し、損出を 2–3% 削減します。スナックまたはナッツラインでの標準回収期間は 8–14 か月です。
供給ホッパーと排出シュートは供給しますか?
はい。各計量機に上部供給ホッパー、分散トレイ、ヘッド別リニアフィードトレイ、排出シュートを含みます。壊れやすい製品には緩衝排出バッフル、冷凍品には加熱シュートとエアナイフを追加します。
24 時間以内に工場直販見積もりを取得
箱サイズ、日産量、電圧をお知らせください — エンジニアが 1 営業日以内にモデル推奨、価格、納期をご返信します。
多頭式計量機の仕組み:組合せ計量原理
A multihead weigher — 別名 combination weigher — は単頭秤では解けない課題を解決します:流動性、不定形、混合製品の高速高精度計量です。標準的な装置は 10、14、18、または 24 個の独立計量ヘッドを環状に配置します。各ヘッドは振動供給皿、専用ロードセルに懸架された計量バケツ、排出ゲートで構成されます。上方フィーダーからの製品は各バケツへ落下し、制御システムが各バケツをミリ秒内に独立計量し、次に内部アルゴリズムで可能な全部分集合を試算し、総質量が目標に最も近い組合せを選択します。それらのゲートが同時に開き、製品を下方漏斗へ落下させます。空のバケツは次組合せを演算しながら再充填され、このため weighing machine は単頭秤では到達できない精度で毎分 40–120 計量を運転できます。
計量バケツ下方のタイミングホッパーが計量サイクルと排出サイクルを分離します:選択組合せを下流の袋または金型が準備できるまで保持し、その後整然と排出します。上部の振動フィーダー皿が製品を均一に分散し、振幅と滞留時間を製品ごとに調整 — 壊れやすいスナックには緩やかに、高密度粒状物には強めに設定します。IP65 水洗い構造により食品・乳業顧客は運転間に装置をホース洗浄できます。
主要仕様と選定ガイド
適切な multihead weigher の選定は、頭数、目標重量、製品特性、下流速度の適合を意味します。頭数増加はアルゴリズムの選択組合せが増え精度・速度を向上させますが、コストと洗浄面積を増やします。下表は SUNAURA 標準レンジを網羅します。
| 仕様項目 | 標準範囲 | 備考 |
|---|---|---|
| Head configurations | 10 / 14 / 18 / 24 heads | 頭数増 = 同一速度で高精度 |
| Target weight range | 50 g – 5 kg | キャンディ/ハードウェア向け 10 g 対応小型ヘッド版 |
| 精度 | 目標値で ±0.1 – ±0.5 g | 製品かさ密度と小片サイズに依存 |
| Weighing speed | 40 – 120 weighments/min | 18-head configurations for highest speed |
| Product types | Snacks, nuts, candy, dried fruit, frozen food, granules, small hardware | Sticky or oily products require enhanced surface finish |
| Feeding method | Vibratory pans + timing hopper | Belt feeder option for fragile or large-piece product |
| Construction | SUS304 / SUS316 stainless, IP65 washdown | 食品級ガスケットと容易に取外せるバケツ |
| Electrical | 220 V / 50 Hz, ~1.5–3 kW, color HMI | CE-marked, ISO 9001 manufactured |
100 g 未満の目標重量には小型ヘッド(1.6 L 以下)バケツ;米、ペットフード、冷凍野菜の 1–5 kg 袋には大型バケツと 14–18 頭を使用してください。 18-head multihead weigher detail page for dimension drawings.
業界と用途
SUNAURA 組合せ計量機はスナック・菓子(ポテトチップス、ナッツ、グミ、チョコレート)、ドライフルーツ・乾燥野菜、冷凍食品(フライドポテト、餃子、ベリー)、ペットフード、穀物・米、粒状物(コーヒー、砂糖、塩)、小型ハードウェア(ネジ、プラ部品、締結具)で広く使用されています。強みは混合です:二台以上の計量機が一つの漏斗へ供給しレシピ袋を構成できます — 例えばナッツ、レーズン、チョコチップを別々に投入するトレイルミックスパック。 食品飲料包装ライン をご覧ください。標準的なスナック袋設置事例です。
他前段装置との統合
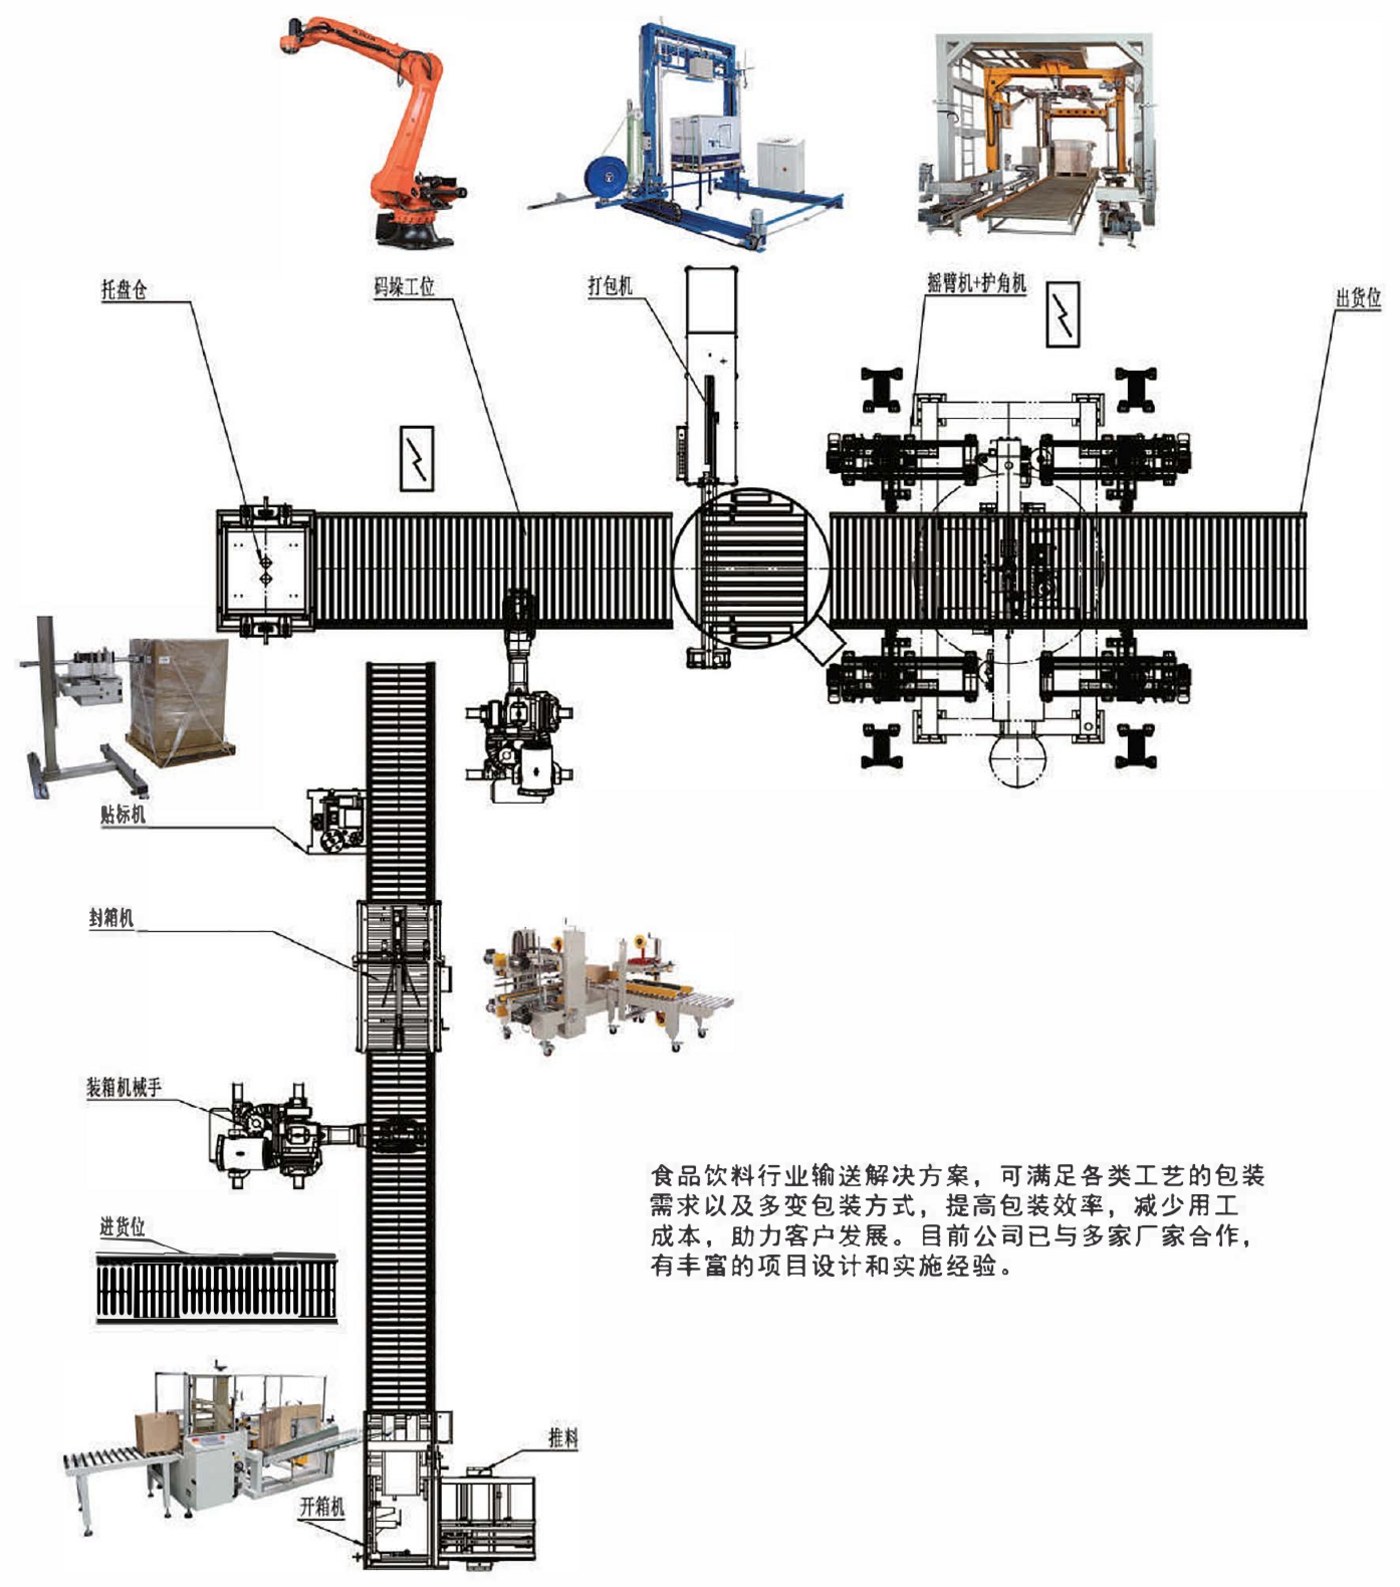
A weighing machine は包装タワー最上部に配置されます。上流ではローディングコンベアと回転またはリニアフィーダーが工場床から製品を搬送し、下流では計量機が縦型製袋充填機、製袋袋詰め機、熱成形充填機、または complete packaging lineの漏斗へ落下します。SUNAURA は適合コンベアと共通制御インターフェースを供給し、計量機、袋詰め機、下流シール機が一緒に起動・停止・排出できるようにします。剛性トレー・カップ製品には、計量機が thermoforming machine へ供給し、連続ウェブ上で包装を成形・充填・密封します。
計量ラインに SUNAURA を選ぶ理由
SUNAURA Machinery は青島 48,000 m² キャンパスで組合せ計量機を、ターンキー前段ラインを構成する充填機、キャッパー、シール機、コンベアと共に製造します。各装置は出荷前に顧客製品で FAT 試験を実施:ロードセルは NIST トレーサブルな検分銅で校正され、組合せアルゴリズムを生産速度で運転し、重量分布報告を装置と共に納入します。CE マーク・ISO 9001 認証取得 — 認証と特許 をご覧ください。グローバル据付ネットワークが現地試運転調整を支援し、 アフターサービス.
よくある質問
多頭計量機と単頭秤の精度比較は?
良好に調整された 14 または 18 頭装置は 100–500 g 目標で ±0.1–0.5 g を保持しますが、単頭ネット計量機は同速度で通常 ±1–3 g です。組合せアルゴリズムがバケツ間ばらつきを平均化するため、これらの秤は高速スナック・冷凍食品ラインの標準となっています。
頭数はいくつ必要ですか?
10 頭は低速・大きな製品(冷凍餃子、丸ごとキノコ)向け;14 頭は多くの 60–90 wpm スナックラインをカバー;18 頭は高速チップス・キャンディラインの標準;24 頭は速度と精密損出の双方を最適化する場合に使用します。頭数増はコスト増と洗浄時間増となるため、製品に合わせ選定してください。
粘着性・油性製品を計量できますか?
はい、ただし受注時に指定してください。SUS316 接液面、PTFE コーティングバケツ、やや大型ゲート、強めの振動調整がいずれも有効です。非常に粘着する製品(生肉、チーズキューブ)は多頭装置よりベルト計量機の方が適することが多いです。
ロードセルの校正頻度は?
各ロードセルを既知検分銅でシフトあたり最低 1 回確認し(30 秒の日常点検)、3–6 か月ごと、または衝突、こぼれ詰まり、装置周囲温度変化の後に多点再校正を実施してください。計量バケツ懸架部を清浄に保ってください — こぼれ堆積が緩慢ドリフトの最大原因です。
計量機はどの下流装置へ供給できますか?
標準排出漏斗は縦型製袋充填機、製袋袋詰め(ドイ)機、熱成形充填機、カップ充填機へ供給します。SUNAURA はこれら全てを統合します。 complete packaging lines for reference layouts.