シングルレーン vs ツインレーン vs マルチレーン包装機:1台を限界まで速くするより並列レーンを増やすべき場面
規模を拡大する工場が必ず突き当たる壁があります。これまで余裕をもって毎分80個を処理してきたラインに、今や毎分140個が求められます。技術会議は二つの陣営に分かれます。一方は「より高速な単機を買い、サーボを大きくしてフィルムを追い込む」と主張します。もう一方は「実績ある速度を維持し、上流で製品を分割して2レーンを並走させ、各レーンに半量だけ流す」と主張します。どちらの答えも正しくあり得るからこそ、議論は平行線のまま長引きます。決め手となるのは、カタログ上の型式がどれほど立派かではありません。目詰まりが起きたとき、フィルムロールが切れたとき、SKUを切り替えるとき、上流の充填機が一時的につまずいたときに、単一の高速レーンと複数の並列レーンがどう挙動を異にするか、という点にあります。
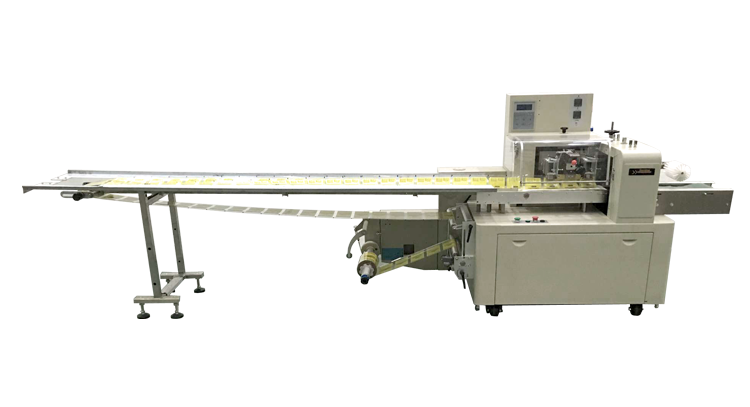
SunAura Machineryでは、双方のレイアウトを同じピロー/流れ包装プラットフォーム上で構成しています。まず押さえておきたいのは、「レーン」が製品の流れをどう分割するかを指す言葉であり、別カテゴリーの機械を指すわけではない、ということです。シングルレーン機は、すべての製品を単一の成形・シール・切断経路に通します。ツインレーン機は供給を並走する2本の同一経路に分割し、多くの場合、共通のフレームと制御システムを共有します。マルチレーン機は3本、4本、6本以上の細い経路を並走させ、スティック包装、小袋、小分け製品の出力の多くは、この流れ包装プラットフォーム上でこうして構成されています。「別物の機械を買う」のではなく「流れを分割する」という考え方に立てば、トレードオフはずっと整理しやすくなります。
単機には実際の速度上限がある理由
包装機をつまみ一つで上げられる数値のように扱いたくなりますが、各レーンはそのサイクル内で最も遅い物理現象に縛られます。横形流れ包装機であれば、クロスシールジョーが閉じ、密閉シールを作るのに必要な圧力を一定時間保持し、次の製品が到着する前に開いて製品を排出しなければなりません。縦形製袋充填機であれば、フィルムがチューブを成形し、ジョーがシールと切断を行い、計量された分量が袋の中へきれいに落ちなければなりません。供給をこのサイクルより速くしても、良品の袋は増えません。シール長不足、同期ずれ、製品の潰れ、不良品が増えるだけです。そのため、カタログで毎分120サイクルと評価された機械でも、シール品質と下流の重量選別機を踏まえると、実際の工場では毎分80から90サイクル程度で稼働するのが普通です。
モーターとは無関係のハンドリング上の限界もあります。繊細なビスケット、柔らかいベーカリー製品、壊れやすい調理済み食材は、サーボがどれほど優れていても、ある速度・移載点を超えると損傷なく加速・受け渡しできません。非常に速い単一レーンは、こうしたストレスをすべて一本の経路と一組のタイミング設定に集中させます。その許容領域の限界まで追い込むと、ライン全体が常にその限界上で稼働し、湿った日のやや粘着気味のフィルム、摩耗したベルト、供給の補充がやや遅い作業員といった変動に対する余裕がほとんど残りません。つまり速度は無料ではなく、単機の定格の最後の20%は、通常、引き出すのに最もコストがかかり、最も信頼性の低い部分なのです。
ツインレーン機が課題をどう分割するか
ツインレーン構成では、同じ目標処理量を2本の並走経路に分割し、各レーンは容量の余裕のある割合で稼働します。毎分140個を達成するのに、1本のレーンを140まで追い込む代わりに、2レーンを各70で運転します。シール、移載、製品ハンドリングがすでに実証済みの速度域に十分収まります。製品は上流でディバイダー、タイミングスクリュー、あるいは上流の計量機・充填機の二口供給によって分割され、2本のレーンはシール経路こそ独立していますが、フレーム、安全カバー、単一のHMIを共有するのが一般的です。各動作はより低速になるため、不良率を悪化させるどころか、シールの均一性は通常向上します。
購入者が最も過小評価する利点は冗長性です。単一の高速レーンでは、目詰まり、フィルム交換、故障が生じると生産が100%停止し、下流ライン全体が待機します。ツインレーン機では、一方のレーンを隔離・清除・再通紙している間に、もう一方を減速運転で継続できることが多いです。一度の故障で流れ全体を失うことはなく、予防保全も2レーンに分散して実施できます。止めることのできない小売ラインに供給する工場にとって、この部分的な稼働可能性は決定打となることが多く、それは仕様書上の数値ではなく構造自体の性質です。
マルチレーン機が想定されている用途
分量が小さく本数が多くなると、経済性は専用マルチレーン機へ傾きます。4レーンまたは6レーンの縦形製袋充填機は、4から6本の細いチューブとクロスシール軸を並走させ、各レーンの動作はかなり遅くても、スティック包装、小袋、ソース小分け、コーヒー顆粒、砂糖スティックなどの単回使用形態を毎分数百個の完成品で生産します。構成によってはレーンが共通のフィルムウェブを共有し、別々のウェブで走ることもあり、1回のクロスシールストロークと1回の切断が全レーンに同時に作用します。小分け製品を経済的に生産する標準的な方法であり、同じ本数を1レーンで達成しようとすると不可能なサイクル速度が必要になり、卵を一つの壊れやすいかごにすべて入れることになります。
トレードオフは柔軟性と段取り替えです。マルチレーン機は狭い形態と固定レーン数に最適化されているため、小袋の幅・長さ・容量を変えるには、成形チューブ、シールジョー、計量を全レーン同時に交換する必要があり、時間も工具も多く拘束されます。安定した少量の単回使用製品を長期キャンペーンで流す工場で最も力を発揮し、シフトごとに形が変わる幅広いカタログには向きません。同じスティック包装を数百万本作るならマルチレーンは無敵ですが、20種類の袋サイズを取り回すなら、段取り替えの負担になり得ます。
選定表:シングル・ツイン・マルチレーンの比較
| 項目 | シングルレーン | ツインレーン | マルチレーン |
|---|---|---|---|
| 標準的な処理量帯 | 低から中。実証済みの単一サイクル | 中から高。目標を2分割 | 非常に高い。小分け、多数の並走経路 |
| 相対的な設備投資 | 最低。フレーム1台・工具一式 | やや高い。分割器・2経路シール・共通フレーム | 機械単位では最高。数量でしか正当化されない |
| 段取り替えの難易度 | 最も容易。交換部品一式 | 中程度。2経路だが設定は共有 | 最も困難。全レーン同時に再工具化 |
| 保全負担 | 摩耗部品一式 | 部品はほぼ倍増だが、整備を分散可能 | 小型部品が多数。規律ある維持管理が必要 |
| 故障時の出力 | ゼロ。ライン全体停止 | 部分的。1レーン継続運転可 | 多くは部分的。1レーンを隔離可能 |
| 床面積効率 | 同一フレームで最小 | フレームは広いが、単機2台より小さい | 出力本数に対してコンパクト |
| 最適な製品 | 混在SKU、多様なサイズ、中程度の速度 | 冗長性が必要な高量産の安定製品 | スティック包装、小袋、単回小分け |
| 代表的な業界 | 一般食品、コーパック、金物 | ベーカリー、スナック、菓子(量産) | 医薬、コーヒー、調味料、サプリメント |
各構成が採算を合わせる場面
出力目標がすでに実証済みサイクルの余裕範囲内に収まっているなら、シングルレーンのままでよいでしょう。特に段取り替えが日常化している多SKU工場ではなおさらです。1レーンなら工具一式、タイミング設定一式、最小の床面積、最速の製品切り替えで済み、小人数チームでも最も扱いやすい機械です。数量が不確実で、後から第二の独立機を追加する選択肢を残しておきたい場合、最初から複雑な並列フレームに固執しない賢い既定選択でもあります。サーボ駆動の単一レーン機なら、並列レーンが本当に必要になる前の、予想以上に広い速度帯をカバーできます。
目標出力が単一レーンを信頼できるサイクルの約80から85%超まで押し上げる場合、あるいは完全停止のコストが高く冗長性に実質的な価値がある場合は、ツインレーン機へ移行します。各レーンが低速になるため総出力が上がる同時にシール品質と製品のやさしいハンドリングが通常向上し、故障時に1レーンを動かし続けられる点が隠れた利回りです。高量産だが時折切り替わる数製品を抱える工場に自然に適します。フルのマルチレーン機は専用的すぎ、単一レーンでは限界に張り付く、という状況です。
製品が小さく安定した高本数の小分けで、長期キャンペーンで作られる場合に限り、マルチレーン機を選びます。このとき完成した小袋・スティック1個あたりのコストは最も低くなり、その本数は他の方法では到達できません。判断は具体的な数量予測に基づくべきです。供給と稼働を維持できないマルチレーン機は、遊休させるには高価な資産になります。ツインレーン構成を守るのと同じ並列レーンの論理がここにも当てはまりますが、段取り替えと工具コストが柔軟プラットフォームではなくコミットメントにします。
追加レーンを買うべきでない場面
最も明確な逆助言は、供給しきれないレーンを増やさないことです。ツイン・マルチレーン機が定格出力を発揮するのは、上流の計量機、充填機、フィラー、厨房が分割された流れを実際に供給できる場合だけです。並列ラインを導入したものの、上流設備が更新されていなかったため飢えたラインは少なくありません。一つ上流でボトルネックになっている問題を解決するためにレーンを追加しないでください。同様に、幅広く急速に変わるSKUカタログにマルチレーン機を仕立てないでください。段取り替え時間がスループット優位を食いつぶし、実際に稼働する単純な単一レーンの方が、絶えず再工具化される複雑な機械より実績を残します。
中程度の出力域では2レーンが常に1レーンより優れる、という思い込みには抗いましょう。ストレス域に達していなければ、単一レーンは購入コストも保全も安く、段取りも速く、人員も扱いやすいです。工場が連続キャンペーンをほとんど行わないなら、ツインフレームの冗長性にはほとんど価値がありません。「念のため」の並列容量を買うのは保険料の高い保険で、数量も停止コストも実在するときだけ役に立ちます。また、レイアウトをまたいでカタログのサイクル数を比較する際は注意してください。200個のマルチレーン定格と100個のシングルレーン定格は別の製品を表しています。ピーク数ではなく、実際のSKUで計測した持続可能な良品出力を要求してください。
コスト・ROIと織り込むべきリスク
ツインレーン機はフレーム、安全カバー、HMIを共有するため、単純に1レーンの2倍の価格ではありません。それでも単機より明確に高価で、分割器と第二の摩耗部品一式が加わります。マルチレーン機は最大の資産項目で、工具・段取り替え在庫も最も多く抱えます。利回りは定格出力ではなく良品出力で計算し、単一の高速レーンでは得られない3つの要素を評価に加えるべきです。低速な個別サイクルによる不良率の低下、故障時の部分生産、各経路の摩耗軽減です。大まかな計画値として、並列構成を設計出力付近で稼働させる工場は、通常数年以内に人件費と不良削減でプレミアムを回収しますが、最終的に余剰設備になった機械は回収できません。
予算に織り込むリスクは、上流供給の改造、段取り替え用の追加工具一式、マルチレーンフレームの保全に必要なより高い技能水準です。1台の機械を扱える小人数チームには、細い6レーンのタイミングと位置合わせを維持するための研修が必要かもしれません。これらは管理可能なコストですが、実在します。無視すれば、技術的に正しい並列レイアウトが、それを稼働するリソースを持たなかった工場内で悪い評判を持つことになります。
よくある質問
2レーンは1台の高速機より信頼できますか?
生産稼働率の観点では、はい。単一レーンはあらゆる故障で完全停止しますが、ツイン・マルチレーン構成は他の経路を減速運転で継続できることが多いです。各レーンも低速・低発熱で動くため、シール不良と摩耗を減らす傾向があります。代償は、保全部品の増加と先行投資の高さです。
多SKUを扱うコーパッカーにマルチレーン機は適していますか?
主要機械としては通常適しません。マルチレーンフレームは狭く安定した形態を長期キャンペーンで走らせるのに最適化されており、小袋の幅や長さを変えるには全レーンを再工具化する必要があります。頻繁な段取り替えを行うコーパッカーには、柔軟なシングル・ツインレーン機が通常適しており、マルチレーン設備は見込み可能な高量産製品のために確保すべきです。
単一レーンではもう足りないとどう判断しますか?
実用的な兆候は、機械の信頼できる良品サイクルの約80から85%を超えて持続稼働し、シール不良や製品損傷が増加している状態です。定格速度の後半部分が品質問題を起こしており、下流設備にまだ余力があるなら、1レーンを追い込むより、流れを余裕のある2レーンに分割する方が通常優れています。
今ツインレーンフレームを買う代わりに、後から第二レーンを追加できますか?
はい。数量が不確実な段階では合理的な段階的アプローチです。ただし、床スペースと上流容量が第二の機械を許すことが前提です。専用設計のツインレーンフレームはよりコンパクトで制御を共有しますが、独立した第二機は柔軟性を保ち、需要が確定するまで投資を先送りできます。
結論:レーン数は実際の流れに合わせる
短く言えば、中程度で混在する出力には柔軟性・コスト・段取りの面で単一レーンが有利です。1経路を限界まで追い込まずに高量産を得たい、故障時の部分出力を重視するならツインレーン機。小さく安定した非常に高本数の小分けにはマルチレーン機が専用の答えです。どちら方向の誤りも、上流設備が実際に供給できる持続可能な良品の流れではなく、ピークカタログ速度で購入してしまうことにあります。これらの袋をどうまとめるかを決める必要があるなら、シュリンク包装におけるL型シーラーとサイドシーラーの選択、そして完成パレットをスチールバンドとポリエステルバンドのどちらで保持するかが、下流側の自然な次の判断になります。
目標出力、SKUリスト、ラインに供給する設備の容量をSunAura Machineryのお問い合わせページでお知らせください。エンジニアが実際の流れに対してシングル・ツイン・マルチレーンの選択肢をモデル化し、並列構成が本当に採算を合わせる場面と、単機の方が賢い買い物となる場所を確認いたします。
