L型シーラー vs サイドシーラー vs 自動インラインシュリンク包装機:地域のコーパッカーが混合小売バンドルに間欠式L型シーラーを選んだ理由
コーパッカーがスーパー棚向けの箱をまとめるとき、シュリンク包装の工程は外から見ると単純に見えます。製品を入れ、フィルムが周囲を閉じ、トンネルがフィルムを収縮させ、きれいな小売バンドルが出てくる。機械の選定は、このフィルムが実際にどう閉じられるかの中に隠れています。この事例の工場は、自動L型シーラーと連続式サイドシーラーの間で迷っており、より高速な機械の販売資料がL型シーラーを慎重で旧式な選択肢のように見せていました。仕様を決定したのは、トップスピードではありませんでした。受注簿の中身、毎週入れ替わる短尺・中尺の箱カタログ、そして制約段階がシーラーではなく下流のトンネルにあったという事実です。この話を繰り返す価値があるのは、多くの購入者がまさに同じ選択に直面し、大きな数値で買いたくなる誘惑にさらされるからです。
SunAura Machineryは、このラインに自動L型シーラーとシュリンクトンネルを供給・据付しました。得られる教訓は、これが妥協ではなかったということです。混合バンドル作業にとって正しいシール経路だったのです。なぜそう言えるかを理解するには、2台の機械がどうシールするか、製品長の制約がどこにあるか、連続式サイドシーラーが本来何のための機械かを見る必要があります。抽象的にどちらが優れているわけではなく、異なる流れプロファイルに対する答えであり、選定は予算の見栄ではなく明快な工学判断です。
2つのシール経路の実際の違い
L型シーラーの名前は、1サイクルで側面と後端を閉じるL字形状のシールバーに由来します。製品は折りたたんだフィルムウェブに供給され、バーが周囲に下り、一動作で側面シールとエンドシールを作り、パックを切り離してからトンネルへ送ります。バーには物理的な固定長があるため、製品はそのシール範囲に収まらなければならず、カタログ内の最長品を包める大きさにバーを閉じられる必要があります。動作は間欠式で、製品が割り出し送りされ、バーがシールし、サイクルを繰り返します。これは箱、マルチパック、各種バンドルに対する古典的なシール・シュリンク工程で、より広いシュリンク包装の工程群の中に位置します。そのため製品ラインアップ内のL型シールのシュリンク包装機と専用シュリンク包装機は、通常もっとも汎用性の高い万能選手となります。
サイドシーラーは逆の方式で働きます。製品が移動する間にフィルムに沿って連続的な縦シールを作り、次に製品間で別のクロスシール動作を行って両端を閉じます。主な制約となる固定Lバー長は存在せず、側面シールが連続走行するため、長尺品や長さの変わる製品を得意とします。トレードオフは製品間ピッチが重要になることです。クロスシールは品と品の隙間に正確に着地しなければならず、供給部はピッチを精密に制御する必要があります。連続動作式のサイドシーラーは製品間で停止・始動しないため非常に高い処理量を達成できますが、規律正しく管理された供給と、それに追従できるラインを要求します。
速度の数値が実際に意味するもの
ここでカタログが最も悪影響を及ぼします。市場上位の連続式サイドシーラーは毎分100個以上を処理でき、メーカーはサーボ動作制御により、非サーボ機比で最大約20%のフィルムを節約できると記載しています。従来摩耗していたシール線、空圧部品、クラッチも不要になります。これらは高量産の連続ラインでは実質的な利点です。ただし数値が成立するのは、ラインの残り部分がそれを吸収できる場合に限ります。この事例ではシュリンクトンネルと下流の梱包の持続容量が低かったため、毎分100個で回るシーラーを入れても、受け入れられないトンネルに製品が積み上がるだけで、ボトルネックを移動させるだけで解消にはなりません。カタログレートには、ライン全体が想定SKU構成で良品シールとシュリンク品質を維持できなければ、ほとんど価値がありません。
自動L型シーラーはより控えめな間欠サイクルで動き、フレームと製品にもよりますが毎分15から35パック程度の概略域です。手動・半自動版は作業者がペースを決めるため、さらに遅くなります。野心的でないように聞こえますが、実際の要求と照合すると違います。このラインは混合バンドルラインで、この帯域を十分下回って稼働し、SKU切り替えで頻繁に停止していました。L型シーラーを限界で回す必要はなく、定格の半分で余裕をもって動く機械は、使い切れない余分な速度を持つ高速機よりはるかに信頼できる資産です。規律としては、トンネルを含む提案構成全体を比較し、ピーク数値を別モデルから持ち込まないことです。
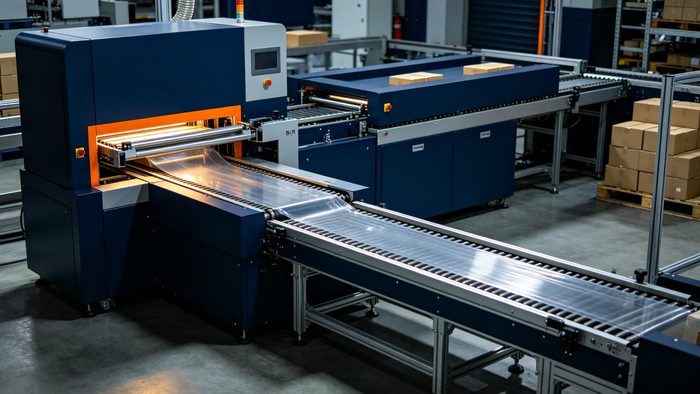
選定表:L型シーラー vs サイドシーラー vs インライン包装機
| 項目 | L型シーラー | 連続式サイドシーラー | 自動インライン包装機 |
|---|---|---|---|
| シール動作 | 間欠式。1回のLバーサイクル | 連続側面シール+クロスシール | シール経路上の自動供給 |
| 製品長 | 固定バー範囲に収まる必要あり | 長尺・可変長に対応 | 選択したシール経路で決定 |
| 標準的な速度帯 | 低から中。作業者またはフレームで制限 | 高。最上位は毎分100パック超 | 中から高。シーラーに依存 |
| 相対的な設備投資 | 低め。単純で実証済みの機構 | 高め。サーボ駆動とトラッキング | さらに高い。供給の全自動化 |
| 段取り替えの難易度 | 機械調整とフィルム調整 | 連携したトラッキング・タイミング設定 | 検証すべき設定が多い |
| 製品間ピッチ | 重要だが許容範囲は広い | 極めて重要。クロスシールが隙間を命中 | 供給部で制御 |
| 保全負担 | シール線とヒーター。熟知しやすい | サーボ構成は摩耗部品が少ない | センサーと供給部品が追加 |
| 最適な用途 | 混合箱、マルチパック、多様なSKU | 長尺品、連続した高い流れ | ラインへの無人統合 |
なぜコーパッカーはL型シーラーを選んだのか
決め手は、L型シーラーが得意とし、サイドシーラーには代償を払っても得られなかった3つの要素でした。第一に、最長の箱を含む全SKU範囲がL型シーラーの中に余裕をもって収まり、購入者をサイドシーラーへ駆り立てる固定長の制約自体が存在しませんでした。第二に、工場は製品を頻繁に切り替えており、単純な機械・フィルム調整で済む間欠式L型シーラーは、トラッキング、ピッチ、クロスシールタイミングをすべて再協調させるサイドシーラーより、再設定が速く誤りにくいです。第三に、ボトルネックは実証済みでトンネル側にあり、トンネルが消費できないシーラー速度に費用を払っても、受け入れ可能な追加出力は生まれませんでした。すべての計測点でL型シーラーは実際の流れに適合し、サイドシーラーは工場の残り部分が稼働できるように作られていない仮想的な高速ラインに適合していました。
実際の運用面からの実務的な理由もあります。L型シーラーは寛容で熟知された技術で、一般的な包装チームが既存のスキルで操作・調整・保全でき、摩耗部品も馴染み深く安価です。新しいサーボ式サイドシーラーは印象的で、連続キャンペーンでの保全を実質的に減らしますが、長期・安定・高量産製品を管理された供給で流す工場に報いる機械です。多数の小売バンドルを切り替えられることが競争力のコーパッカーにとって、L型シーラーの柔軟性は特長であり、工学的に排すべき制約ではありません。
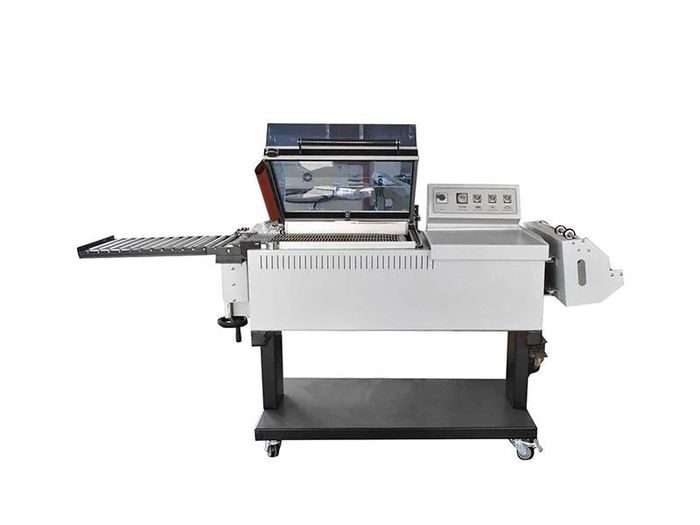
サイドシーラーが選ばれたはずの場面
正直な逆説として、同じ結論は条件が変われば反転します。製品が長い、あるいは長さが変動し、固定Lバーでは余裕をもって包めない場合、サイドシーラーが正しい選択です。連続縦シールがバー長の制約を完全に取り除くからです。供給がピッチを制御でき、トンネルが同等の容量を持ち、頻繁な段取り替えなしで長期キャンペーンを流す真の連続高量産ラインでも、サイドシーラーが有利です。その環境ではサーボ式サイドシーラーの速度、フィルム節約、摩耗部品削減が報い、L型シーラーがボトルネックになります。この機械が本質的に遅いわけではなく、このコーパッカーが持たなかった流れプロファイル向けに専門化されているだけです。
電動供給と無人運転をいずれかのシール経路に追加する自動インライン包装機が正当化されるのは、シュリンク工程を、作業者を配置しない同期ラインの中に組み込む必要がある場合であり、独立したバンドルセルとしてではありません。それはシールの判断であると同時に統合の判断でもあり、シール経路の選択に従うべきで、それを置き換えるものではありません。製品にすでに合わない経路のシーラーの周囲にフルインライン自動化を仕立てても、間違いを自動化するだけです。
高速機を買うべきでない場面
最も明確な警告は、速度テストではなく流れテストに失敗する構成を見送ることです。確定前に、最短・標準・最長の製品を3つのイベントに通してください。供給間隔、クロスシールの完了、トンネルへの円滑な排出。良品出力と停止後の復帰時間を記録します。サイドシーラーがカタログ速度を上げるだけで、トンネルか下流梱包が依然として制約なら、能力問題は解決しておらず、追加投資は無駄です。同様に、チームがピッチとトラッキングを確実に再設定できないのに、シフトごとに変わるカタログ向けにサイドシーラーを買わないでください。段取り替えがスループット優位を食いつぶします。また、固定Lバーの範囲を超えて長い製品にL型シーラーを指定するのも避けてください。機械が扱えない一品のために恒常的な妥協を強いることになります。
コスト・ROIと見込むべき調達リスク
2経路の資産格差は実在しますが、構成全体を価格に入れると当初見たほど広くありません。トンネル付きL型シーラーは比較的単純で実証済みの構成です。サーボ式サイドシーラーは動作制御、トラッキング、より高度な供給部を追加し、全自動インライン包装機はさらに電動コンベア、センサー、安全カバーを上乗せします。利回りは定格ピークではなく持続的な良品出力で計算し、サイドシーラーの評価は、長期キャンペーンでフィルム節約と摩耗部品削減を実際に活かせる場合に限って加えるべきです。計画値として、同等のトンネルで設計処理量を回るサイドシーラーはプレミアムを正当化できますが、遅いトンネルに供給する高速シーラーはできません。差額を回収するはずの追加パックがラインから出ていかないからです。
予算に一行入れるべき調達リスクが2つあります。第一はトンネル容量で、もっとも一般的な隠れた不整合であり、シーラーと一緒に仕様指定・テストすべきで、前提にしてはいけません。第二は作業者の技能です。サイドシーラーのピッチ・トラッキング設定、インライン包装機の統合には、基本的なL型シーラーより自信を持ったチームが必要で、納入前に研修とサプライヤー支援を取り決めてください。流れが本当にそれを必要とするなら、どちらも高速機を避ける理由にはなりません。ただし無視すれば、技術的に正しいシーラーが余剰稼働に終わり、仕様ではなく技術のせいにされる結果になります。
よくある質問
サイドシーラーは常にL型シーラーより速いですか?
市場上位では連続式サイドシーラーのピークレートはずっと高くなりますが、実際の出力はライン全体、特にトンネルで決まります。トンネルか下流梱包が遅ければシーラーの余分な速度は使えず、範囲内で余裕をもって回るL型シーラーの方が信頼性も経済性も高い選択です。
サイドシーラーで製品間ピッチがなぜそれほど重要ですか?
側面シールが連続走行するため、別のクロスシールが製品間の隙間に正確に着地しなければならないからです。供給が一定ピッチを保持できないと、クロスシールが製品をかじって不良パックを作ります。L型シーラーは、単一のバーが一品ごとの割り出しサイクルでシールするため、寛容です。
L型シーラーで長尺や不定形の製品を扱えますか?
各品が固定のシールバーに収まる限りです。だからL型バーは定形の箱やマルチパックに向きます。真の長尺・可変長製品、あるいは無秩序なランダム間隔には、固定バー長に依存しない連続側面シールの方が適します。
サーボ式サイドシーラーは本当にフィルムを節約しますか?
連続高量産の稼働では、メーカーによるとサーボ動作制御で最大約20%のフィルム節約が報告され、従来の摩耗部品も減ります。この節約は適したラインでは実在しますが、トンネルが制約となる中程度・混合SKUの作業では、機械を正当化する理由になりません。
結論:流れが報いるシール経路を選ぶ
製品が範囲に収まりSKU構成が頻繁に変わりトンネルが実際のペースを決めるなら、L型シーラーは合理的で柔軟な選択です。長尺・可変製品と連続高量産で管理された流れにはサイドシーラーが有利です。フルインライン自動化は、同期ライン内のステーションを無人運転しなければなるときに限り、どちらの経路にも組み込めます。繰り返される誤りは、大きなピーク数値を買い、ボトルネックが下流一段階へ移動しただけだと気づくことです。一経路を追い込むのではなく仕事を分割する同じ論理は、シングルレーンとツインレーンの包装機選択にも現れます。バンドルができた後、完成パレットを保持する問題はスチールバンドとポリエステルバンドの選択へとつながります。
シュリンクラインを仕様検討中で、シール経路、トンネル容量、供給配置を実際の製品範囲で確認したい場合は、SKU寸法と目標処理量をSunAura Machineryのお問い合わせページからお送りください。エンジニアが流れテストを一緒に行い、選んだ機械がカタログだけでなく現場でその速度を稼げるようにします。
参考資料
- Kallfass、連続動作式サイドシーラー仕様:処理量、サーボによるフィルム節約、摩耗部品構成。
- Plexpack(Damark)、L型シーラーの種類と動作:手動、半自動、自動構成。
- SelectPack、L型シーラーとサイドシーラーの選定:シール経路、製品範囲、流れテスト手法。
