自動ケース製函機が 1 サイクルで行うこと
自動ケース製函機は、平らに折り畳まれた段ボールブランクを積み重ねた山から取り出し、四角い筒状に開き、底フラップを折り畳んで底を封じ、ケースを充填工程へ送り出せる状態にします。エンドオブラインの先頭に位置し、充填機やローダーの前、天面ケースシーラーの前、結束やパレタイズの上流に置かれます。手動または半自動ステーションは 1 個ずつ手でケースを成形しますが、自動式は同じ動作を決まったリズムですべてのブランクに繰り返し、能力はオペレーターの技量ではなく、供給、成形シーケンス、摩耗部品の状態によって決まります。
この解説では 1 枚のブランクを機械に沿って追い、その背後にあるアッセンブリ、動作、数値を名称とともに説明します。対象とするのは SunAura シリーズで販売している標準フレームです。能力 8–25 ケース/分、ブランク寸法はフレームによりおよそ 200×150×100 mm から 600×400×400 mm、マガジン容量 50–100 枚、吸盤はヘッドあたり 4–8 個、圧縮エア 0.6 MPa、ガイド付き空圧またはサーボフレームで底の直角度をおよそ ±2 mm に保持します。数値はケース寸法、原紙グレード、構成により変動し、自社ブランクでの FAT で確認した値が最も信頼できます。
サイクルを理解することには三つの理由があります。見積もり段階で正しい質問ができること、保守担当者が詰まりや開筒不良の発生源を特定できること、製函機の速度とエア必要量がライン全体にどう収まるかが分かることです。機械は単一のブラックボックスではなく、各ステーションに固有のタイミング、摩耗部品、故障モードがあり、多くの問題は制御部ではなくそのいずれかのステーションにたどり着きます。
主要なアッセンブリ
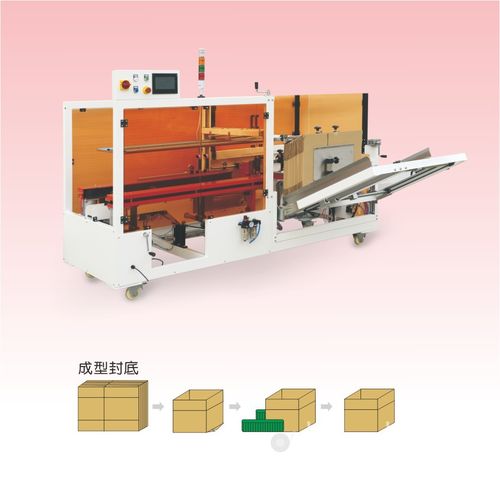
標準インライン製函機は 7 つの作業セクションに分かれます。ブランクマガジンは平らなブランクの山を保持し、一番上のブランクを取出し位置まで持ち上げます。真空取出しヘッドは吸盤を備え、山から 1 枚のブランクを引き離します。成形フレームはプランジャーまたは開筒部とも呼ばれ、ブランクを引き寄せて四角い筒へ導きます。フラップ折り機構はまず内フラップを、次に外フラップを閉じます。封止ステーションは底にテープまたはホットメルト接着剤を塗布します。排出コンベヤは封じたケースを次ステーションへ押し出します。制御盤、センサー、ガードが各セクションを結び、ブランク供給不良やガード開放時にサイクルを停止します。
封止方法が異なってもフレームの基本レイアウトは共通です。テープ式製函機と接着剤式製函機は同じマガジン、取出し、成形シーケンスを使い、違いは折り畳み部の後ろのステーションにあります。一方はロール、ローラー、カッターを持つテープヘッド、もう一方はメルター、ホース、ノズルです。重型・大型ケース向けフレームは大型カップ、丈夫な折り畳みアーム、広いガイド間隔を使いますが、サイクル順序は変わりません。
ステップ 1:ブランク供給とマガジンリフト
オペレーターは平らな RSC または打ち抜きブランクの山を、フレーム側面または後方の角度付きホッパーからマガジンへ投入します。リフト機構が山を上昇させ、一番上のブランクを取出し位置に着けます。ブランクが取り除かれるとリフトが追従し、次のブランクを範囲内に保ちます。標準フレームのマガジン容量は 50–100 枚で、長いロット向けに大型ホッパーも選べます。補給は短い停止を伴うため、高量産ラインではホッパー容量が計画判断になります。小さいマガジンは補給中断が増え、大きいマガジンは床面積と投入する山の重量が増えます。
ブランクの状態が下流のすべてを決めます。反り、カール、湿った原紙はホッパー内で平らに着かず、山の中でずれたブランクは 2 枚取りされるか、取りこぼされます。ブランクは平らで乾燥した状態で保管し、供給面に紙粉やライナー破片を残さないでください。マガジンガイドは段取り替え時にブランク幅へ設定します。締めすぎると山を圧し潰し、緩すぎると取出し前にブランクが傾きます。
ステップ 2:真空取出し
サイクルがブランクを必要とすると、取出しヘッドがマガジンへ移動し、4–8 個の吸盤が一番上のブランク面に押し当てられます。真空がカップをライナーへ吸着させ、ヘッドがブランクを山から引き離します。カップの個数と大きさはブランク面積に比例します。小さなカートンは少数のカップ、大型両面ブランクには、ライナーを裂かずに剛性原紙を保持できる、より多く大きなカップが必要です。
真空源はフレーム上または横に搭載された小型真空ポンプまたは再生式ブロワで、動作中の吸着を保持する真空リザーバーとチェックバルブを備えます。開筒不良のとき最初に点検するのはカップの状態です。多孔質化や亀裂のあるカップは真空を失い、硬化したカップはライナーに密着せず、摩耗したカップはブランクが途中まで持ち上がって落ちる症状になります。吸盤は指定摩耗部品で、原紙粉塵とシフトパターンに応じて通常 6–12 か月間隔で交換します。
2 枚取りされるブランクや、山を離れる際に傾くブランクは、成形部ではなくマガジンガイド、山の状態、カップ配置を疑います。取出し部のセンサーはヘッド前進前にブランクの有無を確認し、検出されなければ、空のフレームで動作を引き回さずサイクルを待機させます。
ステップ 3:開筒と直角度出し
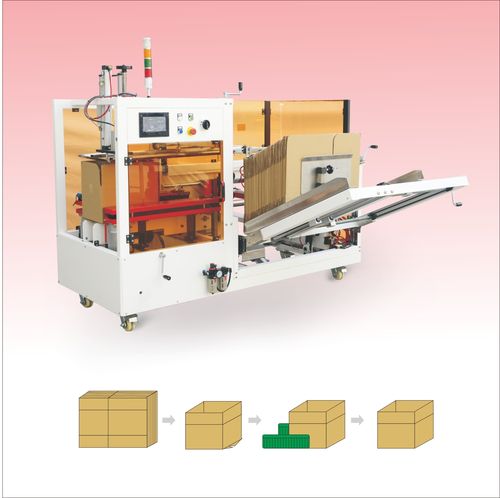
ブランクが引き離されると、成形部が平らなシートから矩形筒へ開きます。アーム、プランジャープレート、または真空補助ガイドがブランク側面を受けて引き離し、スコア線に沿った折り目が折れます。ブランクの事前スコア折り目が作業を担い、フレームは側面を直角に保持して、角が斜めの筒へ潰れないようにします。サーボガイド式フレームでは開筒動作が位置制御され、空圧フレームではシリンダーストロークと調整ストッパーで設定されます。
直角度は購入者が確認すべき品質数値です。製函機を出たケースが直角でないと、下流の天面シーラーで詰まり、パレット上で斜めに着き、きれいに充填できません。標準フレームは整合ブランクで底をおよそ ±2 mm に保持します。大型または剛性の高い両面ブランクには、重型フレーム向けの広いカップとアーム構成が必要です。成形アームのたわみやガイドレール摩耗が進むと、他の故障が現れる前に直角度が先に狂うため、アライメント点検は予防保全スケジュールに組み入れてください。
ステップ 4:フラップ折り畳み
ケースが直角になると、折り機構が決まった順序で底フラップを閉じます。短い側面のフラップである二本の内フラップが先に内側へ折れ、中心継ぎ目で合う長い外フラップが次に折れます。折り順は重要です。内フラップより先に外フラップを閉じると継ぎ目に原紙が挟まり、曲がった底になります。折り畳みアームは空圧式で、コンベヤピッチに合わせたカムまたはタイマーバルブ駆動、ライナーを傷つけない柔らかい接触パッドを備えます。
フラップ折り不良は、ケースが片側へ傾く、排出時にフラップが開いたまま立つ、継ぎ目に見える隙間のある封止底といった症状で現れます。よくある原因は折り畳みアーム軸受の摩耗、バルブタイミングのずれ、別ブランク用に設定されたガイドです。折り畳みアーム軸受も指定摩耗部品で、通常 12–24 か月間隔で点検し、新しいフォーマットを流すたびに折りタイミングを確認します。
ステップ 5:底封じ
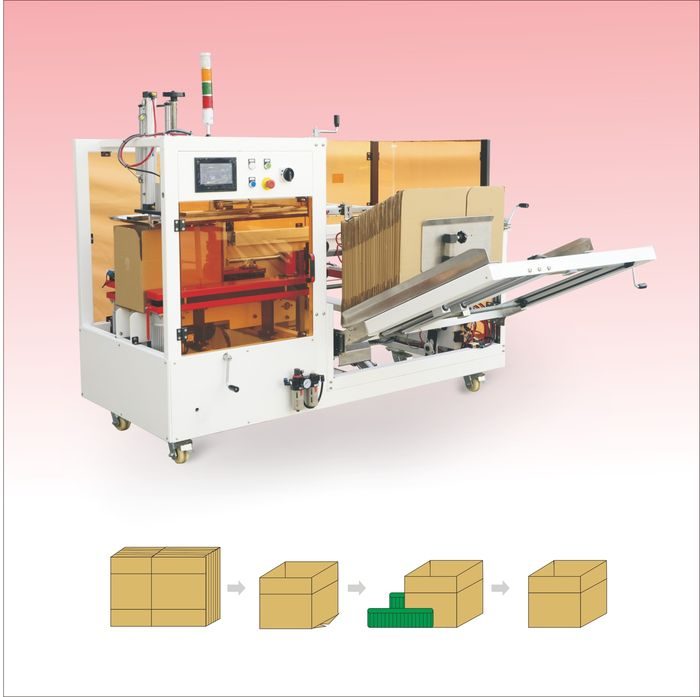
折り畳まれたケースは封止ステーションへ到達し、そこは購入時にテープ式またはホットメルト接着剤式へ構成されます。テープ式機では、テープヘッドが中心継ぎ目を渡る 48–72 mm の梱包テープを送り出し、圧着ローラーが両フラップへテープをなじませ、ケース通過時にカッターが帯を切断します。テープヘッドは機械的に単純で、ロール保持具、ブレーキ、ガイド、ローラー、カッターで構成され、幅はケースと原紙に合わせます。接着剤式機では、加熱メルターが接着剤を 150–180 °C に保持し、ホースが 1 本または 2 本のノズルへ送り、ビードをフラップ内側面に塗布します。接着剤が原紙に濡れて固化するまで、ケースは短い保持時間圧縮状態に置かれます。
封止ステーションは二つの構成が運用面で分岐する場所です。テープは立ち上げ時間がなく、ロールを装填すれば最初のケースを流せます。接着剤はメルターの立ち上げを要し、タンク容量により通常 10–25 分かかり、停止時には接着剤が配管内で固まらないようノズルとホースのパージまたは清掃が必要です。接着剤使用量はビードパターンとフラップ重なりにより約 8–20 g/ケース、テープ使用量は帯の長さと幅に連動します。二つの選択はロック式・テープ・ホットメルト比較で詳しく扱い、この解説ではステーションをサイクルの 1 工程として扱います。
ステップ 6:排出と次サイクル
封止後、排出コンベヤが封じたケースをラインの次ステーションへ前進させます。排出高さとピッチは隣接コンベヤまたは充填機に整合している必要があり、不整合はケースを引っ掛ける渡り板、段差、ピッチ変化を生みます。次のブランクを取出す前に、センサーがケースが封止ゾーンを離れたことを確認し、フレーム内にケースが 2 枚重ならないようにします。空のサイクルが繰り返されます。マガジンリフト、取出し、開筒、折り畳み、封止、排出です。
インライン機ではサイクルが部分的に連続しています。1 台のケースが折り畳みと封止をしている間に、次のブランクが取出されています。各ステーションは共有コンベヤピッチ上でオーバーラップし、そのため定格能力は最速のステーションではなく最も遅いステーションで決まります。取出しと折り畳みが速くても、接着剤保持時間が長引いたりテープカッターがためらったりすれば、それが機械全体の上限を設定します。
購入引き合いに含めるべき仕様数値
| パラメータ | シリーズ標準範囲 | なぜ重要か |
|---|---|---|
| 能力 | 8–25 ケース/分、ケースサイズ依存 | 大型・両面ブランクは低速。持続速度で選定する |
| ブランク寸法 | フレームあたり約 200×150×100 mm ~ 600×400×400 mm | 各フレームがカバーする広がりは通常ブランク長さで 2:1 未満 |
| マガジン容量 | 50–100 枚。大型ホッパーはオプション | 長いロットでの補給中断回数を決める |
| 吸盤 | ヘッドあたり 4–8 個、ブランク面積に合わせた大きさ | 摩耗カップは開筒不良の最も一般的な原因 |
| 圧縮エア | 0.6 MPa、自由空気量約 0.3–0.4 m³/分 | 乾燥エアが必要。水分はバルブ固着とシリンダー摩耗を招く |
| 電力 | 2–6 kW、380 V 三相。接着剤式は消費電力が大きい | 接着剤構成ではメルターヒーターが負荷を追加 |
| テープ幅 | 48–72 mm、標準 50 mm | 重量物や粗い原紙には幅広テープ |
| 接着剤温度 | 150–180 °C、ホットメルトのみ | シフト開始時の立ち上げ。ノズルとホースの手入れが必要 |
| 直角度 | 整合ブランクで約 ±2 mm | 直角不良ケースは下流シーラーで詰まる |
| 騒音 | 標準フレームで 1 m 地点 75 dB(A) 未満 | 騒音の大半は真空ポンプまたはブロワから |
| 床面積 | 約 2.4×1.3 m に加え、両側に 1.2 m のサービススペース | サービスクリアランスはオペレーターではなく保守担当者のための空間 |
駆動システム:真空、空圧、センサー、制御
標準製函機の動作の大半は空圧です。折り畳みアーム、押し板、ガイド調整は、工場エア供給 0.6 MPa のシリンダーと方向バルブで動きます。真空は独立回路で、専用ポンプまたはブロワ、リザーバー、カップを持ちます。直角度やレシピ呼び出しに位置制御が必要な箇所では、開筒または押し出しステーションのシリンダーをサーボ駆動へ置き換えます。サーボフレームは再現性のある位置決めとレシピ記憶を提供し、空圧フレームは購入価格を抑え部品リストを単純に保ちます。
センサーは判断ポイントに配置されます。取出し部のブランク有無、成形フレームでのケース開筒、封止前のフラップ折り畳み、次取出し前のケース排出です。近接センサーまたは光電センサーが各状態を確認し、PLC がコンベヤピッチに合わせて各ステーションをシーケンス制御します。ブランク欠落、開筒不良、フラップ不良、ガード開放といった故障状態はサイクルを停止させ、HMI にコードを表示します。制御盤はフォーマットレシピを保存します。ブランク寸法、ガイド位置、折りタイミング、封止設定を記憶しているため、段取り替えは手作業で再構築せずセットアップを呼び出せます。
コンポーネントブランドは稼働時間に関わります。バルブ、ドライブ、PLC、センサーは購入部品であり、現地入手性が故障時の待ち時間を 2 日にするか 2 か月にするかを決めます。提案書に部品リストを求め、発注前にそれらブランドの地域流通を確認してください。これは仕様詳細ではなくサプライヤー評価の一部です。
サイクルタイム、定格速度、ラインが実際に保持する速度
25 ケース/分定格のフレームは 2.4 秒サイクル、10 ケース/分のフレームは 6 秒サイクルです。定格値は範囲内の最も好条件なブランクで、定常状態、補給と段取り替えなしで測定されます。8 時間シフト全体では、供給中断、短停止、オペレーター補給を含めて定格速度の 70–80% で計画してください。機械を範囲中央で選定すれば機械的余裕が残り、ピーク速度でシフトを通して稼働させるとカップ、軸受、バルブの摩耗が速まり、遅いバッチへの余裕もなくなります。
実能力は製函機単体よりラインバランスで決まります。下流の充填機が 12 ケース/分で、製函機を 25 に選定するとステーション間にケースが滞留して後方へ詰まります。充填機が製函機より速ければ充填機が待機します。ライン全体の各ステーションの持続速度を合わせ、製函機の上下流信号(ケース有、消耗品切れ、故障)を使って、停止したステーションへ製品を積み上げずきれいに停止できるようにしてください。
ユーティリティ計画:エア、電力、レイアウト
現場計画の失敗は床面積よりユーティリティで起きやすいものです。リングメイン上の他の機械も同時にエアを引くシフト開始時点で、自由圧縮エア量を確認してください。エア供給がぎりぎりの場合は明確な警報ではなく、折り畳み動作の遅さや真空の弱さとして現れます。エアは乾燥している必要があり、供給中の水分はスプールバルブ固着、シリンダー腐食、シール寿命低下を招きます。機械入口の FRL(フィルタ・レギュレータ・ルブリケータ)ユニットは標準装備で、ドレンまたは受け皿位置は洗浄要件に照らして確認します。
標準テープフレームの電力はおよそ 2–4 kW、接着剤式フレームはメルター加熱負荷を加え、アース付き専用回路の 380 V 三相 50 または 60 Hz 電源で通常 3–6 kW を消費します。フレーム上方の天井高さはノズルリフトと最も高いブランク分の空間が必要です。保守担当者側の約 1.2 m のサービスアクセスは常に確保してください。壁に接して設置されたフレームは、15 分の調整を 2 時間の分解作業に変えます。
同じベースフレームで構成される機種
| 構成 | 標準能力 | ブランク適合 | プロファイルとトレードオフ |
|---|---|---|---|
| 手動箱成形 | 2–5 ケース/分 | 手作業で全サイズ | 極少量生産。労働集約的で機械自動化なし |
| 入門テープ製函機 | 8–12 ケース/分 | 片面ブランク | 小型インラインステーション。ブランク範囲は限定的 |
| 中速製函機 | 12–20 ケース/分 | 2–3 ケースサイズ | 定常パッキングロット。マガジン補給を計画する |
| 重型製函機 | 10–18 ケース/分 | 両面・大型ケース | 家電・重量クレート。設置重量が大きい |
| ホットメルト接着剤製函機 | 15–25 ケース/分 | 高量産ブランク | 高速消費者向けライン。接着剤立ち上げとノズル手入れが必要 |
フォーマット間の段取り替え
ラインが別のケースサイズへ切り替わると、マガジンガイド、取出しカップ間隔、成形レール、折り畳み設定が新フォーマットへ移動します。レシピ呼び出し対応フレームでは、オペレーターが保存セットアップを呼び出し、ガイド部品を手で調整します。より単純なフレームはすべての設定が手動です。段取り替えは標準テープフレームで 10–20 分、接着剤フレームで 15–25 分、ビードパターンやテープ幅が変わる場合は追加時間を要します。ラインのフォーマット変更頻度が、クイックチェンジ金型とレシピメモリの元を取るかを決めます。1 シフト同一ブランクを流すラインには不要ですが、高混合ラインでは運転時間より段取り時間を多く費やします。
試運転後は各フォーマットの実設定を、フレームに貼ったメモではなくマニュアルに記録してください。二人目のオペレーターと一人の保守担当者が段取り手順を把握しているべきで、特定の人物に依存するステーションは週末稼働や欠員対応ができません。詰まり、カップ摩耗、段取り替えの保守面はトラブルシューティング・段取り替えガイドに詳しくまとめています。
据付、試運転、最初の生産ラン
標準ステーションの据付は 2–3 日です。接着剤派生はヒーター、ホース、ノズルを個別に試験するため日数を要します。現場・ユーティリティチェックリストは出荷 1–2 週間前に合意します。床レベル、天井高さ、電源、自由エア量、サービスクリアランスです。機械据付ではフレームをコンベヤ高さとピッチへアンカー固定してアライメントし、電源とエアを接続して圧力、乾燥度、アース連続性を確認します。封止回路を有効にする前に、空ブランクを各ステーションへ手送りするドライランを行い、校正とフォーマット設定はバラ紙メモリではなくマニュアルへ記録します。
生産試験は購入者のブランクを目標持続速度で流し、合格基準は発注前に数値で書かれます。一定期間の速度、直角度、封止外観、不良数です。工場 FAT と据付後の現地試験は同じ基準を使います。ドキュメント一式には機械・電気図面、予備部品リスト、校正記録、適合声明、英語の運転・保守マニュアルを含めます。教育はオペレーター向けに起動、段取り替え、清掃、一次故障探求を、保守担当者向けに調整と摩耗部品交換を行い、最後に工場が保管する書面 SOP をまとめます。
マルチフォーマット・ランダムサイズラインでのサイクルの違い
固定サイズ製函機は 1 回のロットで 1 つのブランク範囲を保持し、段取り替えでガイドを動かしレシピをフォーマット間で呼び出します。EC フルフィルメントに多いランダムサイズラインは、取出しごとに別サイズのケースが来るため、機械は手動セットアップなしで各サイクルごとに新しい寸法を開筒・成形・封止する必要があります。そのためには自動調整ガイド、入荷サイズを読むまたは信号するセンサー、ブランクの広がりをカバーする幅の広いフレームが必要です。ランダムサイズシステムはここで説明する標準固定フレームとは別アーキテクチャです。両者の計画上のトレードオフは既存のランダムサイズ vs 固定サイズ製函機比較に記載されており、カタログ包装ラインの選定時に混同しないでください。
2–3 種類の定型サイズをバッチで流すラインには、レシピ呼び出し付きの標準中速または重型フレームで対応できます。バッチは 1 サイズずつ流し、区切りでレシピを呼び出し、他フォーマットの予備ガイドは棚に保管します。判断の分かれ目は、次のサイズが出るまで 1 ブランクがどれだけ流れるかです。長いバッチは専用標準フレーム有利、数分ごとにワンオフサイズが来るラインはランダムサイズ構成有利、その中間はカタログ速度ではなく記録された段取り時間で評価してください。
摩耗部品とスケジュールで監視すべき項目
指定摩耗品は主モーター以上に実稼働時間を左右し、現地在庫すれば安価ですが、停止後に待つと高くつきます。吸盤は粉塵原紙で 6–12 か月持ち、摩耗すると開筒不良やブランク落下を起こします。テープヘッドのローラーとカッターは 12–24 か月で、テープがきれいに切断・圧着しなくなる前に交換時期を迎えます。折り畳みアーム軸受は 12–24 か月、摩耗すると曲がったケースとして現れます。接着剤ノズルは 6–12 か月の点検・清掃が必要で、詰まったノズルは封止不良になる前にビードパターンを変化させます。最初の予備キットは試運転時から現場に置き、交換間隔は総称数値ではなく最初数か月の観察摩耗から設定してください。
製函機がライン全体の中で位置する場所
底を封じたケースは充填工程へ移り、天面封じは別のケースシーラーが行います。小型カートンはカートン封函機を通ることもあります。充填・封止済みケースはコンベヤでパレタイザーへ搬送され、積載パレットは結束機で固定されることがあります。ターンキーの包装ラインが各ステーションを共有ピッチと速度へシーケンス制御します。製函機のラインアップには、標準型製函機、重型製函機、中速モデル、ホットメルト接着剤製函機、ステープル式底封じ機があり、製函機ファミリーページに一覧しています。
適合とガードはサイクルと並行して指定されます。インターロック付きガード、接着剤式フレームのホットメルト火傷保護、CE 関連要件は製函機の安全・CE ガードガイドをご覧ください。購入面での機械価格帯、消耗品比較、回収期間は自動製函機のコストと TCO 内訳で解説しています。SunAura の新しい接着剤式機械はホットメルト製函機のリリース記事にまとめています。
自社ブランクに合わせてフレームを指定するには、最小・最大ケース寸法、原紙グレード、持続速度とシフトパターン、フォーマット数、作業環境をお問い合わせ窓口へお送りください。導入済み機械の文書と適合声明は認証・特許のセクション、メーカーの背景情報は会社概要ページに掲載しています。
