製函機の停止はどこから起こるか
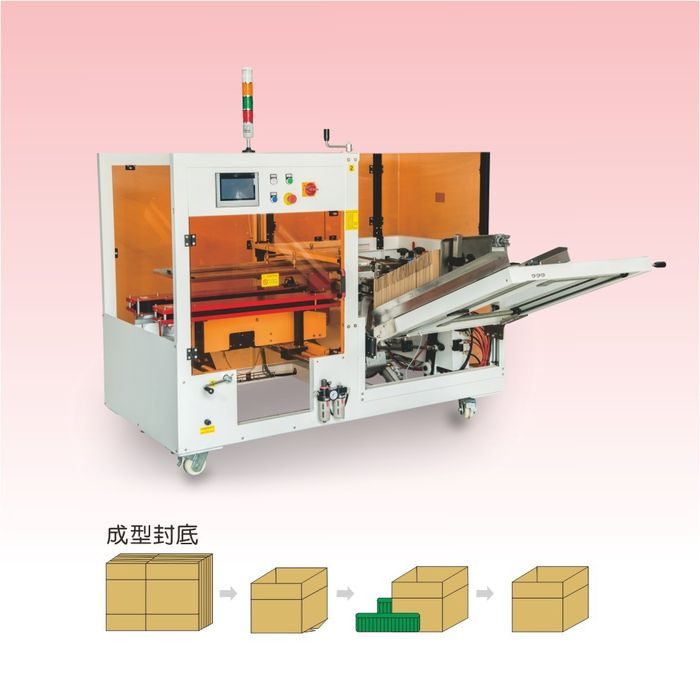
製函機はサイクルごとに、マガジンから平らなブランクを引き出し、筒状に開き、底フラップを折り畳んで底を封じ、ケースを積込みステーションへ押し出します。その各動作には故障しうる摩耗部品または調整点があります。吸盤が割れる、真空フィルターが詰まる、折り畳みスプリングが弱る、接着剤ノズルが目詰まりする、ガイドがアライメントからずれる、といった具合です。多くの停止は不可解な破損ではなく、毎回同じ現れ方をする少数の故障の繰り返しであり、予備部品箱の最初の摩耗部品に手を伸ばすのではなく、可能性の高い原因を順に確認して解決します。
このガイドでは製函機の保守を三つに分けます。オペレーターやライン担当が実際に報告する症状を扱う故障診断表、現実的な時間帯を示した段取り替え手順、間隔別の予防保全スケジュールです。対象は RSC または標準スロットカートンブランクを流す標準インライン自動製函機で、ホットメルト、テープ、ロック式の各構成については封止不良の異なる箇所を扱います。これらの点検の背後にある機械構成については、自動ケース製函機の仕組みガイドが取出し、プランジャー成形、フラップ折り畳み、封止を詳しく解説しています。
ラインで故障を読む方法
パネルを開ける前に、機械が示している情報を記録します。HMI 故障コード、どのステーションで停止したか、故障がすべてのブランクで再現するか一部だけか、特定のケースサイズや原紙グレードで起こるかを控えます。最も単純な信号を先に確認します。レギュレーターのエア圧、ゲージまたは HMI の真空度、接着剤構成の接着剤温度、停止中にガードまたはインターロックが開いていないか、です。段取り替え後に初めて出る故障は通常、前サイズから引きずった調整を指し、数週間安定稼働した後に出る故障は摩耗または消耗品の寿命到達を指します。
すべての介入に共通する安全ルールがあります。サイクルを停止し、ステーションへ手を入れる前に電気・空圧エネルギーを遮断し、詰まり除去のためにインターロックをバイパスしないでください。接着剤構成では、ホースやノズルに触れる前にメルターのパージと冷却シーケンスに従います。サービスのため開けたガードは機械を生産へ戻す前に再取付けし、故障と処置を停止ログへ記録して繰り返し停止を後から確認できるようにします。
取出し・供給部の故障
| 症状 | 可能性の高い原因 | 確認と処置 |
|---|---|---|
| ブランクが取出せず、真空警報が作動 | 吸盤の亀裂または摩耗、カップ座面の硬化、ブランクに対するカップ位置ずれ | カップの裂け、唇の潰れ、シワを点検。摩耗していれば交換。カップをブランク面に再着座させ、取出しアーム高さと角度がマガジン位置に合うことを確認。 |
| カップは健全なのに真空が弱いまたは断続的 | 真空フィルター詰まり、ホースまたは継手漏れ、真空ポンプまたは発生器の能力低下 | 真空フィルターエレメントを清掃または交換。ホースの亀裂と継手の漏れを点検。ポンプ出力を機械仕様と照合。 |
| ブランクが成形ステーション途中で落下 | マガジンリフト圧力不足、プラットフォームスプリングまたはエアリフトの弱さ、供給ガイドが山を拘束 | 仕様に合わせマガジンリフト圧を調整。リフトスプリングまたはエアシリンダーを点検。ガイドを清掃し、山が引っ掛からず自由に上昇するようにする。 |
| 2 枚以上のブランクが同時に取出される | 分離ブラシ摩耗、エアナイフ弱い、原紙厚さが供給設定より厚い、ガイドが広すぎる | 分離ブラシを再着座または交換。エアナイフ流量を確認。原紙厚さを機械範囲と照合。供給ガイドをブランク山に合わせ狭める。 |
| ブランクがマガジンを出る際に斜めになる | ブランクのカールまたは湿り、シート間静電気、供給ローラーまたはガイドの不揃い | 原紙を工場湿度に慣らす。乾燥原紙の除電を確認。供給ガイドとローラーを水平に調整し、ブランクがまっすぐ入るようにする。 |
吸盤は取出し故障で最初に点検する摩耗部品です。外見は健全でも唇に裂けがあり、負荷時に真空を失っていることがあるため、完全取出し不良を待たず状態またはサイクル基準で交換します。現場に組一式を保管し、交換時のサイクル回数を記録して、機械の実負荷に対するカップ寿命を追跡できるようにします。
成形・直角度の故障
| 症状 | 可能性の高い原因 | 確認と処置 |
|---|---|---|
| ケースが斜めまたは直角でない状態で出てくる | 直角出しフレームの調整ずれ、プランジャータイミング不良、サイドベルトの片寄り、ガイド軸受摩耗 | 直角定規または基準ケースで直角度を再確認。フレーム位置とプランジャータイミングを調整。ベルト走行を中央へ。軸受を点検し、荒れや緩みのあるものを交換。 |
| 成形部内でケースが詰まる | フラップ折りタイミング設定不良、ガイド隙間が狭すぎ、湿ったまたは歪んだ原紙、圧縮圧力過大 | サイクルに照らし折りタイミングを確認。ガイド隙間をブランク厚さまで開く。原紙水分と平坦度を確認。拘束なく成形できるまで圧縮を下げる。 |
| 内フラップまたは外フラップが折れない | 折り刃タイミングずれ、折りスプリングの弱さまたは破損、折りアクチュエーターまたはセンサー故障 | 折り刃タイミングをブランク進入に合わせる。弱ったスプリングを交換。アクチュエーターを試験し、フラップ検出センサーのレンズ汚れと接続緩みを確認。 |
| 排出ベルト上でケースがねじれる | ベルト張力不揃い、プーリー位置ずれ、排出速度が成形速度と不整合 | ベルト張力を均等化。プーリーをアライメント。排出速度をステーション速度に合わせ、ケースの滞留や引きずりを防ぐ。 |
| 成形ケースが側面で膨らむまたは潰れる | 必要剛性を下回るブランクグレード、サイズが機械限界、成形圧力不足 | 原紙グレードと段種がケース重量に適合するか確認。ブランクが定格 L/W/H 範囲内か確認。仕様範囲内で成形圧縮を上げる。 |
サイズ変更後に出る直角度不良は通常、ガイドまたはフレームが仕様へ戻っていないことを意味します。特定 SKU で持続する直角度ドリフトは軸受摩耗または限度外のベルトを指します。各調整の前に基準ケースで寸法を測定し、きれいに成形できた時点の設定を記録して、次の段取り替えが既知のベースラインから始められるようにしてください。
封止品質の故障
封止不良は封止方法により異なります。同じ底開き故障でも、閉じ方によって原因が変わるため、下の表はテープ構成、ホットメルト接着剤構成、ロック式底に分けています。
テープ底の故障
| 症状 | 可能性の高い原因 | 確認と処置 |
|---|---|---|
| テープが剥がれ、封止後に底が開く | 継ぎ目に対するテープ位置ずれ、張力緩すぎ、クラッシュプレート圧力不足、原紙に不適なテープ幅 | テープを底継ぎ目中央へ。張力を仕様まで上げる。クラッシュプレート圧縮を上げる。テープ幅がフラップ閉じと原紙表面に合うか確認。 |
| テープにシワが寄るまたは継ぎ目を浮いて渡る | ローラーアライメント不良、張力不揃い、ガイドの汚れまたは接着剤付着 | ロールとヘッドガイドをアライメント。ヘッド内張力を均等化。ガイド表面の堆積接着剤と原紙粉を清掃。 |
| 切断後のテープ尻または糸引き端 | ブレーキ設定不良、切断刃の鈍化または汚れ、ガイド出口角度不良 | ロールブレーキを調整。切断刃を点検・清掃または交換。出口ガイド角度をマニュアルと照合。 |
| 粉塵または冷たい原紙で封じが不良 | 原紙表面が接着を妨げる、工場環境に不適なテープグレード | フラップ接触面を清掃。テープ粘着剤が原紙温度と粉塵量に合うか確認。繰り返し不良なら封止方法の選択を見直す。 |
ホットメルト接着剤の故障
| 症状 | 可能性の高い原因 | 確認と処置 |
|---|---|---|
| 接着が弱く、荷重で底が開く | ビードが細いまたは欠落、溶融温度低すぎ、接着剤グレード不整合、フラップ圧力不足 | ビード幅とパターンをケースと照合。メルターが設定温度を保持するか確認。原紙とライン速度に合う接着剤グレードを確認。仕様範囲内で閉じ圧を上げる。 |
| ケースとノズルの間で接着剤が糸引きする | ノズル温度高すぎ、ノズルチップの汚れまたは炭化、過加熱で接着剤劣化、ビード過多 | 接着剤範囲内で温度を下げる。ノズルを清掃または交換。劣化接着剤をフラッシュ。封止可能な最小ビード重量まで減らす。 |
| ノズルまたは接着剤フィルターが繰り返し詰まる | メルター内炭化堆積、接着剤の水分または汚染、フィルター寿命超過 | 手順に従いメルターをフラッシュ。接着剤フィルターを交換。接着剤保管の水分を確認。炭化が堆積する前にノズル清掃を計画。 |
| 接着剤がケース外面に付着する | ビード位置ずれ、ノズル高さ不良、噴射パターンの広がり | ノズル高さとパターンをフラップへ再アライメント。継手漏れを点検。ケースがノズル下の正しい位置で止まるか確認。 |
ロック式底の故障
| 症状 | 可能性の高い原因 | 確認と処置 |
|---|---|---|
| ロックが着座せず、底が弾けて開く | 折りプラウの調整不良、ブランク打ち抜きがロック形状に不整合、原紙が薄すぎまたは軟らかすぎる | プラウの折り角度と深さを再確認。ブランク設計がロックを支持するか確認。ケースと製品重量に対する原紙剛性を確認。 |
| ケースは成形されるがロック縁が裂ける | 折り曲げ半径が鋭すぎる、原紙繊維方向不良、ロック縁への圧縮過多 | 折り形状を大きめ半径へ調整。ブランクレイアウトと段方向を確認。ロックが裂けず曲がるよう縁圧縮を減らす。 |
空圧・一般機械の故障
| 症状 | 可能性の高い原因 | 確認と処置 |
|---|---|---|
| 機械が遅く、シリンダーがサイクルに追いつかない | 供給エアが 0.5–0.7 MPa 未満、フィルターまたはレギュレーターの制限、ドライヤーの撤去またはバイパス | 機械入口の工場エアを確認。フィルターとレギュレーターカートリッジを整備。ドライヤー機能を確認し、エアラインのドレンを排出。 |
| シリンダーがドリフトまたはピストン漏れ | ピストンシール摩耗、ロッド傷、潤滑不足 | ロッドの傷を点検。シールキットを交換。マニュアルに従いルブリケーター設定と油種を確認。 |
| ベルトが滑る、蛇行する、側面に亀裂 | 張力不良、プーリー位置ずれ、ベルトの経年または定格超過負荷 | 張力を仕様へ再設定。プーリーを再アライメント。ベルト層を点検し、亀裂、光沢化、伸びがあれば交換。 |
| センサーの誤検出または未検出 | レンズの粉塵または原紙繊維付着、センサー位置ずれ、配線緩み | センサーレンズを清掃。ターゲットへ再アライメント。センサー故障と決める前にコネクタと配線を確認。 |
| コード表示なしの断続電気停止 | 端子緩み、振動摩耗したコネクタ、可動アーム付近のケーブル損傷 | 制御盤と可動ステーションの接続を点検。サイクルで屈曲するケーブルを固定。部品交換前に導通を試験。 |
サイズ段取り替え手順
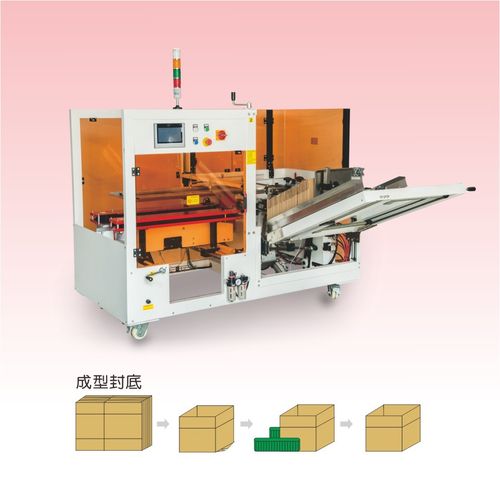
必要以上に時間のかかる段取り替えは、計画と試験検証を省いているのが普通です。下の手順は標準インライン製函機があるケースサイズから別サイズへ移る作業を扱い、封止がテープ、接着剤、ロック式のいずれでも適用します。HMI レシピを持つ機械は機械オフセットと速度設定を記憶し、レシピのない機械は書面メモと基準ケースに依存します。
開始前
- 新 SKU を確認:ケース L/W/H、原紙グレードと段種、封止方法、目標速度、必要生産量。
- 消耗品在庫を確認:テープ幅とロール、接着剤残量とグレード、またはロック対応ブランク。
- 変更前に現在の設定を控え、必要時に前サイズへ戻せるようにする。
- 機械周囲を片付け、工具と予備部品をアクセスパネルから離し、エネルギー遮断点を届く場所に保つ。
機械段取り
- HMI で新サイズの保存レシピを読み出すか、そのケースの書面セットアップシートを開く。
- マガジン幅と供給ガイドをブランク寸法へ設定し、山が拘束なく上昇することを確認。
- 成形フレームの幅と高さ、サイドベルト位置、直角出しストップを新ケースに合わせて調整。
- フラッププラウと閉じ圧縮をケース高さと原紙剛性に合わせて設定。
- 封止ステーションを設定:テープヘッドを中央へ合わせテープ幅を確認、接着剤ノズルをビードパターンへアライメント、またはステープル式ユニットのクリンチ位置を確認。
- ガードの着座とインターロックの閉鎖を確認後、低速で試しケースを 3–5 台流す。
検証と完了確認
- 速度を上げる前に、各試しケースの直角度、フラップ折り、封止品質を確認。
- 低速で短い生産バッチを流し、その後目標速度へ上げる。最初の 20 ケースを斜め、底開き、封止不良について検査。
- 最終設定を機械ログへ記録し、加えた調整を控え、次回ランの消耗品を補充。
- 供給・排出部の切れ端を除去し、すべてのパネルが閉じていることを確認して機械をラインへ戻す。
現実的な段取り時間はサイズ範囲の移動距離で変わります。狭範囲テープ機が類似ケース間を切り替える通常は 10–20 分、接着剤または広範囲機でフレーム、ベルト、ノズルパターンを調整する場合は 20–35 分、不慣れなブランクの初回セットアップはそれ以上かかることがあります。1 シフトに複数回の段取りを行う高混合ラインでは、生の機械速度よりレシピ呼び出し、工具レス調整、クイックチェンジ部品が重要になり、そのトレードオフの TCO 側面は製函機のコストと回収期間の内訳にまとめています。
予防保全スケジュール
計画保全は作業を間隔で分けます。下のスケジュールは作業用テンプレートです。対象構成の機械マニュアルに記載された間隔と潤滑剤グレードに従い、工場が湿った原紙、粉塵製品、複数シフトで稼働する場合は交換サイクルを調整してください。
| 間隔 | 作業内容 |
|---|---|
| 毎日(シフト開始時または各シフト) | 入口エア圧とレギュレーター表示を確認。吸盤の亀裂や潰れを点検。供給・排出部の切れ端、テープ尻、接着剤糸引きを除去。成形ケースの封止品質を抜取り確認。ガード閉鎖と非常停止応答を確認。センサーレンズを清掃。接着剤構成ではメルター温度と接着剤残量を確認。 |
| 毎週 | 真空フィルターエレメントを清掃またはブロア。ベルト張力と側壁を点検。ガイドレールと回転軸をマニュアルに従い給脂。エアホースと継手の漏れを点検。折りスプリング、ピン、刃の摩耗を点検。ガードとノズルの接着剤堆積を拭き取り。 |
| 毎月 | サイクル回数に照らし吸盤を交換または状態確認。シリンダーロッドとシールの漏れを点検。位置・フラップセンサーをアライメント。電気端子とケーブル屈曲を確認。接着剤フィルターとノズル状態を点検。ガード留め具を増し締めしインターロック取付けを確認。 |
| 四半期ごと | 駆動ベルトの層摩耗とプーリー摩耗を点検。軸受と回転点の緩みを確認。マニュアルに従い給脂または部品交換。真空ポンプとドライヤー/乾燥剤を整備。圧力・真空センサー表示を確認。エアホースの摩耗と外皮亀裂を点検。 |
| 年次 | 機械全体の機械点検。更新時期の摩耗部品を交換。安全回路とインターロックを端末間で試験。予備部品在庫を見直し補充。マニュアルが推奨する場合はサプライヤー訪問サービスを手配。制御レシピと設定をバックアップ。 |
現場保管すべき予備部品
適切な摩耗部品を在庫しておけば、最初の故障後の緊急特急手配を避けられます。正確なリストは封止方法と機械サイズに依存しますが、標準製函機の予備棚に次の部品を置いてください。
- 吸盤:取出しアーム用の組一式。機械に合ったサイズ。
- 真空・エアフィルター:真空経路のフィルターエレメント、エア供給のフィルター・レギュレーターカートリッジ。
- ベルト:最も摩耗しやすい成形・排出ベルト区間と、対応する留め具。
- 折り部品:フラップ折り畳み用の交換スプリング、ピン、刃。
- シールキット:取出し・折り畳みシリンダーのシリンダーシールキットとロッドシール。
- センサー:機械で使用するフラップ、ケース有、位置センサー、汎用ヒューズとコネクター。
- 接着剤システム部品:ホットメルト構成のノズル、接着剤フィルター、ホースワッシャー。テープ構成のテープヘッド摩耗部品と刃。
- ガイド・摩耗板:ガイドがブランク縁やケース側面と接触する箇所の交換可能な摩耗板。
稼働率と繰り返し故障の追跡
ラインが単純な稼働指標を記録していれば、保全判断は容易になります。詰まり事象と停止を生産ケース数に対し記録し、1,000 ケースあたり詰まり率を出せば、機械が劣化しているか特定 SKU が扱いにくいかが分かります。初回封止良品率を追跡します。手直しなしに最初の試行で成形・封止できたケースの割合です。SKU ごとの段取り替え時間、計画停止と予定外停止の内訳を記録し、各カップまたはフィルター交換時のサイクル回数を控えて部品寿命を機械間で比較できるようにします。
複数 SKU で詰まり率が上昇する場合は通常、カップ、ベルト、ガイドの摩耗を示します。特定の封止方法に不良率が集中して上がる場合は、機械摩耗ではなく消耗品または原紙の不整合を指します。毎月、保全とライン管理でログを見直し、繰り返し故障は次回の機械見積もり仕様へ持ち戻してください。安全な保全のガードとインターロック側面は製函機の安全・CE ガードガイドをご覧ください。
入荷ブランク品質と稼働率への影響
多くの製函機故障はブランクが機械へ到着する前に起きており、すべての停止を機械問題として扱う保守担当者は、原紙供給側にある原因を追いかけて時間を費やします。入荷時に確認すべきブランク不良には、潰れたまたは破れた折りスコア、不均一な段高さ、表面を隆起させる印刷、湿気による角のカール、保管によるパネルの反り、展開図に合わない打ち抜き縁があります。湿った倉庫に置かれたブランクは縁から水分を吸い剛性を失い、次のシートへ貼り付くことがあります。乾燥しすぎた保管のブランクは静電気を帯び複数枚を吸着します。どちらの状態も、機械が健全でも取出し不良または成形詰まりとして現れます。
- ブランクは平らに床から上げて保管し、供給前に工場温湿度へ慣らす。
- 折りスコア損傷、角の割れ、段潰れのあるブランクはマガジンへ入る前に不合格とする。
- 原紙グレードと段種をケース重量に合わせる。指定より薄い原紙は成形部で座屈または膨らむ。
- サプライヤーとロット別に不良率を追跡し、繰り返す原紙問題は機械で補償調整せず調達へフィードバックする。
新しいブランク設計の初回稼働時は、機械を仕様外と呼ぶ前に短い試験期間を設けてください。折り形状、フラップ寸法、印刷見当には小さなセットアップ変更が必要なことがあり、その変更は SKU に紐づけて記録し、後の段取り替えが正しいベースラインから始まるようにします。同じブランクが 2 台の異なる機械で不良になる場合、原因はほぼ必ずブランクまたはその状態にあり、どちらの製函機でもありません。
稼働率数値の読み方
詰まり率と良品率の基準値は製品と原紙で異なりますが、追跡方法は同じです。サイクルを停止させた停止と、その間の生産ケース数を数え、1,000 ケースあたり詰まり率と、初回で成形・封止できたケースの割合を計算します。均一ブランクで安定した機械は低い詰まり率で大部分のケースが初回合格となります。1 回の悪いシフトではなく数週間かけた上昇トレンドが、摩耗部品を点検する合図です。同じ指標を機械間・シフト間で比較し、オペレーター技術の差や原紙ロットが通常のばらつきの中で際立つようにします。
停止ログは具体的に記録します。ステーション、故障コードまたは症状、推定原因、処置内容、交換部品、サイクル回数です。「詰まり除去」だけを記録したログでは、カップ、フィルター、ベルトが寿命に近いか分かりません。実際の処置を記録したログは、保全が停止へ対応するのではなく計画窓口で交換を計画できます。毎月ライン管理とログを見直し、繰り返し故障を次の仕様または予備部品見直しへ持ち戻してください。
よくある保全ミス
カップを寿命超過で使い続ける。唇の亀裂はカップがアームから外れる前に真空を失います。状態またはサイクル基準で交換すれば、取出し警報と 2 枚取りの繰り返しを避けられます。
原紙状態を無視する。湿った、カールした、帯電したブランクは、回避可能な取出し・成形詰まりの最も多い原因です。機械を責める前に原紙を慣らし、マガジンで待つブランクの湿度と保管を確認してください。
フィルター交換を省く。真空・エアフィルターは徐々に流量を制限するため、故障が記録される前に機械が数週間遅く動くことがあります。完全な吸引喪失を待たずフィルター間隔を守ってください。
ガイドを締めすぎる。締めすぎたガイドはブランクを拘束し、封止または成形不良に見える詰まりを起こします。隙間はしっかりした把持ではなくブランク厚さに従います。フレーム内でケースが拘束される場合は仕様まで緩めてください。
接着剤システムを不適切な工具で清掃する。炭化接着剤はサプライヤー手順に従って除去します。鋭利な工具はノズル座やホースを傷つけ、メルターの過加熱は接着剤を急速に劣化させます。詰まってから削るのではなく、定時フラッシュしてください。
レンズと配線を確認せずセンサーを交換する。センサー故障の多くはレンズ汚れ、ターゲット位置ずれ、コネクタ緩みに原因します。まず清掃とアライメント、次に導通点検を行い、その確認を通過してからセンサーを交換してください。
製函機が保全対象ラインの中で位置する場所
製函機は成形済みケースを積込みステーションへ供給し、下流ではケースシーラーまたはカートン封函機が天面を閉じ、統合包装ライン内で結束やパレタイズのセクションが続くことがあります。共有コンベヤも製函機本体と同じレベルのベルト・ニップ点点検を必要とし、ライン停止はステーション別に記録してボトルネックを見える化してください。標準・中速構成は製函機ファミリーに一覧され、利用可能なレイアウトは製函機 1、製函機 2、中速製函機に示されています。接着剤オプションはホットメルト接着剤式製函機の製品ページ、ステープル封止オプションはステープル式カートン成形・底封じページをご覧ください。
これらの保守ノートの背後にある封止方法の比較はロック式・テープ・接着剤の内訳を、サプライヤー側の紹介はSunAura ホットメルト接着剤製函機のリリース記事をご覧ください。予算と回収は稼働率と並んでTCO ガイドに、適合要件は安全・ガードリファレンスに詳しくまとめています。特定の故障、段取り替え、予備部品についてのご質問は、機械モデル、ケースサイズ、故障コードまたは症状を添えてお問い合わせ窓口からお送りください。
