製函機の購入が実際にカバーするもの
自動ケース製函機は、マガジンから平らな段ボールブランクを取り出し、矩形の筒へ開き、底フラップを折り畳んで底を封じ、ケースをそのまま充填機、パッカー、カートンシーラーへ送れる状態にします。包装ラインでは製品積込みステーションの上流に位置し、その速度と稼働時間が後方全体の上限を設定します。購入者が「製函機はいくらするのか」と尋ねると、最初に返ってくる数値は機械のリスト価格であることが多く、その数値が答えるのは「トラックで工場を出るものは何か」という一問だけです。3 年間の所有コストには、据付・試運転、オペレーター教育、消耗品、圧縮エアと電気、計画保全、予備部品、段取り替え労務、予定外停止、機械の占有床面積も含まれます。本体価格が安い機械でも、頻繁に詰まったりテープを多消費したり、供給のために二人目のオペレーターを必要としたりすれば、生涯コストは高くなります。
このガイドでは、購入判断を見積もりで実際に見られる価格帯に分解し、一時的な資本コストと繰り返し発生する運用コストを分け、前提条件を明示した総所有コスト(TCO)事例を二つ計算して、自社生産量に照らして回収計算を確認できるようにします。数値は予算策定と比較のための計画範囲であり、確定見積もりではありません。サプライヤーは FAT で自社ブランク寸法、原紙グレード、シフトパターン、仕向けラインに照らして確認すべきです。
購入価格を動かす要素
価格帯を見る前に、どの仕様が価格を動かすかを知っておくと役立ちます。どちらも「自動ケース製函機」と表示する機械でも、次の選択によって価格が 3 倍異なることがあります。
- 速度帯。10–15 ケース/分定格の低速機は、より単純な空圧と軽量フレームを使います。15–25 ケース/分の中速機はベルト制御と成形精度を強化します。25–30 ケース/分を超える高速機またはサーボ駆動機はサーボ軸、閉ループ位置決め、多くのセンシングを使い、そのまま価格に反映されます。
- ケースサイズ範囲。1–2 種類のブランク寸法を流す固定サイズまたは狭範囲機は単純に保てます。約 200×150×100 mm の小型ケースから 500×400×400 mm 前後の大型ケースまでカバーする広範囲機には、調整ガイド、長い成形フレーム、多くの交換部品が必要です。
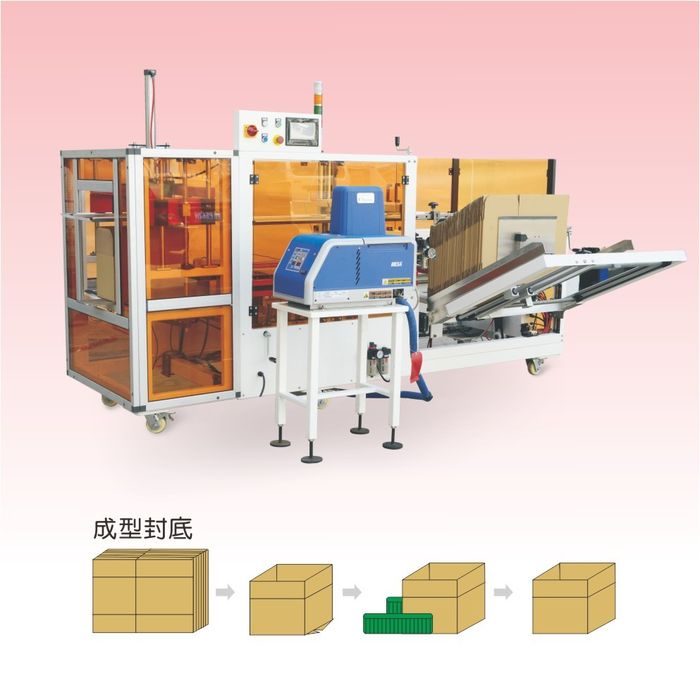
- 底封じ方法。粘着テープ、ロック式(ボトムロック)折り畳み、ホットメルト接着剤、ステープル留めはそれぞれハードコストが異なります。接着剤構成はメルター、加熱ホース、ノズル、接着剤制御盤を追加し、テープ構成はテープヘッド、クラッシュプレート、テープ張力制御を追加します。
- フォーマット柔軟性。混在ケースサイズを 1 シーケンスで成形するランダムサイズ製函機は、サイズ認識、サーボ調整、より多くのソフトウェアを必要とし、専用固定サイズ機より高価です。
- 制御とデータ。押しボタン付きの基本リレーまたは PLC 盤は最安値側です。レシピ記憶、サイクルカウンタ、故障ログ、ライン監視との接続を備えた HMI、さらに遠隔診断はコストを追加します。
- ガードと仕向け市場適合。インターロック付きガード、ライトカーテン、非常停止レイアウト、CE または他市場適合に必要な文書パッケージは、最小構成機には省かれる設計とハードを追加します。
- 統合範囲。床にボルト固定された単体機械は一回の購入です。コンベヤ高さを合わせ、ライン PLC へ信号を送り、ケースシーラーやパレタイザーへ供給し、安全回路を共有する統合セクションはより大きなプロジェクトです。
USD で見る機械価格帯
下の価格帯は一般産業包装向けに販売される単体機械を反映したもので、輸入中古設備とカスタムエンジニアリングラインは含みません。価格は為替、鋼材、制御機器、封止方法により変動し、特記しない限り運賃、輸入関税、据付、試運転は含みません。
| 構成 | 標準速度 | 目安機械価格(USD) | 含まれる内容 / コストの所在 |
|---|---|---|---|
| 入門自動テープ製函機 | 10–15 ケース/分 | $9,000–$16,000 | 基本 PLC またはリレー制御、空圧取出し・成形、テープ底封じ、固定または狭サイズ範囲。ガードは仕向け市場の最小必要限に抑えられる。 |
| 中速自動テープ式またはロック式製函機 | 15–25 ケース/分 | $16,000–$28,000 | レシピ記憶付き HMI、調整可能ガイド、ベルトとフラップ制御の強化、真空監視。定期的に段取り替えする多 SKU ライン向き。 |
| ホットメルト接着剤製函機 | 15–30 ケース/分 | $22,000–$38,000 | メルターユニット、加熱ホース、接着剤ノズルとビード制御、成形フレーム込み。テープ構成比の割増は接着剤システムとその保守要件に由来する。 |
| 高速またはサーボ式ランダムサイズ製函機 | 25–40+ ケース/分 | $30,000–$55,000+ | サーボ駆動軸、サイズ認識、自動または半自動調整、故障ログ、より厳しい直角度制御。高量産混在サイズライン向け。 |
| ステープル式カートン成形・底封じユニット | 10–20 ケース/分 | $18,000–$32,000 | 重量物または湿った原紙ケース向けワイヤステープル留め。釘供給、クリンチステーション、ケースサイズ専用交換部品を含む。 |
| 統合包装セクション | ライン整合 | $60,000–$150,000+ | コンベヤ、ケースシーラー、結束、パレタイザーと単一の共有制御・安全アーキテクチャで整合した製函機。コストはステーション数と自動化レベルに依存。 |
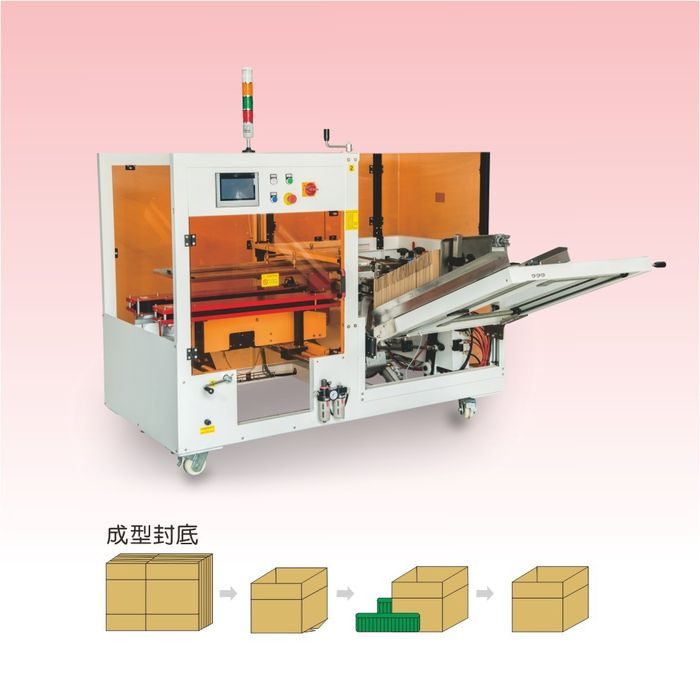
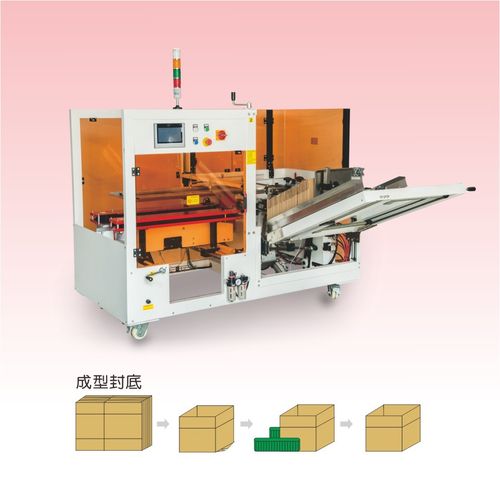
どの価格帯でも、基本仕様とフル装備の間にはおよそ 20–30% の広がりを見込んでください。ステンレス洗浄構造、広いケース範囲、追加ガード、遠隔診断、予備部品キットの追加はそれぞれ価格を押し上げます。製函機ファミリーページには標準・中速構成が一覧され、製函機 1、製函機 2、中速製函機といった各モデルが、各価格ポイントの機械レイアウトを示しています。
機械の請求書に現れないコスト
請求書価格は機械を購入するものです。下記の項目が納入後の生産性を左右し、安価な購入が高くつくことになりやすい場所です。
据付、試運転、教育
単体製函機には水平な床スペース、およそ 0.5–0.7 MPa の圧縮エア供給、電気接続、入出力コンベヤへのアライメントが必要です。試運転は取出しタイミング、フラップ折りタイミング、封止圧力、直角度の設定と、サイズ範囲全体での試作ケース運転を含みます。標準機ではサプライヤーまたはインテグレーターの日数を 1–3 日、統合セクションではそれ以上を予算化します。オペレーター教育はブランク投入、レシピ選択、基本故障対応、日常点検をカバーします。教育を省いたラインは、初月に回避可能な詰まりを発生させるのが普通です。
消耗品
封止済みケースは何かを消費します。テープ、接着剤、ワイヤステープル、または段ボールブランク自体です。ブランクは機械に関わらず包装購買部が調達するのが普通ですが、テープと接着剤は封止方法に紐づく繰り返しコストです。底封じテープは通常幅 48–60 mm、ケースは底フラップと重なりを合わせて約 0.5–0.7 m を使います。ホットメルト接着剤はケースサイズとビードパターンにより約 3–8 g/ケース、幅 2–4 mm 程度のビードで塗布されます。これらのケースあたり消耗品は小さく見えますが、高量産では多くの購入者が予想するより速く積み上がります。
労務と付きっきり度
全自動製函機でも、ブランクマガジンへの投入、テープまたは接着剤の補給、ときどきの詰まり処理、段取り替えを行う人が必要です。マガジン容量は通常 100–250 枚で、オペレーターがステーションへ戻る頻度を決めます。労務コストは機械が実際に必要とする付きっきり度で変わります。均一ブランクで安定した機械は複数ステーションを一人で共有できますが、湿った原紙や混在原紙の扱いにくい機械はほぼ継続的な注意を必要とします。多 SKU ラインでは段取り労務が重要で、20 分のセットアップがシフトに何度も繰り返されると積み上がります。
ユーティリティ
空圧が取出し、折り畳み、圧縮シリンダーを駆動します。エア消費はサイクル中に通常 300–600 L/min で、漏れや過小容量コンプレッサーは電気料金を押し上げます。ホットメルトメルターは接着剤を 160–180 °C に保つ連続加熱を追加し、消費電力と待機エネルギーの両方を上げます。どちらもケースあたりでは小さな項目ですが、無視せず年間運用見積もりに含めてください。
保守、予備部品、停止時間
吸盤、真空フィルター、ベルト部、エアシリンダーシール、スプリング、センサーは摩耗し交換が必要です。接着剤システムはノズル、フィルター、ホースアセンブリを予備リストに加え、テープシステムはテープヘッドとクラッシュプレートを加えます。計画保全は機械を稼働させ続けますが、詰まり、カップ破損、ノズル詰まりによる予定外停止は、製函機ステーションだけでなくライン全体の生産を失わせます。停止コストはライン処理能力と包装待ち製品の価値に照らして見積もってください。
床面積、資金調達、保証条件
製函機とブランクマガジンはアクセス奥行きを加え、ライン長さにおよそ 2–3 m を占有します。既存ラインのスペースが限られる場合、コンベヤの移設やフィーダー追加は機械見積もりに現れないコストを生みます。数年に分けた資金調達は月次現金支出を変え、保証条件も異なります。部品保証 12 か月のサプライヤーもあれば、より短いところもあり、署名前に延長保証や予備キットのコストを比較してください。
テープ vs 接着剤:消耗品比較
封止方法は機械自体に次いで最大の繰り返しコスト選択です。テープと接着剤はケースあたり材料コスト、原紙・環境への感受性、速度適合、ライン清潔さで異なります。機械的な違いの詳細はロック式底・テープ・ホットメルト接着剤比較をご覧ください。ここでは各方法を運用するコストに焦点を当てます。
| 要因 | 粘着テープ | ホットメルト接着剤 | ロック式底折り畳み |
|---|---|---|---|
| 製函機上のハード | テープヘッド、張力制御、クラッシュプレート | メルター、ホース、ノズル、ビード制御 | 折り畳みプラウと圧縮。底の封止消耗品なし |
| ケースあたり消耗品 | 48–60 mm テープ約 0.5–0.7 m | 接着剤約 3–8 g、ビード幅 2–4 mm | ブランク自体以外なし |
| 材料コストの感受性 | ロール単価。位置ずれによるテープ尻とロス | 接着剤 kg 単価。メルターエネルギーとノズル摩耗 | 原紙コストがブランクを左右。折り形状は箱設計と整合必要 |
| 弱点 | 重量物、粉塵、低温ケースで剥がれることがある。テープ尻、糸引き端 | 糸引き、詰まり、温度ドリフト。メルターでの火傷リスク | 整合ブランク打ち抜きが必要。薄い原紙では余裕が少ない |
| 速度適合 | 低速から中速に良好 | 中高速ラインと高荷重で一般的 | 箱設計がロックを支持する場所で良好。段取りは機械的 |
計画見積もりとして、テープは封じ底 1 枚あたり約 $0.015–$0.025、ホットメルト接着剤は通常ビード重量でケースあたり約 $0.015–$0.022 です。接着剤システムの保守とエネルギーは含みません。方法間の差は購入者が想定するほど広くなく、決め手になるのは材料価格だけでなく、ライン速度、ケース重量、原紙状態、工場の粉塵または温度、テープ尻への許容度であることが普通です。
3 年間 TCO の計算事例
下の事例は、自社生産量で再計算できるよう前提条件を明示しています。どちらも 3 年間の所有期間で年間 120,000 ケースを生産するライン、負担労務費 $18/時間、付きっきり度が 0.25 オペレーター程度の標準機を前提とします。数値は計画見積もりであり、サプライヤー見積もりではありません。
両シナリオ共通の前提
- 生産量:120,000 ケース/年。3 年間で 360,000 ケース。
- オペレーター付きっきり度:負担 $18/時間で 0.25 FTE 相当、労務費は年間約 $9,000。
- 段取り替えと軽微な詰まり処理は付きっきり度の数値に含む。大規模予定外停止は別途計上。
- 予備部品価格は緊急特急手配を含まない。保守は主要部品のオーバーホールを含まない。
シナリオ A:自動テープ製函機
| コスト項目 | 年間ベース | 3 年間合計(USD) |
|---|---|---|
| 機械購入 | 一時的 | $14,500 |
| テープ消耗品 | 約 $0.020/ケース | $7,200 |
| オペレーター付きっきり | $9,000/年 | $27,000 |
| 計画保全と予備部品 | $1,200/年 | $3,600 |
| 圧縮エアと電気 | $600/年 | $1,800 |
| 停止と段取り替えロス | $1,500/年 | $4,500 |
| 3 年間 TCO | $58,600 | |
| ケースあたりコスト | 約 $0.163 |
シナリオ B:ホットメルト接着剤製函機
| コスト項目 | 年間ベース | 3 年間合計(USD) |
|---|---|---|
| 機械購入 | 一時的 | $26,000 |
| 接着剤消耗品 | 約 $0.018/ケース | $6,480 |
| オペレーター付きっきり | $9,000/年 | $27,000 |
| 計画保全と予備部品(メルター、ノズル、フィルター) | $1,800/年 | $5,400 |
| 圧縮エア、電気、メルター加熱 | $900/年 | $2,700 |
| 停止と段取り替えロス | $1,800/年 | $5,400 |
| 3 年間 TCO | $72,980 | |
| ケースあたりコスト | 約 $0.203 |
この数値では接着剤機が約 $11,500 の購入割増と、より高い保守・ユーティリティ負荷を持つため、120,000 ケース/年ではテープ構成が 3 年 TCO 比較で有利になります。この結果は、モデルが価格に入れていない繰り返しの課題を接着剤機が取り除くと逆転します。重量物でのテープ剥がれ、粉塵ラインでのテープ尻、テープヘッド位置ずれによる詰まりロスです。回収ルールは単純です。購入割増を代替案がもたらす月次削減額で割り、結果が回収期間(月)です。例えば接着剤構成がテープ関連詰まりを減らして月 $960 の生産ロスを削減するなら、$11,500 の割増は約 12 か月で回収されます。削減額が月 $400 だけなら、回収は 24 か月を超えて伸びます。
生産量がさらに上がるとバランスは再び変わります。500,000 ケース/年を流すラインでは固定労務、保全、機械コストがはるかに多くのケースへ分散され、ケースあたり封止方法の比重が高まります。その領域では、重量物や粉塵ケースの封止完全性を守る接着剤構成が、材料価格が近くても割増を正当化できます。封止方法を価格だけで選ぶ前に、自社の年間生産量、現地労務単価、現在の封止不良苦情で同じ表を計算してください。
運賃、納品、見えないプロジェクトコスト
機械価格が単独で移動することはまれです。国際運賃、海上または航空輸送、通関、輸入関税はすべて購入者側の負担になり、現地ベンダーと海外サプライヤーを比較すると忘れやすい項目です。取引条件は輸送の手配と支払いを誰が行うかを決めます。FOB または EXW 見積もりでは運賃と保険が購入者負担、納入価格ではそれらを請求書に含めますが、同じコストがより高い機械価格へ分散されることがあります。どの Incoterms が適用されるかを確認し、運賃と関税の見積もりを比較表へ書き込んで、二つの見積もりを同じ着地ベースで並べてください。
プロジェクトコストには機械周辺でラインに必要になるものも含まれます。水平コンクリート基礎または架台マウント、ステーションまでのエア配管、電源と遮断器、製函機と隣接コンベヤ間のガード、ブランクマガジンが通路側へ開く場合のガード改造です。既存ラインが古い場合、フレーム間の機械インターフェースやベルトにアダプターや新しい渡り部が必要なことがあります。これらは一時的な設計・工事コストで、据付時に発見させるのではなく予算確定前に見積もってください。
減価償却と税務処理は資本判断の側面で重要です。包装機械は現地ルールにより通常 5–10 年で減価償却され、資本購入は現金が納入時に出てもコストを資産寿命へ分散します。リースやレンタルは月次現金プロファイルを変え、サービス付きのこともありますが、リース期間中の支払総額が一括購入を超えることがあります。どのルートを使うにしても機械の期待寿命を念頭に置いてください。よく作られた製函機は計画保全で 8–12 年稼働できるため、資本比較で 3 年での交換サイクルを前提にしないでください。
見積もりを項目ごとに読む
複数の提案が届いたとき、最も速く比較する方法は、それぞれを同じ項目カテゴリへ分割し、サプライヤーが範囲外とした項目の穴を埋めることです。記載のない項目は無料ではなく、後からアドオンとして現れるコストを意味することが普通です。下のチェックリストは、調達ファイルが各応札者ごとに持つべき内容と対応します。
| 見積項目 | 確認内容 | よくある穴 |
|---|---|---|
| 機械フレームと成形部 | ケースサイズ範囲、速度定格、ブランクマガジン容量 | 定格速度をピーク値で記載。サイズ範囲が SKU リストより狭い |
| 封止システム | テープ、接着剤、ロック、ステープル。消耗品グレードと容量 | テープヘッドまたは接着剤メルターを標準含載でなくオプション記載 |
| ガードと安全パッケージ | 固定・インターロックガード、非常停止、ライトカーテン、絶縁スイッチ | ガードが本国最小限。仕向け市場適合が文書化されていない |
| 制御とデータ | HMI、レシピ記憶、故障ログ、接続性、リモートアクセス | 基本盤の供給で、レシピ呼び出しと診断はアドオン |
| 予備部品と摩耗キット | カップ、シール、フィルター、ベルト、センサー、ノズルまたはテープヘッド | スターターキットなし。最初の交換部品を緊急リードタイムで発注 |
| 運賃、関税、納品 | Incoterm、輸送手段、保険、通関、リードタイム | 工場渡し見積もりで輸送と関税が購入者負担のまま |
| 据付と試運転 | 現場準備、接続、試運転、合格基準 | 試運転を到着後に日割り請求。書面の FAT または SAT プロトコルなし |
| 教育とマニュアル | オペレーター教育、保守マニュアル、図面、予備部品リスト | マニュアルが機械側言語のみ。スタッフ向けの運転・安全指示なし |
| 保証とサービス | 保証期間、対象部品、応答時間、現地サービスアクセス | 保証が短くサービス窓口名なし。摩耗品が既定で除外 |
実務的なチェック一つ:一時的コスト(機械、オプション、運賃、据付、試運転、予備キット)と繰り返し年間コスト(消耗品、労務、保守、ユーティリティ、想定停止)を分けて合計してください。資本側の数値はラインを稼働させるために会社が支出する額に答え、運用側の数値は稼働し続けるコストに答えます。この第二の数値が、良い買い物と悪い買い物を分けるのが普通です。
構成選択が予算へ与える影響
資本コストを追加するが運用コストを下げるオプションもあり、購入者は裸の機械を買うのではなく、自社の SKU 構成に照らして重みづけしてください。
- レシピ記憶とクイックチェンジ部品。シフトに何度もケースサイズを変えるラインでは、レシピ呼び出しと工具レス調整が段取り時間の節約で元を取ります。一年同一サイズを流すラインでは、そのオプションがコストを回収することはまれです。
- 広いケース範囲。使われないサイズ範囲を追加で買うのは死蔵資本です。範囲は実際に流す SKU を基準に、将来サイズの余裕をわずかに加えて指定します。
- ステンレスまたは洗浄構造。工場が洗浄される、または湿潤・油製品を扱う場所で必要です。乾燥倉庫ラインでは利益なしにコストを加えるだけで不要です。
- 予備部品キット。カップ、シール、フィルター、センサーのスターターキットは、最初の摩耗期後の緊急特急手配を避けます。キット価格と現地部品リードタイムを比較してください。
- コンベヤと統合パッケージ。製函機を既存コンベヤとライン制御システムへ整合させると試運転リスクが下がりますが、重複するコンベヤ長さを二重に買ってはいけません。ラインを選定する前にコンベヤ品揃えとセクション接続方法を確認してください。
見積もりで求めるべき内容
コスト比較が公平になるのは、すべてのサプライヤーが同じ範囲で見積もった場合だけです。価格を依頼するとき、TCO 数値が同じベースに乗るよう次の項目を明確にしてください。
- 成形対象のケース L/W/H 範囲。すべての SKU を列挙し、ブランク原紙グレードと段種、ブランクが平らか事前スコア済みかも記載。
- 必要な持続ケース/分(トップピーク速度ではない)。シフト数と年間稼働時間。
- 封止方法の希望と、製品または市場によるテープ・接着剤・ステープルへの制約。
- 仕向け市場に必要なガード・適合パッケージ。認証・特許概要に記載の適合文書を求める。
- 電源供給と圧縮エア要件。エア消費量 L/min と設置電力 kW を含む。
- 含まれる内容:運賃、関税、据付、試運転、教育、オペレーターマニュアル、電気・空圧図面、保証期間。
- 推奨予備部品とそのリードタイム、保証期間後の摩耗品入手性。
- FAT プロトコル:サプライヤーが自社ブランクを目標持続速度で流し、封止品質、直角度、詰まり率を出荷前に記録するか。
- 支払条件、納期、地域での遠隔診断またはサービス訪問の利用可能性。
よくある購入ミス
ステッカー価格だけで選ぶ。比較で最も安い機械は、最も低速または最も狭いサイズ帯に位置することが多く、ラインが実際に必要とするガード、文書、予備部品を省いていることがあります。比較するのはページ最初の数値ではなく TCO と範囲です。
定格速度を運転速度として指定する。短いデモで 30 ケース/分と定格表示された機械も、ブランク交換と封止中断を伴う 8 時間シフトでその速度を保持しません。ラインに余裕を残すため、持続目標に対し定格の 70–80% で選定してください。
ブランク供給状態を無視する。湿った、カールした、粉塵の多いブランクはどの機械でも取出し不良と詰まりを起こします。入荷原紙がばらつく場合は、マガジン供給に分離補助と真空監視があるか確認し、製函機を責める前に原紙調整を予算化してください。
多 SKU ラインの段取り替えを過小評価する。一サイズを速く流す専用機でも、受注ごとに別ケースだと調整時間で寿命の大半を費やします。高混合作業では生の速度よりクイックチェンジ金型とレシピ呼び出しを重く評価してください。
FAT を省略する。カタログ表は能力を記述し、FAT は自社ブランクでそれを証明します。据付後に問題を発見するのではなく、機械出荷前に目標速度での封止品質、直角度、詰まり結果の記録を要求してください。
本機がラインの中で位置する場所
製函機は成形済みケースを積込みステーションへ供給し、その後ケースシーラーまたはカートン封函機が天面を閉じ、下流セクションに結束やパレタイズが追加されることがあります。完全統合包装ラインでは、製函機の速度と稼働時間が後方の各ステーションを制約するため、TCO は単体購入としてではなくライン出力に照らして判断すべきです。ホットメルト接着剤式製函機の製品ページには接着剤構成の詳細を、ステープル式カートン成形・底封じユニットには重量ケース向けワイヤステープル留めオプションを掲載しています。
これらコスト選択の背後にある機構については、自動製函機が取出し、プランジャー成形、フラップ折り畳み、底封じをどう行うかをご覧ください。封止方法の比較はロック式 vs テープ vs 接着剤の内訳を参照してください。ブランド側の製品紹介はSunAura ホットメルト接着剤製函機の紹介、適合要件は製函機の安全・CE ガードガイド、日常の手入れはトラブルシューティング・段取り替えリファレンスをご覧ください。ケース寸法、年間生産量、封止方法の希望をお問い合わせ窓口へ送付してください。構成レベルの見積もりをお届けします。
