Twee manieren om een zakje te sluiten: continue bandverzegeling versus handmatige impulsverzegeling met een bek
Een kant-en-klaar zakje of pouch verlaat de vulmachine met een open bovennaad. Twee machinefamilies sluiten die naad op echte productievloeren. Een impulssealer klemt het gevulde zakje tussen twee verwarmde bekken, stuurt een korte stroom door een nichroomdraad om de binnenste verzegellaag te laten smelten, houdt de bek gesloten terwijl de folie afkoelt en uithardt, en opent dan voor het volgende zakje. Een doorlopende bandsealer trekt het zakje tussen twee bewegende PTFE-gecoate transportbanden door, voert het langs een paar verwarmde blokken die op een vaste temperatuur blijven, en vervolgens door koelblokken en een gekarteld preeg- of datumprikwiel; het verzegelde pouch verlaat de machine zonder dat een bek opengaat of sluit. Beide machines maken een warmteverzegeling, maar de cyclus, de werkbelasting van de operator, de consistentie van de naad over een dienst, de zakjesmaterialen die ze verdragen en de kosten over vijf jaar liggen op andere plaatsen.
Deze vergelijking werkt vanuit de verzegelde verbinding naar buiten toe: hoe elke machine de folie smelt en laat uitharden, welke doorzet elk in een echte dienst volhoudt, welke folies en pouchmaten elke machine accepteert, hoe sterk de naad van de operator afhangt, waar het geld over vijf jaar heen gaat, en welk bedrijfsprofiel bij welke machine past. De tekst rangschikt geen van beide families als algemeen beter. Een tafelmodel impulssealer van $150–$300 kan de rationele aankoop zijn voor een werkplaats die 80 zakjes per dag verzegelt; een bandsealer van 0–12 m/min kan op diezelfde vloer vers kapitaal zijn als de lijn nooit twee zakjes per minuut vult. De beslissing hangt af van het zakjesvolume, de foliestructuur, de eisen aan naadconsistentie, de beschikbare arbeid en de auditstandaard die de verzegelde verpakking moet halen.
De genoemde cijfers zijn de standaardbereiken die voorkomen in het SunAura-bandsealerprogramma en op gangbare tafelmodel-impulssealers: bandsnelheid 0–12 m/min, naadbreedte 8–12 mm, werktemperatuur 0–300 °C aan de draaiknop, waarbij de verzegeling meestal op 120–200 °C staat, folie 60–120 µm gelamineerde pouches en enkellaags PE tot ongeveer 200 µm op passende frames, verwarmingsvermogen 0.6–1.0 kW, aandrijfmotor 60–120 W, opwarmtijd 3–8 minuten. Impulssealers voeren een draad van 300–800 W op aanvraag, met een naadbreedte van 3–10 mm, een warmtetijd van 0.5–3 s en een koeltijd van 1–4 s per bekcyclus. Elk brochurenummer moet in de fabriekacceptatietest worden gecontroleerd aan de hand van uw eigen pouch en uw eigen aanhoudende snelheid.
Hoe elke machine de verzegeling vormt
Impulsbeksealer. De operator legt het gevulde pouch over de onderste bek, richt de naad uit en drukt de hendel in of trapt op een voetpedaal. Een PTFE-gecoate doekstrip bedekt de nichroomdraad. Een timer sluit het circuit voor de warmtetijd, de stroom verwarmt de draad, en de binnenste verzegellagen van de twee folievlakken smelten waar ze de hete strip raken. De bek blijft gesloten tijdens een koeltimer terwijl de folie onder druk uithardt, en geeft dan vrij. Er is geen standbywarmte: de draad verwarmt alleen tijdens de tijd, en de machine blijft koud tussen de zakjes door. De naadbreedte is gelijk aan de breedte van de PTFE-strip, meestal 3 mm op een tafelmodel en 8–10 mm op een bredere tweebekse eenheid. De verbinding is een enkele puntvormige naad over de bek lengte, zonder gepregde structuur tenzij een apart preegwiel is gemonteerd.
Doorlopende bandsealer. Twee PTFE/PFE-transportbanden voeren de pouchnaad in een rechte lijn door de machine. De verwarmde blokken drukken de twee bandlopen samen over een vaste contactlengte, waardoor de verzegellaag smelt terwijl het zakje beweegt. Een thermokoppel en thermostaat houden de bloktemperatuur in de loop van de dienst binnen ongeveer ±5–10 °C van de instelwaarde. Achter de verwarming zetten koelblokken of een gekoeld bandgedeelte de nog zachte verbinding onder druk koud, zodat die uithardt voordat de pouch de machine verlaat. Een gekarteld preegwiel drukt daarna een structuur en vaak een partij- of datumcode in de naad; uitvoeringen met inktcodering printen de datum na het koelen. De naad vormt zich continu langs de bewegende naad, en de breedte wordt bepaald door het contact tussen blok en band, gebruikelijk 10 mm.
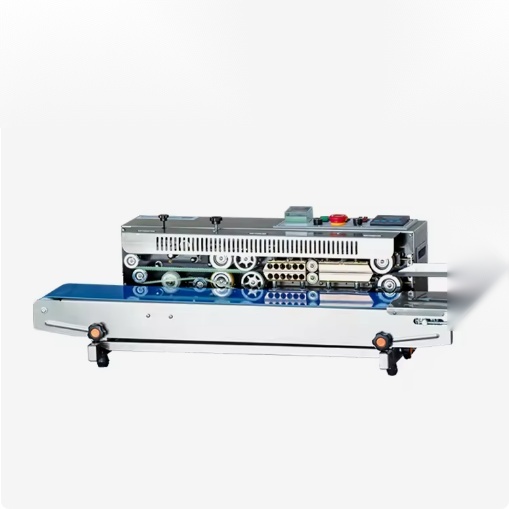
Het fysieke verschil achter de naad zit in verblijftijd en druk. Een impulssealer brengt warmte en druk aan tijdens een getimede stop-startcyclus op een stilstaand zakje; de operator bepaalt de plaatsing en de timer bepaalt de warmte, maar de druk komt van de hendel of het pedaal en kan per hand en per slijtage verschillen. Een bandsealer brengt warmte en druk aan over een contactlengte terwijl het zakje beweegt; bloktemperatuur, bandloop en veerdruk worden eenmalig ingesteld en herhalen zich op elke pouch die passeert. Die herhaalbaarheid is de centrale afweging tussen de twee families, en die telt het zwaarst op gelamineerde folies waar een fout van 0.5 s in verblijftijd of een temperatuurafwijking van 20 °C bepaalt of de naad openpeelt of doorbrandt.
Doorzet: cyclustijd, zakjes per minuut en de werkbelasting van de operator
Een impulssealer verzegelt één pouch per bekcyclus. Een typische cyclus duurt in totaal 3–8 seconden: warmtetijd 0.5–3 s, koeltijd 1–4 s, plus de tijd die de operator nodig heeft om het zakje te plaatsen, de naad uit te lijnen en het verzegelde pouch te verwijderen. De aanhoudende doorzet per persoon ligt op 6–15 zakjes/min, met de ondergrens voor grote of zware pouches die de operator op hun plek moet houden. Twee operators kunnen twee machines parallel laten draaien, maar elke machine blijft een persoon binden. De machine zelf heeft geen bewegende transportband, dus de plafondsnelheid wordt bepaald door handplaatsing en bekcyclus, niet door bandsnelheid.
De doorzet van een bandsealer volgt de bandsnelheid en de pouchlengte. Bij een bandsnelheid van 0–12 m/min laat een pouchafstand van 100 mm ruimte voor ongeveer 100–120 zakjes/min bij een schone invoer; een pouchafstand van 300 mm brengt dezelfde machine terug naar ongeveer 35–45 zakjes/min. Echte aanhoudende snelheden lopen op 70–80% van het brochurenummer zodra nabevulling, folierimpels, verkeerde invoer en korte stops meetellen, dus reken op 20–90 zakjes/min afhankelijk van het formaat. De operator voert nog steeds zakje voor zakje aan de invoer, maar de machine klemt, verwarmt, koelt en voert af zonder op een bekcyclus te wachten; één persoon kan aan de invoer voeren terwijl een ander de gevulde pouches aan de afvoer inpakt, of de invoer kan op een vultransportband worden aangesloten.
Waar de arbeidsvergelijking omslaat, zit in de dienstopbouw. Bij minder dan 200 verzegelde zakjes per dag deelt de operator van de impulsmachine zijn tijd met vullen, etiketteren en inpakken, en de goedkope machine blijft rationeel. Boven ongeveer 400–500 zakjes per dag wordt handmatig cycleren een volwaardige werkplek: de persoon brengt de dienst door met het plaatsen en uitlijnen van pouches, en een bandsealer haalt die herhaling eruit terwijl dezelfde operator overgaat naar voeren en inspectie. Bij twee- of drieploegige levensmiddelenverpakking herhaalt de arbeidsbesparing van de bandmachine elke ploeg; de lage aankoopprijs van de impulsmachine doet dat niet.
| Criteria | Impulsbeksealer | Doorlopende bandsealer |
|---|---|---|
| Verzegelbeweging | Bek klemt een stilstaand zakje; warmte en koeltijd per cyclus | Twee bewegende PTFE-transportbanden voeren het zakje langs verwarmde en gekoelde blokken |
| Typische doorzet | 6–15 zakjes/min per operator, één zakje per bekcyclus | 20–120 zakjes/min afhankelijk van pouchafstand; band 0–12 m/min |
| Naadbreedte | 3–10 mm, bepaald door de PTFE-strip op de bek | 8–12 mm, gebruikelijk 10 mm, bepaald door contact tussen blok en band |
| Warmtevoorziening | Nichroomdraad op aanvraag, 300–800 W, geen standbywarmte | Verwarmde blokken op instelpunt, 0.6–1.0 kW verwarming, 3–8 min opwarmtijd |
| Foliebereik | Enkellaags PE/PP 30–100 µm; eenvoudige laminaten met zorgvuldige verblijftijd | 60–120 µm gelamineerde pouches; PE tot ongeveer 200 µm op passende frames |
| Drukbron | Hendel of pedaal; druk varieert per hand en slijtage | Veerbelaste bandcontact; eenmalig ingesteld, herhaalt op elke pouch |
| Koeling | Bek gesloten tijdens koeltimer voor het vrijgeven | Koelblokken of gekoeld bandgedeelte na de verwarming |
| Datumprik | Optioneel apart preegwiel; geen inktstation op de meeste tafelmodellen | Preegwiel standaard; uitvoering met inktcodering print partij of datum |
| Rol van de operator | Plaatsen, uitlijnen, drukken, verwijderen; cyclus afhankelijk van de hand | Voeren aan de invoer; machine regelt naad, koeling en afvoer |
| Aankoopprijs (USD) | $50–$400 tafelmodel; $400–$1,200 voetpedaal tweebek | $1,200–$2,800 instap; $2,800–$6,500 professionele standaard; $6,500–$12,000+ gasspoeling of verticaal |
| Belangrijkste beperking | Snelheid en consistentie gekoppeld aan de operator; bek slijtage geeft ongelijke druk | Opwarmtijd, band en PTFE-verbruiksmateriaal; grotere machinevoetafdruk |
Zakjesmateriaal en foliecompatibiliteit
De foliestructuur bepaalt welke machine überhaupt een naad kan houden. Enkellaags polyethyleen zakjes van 30–100 µm verzegelen op beide families: de impulsbek smelt het PE-vlak in een korte verblijftijd, en het bandblok smelt het langs de bewegende naad. Polypropyleen en georiënteerd polypropyleen hebben een hogere insteltemperatuur en een strakker koelcyclus nodig; de vaste bloktemperatuur van de bandsealer is over een dienst makkelijker af te stemmen, terwijl een impuls timer per cyclus minder afwijkt maar de operator geen vast referentiepunt geeft om tussen de zakjes naar terug te keren.
Gelamineerde pouches — PET/PE, PET/AL/PE, OPP/PE, kraft/PE voor koffie en snacks — zijn waar de twee families het duidelijkst uit elkaar lopen. Een laminaatnaad moet de binnenste PE- of PP-verzegellaag smelten zonder de PET- of druklaag te krimpen, en heeft egale druk over een naad van 8–10 mm nodig zodat elke peellijn hecht. Een impulssealer kan laminaten verzegelen als de bekstrip schoon is, de folie vlak ligt en de verblijftijd past, maar naadrimpels, diktevariatie van de pouch en een versleten PTFE-doek vertonen zich als zwakke hoeken of vlekkerige hechting. Een bandsealer voert het laminaat over een vaste contactlengte met veerdruk op beide banden; de langere contacttijd en constante druk passen bij 60–120 µm laminaatmateriaal, en daarom specificeren snack-, noten- en koffielijnen bandverzegeling in plaats van bekverzegeling.
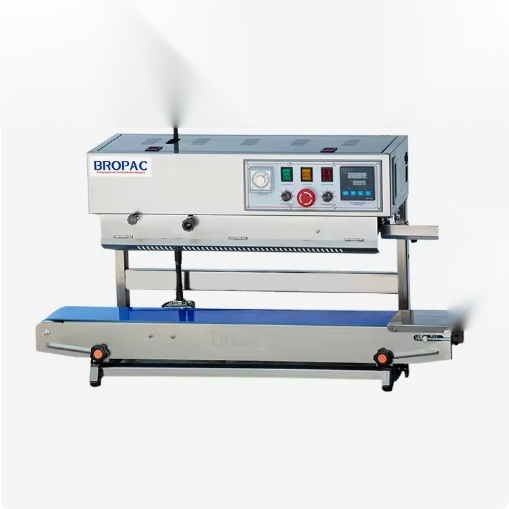
Pouchmaat en -gewicht tellen even zwaar mee als de folie. Horizontale bandsealers verwerken pouchbreedten tot ongeveer 400–500 mm en pouachdikten van 5–350 mm; zware of opgeblazen zakjes die rechtop staan, gaan naar een verticaal frame dat het zakje van onderen ondersteunt. De bek lengte van een impulssealer bepaalt de maximale naadbreedte, gebruikelijk 200–600 mm op tafel- en voetmodellen, en het zakje hangt tijdens het koelen aan de bek, dus vloeibare of zware vullingen kunnen de naad open trekken voordat de folie uithardt. Als uw product drupt, vloeistof bevat, meer dan ongeveer 1 kg weegt of buiten de bandopening uitpuilt, bekijk dan de optie van een verticale bandsealer in plaats van een horizontaal of tafelmodel te forceren.
Naadconsistentie en afhankelijkheid van de operator
Een goede warmteverzegeling op een laminaat toont een egale band van 8–10 mm zonder rimpels, zonder blootliggende open kanalen bij de hoeken, en een peelsterkte van ongeveer 4–6 N/15 mm op een geteste strook. Op een impulsmachine hangt dat resultaat elke cyclus van de operator af: naad gecentreerd op de strip, zakje vlak tegen de bek, constante hendeldruk, timer nog passend bij de folie, PTFE-doek niet geglazuurd of gescheurd. Een vermoeide operator aan het eind van de dienst schuift de pouch een paar millimeter op; de hoeknaad mist. De bekdoek veroudert ongelijk daar waar de draad het hardst drukt, en de druk over een lange bek kan aan de uiteinden wegvallen.
Bij een bandsealer worden de variabelen bij de opstelling ingesteld: bloktemperatuur, bandsnelheid, bandloop, veerdruk, preegdiepte. Elke pouch die de opening ingaat ziet dezelfde contacttemperatuur en -druk over dezelfde contactlengte. De dagelijkse variatie komt van bandslijtage, PTFE-glazuur, foliediktewijziging en geleiderverstelling in plaats van handdruk. Dat maakt de naad nog geen automatische kwaliteit: een verkeerde temperatuurinstelling brandt de folie op elke pouch door, en een gerimpelde invoer rimpelt de naad nog steeds. Het verschil is dat de machine één afgestemde conditie herhaalt, terwijl de impulsmachine de conditie op elk zakje opnieuw beslist.
Voor productie onder audit — levensmiddelen, noten, koffie, diervoeding, exportverpakkingen waarbij een zwakke naad een retourpallet betekent — weegt een vastgelegd en herhaalbaar verzegelproces zwaar. Bandsealers loggen temperatuur en snelheid op het bedieningspaneel, en het preeg- of inktmerk markeert elke pouch met partij en datum. Impulslijnen kunnen de timerinstelling vastleggen, maar de druk en plaatsing per cyclus worden niet gemeten, wat beoordelaars opvalt zodra in het veld naadfouten verschijnen. Als uw kwaliteitssysteem een gedocumenteerde verzegelparameter per filmspecificatie vereist, is de bandfamilie de makkelijkste basis om die procedure omheen te schrijven.
Kostenpositie: aankoop, verbruiksmateriaal, energie en arbeid
De aankoopprijs is de zichtbare regel. Tafelmodel-impulssealers lopen van $50–$300 voor een handmodel met een bek van 200–400 mm, $300–$1,200 voor een voetpedaal- of tweebekse eenheid met bredere strip en koelventilator. Doorlopende bandsealers beginnen bij ongeveer $1,200–$2,800 voor een compact horizontaal tafelmodel of instapstandaard, $2,800–$6,500 voor een professioneel statiefmodel met snelheids- en temperatuurregeling, codering en verstelbare geleiders, en $6,500–$12,000 of meer voor een stikstofgasspoelframe of een verticaal frame voor zware zakjes. Vracht, installatie en de aansluiting op vulmachine of transportband tellen op bij welke machine u ook kiest.
Verbruiksmateriaal loopt in tegengestelde richting. De PTFE-doekstrip en nichroomdraad van de impulsmachine zijn goed en in minuten te vervangen; er is geen band om te centreren en geen verwarming die tussen de diensten heet blijft. De bandsealer slijt twee PTFE-transportbanden, een stel verwarmingsblokken, een preegwiel en aandrijfonderdelen; een band gaat 6–12 maanden mee bij normaal levensmiddelenfoliegebruik, korter in stoffige, olieachtige of zwaar bedrukte omgevingen, en de vervanging betekent draad inrijgen en opnieuw centreren. De verwarmingsblokken en het preegwiel gaan 2–3 jaar mee voordat ze worden vervangen. De gedetailleerde uitgave over vijf jaar — machine, verbruiksmateriaal, energie, arbeid en onderhoud — is uitgewerkt in de bandsealer-kosten- en totale-kostenanalyse, die u moet lezen voordat u een van beide offertes tekent.
Energie is een kleinere maar reële regel. Een impulssealer trekt alleen tijdens de verblijftijd 300–800 W; het standbyverbruik is bijna nul. Een bandsealer houdt na een opwarmtijd van 3–8 minuten 0.6–1.0 kW verwarmingsvermogen gedurende de dienst vast, plus 60–120 W voor de aandrijfmotor en een kleine koelventilator. De stationaire warmte tussen korte productieritten moet worden gecontroleerd: sommige frames schakelen de verwarming in standby uit, andere houden temperatuur aan en verbruiken stroom terwijl de lijn pauzeert. Arbeid kantelt de vergelijking: de impulsmachine heeft per machine een persoon nodig voor elke cyclus; de bandmachine voert één invoer voor een hoger zakjesaantal per persoonsuur. Het break-evenpunt tussen beide ligt meestal daar waar de door de bandmachine bespaarde arbeid in één of twee ploegen per dag het verschil in aankoop en verbruiksmateriaal binnen 12–24 maanden terugverdient; onder dat volume houdt de impulsmachine de kasuitgave laag.
Voetafdruk, omgeving en afscherming
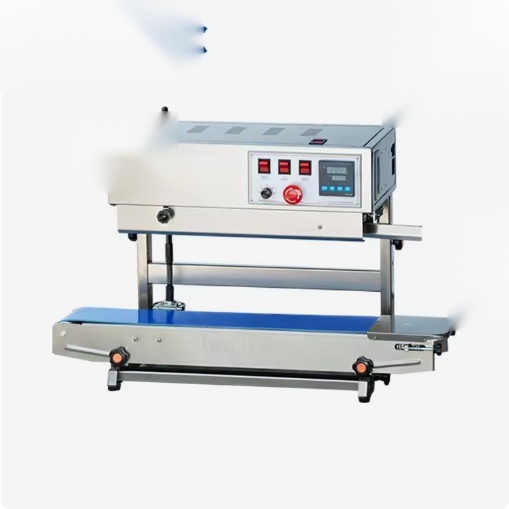
Een tafelmodel impulssealer staat op een tafel en heeft geen vaste vloerruimte nodig; hij loopt op een standaard wandcontactdoos en werkt in een droge ruimte, een pakbank in een magazijn of een kleine werkplaats. Een bandsealer heeft een vloer- of standaardpositie, bandruimte aan invoer en afvoer voor de pouchdoorvoer, en voldoende diepte voor de transportbaan door verwarming, koeler en codeerwiel. Horizontale frames nemen ongeveer 600–900 mm bandlengte plus statiefdiepte in; verticale frames staan hoger en ondersteunen zwaardere zakjes onder de opening.
De omgevingsgevoeligheid verschilt van aard. Impulsmachines verdragen koude en stoffige ruimtes zolang de elektrische installatie droog blijft; er is geen continu heet oppervlak dat tussen de cyclussen moet worden afgeschermd. Bandsealers voeren hete blokken langs de baan, dus invoer- en afvoerafschermingen, bandkappen en een noodstop horen bij een veilige installatie; in levensmiddelenruimtes komen daar roestvrijstalen of wasbare afwerkingen bij waar productcontact en gemorst product voorkomen. Het verbrandingsrisico van de hete blokken, de afscherming, vergrendelingen en CE-conformiteit komen aan bod in de bandsealer-veiligheids- en CE-conformiteitsgids. In stoffige ruimtes glazuren foliepluis en productstof de PTFE-banden en blokkeren de koeling; in natte ruimtes moeten de behuizingsclassering en het bandmateriaal al bij de bestelling worden gespecificeerd.
Besluitkader: kies in deze volgorde
- Tel de aanhoudende zakjessnelheid: kleinste en grootste zakjes per minuut over een normale dienst, en het aantal ploegen waarin de lijn draait. Onder ongeveer 400–500 zakjes per dag houdt een impuls- of handmodel meestal stand; daarboven beginnen de doorzet per persoon en de constante naad van de bandmachine zich terug te verdienen.
- Plan elke folie die de lijn verzegelt: enkellaags PE/PP, OPP, PET/PE, PET/AL/PE, kraft/PE. Noteer de dikte in µm en het verzegelmateriaal. Laminaten boven 60 µm en bedrukte of gemetalliseerde materialen wijzen naar bandverzegeling; eenvoudige PE-zakjes blijven acceptabel op impuls.
- Noteer pouchafmetingen en vulgewicht: breedte, plooi diepte, of het zakje rechtop staat, vloeibare of vrije vloeiende vulling, en gewicht per zakje. Zware of opgeblazen zakjes hebben een verticaal frame nodig; kleine platte pouches passen bij een horizontaal tafelmodel of statief.
- Controleer de naadstandaard: peelsterktedoel, partij- of datummerking, auditdocumentatie, verklaringen voor levensmiddelencontact, was- of stofclassering. Gedocumenteerde herhaalbaarheid en codering vallen gunstig uit voor de bandfamilie.
- Maak een prijsopgave voor de positie over vijf jaar, niet de stickerprijs: machine, verbruiksmateriaal en slijtageonderdelen, verwarmingsvermogen, arbeid per werkplek, formatwisseltijd en verwachte bandlevensduur. Lees de TCO-analyse voordat u offertes vergelijkt.
- Stem stroomopwaartse en stroomafwaartse apparatuur op elkaar af: hoogte van de vulmachineuitgang, invoertransportband, buffering na de verzegeling, etiketteer- en inpakstations. Een sealer die niet op de vulmachine-invoer aansluit, vormt hetzelfde knelpunt als een trage cyclus.
- Stuur pouchmonsters naar de leverancier voor een proefverzegeling. Vraag om een peelsterktestrook en een dwarse doorsnede van de naad op uw eigen folie, gedraaid op de beoogde snelheid en temperatuur, in plaats van te vertrouwen op een demonstratiezakje.
Profielen van bedrijven en de gebruikelijke keuze
Werkplaats, kleine batches en laagvolume verpakking. Enkele honderden zakjes per dag, eenvoudig PE- of PP-materiaal, gemengde formaten, gedeelde arbeid. Een tafel- of voetpedaalimpulssealer van $150–$1,200 past bij het volume: geen opwarmtijd, geen bandverbruiksmateriaal, verplaatsbaar tussen tafels. De naadkwaliteit wordt geaccepteerd als de operator tijd heeft om elk zakje uit te lijnen en de naad te controleren.
Levensmiddelen-, snack- en notenverpakking op één ploeg. Gelamineerde pouches, 60–120 µm, doel 20–60 zakjes/min, partijdatum op elke verpakking. Een horizontale bandsealer op statief past: vaste bloktemperatuur, koelgedeelte, preeg- of inktcodering, één operator voert. De op statief gemonteerde hittebandsealer en de horizontale inktprintende bandsealer dekken dit bereik; de koffiezakjesverzegelmachine is specifiek uitgevoerd voor ventiel- en kraftkoffiepouches.
Hoogvolume verpakking in twee of drie ploegen. Stabiel pouchformaat, 60–120 zakjes/min, gestapelde pallets, exportvervoer. Een professioneel of automatisch bandframe voert vanaf een vultransportband, draait de naad- en koelcyclus onbemand tussen controles door, en de arbeidsbesparing herhaalt elke ploeg. De automatische doorlopende bandsealer en de SF150LD professionele bandsealer zitten in deze prijsklasse; waar zuurstofuitsluiting telt, voegt de stikstofgasspoel-bandsealer een inertgasspoeling toe vóór de naad.
Zware zakjes, vloeibare vullingen en rechtopstaande verpakkingen. Zakjes boven ongeveer 1 kg, uitpuilende plooien, soep- of sausverpakkingen, diervoeding. Een verticaal bandframe ondersteunt het zakje onder de opening en verzegelt de rechtopstaande naad; een impulsbek laat een zware of natte vulling aan de naad hangen terwijl die uithardt, wat een open hoekrisico geeft. De verticale inktcoderende bandsealer is het frametype om hier te beoordelen.
Hoog-mix catalogus met korte productieritten. Veel pouchmaten, frequente foliewisselingen, kleine dagtotalen. De impulsmachine wisselt formaat via uitlijning van de bek zonder opwarmtijd; de bandmachine heeft tussen folies een geleider- en temperatuurcontrole nodig. Voor een hoog-mix vloer onder de snelheidsdrempel houdt de impulsfamilie het formaatwissel goedkoop; zodra één formaat lang genoeg draait om de opstelling te amortiseren, wint de consistentie van de bandmachine de wisselkosten terug.
Veelgemaakte selectiefouten
De goedkoopste machine kopen voor een laminaatlijn. Een tafelmodel impulssealer onder $300 ziet er zuinig uit, maar op 80–120 µm PET/PE-materiaal vertoont de van de operator afhankelijke cyclus zich als zwakke hoeknaad en retourzendingen in het veld. Als de pouch gelamineerd is en de productie regelmatig loopt, is het constante contact van het bandframe de laagste risico-aankoop, zelfs voordat de arbeid wordt meegerekend.
De bandsealer op de brochuretopsnelheid dimensioneren. Een waarde van 120 zakjes/min gaat uit van de kortste pouchafstand en een schone invoer. Plan de machine op uw echte pouchlengte en op 70–80% van de opgegeven doorzet over de dienst, met marge voor verkeerde invoer en formaatwissels. Een frame dat op een laagvolume lijn onder zijn comfortabele snelheid wordt gehouden, draagt het standbyverwarmingsvermogen en bandonderhoud zonder dat terug te verdienen.
Zakjesgewicht en -oriëntatie negeren. Een horizontale opening kan een zwaar rechtopstaand zakje niet vasthouden; een verticaal frame kost meer maar voorkomt dat de naad onder de vulling open trekt. Vermeld bij de aanvraag het zakjesgewicht en of de verpakking staat, hangt of plat ligt, zodat de leverancier de frameoriëntatie past in plaats van de goedkoopste horizontale uitvoering.
Foliecompatibiliteit tot de installatiefase uitstellen. Een op PE afgestemde naad faalt op OPP, en een laminaat met gemetalliseerde laag heeft een eigen temperatuur- en snelheidsvenster. Stuur verzegelde zakjes en folierollen met de aanvraag mee; de leverancier moet een proef op uw materiaal draaien en vóór orderbevestiging een temperatuur-, snelheids- en naadbreedte-instelling teruggeven.
Codering en inspectiebehoeften vergeten. Een tafelimpulstoestel heeft geen datumstation; als partijcodering vereist is, moet een aparte marker of een bandsealer met preeg- of inktcodering in de specificatie staan. Bepaal of de lijn gepregde partijmerken, inktgeprinte data of beide nodig heeft, en controleer welke frameoptie dat draagt.
Wat u meeneemt naar de offerte
Een eerlijke vergelijking heeft dezelfde invoer voor elke leverancier: kleinste en grootste pouch met breedte, plooi diepte en naadlengte; foliestructuur en dikte in µm; vulgewicht en of het zakje vloeistof bevat; aanhoudende zakjes/min en dienstpatroon; aantal formaten en wisselfrequentie; werkomgeving — droog, nat, koud, stoffig; codeerbehoefte (preeg, inkt, geen); audit- of levensmiddelencontactverklaringen; en de hoogte van de vulmachineuitgang en de stroomafwaartse transportband waar de sealer op moet aansluiten. Met die gegevens kan de leverancier frameoriëntatie, bandsnelheid, naadbreedte en folie-instelling op de echte toepassing afstemmen.
De SunAura familie van doorlopende bandsealers zet de horizontale, statief-, verticale, codeer- en gasspoelframes uit het programma op een rij, naast de 2-in-1 statiefbandsealer met digitale uitlezingen. Waar het volume laag blijft, dekt de handmatige handhittezealer de tafelimpulsverzegeling. Voor de mechaniek achter de continue beweging leest u de technische uitleg van hoe een doorlopende bandsealer werkt, over verwarmingsblokken, PTFE-transportbanden, het koelgedeelte en datumprik met temperatuur- en snelheidscijfers.
Gerelateerde clusternotities: het overzicht van de stikstofgasspoel-bandsealer legt de inertgasspoeling vóór de warmteverzegeling uit voor koffie, snacks en noten; de bandsealer-kosten- en TCO-analyse werkt machineprijsklassen, band- en folieslijtage, energie en arbeid af tegen handmatige verzegeling; de bandsealer-veiligheids- en CE-conformiteitsgids behandelt afscherming van hete blokken, bandkappen, noodstops en levensmiddelencontactverzegeling; en de gids voor bandsealer-storingen en formaatwissel gaat over gerimpelde en zwakke naden, bandloop en temperatuurfouten aan de onderhoudszijde.
Stuur pouchmonsters, doelsnelheid en filmspecificatie via de contactbalie voor een op de toepassing afgestemde configuratie. De rubriek met certificeringen en octrooien zet de conformiteitsdocumentatie op een rij die bij de machine leverbaar is, en het bedrijfsprofiel vat het pakket verpakkingsmachines samen dat is gebouwd voor levensmiddelen-, snack- en industriële zakjeslijnen.