De meeste bandsealerfouten vertonen zich eerst in de naad voordat ze als kapot onderdeel opduiken: een naad die in het midden openpeelt, een rimpel langs de vouw, een naad die een uur na het inpakken opengaat, een datacode die vaag of dubbel print, of een PTFE-band die van de rol afdwaalt. Dit artikel werkt die symptomen af in de volgorde waarin een operator ze moet controleren, koppelt elke oorzaak aan de afstelling of vervanging die hem verhelpt, en zet een formaatwisselprocedure tussen zakjessoorten plus een preventief onderhoudsschema uiteen. De machine trappen waarnaar wordt verwezen, staan beschreven in de begeleidend artikel over hoe een doorlopende bandsealer werkt; het complete bouwprogramma staat op de productpagina van de bandsealerfamilie.
De storinglogica hieronder gaat uit van een standaard continue bandsealer met bandsnelheid 0–12 m/min, naadbreedte 8–10 mm, een verwarmingspaar van 0.7–0.9 kW op 0–300 °C, en een transportmotor van 40–90 W. Hoogvolume en RVS lijnmodellen delen dezelfde foutenpatronen; gasspoelvarianten voegen een spoelmanifold toe met eigen controles, behandeld in het artikel over de stikstofgasspoel-bandsealer. Als de vraag is welke machineklasse bij het zakje past, behandelen de vergelijking van bandsealer versus impulssealer en de TCO-analyse selectie en aankoop; de artikel over bandsealerveiligheid behandelt de vergrendel- en afkoelstappen die vereist zijn vóór er in de baan wordt gewerkt.
Lees de naad vóór u iets demonteert
De eerste diagnostische stap is drie of vier afgekeurde pouches bij het verzegelstation inspecteren, niet de machine openmaken. Leg een pouch plat en bekijk de naad over de volle breedte. Een gezonde naad op een 60–120 µm laminaat toont een egale, licht samengedrukte band van gelijke glans, met het gepregde datacode leesbaar en geen open kanalen langs beide randen. Peel een testnaad met de hand onder een hoek van 180°: een goede naad bereikt ongeveer 4–6 N/15 mm peelsterkte en scheurt de folie voordat de hechting loslaat; een zwakke naad splitst schoon tussen de lagen met weinig weerstand. Noteer de foliestructuur en -dikte, het temperatuurinstelpunt, de bandsnelheid, de zakjesafmetingen, en of de fout op elke pouch of slechts op sommige verschijnt. Dat overzicht beperkt de oorzaak tot warmte, druk, banduitlijning, folie-invoer of codering voordat een gereedschap wordt opgepakt.
Splits de fouten in vier bakken. Warmtefouten vertonen zich als zwakke naden bij te lage temperatuur, verbrande of gekreukte naden bij te hoge temperatuur, of één koude zijde als een enkel element uitvalt. Druk- en uitlijnfouten vertonen zich als rimpels, naden die uit het midden lopen, of een naad die alleen aan één rand grijpt. Invoerfouten vertonen zich als gevouwen pouches, product vast in de naadlijn, of zakjes die schuin de baan ingaan. Codeerfouten laten de naad zelf intact maar maken het datum- of partijmerk vaag, bewogen of dubbel. Bak voor bak werken voorkomt dat de operator een temperatuurprobleem verandert in een bandvervanging die nooit nodig was.
Tabel met symptoom, oorzaak en correctie
De tabel somt de fouten op die op een inpakstation het vaakst voorkomen, de waarschijnlijke oorzaken gerangschikt van eenvoudig naar diepliggend, en de correctie om te proberen. Volg altijd de vergrendel- en afkoelvolgorde van de machine vóór u in de verwarming- of rolzone reikt; hete blokken blijven na uitschakeling nog enkele minuten boven de verbrandingstemperatuur.
| Symptoom | Waarschijnlijke oorzaken | Correctie |
|---|---|---|
| Zwakke naad, peelt in het midden open | Temperatuur te laag voor de folie; bandsnelheid te hoog voor de warmteverblijftijd; versleten of geglazuurde PTFE-band; onvoldoende druk tussen de banden | Verhoog het instelpunt in stappen van 10–15 °C en test; verlaag de snelheid om de verblijftijd te verlengen; inspecteer en vervang geglazuurde band; stel bandspanning en drukveren bij |
| Naad rimpelt langs de vouw | Pouch komt schuin binnen; bandloop uit het midden; ongelijke bandspanning; product of folierand in de naad gevouwen | Rechttrek de invoergeleiders; centreer de band op de looprol; balanceer boven- en onder spanning; ruim product uit de naadlijn en vouw de pouchrand opnieuw |
| Naad gaat open of delamineert na koeling | Onvoldoende koelverblijftijd; naad nog heet bij hantering; foliestructuur buiten het machinebereik | Vertraag de band om de koelbaantijd te verlengen; laat pouches rusten vóór doosinpak; bevestig dat folie µm en laminaatstructuur bij de machineklasse passen |
| Verbrande, bruine of gekreukte naad | Temperatuur te hoog; band stilstand over een heet blok; folierrest aan de balk geplakt; vuil PTFE-oppervlak | Verlaag het instelpunt; controleer of de aandrijving de band stopt als de machine stationair staat; reinig blok en bandrug; vervang geglazuurde of verkoolde PTFE |
| Eén zijde van de naad koud of ongehecht | Enkel verwarmingselement uitgevallen; losse elementklem; temperatuursensordrift aan één kant | Isoleer de voeding, test elementcontinuïteit en klemmen, vervang het uitgevallen element, verifieer de sensorwaarde tegen een contactthermometer |
| Naad zit uit het midden op de pouchrand | Invoergeleider verkeerd uitgelijnd; pouchbreedte gewijzigd zonder geleiderreset; band zijwaarts verschoven | Zet de zijgeleiders terug op de huidige pouchbreedte; centreer de band; controleer de geleiderborgschroeven na de wissel |
| Vage, bewogen of dubbele datacode | Codeerlint droog of opgebruikt; printkopdruk laag; preegwiel versleten; bandsnelheid komt niet overeen met printinvoer | Vervang lint of inktcartridge; stel de kopveerdruk in; inspecteer het gekartelde wiel op versleten cijfers; stem de printinvoer af op de bandsnelheid |
| Band dwaalt naar één rand en wrijft tegen het frame | Looprol uit de uitlijning; spanning ongelijk; rollager stroef; band gesneden of ongelijk uitgerekt | Stel de looproluitlijning bij en egaliseer de spanning; maak een stroef lager los of vervang het; vervang een uitgerekte of beschadigde band |
Temperatuurfouten en verwarmingscontroles
Machine bereikt de verzegeltemperatuur niet
Als de uitlezing langzaam klimt of ver onder het receptinstelpunt blijft steken, controleer dan in volgorde: netspanning die de machine bereikt, verwarmingsautomaat of -zekering, elementcontinuïteit, en de temperatuursensor. Een verwarmingspaar van 0.7–0.9 kW moet de blokken van koud naar bedrijfstemperatuur brengen in 3–5 minuten; als de opwarmtijd 10 minuten of meer duurt, kan één element open zijn of gedeeltelijke stroom trekken. Test elk element met een multimeter op weerstand tegen de fabrieksopgave; een open circuit betekent dat het element vervangen moet worden. Losse elementklemmen lezen als intermitterende warmte en moeten na afkoeling opnieuw worden aangedraaid. Een falend thermokoppel of PT-sensor kan laag uitlezen terwijl het blok heet draait, of hoog uitlezen terwijl het blok koud blijft; verifieer de weergegeven temperatuur tegen een contactthermometer op het blok weg van de sensorbus.
Temperatuurafwijking tijdens de dienst
Naden die goed beginnen en in de loop van een dienst zwak of verbrand worden, herleiden meestal tot regeldrift in plaats van een foliewissel. Een PID-regelaar houdt het instelpunt bij goede afstelling binnen ongeveer ±5 °C; een analoge knop zwakt verder af naarmate omgevingslucht en netspanning verschuiven. Controleer dat de sensortip in zijn bus zit zonder te bewegen, dat de verwarmingsbedrading niet los zit, en dat de koelventilatoren draaien om de regelcomponenten onder hun nominale temperatuur te houden. Op machines die boven 220 °C verzegelen, degraderen PTFE-rug en tape sneller, wat de warmteoverdracht naar de folie verandert ook al blijft de bloktemperatuur stabiel. Houd een logboek bij van instelpunt, kamertemperatuur en naadkwaliteit over de dienst; een afwijking die volgt op het opwarmen van de ruimte wijst naar sensor- of regelaarafstelling, niet de folie.
Oververhittingsuitschakeling of smeulrisico
Als de onafhankelijke oververhittingsbeveiliging uitschakelt, moet de machine buiten dienst worden gehouden tot de oorzaak is gevonden: falend relais dat aan blijft plakken, sensoruitval, geblokkeerde koellucht, of folierresten die zich tegen het blok hebben opgehoopt. Verkoolde folierrest op de PTFE-band isoleert ongelijk en kan smeultemperatuur bereiken. Ruim het residu na afkoeling, controleer de relaiscontacten en ventilatorwerking, en bevestig dat de aanvullende beveiliging pas reset als de blokken onder zijn uitschakeldrempel zijn gedaald. Omzeil de oververhittingsbeveiliging niet om de productie draaiende te houden; die bescherming bestaat om een verwarmingsdoorloop te stoppen vóór bandschade of brand.
Notities bij vervanging van element, relais en sensor
Als een element open meet, vervang het dan met hetzelfde wattage en dezelfde spanningsclassering; een onderbemet element draait koeler en schakelt voortdurend, terwijl een overbemet de bloktemperatuur voorbij de PTFE- en foliegrenzen drijft. Koppel de voeding los bij de isolatieschakelaar vóór u de elementklemmen verwijdert, voorzie elke draad van een label vóór het losmaken, en draai de klemmen aan volgens het koppel uit de handleiding zodat contactweerstand geen warmte op de aansluitlip opbouwt. Het regelrelais dat de verwarming schakelt, slijt met elke cyclus; contacten die putten of plakken, vertonen zich als een verwarming die aan blijft na het instelpunt, of een die nooit inschakelt. Een falende sensor leest meestal onregelmatig of meldt een temperatuur ver van de contactthermometercontrole; wissel de sensor voor een passend onderdeel, en laat de machine daarna een volledige cyclus opwarmen vóór u de nieuwe meting vertrouwt. Registreer de wisseldatums van element en sensor in het machinedossier zodat de elementlevensduur van 3–5 jaar tegen de werkelijke draaiuren kan worden gevolgd.
Bandloop en PTFE-bandvervanging
De bovenste en onderste PTFE/PFE-banden voeren de pouch tegen de verwarmde en gekoelde blokken. Loopfouten vertonen zich als de band naar één framezijde kruipt, randrafeling, of een richel versleten PTFE langs één rol. Begin met de looprolverstelling: de meeste frames dragen een loopschroef die één roluiteinde verschuift om de band te sturen. Egaliseer de spanning links en rechts na het centreren, want een te strakke zijde trekt de band uit het midden. Controleer dat rollen vrij draaien; een stroef lager sleept aan één kant en laat de band zijwaarts lopen. Reinig folierresidu en productstof van de roluiteinden, want opbouw verandert de roldiameter ongelijk.
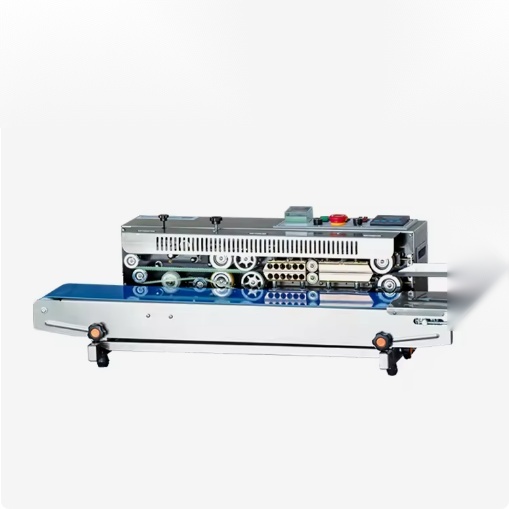
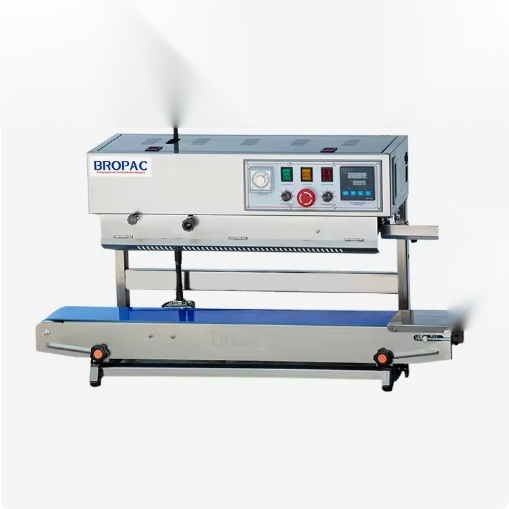
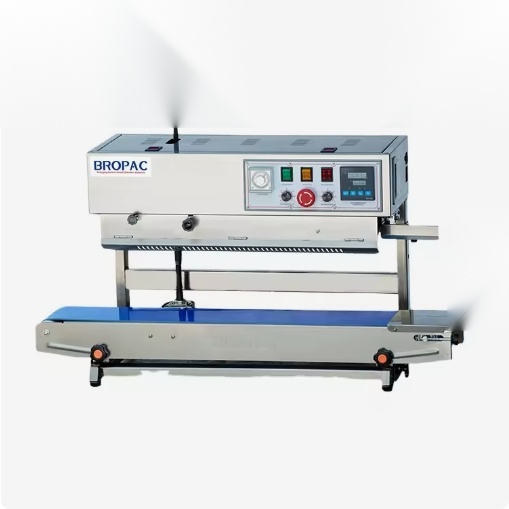
De bandlevensduur loopt 6–12 maanden bij eenploegige belasting op 180–220 °C, dalend naar 3–6 maanden boven 240 °C of bij tweeploegig draaien. Tekenen dat een band vervanging nodig heeft: een geglazuurd of glanzend oppervlak dat niet meer grijpt, sneden of gerafelde randen, uitgerekte delen die geen spanning meer houden, en PTFE dat op de naad afschilfert. Een reserve boven- en onderset op voorraad voorkomt een gestopte lijn die op vracht wacht; vervanging duurt 30–90 minuten zodra de machine geïsoleerd en koud is. Laat na het passen van een nieuwe band die 5–10 minuten leeg draaien om de bandloop in te lopen, en verzegel daarna proefpouches vóór terugkeer naar productie. De statief hittebandsealer en de verticale inktcoderende bandsealer gebruiken dezelfde bandlooplogica op hun respectieve invoeroriëntatie.
Folie- en pouchbehandelingsproblemen
Niet elke naadfout is een machinefout. De foliestructuur bepaalt het temperatuurvenster: polyethyleen verzegelt rond 130–180 °C, polypropyleen en gangbare laminaten rond 160–230 °C, en dikke folie- of gemetalliseerde laminaten kunnen het boveneinde van dat bereik plus langere verblijftijd nodig hebben. Een machine bemeten voor 60–100 µm folie zal worstelen op 120–200 µm materiaal, met zwakke middennaden hoe hoog de temperatuur ook klimt; de verwarming verder opdrijven brandt dan de folieranden door. Als een nieuwe foliepartij slechter verzegelt dan de vorige, vergelijk dan eerst de meetwaarden van de dikte en de laminaatstructuur vóór u de machine afstelt.
Fouten op pouchniveau komen van hoe zakjes de baan ingaan. Een geplooide staande pouch die naar één kant leunt, verzegelt een schuine naad; een platte pouch met een gevouwen rand vangt een luchtkanaal dat openloopt tot een lektraject. Product dat op de naadlijn ligt, blokkeert de banddruk en laat een plaatselijke zwakke plek achter. Zijgeleiders moeten op de pouchbreedte worden gezet zonder te knellen, en zware vulgewichten moeten van de bovenrand weg worden gezet vóór verzegeling. Statische lading bij droog weer trekt folieresten naar de band en kan de pouch ongelijk laten zitten; een aardingslint op het frame en regelmatige stofruiming verminderen het effect. Controleer bij ventielkoffiezakjes dat het ventiel onder de naadlijn zit zodat het niet tussen de banden terechtkomt; de koffiezakjesverzegelmachine-productpagina behandelt die oriëntatie in detail.
Foutpatronen per product- en folietype
Droge snacks, korrels en poeders veroorzaken vooral invoer- en netheidsfouten. Poederstof zet zich onder de baan en op roluiteinden, verandert de loop en isoleert de band; gemorst product bij het vulstation rijdt mee de naadlijn in en laat een zwakke plek achter waar product de druk blokkeert. Houd het invoervrij gebied schoon, controleer dat product onder de bovenrand rust vóór verzegeling, en zuig stof van de baan bij elke dienst. Dunne OPP- of PE-folies onder 60 µm verzegelen op lagere temperatuur en lagere druk; te strakke bandspanning of een hoog instelpunt rimpelt of verbrandt deze folies voordat de operator een zwakke naad ziet. Als hetzelfde recept vorige week op een andere foliepartij werkte, vergelijk dan de meetdikte en de oriëntatie van de verzegellaagzijde vóór u de machineinstellingen wijzigt.
Vochtige en olieachtige producten dagen het koelgedeelte en de hechting van de verzegellaag uit. Residu op de pouch buitenkant nabij de naadlijn verhindert het lassen van de lagen, en vocht verdampt bij het blok en laat gaatjes in de naad achter. Deze productieritten hebben een schone veeg van de naadrand vóór de baan nodig, een koelbaan die lang genoeg is om de naad te zetten vóór hantering, en een controle dat de verzegellaag van de folie geschikt is voor vettige inhoud. Olieachtig condensvocht op het frame versnelt ook de bandslijtage, dus de reinigingsfrequentie stijgt met het vetgehalte van het product. Dikke folie- of gemetalliseerde laminaten, gebruikelijk voor koffie en snacks met lange houdbaarheid, voeren warmte sneller af en hebben het bovenste deel van het temperatuurvenster plus een tragere bandsnelheid nodig; een machine die alleen op dunne folie is gedimensioneerd, blijft zwakke naden najagen zonder een stabiel recept te bereiken.
Ventielzakjes en gasspoelpouches voegen nog twee eigen controles toe. Het eenrichtingsventiel moet onder de naadlijn zitten; rijdt het tussen de banden, dan blokkeert het de druk en creëert het een kanaal langs de naad. Bevestig op een spoelsealer dat het spoelgas stroomt vóór de pouch de verwarming bereikt en dat de naad vormt nadat de hoofdruimte tot rust is gekomen; een zwakke naad op een gespoeld zakje kan herleiden tot gasturbulentie die de folie bij het blok uit elkaar duwt, in plaats van een te lage verwarmingstemperatuur. Spoelsnelheid en spoeltijd voor de gasspoeluitvoering staan in de productpagina van de stikstofgasspoel-bandsealer. Vacuümkamerverpakking is een andere machinefamilie; waar een pouch een geëvacueerde hoofdruimte in plaats van een oppervlaknaad nodig heeft, is de kamersealer, niet de bandsealer, de juiste apparatuur.
Fouten aan het datumprik- en preegwiel
Het codeerstation zit na het koelgedeelte, dus een slecht datummerk laat de naad zelf intact. Op een preegwiel drukken de cijfers door druk in de folie; vage merken betekenen lage veerdruk, een versleten gekarteld wiel, of een bandsnelheid die de pouch sneller doorvoert dan de wielafdruk kan vormen. Op solid-ink- of lintcodering wijst vervaagde print naar een opgebruikt lint, droge inktoevoer of lage kopdruk; dubbele of verschoven print wijst naar de printinvoer die niet overeenkomt met de bandsnelheid of een losse kopbevestiging. Reinig de printkop volgens het interval van de leverancier, vervang lint of cartridge als het merk lichter wordt, en inspecteer het preegwiel op versleten cijfers na enkele honderdduizenden afdrukken. Codeeronderdelen zijn goedkoop vergeleken met een afgekeurde partij, dus horen naast banden en tape op voorraad te liggen.
Formaatwissel tussen zakjessoorten
Een gestructureerde formaatwissel houdt de eerste-stuk afkeur laag bij het omschakelen van pouchbreedte, foliestructuur of vulproduct. Draai de stappen in volgorde, en registreer de receptwaarden zodat de volgende wissel terug naar het vorige zakje niet vanaf giswerk start.
- Stop de productie, ruim de baan, isoleer de voeding en laat de blokken afkoelen vóór enige geleider- of bandafstelling.
- Registreer het oude recept: foliestructuur en µm, pouch L/B in mm, temperatuurinstelpunt, bandsnelheid m/min, naadbreedte, bandhoogte en codeerinstelling.
- Zet de zijgeleiders en bandhoogte op de nieuwe pouchafmetingen; bevestig dat de pouch recht doorloopt zonder te leunen.
- Voer het temperatuurvenster van de nieuwe folie in en begin op het middelpunt; stel de bandsnelheid in op de vereiste verblijftijd voor de dikkere folie.
- Monteer de juiste codeeropstelling voor het nieuwe zakje en laad het huidige datum- of partijmerk.
- Draai 10–30 proefpouches leeg of met testproduct; inspecteer naadbreedte, glans en randhechting, en voer daarna een peeltest uit op drie naden op het doel van 4–6 N/15 mm.
- Stel de temperatuur bij in stappen van 10–15 °C of de snelheid in stappen van 1–2 m/min tot de testnaden houden; registreer het geaccepteerde recept.
- Keur de eerste productiepouch goed, en volg daarna de eerste 50–100 pouches op afwijking vóór het station onbeheerd achter te laten.
Wisselafval loopt het hoogst in de eerste 10–30 naden; ervaren fabrieken begroten 0.5–2% van de pouches als opstartafval. Twee zakjesformaten die een frame delen maar in oriëntatie verschillen, vragen de machine tussen horizontale en verticale invoer te schakelen; de statief 2-in-1 bandsealer verzorgt beide op één frame, en de horizontale inktprintende bandsealer en de verticale inktcoderende bandsealer tonen de twee speciale oriëntaties. Een geprinte receptkaart per station verkort de wisseltijd en herhaalfouten.
Preventief onderhoudsschema
Preventief werk verlaagt de foutratio hierboven. Het schema hieronder past bij een eenploegig station voor levensmiddelen- of snackverpakking; verdubbel de inspectiefrequentie van het verbruiksmateriaal bij twee- of drieploegig draaien, en verkort de intervallen waar de naadtemperatuur boven 220 °C blijft.
| Interval | Taken | Gecontroleerd slijtageonderdeel |
|---|---|---|
| Elke dienst (dagelijks) | Ruim folieresten en stof onder de baan; inspecteer de naadkwaliteit op draaiende pouches; controleer bandloop en oppervlaktetoestand; verifieer dat de noodstop verwarming en band uitschakelt; bevestig codeerleesbaarheid | PTFE-bandoppervlak, preeg-/printmerk |
| Wekelijks | Veeg de verwarmingsbehuizing en roluiteinden af; controleer geleiderborgschroeven en bandspanning; test de stilstandstop: band stopt als de invoer stopt; reinig de codeerkop en inspecteer het lint | Bandspanning, geleiders, codeerbenodigdheden |
| Maandelijks | Verifieer de bloktemperatuur tegen een contactthermometer; test de vergrendeling en noodstopresetvolgorde; inspecteer elementbedrading en klemmen; smeer lagers volgens de handleiding; controleer de aardverbinding | Verwarmingselementen, sensor, schakelaars, lagers |
| Elke 6 maanden | Vervang de PTFE-verzegeltape; inspecteer rollen en lagers op stroefheid; controleer aandrijfketting of -band; inspecteer PTFE-banden op glazuur en rek; bekijk de reserveonderdelenvoorraad | Verzegeltape, rollen, aandrijving, banden |
| Jaarlijks | Serviceer verwarmingselementen en temperatuursensor; vervang verouderde banden als ze de slijtagegrens naderen; inspecteer frame, afschermingen en bevestigingen; controleer de regelbehuizing en kabelisolatie; leg resultaten vast in het machinedossier | Elementen, sensor, banden, afschermingen, kabels |
Verwachte slijtagelevensduur bij eenploegige belasting: PTFE-banden 6–12 maanden, verzegeltape ongeveer maandelijks, verwarmingselementen 3–5 jaar, preegwiel enkele honderdduizenden afdrukken, codeerlint of inktoevoer volgens verpakkingsverbruik, en aandrijfmotor 40–90 W bemeten voor continue belasting met lagerservice bij het jaarinterval. Een machine die zijn recept en naadkwaliteit over deze intervallen houdt, vertoont normaal slijtage; een die ver binnen die grenzen band- of elementvervanging nodig heeft, wijst meestal naar oververhitting, verkeerd gelopen banden of gemiste reiniging, en de oorzaak moet worden vastgelegd in plaats van het onderdeel simpelweg te wisselen.
Reserveonderdelen die op voorraad horen te liggen
- Eén reserve-set bovenste en onderste PTFE-banden bemeten op de framebreedte.
- Rollen PTFE-verzegeltape voor de warmtebalken of bandrugbladen.
- Eén reserveverwarmingselement van de juiste classering, plus zekeringen voor het verwarmings- en regelcircuit.
- Temperatuursensor passend bij het regelaartype.
- Gekarteld preegwiel en codeerlint of inktcartridge voor de gemonteerde codeeroptie.
- Loop- en aandrijflagers die bij een gelopen band als eerste stroef worden.
Label de reserveonderdelen met het machinemodel en het onderdeelnummer, en noteer de levertijd voor alles wat de leverancier niet lokaal op voorraad houdt. Een band- of elementwachttijd van weken op een kritisch naadstation maakt een kleine fout tot een verzendvertraging; de automatische doorlopende bandsealer en SF150LD professionele bandsealer-productlijsten identificeren de standaard slijtageonderdelen voor die bouwen.
Waar intern repareren en wanneer service bellen
Operators en een getrainde onderhoudsleiding kunnen receptwijzigingen, geleider- en loopverstelling, band- en tapevervanging, lintwissels, sensor- en elementwissel, en routinereiniging afhandelen als de vergrendel- en afkoelstappen worden gevolgd. Bel de leverancier of een servicemonteur voor printplaatfouten, motor- of versnellingsbakuitval, herontwerp van het vergrendelcircuit, herhaald element doorbranden dat naar een bedradings- of relaisdefect wijst, en elke machine die de temperatuur niet vasthoudt nadat sensoren en elementen schoon zijn getest. Beschrijf het symptoom met de geregistreerde waarden: folie µm en structuur, instelpunt, snelheid, welke pouches falen, en wat al is gecontroleerd. Dat korte overzicht laat de service isoleren of de fout warmte, druk, aandrijving of codering is zonder een tweede locatiebezoek.
Een fouten- en receptlogboek bijhouden
Een kort lopend logboek per machine verandert eenmalige reparaties in een patroonregistratie. Elke vermelding noteert de datum, pouch en folie, gemeld symptoom, geregistreerd instelpunt en snelheid, de afstelling of het vervangen onderdeel, en de naadkwaliteit na de reparatie. Over enkele maanden laat het logboek zien of een bepaalde foliepartij consequent een hogere temperatuur nodig heeft, of banden op het ene station sneller slijten dan op andere, en welke fouten herhalen vóór een geplande service. Receptkaarten per zakjesformaat halen uit hetzelfde logboek, zodat een formaatwissel niet afhangt van de operator die de machine als eerste heeft afgesteld. Het logboek geeft de servicemonteur ook een historie als een fout terugkeert die interne controles niet oplossen, en het voedt de jaarlijkse beoordeling van reserveonderdelenvoorraad en slijtageintervallen.
Gerelateerde referenties in het cluster
Het verhelpen van storingen staat naast selectie, mechaniek, conformiteit en kosten in dit cluster. De vergelijking van bandsealer versus impulssealer legt uit wanneer continue bewegingsverzegeling de juiste keuze is tegen handmatige bekverzegeling; de technische diepduik detailleert verwarmingsblokken, PTFE-banden, het koelgedeelte en datumprik met temperatuur- en snelheidscijfers; het overzicht van de gasspoelbandsealer behandelt de spoelmanifoldcontroles voor inertgasverpakking; de TCO-analyse splitst de kosten van slijtageverbruiksmateriaal, stroom en arbeid uit over de levensduur van de machine; en de veiligheids- en CE-conformiteitsartikel stelt de afschermings-, noodstop- en vergrendelregels die gelden vóór servicewerk begint.
SunAura levert de familie doorlopende bandsealers in horizontale, verticale, 2-in-1 en gasspoeluitvoeringen, met banden, tapes, elementen en codeeronderdelen naast elk model. Kopers kunnen het bandsealer-productbereik doornemen, het certificeringen- en octrooi-overzicht nakijken, recente machinenotities lezen in de nieuwsrubriek, of foutdetails, filmspecificatie en pouchafmetingen sturen via de contactpagina voor ondersteuning bij het verhelpen van storingen en reserveonderdeelidentificatie. De over-ons-pagina schetst de werkplaats- en exportondersteuning achter de machinelevering.