In de continue naad: wat het zakje draagt, de folie smelt en de verbinding uithardt
Een doorlopende bandsealer sluit een kant-en-klaar zakje of pouch zonder dat een bek opengaat en sluit. Het gevulde pouch gaat aan de invoer naar binnen, twee PTFE-gecoate transportbanden grijpen de open naad en trekken die in een rechte lijn door de machine, een paar verwarmde blokken smelt de binnenste verzegellaag terwijl de naad beweegt, koelblokken zetten de zachte verbinding onder druk, en een gekarteld preeg- of datumprikwiel markeert de voltooide naad voordat de pouch de afvoer verlaat. Elk onderdeel van dat traject bestaat om één probleem op te lossen: warmte en druk lang genoeg op een bewegende folie brengen om de verzegellaag te laten hechten, en daarna de warmte afvoeren voordat de pouch de machine verlaat, zodat de verbinding niet uitrekt of opengaat onder het vulgewicht.
Deze uitleg volgt de pouch door de machine in de volgorde waarin die reist: invoergeleiders en bandaandrijving, verwarmingsblokken en temperatuurregeling, het koelgedeelte, het preeg- en codeerstation, en daarna het frame, statief en de elektrische opbouw. Elke subsysteemparagraaf draagt de cijfers die een inkoper of onderhoudsingenieur op een offerte moet controleren: bandsnelheid in m/min, verwarmingsvermogen in kW, werktemperatuur in °C, foliedikte in µm, naadbreedte in mm, motorvermogen in W, zakjesafmetingen en de levensduur van slijtageonderdelen. Het doel is uit te leggen hoe de naad vormt, waar elke afstelling aangrijpt, en welke specificatiecijfers echte bedrijfsgrenzen zijn en geen brochuretops.
De referentiecijfers zijn de standaardbereiken uit het SunAura-bandsealerprogramma: bandsnelheid 0–12 m/min, naadbreedte 8–12 mm (10 mm gebruikelijk), thermostaatknop 0–300 °C waarbij de verzegeling meestal op 120–200 °C staat, verwarmingsvermogen 0.6–1.0 kW, aandrijfmotor 60–120 W, koelventilator 20–40 W, opwarmtijd 3–8 minuten, folie 60–120 µm gelamineerde pouches en enkellaags PE tot ongeveer 200 µm op passende frames, horizontale zakjesbreedte tot ongeveer 400–500 mm en pouachdikte 5–350 mm. Beschouw dit als startvensters; uw eigen folie, vulgewicht en kamertemperatuur bepalen de uiteindelijke instelling tijdens een proefverzegeling.
Het verzegeltraject in één passage
Volg een pouch van invoer tot afvoer. Aan het invoereinde centreren verstelbare zijgeleiders de open naad tussen de twee bandlopen. De bovenste en onderste PTFE-banden ontmoeten elkaar in de klem; veerdruk houdt de bandlopen samen zodat de naad wordt gegrepen zonder te worden platgedrukt. De bandaandrijving beweegt de pouch met een vaste lineaire snelheid. Eerste contact met het warmtestation: de verwarmde blokken drukken de twee bandlopen samen over een vaste contactlengte, en de verzegellagen op de binnenkant van de folie smelten waar ze elkaar raken. De pouch gaat verder het koelgedeelte in, waar gekoelde blokken of een luchtgekoelde bandloop de verbinding onder druk koud maken terwijl de verzegellaag opnieuw uithardt. Achter de koeler drukt het preegwiel een gekartelde structuur en vaak een datum- of partijcode in de naad; uitvoeringen met inktcodering printen na het koelen. De voltooide pouch gaat op een afvoergoot of transportband verder.
Drie condities moeten tegelijk kloppen voor een goede naad: de verzegellaag moet over de volle naadbreedte zijn smelttemperatuur bereiken, de folievlakken moeten vlak en in contact blijven onder druk over de volle contactlengte, en de verbinding moet gesloten worden gehouden tot de verzegellaag is uitgehard. De band levert het transport en de druk; de verwarming levert de smelttemperatuur; de koeler levert de uithardtijd. Als één van de drie afwijkt, vertoont de naad een specifieke fout: te lage temperatuur geeft een zwakke peel, ongelijke druk geeft gerimpelde of hoekopen naden, en de warmte te vroeg verlaten geeft een uitgerekte of heropende verbinding. De subsysteembeschrijvingen hieronder koppelen elke afstelling aan de conditie die ze beheert.
Transportbanden en aandrijving: transport, grip en bandloop
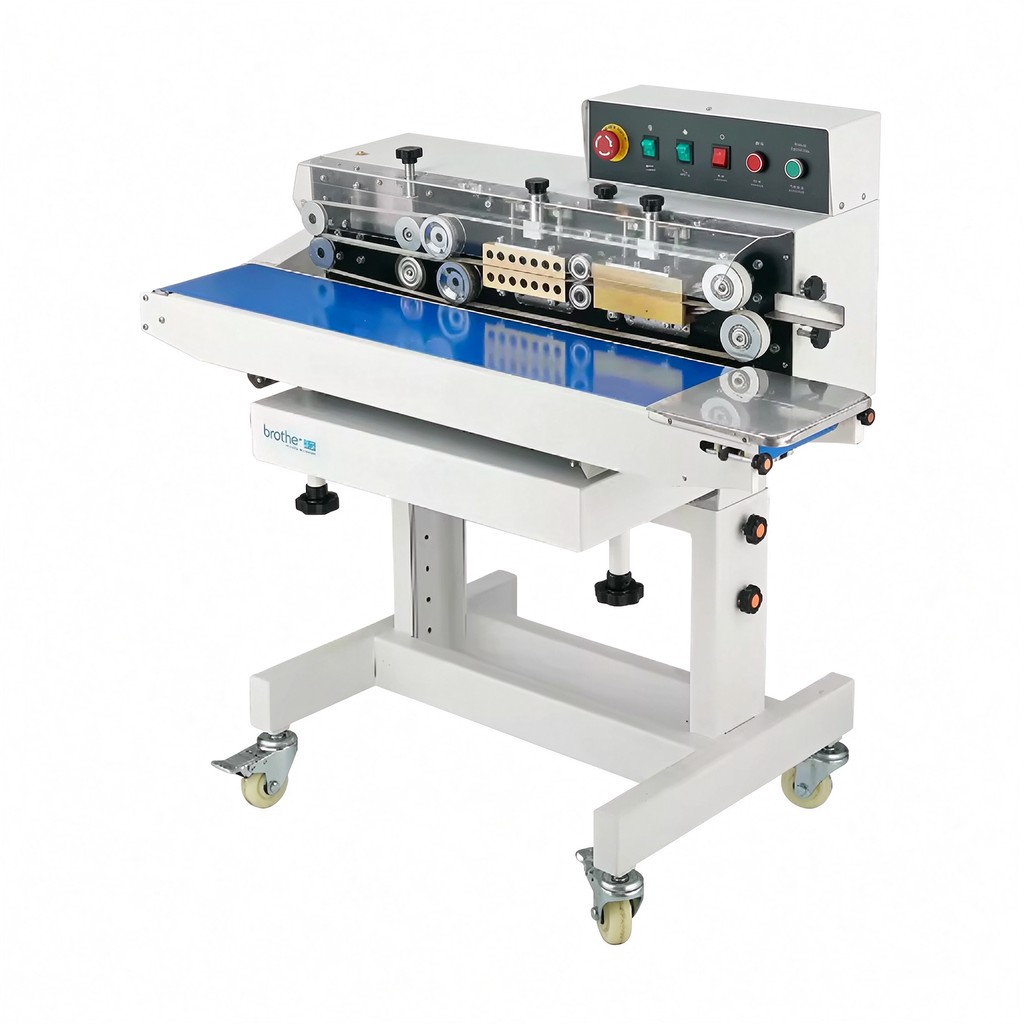
Het bandpaar is het transport en het drukoppervlak van de machine. Elke band is een PTFE- of PFE-gecoate glasweefsel dat over eindrollen loopt; de coating verdraagt contact met de hete blokken en laat folie los die de naad raakt. Twee bandlopen, één boven en één onder, klemmen de pouchnaad tussen zich in. De aandrijving is een tandwielmotor van doorgaans 60–120 W die de eindrol via een reductietandwiel laat draaien; de bandsnelheid wordt geregeld met een potentiometer of kleine omvormer en getoond op een snelheidsregelaar of digitale uitlezing. De lineaire snelheid loopt over het bereik van 0–12 m/min, waarbij de meeste levensmiddelenpouches tussen 4 en 10 m/min worden verzegeld.
Bandloop bepaalt of de naad recht door het warmtestation loopt. Elke eindrol draagt een loopverstelling, meestal een knop of schroef die het roluiteinde kantelt; de band moet gecentreerd op het rolvlak lopen, niet over de rand rijden. Zijveren stellen de klemdruk tussen de twee bandlopen in: genoeg om de naad te grijpen en vlak te houden, niet zo strak dat een dikke plooi wordt gekneld of de band aan de randen slijt. Een band die afdwaalt, raakt buiten het blokcontact, en de naad verliest druk aan één kant; een band die over de rolrand rijdt, rafelt de PTFE-coating binnen weken in plaats van maanden.
De openingmaat stelt het zakjesbereik vast. Horizontale frames accepteren pouachdikten van ongeveer 5 mm tot 350 mm tussen de bandlopen, en verzegelen pouchbreedten tot ongeveer 400–500 mm afhankelijk van de bloklengte. Uitpuilende of zware zakjes die niet plat kunnen liggen, gaan naar een verticaal frame, waar de bandloop rechtop staat en het zakje onder de opening hangt of staat, ondersteund door een achtertransportband. De bandlevensduur loopt bij normaal levensmiddelenfoliegebruik van 6–12 maanden; stoffig, olieachtig of zwaar bedrukt materiaal glazuurt de coating sneller in en verkort dat tot 3–6 maanden. De PTFE-oppervlakte reinigen van foliepluis en wekelijks de bandloop controleren zijn de twee taken die de bandlevensduur beschermen. Bandvervanging houdt in: de nieuwe band door de geleiders draad inrijgen, opnieuw spannen en opnieuw centreren vóór de volgende productierit.
Verwarmingsblokken en temperatuurregeling: waar de verzegellaag smelt
Het warmtestation is een paar verwarmde blokken, één op elke bandloop, tegenover elkaar geplaatst zodat band en folie er tussendoor gaan. De blokken zijn meestal gegoten aluminium of roestvrijstalen behuizingen met een ingebouwde weerstandsverwarming en een thermokoppel of thermistor die de blokoppervlaktemperatuur meet. Het totale verwarmingsvermogen loopt over het bereik van 0.6–1.0 kW; één blokverwarming zit rond 0.3–0.5 kW. De thermostaat houdt het blok bij het instelpunt, meestal binnen ±5–10 °C, en de knop dekt 0–300 °C ook al valt het meeste verzegelwerk tussen 120 en 200 °C.
De contactlengte telt even zwaar mee als de temperatuur. Het blok drukt over een vaste lengte langs de bandrichting op de naad, gebruikelijk 60–120 mm. Bij een gegeven bandsnelheid bepaalt die contactlengte hoe lang de folie in het warmtestation doorbrengt: een contact van 100 mm bij 6 m/min (100 mm/s) geeft ongeveer 1.0 s warmteblootstelling; bij 12 m/min (200 mm/s) geeft hetzelfde contact 0.5 s. Dikkere laminaten en gemetalliseerd materiaal hebben de langere blootstelling nodig, wat een lagere bandsnelheid betekent in plaats van een hogere bloktemperatuur; de temperatuur opdrijven om de snelheid te compenseren brandt de buitenfolielaag door voordat de verzegellaag helemaal smelt.
De opwarmtijd bij aanvang van de dienst duurt 3–8 minuten, afhankelijk van blokgrootte en kamertemperatuur. De machine moet het instelpunt bereiken en een paar minuten vasthouden vóór de eerste productiepouch, want een blok dat op het oppervlak temperatuur aangeeft, kan binnenin nog ongelijk zijn. Een standby-instelling schakelt de verwarming tussen korte productieritten uit of houdt een lagere stationaire temperatuur aan; controleer welke uw frame doet, want de stationaire warmtebelasting verschijnt op de energierekening over een dienst met veel pauzes. Temperatuurfouten — zwakke naden die bij een koud blok horen, of schroeiplekken die bij een heet blok horen — worden afgelezen tegen de thermokoppelwaarde, niet geschat vanaf de knoppositie.
Koelgedeelte: de verbinding zetten vóór die de druk verlaat
Na de verwarming is de verzachte verzegellaag nog gesmolten, en de naad moet gesloten blijven tot die opnieuw uithardt. Het koelgedeelte voert de pouch tussen gekoelde blokken of een luchtgekoeld bandgedeelte door voor nog eens 40–80 mm contact. Sommige frames gebruiken gefineerde blokken met een kleine ventilator (20–40 W) die kamerlucht over de behuizing trekt; andere vertrouwen op het gewicht van de blokken en omgevingslucht om de temperatuur omlaag te halen. De druk blijft in dit gedeelte staan zodat de twee folievlakken niet kunnen scheiden terwijl de verzegellaag uithardt.
Een naad die bij de verwarming gehecht lijkt, kan opengaan als de pouch de machine verlaat vóór de verbinding is uitgehard: de nog zachte naad rekt onder het vulgewicht, de twee vlakken scheiden bij een hoek, en de verpakking lekt in opslag. Het koelgedeelte voorkomt dat. Als de productie heropende of uitgerekte naden laat zien terwijl de warmte-instelling klopt, zijn de waarschijnlijke oorzaken een te hoge bandsnelheid voor de koelcontactlengte, een geblokkeerde koelventilator, of een koelblok bedekt met folieresidu dat de verbinding isoleert. Controleer die vóór u de verwarmingstemperatuur wijzigt.
Preegwiel en datumprik
Achter de koeler drukt een veerbelast gekarteld stalen wiel een structuur in de voltooide naad. Het preegpatroon breekt het gladde naadoppervlak en geeft een visuele controle dat de naad is aangedrukt; op de meeste frames draagt het wiel ook verwisselbare tekenmatrijzen die een productiedatum, partijnummer of lijncode in de naad stempelen. Het wiel zit ná het koelgedeelte zodat het een gezette, niet zachte verbinding markeert. De preegdiepte wordt ingesteld met de wielveerdruk: te licht en de code vervaagt na enkele dagen, te diep en het wiel snijdt in de verzegellaag en verzwakt de peellijn.
Frames met inktcodering voegen na het preegstation een codeereenheid toe: een rol-inktkussen of kleine inktmarker print datum en partij in inkt op de band of direct op de folie. Inkteenheden hebben de juiste inktsoort voor het folievlak nodig — poreus kraft, glanzend OPP en gemetalliseerd PET nemen andere inkten — en het kussen of de rol moet tussen de productieritten worden bijgevuld of gereinigd. De verticale en horizontale inktcodeervarianten uit het productprogramma verschillen vooral in frameoriëntatie en codeerpositie; de warmte-, koel- en bandsubsystemen werken op dezelfde manier.
Temperatuur en snelheid afstemmen per folietype
De twee werkvariabelen die de operator voor elke folie instelt, zijn bloktemperatuur en bandsnelheid. De naadbreedte is vastgelegd door het contact tussen blok en band, meestal 10 mm, en de druk staat bij installatie. De tabel hieronder geeft startvensters voor gangbare pouchstructuren; draai een proefverzegeling op uw eigen materiaal, peel een teststrook en pas in kleine stappen aan — 10–15 °C of 1 m/min tegelijk — in plaats van beide instellingen samen te veranderen.
| Foliestructuur | Diktebereik | Bloktemperatuur | Bandsnelheid | Naadopmerking |
|---|---|---|---|---|
| Enkellaags PE-zakjes | 30–100 µm | 130–160 °C | 8–12 m/min | breed warmtevenster; let op PE-uitdunning bij de naad op dun materiaal |
| PP/OPP-zakjes en -wraps | 40–80 µm | 150–180 °C | 6–10 m/min | Hoger smeltpunt; volledig koelen vóór afvoer om foliekrimp te voorkomen |
| PET/PE-laminaat (snacks, droge goederen) | 60–120 µm | 160–190 °C | 5–9 m/min | Verzegel de binnenste PE-laag; houd de PET-buitenlaag tegen krimp of troebeling |
| PET/AL/PE koffie- en notenpouch | 80–120 µm | 170–200 °C | 4–8 m/min | Langere contacttijd; gemetalliseerde laag reflecteert warmte, vertrouw op blootstellingstijd |
| Dikke PE- of geplooide zakjes | 120–200 µm | 150–180 °C | 4–7 m/min | Traagere snelheid voor doorwarmting; controleer na koeling of de naad het vulgewicht houdt |
Lees een zwakke naad in volgorde van oorzaak. Als de hechting schoon lospeelt met folie intact, heeft de verzegellaag nooit gesmolten: verhoog de temperatuur 10–15 °C of vertraag de band met 1 m/min om het contact te verlengen. Als de folie scheurt maar de naad aan één rand loskomt, is druk of loop ongelijk: controleer de banduitlijning, veerspanning en geleidercentrering. Als de naad glanzend of verschroeid oogt en de verzegellaag eruit knijpt, is het blok te heet of de snelheid te laag: verlaag de temperatuur of verhoog de snelheid. Als de verbinding na afvoer opengaat ondanks een gehecht ogende naad, heeft het koelgedeelte de verzegellaag niet gezet: controleer de ventilator, het koelblokcontact en de bandsnelheid tegenover de koellengte.
Het specificatieblad lezen: opgegeven waarden versus aanhoudend bedrijf
Een bandsealerspecificatie noemt een maximale bandsnelheid en een maximum zakjes/min, maar die pieken zijn gemeten op de kortste pouchafstand en de makkelijkste folie uit het bereik. Plan uw aanhoudende snelheid op 70–80% van dat cijfer over een dienst, met marge voor verkeerde invoer, foliewissels en korte stops. Zakjes/min worden omgerekend vanaf bandsnelheid en pouchafstand: bij 6 m/min (100 mm/s) geeft een afstand van 150 mm ongeveer 66 zakjes/min; een afstand van 300 mm geeft ongeveer 33 zakjes/min. Gebruik uw echte pouchlengte om om te rekenen, niet het brochurenummer zakjes/min.
De inschakelduur en omgevingsomstandigheden horen ook op het specificatieblad thuis. Een frame voor intermitterend gebruik loopt korte productieritten met pauzes; een tweeploegige levensmiddelenlijn heeft een frame waarvan verwarming, motor en banden het volhouden onder continue belasting. Kamertemperatuur, stof, vocht en wasblootstelling bepalen de behuizingsclassering en de afwerking: droge magazijnverpakking, stoffige specerij- of meellijnen en natte wasruimtes vragen om ander bandmateriaal, elektrische bescherming en oppervlakteafwerking. Zakjesgewicht en -oriëntatie bepalen horizontaal versus verticaal frame; een specificatie die alleen de pouchbreedte noemt, vangt een zwaar rechtopstaand zakje met verticale ondersteuningsbehoefte niet op.
| Subsysteem | Typisch specificatiebereik | Wat op de offerte te controleren |
|---|---|---|
| Band-aandrijfmotor | 60–120 W tandwielmotor | Type snelheidsregeling, snelheidsuitlezing, motorinschakelduur voor uw dienstpatroon |
| Bandsnelheid | 0–12 m/min, instelbaar | Lineaire snelheid op een regelaar of display; minimale stabiele snelheid voor dikke laminaten |
| PTFE-banden | PTFE/PFE-gecoat glasweefsel, 6–12 maanden levensduur | Bandbreedte, leverbaarheid van vervangingsonderdelen, toegang tot loopverstelling |
| Verwarmingsblokken | 0.6–1.0 kW totaal, knop 0–300 °C | Thermokoppeltype, temperatuurnauwkeurigheid, stand-bywarmtegedrag, contactlengte |
| Koelgedeelte | Luchtgekoelde blokken of ventilator, 20–40 W ventilator | Koelcontactlengte, ventilatietoogang voor reiniging, of blokken op zware frames watergekoeld zijn |
| Preeg/codering | Gekarteld wiel met datummatrijzen; inktoptie | Tekenreeks van de matrijs, preegdiepteverstelling, inktsoort afgestemd op uw folie |
| Zakjesbereik | Horizontaal: breedte tot 400–500 mm, dikte 5–350 mm | Uw kleinste en grootste pouch, vulgewicht, rechtopstaande of vlakke oriëntatie |
| Stroomvoorziening | 220 V/50 Hz of 110 V/60 Hz, verwarming plus motor plus ventilator | Netspanning op de installatieplek, standbyverbruik, stekker of vaste aansluiting |
Opstellingsprocedure voor een nieuwe folie of formaat
- Meet de pouch: breedte, plooi diepte, naadlengte, foliestructuur en dikte in µm, vulgewicht. Bevestig dat de frameoriëntatie past bij een plat liggend of rechtopstaand zakje.
- Stel de invoergeleiders in op de pouchbreedte en de bandklemdruk zodat de naad vlak grijpt zonder de plooi te knellen.
- Zet de verwarming aan en stel de starttemperatuur in vanuit de folievenstertabel. Laat 3–8 minuten opwarmen en houd het instelpunt een paar minuten aan vóór het verzegelen.
- Stel de bandsnelheid in op het startvenster voor de folie. Rijg de band in of controleer dat de band gecentreerd op de rollen loopt.
- Draai drie tot vijf proefpouches. Inspecteer de naad op een egale hechtingsband van 8–10 mm, geen rimpels, geen open hoeken, geen schroei of uitknijpen.
- Peel na volledige koeling een teststrook van 15 mm. Doel 4–6 N/15 mm; pas tussen proeven de temperatuur met 10–15 °C of de snelheid met 1 m/min aan, één variabele tegelijk.
- Stel de preegtekens in op de datum of partijcode en controleer dat het afdrukbeeld leesbaar is op de naad zonder in de verzegellaag te snijden.
- Registreer de uiteindelijke temperatuur, snelheid, druk en foliepartij op het machineblad, zodat de volgende productieronde naar dezelfde instelling terugkeert.
Waar fouten ontstaan, en waar de veiligheidsgrenzen liggen
De meeste bandsealerfouten herleiden tot één van de vier subsystemen: bandloop en druk, verwarmingstemperatuur, koelcontact of codeerdruk. Gerimpelde naden, zwakke hoekhechting, geglazuurde banden, temperatuurdrift en verkeerde invoer hebben elk een vaste volgorde van controle; de gids voor bandsealer-storingen en formaatwissel loopt die fouten, het onderhoudsschema en de stappen voor formaatwissel door, dus dit artikel herhaalt de foutenboom niet in volledigheid.
De hete blokken, bewegende banden en klempunten dragen hun eigen veiligheidsgrenzen. Afschermingen bedekken de bandlopen en hete oppervlakken, de noodstop schakelt aandrijving en verwarmingsvermogen vanaf de operatorpositie uit, en invoer- en afvoeropeningen zijn zo bemeten dat vingers de klem niet kunnen bereiken. Installaties in levensmiddelenruimtes hebben bovendien materiaal voor levensmiddelencontact en wasbare afwerking die passen bij de reinigingsmethode. De afscherming, vergrendeling, verbrandingsrisico- en CE-conformiteitspunten staan in de bandsealer-veiligheids- en CE-conformiteitsgids; voer de machine niet met verwijderde of overbrugde bandkappen om een vastgelopen zakje vrij te maken.
Frametypes: tafelmodel, statief en verticaal
Hetzelfde warmte-, koel- en bandsubsysteem is ingebouwd in drie frameoriëntaties, en de keuze wordt bepaald door hoe het zakje ligt en hoe zwaar de vulling is. Een horizontaal tafelframe is de compacte uitvoering zonder statief: de band loopt vlak over een tafelblad, de operator legt platte pouches in de invoer, en de verzegelde pouch valt op een goot of inpakbank. Dit frame past bij kleine platte zakjes, een laag tot gemiddeld volume en ruimtes met krappe vloerruimte. Het heeft geen achtersteuning voor een opgeblazen pouch, dus geplooide of zware zakjes voeren niet schoon aan, ook al zou de naad zelf houden.
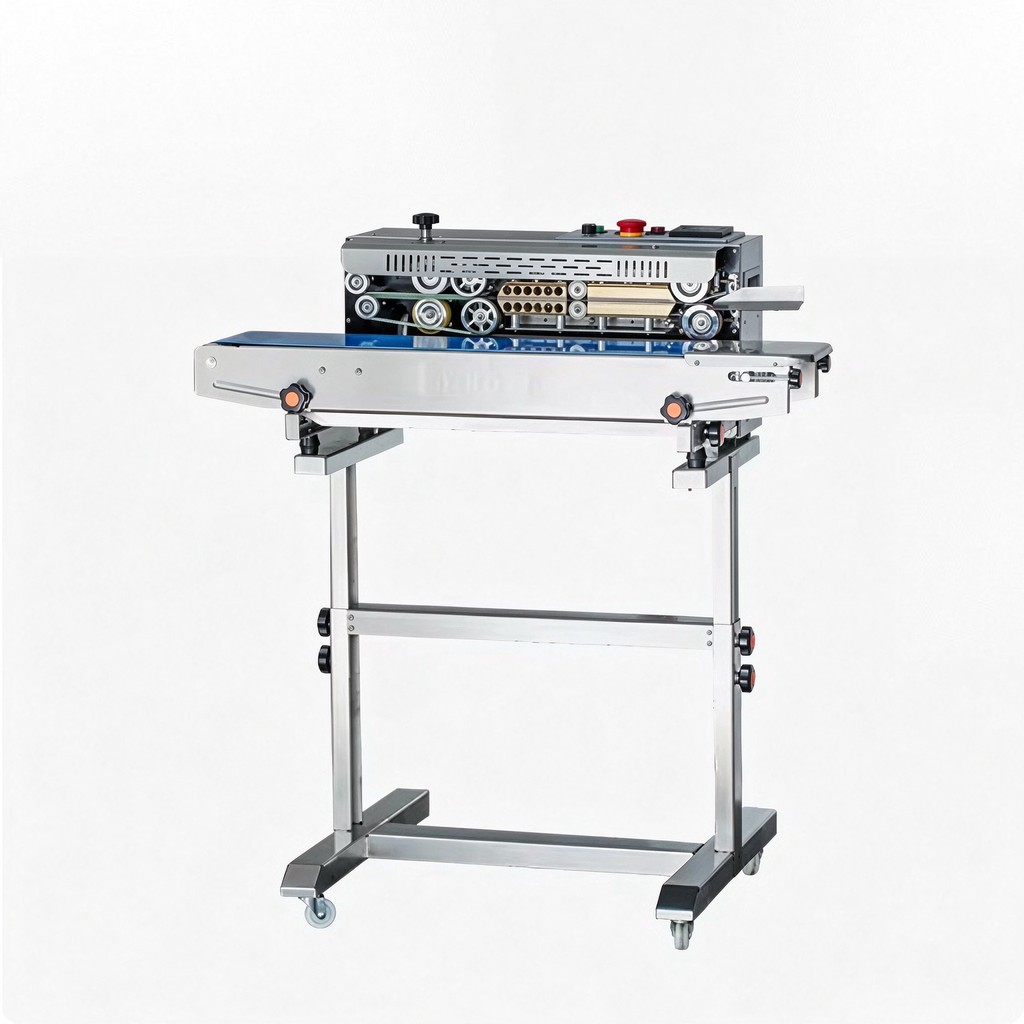
Een statiefframe tilt de band naar operatorwerkhoogte op een gelakt of RVS potenstel, vaak op zwenkwielen zodat de machine tussen lijnen kan rollen. Het statief plaatst de invoer op heuphoogte voor één persoon die pouches voert, en de afvoer daalt naar een inpakstation of stroomafwaartse transportband. Statiefframes dragen de bedieningskast, temperatuuruitlezing en snelheidsregeling op het zijpaneel binnen bereik van de invoerpositie. Dit is het gangbare frame voor eenploegige levensmiddelen-, snack- en drooggoedverpakking waar het zakje plat ligt maar het volume een lijngeïntegreerde automatische uitvoering niet rechtvaardigt.
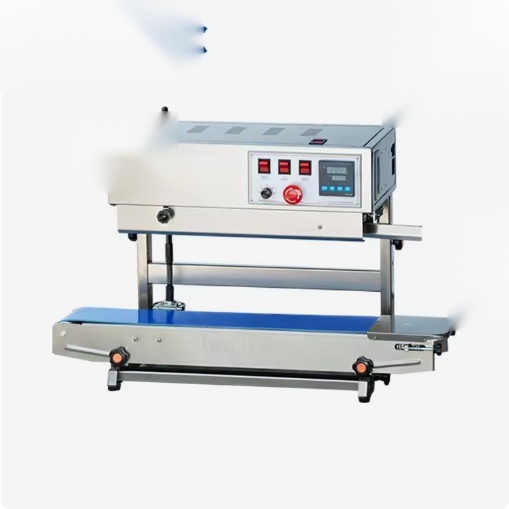
Een verticaal frame laat het bandpaar rechtop lopen. Het zakje gaat met de open bovenkant naar de banden toe, en het gevulde lichaam hangt onder de opening of rust op een achtersteuntransportband, zodat zware, natte of opgeblazen verpakkingen rechtop worden gehouden terwijl de naad verzegelt. Verticale frames worden gespecificeerd voor diervoeding, rijst en graanzakjes, soep- of saus pouches, en elke vulling van meer dan ongeveer 1 kg die een horizontale naad onder eigen gewicht open zou trekken. Het verticale lichaam voegt ook een achtergeleider toe en vaak een langere opening om de zakjesdiepte vrij te maken. Waar het product zuurstofuitsluiting nodig heeft, zit een gasspoelmanifold vóór het warmtestation in beide oriëntaties; die variant staat beschreven in het overzicht van de stikstofgasspoel-bandsealer.
Elektrische opbouw en de schakelingen achter de bediening
De elektrische kant van de machine splitst in drie belastingen: de verwarming, de aandrijfmotor en de koelventilator, elk geschakeld via een eigen contactor of relais onder het bedieningspaneel. Het verwarmingscircuit voert de blokbelasting van 0.6–1.0 kW door een thermostaat of temperatuurregelaar die het thermokoppel signaal leest en de contactor schakelt om het instelpunt vast te houden. Het motorcircuit voert de 60–120 W tandwielmotor door de snelheidsregeling; de ventilator draait zodra de verwarming aan staat of zodra de banden bewegen, afhankelijk van de framebedrading. De noodstop verbreekt het regelcircuit zodat zowel verwarming als motor afvallen als die wordt ingedrukt, in plaats van alleen de aandrijving af te schakelen.
De netspanning past bij de installatieplek: de meeste frames draaien 220 V/50 Hz, met 110 V/60 Hz varianten voor Noord-Amerikaanse stopcontacten. Bevestig de verwarmingsbelasting tegen de stroomkringclassering vóór installatie, want een 1 kW verwarming op een gedeeld circuit met andere apparatuur kan tijdens het opwarmen uitschakelen. De bedrading moet de thermokoppelleidingen uit de buurt van de verwarmingskabels houden zodat de temperatuurmeting geen storing meet; een zwervende temperatuuruitlezing die niet met de bloktoestand overeenkomt, gaat vaak terug naar de leidingsroutering of een los thermokoppelaansluiting. Behuizingsclassering en oppervlakteafwerking worden bepaald door de ruimte: droge magazijnverpakking, stoffige verwerking en natte wasreiniging vragen elk om een ander beschermingsniveau, en dat hoort in de bestelling te staan in plaats van na installatie te worden toegevoegd.
Gerelateerde machines en verdere leestips
De familie van doorlopende bandsealers zet de frames op een rij die rond dit verzegeltraject zijn gebouwd: de automatische doorlopende bandsealer voor lijnaangevoerde pouches, de SF150LD professionele bandsealer voor algemene levensmiddelen- en snackverpakking, de op statief gemonteerde hittebandsealer, de 2-in-1 statiefbandsealer met digitale uitlezingen, de horizontale inktprintende bandsealer, de verticale inktcoderende bandsealer voor zware rechtopstaande zakjes, en de koffiezakjesverzegelmachine voor ventiel- en kraftkoffiepouches.
Voor de koopzijde zet de vergelijking van bandsealer versus impulssealer continue beweging tegen handmatige bekverzegeling af op materiaal, doorzet en consistentie. Waar zuurstofuitsluiting vereist is, legt het overzicht van de stikstofgasspoel-bandsealer het inertgasspoelstation uit dat vóór de warmteverzegeling wordt toegevoegd. De bandsealer-kosten- en TCO-analyse behandelt machineprijsklassen, PTFE- en folieslijtage, energie en arbeid over vijf jaar.
Stuur pouchmonsters, filmspecificatie en doelsnelheid via de contactbalie voor een proefverzegeling en een afgestemde frameconfiguratie. De rubriek met certificeringen en octrooien zet de conformiteitsdocumentatie op een rij die bij de machine leverbaar is, en het bedrijfsprofiel behandelt het bredere pakket verpakkingsmachines.