Een doorlopende bandsealer kost op de aankoopregel meer dan een handbeksealer, en minder dan een complete lijn voor voorgemaakte pouches op het kapitaalbudget. Het cijfer dat kopers eigenlijk nodig hebben, is niet alleen de stickerprijs: het is de uitgave over drie jaar aan de machine, zijn PTFE-banden en sealbalktape, elektriciteit, folieafval, operatoruren en stilstand vóór de volgende kapitaalbeoordeling. Dit artikel splitst de kosten van een doorlopende bandsealer in machineprijsklassen, slijtage van verbruiksmateriaal, energieverbruik, arbeidsvergelijking tegen handmatige verzegeling, en uitgewerkte terugverdienvoorbeelden voor bakkerijen, loonverpakkers van snacks en koffiebranders. De machinefamilie achter elk cijfer hier staat op de productpagina van de bandsealerfamilie, waar elke bouwklasse met bandsnelheid, naadbreedte en zakjesbereik is opgenomen.
De machine trekt een kant-en-klaar zakje of pouch door twee bewegende PTFE/PFE-transportbanden, langs verwarmde blokken die de binnenste verzegellaag smelten, en daarna door koelblokken en een gekarteld preeg- of datumprikwiel. Omdat de naad in continue beweging vormt, voert één persoon zakjes aan terwijl de machine met een constante bandsnelheid verzegelt in plaats van te wachten op een bek die opengaat en sluit. Hoe die beweging zich vertaalt in prijs, slijtage en arbeid staat hieronder. Als u eerst de mechanische kant wilt, lees dan het begeleidende artikel over hoe een doorlopende bandsealer werkt; als uw keuze bekverzegeling tegen continue beweging afzet, legt de vergelijking van bandsealer versus impulssealer de afwegingen op doorzet en naadconsistentie uit.
Wat de voorinvestering in de aankoopprijs beweegt
De bandsealerprijzen op de USD-markt vallen in zes herkenbare klassen. De onderstaande klassen zijn referentiebereiken voor standaardmachines verkocht aan verpakkingskopers in levensmiddelen, snacks, beslag, cosmetica en farmacie; exacte offertes hangen af van spanning, codeeroptie, afschermingsniveau, certificering en vracht naar de haven van bestemming. Binnen elke klasse beweegt de prijs met vier beslissingen: gelakt koolstofstaal versus roestvrijstalen contactdelen, analoge temperatuurregeling versus digitale PID, een kort koelgedeelte versus een verlengd gedeelte, en gewone preegcodering versus solid-ink- of inkjetdatumprik.
| Bouwklasse | Typische constructie en regeling | Doorzetbereik | Referentieprijsklasse (USD) | Waar die past |
|---|---|---|---|---|
| Handmatige handhittezealer | Scharnierende bek, impulsverwarming, geen transportband; operator klemt elk zakje | 10–20 zakjes/min; enkele naadlengte tot 300–400 mm | $80–$250 | Laagvolume batchverpakking, monsters, reserveback-up |
| Instap tafelmodel bandsealer | Gelakt frame, analoge of eenvoudige digitale temperatuur, één verwarmingspaar, korte koelbaan | Band 0–10 m/min; naadbreedte 6–8 mm; 40–60 W motor | $900–$1,700 | Kleine pouches 60–100 µm, één ploeg, lichte belasting |
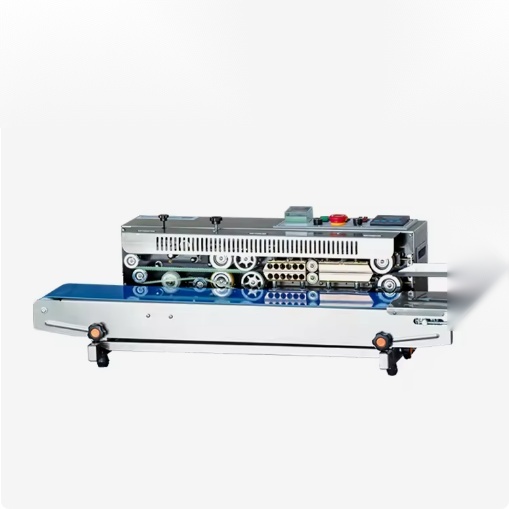
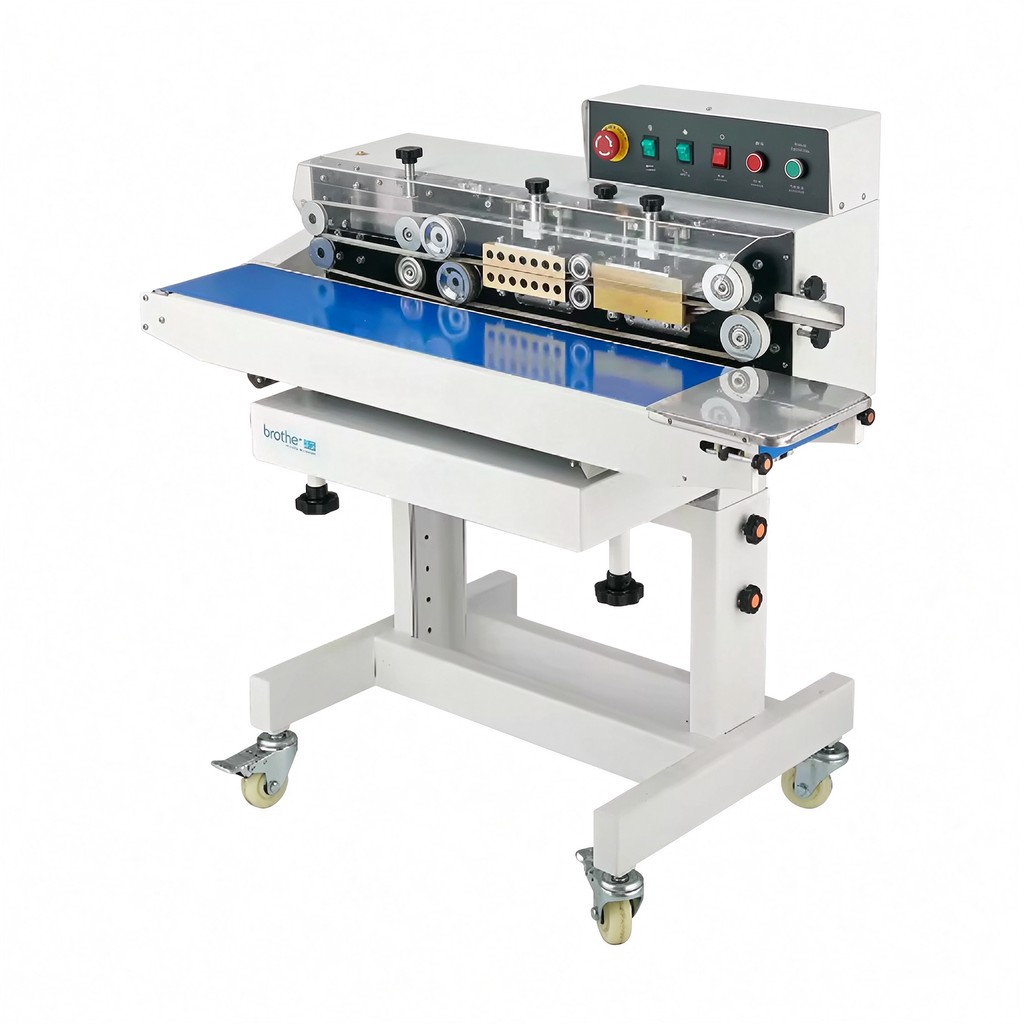
| Professioneel statief bandsealer | Gelakt of verchroomd staal op zwenkwielen, digitale PID 0–300 °C, preegwiel | Band 0–12 m/min; naadbreedte 8–10 mm; verwarming 0.7–0.9 kW; 60 W motor | $1,700–$3,000 | Middelmatige doorloopsnelheden, snacks en droge goederen, één operator voert |
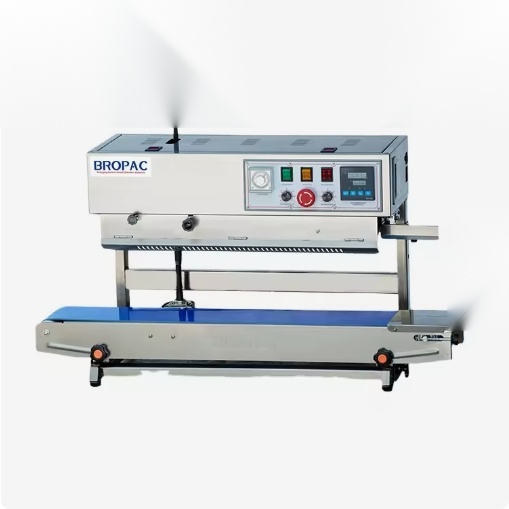
| RVS, verticaal of 2-in-1 uitvoering | RVS contactdelen, verticale invoer voor staande pouches, horizontale en verticale oriëntatie in één frame | Band 0–12 m/min; zakjesbreedte tot 300–400 mm; inktcodeeroptie | $3,000–$5,200 | Staande koffie- en snackpouches, waszones, gemengde zakjesformaten |
| Hoogvolume RVS lijnmodel | Langer koelgedeelte, versterkt frame, transportbandaansluiting, variabele aandrijving tot 15 m/min | Tot 15 m/min; 90 W motor; twee verwarmingsparen leverbaar | $5,200–$7,000 | Loonverpakkerijen, meerploegig draaien, integratie met invoertransportband en uitsortering |
| Stikstofgasspoel-bandsealer | Gasmanifold en ringblazer op de verzegelbaan, spoeling vóór de verwarmde blokken | Gasspoeling 5–15 L/min N₂;zelfde snelheids- en naadbreedtebereik als de klasse hierboven | $6,500–$12,000 | Koffie, noten, gefrituurde snacks waar restzuurstof de houdbaarheid bepaalt |
Een sleutelklare opstelling met indexerende invoertransportband, productteller, uitslagklep, controleweger of secundaire printer brengt het totaal boven $12.000, maar dat bereik hoort bij een verpakkingslijn in plaats van één sealer. Voor kopers die vanaf een handmatige bekopstelling beginnen, is het dichtstbijzijnde vergelijkingspunt de handmatige handhittezealer uit dezelfde familie; voor een eerste continue bewegingsmachine zitten de automatische doorlopende bandsealer en de SF150LD professionele bandsealer in de middelste twee klassen.
Waarom twee sealers in dezelfde klasse $1.000 kunnen verschillen
Twee naast elkaar geoffreerde sealers kunnen een bandsnelheidsbereik en naadbreedte delen maar in verschillende prijsklassen uitkomen door onderdelen die de koper op de showroomfoto niet ziet. Het eerste is de contactmateriaalkwaliteit: gelakt staal houdt droge goederen maar corrodeert in zoute, zure of vochtige omgevingen, waar RVS 304 of 316 contactdelen de enige duurzame keuze zijn en ongeveer 15–30% aan de prijs toevoegen. Het tweede is de temperatuurregeling: een analoge knop houdt een instelpunt losjes en drijft mee met netspanning en kamertemperatuur, terwijl een digitale PID-regelaar binnen ongeveer ±5 °C vasthoudt en terugverdient in minder zwakke naden. Het derde is de koellengte: een korte baan laat de naad onder banddruk één tot twee seconden zetten; een verlengde baan voegt twee tot vier seconden koeling toe, wat telt bij dikke laminaten en bij pouches die direct na verzegeling worden gehanteerd. Het vierde is codering: een gekarteld preegwiel kost weinig en drukt datums op de folie door druk, solid-ink codering voegt een linttoevoer en printkop toe, en inkjetcodering voegt een vloeistofsysteem, pomp en periodieke reiniging toe.
Certificering en marktdocumentatie bewegen de prijs ook. Een machine gebouwd volgens de CE-machinerichtlijnverwachtingen met vergrendelde panelen en een duidelijk bemeten noodstop draagt meer fabricagekosten dan een open binnenlands frame; kopers die naar de EU verschepen, moeten dit als een offerteregel zien, niet als achterafje. Het artikel over bandsealerveiligheid en CE-conformiteit zet op wat de afschermingscontrole moet dekken. Spanning en frequentie tellen ook mee: een 220 V/50 Hz machine gespecificeerd voor een 110 V/60 Hz locatie heeft een motor- en verwarmingsherbalancering nodig, en een 380 V driefasige voorziening kan een lokale transformator vereisen die de koper moet betrekken. Vracht, kratwerk, invoerrecht en dealeropslag tellen voor internationale zendingen doorgaans 15–35% boven op de machineprijs, dus een machine van $2.200 af fabriek kan geleverd op $2.900–$3.000 uitkomen.
Totale eigendomskosten buiten de aankoopprijs
De driejaar TCO van een bandsealer splitst meestal in vijf bakken: kapitaalaankoop, elektriciteit, slijtageverbruiksmateriaal, arbeid, en afval plus stilstand. Kopers die alleen het eerste bak vergelijken, onderschatten routinematig de machine die ze nodig hebben, of kopen een goedkoop frame waarvan banden en verwarming twee keer zo snel verslijten. De paragrafen hieronder zetten cijfers voor een eenploegige locatie die 8 uur per dag draait, 250 productiedagen per jaar, met een 60–120 µm gelamineerde pouch op een professioneel klasse machine van 0–12 m/min. Stel de cijfers bij als uw fabriek twee of drie ploegen draait; de verbruikslevensduur verkort ongeveer evenredig met de open verzegeluren.
Elektrisch verbruik
Een professionele bandsealer trekt tegelijk twee elektrische belastingen. Het verwarmingspaar draait ongeveer 0.7–0.9 kW terwijl de blokken op temperatuur komen, en schakelt daarna aan en uit om het instelpunt vast te houden; de transportmotor draait 40–90 W continu terwijl zakjes doorlopen. De opwarmtijd duurt 3–5 minuten vanaf koud, waarin de verwarming vol vermogen trekt. Eenmaal op bedrijfstemperatuur zakt het gemiddelde elektrische verbruik naar ongeveer 0.25–0.45 kW, afhankelijk van naadtemperatuur, omgevingslucht en foliedikte. Bij een industrieel tarief van $0.12 per kWh komt dat neer op ongeveer 700 kWh per jaar bij 8 uur eenploegig draaien, of ongeveer $85 per jaar; met opwarmcycli en koelere maanden is een realistisch jaarlijks elektriciteitsbudget $110–$150. Een hoogvolume machine met twee verwarmingsparen en een 90 W motor zit aan de bovenkant van dat bereik, en een gasspoelvariant voegt de ringblazer toe, meestal nog eens 60–120 W, plus de stikstof zelf.
Stikstof wordt apart van de energierekening van de machine gemeten. De gasspoelbandsealer spoelt een hoofdruimteomvang op 5–15 L/min tijdens de passage; bij 8 L/min gemiddeld verbruikt een dienst van 8 uur ongeveer 3.840 L, ongeveer 3.8 Nm³ per dag, of 960 Nm³ over 250 dagen. Of dat gas uit geleverde flessen of een generator op locatie komt, is een voorzieningsbeslissing die staat op de productpagina van de stikstofgasspoel-bandsealer en de nieuwsartikel over de gasspoelmachine; kopers moeten het gas per Nm³ prijzen voordat ze de spoeloptie goedkeuren.
Slijtageverbruiksmateriaal: banden, tape, elementen en codeeronderdelen
De PTFE/PFE-transportbanden zijn het eerste verbruiksmateriaal waar elke eigenaar voor moet plannen. Elke machine draait een bovenste en onderste band; die voeren de pouch tegen de verwarmde blokken en beschermen de folie tegen direct metaalcontact. De bandlevensduur hangt af van naadtemperatuur, foliestructuur, bandspanning en reinigingsschema. Bij een verzegeltemperatuur van 180–220 °C op gelamineerde snackpouches onder eenploegige belasting gaat een band doorgaans 6–12 maanden; boven 240 °C of bij tweeploegig draaien zakt dat naar 3–6 maanden. Vervangingsbanden lopen van $25–$60 per stuk, en een complete boven- en ondervervanging duurt 30–90 minuten afhankelijk van de frametoegang. Een reserve-set op voorraad voorkomt een gestopte lijn die op vracht wacht.
Secundair verbruiksmateriaal hoopt maand na maand op. PTFE-verzegeltape over de warmtebalken of bandrugbladen slijt door op contactpunten en kost $8–$15 per rol; een eenploegige fabriek vervangt de tape ongeveer één keer per maand. Verwarmingselementen doorstaan elke bedrijfsdag thermische cycli en gaan doorgaans 3–5 jaar mee, met een vervangingselement van $30–$70 per stuk; een machine met twee elementen heeft twee van die regels. Het gekartelde preegwiel slijt zijn datumbewerkingen na enkele honderdduizenden afdrukken en vervangen kost $20–$40. Solid-ink codering voegt lint- of inktcartridgeverbruik toe; inkjetcodering voegt reinigingsvloeistof en periodieke printkopservice toe. Geen van deze onderdelen is op zich groot, maar een machine gekocht zonder reserveonderdelenlijst hoopt $150–$350 per jaar aan verbruiksmateriaal op onder normale belasting, en meer bij hoge temperatuur of meerploegig draaien.
Folieslijtage en afvalmarge
Verzegelfolie zelf is geen machineverbruiksmateriaal, maar de opstellingskwaliteit van de machine bepaalt hoeveel folie afval wordt. Een nieuwe operator, een foliewissel of een temperatuurverkeerde instelling produceert gerimpelde, zwakke of open naden die moeten worden afgekeurd. Ervaren fabrieken begroten 0.5–2% van de pouches als naadgerelateerd afval; een slecht afgestemde machine of ongetrainde operator kan dat naar 4–6% duwen, wat op een 80 µm laminaat van $3.50 per kg en 12 g per pouch een direct materiaalverlies is. Wisselafval is het hoogst in de eerste 10–30 naden na een opstelling; de gids voor bandsealer-storingen en formaatwissel loopt de naad-voor-naad controles door die die opstart verkorten. Over een jaar is het verschil tussen een afvalpercentage van 1% en 4% op 500.000 pouches 15.000 pouches folie en product, vaak meer waard dan het jaarlijkse verbruiksmateriaalbudget van de machine.
Arbeid: de grootste TCO-regel voor de meeste kopers
Arbeid is waar continue verzegeling zijn aankoopprijs verdient. Een handmatige impulsbeksealer laat één operator 12–20 kleine pouches per minuut verzegelen, en die operator blijft de hele dienst bij de machine: pouch plaatsen, bek indrukken, wachten op de koelcyclus, pouch verwijderen, herhalen. Een bandsealer van 8–12 m/min voert op dezelfde enkele operator 40–120 kleine pouches per minuut langs, die nu zakjes aanvoert en naden inspecteert in plaats van de bekcyclus te bedienen. Op een pouch die handmatig 2.5 seconden duurt om te verzegelen, heeft de bekmachine ongeveer 24 operator-minuten per 100 pouches nodig; de bandsealer heeft bij invoersnelheid ongeveer 0.8–1.5 operator-minuten per 100 pouches nodig. Bij een volledig beloond loon van $15 per uur is dat gat ongeveer $6 per 100 pouches handmatig tegen $0.20–$0.38 per 100 pouches op de bandsealer.
De arbeidsvergelijking verandert met pouchmaat en productbehandeling. Een grote staande pouch die vierkant moet worden gehouden en met de hand gecontroleerd, kan zelfs op een verticale bandsealer nog een vaste operator nodig hebben; een klein snackpouch dat op de band glijdt, laat dezelfde persoon dozen inpakken of een vulmachine draaien tussen de invoeren. Meet vóór de offerte de huidige handmatige bewerking met een stopwatch: zakjes per uur, aantal operators, afkeur per uur, en hoe vaak de bekkoelcyclus het volgende zakje vasthoudt. Dat gemeten getal, niet een cataloguscijfer zakjes per minuut, is de arbeidsbasis voor de terugverdienberekening.
Reserveonderdelen, service en stilstand
De stilstandkost hangt af van wat de sealer voedt. Op een los inpakstation betekent een gebroken band vertraagde verzending in plaats van een gestopte fabriek. Op een geïntegreerde lijn waar vulmachine, weger en sealer achter elkaar draaien, blokkeert één gestopte sealer de stroomopwaartse apparatuur en laat meerdere operators stilvallen. De servicekost splitst in garantierespons, reis en arbeid, en onderdelenleverbaarheid. Machines verkocht via een dealernetwerk dragen meestal een onderdelengarantie van 6–12 maanden; een directe fabrieksrelatie verkort de reserveonderdelenroute maar kan betekenen dat de koper eerst per telefoon of video naar storingen zoekt. Kopers die meerploegige lijnen draaien, moeten de leverancier vragen welke onderdelen uit lokale voorraad gaan en welke uit de fabriek komen, want een wachttijd van twee weken op een verwarming of band bij een kritisch naadstation is de grootste stilstandkost in het TCO-model.
Driejaar TCO-vergelijking tussen verzegelmethoden
De tabel hieronder zet de vier gangbare keuzes op dezelfde driejaarbasis voor een fabriek die ongeveer 180.000 pouches per jaar verpakt op één ploeg. Arbeidscijfers gebruiken een volledig beloond loon van $15/u; verbruiksmateriaal de bovenstaande bereiken; afval wordt gehouden op het gemeten fabriekspercentage. Dit zijn planningscijfers, geen offertes, en ze bewegen met lokale loontarieven, foliekosten en ploegenaantal.
| Kostenregel (3 jaar) | Handmatige impulsbeksealer | Instap tafelmodel bandsealer | Professioneel statief bandsealer | Hoogvolume RVS bandsealer |
|---|---|---|---|---|
| Aankoopprijs | $80–$250 | $900–$1,700 | $1,700–$3,000 | $5,200–$7,000 |
| Elektriciteit over 3 jaar | $10–$25 | $250–$350 | $330–$450 | $450–$600 |
| Verbruiksmateriaal over 3 jaar | $30–$80 (bekelementen, schuimkussen) | $450–$700 (banden, tape, elementen) | $500–$900 (banden, tape, elementen, codering) | $700–$1,200 (twee bandensets, elementen, codeservice) |
| Arbeid over 3 jaar | $21,000–$30,000 (bijna voltijdse operator) | $3,200–$4,800 (voeren en inspecteren) | $2,800–$4,200 (voeren en inspecteren) | $2,400–$3,600 (lijnbegeleider) |
| Afvalmarge | $300–$900 (bektijdvariatie) | $400–$800 | $300–$700 | $250–$600 |
| Indicatief 3-jaartotaal | $21,400–$31,000 | $5,200–$8,300 | $5,600–$9,300 | $9,000–$13,000 |
De lage aankoopprijs van de handsealer verdwijnt onder de arbeidsregel: hij blijft alleen de juiste keuze voor lage jaarlijkse zakjesaantallen waar de operator andere inpaktaak heeft om de dienst te vullen. De instapbandsealer past waar de doorloopsnelheid gemiddeld is en het budget geen statiefmodel toelaat, maar zijn analoge regeling en kortere koelbaan kosten meer in zwakke naden naarmate de foliedikte stijgt. De professionele statiefklasse is waar de meeste eenploegige levensmiddelen- en snackkopers uitkomen, met aankoopprijs tegen regelingkwaliteit en onderdelentoegang in balans. Het hoogvolume RVS-model verdient zich alleen terug waar meerploegige doorzet, wasomstandigheden of lijnintegratie het frame rechtvaardigen.
Uitgewerkte terugverdienvoorbeelden
Kleine bakkerij die van bekverzegeling overstapt op een professionele bandsealer
Een kleine bakkerij verpakt 600 foliegelamineerde brood- en banketzakjes per dag over een dienst van 8 uur, momenteel verzegeld op twee handmatige beksealers bemenst door één operator die zijn tijd deelt tussen verzegelen en inpakken. Handmatig verzegelt het team ongeveer 16 zakjes per minuut en verliest ongeveer 3% van de zakjes aan bektijdvariatie of verkeerd uitgelijnde naden. Een professioneel statief bandsealer op $2.400 geleverd, met reservebanden en tape, vervangt de twee beksealers en verkort het verzegelde deel van de operatordag van ongeveer 3.5 uur tot 1 uur. De vrijgekomen 2.5 uur per dag is bij $15/u ongeveer $11.250 over een jaar; minder afval op 150.000 zakjes per jaar, van 3% naar 1%, bespaart nog eens $900–$1.400 aan folie en product. De terugverdientijd zit alleen in de arbeid in ongeveer 3–5 maanden, of 6–14 maanden als de operator niet kan worden heringedeeld en de besparing alleen op afval en verzegelsnelheid wordt gerekend.
Snackloonverpakker die een tweede verzegelstation toevoegt
Een loonverpakker draait 4.000 snackpouches per dag over twee ploegen, met één instapbandsealer die op 100–120 µm laminaten bij hoge snelheid regelmatig zwakke naden vertoont. Vervanging door een hoogvolume RVS-model op $6.000–$6.500, met verlengde koeling en een 90 W motor, tilt de constante verzegelsnelheid van ongeveer 8 m/min naar 12–14 m/min en snijdt de afkeurnaden van 4% tot onder 1.5%. Op 1.0 miljoen jaarpouches is de afvalvermindering van 2.5% 25.000 pouches; bij $0.18 product plus folie per pouch is dat ongeveer $4.500 per jaar teruggewonnen, plus de arbeid van de tweede ploeg die niet meer aan afgekeurde zakjes hoeft te werken. De terugverdientijd ligt doorgaans tussen 4 en 9 maanden als de herbewerkingsarbeid wordt meegerekend.
Koffiebrander die een gasspoelbandsealer koopt
Een koffiebrander verpakt 250 g ventielzakjes met geroosterde koffie en heeft vóór verzegeling een stikstofspoeling nodig om muf worden te vertragen. De gasspoelbandsealer landt op $7.000–$10.000 afhankelijk van codering en transportbandaansluiting, met stikstof tegen de geleverde of gegenereerde kosten ter plekke. De terugverdientijd hier is niet primair arbeid: de machine vervangt handmatig gespoelde zakjes op een bek, maar de grotere regel is houdbaarheid en retouren. Zakjes zonder goede spoeling oxideren sneller, met klachten over mufheid en herhaalde zendingen; branders die retourpercentages bijhouden, offeren de gasspoeloptie meestal tegen de waarde van afgekeurd of afgeprijsd product, niet alleen tegen verzegelsnelheid. De koffiezakjesverzegelmachine-productpagina en de gasspoelproductpagina dragen de ventielzakoriëntatie en spoeldetails voor dit geval.
Verborgen kostendrijvers die kopers in de offerte missen
Een aantal kosten staat niet op de factuur van de leverancier maar duikt op in het eerste bedrijfsjaar. Het eerste is ondermaatse dimensionering voor de folie: een machine bemeten voor 60–80 µm folie zal worstelen op 120–200 µm laminaten, heter draaien, banden sneller slijten en zwakke naden in het midden van de naad produceren. Stem het verwarmingsvermogen af en de koellengte van de machine met de dikste folie op de inpaklijst, niet de dunste. Het tweede is snelheidsongelijkheid: een instapframe van 0–10 m/min kopen voor een lijn die later 12 m/min nodig heeft, betekent een tweede aankoop als het volume groeit. Het derde is de vloeropstelling: horizontale sealers hebben een invoerzijde en een afvoerzijde met doosinpakruimte; verticale sealers staan hoger en hebben boven het frame hoofdruimte nodig. Het vierde is opleiding: een operator die nog nooit PID-temperatuur heeft ingesteld, een band heeft gecentreerd of het preegwiel heeft afgesteld, brandt de eerste weken folie en banden; begroot een halve dag opstellingsdoorloop bij inbedrijfstelling, of door de ingenieur van de leverancier of een getrainde interne leidinggevende.
Afscherming en conformiteit zijn evenzeer een kostendrijver als een veiligheidskwestie. Een goedkoop gekocht model met open frame voor een binnenlandse werkplaats kan paneelafschermingen, een vergrendelde toegangsdeur en een bedrade noodstop nodig hebben vóór het een CE- of interne locatieveiligheidscontrole haalt; die achteraf inbouwen na levering kost meer dan ze erin laten bouwen bij bestelling. De afschermingsnormen en controlelijst staan in het artikel over bandsealerveiligheid. De vijfde verborgen drijver is onderdelenleverbaarheid: niet-standaard bandbreedten, maatwerk verwarmingslengten of afwijkende spanningsaanduidingen betekenen vervangingen die op fabrieksvracht wachten. Vraag vóór aankoop welke slijtageonderdelen standaard catalogusartikelen zijn en of de leverancier reserveonderdelen houdt voor het model dat u offreert.
De machine dimensioneren op het zakje en de doorloopsnelheid
Prijsklassen terzijde, de juiste machine is de passende keuze op vier meetbare invoeren. Zakjesmateriaal: polyethyleen, polypropyleen, OPP, PET-aluminiumfolie-laminaat of coëxtrusiestructuren verzegelen elk in een ander temperatuurvenster, doorgaans 130–220 °C voor PE, 150–230 °C voor PP en gelamineerde structuren; de verwarming van de machine moet het boveneinde van dat venster vasthouden zonder uit te schakelen. Zakjesdikte: 30–60 µm dunne folies verzegelen op lagere temperatuur en lagere druk, terwijl 100–200 µm laminaten meer warmteverblijftijd en een langere koelbaan nodig hebben om te zetten vóór hantering. Zakjesafmetingen: horizontale sealers dragen zakjes aan hun onderrand en passen bij platte pouches; verticale sealers houden staande pouches rechtop en passen bij zakjes met plooien, ventielen of zware vulgewichten. Runsnelheid: reken het doelzakjes per uur om naar bandsnelheid met de zakjeslengte op de naadlijn; een pouch van 150 mm verzegeld op 10 m/min passeert theoretisch ongeveer 110 pouches per minuut, min invoer- en inspectiegaten, dus dimensioneer de aandrijving op de echte invoersnelheid in plaats van het catalogusmaximum.
De oriëntatie bepaalt tussen de horizontale en verticale families in het productprogramma. De statief hittebandsealer draagt verticale staande pouches; de statief 2-in-1 bandsealer schakelt op één frame tussen horizontale en verticale zakjes; de verticale inktcoderende bandsealer voegt datumprik aan de rechtopstaande invoer toe; de horizontale inktprintende bandsealer doet hetzelfde op de platte-pouchbaan. Als de lijn later gasspoeling toevoegt, deelt de stikstofvariant hetzelfde framebereik. Voor een praktische vergelijking van bouwklassen groepeert de complete bandsealer-productfamilie deze uitvoeringen naast elkaar.
Vragen te beantwoorden vóór de offerte bij de leverancier
- Foliestructuur en diktebereik: welke materialen, minimum en maximum µm, en of folie- of gemetalliseerde lagen in de naadlijn zitten.
- Pouchafmetingen: lengte, breedte, plooi diepte, vulgewicht, en of de pouch rechtop staat of plat ligt.
- Doeldoorzet: zakjes per uur, zakjes per dag, aantal ploegen, en de seizoenspiek die de vereiste snelheid bepaalt.
- Naadvereisten: vereiste naadbreedte in mm, peelsterktedoel zoals 4–6 N/15 mm, lektestmethode, en of datums of partijcodes op de naad moeten printen.
- Locatieomstandigheden: netspanning en frequentie, kamertemperatuur, luchtvochtigheid, wasfrequentie, vloerruimte en hoofdruimte.
- Conformiteitsdoel: CE-machineafscherming, materiaalkwaliteit voor levensmiddelencontact, of een klantspecifieke auditstandaard waaraan de machine moet voldoen.
- Verbruiksplan: welke banden, tapes, elementen en codeerbenodigdheden de leverancier op voorraad heeft, en de levertijd voor elk reserveonderdeel.
Die antwoorden bij het offertestadium houden de vergelijking op gelijke machines. Een prijsvergelijking tussen een instapframe en een RVS lijnmodel zegt weinig als foliedikte, ploegenaantal en afschermingsniveau niet zijn genoemd. Kopers die het mechanische referentiepunt vóór de prijs willen, kunnen de uitleg van verwarmingsblokken, PTFE-banden en koelgedeelte doornemen; kopers die bek versus continue beweging beslissen, kunnen de vergelijking van bandsealer versus impulssealer nalopen; en kopers die inert gas toevoegen, lezen het overzicht van de stikstofgasspoel-bandsealer vóór de spoelsnelheid te dimensioneren.
De aankoop plannen tegenover de cluster
Een bandsealer-aankoop splitst vanzelf in vier beslissingen die in dit cluster worden behandeld: welke verzegelbeweging bij het zakje past, hoe de machine de naad vormt, welk veiligheids- en afschermingsniveau de locatie vereist, en hoe het team naden consistent houdt door dagelijkse formaatwissels. Dit artikel heeft het kosten- en TCO-kader gezet. De vergelijking van bandsealer versus impulssealer behandelt de bewegingskeuze; de technische diepduik behandelt de verwarmings-, band-, koel- en codeertrappen met temperatuur- en snelheidscijfers; de conformiteitsartikel behandelt afscherming van hete blokken, noodstops en levensmiddelencontactuitvoering; en de onderhouds- en wisselartikel behandelt zwakke naden, bandloop en het onderhoudsschema dat de investering over zijn levensduur beschermt.
SunAura levert de familie doorlopende bandsealers in horizontale, verticale, 2-in-1 en gasspoeluitvoeringen, met reservebanden, tapes en codeeronderdelen naast elk model. Prospectieve kopers kunnen het bandsealer-productbereik doornemen, certificering en werkplaatsachtergrond nakijken op de pagina met certificeringen en octrooien, recente machine-updates lezen in de nieuwsrubriek, of zakjesafmetingen, filmspecificatie en dagvolume sturen via de contactpagina voor een gedimensioneerde offerte en verbruiksschatting. De over-ons-pagina schetst de werkplaats- en exportondersteuning achter de machinelevering.