Zgrzewarka taśmowa ciągła łączy w jednym otwartym stanowisku gorące metalowe bloki, ruchome taśmy przenośnikowe, punkt zagniecenia przy wejściu taśmy, koło tłoczące i obciążenie elektryczne 220 V lub 380 V. Ten sam ruch, który zgrzewa 40–120 torebek na minutę, tworzy też zagrożenie oparzenia, pochwycenia i porażenia, jeśli brakuje osłon, blokad i procedur operatora. Ten post mapuje klasy zagrożeń na zgrzewarce taśmowej, normy osłon maszynowych CE, które mają zastosowanie, osłony i zatrzymania awaryjne, jakie powinna nieść zgodna maszyna, oczekiwania materiałów kontaktu z żywnością przy zgrzewaniu torebek oraz listę kontrolną bezpieczeństwa przed zmianą, którą operator może wykonać co zmianę. Wymienione klasy maszyn znajdują się na stronie rodziny produktów zgrzewarek taśmowych; etapy mechaniczne tworzące te zagrożenia wyjaśniono w powiązanym poście o działaniu zgrzewarki taśmowej ciągłej.
Kupujący zaopatrujący zgrzewarki na rynki UE, Wielkiej Brytanii lub eksportu żywności powinni traktować osłony jako część specyfikacji maszyny, nie opcję dealera dodawaną po dostawie. Rama pracująca bez osłon w krajowym warsztacie może nie przejść audytu klienta, wewnętrznego przeglądu stanowiska ani sprawdzenia zgodności CE, zanim trafi na linię pakowania. Poniższe sekcje przedstawiają, czego szukać w samej maszynie, jakiej dokumentacji powinna towarzyszyć i co musi obejmować SOP operatora. Stronę kosztową decyzji wycenia rozliczenie TCO zgrzewarki taśmowej, gdzie osłony i zgodność są pozycją kosztową; bieżące utrzymanie osłon i kontroli ciepła opisuje przewodnik rozwiązywania problemów i zmiany formatu zgrzewarki taśmowej.
Klasy zagrożeń na zgrzewarce taśmowej ciągłej
Przegląd ryzyka zaczyna się od spisania źródeł energii i ruchomych części, z którymi operator może mieć kontakt podczas podawania, usuwania zatoru, czyszczenia i przezbrajania. Zgrzewarki taśmowe nie używają posuwistej szczęki, ale utrzymują taśmy, grzałki i napęd w ruchu ciągłym, gdy worki przechodzą przez maszynę, co zmienia wzorzec zagrożeń z przerywanego zgniecenia szczęką na stały docisk i narażenie cieplne.
Ryzyko oparzenia gorącym blokiem
Para grzałek trzyma temperaturę zgrzewu od 130 °C do 300 °C zależnie od struktury folii: torebki PE zgrzewają się około 130–180 °C, PP i struktury laminowane około 160–230 °C, a grube laminaty foliowe mogą pracować powyżej 230 °C. Aluminiowe bloki i pierwszy centymetr podkładki taśmy PTFE siedzą przy lub blisko tej temperaturze podczas biegu. Ręka sięgająca po wyprostowanie pogniecionej torebki, wytarcie skrawka folii lub regulację listwy zgrzewowej może dotknąć powierzchni dobrze powyżej progu bólu i oparzenia. Nagrzewanie od zimna trwa 3–5 minut, a bloki pozostają gorące przez kilka minut po wyłączeniu grzałki, więc ryzyko oparzenia nie kończy się, gdy maszyna przestaje podawać. Temperatura powierzchni na nieizolowanych blokach może przekroczyć 200 °C; nawet izolowane obudowy przy grzałce mogą osiągnąć 60–90 °C przy długim biegu.
Docisk i punkty zagniecenia taśmy
Górna i dolna taśmy PTFE schodzą się w gardle wlotu, owijają bębny napinające i ciągnie je bęben napędowy. Palce, luźne mankiety rękawów, włosy, rękawice lub ściereczki czyszczące mogą zostać wciągnięte w docisk przy wejściu taśmy lub wokół odsłoniętego bębna. Prędkość taśmy wynosi 0–12 m/min na standardowych maszynach, do 15 m/min na modelach wysokowydajnych; przy 10 m/min taśma porusza się około 167 mm na sekundę, dość szybko, aby wciągnąć luźny przedmiot w bębny, zanim operator zdąży odciągnąć. Koło tłoczące lub kodujące datę dodaje punkt ścinania, gdzie radełkowany bęben spotyka taśmę, a łańcuch lub skrzynia biegów na końcu silnika dodaje kolejne zagrożenie części ruchomej, jeśli pozostanie nieosłonięte.
Zagrożenia elektryczne i termiczne
Profesjonalna zgrzewarka pobiera parę grzałek 0,7–0,9 kW plus silnik przenośnika 40–90 W, z wentylatorami chłodzącymi i okablowaniem sterowania temperaturą biegnącym wzdłuż ramy. Uszkodzona izolacja kabla, luźne końcówki, brak połączenia uziemienia lub wnikanie wody podczas mycia może dać ryzyko porażenia lub przegrzania. Ryzyko nadmiarowe temperatury siedzi w pętli sterowania: jeśli czujnik termostatu lub PID dryfuje, zapasowy wyłącznik nadmiarowy temperatury powinien odłączyć grzałkę, zanim blok osiągnie temperaturę degradującą taśmę PTFE, topiącą folię na listwie lub zaczynającą tlić się w skrawkach folii zebranych pod torem.
Opary, ładunek elektrostatyczny i pył
Rozgrzana folia uwalnia niewielkie ilości oparów polimeru; na torebkach laminowanych 60–120 µm, laminatach foliowych, zadrukowanej folii i pozostałościach produktów bogatych w wilgoć opary te mogą nieść zapach i widoczną parę przy wyższych temperaturach. Pył suchych przekąsek, proszku lub granulatu osadzający się pod torem podnosi zarówno problem porządkowy, jak i — w stężeniach, które zakład powinien zmierzyć — obawę zapłonu. Ładunek elektrostatyczny na folii przy niskiej wilgotności może wyładować do operatora lub ściągać skrawki ku taśmom. Zagrożenia te nie zastępują przeglądu osłon, ale wyznaczają oczekiwania dla lokalnej wentylacji wyciągowej, częstotliwości porządkowania i procedury czyszczenia po każdym przebiegu.

Zgodność maszynowa CE i normy, które mają zastosowanie
Dla maszyn wprowadzanych na rynek UE dyrektywa maszynowa 2006/42/EC wyznacza ramę prawną: producent musi przeprowadzić ocenę ryzyka, ograniczyć zidentyfikowane zagrożenia konstrukcją lub osłonami, zebrać dokumentację techniczną, wystawić deklarację zgodności i umieścić znak CE. Zgrzewarki taśmowe sprzedawane do pakowania żywności zwykle alignują się z grupą norm zharmonizowanych i powiązanych, o które kupujący może poprosić dostawcę w dokumentacji. Żadna pojedyncza norma nie certyfikuje zgrzewarki taśmowej samodzielnie; deklaracja zgodności opiera się na ocenie ryzyka plus osłonach, sterowaniu i dokumentacji wymienionych poniżej.
| Obszar | Norma odniesienia / oczekiwanie | Co wymaga na zgrzewarce |
|---|---|---|
| Ocena ryzyka | EN ISO 12100: ocena i ograniczanie ryzyka | Udokumentowana lista zagrożeń (ciepło, docisk, elektryka, opary), szacowana ciężkość i narażenie oraz wybrany środek dla każdego |
| Konstrukcja osłon | ISO 14120 / EN 953: osłony stałe i ruchome | Osłony mocowane tak, aby zdjęcie wymagało narzędzia; otwory poniżej dostępu palca lub dłoni; osłony nie tworzą nowych punktów zagniecenia |
| Odległości bezpieczeństwa | ISO 13857: odległości zapobiegające sięganiu do stref zagrożeń | Otwory wlotu i wylotu dobrane tak, aby palce nie sięgały grzałki ani docisku; rozmiar oczek lub szczelin osłony dopasowany do limitów dostępu dłoni |
| Osłony z blokadą | ISO 14119: urządzenia blokujące powiązane z osłonami | Zdejmowana osłona otwiera przełącznik zatrzymujący grzałkę i taśmę, zanim strefa zagrożenia będzie dostępna; przełącznika nie można pokonać prostym zatrzaskiem |
| Zatrzymanie awaryjne | ISO 13850: funkcja zatrzymania awaryjnego | Czerwony grzybkowy actuator na żółtym tle, dostępny od wlotu i wylotu, zatrzaskujący się w pozycji wyłączonej i resetowany tylko świadomą czynnością po zabezpieczeniu maszyny |
| Wyposażenie elektryczne | EN 60204-1: wyposażenie elektryczne maszyn | Środek izolacji, połączenie uziemienia ochronnego, odciążenie kabli, zabezpieczenie zwarciowe i przeciążeniowe, bezpieczeństwo obwodu sterowania |
| Sterowanie związane z bezpieczeństwem | ISO 13849-1: poziom wykonania części sterowania | Obwody blokady i zatrzymania awaryjnego dobrane do poziomu wykonania dopasowanego do ryzyka; okablowanie i przekaźniki ocenione na powtarzalne cykle |
| Gorące powierzchnie | ISO 13732-1 / EN 563: limity temperatury powierzchni | Dostępne obudowy trzymane poniżej krótkich limitów dotyku lub oznaczone jako gorące i osłonięte; etykiety ostrzegawcze w strefie grzałki |
Deklaracja zgodności powinna identyfikować model maszyny, zastosowane dyrektywy i normy, producenta oraz miejsce i datę wystawienia. Kupujący powinni poprosić o nią przed złożeniem zamówienia, wraz z instrukcją obsługi obejmującą montaż, osłony, regulację, czyszczenie i części zamienne. Maszyny dostarczane poza UE niosą równoważne wymogi krajowe; ta sama logika zagrożeń obowiązuje nawet tam, gdzie znak CE sam w sobie nie jest wymagany. SunAura publikuje tło certyfikacji na stronie certyfikacji i patentów, a szczegóły modeli można sprawdzić w kartach produktów w rodzinie zgrzewarek taśmowych.
Osłony i blokady, jakie powinna nieść zgodna zgrzewarka taśmowa
Stałe osłony nad grzałką i dociskiem taśmy
Obudowa grzałki powinna być zamknięta z góry i boków, aby bloku nie można było dotknąć podczas biegu. Wejście taśmy i końce bębnów powinny być przykryte osłonami z blachy, blachy perforowanej lub siatki drucianej; otwory siatki trzymają się limitów dostępu ISO 13857, z mniejszymi szczelinami przy gorętszych lub ostrzejszych strefach. Stałe osłony mocuje się śrubami lub klamrami zwalnianymi narzędziem, nie pasami ciernymi, które operator może odsunąć w połowie biegu. Gardło wlotu i otwór wylotu pozostają otwarte tylko na szerokość potrzebną dla przechodzącej torebki; szeroka otwarta szczelina nad grzałką to częste ustalenie audytowe nawet na innych kompletnych maszynach.
Panele dostępowe z blokadą
Tam, gdzie panel musi się otwierać przy wymianie taśmy, czyszczeniu lub serwisie elementu, panel powinien nieść przełącznik blokady odcinający zasilanie grzałki i zatrzymujący taśmę po otwarciu. W zgodnym obwodzie otwarcie osłony nie wyłącza tylko lampki ostrzegawczej; usuwa zasilanie z ruchu zagrożenia, a restart wymyka zamknięcia osłony i naciśnięcia resetu. Przełączniki blokady montuje się tak, aby obejścia nie można było trzymać zamkniętego przez zaklinowanie panelu, a actuator przełącznika wytrzymał powtarzalne cykle otwierania. Maszyny sprzedawane z panelem z blokadą powinny pokazywać tę funkcję w instrukcji i opisie obwodu sterowania.
Położenie i funkcja zatrzymania awaryjnego
Zatrzymanie awaryjne powinno być dostępne dla operatora podającego worki i dla każdego przy końcu wylotu, bez obchodzenia maszyny. Ma postać czerwonego grzybkowego przycisku na żółtym tle, zatrzaskującego się w pozycji wyłączonej po naciśnięciu. Naciśnięcie zatrzymuje ruch taśmy i odcina grzałkę; maszyna nie restartuje po zwolnieniu przycisku, tylko czeka na świadomy obrót lub pociągnięcie resetu. Na zgrzewarkach zintegrowanych z linią zatrzymanie awaryjne powinno też sygnalizować urządzenia wstecz i dół zgodnie z obwodem bezpieczeństwa linii. Drugie zatrzymanie awaryjne na głównej skrzynce sterowania jest akceptowalne, gdy przycisk po stronie wlotowej obejmuje normalną pozycję roboczą operatora; pojedynczy przycisk ukryty za obudową grzałki nie spełnia tego oczekiwania.

Izolacja cieplna i oznakowanie gorących powierzchni
Dostępne obudowy wokół grzałki powinny mieć izolację, aby dotykowe powierzchnie trzymały się poniżej krótkoterminowego limitu temperatury dotyku zdefiniowanego w ISO 13732-1; dla gołego metalu limit ten siedzi blisko 48 °C przy krótkim kontakcie dłoni, z niższymi wartościami dla długiego kontaktu i materiałów wyższego ryzyka. Tam, którego powierzchni osłony nie można utrzymać poniżej tego limitu, powinna być fizycznie poza zasięgiem albo oznakowana symbolem i napisem ostrzeżenia o gorącej powierzchni. Instrukcja powinna podawać roboczy zakres temperatury i ostrzegać, że bloki pozostają gorące po wyłączeniu. Podkładkę taśmy PTFE przy bloku sprawdza się pod kątem degradacji przy każdym odstępie serwisowym; przegrzany PTFE uwalnia opary i pozostawia zeszkloną powierzchnię, która już nie zgrzewa równomiernie.
Bezpieczeństwo elektryczne zgrzewarki
Poza przeglądem poziomu dyrektywy budowa elektryczna powinna pokazywać wyłącznik izolacyjny lub punkt odłączenia wtyczką, połączenie uziemienia ochronnego w poprzek ramy i paneli oraz ułożenie kabli zabezpieczone przed kontaktem z taśmą i sprayem czyszczącym. Okablowanie grzałki używa izolacji ocenionej na temperaturę, trzymanej z dala od bloku; kable silnika i wentylatora biegną w peszlu lub spiętych uprzężach. Bezpieczniki lub wyłączniki obwodu sterowania dopasowują się do prądu grzałki i silnika, a czujnik temperatury ma oddzielny wyłącznik nadmiarowy temperatury zadziałający niezależnie od głównego regulatora. W środowiskach mytych obudowy niosące części elektryczne powinny pasować do stopnia ochrony wymaganego metodą czyszczenia; standardowa otwarta skrzynka sterowania na maszynie mytej wężem po każdej zmianie to ryzyko porażenia i korozji.
Napięcie i częstotliwość muszą pasować do zasilania stanowiska przed pierwszym uruchomieniem. Maszyna 220 V/50 Hz na miejscu 110 V/60 Hz zaniży moc grzałki i źle dobierze prędkość silnika; maszyna trójfazowa 380 V wymaga potwierdzonego zasilania trójfazowego i lokalnej ochrony. Commissioning powinien obejmować kontrolę ciągłości uziemienia i kontrolę izolacji tam, gdzie wymaga tego instrukcja dostawcy, zapisane w karcie utrzymania maszyny. Przewodnik rozwiązywania problemów obejmuje usterki temperatury i prowadzenia taśmy pojawiające się, gdy pętla sterowania lub napęd nie są poprawnie ustawione.
Materiały kontaktu z żywnością i budowa higieniczna
Do zgrzewania torebek żywnościowych części dotykające zewnętrznej strony worka lub siedzące nad strefą produktu powinny być odpowiedniej klasy: powierzchnie kontaktowe ze stali 304 lub 316, spożywczy PTFE na taśmach i bezpieczne dla żywności smary na łożyskach tam, gdzie smar może dotrzeć do strefy produktu. Rama powinna unikać półek, martwych narożników i nieuszczelnionych spawów, gdzie zbiera się pył produktu lub wilgoć; powierzchnie powinno się wycierać lub myć bez demontażu poza normalne zdjęcie osłon. Sam zgrzew nie styka się z żywnością w środku torebki, ale krople, pył i fragmenty taśmy mogą przenosić się na zewnątrz worków, więc standard higieny dotyczy całego stanowiska, nie tylko listwy zgrzewowej. Kupujący sprzedający na regulowane rynki żywnościowe powinni zapytać, jakie materiały kontaktowe dostawca wymienia w pliku technicznym i czy dostępne są deklaracje dla tych materiałów.
Częstotliwość czyszczenia zależy od typu produktu. Suche przebiegi przekąsek i proszku wymagają czyszczenia szczotką i odkurzaczem pod torem każdej zmiany; produkty tłuste lub wilgotne wymagają przetarcia zatwierdzonym detergentem, następnie spłukania i wysuszenia. Rozpuszczalników atakujących PTFE lub malowane wykończenia nie stosuje się na taśmach. Panele osłon zdjęte do czyszczenia zakłada się z powrotem przed restartem; maszyna biegająca z osłoną podpartą otwarcie po myciu to powtarzające się ustalenie audytowe.
Szkolenie operatora, SOP i środki ochrony osobistej
Osłony ograniczają narażenie; procedura obsługi kontroluje zachowania, które je obchodzą. SOP powinien obejmować start po nagrzewaniu, technikę podawania, kontrolę zgrzewu, usuwanie zatoru, używanie osłon, czyszczenie i wyłączenie. Usuwanie zatoru to zadanie najwyższego ryzyka: operator powinien zatrzymać taśmę, wyłączyć lub odłączyć grzałkę, poczekać na ostygnięcie bloków do bezpiecznej temperatury dotyku i dopiero wtedy sięgnąć w tor po uwolnienie pogniecionej lub złożonej torebki. Sięganie w biegnącą maszynę po wyjęcie zablokowanego worka to najczęstsza przyczyna urazów pochwycenia taśmą i oparzeń na zgrzewarkach taśmowych.
- Luźne rękawy, sznurki, naszyjniki i długie włosy zabezpiecza się przed podawaniem; zakładane rękawy i związanie włosów to standardowe wymogi.
- Rękawice ocenia się względem zagrożenia dociskiem: grube rękawice podnoszą ryzyko wciągnięcia w taśmę, a rękawice odporne na ciepło używa się tylko do serwisu off-line po izolacji, nie do podawania biegnącej maszyny.
- Żadna osłona nie jest usuwana, blokada omijana ani zatrzymanie awaryjne wiązane podczas produkcji; regulacje wymagające dostępu do grzałki lub bębnów przebiegają według procedury blokady, ostygnięcia i serwisu.
- Każdy operator kończy udokumentowaną sesję szkoleniową przed samodzielną pracą na maszynie; zapisy szkolenia podają datę, trenera i zakres zadań.
- Rozlewy, skrawki folii i nagromadzony pył usuwa się w planowych rundach porządkowych, nie zostawia do końca zmiany.
- Uszkodzona osłona, wadliwa blokada, luźny kabel lub zakleszczone zatrzymanie awaryjne zgłasza się, a maszynę oznacza jako wyłączoną do naprawy.
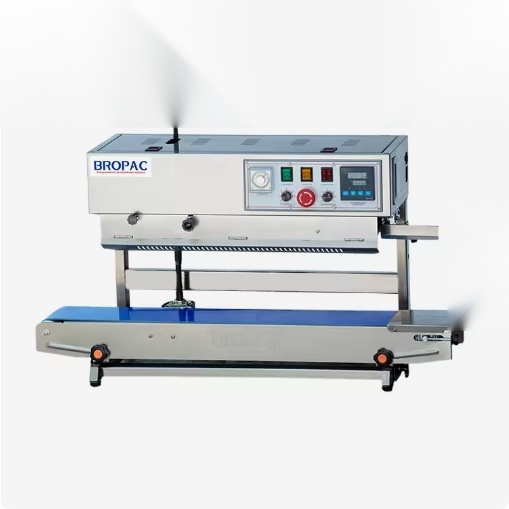
Różnice osłon w trzech klasach konstrukcji
Oczekiwania osłonowe skalują się wraz z tym, jak odsłonięte jest stanowisko i kto je obsługuje. Wejściowa stołowa zgrzewarka taśmowa w nadzorowanym warsztacie zwykle wysyłana jest z podstawowymi pokrywami grzałki i odsłoniętym końcem napędu; pasuje do suchego, lekkiego zgrzewania, gdzie przeszkolony operator siedzi przy maszynie i za nią nie przechodzi żaden publiczny ruch. Kupujący powinni jednak potwierdzić, że góra grzałki jest przykryta, docisk taśmy ma osłonę gardła, a zatrzymanie awaryjne lub odłączenie jest w zasięgu. Jeśli maszyna później przejdzie na podłogę produkcyjną, otwarta rama może wymagać dodania osłon i serwisowego panelu z blokadą przed przejściem wewnętrznego przeglądu.
Profesjonalny model stojakowy na kółkach zwykle niesie zamknięte obudowy grzałek, boczne osłony toru taśmy, zatrzymanie awaryjne panelu sterowania i osłonięte końce bębnów. Ta klasa to typowe dopasowanie do jednozmianowego pakowania żywności i przekąsek; wysokość stojaka pozycjonuje tor na wysokości pasa operatora, co ogranicza sięganie nad gorącymi powierzchniami podczas podawania. Stalowa konstrukcja zintegrowana z linią idzie dalej: panele dostępowe z blokadą, obudowy elektryczne ocenione stopniem ochrony, osłonięty łańcuch napędowy i interfejs obwodu bezpieczeństwa pozwalający kontrolerowi linii zatrzymać zgrzewarkę ze wstecznego lub dołnego urządzenia. Zgrzewarka taśmowa na stojaku z grzaniem taśmowym i zgrzewarka taśmowa na stojaku 2-w-1 reprezentują klasę środkową; automatyczna ciągła zgrzewarka taśmowa reprezentuje koniec zintegrowany z linią. Porównując oferty, zapytaj, które osłony i blokady są standardowe, a które wymienione jako opcja, bo lista opcji to miejsce, gdzie koszt osłon zwykle się ukrywa.
Plik stanowiska każdej zgrzewarki powinien trzymać zapis dostawy, dokumenty zgodności, instrukcję, podpis szkolenia, wyniki testów zatrzymania awaryjnego i blokady oraz listę części zamiennych. Audytorzy często proszą o pokazanie, że kontrole bezpieczeństwa z listy przed zmianą były zapisywane przez ostatnie zmiany, nie tylko na commissioningu. Trzymanie jednego folderu na maszynę, aktualizowanego po każdej wizycie serwisowej, skraca każdy audyt klienta lub certyfikacyjny i jasno pokazuje, kiedy osłona lub blokada została wymieniona po naprawie.
Typowe ustalenia niezgodne audytu i korekty
Poniższa tabela wymienia ustalenia, które recenzenci najczęściej podnoszą na zgrzewarkach taśmowych, oczekiwanie, którego nie spełniają, oraz korektę je zamykającą. Większość korekt jest mechaniczna lub proceduralna; te wymagające nowych osłon lub blokad powinny być wycenione przed zakupem, nie dobudowywane po niepowodzeniu audytu.
| Ustalenie | Niespełnione oczekiwanie | Korekta |
|---|---|---|
| Blok grzałki odsłonięty z góry i boków | Osłona gorących powierzchni, ISO 14120 / ISO 13732-1 | Załóż stałe osłony izolacyjne nad obudową; trzymaj dotykowe powierzchnie poniżej limitu lub oznacz gorące strefy |
| Szczelina wejścia taśmy na tyle szeroka, aby włożyć palce | Odległości bezpieczeństwa, ISO 13857 | Zwęż otwór gardła lub dodaj perforowaną osłonę dobraną do blokowania dostępu dłoni do docisku |
| Panel serwisowy otwiera się bez zatrzymania grzałki lub taśmy | Osłony z blokadą, ISO 14119 | Załóż przełącznik blokady osłony okablowany do odcięcia zasilania grzałki i napędu; zweryfikuj sekwencję resetu |
| Brak zatrzymania awaryjnego w zasięgu strony wlotowej | Zatrzymanie awaryjne, ISO 13850 | Zamontuj zatrzaskowe czerwone grzybkowe zatrzymanie awaryjne na żółtym tle w pozycji podającej |
| Brak połączenia uziemienia na zdejmowanym panelu lub silniku | Ochrona elektryczna, EN 60204-1 | Załóż taśmę połączenia uziemienia; sprawdź ciągłość przed powrotem do służby |
| Brak niezależnego wyłącznika nadmiarowego temperatury | Termiczna ochrona nadmiarowa temperatury | Dodaj zapasowy wyłącznik odcinający grzałkę powyżej ocenionego sufitu |
| Przełącznik blokady zaklinowany lub obejściowy w produkcji | Sterowanie związane z bezpieczeństwem, ISO 13849-1; zgodność SOP | Usuń obejście, przeszkol operatorów, procedura tag-out tylko do serwisowego zdejmowania osłony |
| Spray czyszczący docierający do otwartej obudowy elektrycznej | Stopień ochrony dla mycia | Podnieś stopień obudowy lub przenieś sterowanie; uszczelnij wejścia kabli |
| Brak udokumentowanej oceny ryzyka lub deklaracji zgodności | Dokumentacja dyrektywy maszynowej 2006/42/EC | Zdobądź plik techniczny, ocenę ryzyka i DoC od dostawcy przed montażem |
Lista kontrolna bezpieczeństwa przed zmianą
Krótka lista kontrolna wykonywana na początku każdej zmiany wyłapuje usterki osłon, sterowania i porządkowania, zanim worki zostaną zgrzane. Operator prowadzący podpisuje lub zapisuje kontrolę; każdy niezaliczony element wstrzymuje maszynę do czasu korekty.
- Potwierdź, że wszystkie stałe osłony są na miejscu i zamocowane; panele z blokadą zamykają się w pełni bez zaklinowania.
- Przetestuj zatrzymanie awaryjne: naciśnij po stronie wlotowej, potwierdź odcięcie taśmy i grzałki, resetuj dopiero po zabezpieczeniu maszyny.
- Sprawdź kable i peszle pod kątem uszkodzeń, odciążenia i kontaktu z taśmą; zgłoś przetarcie izolacji przed startem.
- Potwierdź, że odczyt temperatury pasuje do receptury folii; pozwól maszynie ukończyć 3–5 minut nagrzewania przed podaniem worków produkcyjnych.
- Obejrzyj taśmy PTFE pod kątem zeszklenia, przecięć, strzępienia lub niesrodkowania prowadzenia; odnotuj zużycie do harmonogramu serwisowego.
- Usuń skrawki folii, proszek i pozostałości produktu spod toru oraz wokół strefy grzałki.
- Zweryfikuj czytelność etykiet ostrzegawczych na gorących powierzchniach; potwierdź, że zapasowe osłony i części są przechowywane w zasięgu personelu serwisowego.
- Potwierdź, że operator na zmianie ma bieżące szkolenie i zna procedurę usuwania zatoru oraz blokady.
Jak utrzymanie chroni pakiet osłonowy
Osłony i blokady degradują tak samo jak taśmy i elementy: luźne mocowania, zużyte actuatory przełączników, pęknięte panele osłon i zmęczenie kabli gromadzą się między wizytami serwisowymi. Harmonogram utrzymania powinien obejmować cotygodniową kontrolę mocowań osłon, comiesięczny test przełączników blokady i funkcji zatrzymania awaryjnego oraz roczny przegląd izolacji grzałki i połączenia uziemienia. Wymiana taśmy i serwis grzałki przebiegają według sekwencji blokady i ostygnięcia; osłony zakłada się z powrotem i weryfikuje blokady przed powrotem maszyny do produkcji. Pełne odstępy serwisowe, żywotność części zużywalnych i diagnostykę usterek przedstawia post serwisu i rozwiązywania problemów.
Klasa konstrukcji maszyny zmienia bazę osłonową. Wejściowe otwarte zgrzewarki stołowe niosą najmniej obudowy i pasują do suchego, lekkiego użytku warsztatowego pod nadzorem; profesjonalne modele stojakowe wysyłane są z osłonami grzałki i zatrzymaniami awaryjnymi panelu sterowania standardowo; konstrukcje stalowe i zintegrowane z linią dodają panele z blokadą, obudowy ocenione stopniem ochrony i sygnały interfejsu do obwodu bezpieczeństwa linii. Automatyczna ciągła zgrzewarka taśmowa, profesjonalna zgrzewarka taśmowa SF150LD, zgrzewarka taśmowa na stojaku 2-w-1, pionowa zgrzewarka taśmowa z kodowaniem daty i pozioma zgrzewarka taśmowa z nadrukiem atramentowym pokazują, jakie cechy osłon i sterowania niesie każda konstrukcja.
Sprawdzenia krzyżowe przed akceptacją maszyny
Przed podpisaniem odbioru porównaj otrzymaną maszynę z zamówieniem: osłony obecne zgodnie z wyceną, zatrzymanie awaryjne dostępne i funkcjonalne, przełączniki blokady okablowane, materiały kontaktowe zgodne z deklaracją kontaktu z żywnością, instrukcja i dokumenty zgodności w języku wymaganym na stanowisku oraz ocena elektryczna pasująca do zasilania. Przeprowadź krótką próbę w temperaturze receptury i obejrzyj jakość szwu oraz temperatury osłon po 20–30 minutach biegu. Zapisz numer seryjny, datę dostawy, datę szkolenia i listę części zamiennych w pliku wyposażenia stanowiska.
Reszta tego klastra obejmuje sąsiednie decyzje: porównanie zgrzewarki taśmowej i impulsowej kontrastuje zgrzewanie o stałym ruchu z ręcznym szczękowym pod kątem wydajności i spójności; techniczne głębokie spojrzenie przeprowadza przez bloki grzewcze, taśmy PTFE, sekcję chłodzenia i kodowanie daty z liczbami temperatury i prędkości; post o zgrzewarce taśmowej z płukaniem azotem obejmuje przedmuch gazu obojętnego na torze zgrzewu; rozliczenie TCO wycenia maszynę, materiały eksploatacyjne, moc i pracę przez trzy lata; a przewodnik rozwiązywania problemów i zmiany formatu utrzymuje zgrzewy spójne przez codzienną pracę.
Kupujący z pytaniami o osłony, kontakt z żywnością lub certyfikację mogą przejrzeć pełną ofertę rodziny zgrzewarek taśmowych, sprawdzić przegląd certyfikacji i patentów, przeczytać aktualizacje urządzeń w sekcji aktualności albo przesłać zasilanie stanowiska, typ folii i wymogi osłon przez stronę kontaktu. Strona o firmie opisuje warsztat i wsparcie eksportowe stojące za dostawą maszyn.
