Dwa sposoby zamknięcia torebki: zgrzewanie taśmowe ciągłe versus ręczne zgrzewanie impulsowe szczęką
Gotowy worek lub torebka opuszcza napełniarkę z otwartym szwem górnym. Dwie rodziny maszyn zamykają ten szew na rzeczywistych halach produkcyjnych. Zgrzewarka impulsowa zaciska napełniony worek między dwie podgrzane szczęki, przepuszcza krótki prąd przez drut nichromowy, aby stopić wewnętrzną warstwę zgrzewalną, trzyma szczękę zamkniętą, aż folia ostygnie i zastygnie, po czym otwiera na kolejny worek. Zgrzewarka taśmowa ciągła przeciąga worek między dwiema ruchomymi taśmami przenośnikowymi pokrytymi PTFE, prowadzi go obok pary bloków grzewczych utrzymujących zadaną temperaturę, a następnie przez bloki chłodzące i wytłaczające lub kodujące koło; zwalnia zgrzewaną torebkę bez otwierania i zamykania szczęki. Obie maszyny wytwarzają zgrzew gorący, ale cykl, obciążenie operatora, powtarzalność zgrzewów na zmianę, tolerowane materiały worków i koszt pięcioletni układają się w różnych miejscach.
To porównanie wychodzi od zgrzewanego połączenia na zewnątrz: jak każda maszyna topi i zastyga folię, jaką wydajność utrzymuje w realnej zmianie, jakie folie i rozmiary torebek przyjmuje, w jakim stopniu zgrzew zależy od operatora, gdzie przez pięć lat idą pieniądze i jaki profil zakładu pasuje do jakiej maszyny. Nie ustawia jednej rodziny jako uniwersalnie lepszej. Stołowa zgrzewarka impulsowa za 150–300 USD może być racjonalnym zakupem dla warsztatu, który zgrzewa 80 worków dziennie; zgrzewarka taśmowa pracująca 0–12 m/min może być zmarnowanym kapitałem na tej samej hali, jeśli linia napełnia nie więcej niż dwa worki na minutę. Decyzja zależy od objętości worków, struktury folii, wymagań powtarzalności zgrzewu, dostępnej pracy i standardu audytu, jaki musi spełnić zapakowany produkt.
Podane tu wartości to standardowe przedziały spotykane w rodzinie zgrzewarek taśmowych SunAura i w popularnych stołowych zgrzewarkach impulsowych: prędkość taśmy 0–12 m/min, szerokość zgrzewu 8–12 mm, zakres temperatury pokrętła 0–300 °C przy zgrzewaniu zwykle ustawianym na 120–200 °C, folia 60–120 µm w torebkach laminowanych i pojedyncza warstwa PE do około 200 µm na dopasowanych ramach, moc grzałki 0,6–1,0 kW, silnik napędowy 60–120 W, czas nagrzewania 3–8 minut. Zgrzewarki impulsowe pracują drutem 300–800 W włączanym na żądanie, mają szerokość zgrzewu 3–10 mm, czas grzania 0,5–3 s i czas chłodzenia 1–4 s na cykl szczęki. Każdą wartość z broszury należy sprawdzić na własnej torebce i przy własnej ciągłej wydajności podczas akceptacji fabrycznej.
Jak każda maszyna tworzy zgrzew
Zgrzewarka impulsowa ze szczęką. Operator kładzie napełnioną torebkę na dolnej szczęce, ustawia szew i naciska rączkę albo wciiska pedał. Na drucie nichromowym leży pasek materiału pokryty PTFE. Timer zamyka obwód na czas grzania, prąd podgrzewa drut, a wewnętrzne warstwy zgrzewalne obu powierzchni folii topią się w miejscu kontaktu z gorącym paskiem. Szczęka pozostaje zamknięta przez timer chłodzenia, aż folia zastygnie pod ciśnieniem, po czym się zwalnia. Nie ma temperatury czuwania: drut nagrzewa się tylko podczas grzania, a między workami maszyna jest zimna. Szerokość zgrzewu równa się szerokości paska PTFE, zwykle 3 mm w modelu stołowym i 8–10 mm w szerszej jednostce dwuszczękowej. Połączenie to pojedynczy szew typu punktowego wzdłuż długości szczęki, bez wytłoczonej faktury, chyba że zamontowano oddzielne koło wytłaczające.
Zgrzewarka taśmowa ciągła. Dwie taśmy PTFE/PFE prowadzą szew torebki przez maszynę po prostej linii. Bloki grzewcze dociskają dwa przebiegi taśmy do siebie na stałej długości kontaktu, topiąc warstwę zgrzewalną w miarę przesuwania worka. Termoelement i termostat utrzymują temperaturę bloku w przybliżeniu ±5–10 °C od wartości zadanej przez całą zmianę. Za grzałką bloki chłodzące lub chłodzony odcinek taśmy chłodzą jeszcze miękkie połączenie pod ciśnieniem, aby zastygło, zanim torebka opuści maszynę. Wytłaczające koło o radełkowanej powierzchni wciska następnie fakturę i często kod partii lub daty w szew; wersje z kodowaniem atramentowym drukują datę po chłodzeniu. Zgrzew tworzy się w sposób ciągły wzdłuż ruchomego szwu, a jego szerokość ustawia kontakt bloku i taśmy, zwykle 10 mm.
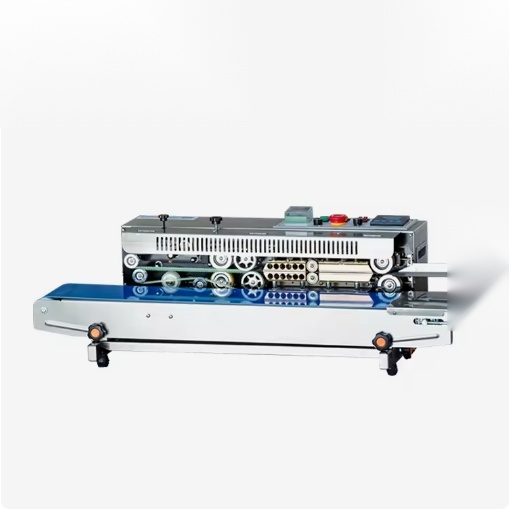
Fizyczna różnica za zgrzewem to czas docisku i ciśnienie. Zgrzewarka impulsowa przykłada ciepło i ciśnienie w zatrzymanym cyklu na nieruchomym worku; operator kontroluje położenie worka, a timer kontroluje ciepło, ale ciśnienie pochodzi z rączki lub pedału i może zależeć od ręki. Zgrzewarka taśmowa przykłada ciepło i ciśnienie wzdłuż długości kontaktu, gdy worek się porusza; temperatura bloku, prowadzenie taśmy i ciśnienie sprężyn ustawia się raz i powtarza na każdej przechodzącej torebce. Ta powtarzalność jest głównym kompromisem między obiema rodzinami i ma znaczenie przede wszystkim w foliach laminowanych, gdzie błąd czasu docisku o 0,5 s lub odchylenie temperatury o 20 °C decyduje o tym, czy zgrzew odrywa się, czy przepala.
Wydajność: czas cyklu, worki na minutę i obciążenie operatora
Zgrzewarka impulsowa zgrzewa jedną torebkę na cykl szczęki. Typowy cykl trwa łącznie 3–8 sekund: czas grzania 0,5–3 s, czas chłodzenia 1–4 s plus czas operatora na położenie worka, ustawienie szwu i zdjęcie zgrzewanej torebki. Ciągła wydajność w jednej parze rąk wypada na poziomie 6–15 worków/min, przy dolnej granicy dla dużych lub ciężkich torebek, które operator musi przytrzymać. Dwóch operatorów może obsłużyć dwie maszyny równolegle, ale każda maszyna nadal wymaga osoby. Sama maszyna nie ma ruchomego przenośnika, więc pułap wydajności wyznacza ręczne położenie i cykl szczęki, a nie prędkość taśmy.
Wydajność zgrzewarki taśmowej zależy od prędkości taśmy i długości torebki. Przy prędkości taśmy 0–12 m/min rozstaw 100 mm na torebkę zostawia miejsce na około 100–120 worków/min przy czystym podawaniu; rozstaw 300 mm spuszcza tę samą maszynę do około 35–45 worków/min. Rzeczywiste ciągle tempo wynosi 70–80 % wartości z broszury, gdy doliczy się dolewanie, zmarszczenia folii, niewłaściwe podania i krótkie postoje, więc planuj 20–90 worków/min w zależności od formatu. Operator nadal podaje worki jeden po drugim na wlocie, ale maszyna zaciska, grzeje, chłodzi i zwalnia bez czekania na cykl szczęki; jedna osoba może podawać na wlocie, podczas gdy druga pakuje gotowe torebki na wylocie, albo wlot można połączyć z przenośnikiem napełniarki.
Porównanie pracy odwraca się przy strukturze zmiany. Poniżej 200 zgrzewanych worków dziennie operator maszyny impulsowej dzieli czas między napełnianie, etykietowanie i pakowanie, a tania maszyna pozostaje racjonalna. Powyżej około 400–500 worków dziennie ręczny cykl staje się stanowiskiem pełnoetatowym: osoba spędza zmianę na układaniu i ustawianiu torebek, a zgrzewarka taśmowa usuwa tę powtarzalność, podczas gdy ten sam operator przechodzi do podawania i kontroli. W pakowaniu spożywczym na dwie lub trzy zmiany oszczędność pracy maszyny taśmowej powtarza się co zmianę; niska cena zakupu maszyny impulsowej tak się nie powtarza.
| Kryterium | Zgrzewarka impulsowa ze szczęką | Zgrzewarka taśmowa ciągła |
|---|---|---|
| Ruch zgrzewania | Szczęka zaciska nieruchomy worek; czas grzania i chłodzenia na cykl | Dwie ruchome taśmy PTFE prowadzą worek obok bloków grzewczych i chłodzących |
| Typowa wydajność | 6–15 worków/min na operatora, jeden worek na cykl szczęki | 20–120 worków/min w zależności od rozstawu torebki; taśma 0–12 m/min |
| Szerokość zgrzewu | 3–10 mm, ustawiona paskiem PTFE na szczęce | 8–12 mm, zwykle 10 mm, ustawiona kontaktem bloku i taśmy |
| Zasilanie ciepłem | Drut nichromowy na żądanie, 300–800 W, bez temperatury czuwania | Bloki grzewcze utrzymywane na zadanej wartości, grzałka 0,6–1,0 kW, nagrzewanie 3–8 min |
| Zakres folii | PE/PP pojedyncza warstwa 30–100 µm; proste laminaty przy ostrożnym docisku | Torebki laminowane 60–120 µm; PE do około 200 µm na dopasowanych ramach |
| Źródło ciśnienia | Rączka lub pedał; ciśnienie zależy od ręki i zużycia | Docisk taśmy z pozycji sprężyny; ustawiony raz, powtarzany na każdej torebce |
| Chłodzenie | Szczęka zamknięta przez timer chłodzenia przed zwolnieniem | Bloki chłodzące lub chłodzony odcinek taśmy za grzałką |
| Kodowanie daty | Opcjonalne oddzielne koło tłoczące; na większości modeli stołowych brak stacji atramentowej | Koło tłoczące standardowo; wersja atramentowa drukuje partię lub datę |
| Rola operatora | Położyć, ustawić, nacisnąć, zdjąć; cykl zależy od ręki | Podawać na wlocie; maszyna prowadzi zgrzew, chłodzenie i wylot |
| Przedział ceny (USD) | 50–400 USD stołowa; 400–1 200 USD dwuszczękowa na pedał | 1 200–2 800 USD podstawowa; 2 800–6 500 USD profesjonalna na stojaku; 6 500–12 000 USD i więcej z płukaniem gazem lub pionowa |
| Główne ograniczenie | Wydajność i powtarzalność zależne od operatora; nierównomierne ciśnienie od zużycia szczęki | Nagrzewanie, taśmy i materiały eksploatacyjne PTFE; szersza zabudowa maszyny |
Materiał worka i kompatybilność folii
Struktura folii decyduje, czy w ogóle dana maszyna utrzyma zgrzew. Worki z pojedynczej warstwy polietylenu 30–100 µm zgrzewają się na obu rodzinach: szczęka impulsowa topi powierzchnię PE w krótkim docisku, a blok taśmowy topi ją wzdłuż ruchomego szwu. Polipropylen i orientowany polipropylen wymagają wyższej temperatury zadanej i krótszego cyklu chłodzenia; utrzymywana temperatura bloku w zgrzewarce taśmowej łatwiej stroi się przez zmianę, podczas gdy timer impulsowy drga mniej na cykl, ale nie daje operatorowi utrwalonego odniesienia, do którego wraca się między workami.
Torebki laminowane — PET/PE, PET/AL/PE, OPP/PE, kraft/PE do kawy i przekąsek — to miejsce, gdzie obie rodziny rozchodzą się najmocniej. Zgrzew laminatu musi stopić wewnętrzną zgrzewalną warstwę PE lub PP bez kurczenia warstwy PET lub druku, i wymaga równego ciśnienia wzdłuż 8–10 mm szwu, aby każda linia odrywania się związała. Zgrzewarka impulsowa może zgrzewać laminaty, gdy pasek na szczęce jest czysty, folia płaska i docisk dopasowany, ale zmarszczenia szwu, zmienność grubości torebki i zużyta tkanina PTFE pokazują się jako słabe rogi lub miejscowe wiązania. Zgrzewarka taśmowa prowadzi laminat przez stałą długość kontaktu z ciśnieniem sprężyn na obu taśmach; dłuższy kontakt i stałe ciśnienie pasują do materiału laminowanego 60–120 µm, dlatego linie przekąsek, orzechów i kawy wskazują zgrzewanie taśmowe, a nie szczękowe.
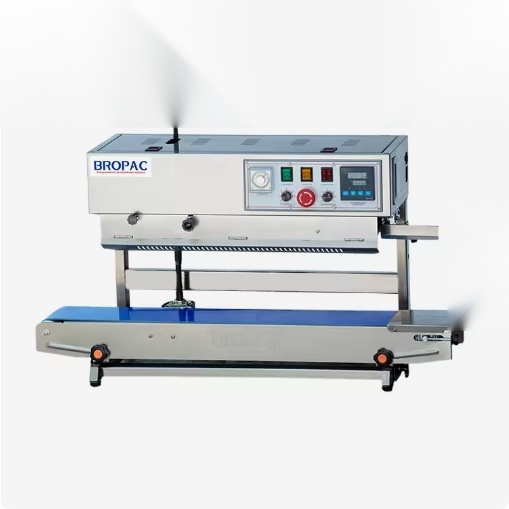
Rozmiar i waga torebki mają znaczenie takie samo jak folia. Poziome zgrzewarki taśmowe obsługują szerokości torebek do około 400–500 mm i grubości 5–350 mm; ciężkie lub wybrzuszone worki stojące w pionie idą do ramy pionowej, która podtrzymuje worek od dołu. Długość szczęki impulsowej wyznacza maksymalną szerokość zgrzewu, zwykle 200–600 mm w modelach stołowych i na pedał, a worek wisi na szczęce podczas chłodzenia, więc płynne lub ciężkie napełnienie może rozciągnąć szew, zanim folia zastygnie. Jeśli produkt kapie, trzyma płyn, waży ponad około 1 kg albo wybrzusza poza gardło taśmy, sprawdź opcję pionowej zgrzewarki taśmowej zamiast forsowania modelu poziomego lub stołowego.
Powtarzalność zgrzewu i zależność od operatora
Dobry zgrzew gorący na laminacie pokazuje równą taśmę 8–10 mm bez zmarszczek, bez odsłoniętych otwartych kanałów na rogach i o sile odrywania około 4–6 N/15 mm na badanym pasie. W maszynie impulsowej ten wynik zależy od operatora na każdy cykl: szew wycentrowany na pasku, worek przyległy do szczęki, stałe ciśnienie rączki, timer nadal dopasowany do folii, tkanina PTFE nie zeszklona ani nie podarta. Zmęczony operator pod koniec zmiany przesunie torebkę o kilka milimetrów i róg zgrzewu nie trafi. Tkanina szczęki zużywa się nierównomiernie tam, gdzie drut naciska najmocniej, a ciśnienie wzdłuż długiej szczęki może spadać na końcach.
W zgrzewarce taśmowej zmienne ustawia się przy przezbrojeniu: temperatura bloku, prędkość taśmy, prowadzenie taśmy, ciśnienie sprężyn, głębokość tłoczenia. Każda torebka wchodząca w gardło widzi tę samą temperaturę i ciśnienie kontaktu na tej samej długości. Zmienność dzień po dniu pochodzi ze zużycia taśmy, zeszklenia PTFE, zmiany grubości folii i rozregulowania prowadnic, a nie z ciśnienia ręki. To nie znaczy, że zgrzew jest automatycznie dobrej jakości: źle ustawiona temperatura przepala folię na każdej torebce, a pogniecione podanie i tak marszczy szew. Różnica polega na tym, że maszyna powtarza jedno nastrojone warunki, podczas gdy maszyna impulsowa na nowo decyduje o warunkach na każdym worku.
W produkcji podlegającej audytowi — żywność, orzechy, kawa, karma dla zwierząt, pakunki eksportowe, gdzie słaby szew oznacza zwróconą paletę — udokumentowany i powtarzalny proces zgrzewania ma znaczenie. Zgrzewarki taśmowe rejestrują temperaturę i prędkość na panelu sterowania, a koło tłoczące lub kod atramentowy oznacza każdą torebkę partią i datą. Linie impulsowe mogą zapisać ustawienie timera, ale ciśnienie i położenie na cykl nie są mierzone, co recenzenci zauważają, gdy w terenie pojawiają się awarie zgrzewów. Jeśli system jakości wymaga udokumentowanego parametru zgrzewu dla specyfikacji folii, rodzina taśmowa łatwiej nadaje się do opisania takiej procedury.
Pozycja kosztowa: zakup, materiały eksploatacyjne, moc i praca
Cena zakupu to widoczna pozycja. Stołowe zgrzewarki impulsowe kosztują 50–300 USD za jednostkę ręczną ze szczęką 200–400 mm, 300–1 200 USD za jednostkę na pedał lub dwuszczękową z szerszym paskiem i wentylatorem chłodzącym. Ciągłe zgrzewarki taśmowe zaczynają się około 1 200–2 800 USD za kompaktową poziomą jednostkę stołową lub podstawowy stojak, 2 800–6 500 USD za profesjonalny model na stojaku z regulacją prędkości i temperatury, kodowaniem i regulowanymi prowadnicami, oraz 6 500–12 000 USD lub więcej za ramę z płukaniem azotem albo ramę pionową do ciężkich worków. Fracht, montaż i połączenie z napełniarką lub przenośnikiem dolicza się do ceny wybranej maszyny.
Materiały eksploatacyjne idą w przeciwnych kierunkach. Pasek tkaniny PTFE i drut nichromowy maszyny impulsowej są tanie i wymienia się je w kilka minut; nie ma taśmy do prowadzenia ani grzałki, którą trzeba trzymać w cieple między zmianami. Zgrzewarka taśmowa zużywa dwie taśmy PTFE, zestaw bloków grzewczych, koło tłoczące i części napędu; taśma trwa 6–12 miesięcy w normalnym użytkowaniu przy folii spożywczej, krócej w zapylonych, oleistych lub mocno zadrukowanych środowiskach, a wymiana oznacza nawleczenie i ponowne wycentrowanie. Bloki grzewcze i koło tłoczące pracują 2–3 lata przed wymianą. Szczegółowe pięcioletnie wydatki — maszyna, materiały eksploatacyjne, moc, praca i serwis — rozkładają się w rozliczeniu kosztów i całkowitego kosztu posiadania zgrzewarki taśmowej, które warto przeczytać przed podpisaniem któregokolwiek zapytania ofertowego.
Moc to mniejsza, ale realna pozycja. Zgrzewarka impulsowa pobiera 300–800 W tylko podczas grzania; pobór czuwania jest bliski zeru. Zgrzewarka taśmowa utrzymuje obciążenie grzałki 0,6–1,0 kW przez zmianę po 3–8 minutowym nagrzewaniu, plus 60–120 W na silnik napędowy i niewielki wentylator chłodzący. Należy sprawdzić ciepło jałowe między krótkimi cyklami: niektóre ramy wyłączają grzałkę w czuwaniu, inne trzymają temperaturę i tracą moc podczas pauz linii. Praca odwraca porównanie: maszyna impulsowa potrzebuje osoby na maszynę na każdy cykl; maszyna taśmowa obsługuje jeden wlot przy wyższej liczbie worków na osobogodzinę. Punkt progu między nimi zwykle wypada tam, gdzie zaoszczędzona praca maszyny taśmowej w jednej lub dwóch zmianach dziennie zwraca różnicę zakupu i materiałów eksploatacyjnych w ciągu 12–24 miesięcy; poniżej tej objętości maszyna impulsowa utrzymuje nakład pieniężny na małym poziomie.
Zabudowa, środowisko i osłony
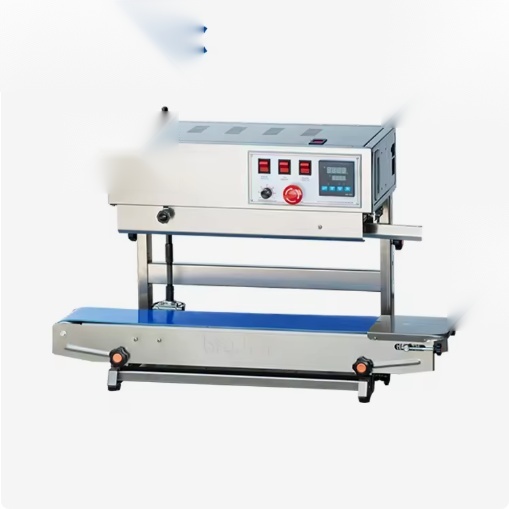
Stołowa zgrzewarka impulsowa stoi na stole i nie wymaga wydzielonego miejsca na podłodze; działa ze standardowego gniazda ściennego i sprawdza się w suchej sali, na magazynowym stanowisku pakowania lub w małym warsztacie. Zgrzewarka taśmowa potrzebuje pozycji na podłodze lub stojaku, prześwitu taśmy na wlocie i wylocie dla przepływu torebek oraz wystarczającej głębokości na przebieg przenośnika przez grzałkę, chłodnicę i koło kodujące. Ramy poziome zajmują około 600–900 mm długości taśmy plus głębokość stojaka; ramy pionowe stoją wyżej i podtrzymują cięższe worki pod gardłem.
Wrażliwość na środowisko różni się rodzajem. Maszyny impulsowe tolerują zimne i zapylone pomieszczenia, o ile elektryka pozostaje sucha; między cyklami nie ma ciągle gorącej powierzchni, którą trzeba chronić. Zgrzewarki taśmowe niosą gorące bloki wzdłuż przebiegu taśmy, więc osłony wlotu i wylotu, pokrywy taśmy i zatrzymanie awaryjne są częścią bezpiecznej instalacji; sale spożywcze wymagają też stali nierdzewnej lub zmywalnych wykończeń w miejscach kontaktu z produktem i rozlewów. Ryzyko oparzenia gorącymi blokami, osłony, blokady i punkty zgodności CE opisuje przewodnik bezpieczeństwa i zgodności CE zgrzewarki taśmowej. W zapylonych salach włosy folii i pył produktu szklą taśmy PTFE i blokują chłodzenie; w wilgotnych salach stopień ochrony obudowy i materiał taśmy trzeba określić na etapie zamówienia.
Ramka decyzyjna: wybieraj w tej kolejności
- Policz ciągłe tempo worków: najmniejszy i największy worek na minutę w normalnej zmianie oraz liczbę zmian linii. Poniżej około 400–500 worków dziennie zwykle wystarcza jednostka impulsowa lub ręczna; powyżej tego wydajność na osobę i stały zgrzew maszyny taśmowej zaczynają się zwracać.
- Wypisz każdą folię, którą zgrzewa linia: PE/PP pojedyncza warstwa, OPP, PET/PE, PET/AL/PE, kraft/PE. Podaj grubość w µm i materiał zgrzewalny. Laminaty powyżej 60 µm oraz materiał zadrukowany lub metalizowany wskazują zgrzewanie taśmowe; proste worki PE pozostają akceptowalne na impulsowej.
- Zapisz wymiary torebki i wagę napełnienia: szerokość, głębokość fałdy, czy worek stoi w pionie, płynne czy sypkie napełnienie i wagę na worek. Ciężkie lub wybrzuszone worki wymagają ramy pionowej; małe płaskie torebki pasują do poziomego blatu lub stojaka.
- Sprawdź standard zgrzewu: docelowa siła odrywania, oznaczenie partii lub daty, dokumentacja audytu, deklaracje kontaktu z żywnością, stopień zmywania lub odporności na pył. Udokumentowana powtarzalność i kodowanie przemawiają za rodziną taśmową.
- Wyceń pozycję pięcioletnią, a nie cenę naklejki: maszyna, materiały zużywalne i części zużywalne, moc grzałki, praca na stanowisko, czas przezbrajania i przewidywany okres życia taśmy. Przeczytaj rozliczenie TCO przed porównaniem ofert.
- Dopasuj urządzenia górne i dolne w linii: wysokość wylotu napełniarki, przenośnik podający, akumulację po zgrzewie, stanowiska etykietowania i pakowania. Zgrzewarka, która nie wyrówna się z wlotem napełniarki, tworzy takie samo wąskie gardło jak wolny cykl.
- Wyślij próbki torebek do dostawcy na próbne zgrzewanie. Poproś o pas odrywania i przekrój szwu na własnej folii, zgrzewany w proponowanej prędkości i temperaturze, zamiast polegać na torebce demonstracyjnej.
Profile zakładów i typowe dopasowanie
Warsztat, małe partie i niskonakładowe pakowanie. Kilkaset worków dziennie, prosta folia PE lub PP, mieszane formaty, dzielona praca. Stołowa lub nożna zgrzewarka impulsowa za 150–1 200 USD pasuje do objętości: bez nagrzewania, bez materiałów taśmy, przenosi się między stołami. Jakość zgrzewu jest akceptowalna, gdy operator ma czas na ustawienie każdego worka i sprawdzenie szwu.
Pakowanie żywności, przekąsek i orzechów na jedną zmianę. Torebki laminowane 60–120 µm, cel 20–60 worków/min, data partii na każdym pakunku. Pasuje pozioma zgrzewarka taśmowa na stojaku: utrzymywana temperatura bloku, sekcja chłodzenia, kodowanie tłoczone lub atramentowe, jeden operator podający. Zgrzewarka taśmowa na stojaku z grzaniem taśmowym i pozioma zgrzewarka taśmowa z nadrukiem atramentowym obejmują ten zakres; maszyna do zgrzewania torebek kawowych jest przygotowana specjalnie pod torebki kawowe z zaworkiem i z kraftu.
Wysokonakładowe pakowanie na dwie lub trzy zmiany. Stabilny format torebki, 60–120 worków/min, układane palety, fracht eksportowy. Profesjonalna lub automatyczna rama taśmowa podaje z przenośnika napełniarki, prowadzi cykl zgrzewu i chłodzenia bez obsługi między inspekcjami, a oszczędność pracy powtarza się każdej zmianie. W tym przedziale znajdują się automatyczna ciągła zgrzewarka taśmowa i profesjonalna zgrzewarka taśmowa SF150LD; tam, gdzie liczy się eliminacja tlenu, zgrzewarka taśmowa z płukaniem azotem dodaje przedmuch gazu obojętnego przed zgrzewem.
Ciężkie worki, płynne napełnienia i stojące pakunki. Worki powyżej około 1 kg, wybrzuszone fałdy, pakunki zupy lub sosu, karma dla zwierząt. Rama pionowa podtrzymuje worek pod gardłem i zgrzewa stojący szew; szczęka impulsowa pozwala ciężkiemu lub mokremu napełnieniu wisieć na zgrzewie podczas zastygania, co ryzykuje otwarty róg. Pionowa zgrzewarka taśmowa z kodowaniem daty to typ ramy do oceny w tym przypadku.
Wysokomiksowy katalog z krótkimi przebiegami. Wiele rozmiarów torebek, częste zmiany folii, małe dzienne sumy. Maszyna impulsowa zmienia format przez ustawienie szczęki bez nagrzewania; maszyna taśmowa potrzebuje sprawdzenia prowadnic i temperatury między foliami. W wysokomiksowej hali poniżej progu wydajności rodzina impulsowa utrzymuje tanią zmianę formatu; gdy jeden format pracuje wystarczająco długo, by zamortyzować przezbrojenie, powtarzalność maszyny taśmowej odzyskuje koszt zmiany.
Typowe błędy wyboru
Kupowanie najtańszej maszyny do linii laminowanej. Stołowa zgrzewarka impulsowa poniżej 300 USD wygląda oszczędnie, ale na materiale PET/PE 80–120 µm cykl zależny od ręki pokazuje się jako słabe zgrzewy rogów i zwroty w terenie. Jeśli torebka jest laminowana, a przebieg regularny, stały kontakt ramy taśmowej jest zakupem niższego ryzyka jeszcze przed doliczeniem pracy.
Dobieranie zgrzewarki taśmowej do szczytowego tempa z broszury. Ocena 120 worków/min zakłada najkrótszy rozstaw torebki i czyste podawanie. Planuj maszynę przy rzeczywistej długości torebki i 70–80 % nominalnej wydajności przez zmianę, zostawiając zapas na niewłaściwe podania i przezbrojenia. Rama trzymana poniżej komfortowego tempa w niskonakładowej linii ponosi obciążenie grzałki i serwis taśmy, nie zarabiając na tym.
Pominięcie wagi i orientacji torebki. Poziome gardło nie utrzyma ciężkiego stojącego worka; rama pionowa kosztuje więcej, ale zapobiega rozciągnięciu zgrzewu pod wpływem napełnienia. Podaj wagę worka i to, czy pakunek stoi, wisi czy leży płasko, gdy wychodzi zapytanie, aby dostawca dopasował orientację ramy, a nie najtańsze poziome body.
Zostawienie kompatybilności folii na etap montażu. Zgrzew nastrojony pod PE nie działa na OPP, a laminat z warstwą metalizowaną potrzebuje własnego okna temperatury i prędkości. Wyślij zgrzane próbki i rolki folii z zapytaniem; dostawca powinien uruchomić próbę na waszym materiale i oddać nastaw temperatury, prędkości i szerokości zgrzewu przed potwierdzeniem zamówienia.
Zapomnienie o potrzebach kodowania i kontroli. Stołowa jednostka impulsowa nie ma stacji daty; jeśli wymagane jest kodowanie partii, w specyfikacji musi się znaleźć oddzielny znacznik albo zgrzewarka taśmowa z kodowaniem tłoczonym lub atramentowym. Zdecyduj, czy linia potrzebuje tłoczonych znaków partii, nadruków atramentowych dat, czy obu, i sprawdź, która opcja ramy to zapewnia.
Co przynieść do zapytania ofertowego
Uczciwe porównanie wymaga tych samych danych dla każdego dostawcy: najmniejsza i największa torebka z szerokością, głębokością fałdy i długością zgrzewu; struktura folii i grubość w µm; waga napełnienia i czy worek trzyma płyn; ciągłe worki/min i schemat zmian; liczba formatów i częstotliwość przezbrajania; środowisko pracy — suche, mokre, zimne, zapylone; wymaganie kodowania (tłoczenie, atrament, brak); deklaracje audytu lub kontaktu z żywnością; oraz wysokość wylotu napełniarki i przenośnik dolny, które zgrzewarka musi dopasować. Mając to w ręku, dostawca dopasuje orientację ramy, prędkość taśmy, szerokość zgrzewu i nastaw folii do realnego zastosowania.
Rodzina produktów ciągłych zgrzewarek taśmowych SunAura zestawia w ofercie ramy poziome, na stojaku, pionowe, kodujące i z płukaniem gazem, obok zgrzewarki taśmowej na stojaku 2-w-1 z cyfrowymi odczytami. Tam, gdzie objętość pozostaje niska, zgrzewarka ręczna obejmuje stołowe zgrzewanie impulsowe. Po mechanikę stojącą za zgrzewem ciągłym przeczytaj techniczny opis działania zgrzewarki taśmowej ciągłej, obejmujący bloki grzewcze, taśmy PTFE, sekcję chłodzenia i kodowanie daty z liczbami temperatury i prędkości.
Powiązane notatki klastra: przegląd zgrzewarki taśmowej z płukaniem azotem wyjaśnia przedmuch gazu obojętnego przed zgrzewem gorącym dla kawy, przekąsek i orzechów; rozliczenie kosztów i TCO zgrzewarki taśmowej prowadzi przedziały ceny maszyny, zużycie taśmy i folii, moc i pracę względem ręcznego zgrzewania; przewodnik bezpieczeństwa i zgodności CE zgrzewarki taśmowej obejmuje osłony gorących bloków, pokrywy taśmy, zatrzymania awaryjne i zgrzewanie zgodne z wymogami żywności; a przewodnik rozwiązywania problemów i zmiany formatu zgrzewarki taśmowej zajmuje się pogniecionymi i słabymi zgrzewami, prowadzeniem taśmy i usterkami temperatury po stronie serwisu.
Wyślij próbki torebek, docelowe tempo i specyfikację folii przez stanowisko kontaktu po konfigurację dopasowaną do zastosowania. Sekcja certyfikacji i patentów zestawia dokumentację zgodności dostępną do maszyny, a profil firmy podsumowuje zakres urządzeń pakujących budowanych dla linii spożywczych, przekąskowych i przemysłowych.
